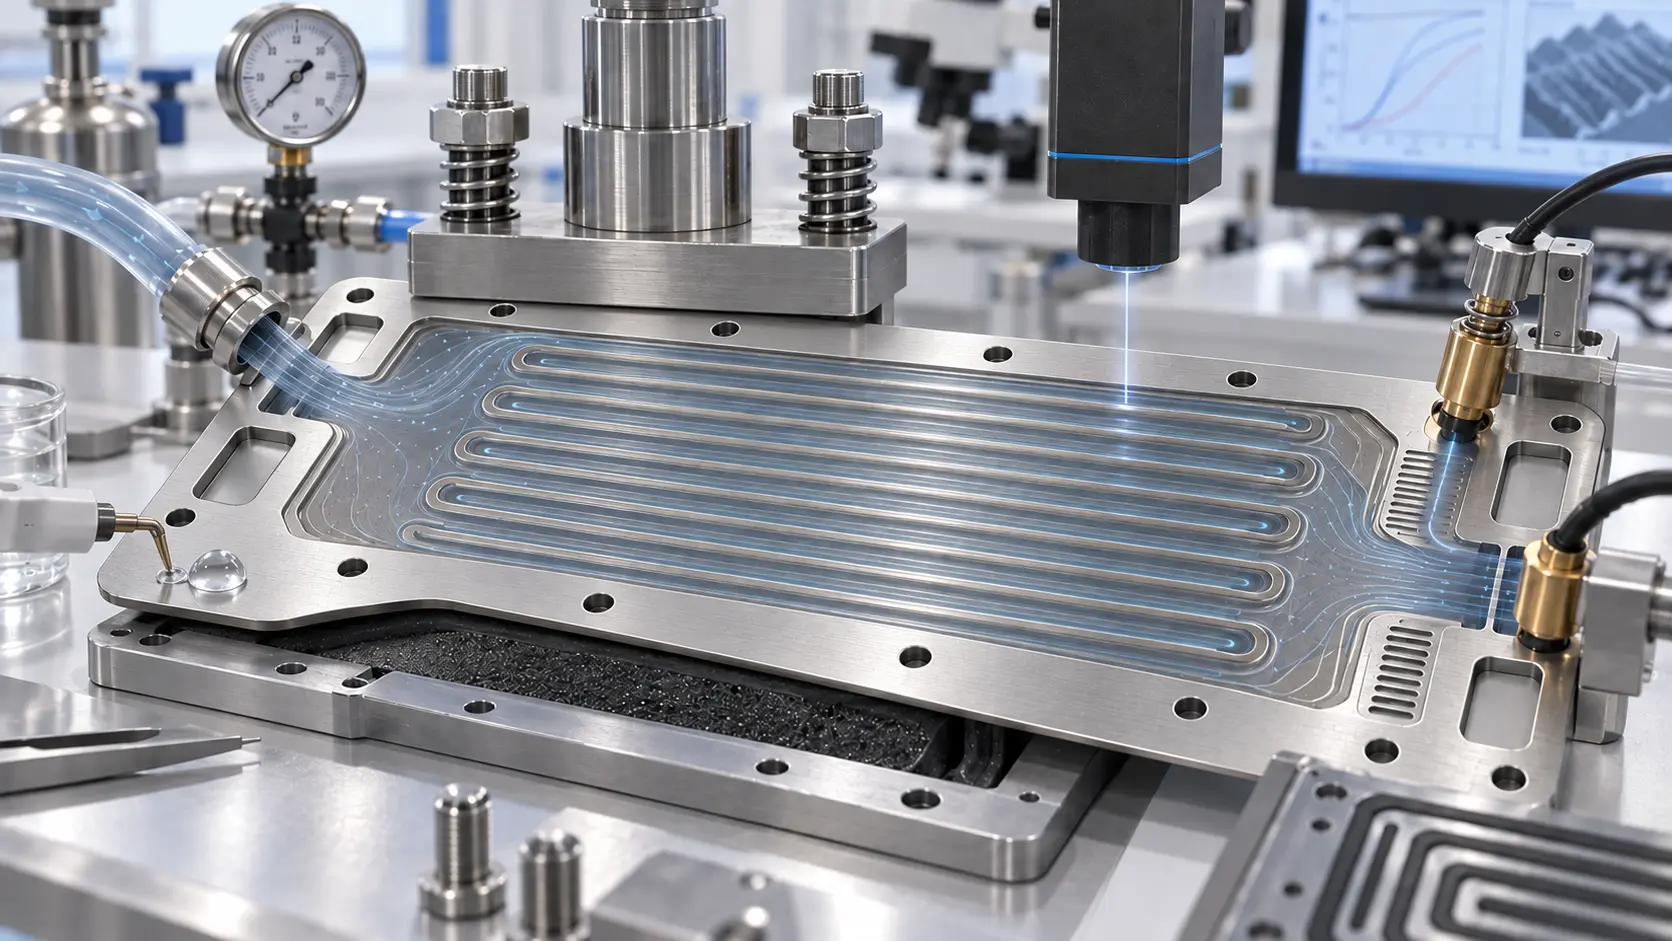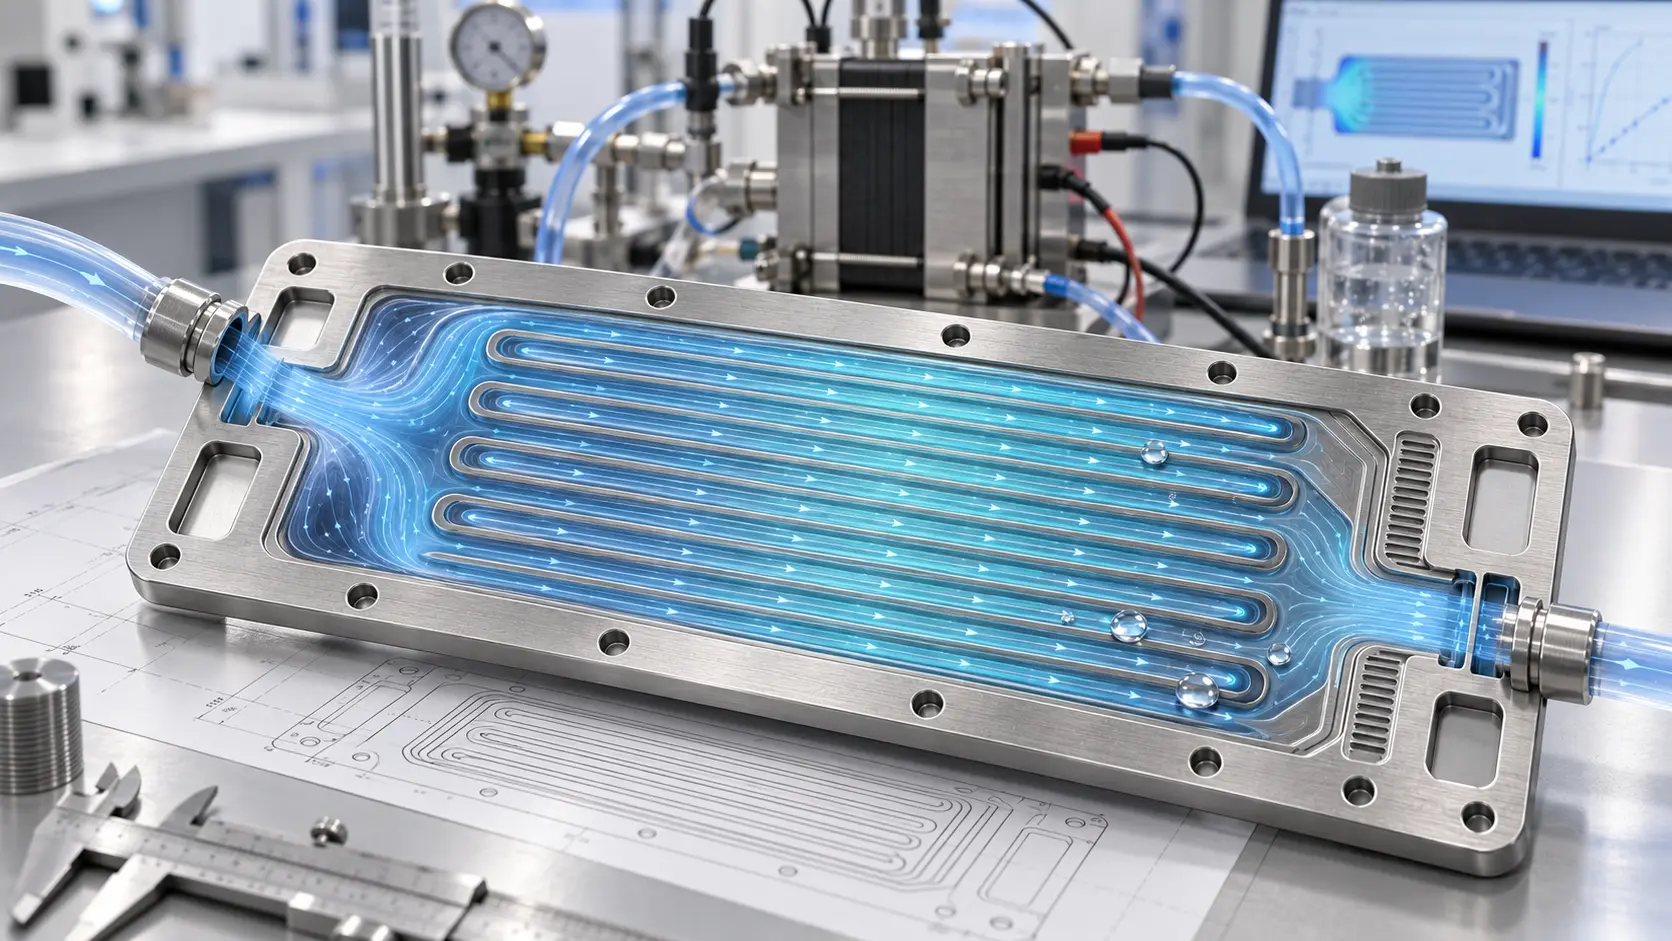

Khắc quang hóa là một quy trình sản xuất chính xác sử dụng khuôn mẫu chất cản quang và sự hòa tan hóa học được kiểm soát để tạo ra các chi tiết phức tạp từ tấm và lá kim loại. Nó còn được gọi là khắc ảnh, gia công quang hóa hoặc PCM.
Quy trình này sử dụng chất cản quang, tia cực tím, bản vẽ thiết kế và phương pháp loại bỏ hóa chất được kiểm soát để tạo ra các lỗ, rãnh, hình dạng, kênh và các hoa văn lặp lại. Nó không sử dụng lực cắt cơ học hoặc nhiệt cắt tập trung.
Tuy nhiên, phương pháp khắc quang hóa không phù hợp với mọi chi tiết kim loại. Độ dày vật liệu, kích thước chi tiết, độ lõm, hình dạng cạnh, độ sâu khắc, điều kiện bề mặt và kiểm soát quy trình đều ảnh hưởng đến kết quả cuối cùng.
Những yếu tố này không phải là dấu hiệu cho thấy quy trình không chính xác. Chúng xác định phạm vi thiết kế thực tế mà trong đó quá trình khắc quang hóa hoạt động hiệu quả.
Để có cái nhìn tổng quan hơn, hãy đọc hướng dẫn của chúng tôi về quy trình khắc hóa học, ứng dụng và lợi ích của nó.
Các nội dung chính
- Khắc quang hóa chủ yếu được sử dụng cho các tấm kim loại phẳng và lá kim loại.
- Kích thước chi tiết tối thiểu có liên quan mật thiết đến độ dày vật liệu.
- Quá trình loại bỏ hóa chất diễn ra theo hướng xuống và sang ngang, tạo ra hiện tượng ăn mòn ngầm.
- Các bức tường và góc được khắc thường không có hình dạng giống như các chi tiết được gia công bằng máy.
- Các chi tiết sâu, hẹp và nằm sát nhau đòi hỏi quy trình kiểm soát chặt chẽ hơn.
- Việc tạo các chi tiết có độ sâu được kiểm soát là khả thi, nhưng PCE không thể tạo ra mọi hình dạng 3D thực sự.
- Sai số cho phép phụ thuộc vào vật liệu, độ dày, hình dạng, độ sâu khắc và phương pháp kiểm tra.
- Mọi thiết kế quan trọng đều cần được xem xét lại trước khi đưa vào sản xuất.
Trong kỹ thuật khắc quang hóa, "giới hạn" có nghĩa là gì?
Giới hạn của quy trình là điều kiện ảnh hưởng đến những gì một phương pháp sản xuất có thể tạo ra hoặc kiểm soát. Điều đó không phải lúc nào cũng có nghĩa là một tính năng nào đó là không thể thực hiện được.
Một số hạn chế có thể được khắc phục thông qua việc bù trừ cho thiết kế đồ họa, tỷ lệ các chi tiết phù hợp, điều kiện quy trình ổn định hoặc lập kế hoạch kiểm tra tốt hơn. Các hạn chế khác xuất phát từ bản chất cơ bản của quy trình và không thể loại bỏ hoàn toàn.
Ví dụ, hiện tượng lõm là kết quả tự nhiên của quá trình loại bỏ vật liệu bằng hóa chất. Nhà sản xuất có thể tính đến điều này khi chuẩn bị bản vẽ, nhưng quá trình khắc hóa học vẫn không tạo ra được hình dạng thành tường giống như khi phay.
Tầm quan trọng của mỗi hạn chế phụ thuộc vào từng chi tiết cụ thể. Một khe hẹp trên tấm kim loại mỏng có thể hoạt động khác với khe tương tự trên tấm kim loại dày hơn. Do đó, vật liệu, độ dày, độ sâu, khoảng cách và dung sai phải được xem xét đồng thời.
Tại sao quá trình khắc quang hóa lại có những giới hạn về thiết kế?
Khắc quang hóa loại bỏ phần kim loại bị lộ ra trong khi chất cản quang bảo vệ các khu vực cần được giữ nguyên.
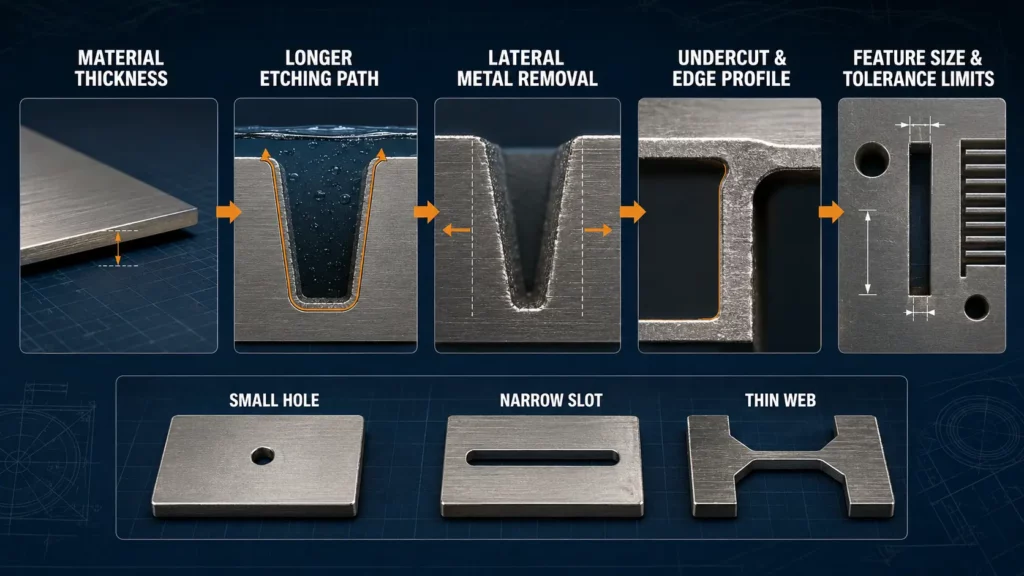
Trong quá trình khắc axit, dung dịch khắc không chỉ loại bỏ kim loại theo hướng vuông góc với tấm vật liệu mà còn theo chiều ngang bên dưới lớp chất cản quang. Việc loại bỏ kim loại theo chiều ngang này, được gọi là hiện tượng ăn mòn dưới lớp phủ trong gia công quang hóa , làm thay đổi hình dạng mặt cắt ngang và khiến kích thước chi tiết tối thiểu ngày càng phụ thuộc vào độ dày vật liệu.
Khi dung dịch ăn mòn phải di chuyển quãng đường dài hơn qua tấm kim loại dày hơn, hiệu ứng loại bỏ vật liệu theo chiều ngang trở nên quan trọng hơn. Nó có thể ảnh hưởng đến kích thước cuối cùng của các lỗ, rãnh, gờ, góc và hình dạng bên ngoài.
Quá trình này có thể sử dụng phương pháp bù trừ hình ảnh để tính đến lượng vật liệu dự kiến bị loại bỏ. Tuy nhiên, việc bù trừ không thể biến một quá trình hóa học thành một quá trình cắt cơ học. Cạnh cuối cùng vẫn có hình dạng được khắc.
Để hiểu rõ hơn về quy trình xử lý ảnh quang hóa, chiếu tia UV, tráng phim, khắc hóa học, làm sạch và kiểm tra, hãy đọc hướng dẫn thiết kế và quy trình khắc quang hóa của chúng tôi.
10 Hạn chế chính của quá trình khắc quang hóa
1. Đây chủ yếu là quy trình gia công tấm kim loại.
Khắc quang hóa chủ yếu được sử dụng với tấm kim loại phẳng, dải kim loại và lá kim loại. Phương pháp này thường được dùng để sản xuất các linh kiện mỏng với hình dạng chi tiết và các lỗ lặp lại.
Phương pháp này ít phù hợp hơn cho các chi tiết kết cấu dày, khối đặc, các phần nhô ra, ren hoặc các hình dạng ba chiều lớn. Những đặc điểm này không phù hợp với nền tảng gia công tấm phẳng của quy trình.
Một phôi phẳng đã được khắc có thể được uốn cong hoặc tạo hình sau khi khắc. Tuy nhiên, việc uốn cong là một thao tác riêng biệt và có những yêu cầu riêng về vật liệu và hình dạng.
2. Kích thước chi tiết có liên quan đến độ dày vật liệu.
Kích thước chi tiết tối thiểu không thể được xem xét riêng biệt với độ dày tấm.
Khi vật liệu dày hơn, chất ăn mòn phải loại bỏ nhiều kim loại hơn để cắt xuyên qua tấm. Điều này có thể làm tăng hiện tượng ăn mòn ngang và khiến việc kiểm soát các khe hở rất nhỏ trở nên khó khăn hơn.
Mối quan hệ này ảnh hưởng đến:
- Đường kính lỗ
- Chiều rộng khe
- chiều rộng của trang web
- Khoảng cách giữa các đặc điểm
- răng khểnh
- Các kiểu mở dày đặc
Không nên áp dụng kích thước chi tiết tối thiểu từ một dự án này cho vật liệu hoặc độ dày khác mà không qua xem xét.
3. Sự thay đổi kích thước bên hông do rãnh cắt
Hiện tượng ăn mòn dưới lớp kim loại xảy ra khi dung dịch ăn mòn loại bỏ kim loại theo chiều ngang bên dưới lớp chất cản quang.
Nó có thể thay đổi kích thước cuối cùng của các lỗ, rãnh, biên dạng ngoài và các phần kim loại hẹp. Nó cũng ảnh hưởng đến mối quan hệ giữa đặc điểm được thể hiện trên bản vẽ và đặc điểm được tạo ra trên kim loại.
Vết lõm không phải lúc nào cũng là lỗi. Đó là một phần bình thường của quá trình cần được xem xét trong giai đoạn chuẩn bị bản vẽ và lập kế hoạch kích thước.
Mức độ ăn mòn dưới bề mặt có thể thay đổi tùy thuộc vào vật liệu, độ dày, hình dạng chi tiết, điều kiện dung dịch ăn mòn, kiểu chiếu xạ và các thiết lập quy trình.
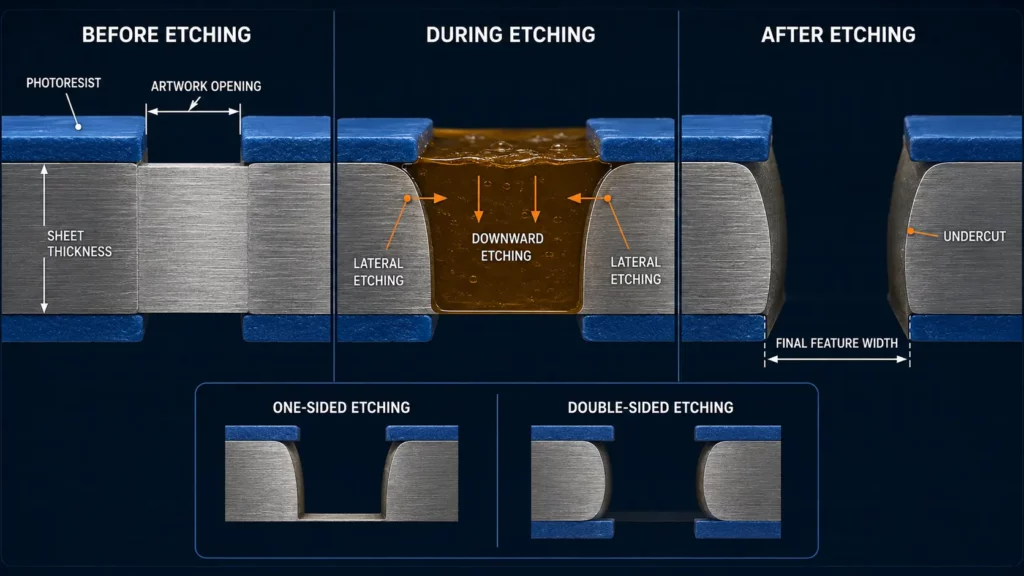
4. Những bức tường thẳng đứng hoàn hảo không phải là điển hình.
Khắc quang hóa thường không tạo ra hình dạng thành tường giống như phay hoặc các phương pháp cắt cơ học khác.
Do kim loại được loại bỏ cả theo chiều dọc và chiều ngang, cạnh được khắc có thể bao gồm một đường vát hoặc đường cong. Hình dạng chính xác phụ thuộc vào việc chi tiết được khắc từ một phía hay cả hai phía.
Điều này rất quan trọng khi một thành phần yêu cầu:
- Một đặc điểm sâu với bức tường gần như thẳng đứng.
- Một góc cạnh cụ thể
- Một góc trong sắc nhọn
- Sự vừa khít được kiểm soát dọc theo toàn bộ chiều dày của tấm.
Các yêu cầu quan trọng về thành và cạnh cần được nêu rõ trên bản vẽ thay vì được bao gồm trong dung sai tuyến tính chung.
5. Các đặc điểm sâu và hẹp khó kiểm soát hơn
Các rãnh sâu và hốc hẹp đặt ra nhiều yêu cầu hơn đối với quá trình khắc.
Dung dịch ăn mòn phải tiếp cận được phần kim loại lộ ra và loại bỏ các sản phẩm phản ứng khỏi chi tiết. Khi chi tiết trở nên sâu hơn hoặc hẹp hơn, việc tiếp cận hóa chất đồng đều có thể trở nên khó khăn hơn.
Hiện tượng xói mòn đáy cũng trở nên quan trọng hơn khi độ sâu cần thiết tăng lên. Một rãnh sâu có thể rộng hơn ở gần miệng rãnh so với bề mặt đáy của nó.
Do đó, độ sâu, chiều rộng, khoảng cách giữa các rãnh, độ dày còn lại và các đặc điểm lân cận cần được xem xét như một thiết kế tổng thể thống nhất.
6. Hình học 3D thực sự có những hạn chế nhất định.
Khắc quang hóa có thể tạo ra các chi tiết có độ sâu một phần và nhiều độ sâu. Chúng có thể bao gồm các rãnh, chỗ lõm, vạch kẻ, đường uốn cong và các hoa văn trên bề mặt.
Tuy nhiên, thành phẩm cuối cùng vẫn chủ yếu dựa trên tấm kim loại. Quy trình này không tạo ra các bề mặt cong tùy ý, các hốc sâu, các đường ren, các chi tiết nổi hoặc các hình dạng kết cấu dày.
Thuật ngữ “khắc ảnh 3D” đề cập đến việc kiểm soát độ sâu bên trong một chi tiết dạng tấm. Điều này không có nghĩa là quy trình này có thể thay thế mọi hình thức sản xuất 3D hoàn chỉnh.
Tìm hiểu thêm về khắc quang hóa có kiểm soát độ sâu và nhiều độ sâu.
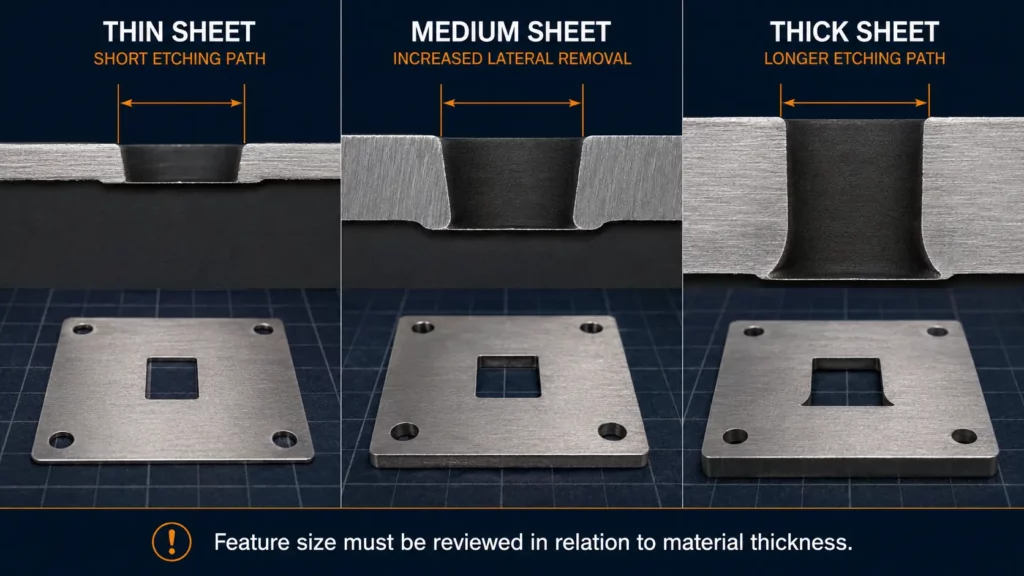
7. Độ sâu khắc cần được điều khiển riêng biệt
Khắc ăn mòn xuyên suốt toàn bộ chiều dày của tấm kim loại. Khắc ăn mòn một phần chỉ loại bỏ một phần chiều dày và để lại kim loại bên dưới phần cần khắc.
Hai loại tính năng này yêu cầu các cơ chế điều khiển khác nhau.
Đối với chi tiết có độ sâu một phần, bản vẽ cần xác định:
- Mặt cần khắc
- Độ sâu cần thiết
- Độ dày vật liệu còn lại
- Dung sai độ sâu
- Vị trí đo
- Mối quan hệ với các đặc điểm xuyên suốt lân cận
"Khắc một nửa" không phải lúc nào cũng có nghĩa là phải loại bỏ chính xác một nửa vật liệu. Độ sâu cần thiết phải được thể hiện rõ ràng trên bản vẽ.
8. Chất lượng và độ phẳng bề mặt ban đầu rất quan trọng.
Khắc quang hóa không tự động loại bỏ mọi vết, vết xước, vết gợn sóng hoặc khuyết tật bề mặt khỏi tờ giấy gốc.
Dầu mỡ, quá trình oxy hóa, sự nhiễm bẩn hoặc bề mặt không bằng phẳng có thể ảnh hưởng đến độ bám dính của chất cản quang và hình thức cuối cùng. Do đó, việc chuẩn bị bề mặt đúng cách là một phần quan trọng của quá trình sản xuất.
Độ phẳng cũng có thể bị ảnh hưởng bởi thiết kế chi tiết. Các vùng hở lớn, các vách rất hẹp, hoa văn không đồng đều và các quy trình gia công thứ cấp sau này có thể làm giảm độ nâng đỡ trong một tấm kim loại mỏng.
Nếu độ phẳng hoặc vẻ ngoài thẩm mỹ là yếu tố quan trọng, chúng cần được xác định riêng trên bản vẽ.
9. Dung sai không phải là một con số cố định.
Không có một dung sai khắc quang hóa duy nhất nào áp dụng cho mọi linh kiện.
Độ chính xác có thể đạt được phụ thuộc vào một số yếu tố có liên quan với nhau:
- Loại vật liệu và cấp độ chính xác
- Độ dày vật liệu
- Kích thước phần
- Hình dạng lỗ, rãnh và mạng lưới
- Khoảng cách giữa các đặc điểm
- Độ sâu khắc
- Điều Kiện Bề MẶT
- Vị trí kích thước quan trọng
- Phương pháp kiểm tra
Kích thước bên ngoài, lỗ nhỏ, độ sâu rãnh và mật độ lỗ mở dày đặc có thể đòi hỏi các phương pháp đo khác nhau.
Việc áp dụng dung sai quá chặt chẽ cho mọi chi tiết cũng có thể tạo ra khó khăn không cần thiết trong sản xuất. Bản vẽ cần xác định rõ các kích thước ảnh hưởng trực tiếp đến sự phù hợp, lắp ráp hoặc chức năng.
10. Cần có biện pháp kiểm soát hóa chất và môi trường.
Khắc quang hóa sử dụng các hóa chất công nghiệp được kiểm soát chặt chẽ. Các hóa chất này phải được quản lý xuyên suốt quá trình sản xuất.
Điều kiện dung dịch ăn mòn, nhiệt độ, tốc độ dây chuyền, kiểm soát phun và hàm lượng kim loại có thể ảnh hưởng đến phản ứng hóa học. Quá trình làm sạch và rửa cũng phải được kiểm soát để phản ứng dừng lại ở giai đoạn thích hợp.
Nhà sản xuất phải quản lý việc lưu trữ hóa chất, an toàn lao động, rửa sạch và xử lý chất thải theo các quy định áp dụng trong phạm vi quyền hạn của mình. Tại Hoa Kỳ, Tiêu chuẩn Truyền thông Nguy hiểm của OSHA yêu cầu các nhà tuyển dụng sử dụng hóa chất nguy hiểm tại nơi làm việc phải cung cấp nhãn mác phù hợp, bảng dữ liệu an toàn và đào tạo cho người lao động. Điều này biến quá trình khắc quang hóa thành một quy trình công nghiệp chứ không chỉ là một phương pháp xử lý bề mặt đơn giản có thể được thực hiện mà không cần kiểm soát.
Những hạn chế này ảnh hưởng đến các tính năng phổ biến như thế nào?
Bảng dưới đây cho thấy các hạn chế chính liên quan đến các đặc điểm khắc phổ biến như thế nào.
| Tính năng | Hạn chế chính | Tại sao nó quan trọng |
|---|---|---|
| Lỗ nhỏ | Độ dày vật liệu và phần lõm | Kích thước lỗ và độ dày tấm phải được xem xét đồng thời. |
| Khe hẹp | Loại bỏ vật liệu theo chiều ngang | Việc khoét rãnh có thể làm thay đổi chiều rộng rãnh cuối cùng và hình dạng cạnh. |
| Mạng lưới mỏng | Khắc trên các cạnh lân cận | Phần kim loại còn lại có thể trở nên hẹp hơn hoặc yếu hơn. |
| Mảng lỗ dày đặc | Khoảng cách và độ ổn định của tấm | Những thay đổi nhỏ có thể ảnh hưởng đến hoa văn và lượng kim loại còn lại. |
| Kênh sâu | Tiếp cận chất ăn mòn và cắt xén | Chiều rộng, chiều sâu và độ dày còn lại trở nên khó kiểm soát hơn khi kết hợp với nhau. |
| Góc bên trong sắc nét | Hồ sơ cạnh hóa học | Các góc bên trong có thể trở nên tròn hơn. |
| Các góc bên ngoài | Diện tích tiếp xúc lớn hơn | Góc cạnh có thể tạo ra vết khắc khác so với cạnh thẳng. |
| Các chi tiết được khắc một nửa | Kiểm soát độ sâu | Độ sâu cần thiết và độ dày còn lại cần được kiểm tra riêng. |
| Các thành phần dày | Đường khắc dài hơn | Cần phải loại bỏ nhiều kim loại hơn, điều này có thể làm tăng hiện tượng ăn mòn dưới đáy. |
| Các bộ phận 3D cong | Quy trình tấm phẳng | PCE không thể trực tiếp tạo ra mọi hình dạng ba chiều. |
Những hiệu ứng này không có nghĩa là mọi chi tiết trong bảng đều không phù hợp để khắc. Chúng cho thấy lý do tại sao cần phải xem xét toàn bộ bản vẽ thay vì chỉ đánh giá một chi tiết dựa trên một kích thước duy nhất.
Liệu việc tạo ra các lỗ và khe rất nhỏ là điều không thể?
Không. Khắc quang hóa có thể tạo ra các lỗ nhỏ, rãnh và các khe hở lặp lại theo các thiết kế phù hợp.
Độ khó phụ thuộc vào mối quan hệ giữa kích thước lỗ và độ dày tấm kim loại. Một lỗ nhỏ trên tấm kim loại mỏng không có điều kiện giống như một lỗ tương tự trên tấm kim loại dày hơn.
Các yếu tố sau đây cũng ảnh hưởng đến tính khả thi:
- Kim loại và hợp kim
- Hình dạng lỗ hoặc rãnh
- Khoảng cách giữa các lỗ mở
- Chiều rộng của phần kim loại còn lại
- Mật độ mẫu
- Dung sai kích thước yêu cầu
- Yêu cầu về bề mặt và độ phẳng
Vì lý do này, giá trị đặc trưng tối thiểu được công bố không nên được coi là quy tắc chung. Nhà sản xuất nên xem xét toàn bộ mẫu và độ dày vật liệu trước khi xác nhận đặc trưng đó.
Liệu những hạn chế của quá trình khắc quang hóa có thể được giảm bớt?
Một số tác động có thể được giảm thiểu hoặc kiểm soát, mặc dù bản chất cơ bản của việc loại bỏ hóa chất không thay đổi.
Thù lao tác phẩm nghệ thuật
Có thể điều chỉnh bản vẽ để bù trừ cho sự thay đổi kích thước và độ lõm dự kiến. Mức độ bù trừ phụ thuộc vào vật liệu, độ dày, hình dạng và quy trình.
Tỷ lệ đặc điểm phù hợp
Kích thước lỗ, chiều rộng rãnh, chiều rộng thành, chiều sâu và khoảng cách giữa các lỗ cần được lên kế hoạch dựa trên độ dày vật liệu. Tỷ lệ các chi tiết tốt hơn sẽ giúp quá trình gia công có nhiều khả năng tạo ra kết quả ổn định hơn.
Điều kiện quy trình được kiểm soát
Điều kiện dung dịch ăn mòn, nhiệt độ, tốc độ dây chuyền, kiểu phun, thời gian phơi sáng và quá trình tráng phủ đều cần được kiểm soát. Điều kiện ổn định giúp cải thiện tính lặp lại giữa các chi tiết và các lô sản xuất.
Chuẩn bị bề mặt
Việc làm sạch giúp loại bỏ dầu mỡ, bụi bẩn và các chất gây ô nhiễm khác trước khi phủ lớp chất cản quang. Bề mặt sạch giúp chất cản quang bám dính vào kim loại và bảo vệ các khu vực cần thiết.
Kích thước quan trọng rõ ràng
Bản vẽ cần chỉ rõ những kích thước nào ảnh hưởng đến chức năng. Điều này cho phép bộ phận sản xuất và kiểm tra tập trung vào những đặc điểm quan trọng nhất.
Tạo mẫu thử và kiểm tra
Nguyên mẫu hoặc sản phẩm đầu tiên có thể giúp xác nhận cách vật liệu và hình dạng hoạt động trước khi sản xuất hàng loạt. Các lỗ nhỏ, hoa văn dày đặc, đường viền và độ sâu khắc có thể yêu cầu các phương pháp kiểm tra quang học, thị giác hoặc các phương pháp phù hợp khác.
Những hành động này giúp quản lý các giới hạn của quy trình. Chúng không đảm bảo rằng mọi hình dạng hình học đều có thể được tạo ra bằng phương pháp khắc quang hóa.
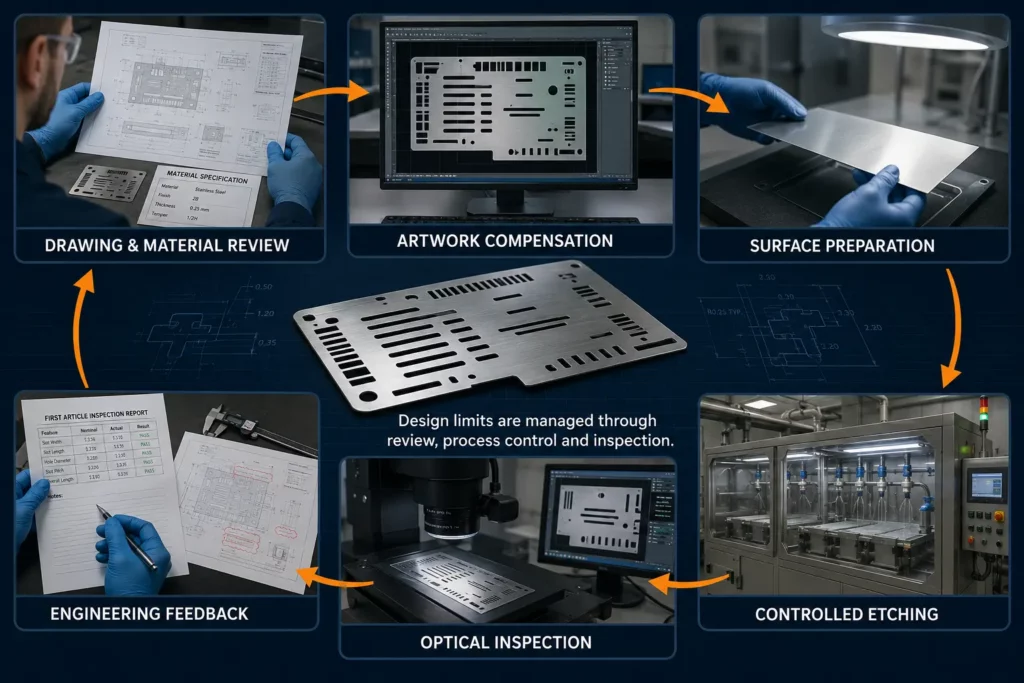
Cần những thông tin gì để xem xét một bản thiết kế?
Việc đánh giá kỹ thuật nên xem xét toàn bộ linh kiện chứ không chỉ một tính năng riêng lẻ.
Thông tin dự án hữu ích bao gồm:
- Bản vẽ 2D hoặc tệp CAD
- Tên vật liệu và cấp độ chính xác
- Độ dày và độ cứng của vật liệu, nếu có liên quan
- Kích thước quan trọng và dung sai
- Kích thước lỗ và rãnh tối thiểu
- Chiều rộng tối thiểu của trang web và khoảng cách giữa các thành phần
- Các khu vực khắc xuyên suốt và khắc một phần
- Độ sâu khắc cần thiết và độ dày còn lại
- Yêu cầu về độ phẳng và cạnh
- Hoàn thiện bề mặt, mạ hoặc phủ
- Yêu cầu kiểm tra và lập hồ sơ
- Số lượng nguyên mẫu và số lượng sản xuất
- Điều kiện ứng dụng và lắp ráp cuối cùng
Bản vẽ cần phân tách rõ ràng các yêu cầu chức năng khỏi các kích thước tham khảo chung. Nó cũng cần xác định những đặc điểm nào yêu cầu đo lường hoặc báo cáo đặc biệt.
TMNetch xem xét vật liệu, độ dày, hình dạng, độ sâu, yêu cầu bề mặt, số lượng và nhu cầu kiểm tra trước khi xác nhận khả năng sản xuất. Đối với dự án đang thực hiện, hãy truy cập trang dịch vụ khắc quang hóa của chúng tôi hoặc gửi bản vẽ của bạn để được xem xét.
Câu Hỏi Thường Gặp
Những hạn chế chính của phương pháp khắc quang hóa là gì?
Các hạn chế chính liên quan đến độ dày vật liệu, kích thước chi tiết tối thiểu, hiện tượng lõm, biên dạng cạnh, các chi tiết sâu và hẹp, hình học 3D thực, độ sâu khắc, chất lượng bề mặt ban đầu, dung sai và kiểm soát quy trình hóa học.
Tầm quan trọng của mỗi hạn chế phụ thuộc vào vật liệu và thiết kế chi tiết.
Phương pháp khắc quang hóa có phù hợp với kim loại dày không?
Khắc quang hóa chủ yếu được sử dụng cho các linh kiện dạng tấm và lá.
Khi kim loại dày hơn, dung dịch ăn mòn phải loại bỏ nhiều vật liệu hơn. Điều này có thể làm tăng thời gian ăn mòn, hiện tượng ăn mòn dưới lớp bề mặt, kích thước chi tiết tối thiểu và sự biến đổi hình dạng cạnh.
Độ dày kim loại ảnh hưởng như thế nào đến kích thước chi tiết tối thiểu?
Kim loại dày hơn đòi hỏi đường khắc dài hơn. Trong quá trình này, hiện tượng loại bỏ vật liệu theo chiều ngang có thể tăng lên.
Do đó, việc tạo ra các lỗ nhỏ, khe hẹp và các dải mỏng trở nên khó khăn hơn khi kích thước của chúng tiến gần đến độ dày của tấm vật liệu.
Trong quá trình khắc hóa học, hiện tượng ăn mòn dưới lớp bề mặt là gì?
Cắt rãnh là quá trình loại bỏ kim loại theo chiều ngang bên dưới mép của lớp chất cản quang.
Nó ảnh hưởng đến kích thước và hình dạng cuối cùng của các lỗ, rãnh, góc, gờ và cạnh ngoài. Đây là đặc điểm bình thường của quá trình khắc hóa học hơn là của bavia do cắt cơ học.
Liệu phương pháp khắc quang hóa có thể tạo ra các bức tường thẳng đứng?
Khắc quang hóa thường không tạo ra cùng một biên dạng thành thẳng đứng như khi phay.
Dung dịch ăn mòn loại bỏ kim loại theo hướng xuống và sang hai bên. Điều này tạo ra hình dạng cạnh được ăn mòn, phụ thuộc vào vật liệu, độ dày, hình dạng hình học của chi tiết và việc tấm kim loại được ăn mòn từ một phía hay cả hai phía.
Kết luận
Khắc quang hóa là phương pháp hiệu quả để sản xuất các chi tiết phức tạp từ tấm và lá kim loại. Nó có thể tạo ra các hình dạng, lỗ, rãnh, lưới, kênh, ký hiệu và các hoa văn lặp lại mà không cần lực cắt cơ học hoặc nhiệt cắt tập trung.
Những hạn chế chính của phương pháp này xuất phát từ cách thức loại bỏ hóa chất tương tác với độ dày và hình dạng vật liệu. Các yếu tố như độ lõm, hình dạng cạnh, kích thước chi tiết, độ sâu, độ phẳng, chất lượng bề mặt và điều kiện xử lý đều phải được xem xét.
Những hạn chế này không làm cho quá trình khắc quang hóa trở nên không phù hợp với sản xuất chính xác. Chúng chỉ ra lý do tại sao quy trình này hoạt động tốt nhất khi thiết kế phù hợp với bản chất dựa trên tấm và được xác định bằng ánh sáng của nó.
Để hiểu rõ hơn về quy trình, vật liệu, dung sai, ứng dụng và yêu cầu thiết kế, hãy đọc toàn bộ tài liệu "Khắc quang hóa: Quy trình, Vật liệu, Dung sai & Hướng dẫn thiết kế".
Nếu bạn có bản vẽ với các lỗ nhỏ, rãnh hẹp, vách mỏng, kênh khắc một nửa hoặc dung sai nghiêm ngặt, hãy liên hệ với TMNetch để được xem xét kỹ thuật.