Chất lượng khung chì phụ thuộc vào việc xem xét thiết kế, tình trạng vật liệu, độ chính xác của máy in ảnh, kiểm soát chất cản quang, độ ổn định của quá trình khắc, làm sạch, mạ, kiểm tra và đóng gói. Đối với khung chì được khắc bằng phương pháp quang hóa và hóa học, nhiều khuyết tật có thể được ngăn ngừa trước khi bắt đầu sản xuất.
Các khuyết tật thường gặp ở khung dẫn điện bao gồm sai lệch kích thước, biến thiên bước răng, khắc quá mức, khắc thiếu, rãnh lõm quá mức, biên dạng cạnh thô, cong vênh, nhiễm bẩn bề mặt, lỗi mạ, không nhất quán khi khắc một nửa và sự khác biệt giữa các lô sản phẩm.
Từ điển thuật ngữ JEDEC về công nghệ bán dẫn định nghĩa khung dẫn là một khung kim loại cung cấp các đầu nối bên ngoài và hỗ trợ cơ học bên trong một gói [1]. Khi được sử dụng trong các dự án điện tử bán dẫn, cảm biến, đầu nối, LED, thiết bị điện, y tế hoặc ô tô, các vấn đề nhỏ về chất lượng có thể ảnh hưởng đến liên kết, hàn, lắp ráp, đường dẫn dòng điện hoặc độ tin cậy của gói.
Tại sao chất lượng khung chì lại quan trọng?
Chất lượng khung dẫn rất quan trọng vì linh kiện này thường nhỏ, mỏng và có chức năng then chốt. Nó có thể hỗ trợ kết nối điện, vị trí chip, khu vực liên kết, khu vực hàn, cấu trúc bao bì hoặc đường dẫn nhiệt.
Trong các dự án bán dẫn và điện tử, khuyết tật trên dải kim loại không chỉ mang tính thẩm mỹ. ScienceDirect giải thích rằng bề mặt khung dẫn chất lượng cao phải không có khuyết tật nhỏ do quá trình xử lý, thao tác hoặc chất gây ô nhiễm trong không khí gây ra, vì những khuyết tật này có thể dẫn đến lớp mạ bị lỗi và ảnh hưởng đến độ bám dính của chip hoặc liên kết dây [3].
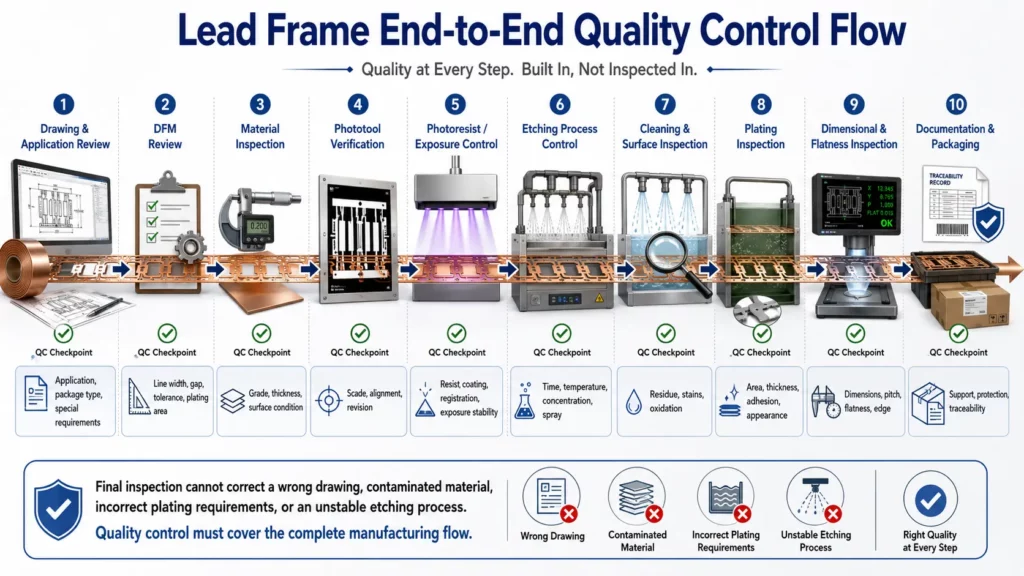
Đây là lý do tại sao việc kiểm soát chất lượng trong toàn bộ quy trình sản xuất khung dẫn điện không nên chỉ dựa vào khâu kiểm tra cuối cùng. Kiểm tra cuối cùng có thể phát hiện nhiều lỗi, nhưng không thể khắc phục thiết kế kém, bản vẽ không rõ ràng, vật liệu bị nhiễm bẩn, ghi chú mạ sai hoặc quy trình khắc không ổn định.
Đối với các dự án khung chì tùy chỉnh , kiểm soát chất lượng nên bắt đầu bằng việc xem xét DFM. DFM có nghĩa là thiết kế cho khả năng sản xuất. Nó kiểm tra xem bản vẽ có thể được sản xuất, kiểm tra, mạ, làm sạch, đóng gói và lặp lại trên nhiều lô sản xuất hay không.
Các khuyết tật khung chì thường bắt nguồn từ đâu?
Hầu hết các lỗi khung chì đều xuất phát từ sự kết hợp của các yếu tố thiết kế, vật liệu, quy trình và thao tác. Một quy trình khắc phục sự cố tốt không chỉ nên hỏi lỗi trông như thế nào mà còn phải hỏi lỗi đó xuất hiện ở đâu trong quy trình sản xuất.
Theo kinh nghiệm sản xuất của chúng tôi, nhiều vấn đề về chất lượng khung chì bắt đầu trước khi khắc, đặc biệt là khi bản vẽ không xác định rõ kích thước quan trọng, khu vực mạ, yêu cầu về độ phẳng hoặc các thông số kiểm tra.
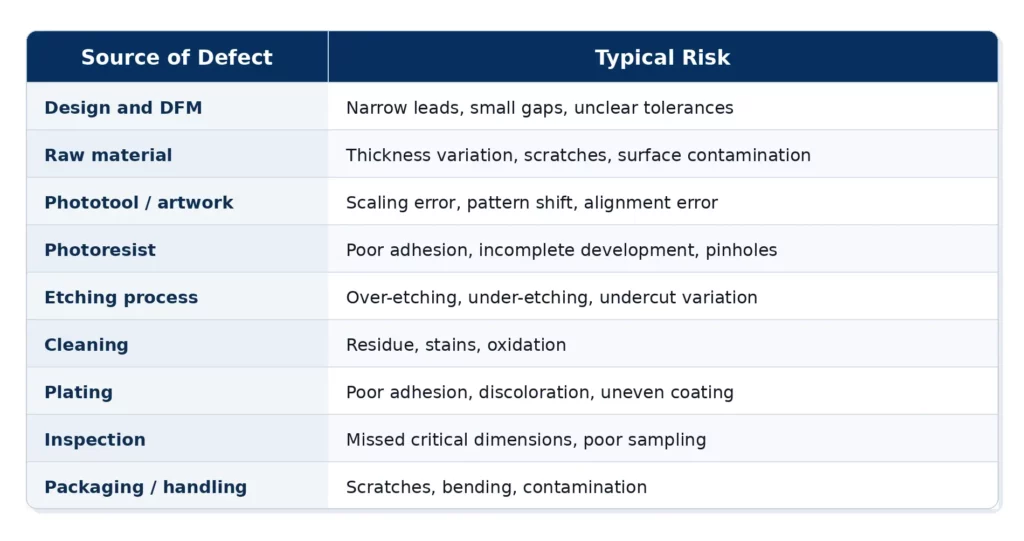
Trong cáp khung chì khắc ảnhTrong đó, công cụ chụp ảnh, chất cản quang và quy trình khắc hóa học đặc biệt quan trọng. ASM mô tả gia công quang hóa như một quy trình khắc kim loại sử dụng chất cản quang để xác định các khu vực mà kim loại sẽ được khắc [2]. Nếu tác phẩm nghệ thuật, chất cản quang hoặc cửa sổ khắc không được kiểm soát, chất lượng kích thước có thể bị thay đổi.
Các lỗi thường gặp trong quá trình sản xuất khung chì và nguyên nhân gốc rễ
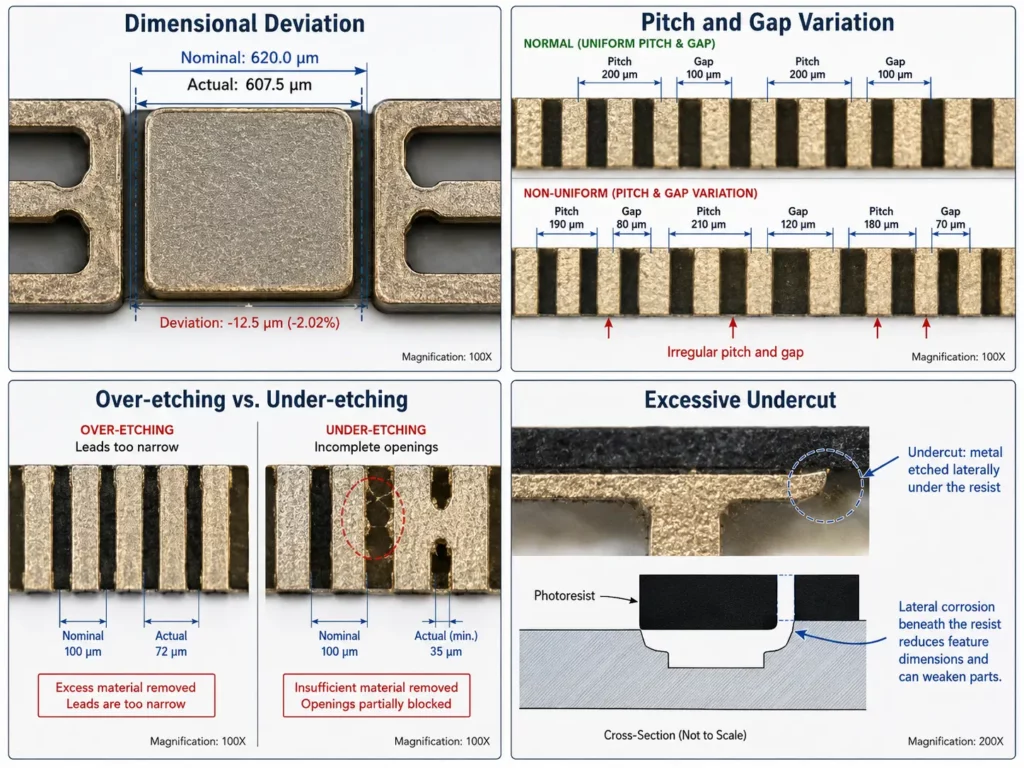
Độ lệch kích thước
Sai lệch kích thước có nghĩa là khung dẫn điện thành phẩm không khớp với kích thước yêu cầu. Điều này có thể bao gồm chiều rộng dẫn điện nằm ngoài dung sai, sai lệch kích thước đế khuôn, sai sót về hình dạng bên ngoài hoặc kích thước rãnh không chính xác.
Các nguyên nhân gốc rễ có thể bao gồm bù trừ khắc kém, thời gian khắc sai, sự thay đổi độ dày vật liệu, điều kiện dung dịch khắc không ổn định hoặc phương pháp đo không nhất quán. Trong các dự án khung chì tùy chỉnh được khắc, sự sai lệch kích thước thường được xem xét cùng với độ dày vật liệu, bù trừ hình ảnh, thời gian khắc và phương pháp kiểm tra.
Công tác phòng ngừa bắt đầu từ việc xem xét DFM (Thiết kế cho sản xuất). Nhà cung cấp cần xác nhận các kích thước quan trọng, áp dụng bù trừ khắc phù hợp, kiểm soát quy trình khắc và kiểm tra các đặc điểm quan trọng sau khi sản xuất.
Biến thiên độ cao và khe hở của chì
Sự thay đổi về bước chân và khoảng cách giữa các chân có thể ảnh hưởng đến quá trình liên kết, đúc khuôn, hàn và lắp ráp bao bì. Nếu bước chân quá hẹp hoặc quá rộng, khung chân có thể không phù hợp với quy trình lắp ráp tiếp theo.
Các nguyên nhân gốc rễ có thể bao gồm lỗi căn chỉnh công cụ chụp ảnh, lỗi tỷ lệ bản vẽ, sự dịch chuyển vật liệu, khắc không đều hoặc tài liệu tham khảo kiểm tra kém. Đối với khung dẫn có mật độ cao, những thay đổi nhỏ về khoảng cách giữa các chân linh kiện cũng có thể tạo ra rủi ro lắp ráp lớn.
Các phương pháp phòng ngừa bao gồm xác minh công cụ chụp ảnh, kiểm soát chỉnh sửa bản vẽ, phơi sáng và xử lý ổn định, kiểm soát quy trình khắc và kiểm tra bước pitch quan trọng.
Khắc quá mức và khắc chưa đủ
Hiện tượng ăn mòn quá mức xảy ra khi lượng kim loại bị loại bỏ quá nhiều. Điều này có thể làm cho các đường dẫn quá hẹp, làm yếu các chi tiết nhỏ hoặc thay đổi hình dạng cạnh.
Hiện tượng ăn mòn không hoàn toàn xảy ra khi lượng kim loại được loại bỏ quá ít. Điều này có thể dẫn đến các lỗ hở không hoàn chỉnh, các khe hở bị tắc nghẽn, hoặc còn sót lại kim loại ở những vị trí mà bản vẽ cần có một lỗ hở rõ ràng.
Các nghiên cứu về các thông số quy trình gia công quang hóa cho thấy thời gian khắc, nhiệt độ và nồng độ chất khắc ảnh hưởng đến tốc độ loại bỏ vật liệu, độ nhám bề mặt, độ lõm và tốc độ khắc [4]. Điều này khiến việc kiểm soát quá trình khắc trở thành một phần quan trọng của việc kiểm soát chất lượng khung chì.
Để ngăn ngừa hiện tượng ăn mòn quá mức và ăn mòn không đủ, nhà cung cấp cần kiểm soát tốc độ ăn mòn, thời gian ăn mòn, điều kiện dung dịch, điều kiện phun, mật độ tải và kiểm tra trong quá trình sản xuất.
Cắt xén quá mức
Hiện tượng ăn mòn dưới lớp phủ (undercut) là sự loại bỏ kim loại theo chiều ngang bên dưới mép lớp phủ quang khắc. Một số hiện tượng ăn mòn dưới lớp phủ là một phần của quá trình khắc hóa học, nhưng ăn mòn quá mức có thể làm giảm chiều rộng đường dẫn, thay đổi khoảng cách giữa các chân dẫn và ảnh hưởng đến hình dạng cạnh.
Rủi ro cao hơn khi chi tiết rất nhỏ, vật liệu dày, thời gian khắc dài hoặc thiết kế không bao gồm sự bù trừ thích hợp. Hiện tượng ăn mòn dưới lớp vật liệu trong quá trình khắc hóa học cần được xem xét trong giai đoạn thiết kế sản xuất (DFM), chứ không chỉ sau khi sản xuất.
Các phương pháp phòng ngừa bao gồm thiết kế đường kẻ và khoảng cách phù hợp, bù trừ hình ảnh, thông số quy trình ổn định và kiểm tra các đặc điểm quan trọng.
hình dạng cạnh thô hoặc sự không đều của cạnh
Khi người mua so sánh khắc hóa học với cắt laser, dập và gia công CNC , khắc quang học thường được lựa chọn cho các chi tiết mỏng cần có các cạnh không có gờ và không bị ứng suất. Tuy nhiên, việc kiểm soát quy trình kém vẫn có thể gây ra các cạnh thô ráp, thành bên không đều hoặc hình dạng cạnh không ổn định.
Các nguyên nhân có thể bao gồm tình trạng bề mặt vật liệu kém, độ bám dính chất cản quang yếu, nhiễm bẩn, khắc quá mức hoặc dòng chất khắc không ổn định. Sự không đều ở mép có thể ảnh hưởng đến quá trình lắp ráp, mạ, hàn hoặc hiệu suất tiếp xúc.
Công tác phòng ngừa bao gồm kiểm tra nguyên vật liệu đầu vào, kiểm soát quá trình làm sạch, kiểm soát chất cản quang, điều kiện khắc ổn định và kiểm tra trực quan dưới độ phóng đại thích hợp.
Các vấn đề về cong vênh và độ phẳng
Cong vênh có nghĩa là khung dẫn điện không phẳng. Các vấn đề về độ phẳng có thể ảnh hưởng đến việc liên kết, hàn, đúc, căn chỉnh tiếp điểm và xử lý tự động.
Các nguyên nhân phổ biến bao gồm vật liệu quá mỏng, các chân dẫn dài không được hỗ trợ, thiết kế giá đỡ yếu, thao tác kém, ứng suất mạ, tiếp xúc nhiệt hoặc bao bì không phù hợp. Các chi tiết dài và hẹp thường dễ bị biến dạng hơn.
Các phương pháp phòng ngừa bao gồm cầu đỡ, thanh giằng, thiết kế khung đỡ, kiểm soát quá trình vận chuyển, kiểm tra độ phẳng và bao bì bảo vệ.
Ô nhiễm bề mặt
Sự nhiễm bẩn bề mặt có thể biểu hiện dưới dạng vết ố, vết dầu, cặn bẩn, oxy hóa, vết nước hoặc sự đổi màu. Nó có thể ảnh hưởng đến quá trình mạ, khả năng hàn, khả năng liên kết và độ tin cậy của tiếp xúc điện.
Các nguyên nhân có thể bao gồm vệ sinh kém, thao tác không sử dụng găng tay phù hợp, cặn bẩn sau khi tẩy rửa, nước bị ô nhiễm, quá trình oxy hóa trong quá trình bảo quản hoặc bao bì không sạch. Vì quá trình mạ có thể làm cho các vấn đề bề mặt tiềm ẩn trở nên rõ ràng hơn, nên chất lượng bề mặt cần được kiểm soát trước khi mạ.
Công tác phòng ngừa bao gồm kiểm soát quy trình làm sạch, xử lý sạch sẽ, kiểm soát quá trình sấy khô, bảo quản phù hợp và kiểm tra trực quan cuối cùng.
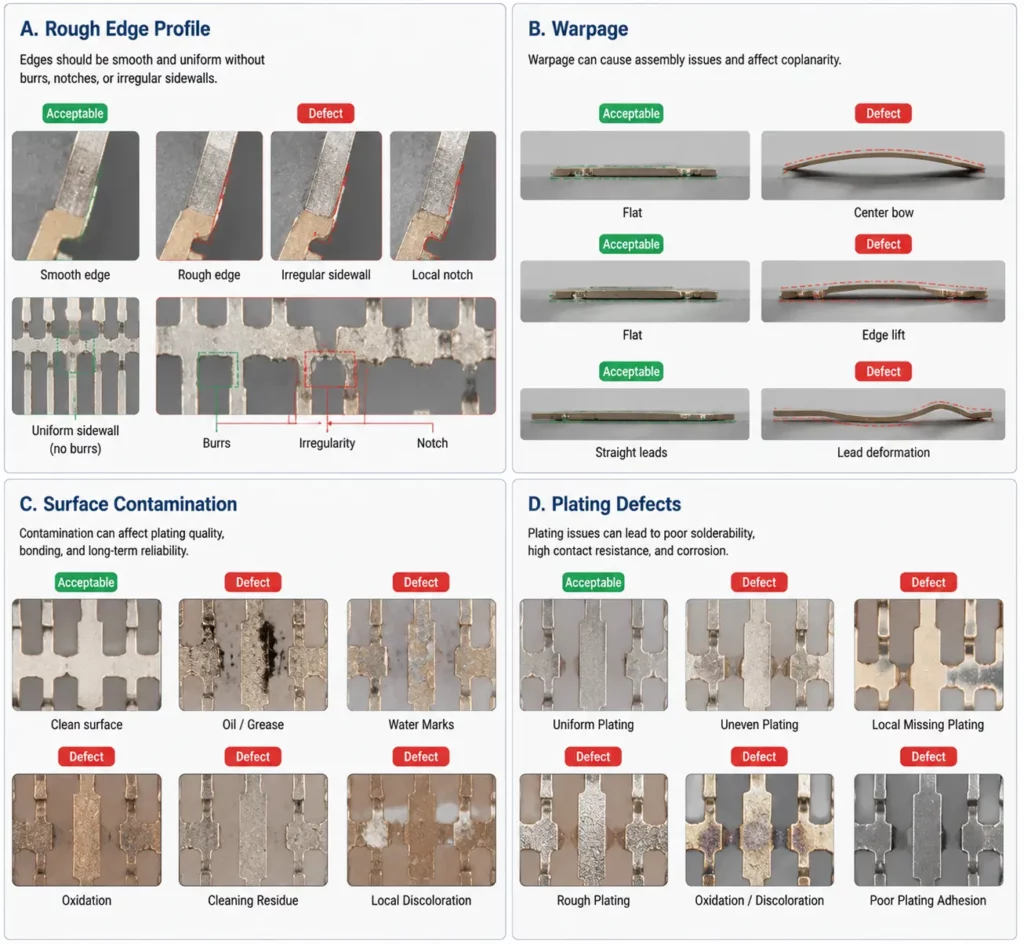
Các khuyết tật về lớp mạ và bề mặt
Các khuyết tật trong lớp mạ khung chì có thể bao gồm độ bám dính kém, lớp mạ không đều, đổi màu, oxy hóa, lớp mạ thô ráp hoặc khả năng hàn kém. Những vấn đề này có thể xuất phát từ sự nhiễm bẩn bề mặt, quá trình kích hoạt kém, sự không ổn định của dung dịch mạ, ghi chú mạ không rõ ràng hoặc chuẩn bị bề mặt không phù hợp.
Đối với khung chì mạ, thử nghiệm độ bám dính ASTM B571 bao gồm các phương pháp định tính như thử nghiệm uốn và thử nghiệm làm nguội bằng nhiệt; phương pháp thích hợp nên được lựa chọn theo ứng dụng của bộ phận [5]. Phương pháp thử nghiệm thực tế phải phù hợp với vật liệu, lớp phủ và yêu cầu sử dụng cuối cùng.
Việc phòng ngừa bắt đầu bằng việc xác định rõ các thông số kỹ thuật mạ. Người mua nên xác định khu vực mạ và các yêu cầu về độ hoàn thiện bề mặt , bao gồm loại lớp phủ, chức năng bề mặt, yêu cầu hàn hoặc liên kết, độ bám dính và các tiêu chí về hình thức.
Sự không nhất quán về độ sâu khắc một nửa
Một số khung dẫn điện tùy chỉnh sử dụng các đặc điểm khắc một nửa cho các đường uốn, vùng lõm, vùng có độ dày được kiểm soát hoặc các chức năng lắp ráp. Nếu độ sâu khắc một nửa không nhất quán, chi tiết có thể không uốn cong, không khớp hoặc không lắp ráp như mong đợi.
Các nguyên nhân có thể bao gồm quá trình khắc không đồng đều, yêu cầu độ sâu không rõ ràng, sự thay đổi độ dày vật liệu hoặc phân bố mẫu không cân bằng. Để phòng ngừa, cần xác định rõ mục tiêu độ sâu khắc một nửa, tiến hành các thử nghiệm quy trình phù hợp và thống nhất các phương pháp kiểm tra.
Sự thay đổi theo lô
Sự khác biệt giữa các lô hàng có nghĩa là các lô khác nhau có kích thước, hình dạng cạnh, điều kiện bề mặt, kết quả mạ hoặc độ phẳng khác nhau. Điều này có thể gây ra vấn đề trong quá trình kiểm tra đầu vào hoặc lắp ráp cuối cùng.
Các nguyên nhân gốc rễ có thể bao gồm thay đổi lô nguyên liệu thô, sửa đổi công cụ chụp ảnh, tình trạng chất ăn mòn, cài đặt quy trình, thay đổi người vận hành hoặc phương pháp đóng gói. Phòng ngừa đòi hỏi kiểm soát sửa đổi, truy xuất nguồn gốc, hồ sơ quy trình, chứng nhận vật liệu và báo cáo kích thước.
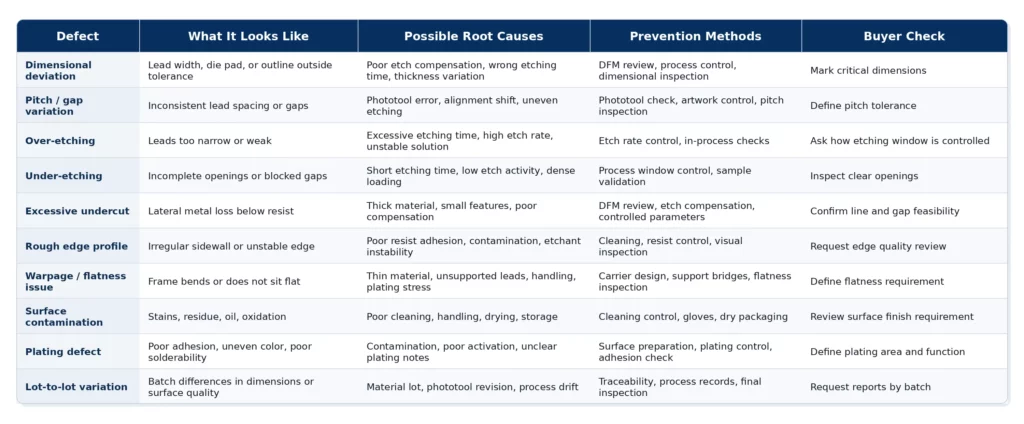
Bảng khắc phục sự cố lỗi cho khung chì tùy chỉnh
Bảng dưới đây tóm tắt các lỗi thường gặp trong quá trình sản xuất khung chì, nguyên nhân gốc rễ, phương pháp phòng ngừa và các bước kiểm tra của người mua.
Quy trình kiểm soát chất lượng khung chì
Kiểm soát chất lượng gọng chì cần tuân thủ toàn bộ quy trình, chứ không chỉ bước kiểm tra cuối cùng. Mỗi giai đoạn kiểm soát một rủi ro khác nhau.
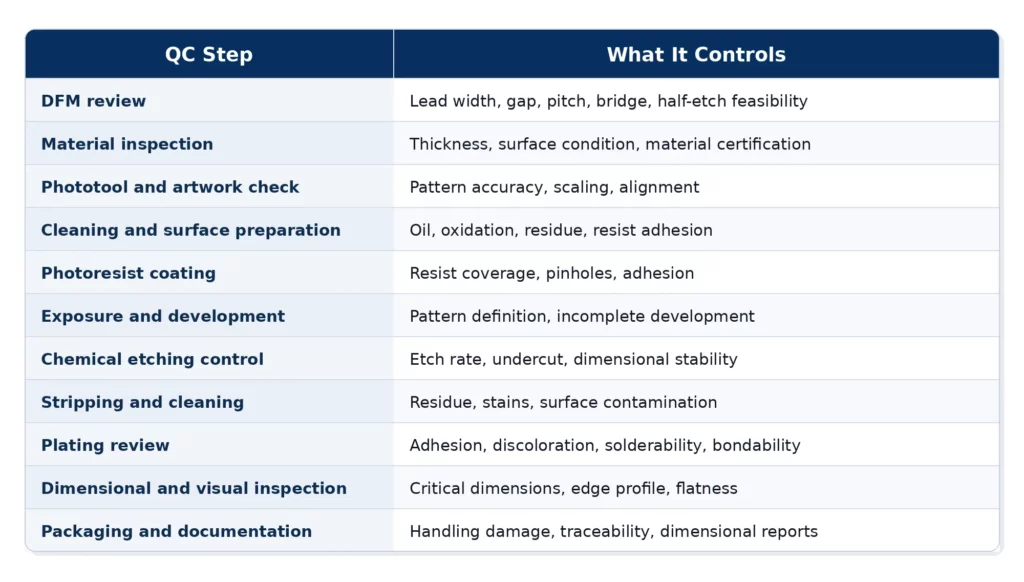
Đối với các dự án khung chì khắc tùy chỉnh, nhà cung cấp cần kiểm soát chất lượng khung chì từ khâu xem xét DFM đến khâu kiểm tra cuối cùng. TMNetch cho biết các lô khung chì của họ bao gồm báo cáo kích thước và chứng nhận vật liệu, giúp người mua kiểm tra tính nhất quán trước khi lắp ráp.
ISO 9001:2015 cung cấp một khuôn khổ cho hệ thống quản lý chất lượng có cấu trúc. ISO nêu rõ rằng tiêu chuẩn này có thể giúp các tổ chức cải thiện hệ thống quản lý chất lượng của họ, đáp ứng các yêu cầu của khách hàng và các yêu cầu pháp luật hoặc quy định hiện hành, và nâng cao sự hài lòng của khách hàng [6]. Tuy nhiên, chứng nhận ISO không nên được coi là sự thay thế cho việc kiểm tra cụ thể của dự án.
Người mua vẫn nên xem xét kỹ các bản vẽ, chứng nhận vật liệu, báo cáo kích thước, ghi chú mạ và yêu cầu đóng gói.
Các vấn đề thiết kế gây ra lỗi khung chì
Nhiều lỗi khung chì có liên quan đến các quyết định thiết kế. Nhà cung cấp sản xuất có thể cải thiện quy trình kiểm soát, nhưng không thể loại bỏ hoàn toàn rủi ro từ bản vẽ kém chất lượng.
Các đường dẫn hẹp và khe hở nhỏ không có khoảng trống để khắc
Các đường dẫn rất hẹp và khe hở rất nhỏ cần được xem xét kỹ lưỡng trong quy trình thiết kế cho sản xuất (DFM). Nếu bản vẽ không tính đến việc bù trừ ăn mòn, linh kiện có thể bị sai lệch kích thước, ăn mòn quá mức, bị lõm hoặc có các chi tiết yếu.
Người mua nên yêu cầu nhà cung cấp xem xét lại các giới hạn thiết kế khắc quang hóa , bao gồm chiều rộng đường kẻ tối thiểu, khoảng cách, độ dày vật liệu và dung sai, trước khi sản xuất.
Dây dẫn dài, mỏng không có giá đỡ
Các dây dẫn dài, mỏng và không có giá đỡ rất dễ bị uốn cong và hư hỏng do thao tác. Chúng có thể bị biến dạng trong quá trình làm sạch, mạ, sấy khô, kiểm tra hoặc đóng gói.
Các cầu đỡ, thanh giằng hoặc thiết kế khung đỡ có thể giúp bảo vệ các chi tiết dễ vỡ trong quá trình sản xuất.
Góc bên trong sắc nét
Các góc nhọn bên trong có thể tạo ra điều kiện ăn mòn cục bộ không ổn định. Chúng cũng có thể làm tăng nguy cơ bất thường ở các cạnh.
Việc điều chỉnh bán kính, thiết kế hoặc xem xét lại DFM có thể cải thiện khả năng sản xuất. Thiết kế tối ưu phụ thuộc vào chức năng và giới hạn không gian.
Ghi chú về dung sai và mạ không rõ ràng
Nếu các kích thước quan trọng không được đánh dấu, nhà cung cấp có thể không biết những chi tiết nào cần được kiểm tra kỹ lưỡng nhất. Nếu các khu vực mạ không rõ ràng, nhà cung cấp có thể không biết bề mặt nào cần đảm bảo khả năng hàn, khả năng liên kết hoặc hiệu suất tiếp xúc.
Bản vẽ cần xác định rõ các kích thước quan trọng, dung sai, khu vực mạ, loại hoàn thiện, số tham chiếu kiểm tra và bất kỳ yêu cầu về độ phẳng nào.
Thông tin ứng dụng bị thiếu
Cùng một khung dẫn điện có thể có các ưu tiên chất lượng khác nhau trong các ứng dụng khác nhau. Khu vực nối dây, khu vực hàn, khu vực tiếp xúc của đầu nối và đường dẫn nhiệt có thể cần các biện pháp kiểm soát khác nhau.
Trước khi sản xuất, bên mua cần giải thích rõ về ứng dụng, quy trình lắp ráp, môi trường vận hành và các tính năng quan trọng.
Danh sách kiểm tra chất lượng dành cho người mua đối với các dự án khung chì
Yêu cầu báo giá (RFQ) rõ ràng có thể giảm thiểu rủi ro về chất lượng khung dẫn điện. Người mua nên cung cấp đủ thông tin để nhà cung cấp xem xét khả năng sản xuất và các yêu cầu kiểm tra.
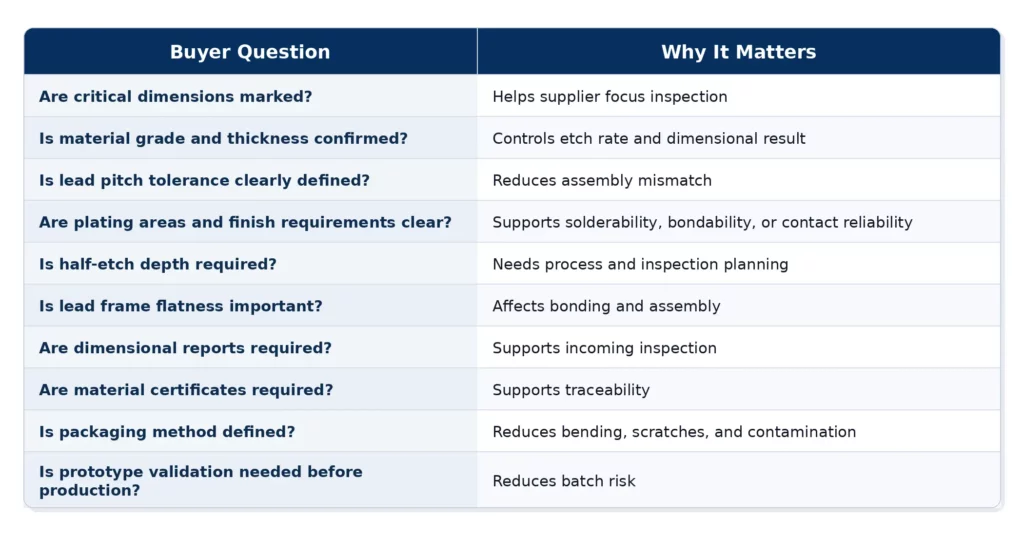
Trong quá trình đánh giá chất lượng khung chì, người mua không chỉ nên hỏi về giá cả và thời gian giao hàng. Người mua nên sử dụng danh sách kiểm tra nhà cung cấp khắc hóa chất để xem xét cách nhà cung cấp kiểm soát độ lõm, độ nghiêng, độ phẳng, lớp mạ, ô nhiễm bề mặt, kiểm tra và khả năng truy xuất nguồn gốc theo lô.
TMNetch hỗ trợ kiểm soát chất lượng khung chì như thế nào?
TMNetch hỗ trợ sản xuất khung dẫn điện tùy chỉnh bằng phương pháp khắc hóa học cho các dự án liên quan đến chất bán dẫn và điện tử. Trang Khung dẫn điện của họ liệt kê độ chính xác đến ±0.025 mm, khung dẫn điện nguyên mẫu trong vòng 6 giờ, chất lượng được chứng nhận ISO 9001:2015, báo cáo kích thước, chứng nhận vật liệu và mạ bạc, vàng, thiếc và niken.
Trang Khắc ảnh của TMNetch mô tả khắc ảnh là một quy trình không tác động lực vật lý lên kim loại và cho biết có thể đạt được dung sai nhỏ đến ±0.025 mm trong điều kiện thích hợp. Trang này cũng liệt kê khả năng xử lý vật liệu siêu mỏng và kích thước chi tiết tối thiểu cho các hình dạng phức tạp.
Trang Khắc Hóa Học của TMNetch liệt kê 5 dây chuyền hoàn toàn tự động, mỗi dây chuyền dài 39 mét, độ chính xác ±0.025 mm, sản lượng 1,800 m²/ngày, kích thước chi tiết lên đến 600 × 1500 mm, kiểm soát kích thước bằng CMM, kiểm tra trực quan và kiểm tra nghiêm ngặt.
Những điểm năng lực này có thể hỗ trợ sản xuất khung dẫn điện theo yêu cầu, nhưng tính phù hợp cuối cùng vẫn phụ thuộc vào bản vẽ, loại vật liệu, độ dày, khoảng cách giữa các chân dẫn, dung sai, yêu cầu mạ, số lượng và môi trường ứng dụng.
Để được đánh giá thực tế, hãy gửi bản vẽ, vật liệu, độ dày, kích thước quan trọng, yêu cầu mạ, yêu cầu độ phẳng, dung sai, số lượng và chi tiết ứng dụng của bạn đến TMNetch để được xem xét về khả năng sản xuất và chất lượng.
Câu hỏi thường gặp về chất lượng khung chì
Gọng kính chì thường gặp có những lỗi gì?
Các khuyết tật thường gặp ở khung dẫn điện bao gồm sai lệch kích thước, biến thiên bước răng, khắc quá mức, khắc thiếu, rãnh lõm quá mức, biên dạng cạnh thô, cong vênh, nhiễm bẩn bề mặt, lỗi mạ, không nhất quán khi khắc một nửa và sự khác biệt giữa các lô sản phẩm.
Nguyên nhân nào gây ra sự sai lệch về kích thước trong gọng kính chì?
Sai lệch kích thước có thể do bù ăn mòn kém, biến đổi độ dày vật liệu, thời gian ăn mòn không ổn định, điều kiện dung dịch ăn mòn, lỗi thiết bị chụp ảnh hoặc phương pháp đo không nhất quán.
Tại sao hiện tượng ăn mòn quá mức lại xảy ra ở các khung chì đã được khắc?
Hiện tượng ăn mòn quá mức có thể xảy ra khi thời gian ăn mòn quá dài, tốc độ ăn mòn quá cao, nồng độ chất ăn mòn không được kiểm soát, nhiệt độ không ổn định hoặc điều kiện tải thay đổi.
Việc khoét rãnh ảnh hưởng đến chất lượng khung chì như thế nào?
Việc khoét rãnh dưới lớp phủ loại bỏ kim loại theo chiều ngang bên dưới mép lớp phủ. Khoét rãnh quá mức có thể làm giảm chiều rộng đường dẫn, thay đổi khoảng cách giữa các chân linh kiện, làm suy yếu các chi tiết nhỏ và ảnh hưởng đến chất lượng cạnh.
Tại sao khung chì lại bị cong vênh?
Khung dẫn có thể bị cong vênh do vật liệu mỏng, các chân dẫn dài không được hỗ trợ, ứng suất khi thao tác, ứng suất khi mạ, thiết kế khung đỡ kém hoặc bao bì không phù hợp.
Nguyên nhân nào gây ra các khuyết tật trong lớp mạ khung chì?
Các lỗi mạ khung chì có thể xuất phát từ sự nhiễm bẩn bề mặt, làm sạch kém, kích hoạt kém, sự không ổn định của dung dịch mạ, ghi chú mạ không rõ ràng hoặc chuẩn bị bề mặt không phù hợp.
Người mua có thể giảm thiểu rủi ro về chất lượng khung chì bằng cách nào?
Người mua có thể giảm thiểu rủi ro bằng cách cung cấp bản vẽ rõ ràng, đánh dấu các kích thước quan trọng, mác vật liệu, độ dày, dung sai, ghi chú về lớp mạ, yêu cầu về độ phẳng, số lượng, chi tiết ứng dụng và yêu cầu kiểm tra.
Người mua nên yêu cầu những giấy tờ kiểm tra nào?
Người mua có thể yêu cầu báo cáo kích thước, chứng nhận vật liệu, báo cáo kiểm tra, hồ sơ liên quan đến mạ, báo cáo kiểm tra sản phẩm mẫu đầu tiên hoặc các tài liệu chất lượng khác dành riêng cho dự án.
Gọng chì được khắc bằng hóa chất có hoàn toàn không bị gờ không?
Khắc hóa học thường được lựa chọn cho các chi tiết kim loại mỏng không có gờ và không bị ứng suất vì nó không sử dụng lực cắt cơ học. Tuy nhiên, hình dạng cạnh, kích thước và chất lượng bề mặt vẫn phụ thuộc vào việc kiểm soát quy trình.
Người mua cần cung cấp thông tin gì trước khi sản xuất?
Người mua cần cung cấp bản vẽ, mác vật liệu, độ dày vật liệu, khoảng cách giữa các chân dẫn, chiều rộng chân dẫn, khe hở, chi tiết đế chip, yêu cầu mạ, dung sai, số lượng, môi trường ứng dụng và nhu cầu đóng gói.
Kết luận
Chất lượng khung chì phụ thuộc vào toàn bộ quy trình sản xuất. Việc xem xét DFM, kiểm tra vật liệu, kiểm soát khuôn in ảnh, kiểm soát chất cản quang, độ ổn định khắc, làm sạch, mạ, kiểm tra, đóng gói và lập tài liệu đều ảnh hưởng đến kết quả cuối cùng.
Các khuyết tật thường gặp ở khung dẫn điện bao gồm sai lệch kích thước, thay đổi bước răng, khắc quá mức, khắc thiếu, lõm, bất thường ở cạnh, cong vênh, nhiễm bẩn, lỗi mạ và sự khác biệt giữa các lô sản phẩm.
Công tác phòng ngừa nên bắt đầu trước khi sản xuất. Người mua nên đánh dấu các kích thước quan trọng, xác nhận yêu cầu về vật liệu và lớp mạ, xác định nhu cầu về độ phẳng, yêu cầu hồ sơ kiểm tra và xác nhận phương pháp đóng gói.
Để giảm thiểu rủi ro về chất lượng, hãy gửi bản vẽ và chi tiết ứng dụng của bạn để được xem xét về khả năng sản xuất và chất lượng trước khi sản xuất hàng loạt.
Tài liệu tham khảo / Nguồn dữ liệu
[1] Từ điển JEDEC / Renesas — Định nghĩa khung chì
URL: https://www.renesas.com/document/gde/jedec-definition
[2] Thư viện số ASM — Gia công quang hóa
URL: https://dl.asminternational.org/handbooks/edited-volume/33/chapter-abstract/442417/Photochemical-Machining
[3] Chủ đề ScienceDirect — Tổng quan về khung chì
URL: https://www.sciencedirect.com/topics/engineering/lead-frame
[4] ScienceDirect — Tổng quan về nghiên cứu tham số của quá trình gia công quang hóa và các ứng dụng của nó
URL: https://www.sciencedirect.com/science/article/pii/S2214785321049452
[5] ASTM B571 — Tiêu chuẩn thực hành về thử nghiệm độ bám dính định tính của lớp phủ kim loại
URL: https://store.astm.org/standards/b571
[6] ISO — Yêu cầu hệ thống quản lý chất lượng ISO 9001:2015
URL: https://www.iso.org/standard/62085.html