
การกัดด้วยแสงเคมีเป็นกระบวนการผลิตโลหะที่มีความแม่นยำสูง โดยใช้สารไวแสง แสงอัลตราไวโอเลต และการกัดด้วยสารเคมีอย่างควบคุม เพื่อกำจัดบริเวณที่เลือกออกจากแผ่นโลหะ กระบวนการนี้เรียกอีกอย่างว่า การกัดด้วยแสง การตัดเฉือนด้วยแสงเคมี หรือ PCM
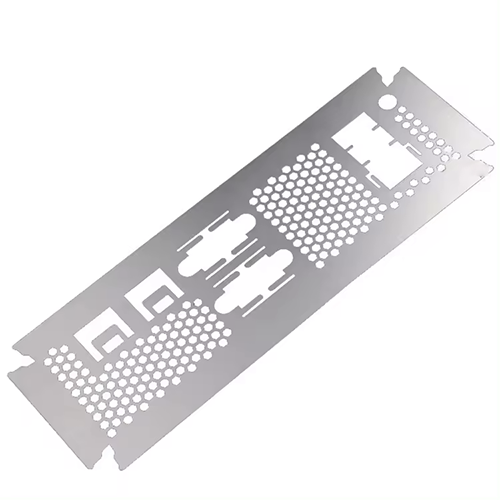
วิศวกรมักใช้การกัดด้วยแสงเคมีสำหรับชิ้นส่วนบางๆ ที่ต้องการรายละเอียดสูง ขอบคม และรูปทรงที่สม่ำเสมอ ชิ้นส่วนทั่วไปได้แก่ชิ้นส่วนโลหะที่กัดด้วยแสงอย่างแม่นยำเช่น ตัวกรองโลหะ แผ่นป้องกัน EMI/RFI โครงตะกั่ว แผ่นรอง แผ่นเข้ารหัส แผ่นไบโพลาร์ และตะแกรงลำโพง กระบวนการนี้ไม่ใช้เครื่องมือตัดหรือให้ความร้อนสูงกับโลหะ
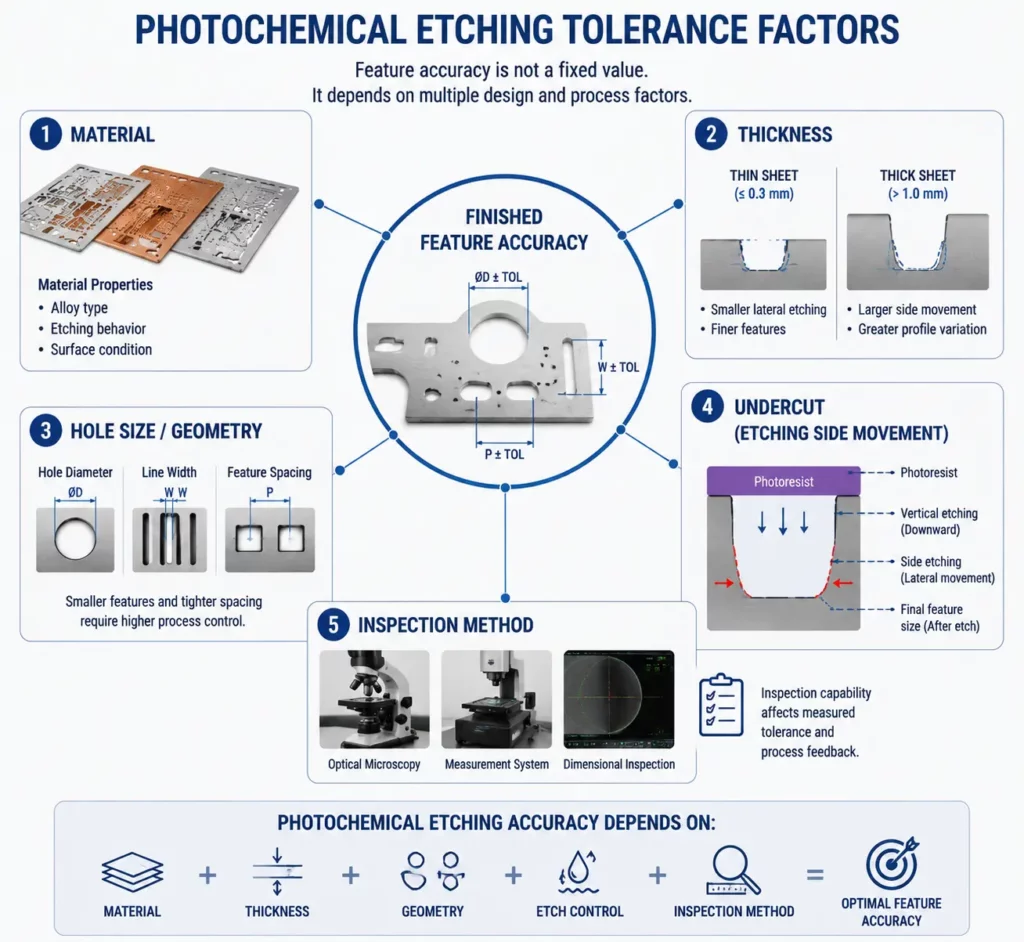
อย่างไรก็ตาม ค่าความคลาดเคลื่อนที่ยอมรับได้และขนาดของชิ้นส่วนไม่ใช่ค่าคงที่ ค่าเหล่านี้ขึ้นอยู่กับเกรดของโลหะ ความหนา รูปทรงของชิ้นส่วน ความลึกของการกัดผิว คุณสมบัติของพื้นผิว และวิธีการตรวจสอบ ดังนั้น การตรวจสอบแบบร่างก่อนการผลิตจึงมีความสำคัญอย่างยิ่ง
ภาพรวมการกัดกรดด้วยแสงเคมี
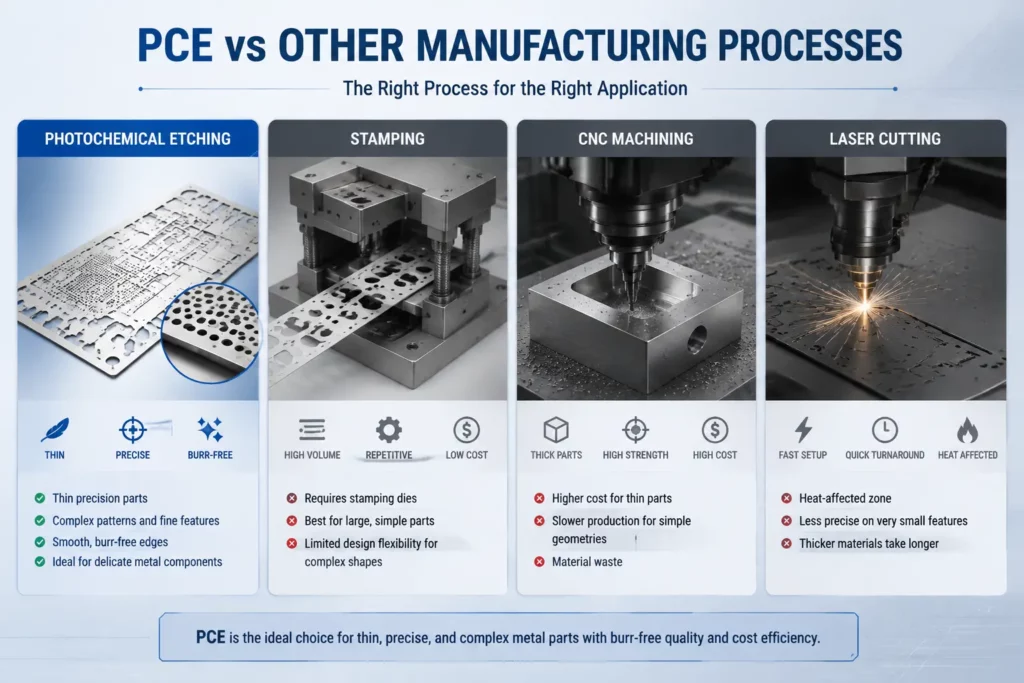
- การกัดด้วยแสงเหมาะอย่างยิ่งสำหรับชิ้นส่วนโลหะบางและซับซ้อนที่ต้องการความยืดหยุ่นในการออกแบบและการเปลี่ยนเครื่องมืออย่างรวดเร็ว แตกต่างจากการปั๊มขึ้นรูปซึ่งต้องใช้แม่พิมพ์เฉพาะ การตัดเฉือนด้วยแสงเคมี ใช้รูปแบบที่กำหนดโดยภาพถ่ายแทนการขึ้นรูปด้วยเครื่องมือแข็ง
- การปั๊มขึ้นรูปเป็นวิธีที่มีประสิทธิภาพสำหรับการผลิตชิ้นส่วนมาตรฐานจำนวนมาก อย่างไรก็ตาม จำเป็นต้องมีการลงทุนด้านเครื่องมือในเบื้องต้น
- การตัดเฉือนด้วยเครื่อง CNC เหมาะสำหรับโครงสร้างป้องกันที่แข็งแรง ทนทาน และหนา โดยทั่วไปแล้ว การผลิตชิ้นส่วนบางๆ จะมีราคาสูงกว่า
- การตัดด้วยเลเซอร์ช่วยให้สามารถเปลี่ยนแปลงการออกแบบได้อย่างรวดเร็ว และเหมาะสำหรับชิ้นงานต้นแบบและรูปทรงเรขาคณิตที่ไม่ซับซ้อน อย่างไรก็ตาม ความร้อนอาจส่งผลต่อคุณภาพของขอบที่ตัดได้
- โดยสรุปแล้ว ควรเลือกใช้การกัดด้วยแสงสำหรับชิ้นส่วนป้องกันที่มีความบางและมีรายละเอียดสูง การปั๊มขึ้นรูปสำหรับชิ้นส่วนมาตรฐานที่ผลิตในปริมาณมาก การตัดเฉือนด้วยเครื่อง CNC สำหรับโครงสร้างที่หนาและแข็งแรง และการตัดด้วยเลเซอร์สำหรับต้นแบบหรือแบบที่ต้องการการเปลี่ยนแปลงบ่อยครั้ง
การกัดด้วยแสงเคมีคืออะไร?
การกัดด้วยสารเคมีแสงเป็นกระบวนการผลิตแบบลดวัสดุ ซึ่งหมายความว่ากระบวนการนี้จะกำจัดวัสดุออกไปเพื่อสร้างชิ้นส่วนสุดท้าย
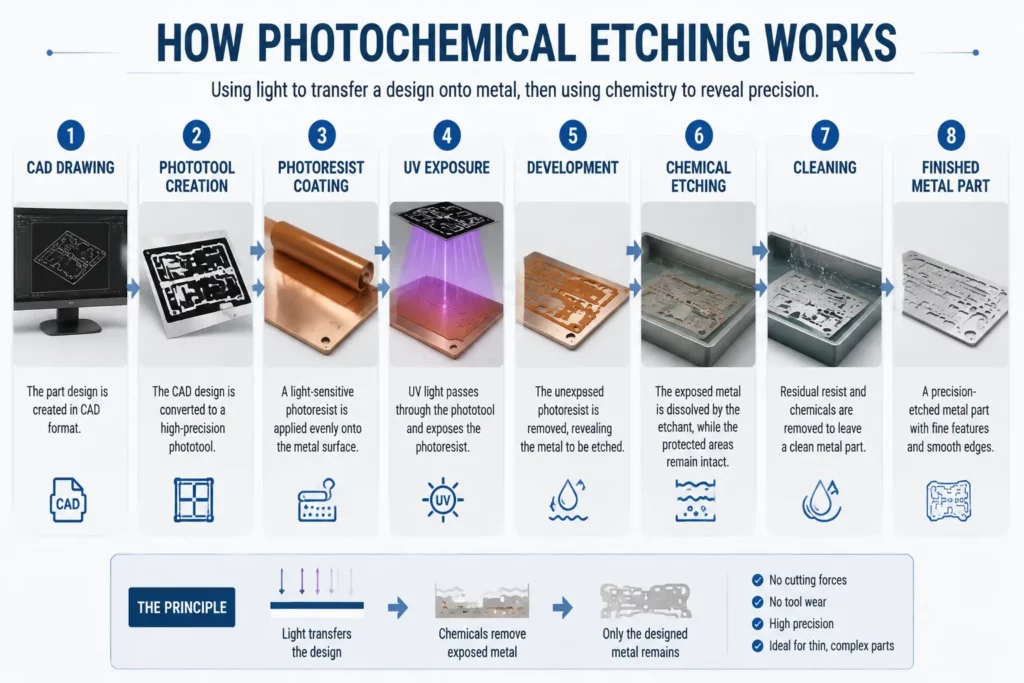
สารเคลือบไวแสงที่เรียกว่าโฟโตเรซิสต์จะช่วยปกป้องบริเวณที่ต้องคงอยู่ แสงอัลตราไวโอเลตจะถ่ายทอดลวดลายของชิ้นส่วนลงบนโลหะที่เคลือบไว้ จากนั้นโลหะส่วนที่สัมผัสกับแสงจะถูกกำจัดออกด้วยสารกัดกร่อนที่ควบคุมได้ ในขณะที่โลหะส่วนที่ได้รับการปกป้องจะยังคงอยู่
ผลลัพธ์ที่ได้คือชิ้นส่วนโลหะแบนที่มีรูปทรงภายนอก รู ร่อง ช่อง เครื่องหมาย หรือรายละเอียดอื่นๆ ตามที่ต้องการ เนื่องจากกระบวนการนี้ไม่ได้ใช้คมตัด จึงสามารถผลิตชิ้นงานที่มีลวดลายซับซ้อนได้โดยไม่ต้องใช้แรงทางกลที่เกี่ยวข้องกับการเจาะหรือการกลึง
การกัดด้วยแสงและการตัดเฉือนด้วยสารเคมีด้วยแสงเหมือนกันหรือไม่?
อุตสาหกรรมการผลิตโลหะใช้คำศัพท์หลายคำสำหรับกระบวนการที่เกี่ยวข้องกันอย่างใกล้ชิด รวมถึงการขึ้นรูปด้วยแสงเคมี (PCM)การกัดด้วยแสง และการกัดด้วยสารเคมี
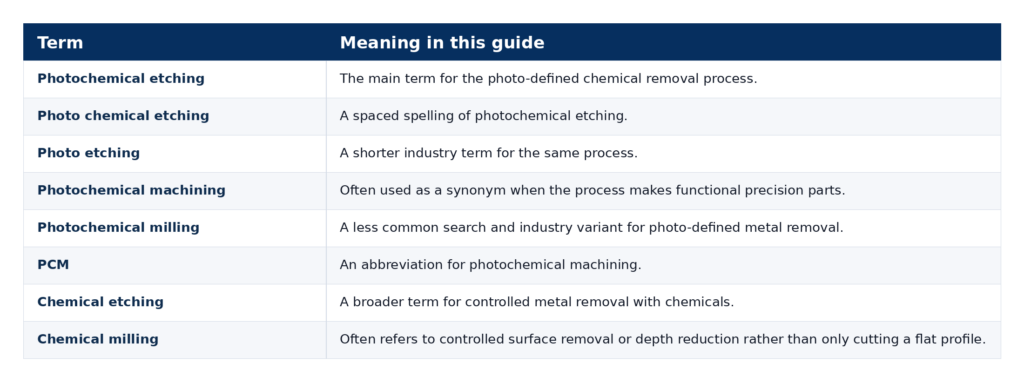
คำศัพท์ที่ใช้มีความสำคัญน้อยกว่าข้อกำหนดในการผลิต ผู้จำหน่ายยังคงต้องทราบวัสดุ ความหนา รูปทรง ความคลาดเคลื่อน ปริมาณ และการใช้งานขั้นสุดท้าย
หากต้องการข้อมูลเพิ่มเติมเกี่ยวกับประเภทบริการนี้ โปรดเยี่ยมชมหน้าบริการกัดกรดทางเคมี ของ TMNetch
กระบวนการกัดกรดด้วยแสงทำงานอย่างไร?
กระบวนการนี้แปลงภาพวาดดิจิทัลให้เป็นลวดลายที่กำหนดด้วยภาพถ่ายบนโลหะ แต่ละขั้นตอนส่งผลต่อความแม่นยำและสภาพพื้นผิวขั้นสุดท้าย
1. การตรวจสอบแบบร่างและ DFM
ผู้จำหน่ายจะตรวจสอบแบบร่างเพื่อการออกแบบเพื่อการผลิต (DFM) ก่อนเป็นอันดับแรก การตรวจสอบจะพิจารณาถึงเกรดของวัสดุ ความหนา ขนาดที่สำคัญ ขนาดรูและร่อง ระยะห่างของชิ้นส่วน พื้นที่ที่ถูกกัดเซาะครึ่งหนึ่ง การตกแต่งพื้นผิว ปริมาณ และความต้องการในการตรวจสอบ
ขั้นตอนนี้ช่วยระบุคุณลักษณะที่อาจควบคุมได้ยากในระหว่างกระบวนการกัดกรด นอกจากนี้ยังช่วยแยกขนาดที่สำคัญออกจากขนาดที่สามารถใช้ค่าความคลาดเคลื่อนที่กว้างกว่าได้
2. การเลือกโลหะ
โลหะที่เลือกใช้ต้องตรงตามความต้องการใช้งานของชิ้นส่วนนั้นๆ คุณสมบัติต่างๆ เช่น การนำไฟฟ้า ความต้านทานการกัดกร่อน ความแข็งแรง คุณสมบัติของสปริง น้ำหนัก ความสามารถในการขึ้นรูป และข้อกำหนดในการชุบ ล้วนมีผลต่อการเลือกใช้โลหะ
ผู้จำหน่ายยังตรวจสอบเกรดของโลหะผสม คุณสมบัติการอบชุบ ความหนา และสภาพพื้นผิวด้วย โลหะชนิดเดียวกันแต่ต่างเกรดกันอาจกัดกร่อนไม่เหมือนกันทุกประการ
3. การทำความสะอาดและเตรียมพื้นผิว
น้ำมัน ฝุ่นละออง ออกไซด์ และสิ่งปนเปื้อนอื่นๆ บนพื้นผิวสามารถลดการยึดเกาะของสารไวแสงได้ ดังนั้นจึงต้องทำความสะอาดโลหะก่อนทำการเคลือบ
พื้นผิวที่สม่ำเสมอช่วยให้สารเคลือบยึดติดกับแผ่นได้ดีขึ้น นอกจากนี้ยังช่วยลดความเสี่ยงของการกัดกร่อนที่ไม่พึงประสงค์ใต้บริเวณที่เสียหายหรือยึดติดไม่แน่นอีกด้วย
4. การเคลือบสารโฟโตเรซิสต์
เมื่อการออกแบบต้องการการกัดกรดสองด้าน จะมีการใช้สารไวต่อรังสียูวีเคลือบลงบนโลหะทั้งสองด้าน ความร้อนและแรงดันจะช่วยให้สารไวต่อรังสียูวีสร้างชั้นที่สม่ำเสมอ
สารเคลือบนี้ช่วยปกป้องบริเวณที่ควรคงอยู่หลังจากการกัดกรด
5. การสัมผัสรังสี UV
แบบร่างดิจิทัลจะถูกแปลงเป็นงานศิลปะด้วยโปรแกรมแต่งภาพ หรือรูปแบบการสร้างภาพควบคุมอื่นๆ จากนั้นแสงอัลตราไวโอเลตจะถ่ายทอดลวดลายนั้นลงบนสารไวแสง
การจัดแนวที่ถูกต้องมีความสำคัญเมื่อต้องให้ลวดลายด้านหน้าและด้านหลังตรงกัน การจัดแนวมีผลต่อรูทะลุ ร่อง ช่อง และส่วนประกอบสองด้านอื่นๆ
6. การพัฒนา
กระบวนการพัฒนาชิ้นงานจะกำจัดสารไวแสงออกจากบริเวณที่ต้องทำการกัดเซาะ สารไวแสงที่เหลืออยู่จะช่วยปกป้องรูปทรงของชิ้นงานสุดท้าย
ในขั้นตอนนี้ โลหะจะมีรูปแบบที่นำทางในการกำจัดวัสดุออกไป
7. การกัดด้วยสารเคมี
แผ่นโลหะที่เตรียมไว้จะถูกส่งผ่านอุปกรณ์กัดกรดแบบควบคุม สารกัดกรดจะกำจัดโลหะส่วนที่โผล่พ้นน้ำออกไปจากด้านหน้า ด้านหลัง หรือทั้งสองด้าน ขึ้นอยู่กับการออกแบบ
เกรดของวัสดุ ความหนา ความเร็วของเส้น การสภาพของสารกัดกร่อน อุณหภูมิ และการควบคุมการพ่น ล้วนส่งผลต่อผลลัพธ์ กระบวนการนี้ต้องเอื้อต่อการกัดเซาะด้านข้างใต้สารไวแสงด้วย ปรากฏการณ์นี้เรียกว่า การกัดเซาะใต้ชั้น (undercut)
8. การลอกและทำความสะอาด
หลังจากกระบวนการกัดผิวแล้ว จะทำการกำจัดสารไวแสงที่เหลืออยู่ จากนั้นจะทำความสะอาดชิ้นส่วนเพื่อเตรียมสำหรับการตรวจสอบหรือการประมวลผลขั้นที่สอง
ขึ้นอยู่กับการออกแบบ ชิ้นส่วนบางชิ้นอาจยังคงติดอยู่กับแผ่นเพื่อความสะดวกในการหยิบจับ หรืออาจแยกออกจากแผ่นหลังจากกระบวนการกัดกรดแล้ว
9. การตรวจสอบ
ชิ้นส่วนที่ผลิตเสร็จแล้วจะถูกตรวจสอบเทียบกับแบบและแผนการตรวจสอบ หน้าเว็บของ TMNetch เกี่ยวกับการกัดกรดด้วยแสงระบุว่าการตรวจสอบด้วยเครื่อง CMM และการตรวจสอบคุณภาพเป็นส่วนหนึ่งของกระบวนการ
การตรวจสอบควรเน้นที่ขนาดและลักษณะที่มีผลต่อความพอดี การประกอบ หรือประสิทธิภาพ ควรตกลงวิธีการที่ต้องการก่อนเริ่มการผลิต
10. กระบวนการแปรรูปขั้นที่สอง
ชิ้นส่วนที่สลักด้วยแสงบางชิ้นจำเป็นต้องมีการดำเนินการเพิ่มเติม TMNetch ระบุบริการชุบโลหะด้วยไฟฟ้า การดัด การตัดด้วยเลเซอร์ การขัดเงา และบรรจุภัณฑ์แบบกำหนดเองไว้ในหน้าบริการสลักด้วยแสงของ บริษัท
ควรวางแผนขั้นตอนเหล่านี้ก่อนทำการกัดกรด การชุบ การดัด และการขัดเงา อาจเปลี่ยนแปลงขนาด ขนาดรู ความเรียบ หรือลักษณะพื้นผิวได้
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับระบบการผลิต โปรดดูคู่มืออุปกรณ์การกัดกรดทางเคมี
วัสดุใดบ้างที่สามารถกัดด้วยกระบวนการทางเคมีแสงได้?
การกัดด้วยแสงเคมีสามารถใช้กับโลหะได้หลายชนิด แต่โลหะผสมแต่ละชนิดต้องการองค์ประกอบทางเคมีและการควบคุมกระบวนการที่เหมาะสม ควรเลือกวัสดุให้เหมาะสมกับการใช้งานขั้นสุดท้ายก่อน ไม่ใช่เพียงเพราะง่ายต่อการกัดเท่านั้น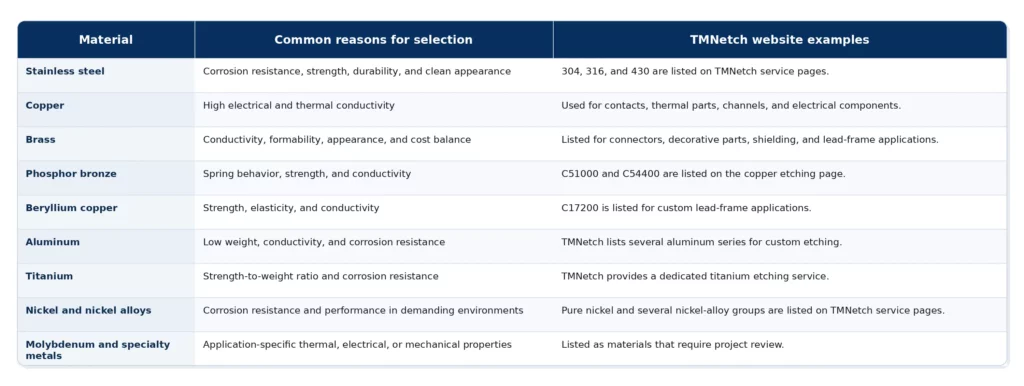
การอนุมัติวัสดุควรระบุเกรดและคุณสมบัติทางเคมีอย่างละเอียด ตัวอย่างเช่น สปริงสัมผัสอาจต้องใช้ฟอสฟอร์บรอนซ์หรือทองแดงเบริลเลียม ในขณะที่แผ่นป้องกัน EMI อาจใช้สแตนเลส นิกเกิลเงิน ทองแดง หรือเหล็กชุบ
โปรดอ่านคู่มือแยกต่างหากเกี่ยวกับวัสดุและกระบวนการกัดกรดทางเคมีเพื่อดูรายละเอียดเพิ่มเติมเกี่ยวกับวัสดุ
ค่าความคลาดเคลื่อนและแนวทางการออกแบบสำหรับการกัดด้วยสารเคมีด้วยแสง
เหตุใดค่าความคลาดเคลื่อนของการกัดด้วยสารเคมีจึงขึ้นอยู่กับวัสดุและความหนา?ค่าความคลาดเคลื่อนของการกัดด้วยสารเคมีนั้นขึ้นอยู่กับวัสดุและความหนาโดยธรรมชาติ แผ่นสแตนเลสบางๆ กับแผ่นไทเทเนียมที่หนากว่าจะไม่สามารถรักษาค่าความคลาดเคลื่อนสัมบูรณ์ที่เท่ากันได้ คู่มือนี้จะอธิบายรายละเอียดเกี่ยวกับกฎการออกแบบที่กำหนดความแม่นยำที่สามารถทำได้ และวิธีการระบุค่าเหล่านั้นอย่างถูกต้อง
การออกแบบควรคำนึงถึงวิธีการที่สารกัดกร่อนกัดเซาะโลหะทั้งในแนวดิ่งและแนวขวาง ผู้ผลิตจะปรับงานศิลปะและกระบวนการเพื่อรองรับพฤติกรรมนี้ แต่ภาพวาดจะต้องยังคงใช้คุณลักษณะที่สมจริง
ความหนาของวัสดุ
ความหนาเป็นหนึ่งในปัจจัยหลักในการออกแบบ ยิ่งวัสดุหนาขึ้น สารกัดกร่อนจะต้องเดินทางไกลขึ้นเพื่อกัดทะลุแผ่นวัสดุ
วัสดุที่หนาขึ้นอาจทำให้เกิดการกัดเซาะด้านข้างมากขึ้น และทำให้การควบคุมช่องเปิดขนาดเล็กทำได้ยากขึ้น ดังนั้น ขนาดของชิ้นส่วนและความคลาดเคลื่อนจึงควรได้รับการตรวจสอบควบคู่ไปกับความหนาเสมอ
ขนาดรูและช่อง
ขนาดรูหรือช่องที่เล็กที่สุดที่ใช้งานได้จริงนั้นขึ้นอยู่กับวัสดุ ความหนา รูปทรง และสภาวะการผลิต ไม่ควรนำขนาดขั้นต่ำที่กำหนดไว้ไปใช้กับแบบร่างทุกฉบับโดยไม่ตรวจสอบก่อน
เมื่อรูหรือช่องมีขนาดเล็กมากเมื่อเทียบกับความหนาของแผ่นโลหะ การเข้าถึงของสารกัดกร่อนและการกัดเซาะใต้พื้นผิวอาจส่งผลต่อขนาดและรูปร่างสุดท้ายของรูหรือช่องนั้น นอกจากนี้ การจัดเรียงรูที่มีความหนาแน่นสูงอาจต้องใช้โลหะมากพอระหว่างช่องเปิดเพื่อให้แผ่นโลหะมีความเสถียร
ความกว้างของเว็บและระยะห่างขององค์ประกอบ
แผ่นโลหะแคบๆ ที่เชื่อมระหว่างช่องเปิดสองช่องเรียกว่า "แผ่นเชื่อม" หากแผ่นเชื่อมแคบเกินไป อาจทำให้แผ่นโลหะอ่อนแอ ไม่เรียบ หรือยึดให้อยู่ในแนวที่ถูกต้องได้ยาก
การตรวจสอบ DFM ควรพิจารณาทั้งความกว้างของแผ่นแต่ละแผ่นและรูปแบบพื้นที่เปิดโดยรวม ตัวกรองและตะแกรงที่มีรูซ้ำกันหลายพันรูจำเป็นต้องได้รับการดูแลเป็นพิเศษ เนื่องจากความแปรผันเล็กน้อยอาจส่งผลกระทบต่อแผ่นทั้งหมดได้
ปัจจัยการเซาะร่องและการกัดกร่อน
สารกัดกร่อนไม่ได้กำจัดโลหะเฉพาะในทิศทางแนวตั้งตรงเท่านั้น แต่ยังเคลื่อนที่ไปด้านข้างใต้สารไวแสงด้วย
การกำจัดด้านข้างนี้เรียกว่าการตัดใต้ผิว (undercut) ความสัมพันธ์ระหว่างความลึกในแนวตั้งและการกำจัดด้านข้างมักถูกอธิบายว่าเป็นปัจจัยการกัดเซาะ (etch factor) ซึ่งวัสดุ สภาพของสารกัดเซาะ ความหนา รูปแบบการฉายแสง และการควบคุมกระบวนการ ล้วนมีผลต่อปัจจัยนี้
มุมด้านในและด้านนอก
การกัดเซาะด้วยสารเคมีไม่ได้ทำให้ได้ผนังที่ตั้งฉากอย่างสมบูรณ์หรือมุมภายในที่คมกริบเสมอไป มุมด้านในอาจกลายเป็นมุมโค้งมนมากขึ้น ในขณะที่มุมด้านนอกอาจถูกกัดเซาะแตกต่างออกไปเนื่องจากมีพื้นที่ผิวสัมผัสมากกว่า
โปรแกรมแต่งรูปสามารถชดเชยผลกระทบนี้ได้บ้าง อย่างไรก็ตาม ควรระบุรูปทรงมุมที่สำคัญบนแบบร่างไว้ด้วย
คุณสมบัติที่สลักครึ่งหนึ่ง
การกัดเซาะครึ่งทางจะขจัดความหนาของโลหะออกเพียงบางส่วนเท่านั้น สามารถสร้างร่อง เส้นโค้ง โลโก้ หมายเลขชิ้นส่วน รายละเอียดพื้นผิว หรือคุณลักษณะที่มีความลึกหลายระดับได้
การควบคุมความลึกแตกต่างจากการกัดเซาะทะลุ ผู้ผลิตจำเป็นต้องตรวจสอบความลึกที่ต้องการ ค่าความคลาดเคลื่อน ด้านของแผ่นโลหะ ความหนาที่เหลืออยู่ และความสัมพันธ์กับส่วนประกอบทะลุที่อยู่ใกล้เคียง
หากต้องการศึกษาเรื่องนี้ให้ลึกซึ้งยิ่งขึ้น โปรดอ่านคู่มือเกี่ยวกับการกัดกรดด้วยสารเคมีแบบ 3 มิติและหลายระดับความลึก
ขนาดและความเรียบของชิ้นส่วน
พื้นผิวและความเรียบของวัสดุเริ่มต้นมีผลต่อชิ้นส่วนสำเร็จรูป บริเวณที่เปิดโล่งขนาดใหญ่ แผ่นวัสดุบาง รูปแบบที่ไม่สม่ำเสมอ และกระบวนการเสริมในภายหลัง ล้วนส่งผลต่อความเรียบได้เช่นกัน
หากความเรียบเป็นสิ่งสำคัญ ให้ระบุข้อกำหนดนั้นไว้ในแบบร่าง อย่าคิดว่าค่าความคลาดเคลื่อนเชิงเส้นทั่วไปจะควบคุมความเรียบได้ด้วย
ข้อกำหนดในการตรวจสอบ
วิธีการตรวจสอบควรเหมาะสมกับลักษณะเฉพาะ เครื่องมือวัดมาตรฐานอาจใช้ได้กับขนาดภายนอก ในขณะที่รูเล็กๆ ลวดลายหนาแน่น หรือรูปทรงต่างๆ อาจต้องใช้การวัดด้วยแสงหรือระบบการมองเห็น
ในเอกสารขอใบเสนอราคา (RFQ) ควรระบุขนาดที่สำคัญ ข้อกำหนดในการสุ่มตัวอย่าง รายงาน ใบรับรองวัสดุ และความต้องการในการตรวจสอบย้อนกลับ เพื่อให้ผู้จำหน่ายสามารถรวมการตรวจสอบไว้ในแผนการผลิตได้
ข้อดีของการกัดด้วยแสงเคมี
การกัดด้วยแสงเคมีมีข้อดีหลายประการสำหรับงานออกแบบโลหะบางที่เหมาะสม
ขอบไม่มีรอยขูดขีด
การเจาะและการตัดด้วยเครื่องจักรอาจทำให้เกิดวัสดุที่นูนขึ้นบริเวณขอบที่ตัด การกัดด้วยสารเคมีจะกำจัดโลหะออกไปโดยผ่านปฏิกิริยาเคมีที่ควบคุมได้ จึงช่วยหลีกเลี่ยงการเกิดเสี้ยนจากการตัดด้วยเครื่องจักร
ผู้ซื้อควรระบุข้อกำหนดเกี่ยวกับขอบและพื้นผิวให้ชัดเจน กระบวนการทางเคมีมีลักษณะขอบเฉพาะตัว และไม่ควรอธิบายว่าเหมือนกับผนังที่ผ่านการกลึง
ไม่มีโซนที่ได้รับผลกระทบจากความร้อน
การตัดด้วยเลเซอร์ใช้ความร้อนที่เน้นเฉพาะจุด ในขณะที่การกัดด้วยสารเคมีไม่ใช้แหล่งความร้อนที่เข้มข้นในการสร้างรูปทรง จึงหลีกเลี่ยงบริเวณที่ได้รับผลกระทบจากความร้อนแบบเดียวกับที่เกิดขึ้นกับเลเซอร์ได้
วิธีนี้มีประโยชน์เมื่อชิ้นส่วนต้องคงคุณสมบัติทางความร้อนของวัสดุเดิมไว้ หรือเมื่อกังวลเรื่องการเสียรูปเนื่องจากความร้อน
ไม่มีแรงตัดเชิงกล
กระบวนการนี้ไม่ได้ใช้การเจาะหรือเครื่องมือตัดผ่านวัสดุ ดังนั้นจึงหลีกเลี่ยงแรงตัดโดยตรงที่อาจทำให้ชิ้นส่วนบางๆ บอบบางเสียรูปทรงได้
วิธีนี้มีประโยชน์สำหรับวัสดุที่มีเส้นใยละเอียด แผ่นรองบางๆ สปริง ตัวกรอง และชิ้นส่วนแบนที่มีรายละเอียดสูง
เครื่องมือดิจิทัลและการเปลี่ยนแปลงการออกแบบที่รวดเร็วยิ่งขึ้น
การออกแบบสร้างขึ้นจากงานศิลปะดิจิทัล แทนที่จะใช้แม่พิมพ์สำหรับการผลิตแบบดั้งเดิม วิศวกรสามารถแก้ไขแบบได้โดยไม่ต้องสร้างเครื่องมือปั๊มขึ้นรูปใหม่ทั้งหมด
กระบวนการนี้จึงมีประโยชน์ในระหว่างการพัฒนาผลิตภัณฑ์ นอกจากนี้ยังช่วยลดความเสี่ยงด้านเครื่องมือเมื่อการออกแบบอาจเปลี่ยนแปลงหลังจากการทดสอบได้อีกด้วย
คุณลักษณะที่ซับซ้อนจะถูกประมวลผลร่วมกัน
รู ร่อง รูปทรงภายนอก และลวดลายซ้ำๆ ถูกกำหนดไว้ในงานศิลปะชิ้นเดียวกัน ขั้นตอนการกัดกรดจะกำจัดพื้นที่ที่เปิดโล่งทั้งหมดออกไปพร้อมกัน
ด้วยเหตุนี้ การเพิ่มช่องเปิดจึงไม่ได้หมายความว่าจะต้องมีการตัดแยกสำหรับแต่ละส่วน การเลือกใช้วัสดุ รูปแบบแผ่นโลหะ ค่าความคลาดเคลื่อน และการตรวจสอบยังคงส่งผลต่อต้นทุนอยู่ดี
ความยืดหยุ่นตั้งแต่ต้นแบบจนถึงการผลิต
กระบวนการพื้นฐานที่กำหนดโดยภาพถ่ายแบบเดียวกันนี้ สามารถรองรับการสร้างต้นแบบและการผลิตซ้ำได้ ช่วยให้ทีมสามารถทดสอบการออกแบบก่อนที่จะผลิตในปริมาณมาก
สำหรับคำสั่งซื้อซ้ำ การควบคุมการแก้ไขแบบร่างและการจัดทำเอกสารกระบวนการมีความสำคัญมากขึ้น ผู้จำหน่ายควรยืนยันวิธีการจัดการเวอร์ชันของงานศิลปะและข้อกำหนดการตรวจสอบ
ข้อจำกัดของการกัดด้วยแสงเคมี
กระบวนการ PCE ไม่ใช่กระบวนการที่ดีที่สุดสำหรับชิ้นส่วนโลหะทุกชิ้น การเข้าใจข้อจำกัดของกระบวนการนี้จะช่วยป้องกันการกำหนดค่าความคลาดเคลื่อนที่ไม่สมจริงและการออกแบบใหม่ที่สิ้นเปลืองค่าใช้จ่าย
ส่วนใหญ่เป็นกระบวนการผลิตแผ่นบาง
การกัดด้วยแสงเคมีเหมาะที่สุดสำหรับแผ่นโลหะและฟอยล์เรียบ เมื่อวัสดุมีความหนามากขึ้น การควบคุมเวลาในการกัด การกัดเซาะ ขนาดของชิ้นงานขั้นต่ำ และรูปทรงของขอบจะทำได้ยากขึ้น
ชิ้นส่วนโครงสร้างที่มีความหนา อาจเหมาะกับการตัดเฉือนด้วยเครื่อง CNC การตัดด้วยเลเซอร์ การตัดด้วยน้ำแรงดันสูง หรือกระบวนการอื่นๆ ได้ดีกว่า
ขนาดของชิ้นส่วนมีความสัมพันธ์กับความหนา
การผลิตรูขนาดเล็กมากและส่วนเชื่อมต่อที่แคบจะทำได้ยากขึ้นเมื่อความหนาเพิ่มขึ้น ไม่ควรนำค่าคุณสมบัติขั้นต่ำจากโครงการหนึ่งไปใช้ซ้ำกับโลหะผสมหรือความหนาอื่นโดยไม่ตรวจสอบก่อน
ผนังที่ตั้งตรงเป๊ะนั้นไม่ใช่เรื่องปกติ
การกำจัดด้วยสารเคมีจะสร้างขอบที่มีลักษณะเป็นร่องลึก หากงานนั้นต้องการโครงสร้างที่มีความลึกและผนังเกือบเป็นแนวตั้ง กระบวนการอื่นอาจเหมาะสมกว่า
เรขาคณิต 3 มิติที่แท้จริงมีข้อจำกัด
เทคโนโลยี PCE สามารถสร้างร่องแบบกัดเซาะครึ่งหนึ่ง เครื่องหมาย เส้นโค้ง และคุณลักษณะที่มีความลึกที่ควบคุมได้ แต่ไม่สามารถทดแทนการตัดเฉือน CNC แบบ 3 มิติเต็มรูปแบบสำหรับช่องลึก พื้นผิวโค้งที่ซับซ้อน หรือรูปทรงโครงสร้างหนาได้
คุณภาพของพื้นผิวเริ่มต้นมีความสำคัญ
กระบวนการนี้ไม่ได้กำจัดรอยหรือตำหนิทุกอย่างออกจากแผ่นวัสดุต้นฉบับโดยอัตโนมัติ คุณภาพของพื้นผิว การยึดเกาะของสารเคลือบ และความสะอาด ล้วนส่งผลต่อลักษณะที่ปรากฏของชิ้นงานสำเร็จรูป
จำเป็นต้องมีการจัดการสารเคมี
กระบวนการกัดกรดในระดับอุตสาหกรรมใช้สารเคมีที่ควบคุมอย่างเข้มงวด ผู้ผลิตที่ผ่านการรับรองต้องจัดการด้านเคมีในกระบวนการ การล้าง ของเสีย ความปลอดภัยของคนงาน และข้อกำหนดด้านสิ่งแวดล้อม
โปรดอ่านข้อมูลเพิ่มเติมเกี่ยวกับข้อจำกัดของการกัดด้วยแสงเคมีก่อนที่จะสรุปการออกแบบที่ซับซ้อน
การประยุกต์ใช้การกัดด้วยแสงทางเคมีทั่วไป
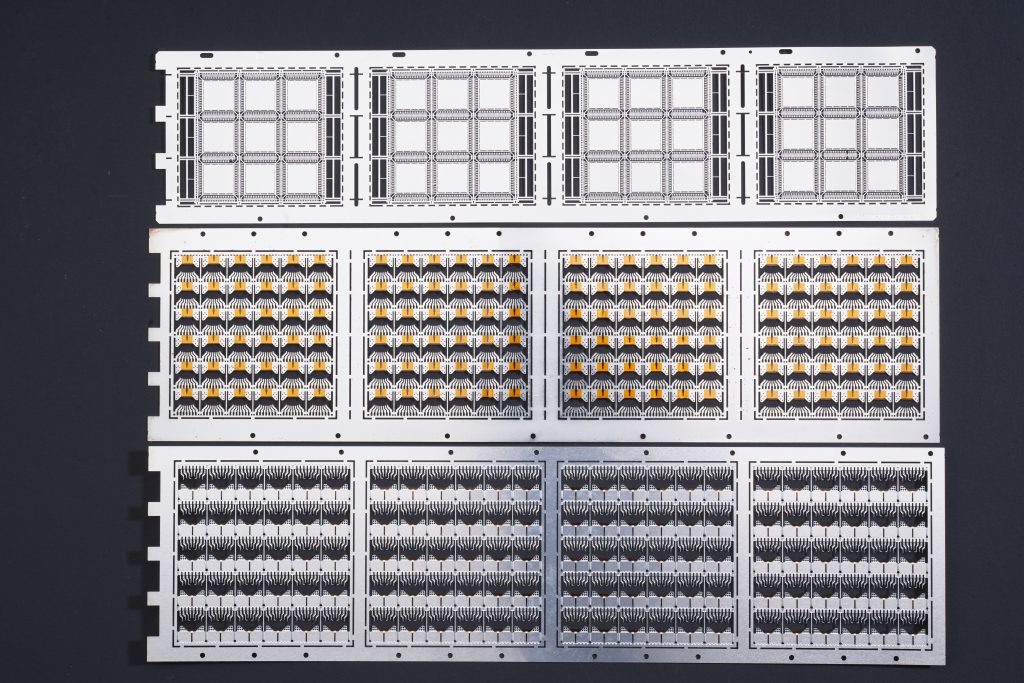
TMNetch ใช้กระบวนการกัดด้วยแสงเคมีกับชิ้นส่วนหลายกลุ่ม โดยแต่ละผลิตภัณฑ์ใช้กระบวนการหลักเดียวกันแต่มีฟังก์ชันการใช้งานที่แตกต่างกัน
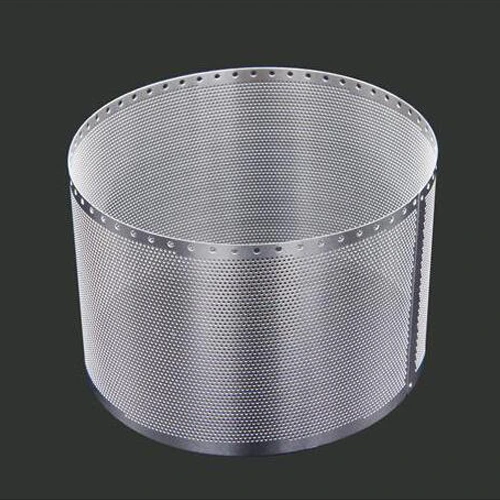
แผ่นกรองและตะแกรงโลหะ
แผ่นกรองตาข่ายโลหะสามารถมีช่องเปิดทรงกลม สี่เหลี่ยม หรือรูปทรงตามสั่งได้ PCE สร้างรูและรูปทรงภายนอกในกระบวนการเดียวกัน
การใช้งานรวมถึงตัวกรองเครื่องใช้ไฟฟ้า ตัวกรองเสียง ตัวกรองทางการแพทย์และอุตสาหกรรม ตัวกรองสำหรับกระบวนการผลิตอาหาร และชิ้นส่วนกรองแบบกำหนดเองอื่นๆ ผู้ซื้อควรระบุขนาดรูเปิด พื้นที่เปิด วัสดุ ความหนา การตกแต่งพื้นผิว และความสะอาด
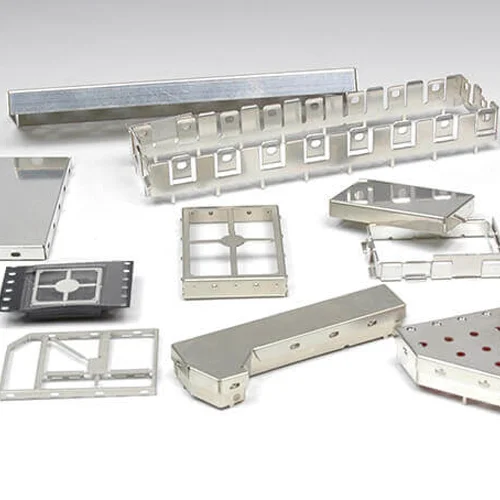
การป้องกัน EMI/RFI
ชิ้นส่วนป้องกัน EMI/RFIอาจรวมถึงฝาครอบ โครง คลิป เส้นโค้ง รูระบายอากาศ และเครื่องหมายที่สลักไว้ TMNetch ระบุว่ามีสแตนเลส ทองแดง นิกเกิลเงิน เหล็กชุบ และโลหะผสมทองแดง-นิกเกิล-สังกะสี ที่ใช้ในการออกแบบชิ้นส่วนป้องกัน
แบบร่างควรระบุบริเวณที่โค้งงอ คุณสมบัติการต่อลงดิน การเคลือบหรือการชุบ การจัดวางแผงวงจรพิมพ์ (PCB) และข้อกำหนดในการประกอบ
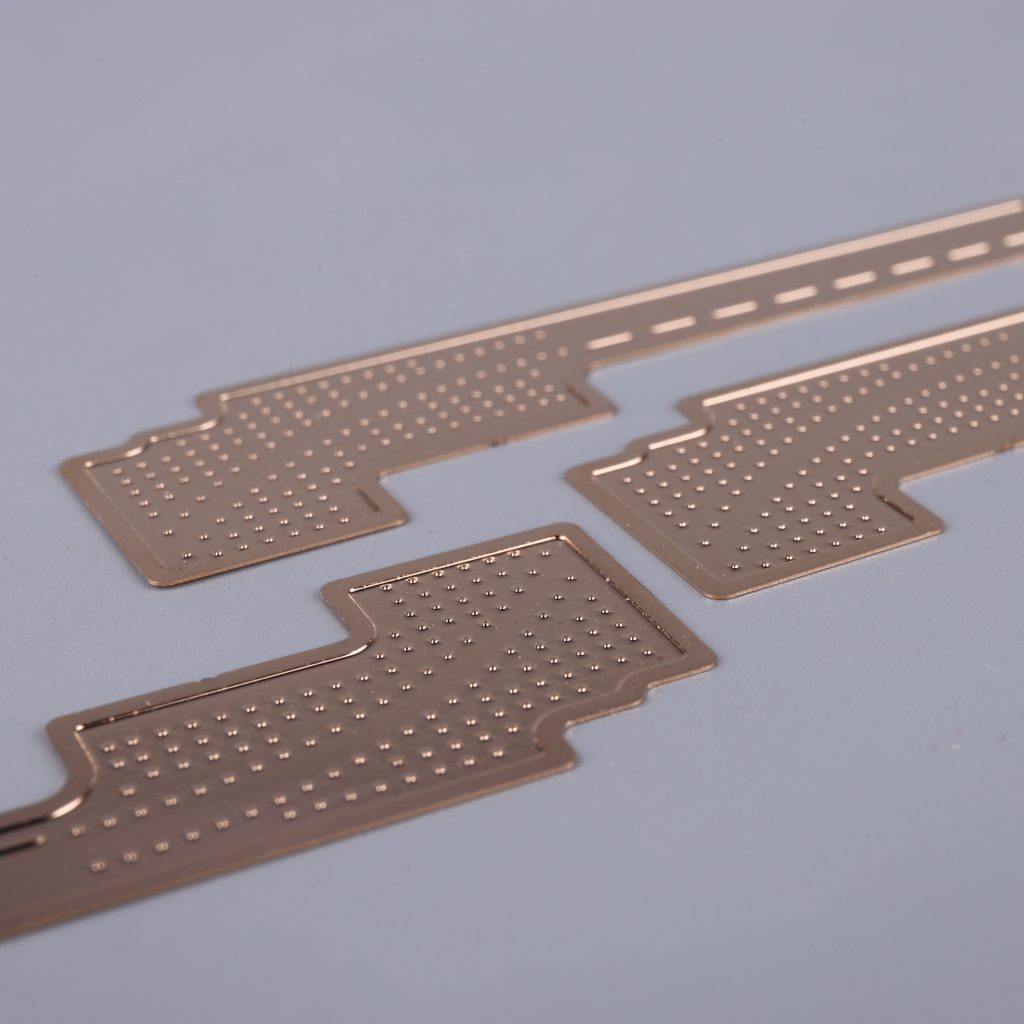
เฟรมตะกั่วและหน้าสัมผัสไฟฟ้าแบบสั่งทำพิเศษ
แผ่นตัวนำไฟฟ้าแบบกำหนดเองต้องการเส้นทางนำไฟฟ้าที่แม่นยำและรูปทรงเรขาคณิตละเอียดที่ซ้ำกัน TMNetch ระบุว่ามีทองแดงเบริลเลียม ทองเหลือง ฟอสฟอร์บรอนซ์ สแตนเลส และนิกเกิลเงิน สำหรับการใช้งานแผ่นตัวนำไฟฟ้าที่กัดด้วยสารเคมี
ควรตรวจสอบคุณสมบัติทางด้านวัสดุ การชุบ ความเรียบ ระยะห่าง และข้อกำหนดด้านบรรจุภัณฑ์ก่อนเริ่มการผลิต
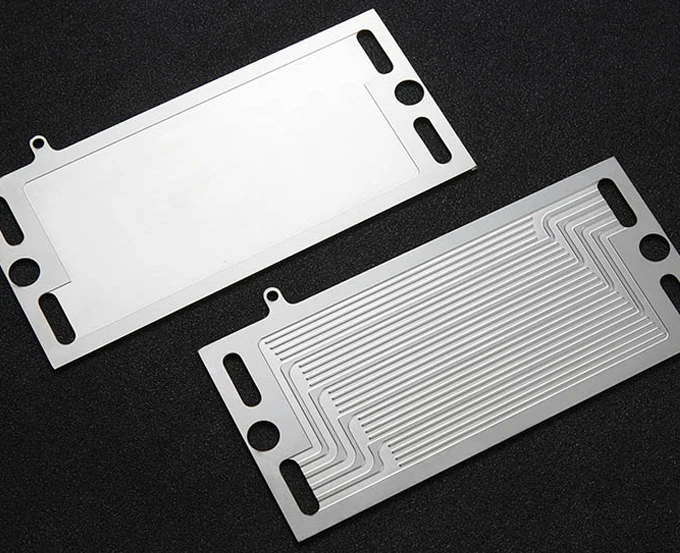
แผ่นขั้วคู่ของเซลล์เชื้อเพลิง
แผ่นไบโพลาร์สามารถใช้ช่องทางการไหลที่สลักไว้และลวดลายหลายระดับความลึกได้ TMNetch ระบุว่ามีบริการสนับสนุนตั้งแต่ต้นแบบจนถึงการผลิต และการออกแบบช่องทางการไหลแบบสองระดับความลึกสำหรับโครงการเหล่านี้
แผนการผลิตที่สมบูรณ์อาจรวมถึงการเคลือบ การเชื่อม การยึดติด การทำความสะอาด หรือการตรวจสอบด้วย ข้อกำหนดเหล่านี้ควรได้รับการกำหนดโดยคำนึงถึงการออกแบบโครงสร้างขั้นสุดท้ายด้วย
ส่วนประกอบของห้องไอระเหย
ชิ้นส่วนห้องไอระเหยอาจใช้แผ่นทองแดงบางที่มีช่องภายในหรือลวดลายไส้ตะเกียง การกัดกรดสามารถสร้างลวดลายแบนละเอียดได้โดยไม่ต้องใช้แรงตัดทางกล
โครงสร้างที่สลักไว้เป็นเพียงส่วนหนึ่งของอุปกรณ์ระบายความร้อนที่เสร็จสมบูรณ์แล้ว การเชื่อมต่อ การปิดผนึก การทำความสะอาด และการทดสอบขั้นสุดท้าย ล้วนต้องมีการควบคุมกระบวนการแยกต่างหาก
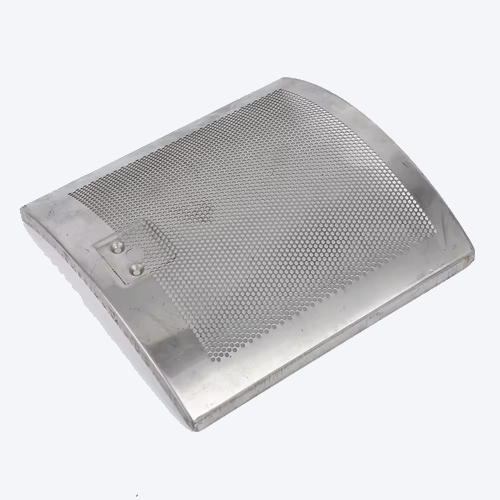
ตะแกรงลำโพง
ตะแกรงลำโพงที่ผลิตด้วยเทคนิคการกัดกรดด้วยแสงสามารถผสมผสานช่องเปิดขนาดเล็ก ลวดลายตกแต่ง และรูปทรงภายนอกที่เรียบเนียนได้ วัสดุที่ TMNetch ระบุไว้ ได้แก่ สแตนเลส อลูมิเนียม และโลหะผสมนิกเกิล
ผู้ซื้อควรระบุพื้นที่เปิดโล่ง ความต้องการด้านเสียง รูปลักษณ์ การเคลือบผิว ความเรียบ และวิธีการประกอบ
แผ่นรองปรับระดับ แหวนรอง ตัวเว้นระยะ และแผ่นเข้ารหัส
แผ่นรองบางๆ แหวนรอง ตัวเว้นระยะและแผ่นเข้ารหัส มักมีรูปทรง รู และร่องซ้ำๆ ที่แม่นยำ PCE มีประโยชน์เมื่อการตัดด้วยเครื่องจักรอาจทำให้เกิดเสี้ยนหรือทำให้รูปทรงละเอียดเสียรูปได้
ความหนาที่สำคัญ ความเรียบ ความแม่นยำเชิงมุม รูปแบบรู และข้อกำหนดพื้นผิว ต้องระบุไว้ในแบบร่าง
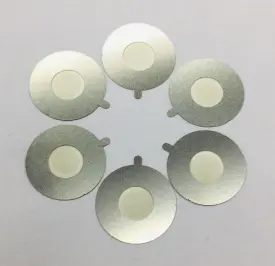
ชิ้นส่วนโมเดลแกะสลักด้วยแสง
ชิ้นส่วนโมเดลที่ผลิตด้วยเทคนิคการกัดกรดด้วยแสงใช้โลหะบางๆ ในการจำลองราวบันได ตะแกรง แผง ตัวยึด และรายละเอียดอื่นๆ ที่มีขนาดสมจริง TMNetch ระบุว่ามีสแตนเลส อลูมิเนียม โลหะผสมทองแดง โลหะผสมนิกเกิล และโลหะผสมไทเทเนียม สำหรับชิ้นส่วนเหล่านี้
ความหนาที่เลือกควรสอดคล้องกับทั้งขนาดที่มองเห็นได้และความแข็งแรงในการรับน้ำหนัก
การควบคุมคุณภาพและการตรวจสอบ
การวางแผนคุณภาพเริ่มต้นก่อนที่โลหะจะเข้าสู่สายการผลิตกัดกรด ผู้ผลิตต้องเข้าใจว่ามิติใดบ้างที่มีผลต่อการใช้งาน และแต่ละมิติจะได้รับการตรวจสอบอย่างไร
TMNetch ระบุว่ากระบวนการผลิตของตนดำเนินการภายใต้ ระบบคุณภาพ ISO 9001:2015กระบวนการกัดกรดด้วยแสงของบริษัทระบุว่ามีการตรวจสอบด้วยเครื่องวัดพิกัดสามมิติ (CMM) และการตรวจสอบคุณภาพ นอกจากนี้ ในหน้าข้อมูลการกัดกรดไทเทเนียมยังระบุว่ามีการตรวจสอบด้วยระบบวิชั่น 2 มิติ การตรวจสอบชิ้นงานตัวอย่างแรก และการรายงานการควบคุมคุณภาพก่อนส่งมอบสำหรับโครงการไทเทเนียมด้วย
โครงการหนึ่งๆ อาจต้องการองค์ประกอบบางส่วนหรือทั้งหมดดังต่อไปนี้:
การตรวจสอบเกรดวัสดุและความหนา
การตรวจสอบและแก้ไขแบบร่าง
การตรวจสอบบทความครั้งแรก
การตรวจสอบพื้นผิวด้วยสายตา
การตรวจสอบมิติหรือการตรวจสอบด้วยแสง
การตรวจสอบการชุบหรือเคลือบผิว
ใบรับรองวัสดุ
บันทึกชุดหรือคำสั่งซื้อ
การตรวจสอบขั้นสุดท้ายด้านการทำความสะอาดและบรรจุภัณฑ์
อย่าปล่อยข้อกำหนดเหล่านี้ไว้จนกว่าจะเสร็จสิ้นการสุ่มตัวอย่าง วิธีการตรวจสอบ ระดับการสุ่มตัวอย่าง รูปแบบรายงาน และมิติที่สำคัญ อาจส่งผลต่อราคาและระยะเวลาในการส่งมอบ
ปัจจัยใดบ้างที่ส่งผลต่อต้นทุนและระยะเวลาในการผลิตด้วยกระบวนการกัดกรดด้วยแสง?
ต้นทุนการกัดด้วยสารเคมีไม่สามารถคำนวณได้จากความยาวและความกว้างของชิ้นส่วนเพียงอย่างเดียว ผู้ผลิตต้องตรวจสอบแบบร่างและข้อกำหนดการผลิตทั้งหมดอย่างละเอียด
ปัจจัยสำคัญด้านต้นทุนและกำหนดการ ได้แก่:
ประเภทวัสดุ เกรด และความแข็ง
ความหนาของวัสดุ
ขนาดชิ้นส่วนและรูปแบบแผ่นงาน
ปริมาณและการคาดการณ์ความต้องการซื้อซ้ำ
ค่าความคลาดเคลื่อนที่สำคัญ
รูขั้นต่ำ ช่อง และความกว้างของเว็บ
คุณลักษณะที่สลักครึ่งหนึ่งหรือหลายระดับความลึก
ข้อกำหนดด้านพื้นผิวและรูปลักษณ์
การชุบ การขัดเงา การดัด การตัดด้วยเลเซอร์ หรือกระบวนการแปรรูปขั้นที่สองอื่นๆ
รายงานการตรวจสอบและเอกสารประกอบวัสดุ
ข้อกำหนดด้านการทำความสะอาด การบรรจุ และการจัดส่ง
งานศิลปะดิจิทัลสามารถลดความจำเป็นในการใช้เครื่องมือขึ้นรูปที่มีราคาแพงได้ อย่างไรก็ตาม มันไม่ได้ขจัดความจำเป็นในการออกแบบเพื่อการผลิต (DFM) การตั้งค่ากระบวนการ วัสดุ การตรวจสอบ หรือการตกแต่งขั้นสุดท้าย
การเสนอราคาที่แม่นยำที่สุดมาจากการขอใบเสนอราคา (RFQ) ที่ครบถ้วนสมบูรณ์ หากการออกแบบยังมีการเปลี่ยนแปลง โปรดระบุให้ชัดเจน เพื่อให้ผู้จำหน่ายสามารถแยกความต้องการต้นแบบออกจากแผนการผลิตขั้นสุดท้ายได้
ควรระบุอะไรบ้างในเอกสารขอใบเสนอราคา (RFQ) สำหรับการกัดกรดด้วยสารเคมี?
ส่งข้อมูลให้ครบถ้วนเพื่อการตรวจสอบทางวิศวกรรม เอกสารขอใบเสนอราคาที่มีประโยชน์ควรประกอบด้วย:
ภาพวาด 2 มิติ หรือไฟล์ CAD
ชื่อวัสดุและเกรดที่แน่นอน
ความหนาและความแข็งของวัสดุ (ถ้าเกี่ยวข้อง)
ปริมาณต้นแบบและปริมาณการผลิต
ความต้องการประจำปีที่คาดการณ์ไว้
ขนาดและความคลาดเคลื่อนที่สำคัญ
ขนาดรู ช่อง และเว็บขั้นต่ำ
พื้นที่ที่กัดเซาะครึ่งหนึ่งและความลึกที่ต้องการ
การตกแต่งพื้นผิว การชุบ หรือการเคลือบผิว
ข้อกำหนดเรื่องความเรียบและขอบ
ความต้องการด้านการตรวจสอบและเอกสาร
ข้อกำหนดเกี่ยวกับบรรจุภัณฑ์
เงื่อนไขการใช้งานและการประกอบขั้นสุดท้าย
ระบุคุณลักษณะที่สำคัญให้ชัดเจน หลีกเลี่ยงการกำหนดค่าความคลาดเคลื่อนที่แคบที่สุดสำหรับทุกมิติ เว้นแต่ว่าการใช้งานนั้นจำเป็นจริงๆ
ทำไมต้องร่วมงานกับ TMNetch?
TMNetchระบุว่า บริษัทมีความเชี่ยวชาญด้านการกัดกรดด้วยสารเคมีมาตั้งแต่ปี 2011 บริษัทดำเนินงานในโรงงานที่ได้รับการรับรองมาตรฐาน ISO 9001:2015 ในเมืองตงกวน ประเทศจีน โดยมีระบบการกัดกรดอัตโนมัติและระบบการผลิตที่สนับสนุนอย่างครบวงจร
TMNetch ให้บริการผลิตชิ้นส่วนตามสั่ง ตั้งแต่การตรวจสอบแบบร่างไปจนถึงการผลิต เว็บไซต์ของ TMNetch ระบุว่ามีโลหะหลายชนิดให้เลือก เช่น สแตนเลส ทองแดง ทองเหลือง ฟอสฟอร์บรอนซ์ เบริลเลียมคอปเปอร์ อลูมิเนียม ไทเทเนียม โลหะผสมนิกเกล และโลหะอื่นๆ ที่เหมาะสม
สำหรับโครงการที่ต้องการมากกว่าแค่การกัดกรด TMNetch มีบริการชุบโลหะด้วยไฟฟ้า การดัด การตัดด้วยเลเซอร์ การขัดเงา และบรรจุภัณฑ์แบบกำหนดเองภายในบริษัท ซึ่งช่วยให้สามารถตรวจสอบกระบวนการกัดกรดและการดำเนินการขั้นที่สองได้ในแผนการผลิตเดียว
ก่อนการเสนอราคา ทีมวิศวกรรมสามารถตรวจสอบแบบร่าง วัสดุ ความหนา ค่าความคลาดเคลื่อน ปริมาณ ข้อกำหนดพื้นผิว ความต้องการในการตรวจสอบ และกระบวนการรองต่างๆ ได้
ส่งภาพวาดของคุณ สำหรับการทบทวนการกัดกร่อนด้วยแสงเคมี
ส่งไฟล์ CAD, เกรดวัสดุ, ความหนา, จำนวน, ค่าความคลาดเคลื่อนที่สำคัญ, การตกแต่งพื้นผิว และข้อกำหนดการใช้งานไปยัง TMNetch เพื่อทำการตรวจสอบทางเทคนิคและเสนอราคา
ความสามารถในการแกะสลักภาพด้วยแสงของ TMNetch
TMNetch เผยแพร่ข้อมูลทั่วไปต่อไปนี้ในหน้าเว็บเกี่ยวกับงานกัดกรดด้วยแสงและผลิตภัณฑ์ปัจจุบัน ตัวเลขเหล่านี้เป็นค่าอ้างอิงความสามารถ ไม่ใช่ขีดจำกัดการยอมรับโดยอัตโนมัติสำหรับวัสดุและการออกแบบทุกประเภท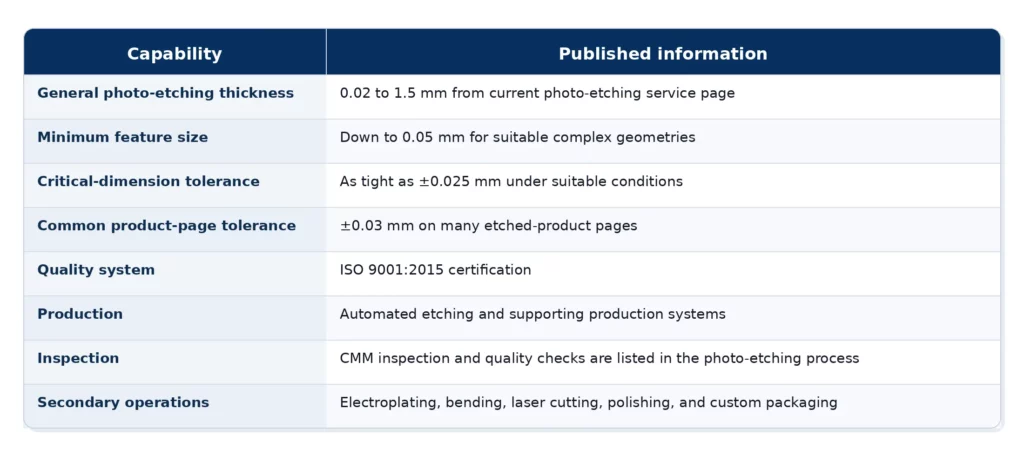
ความสามารถในการผลิตขั้นสุดท้ายขึ้นอยู่กับประเภทวัสดุ ความหนา ขนาดชิ้นส่วน รูปทรงของชิ้นส่วน เส้นผ่านศูนย์กลางรู ความกว้างของร่อง ระยะห่าง พื้นที่ที่ถูกกัดเซาะครึ่งหนึ่ง ข้อกำหนดของพื้นผิว และวิธีการตรวจสอบ ส่งแบบร่างเพื่อตรวจสอบทางเทคนิคก่อนกำหนดค่าความคลาดเคลื่อนในการผลิต
คำถามที่พบบ่อย (FAQs)
การกัดด้วยแสงเคมีคืออะไร?
การกัดด้วยสารเคมี (Photochemical etching) เป็นกระบวนการผลิตโลหะแบบลบออก โดยใช้สารไวแสง (photoresist) การฉายแสงยูวี และการกัดด้วยสารเคมีอย่างควบคุม เพื่อกำจัดพื้นที่ที่เลือกออกจากแผ่นโลหะ กระบวนการนี้สร้างชิ้นส่วนที่บางและมีรายละเอียดสูง โดยไม่ต้องใช้แรงตัดเชิงกลหรือความร้อนในการตัดที่เฉพาะเจาะจง
การกัดด้วยแสงเคมีเหมือนกับการกลึงด้วยแสงเคมีหรือไม่?
คำศัพท์เหล่านี้มักถูกใช้เป็นคำพ้องความหมาย การกัดด้วยแสง (Photo etching), การกัดด้วยสารเคมีด้วยแสง (Photochemical etching), การตัดเฉือนด้วยสารเคมีด้วยแสง (Photochemical machining) และ PCM โดยทั่วไปแล้วหมายถึงกระบวนการทางเคมีที่กำหนดด้วยแสงแบบเดียวกัน เมื่อใช้ในการผลิตชิ้นส่วนโลหะที่มีความแม่นยำสูง
TMNetch สามารถกัดเซาะโลหะชนิดใดได้บ้างด้วยกระบวนการทางเคมีแสง?
TMNetch ระบุรายการเหล็กกล้าไร้สนิม ทองแดง ทองเหลือง ฟอสฟอร์บรอนซ์ เบริลเลียมคอปเปอร์ อลูมิเนียม ไทเทเนียม นิกเกลและโลหะผสมนิกเกล โมลิบเดนัม และโลหะพิเศษอื่นๆ ที่เหมาะสม การอนุมัติขั้นสุดท้ายขึ้นอยู่กับเกรด ความหนา รูปทรง ความคลาดเคลื่อน และข้อกำหนดพื้นผิวที่แน่นอน
การกัดกรดด้วยแสงมีความแม่นยำแค่ไหน?
ความแม่นยำขึ้นอยู่กับวัสดุ ความหนา ขนาดชิ้นส่วน รูปทรงของชิ้นส่วน ความลึกของการกัด และวิธีการตรวจสอบ โดยทั่วไปแล้ว หน้าผลิตภัณฑ์ของ TMNetch จะระบุค่าความคลาดเคลื่อนไว้ที่ ±0.03 มม. ในขณะที่หน้าบริการกัดด้วยแสงระบุว่า ขนาดที่สำคัญที่เหมาะสมสามารถมีความคลาดเคลื่อนได้ถึง ±0.025 มม. จำเป็นต้องตรวจสอบแบบร่างก่อนยืนยันค่าความคลาดเคลื่อน
TMNetch สามารถใช้เทคนิคการกัดด้วยแสงกับวัสดุที่มีความหนาเท่าใดได้บ้าง?
หน้าบริการกัดกรดด้วยแสงของ TMNetch ในปัจจุบันระบุช่วงการประมวลผลทั่วไปที่ 0.02 ถึง 1.5 มม. หน้าข้อมูลเฉพาะวัสดุอาจระบุช่วงที่แตกต่างกันสำหรับการใช้งานเฉพาะด้าน โปรดยืนยันโลหะผสม ความหนา และรูปทรงที่แน่นอนกับทีมวิศวกร
ขนาดขั้นต่ำของลวดลายที่ได้จากการกัดด้วยแสงเคมีคือเท่าไร?
หน้าบริการกัดกรดด้วยแสงของ TMNetch แสดงรายการคุณสมบัติที่มีความละเอียดสูงถึง 0.05 มม. สำหรับรูปทรงเรขาคณิตที่ซับซ้อนเหมาะสม อย่างไรก็ตาม ค่านี้ไม่ใช่ค่าสากลสำหรับรู ร่อง ช่องว่าง วัสดุ หรือความหนาทุกชนิด ต้องตรวจสอบแบบร่างก่อนอนุมัติคุณสมบัตินั้น
การกัดกรดด้วยแสงทำให้เกิดรอยขรุขระหรือไม่?
กระบวนการนี้ช่วยหลีกเลี่ยงครีบคมที่เกิดจากการเจาะหรือการตัดด้วยเครื่องจักร ขอบสุดท้ายยังคงมีลักษณะเป็นร่องซึ่งได้รับผลกระทบจากความหนาของวัสดุและการเว้า ดังนั้นข้อกำหนดที่สำคัญเกี่ยวกับขอบควรระบุไว้ในแบบร่าง