
การกัด ด้วยแสงเคมี (Photochemical etching)เป็นกระบวนการผลิตที่มีความแม่นยำสูง โดยใช้แม่พิมพ์ไวแสง (photoresist stencil) และการละลายทางเคมีที่ควบคุมได้ เพื่อผลิตชิ้นส่วนที่มีรายละเอียดสูงจากแผ่นโลหะและฟอยล์ กระบวนการนี้เรียกอีกอย่างว่า การกัดด้วยแสง (photo etching), การตัดเฉือนด้วยแสงเคมี (photochemical machining) หรือ PCM
กระบวนการนี้ใช้สารไวแสง แสงอัลตราไวโอเลต งานศิลปะ และการกำจัดสารเคมีอย่างควบคุม เพื่อสร้างรู ร่อง โปรไฟล์ ช่องทาง และลวดลายซ้ำๆ โดยไม่ใช้แรงตัดเชิงกลหรือความร้อนในการตัดแบบเฉพาะจุด
อย่างไรก็ตาม การกัดด้วยแสงเคมีไม่เหมาะสำหรับชิ้นส่วนโลหะทุกชนิด ความหนาของวัสดุ ขนาดของชิ้นส่วน ร่องที่เว้า รูปร่างของขอบ ความลึกของการกัด สภาพพื้นผิว และการควบคุมกระบวนการ ล้วนส่งผลต่อผลลัพธ์สุดท้าย
ปัจจัยเหล่านี้ไม่ใช่สัญญาณบ่งชี้ว่ากระบวนการไม่แม่นยำ แต่เป็นตัวกำหนดขอบเขตการออกแบบเชิงปฏิบัติที่การกัดกร่อนด้วยแสงเคมีทำงานได้อย่างมีประสิทธิภาพ
สำหรับข้อมูลเบื้องต้นที่ครอบคลุมมากขึ้น โปรดอ่านคู่มือของเราเกี่ยวกับกระบวนการกัดกรดทางเคมี การใช้งาน และประโยชน์ของมัน
ประเด็นที่สำคัญ
- การกัดด้วยแสงเคมีส่วนใหญ่ใช้กับแผ่นโลหะเรียบและฟอยล์
- ขนาดของส่วนประกอบขั้นต่ำมีความสัมพันธ์อย่างใกล้ชิดกับความหนาของวัสดุ
- การกำจัดด้วยสารเคมีเกิดขึ้นในทิศทางลงและด้านข้าง ซึ่งทำให้เกิดการกัดเซาะใต้พื้นผิว
- ผนังและมุมที่แกะสลักด้วยวิธีทางวิศวกรรมมักจะมีลักษณะรูปทรงที่ไม่เหมือนกับชิ้นส่วนที่ขึ้นรูปด้วยเครื่องจักร
- ลักษณะที่ลึก แคบ และมีระยะห่างกันมาก จำเป็นต้องมีการควบคุมกระบวนการที่เข้มงวดมากขึ้น
- สามารถสร้างคุณสมบัติที่มีความลึกที่ควบคุมได้ แต่ PCE ไม่สามารถสร้างรูปทรง 3 มิติที่แท้จริงได้ทุกรูปทรง
- ค่าความคลาดเคลื่อนขึ้นอยู่กับวัสดุ ความหนา รูปทรง ความลึกของการกัด และวิธีการตรวจสอบ
- ทุกขั้นตอนการออกแบบที่สำคัญควรได้รับการตรวจสอบก่อนเริ่มการผลิต
“ข้อจำกัด” ในการกัดกรดด้วยแสงหมายความว่าอย่างไร?
ข้อจำกัดของกระบวนการ คือ สภาวะที่ส่งผลต่อสิ่งที่วิธีการผลิตสามารถผลิตหรือควบคุมได้ ซึ่งไม่ได้หมายความเสมอไปว่าคุณลักษณะนั้นเป็นไปไม่ได้
ข้อจำกัดบางประการสามารถจัดการได้ด้วยการชดเชยงานศิลปะ สัดส่วนขององค์ประกอบที่เหมาะสม สภาวะกระบวนการที่เสถียร หรือการวางแผนการตรวจสอบที่ดีขึ้น ส่วนข้อจำกัดอื่นๆ มาจากลักษณะพื้นฐานของกระบวนการและไม่สามารถขจัดออกไปได้อย่างสมบูรณ์
ตัวอย่างเช่น รอยเว้าเป็นผลลัพธ์ตามธรรมชาติของการกำจัดด้วยสารเคมี ผู้ผลิตสามารถคำนึงถึงเรื่องนี้ได้เมื่อเตรียมงานศิลปะ แต่การกัดกร่อนด้วยสารเคมีก็ยังไม่สามารถสร้างรูปทรงผนังแบบเดียวกับการกัดขึ้นรูปได้
ความสำคัญของข้อจำกัดแต่ละข้อขึ้นอยู่กับชิ้นส่วนจริง ร่องแคบในแผ่นโลหะบางอาจมีพฤติกรรมแตกต่างจากร่องเดียวกันในแผ่นโลหะที่หนากว่า ดังนั้นจึงต้องพิจารณาวัสดุ ความหนา ความลึก ระยะห่าง และความคลาดเคลื่อนไปพร้อมกัน
เหตุใดการกัดด้วยแสงเคมีจึงมีข้อจำกัดด้านการออกแบบ?
การกัดด้วยแสงเคมีจะกำจัดโลหะที่สัมผัสกับแสงออกไป ในขณะที่สารต้านทานแสงจะช่วยปกป้องบริเวณที่ต้องคงอยู่
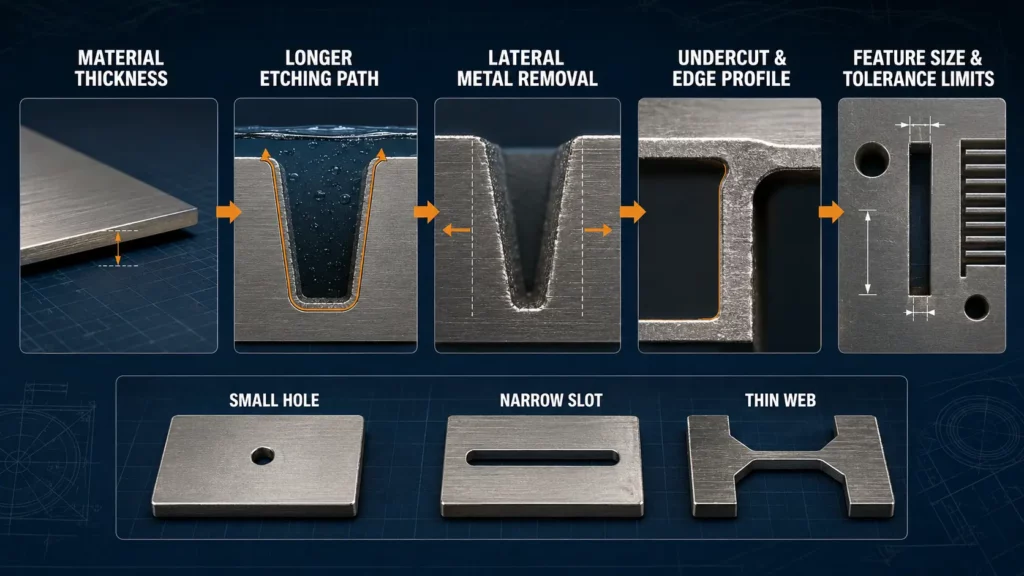
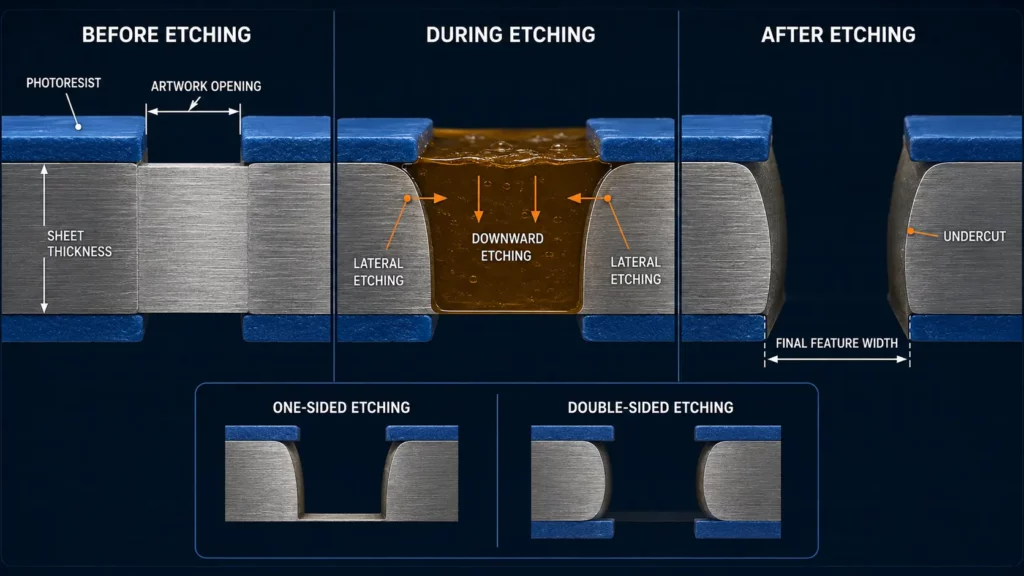
ในระหว่างกระบวนการกัดเซาะ สารกัดเซาะจะกำจัดโลหะออกไปไม่เพียงแต่ในแนวตั้งฉากกับแผ่นโลหะเท่านั้น แต่ยังรวมถึงในแนวราบใต้สารไวแสงด้วย การกำจัดในแนวราบนี้ ซึ่งเรียกว่า การกัดเซาะใต้ชั้น (undercut) ในกระบวนการขึ้นรูปด้วยแสงเคมีจะเปลี่ยนรูปทรงของหน้าตัดและทำให้ขนาดของชิ้นส่วนขั้นต่ำขึ้นอยู่กับความหนาของวัสดุมากขึ้นเรื่อยๆ
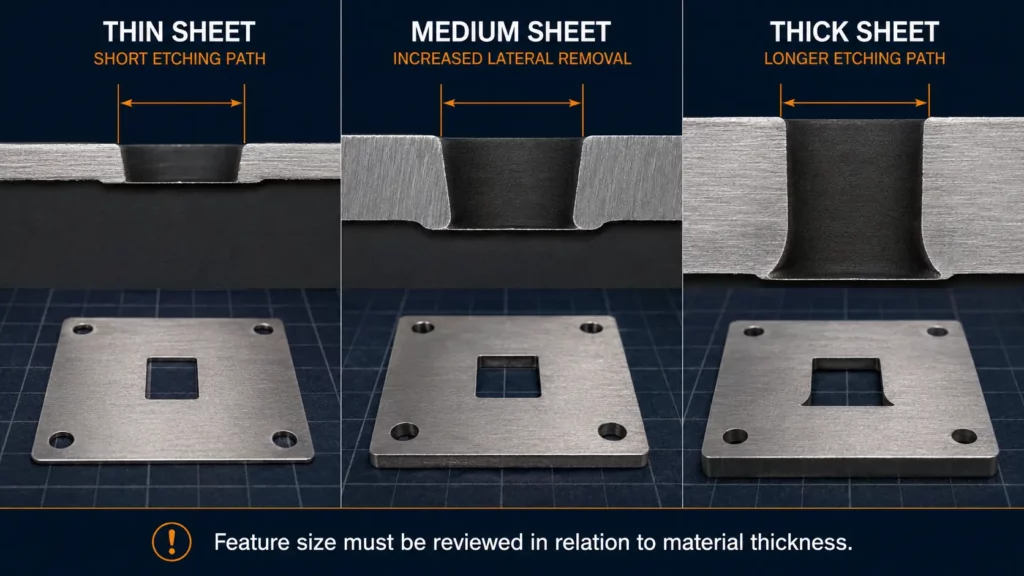
เมื่อสารกัดกร่อนต้องไหลผ่านแผ่นโลหะที่หนาขึ้น ผลกระทบจากการกำจัดด้านข้างจึงมีความสำคัญมากขึ้น ซึ่งอาจส่งผลต่อขนาดสุดท้ายของรู ร่อง ช่องว่าง มุม และรูปทรงภายนอกของชิ้นงาน
กระบวนการนี้อาจใช้การชดเชยชิ้นงานเพื่อรองรับการกำจัดวัสดุที่คาดการณ์ไว้ อย่างไรก็ตาม การชดเชยไม่สามารถเปลี่ยนกระบวนการทางเคมีให้เป็นกระบวนการตัดเชิงกลได้ ขอบสุดท้ายยังคงมีลักษณะเป็นร่องกัดกร่อนอยู่
สำหรับคำอธิบายโดยละเอียดเกี่ยวกับโฟโตเรซิสต์ การฉายแสงยูวี การล้าง การกัดด้วยสารเคมี การทำความสะอาด และการตรวจสอบ โปรดอ่านคู่มือขั้นตอนการกัดด้วยสารเคมีและการออกแบบ ของ เรา
ข้อจำกัดสำคัญ 10 ประการของการกัดด้วยแสงเคมี
1. ส่วนใหญ่เป็นกระบวนการผลิตจากแผ่นโลหะ
การกัดด้วยแสงเคมีส่วนใหญ่ใช้กับแผ่นโลหะเรียบ แถบโลหะ และฟอยล์ โดยทั่วไปใช้ในการผลิตชิ้นส่วนบางที่มีรูปทรงซับซ้อนและช่องเปิดซ้ำๆ กัน
กระบวนการนี้ไม่เหมาะสำหรับชิ้นส่วนโครงสร้างหนา บล็อกแข็ง ปุ่มนูน เกลียว หรือรูปทรงสามมิติขนาดใหญ่ เนื่องจากคุณลักษณะเหล่านี้ไม่สอดคล้องกับพื้นฐานการผลิตแบบแผ่นเรียบ
แผ่นโลหะแบนที่ผ่านการกัดกรดแล้วสามารถดัดหรือขึ้นรูปได้หลังจากการกัดกรด อย่างไรก็ตาม การดัดเป็นกระบวนการแยกต่างหากและมีข้อกำหนดด้านวัสดุและรูปทรงเรขาคณิตเฉพาะของตัวเอง
2. ขนาดของชิ้นส่วนมีความสัมพันธ์กับความหนาของวัสดุ
ขนาดคุณสมบัติขั้นต่ำไม่สามารถพิจารณาแยกจากความหนาของแผ่นได้
เมื่อวัสดุมีความหนามากขึ้น สารกัดกร่อนจะต้องกำจัดโลหะออกไปมากขึ้นเพื่อตัดผ่านแผ่นโลหะ ซึ่งอาจทำให้เกิดการกัดเซาะด้านข้างมากขึ้น และทำให้การควบคุมช่องเปิดขนาดเล็กทำได้ยากขึ้น
ความสัมพันธ์นี้ส่งผลกระทบต่อ:
- เส้นผ่านศูนย์กลางรู
- ความกว้างของสล็อต
- ความกว้างของเว็บ
- ระยะห่างของคุณสมบัติ
- ฟันดี
- รูปแบบการเปิดที่หนาแน่น
ขนาดขั้นต่ำของชิ้นงานจากโครงการหนึ่งไม่ควรนำไปใช้กับวัสดุหรือความหนาอื่นโดยไม่ผ่านการตรวจสอบก่อน
3. การเปลี่ยนแปลงแบบอันเดอร์คัต ส่งผลต่อขนาดด้านข้าง
การกัดเซาะใต้ชั้นโฟโตเรซิสต์เกิดขึ้นเมื่อสารกัดเซาะขจัดโลหะออกไปทางด้านข้างใต้ชั้นโฟโตเรซิสต์
มันสามารถเปลี่ยนแปลงขนาดสุดท้ายของรู ร่อง โปรไฟล์ภายนอก และส่วนโลหะแคบๆ ได้ นอกจากนี้ยังส่งผลต่อความสัมพันธ์ระหว่างลักษณะที่แสดงบนแบบร่างกับลักษณะที่ผลิตขึ้นในโลหะด้วย
การเว้าเข้าไปด้านในไม่ได้หมายความว่าเป็นข้อบกพร่องเสมอไป มันเป็นส่วนหนึ่งของกระบวนการปกติที่ต้องนำมาพิจารณาในการเตรียมงานศิลปะและการวางแผนขนาด
ปริมาณการกัดเซาะใต้ผิววัสดุอาจแตกต่างกันไปขึ้นอยู่กับวัสดุ ความหนา รูปทรงของชิ้นงาน สภาพของสารกัดกร่อน รูปแบบการฉายแสง และการตั้งค่ากระบวนการ
4. ผนังที่ตั้งตรงเป๊ะนั้นไม่ใช่เรื่องปกติ
โดยปกติแล้ว การกัดด้วยสารเคมีจะไม่ทำให้ได้รูปทรงผนังแบบเดียวกับการกัดหรือวิธีการตัดเชิงกลอื่นๆ
เนื่องจากโลหะถูกกำจัดออกไปทั้งด้านล่างและด้านข้าง ขอบที่ถูกกัดด้วยกรดจึงอาจมีลักษณะเรียวหรือโค้งงอ รูปทรงที่แน่นอนขึ้นอยู่กับว่ากัดกรดจากด้านเดียวหรือทั้งสองด้าน
สิ่งนี้มีความสำคัญเมื่อส่วนประกอบนั้นต้องการ:
- ลักษณะทางธรณีวิทยาที่ลึกและมีผนังเกือบเป็นแนวตั้ง
- มุมขอบเฉพาะ
- มุมภายในที่แหลมคม
- การประกอบที่พอดีตลอดความหนาของแผ่นทั้งหมด
ข้อกำหนดที่สำคัญเกี่ยวกับผนังและขอบควรระบุไว้ในแบบแปลนแทนที่จะรวมไว้ภายใต้ค่าความคลาดเคลื่อนเชิงเส้นทั่วไป
5. ลักษณะที่ลึกและแคบนั้นควบคุมได้ยากกว่า
ร่องลึกและช่องแคบทำให้กระบวนการกัดกรดต้องอาศัยประสิทธิภาพสูงขึ้น
สารกัดกร่อนต้องเข้าถึงโลหะที่สัมผัสอยู่และกำจัดผลิตภัณฑ์จากปฏิกิริยาออกจากส่วนที่กัดกร่อน เมื่อส่วนที่กัดกร่อนลึกหรือแคบลง การเข้าถึงสารเคมีอย่างสม่ำเสมออาจทำได้ยากขึ้น
การกัดเซาะใต้ฐานจะมีความสำคัญมากขึ้นเมื่อความลึกที่ต้องการเพิ่มขึ้น ร่องน้ำลึกอาจกว้างขึ้นบริเวณใกล้ปากร่องมากกว่าบริเวณผิวน้ำด้านล่าง
ดังนั้น ความลึก ความกว้าง ระยะห่าง ความหนาที่เหลืออยู่ และสิ่งปลูกสร้างใกล้เคียง ควรได้รับการพิจารณาในฐานะการออกแบบที่เชื่อมโยงกันทั้งหมด
6. เรขาคณิต 3 มิติที่แท้จริงมีข้อจำกัด
การกัดด้วยแสงเคมีสามารถสร้างลักษณะพื้นผิวที่มีความลึกบางส่วนและหลายระดับได้ ซึ่งอาจรวมถึงร่อง ช่องว่าง เครื่องหมาย เส้นโค้ง และลวดลายบนพื้นผิว
อย่างไรก็ตาม ชิ้นส่วนที่ได้นั้นยังคงทำจากแผ่นโลหะเป็นหลัก กระบวนการผลิตนี้ไม่ได้สร้างพื้นผิวโค้งตามอำเภอใจ ร่องลึก เกลียว ปุ่มนูน หรือโครงสร้างหนาๆ แต่อย่างใด
คำว่า “การกัดด้วยแสงแบบ 3 มิติ” หมายถึงการควบคุมความลึกภายในชิ้นส่วนที่ทำจากแผ่นโลหะ ไม่ได้หมายความว่ากระบวนการนี้จะสามารถทดแทนการผลิตแบบ 3 มิติเต็มรูปแบบทุกรูปแบบได้
เรียนรู้เพิ่มเติมเกี่ยวกับการกัดกรดด้วยแสงเคมีแบบควบคุมความลึกและแบบหลายระดับความลึก
7. ความลึกของการกัดเซาะต้องมีการควบคุมแยกต่างหาก
การกัดเซาะแบบทะลุทะลวงจะกำจัดโลหะออกไปตลอดความหนาของแผ่นโลหะ ในขณะที่การกัดเซาะแบบบางส่วนจะกำจัดโลหะออกไปเพียงบางส่วนของความหนา และคงเหลือโลหะไว้ด้านล่างของส่วนที่ต้องการกัดเซาะ
คุณลักษณะทั้งสองประเภทนี้ต้องการการควบคุมที่แตกต่างกัน
สำหรับคุณลักษณะที่มีความลึกบางส่วน แบบร่างควรระบุรายละเอียดดังต่อไปนี้:
- ด้านที่จะสลัก
- ความลึกที่ต้องการ
- ความหนาของวัสดุที่เหลืออยู่
- ความคลาดเคลื่อนของความลึก
- ตำแหน่งการวัด
- ความสัมพันธ์กับสิ่งก่อสร้างที่ทะลุผ่านในบริเวณใกล้เคียง
“การกัดเซาะครึ่งหนึ่ง” ไม่ได้หมายความว่าต้องกัดเซาะวัสดุออกไปครึ่งหนึ่งเสมอไป ความลึกที่ต้องการควรระบุไว้อย่างชัดเจนในแบบร่าง
8. คุณภาพและความเรียบของพื้นผิวเริ่มต้นมีความสำคัญ
การกัดด้วยสารเคมีไม่ได้กำจัดร่องรอย รอยขีดข่วน รอยคลื่น หรือตำหนิบนพื้นผิวของแผ่นโลหะต้นฉบับออกไปได้ทั้งหมดโดยอัตโนมัติ
น้ำมัน การเกิดออกซิเดชัน การปนเปื้อน หรือพื้นผิวที่ไม่เรียบ อาจส่งผลต่อการยึดเกาะของสารไวแสงและลักษณะที่ปรากฏในที่สุด ดังนั้น การเตรียมพื้นผิวอย่างเหมาะสมจึงเป็นส่วนสำคัญของการผลิต
ความเรียบของแผ่นโลหะอาจได้รับผลกระทบจากการออกแบบชิ้นส่วนด้วยเช่นกัน พื้นที่เปิดขนาดใหญ่ แผ่นรองชิ้นงานที่แคบมาก ลวดลายที่ไม่สม่ำเสมอ และกระบวนการเสริมในภายหลัง อาจลดการรองรับภายในแผ่นโลหะบางๆ ได้
หากความเรียบหรือรูปลักษณ์ภายนอกมีความสำคัญ ควรระบุรายละเอียดเหล่านั้นแยกต่างหากในแบบร่าง
9. ค่าความคลาดเคลื่อนไม่ใช่ตัวเลขตายตัว
ไม่มีค่าความคลาดเคลื่อนของการกัดด้วยแสงทางเคมีค่าเดียวที่ใช้ได้กับทุกชิ้นส่วน
ความแม่นยำที่สามารถทำได้นั้นขึ้นอยู่กับปัจจัยหลายประการที่เกี่ยวข้องกัน:
- ประเภทวัสดุและเกรดที่แน่นอน
- ความหนาของวัสดุ
- ขนาดชิ้นส่วน
- รูปทรงเรขาคณิตของรู ร่อง และเว็บ
- ระยะห่างของคุณสมบัติ
- ความลึกของการกัดเซาะ
- สภาพพื้นผิว
- ตำแหน่งมิติวิกฤต
- วิธีการตรวจสอบ
ขนาดภายนอก รูเล็ก ความลึกของช่อง และรูปแบบการเปิดที่หนาแน่น อาจต้องใช้วิธีการวัดที่แตกต่างกัน
การกำหนดค่าความคลาดเคลื่อนที่เข้มงวดที่สุดสำหรับทุกส่วนประกอบอาจสร้างความยากลำบากในการผลิตโดยไม่จำเป็น แบบร่างควรระบุขนาดที่ส่งผลโดยตรงต่อความพอดี การประกอบ หรือการทำงาน
10. จำเป็นต้องมีการควบคุมสารเคมีและสิ่งแวดล้อม
การกัดกรดด้วยแสงใช้สารเคมีอุตสาหกรรมที่ควบคุมอย่างเข้มงวด สารเคมีเหล่านี้ต้องได้รับการจัดการตลอดกระบวนการผลิต
สภาวะของสารกัดกร่อน อุณหภูมิ ความเร็วสายการผลิต การควบคุมการฉีดพ่น และปริมาณโลหะ สามารถส่งผลต่อปฏิกิริยาเคมีได้ การทำความสะอาดและการล้างก็ต้องควบคุมเช่นกัน เพื่อให้ปฏิกิริยาหยุดลงในขั้นตอนที่เหมาะสม
ผู้ผลิตต้องจัดการการจัดเก็บสารเคมี ความปลอดภัยของคนงาน การล้าง และการบำบัดของเสียภายใต้กฎระเบียบที่บังคับใช้ในเขตอำนาจศาลของตน ในสหรัฐอเมริกามาตรฐานการสื่อสารอันตรายของ OSHAกำหนดให้ผู้จ้างงานที่ใช้สารเคมีอันตรายในสถานที่ทำงานต้องจัดให้มีฉลากที่เหมาะสม เอกสารข้อมูลความปลอดภัย และการฝึกอบรมคนงาน ซึ่งทำให้การกัดกร่อนด้วยแสงเคมีเป็นกระบวนการทางอุตสาหกรรมมากกว่าการปรับสภาพพื้นผิวแบบง่ายๆ ที่สามารถทำได้โดยไม่ต้องควบคุม
ข้อจำกัดเหล่านี้ส่งผลกระทบต่อคุณสมบัติทั่วไปอย่างไร?
ตารางด้านล่างแสดงให้เห็นว่าข้อจำกัดหลักๆ เกี่ยวข้องกับคุณลักษณะการสลักทั่วไปอย่างไร
| คุณสมบัติ (Feature) | ข้อจำกัดหลัก | ทำไมมันถึงมีความสำคัญ |
|---|---|---|
| รูเล็ก ๆ | ความหนาของวัสดุและส่วนที่เว้าเข้าไป | ขนาดรูและความหนาของแผ่นโลหะต้องได้รับการพิจารณาร่วมกัน |
| ช่องแคบ | การกำจัดวัสดุด้านข้าง | การเซาะร่องสามารถเปลี่ยนแปลงความกว้างของร่องสุดท้ายและรูปทรงขอบได้ |
| ใยบางๆ | รอยแกะสลักบนด้านใกล้เคียง | โลหะส่วนที่เหลืออาจแคบลงหรืออ่อนแอลง |
| อาร์เรย์รูหนาแน่น | ระยะห่างและความเสถียรของแผ่น | การเปลี่ยนแปลงเล็กน้อยอาจส่งผลต่อรูปแบบและปริมาณโลหะที่เหลืออยู่ |
| ช่องทางลึก | การเข้าถึงการกัดเซาะและการตัดใต้ | การควบคุมความกว้าง ความลึก และความหนาที่เหลืออยู่พร้อมกันนั้นทำได้ยากขึ้น |
| มุมภายในที่คมชัด | โปรไฟล์ขอบทางเคมี | มุมภายในอาจโค้งมนมากขึ้น |
| มุมด้านนอก | พื้นที่ที่สัมผัสมากขึ้น | มุมอาจเกิดการสลักแตกต่างจากขอบตรง |
| คุณสมบัติที่สลักไว้ครึ่งหนึ่ง | การควบคุมความลึก | ความลึกที่ต้องการและความหนาที่เหลืออยู่ต้องได้รับการตรวจสอบแยกต่างหาก |
| ส่วนประกอบหนา | เส้นทางการกัดเซาะที่ยาวขึ้น | ต้องทำการเจียระไนโลหะออกมากขึ้น ซึ่งอาจทำให้เกิดการกัดเซาะใต้ฐานมากขึ้น |
| ชิ้นส่วน 3 มิติโค้ง | กระบวนการแผ่นเรียบ | PCE ไม่สามารถสร้างรูปทรงสามมิติทุกรูปแบบได้โดยตรง |
ผลกระทบเหล่านี้ไม่ได้หมายความว่าทุกส่วนประกอบในตารางไม่เหมาะสมสำหรับการกัดกรด แต่แสดงให้เห็นว่าเหตุใดจึงต้องตรวจสอบแบบร่างทั้งหมดแทนที่จะตัดสินชิ้นส่วนจากมิติเพียงมิติเดียว
รูและช่องขนาดเล็กมากเป็นไปไม่ได้หรือ?
ไม่ การกัดด้วยแสงเคมีสามารถสร้างรูเล็กๆ ร่อง และช่องเปิดซ้ำๆ ได้ตามแบบที่เหมาะสม
ความยากง่ายขึ้นอยู่กับความสัมพันธ์ระหว่างขนาดของรูและความหนาของแผ่นโลหะ รูเล็กๆ ในแผ่นโลหะบางจะมีเงื่อนไขแตกต่างจากรูขนาดเดียวกันในแผ่นโลหะที่หนากว่า
ปัจจัยต่อไปนี้ก็มีผลต่อความเป็นไปได้เช่นกัน:
- เกรดโลหะและโลหะผสม
- รูปทรงรูหรือช่อง
- ระยะห่างระหว่างช่องเปิด
- ความกว้างของโลหะที่เหลืออยู่
- ความหนาแน่นของลวดลาย
- ความคลาดเคลื่อนของขนาดที่ต้องการ
- ข้อกำหนดเกี่ยวกับพื้นผิวและความเรียบ
ด้วยเหตุนี้ ค่าคุณสมบัติขั้นต่ำที่เผยแพร่จึงไม่ควรนำมาใช้เป็นกฎสากล ผู้ผลิตควรตรวจสอบแบบทั้งหมดและความหนาของวัสดุก่อนยืนยันคุณสมบัติดังกล่าว
สามารถลดข้อจำกัดของการกัดกรดด้วยแสงได้หรือไม่?
แม้ว่าลักษณะพื้นฐานของการกำจัดสารเคมีจะไม่เปลี่ยนแปลง แต่ผลกระทบบางอย่างก็สามารถลดหรือจัดการได้
ค่าตอบแทนงานศิลปะ
สามารถปรับแต่งชิ้นงานเพื่อรองรับการกัดเซาะและการเปลี่ยนแปลงขนาดที่คาดการณ์ไว้ได้ ปริมาณการชดเชยขึ้นอยู่กับวัสดุ ความหนา รูปทรง และกระบวนการผลิต
สัดส่วนขององค์ประกอบที่เหมาะสม
ขนาดรู ความกว้างของร่อง ความกว้างของแผ่น ความลึก และระยะห่าง ควรวางแผนให้สัมพันธ์กับความหนาของวัสดุ สัดส่วนของชิ้นส่วนที่ดีขึ้นจะช่วยให้กระบวนการผลิตมีประสิทธิภาพและได้ผลลัพธ์ที่เสถียรมากขึ้น
สภาวะกระบวนการที่ควบคุมได้
สภาวะของสารกัดกรด อุณหภูมิ ความเร็วสายการผลิต รูปแบบการพ่น การเปิดรับแสง และการล้าง ล้วนต้องได้รับการควบคุม สภาวะที่คงที่ช่วยปรับปรุงความสม่ำเสมอระหว่างชิ้นส่วนและชุดการผลิต
การเตรียมพื้นผิว
การทำความสะอาดจะช่วยขจัดคราบน้ำมัน ฝุ่น และสิ่งปนเปื้อนอื่นๆ ก่อนการเคลือบสารไวแสง พื้นผิวที่สะอาดจะช่วยให้สารไวแสงยึดติดกับโลหะได้ดีขึ้นและปกป้องบริเวณที่ต้องการ
มิติที่สำคัญที่ชัดเจน
แบบร่างควรระบุว่ามิติใดบ้างที่มีผลต่อการใช้งาน 这将使การผลิตและการตรวจสอบสามารถมุ่งเน้นไปที่ส่วนประกอบที่สำคัญที่สุดได้
การสร้างต้นแบบและการตรวจสอบ
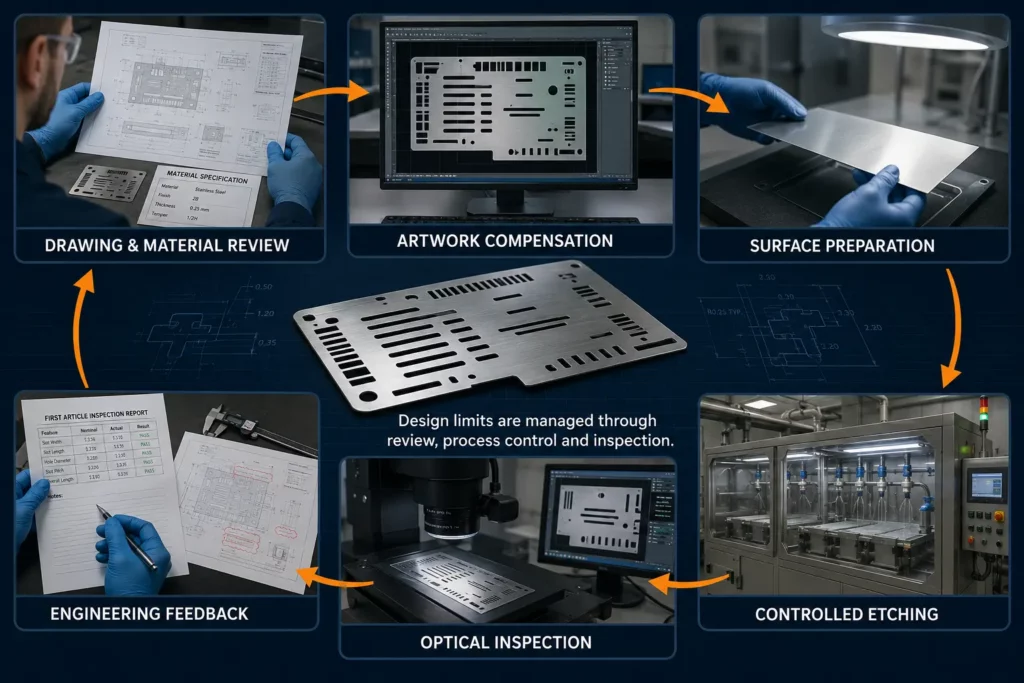
ต้นแบบหรือชิ้นงานตัวอย่างแรกสามารถช่วยยืนยันพฤติกรรมของวัสดุและรูปทรงก่อนการผลิตจริงได้ รูขนาดเล็ก ลวดลายหนาแน่น รูปทรง และความลึกของการกัดเซาะ อาจต้องใช้การตรวจสอบด้วยแสง การมองเห็น หรือวิธีการตรวจสอบอื่นๆ ที่เหมาะสม
การดำเนินการเหล่านี้ช่วยจัดการข้อจำกัดของกระบวนการ แต่ไม่ได้เป็นการรับประกันว่ารูปทรงเรขาคณิตทุกแบบจะสามารถผลิตได้ด้วยกระบวนการกัดด้วยแสงเคมี
ข้อมูลใดบ้างที่จำเป็นสำหรับการตรวจสอบแบบร่าง?
การตรวจสอบทางเทคนิคควรพิจารณาส่วนประกอบทั้งหมด แทนที่จะพิจารณาเพียงคุณลักษณะเดียว
ข้อมูลโครงการที่เป็นประโยชน์ ได้แก่:
- ภาพวาด 2 มิติ หรือไฟล์ CAD
- ชื่อวัสดุและเกรดที่แน่นอน
- ความหนาและความแข็งของวัสดุ (ถ้ามี)
- ขนาดและความคลาดเคลื่อนที่สำคัญ
- ขนาดรูและช่องขั้นต่ำ
- ความกว้างเว็บขั้นต่ำและระยะห่างของฟีเจอร์
- บริเวณที่กัดเซาะทะลุและบริเวณที่มีความลึกบางส่วน
- ความลึกของการกัดเซาะที่ต้องการและความหนาที่เหลืออยู่
- ข้อกำหนดเรื่องความเรียบและขอบ
- การตกแต่งพื้นผิว การชุบ หรือการเคลือบผิว
- ข้อกำหนดการตรวจสอบและเอกสาร
- ปริมาณต้นแบบและปริมาณการผลิต
- เงื่อนไขการใช้งานและการประกอบขั้นสุดท้าย
ภาพวาดควรแยกข้อกำหนดด้านการใช้งานออกจากขนาดอ้างอิงทั่วไปอย่างชัดเจน นอกจากนี้ ควรระบุด้วยว่าคุณลักษณะใดบ้างที่ต้องมีการวัดหรือรายงานเป็นพิเศษ
TMNetch จะตรวจสอบวัสดุ ความหนา รูปทรง ความลึก ข้อกำหนดของพื้นผิว ปริมาณ และความต้องการในการตรวจสอบ ก่อนที่จะยืนยันความเป็นไปได้ในการผลิต สำหรับโครงการที่กำลังดำเนินการอยู่ โปรดเยี่ยมชมหน้าบริการกัดกรดด้วยแสง ของเรา หรือส่งแบบร่างของคุณเพื่อตรวจสอบ
คำถามที่พบบ่อย (FAQs)
ข้อจำกัดหลักของการกัดเซาะด้วยแสงเคมีมีอะไรบ้าง?
ข้อจำกัดหลักๆ ได้แก่ ความหนาของวัสดุ ขนาดของชิ้นส่วนขั้นต่ำ การเซาะร่อง รูปทรงขอบ ชิ้นส่วนที่ลึกและแคบ รูปทรงเรขาคณิต 3 มิติที่แท้จริง ความลึกของการกัดเซาะ คุณภาพพื้นผิวเริ่มต้น ความคลาดเคลื่อน และการควบคุมกระบวนการทางเคมี
ความสำคัญของข้อจำกัดแต่ละข้อขึ้นอยู่กับวัสดุและการออกแบบชิ้นส่วน
การกัดด้วยแสงเคมีเหมาะสำหรับโลหะหนาหรือไม่?
การกัดด้วยแสงเคมีส่วนใหญ่ใช้กับชิ้นส่วนที่เป็นแผ่นและฟอยล์
เมื่อโลหะมีความหนามากขึ้น สารกัดกร่อนจะต้องกำจัดวัสดุออกไปมากขึ้น ซึ่งอาจทำให้เวลาในการกัดกร่อนเพิ่มขึ้น เกิดการกัดเซาะใต้ผิวโลหะ ขนาดของชิ้นงานขั้นต่ำ และความแปรปรวนของรูปทรงขอบเพิ่มขึ้น
ความหนาของโลหะส่งผลต่อขนาดขั้นต่ำของชิ้นส่วนอย่างไร?
โลหะที่หนาขึ้นต้องการเส้นทางการกัดเซาะที่ยาวขึ้น ในระหว่างนี้ การกัดเซาะด้านข้างอาจเพิ่มขึ้นได้
ดังนั้น รูเล็กๆ ช่องแคบๆ และแผ่นบางๆ จึงกลายเป็นเรื่องยากขึ้นเมื่อขนาดของมันใกล้เคียงกับความหนาของแผ่น
ในกระบวนการกัดกรดด้วยสารเคมีนั้น อะไรคือสิ่งที่เรียกว่า "อันเดอร์คัต"?
อันเดอร์คัต คือการเอาโลหะออกไปด้านข้างใต้ขอบของโฟโตเรซิสต์
มันส่งผลต่อขนาดและรูปทรงสุดท้ายของรู ร่อง มุม แผ่นเชื่อม และขอบด้านนอก นี่เป็นลักษณะปกติของการกัดด้วยสารเคมี ไม่ใช่เสี้ยนจากการตัดด้วยเครื่องจักรกล
การกัดเซาะด้วยแสงสามารถสร้างผนังแนวตั้งได้หรือไม่?
โดยปกติแล้ว การกัดด้วยสารเคมีแสงจะไม่ทำให้ได้รูปทรงผนังแนวตั้งที่เหมือนกับการกัดด้วยเครื่องกัด
สารกัดกร่อนจะขจัดโลหะออกไปทั้งด้านล่างและด้านข้าง ทำให้เกิดรูปทรงขอบที่ถูกกัดกร่อนซึ่งขึ้นอยู่กับวัสดุ ความหนา รูปทรงของชิ้นส่วน และว่าแผ่นโลหะถูกกัดกร่อนจากด้านเดียวหรือสองด้าน
สรุป
การกัดด้วยแสงเคมีมีประสิทธิภาพในการผลิตชิ้นส่วนที่มีรายละเอียดซับซ้อนจากแผ่นโลหะและฟอยล์ สามารถสร้างรูปทรง โปรไฟล์ รู ร่อง ตะแกรง ช่องทาง เครื่องหมาย และลวดลายซ้ำๆ ได้โดยไม่ต้องใช้แรงตัดเชิงกลหรือความร้อนในการตัดแบบเฉพาะจุด
ข้อจำกัดหลักของวิธีการนี้มาจากการที่กระบวนการกำจัดสารเคมีมีปฏิสัมพันธ์กับความหนาและรูปทรงของวัสดุ ต้องพิจารณาถึงส่วนที่เว้าแหว่ง รูปทรงขอบ ขนาดของชิ้นส่วน ความลึก ความเรียบ คุณภาพพื้นผิว และสภาวะของกระบวนการทั้งหมด
ข้อจำกัดเหล่านี้ไม่ได้ทำให้การกัดด้วยสารเคมีด้วยแสงไม่เหมาะสมสำหรับการผลิตที่ต้องการความแม่นยำสูง แต่แสดงให้เห็นว่าเหตุใดกระบวนการนี้จึงได้ผลดีที่สุดเมื่อการออกแบบสอดคล้องกับลักษณะที่เป็นแผ่นและกำหนดด้วยแสง
เพื่อความเข้าใจที่ครอบคลุมมากขึ้นเกี่ยวกับกระบวนการ วัสดุ ค่าความคลาดเคลื่อน การใช้งาน และข้อกำหนดด้านการออกแบบ โปรดอ่านคู่มือฉบับเต็มเรื่อง การกัดด้วยสารเคมี: กระบวนการ วัสดุ ค่าความคลาดเคลื่อน และการออกแบบ
หากคุณมีแบบร่างที่มีรูขนาดเล็ก ช่องแคบ แผ่นโลหะบาง ช่องที่กัดเซาะเพียงครึ่งเดียว หรือค่าความคลาดเคลื่อนที่สำคัญโปรดติดต่อ TMNetchเพื่อขอรับการตรวจสอบทางเทคนิค