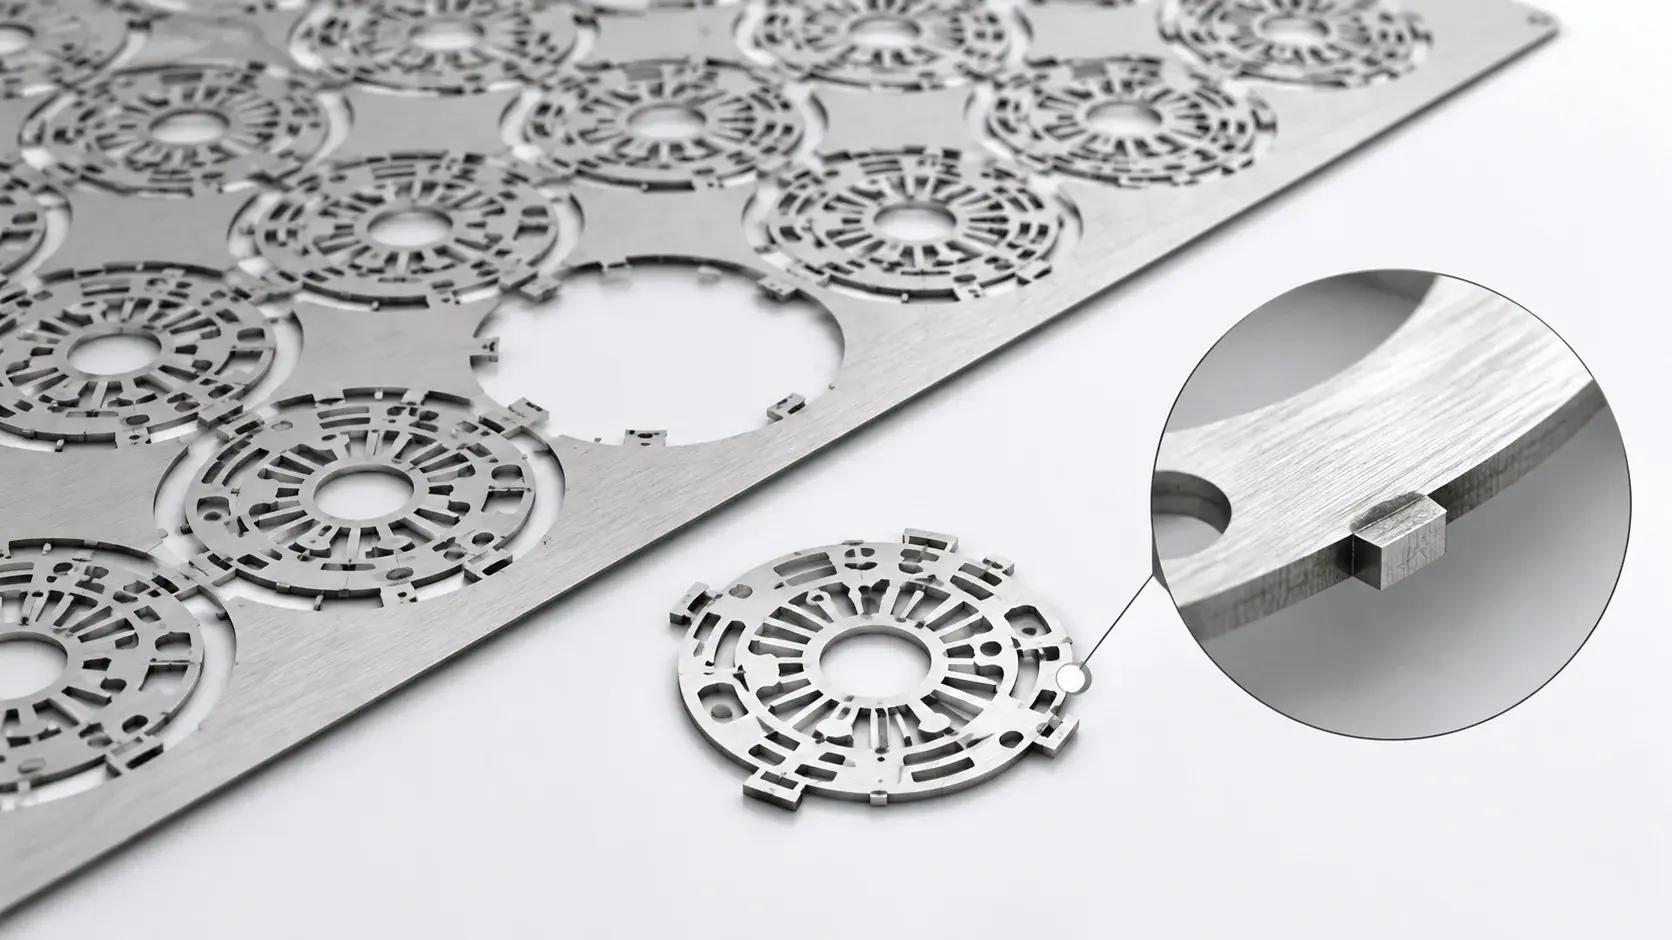
คุณภาพของแผ่นวงจรพิมพ์ขึ้นอยู่กับการตรวจสอบการออกแบบ สภาพของวัสดุ ความแม่นยำของแม่พิมพ์ภาพถ่าย การควบคุมสารไวแสง ความเสถียรของการกัด การทำความสะอาด การชุบ การตรวจสอบ และการบรรจุภัณฑ์ สำหรับแผ่นวงจรพิมพ์ที่ผลิตด้วยการกัดด้วยแสงและสารเคมี สามารถป้องกันข้อบกพร่องหลายอย่างได้ก่อนเริ่มการผลิต
ข้อบกพร่องทั่วไปของแผ่นตัวนำไฟฟ้า ได้แก่ ความคลาดเคลื่อนของขนาด ความแปรผันของระยะห่างระหว่างขา การกัดเซาะมากเกินไป การกัดเซาะน้อยเกินไป การเซาะใต้ขอบมากเกินไป ขอบไม่เรียบ การบิดเบี้ยว การปนเปื้อนของพื้นผิว ข้อบกพร่องในการชุบ ความไม่สม่ำเสมอของการกัดเซาะครึ่งหนึ่ง และความแปรผันระหว่างล็อต
พจนานุกรมศัพท์เฉพาะของ JEDEC สำหรับเทคโนโลยีโซลิดสเตทได้นิยามเฟรมตะกั่วว่าเป็นเฟรมโลหะที่ให้ขั้วต่อภายนอกและการรองรับทางกลภายในแพ็คเกจ [1] เมื่อใช้ในโครงการอิเล็กทรอนิกส์เซมิคอนดักเตอร์ เซ็นเซอร์ คอนเนคเตอร์ LED อุปกรณ์ไฟฟ้า อุปกรณ์ทางการแพทย์ หรืออุปกรณ์อิเล็กทรอนิกส์ยานยนต์ ปัญหาคุณภาพเล็กน้อยอาจส่งผลต่อการเชื่อมต่อ การบัดกรี ความพอดีในการประกอบ เส้นทางกระแสไฟฟ้า หรือความน่าเชื่อถือของแพ็คเกจ
เหตุใดคุณภาพของลีดเฟรมจึงมีความสำคัญ
คุณภาพของแผ่นตะกั่วมีความสำคัญ เนื่องจากชิ้นส่วนนี้มักมีขนาดเล็ก บาง และมีความสำคัญต่อการทำงาน อาจใช้สำหรับรองรับการเชื่อมต่อทางไฟฟ้า การจัดวางชิป พื้นที่สำหรับติดกาว พื้นที่สำหรับบัดกรี โครงสร้างของบรรจุภัณฑ์ หรือเส้นทางระบายความร้อน
ในโครงการเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ ข้อบกพร่องบนแถบโลหะไม่ได้เป็นเพียงปัญหาด้านความสวยงามเท่านั้น ScienceDirect อธิบายว่าพื้นผิวเฟรมตะกั่วคุณภาพสูงควรปราศจากข้อบกพร่องเล็กๆ ที่เกิดจากการประมวลผล การจัดการ หรือสารปนเปื้อนในอากาศ เนื่องจากข้อบกพร่องเหล่านี้อาจส่งผลให้การชุบไม่สมบูรณ์และส่งผลต่อการยึดเกาะของไดหรือการเชื่อมต่อสายไฟ [3]
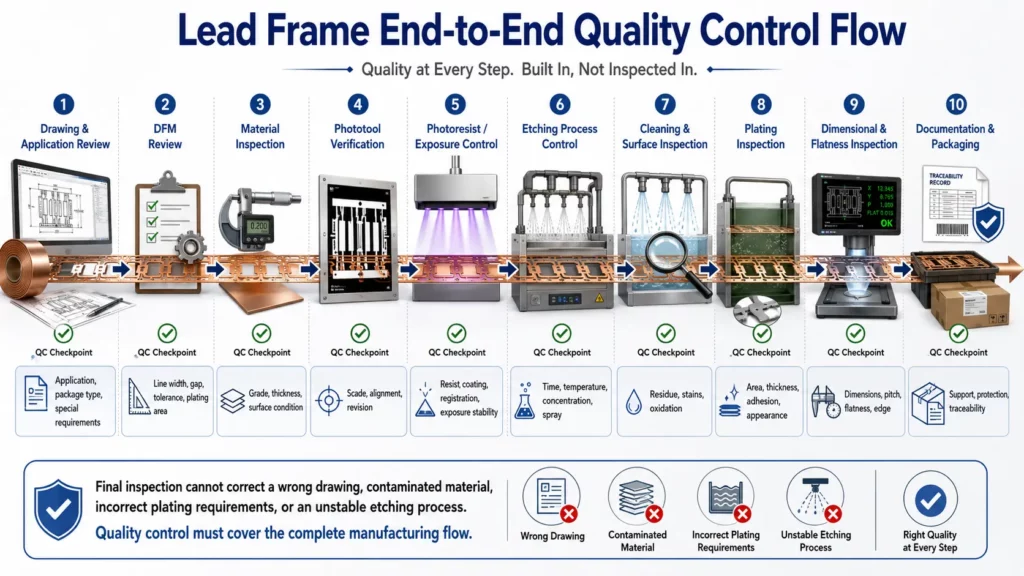
ด้วยเหตุนี้ การควบคุมคุณภาพตลอดกระบวนการผลิตแผ่นวงจรพิมพ์จึงไม่ควรพึ่งพาเพียงแค่การตรวจสอบขั้นสุดท้าย การตรวจสอบขั้นสุดท้ายสามารถตรวจพบข้อบกพร่องได้หลายอย่าง แต่ไม่สามารถแก้ไขการออกแบบที่ไม่ดี ภาพวาดที่ไม่ชัดเจน วัสดุปนเปื้อน บันทึกการชุบที่ไม่ถูกต้อง หรือกระบวนการกัดกรดที่ไม่เสถียรได้
สำหรับโครงการผลิตแผ่นตะกั่วแบบกำหนดเองการควบคุมคุณภาพควรเริ่มต้นด้วยการตรวจสอบ DFM (Design for Manufacturing) ซึ่งย่อมาจาก Design for Manufacturing หรือการออกแบบเพื่อการผลิต โดยจะตรวจสอบว่าแบบร่างนั้นสามารถผลิต ตรวจสอบ ชุบ ทำความสะอาด บรรจุ และทำซ้ำได้ในล็อตการผลิตต่างๆ หรือไม่
ข้อบกพร่องของเฟรมตะกั่วส่วนใหญ่มักมาจากจุดใด
ข้อบกพร่องของแผ่นตะกั่วส่วนใหญ่เกิดจากปัจจัยหลายอย่างรวมกัน ทั้งด้านการออกแบบ วัสดุ กระบวนการผลิต และการจัดการ กระบวนการแก้ไขปัญหาที่ดีไม่ควรเพียงแค่ถามว่าข้อบกพร่องนั้นมีลักษณะอย่างไร แต่ควรถามด้วยว่าข้อบกพร่องนั้นเกิดขึ้นในขั้นตอนใดของกระบวนการ
จากประสบการณ์การผลิตของเรา ปัญหาด้านคุณภาพของแผ่นตะกั่วจำนวนมากเริ่มต้นขึ้นก่อนขั้นตอนการกัดกรด โดยเฉพาะอย่างยิ่งเมื่อแบบร่างไม่ได้ระบุขนาดที่สำคัญ พื้นที่การชุบ ความเรียบ หรือจุดอ้างอิงสำหรับการตรวจสอบ
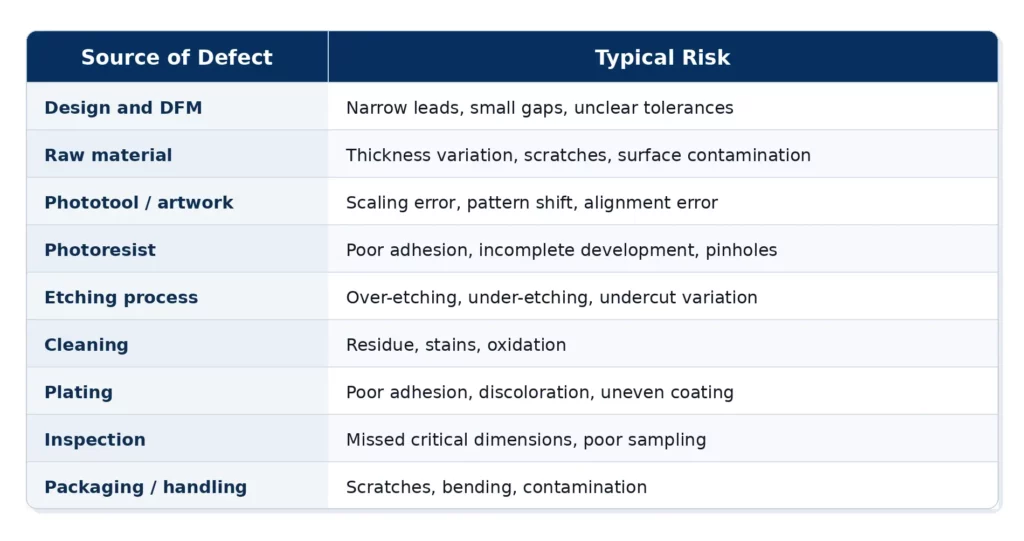
ใช้เพื่อการ กรอบตะกั่วกัดลายด้วยแสงกระบวนการสร้างภาพด้วยแสง การใช้สารไวแสง และการกัดด้วยสารเคมีนั้นมีความสำคัญเป็นพิเศษ ASM อธิบายไว้ดังนี้ การตัดเฉือนด้วยแสงเคมี เป็นกระบวนการกัดโลหะที่ใช้โฟโตเรซิสต์เพื่อกำหนดพื้นที่ที่จะกัดโลหะ [2] หากงานศิลปะ เรซิสต์ หรือหน้าต่างกัดไม่ได้รับการควบคุม คุณภาพมิติอาจเปลี่ยนแปลงได้
ข้อบกพร่องทั่วไปในการผลิตลีดเฟรมและสาเหตุหลัก
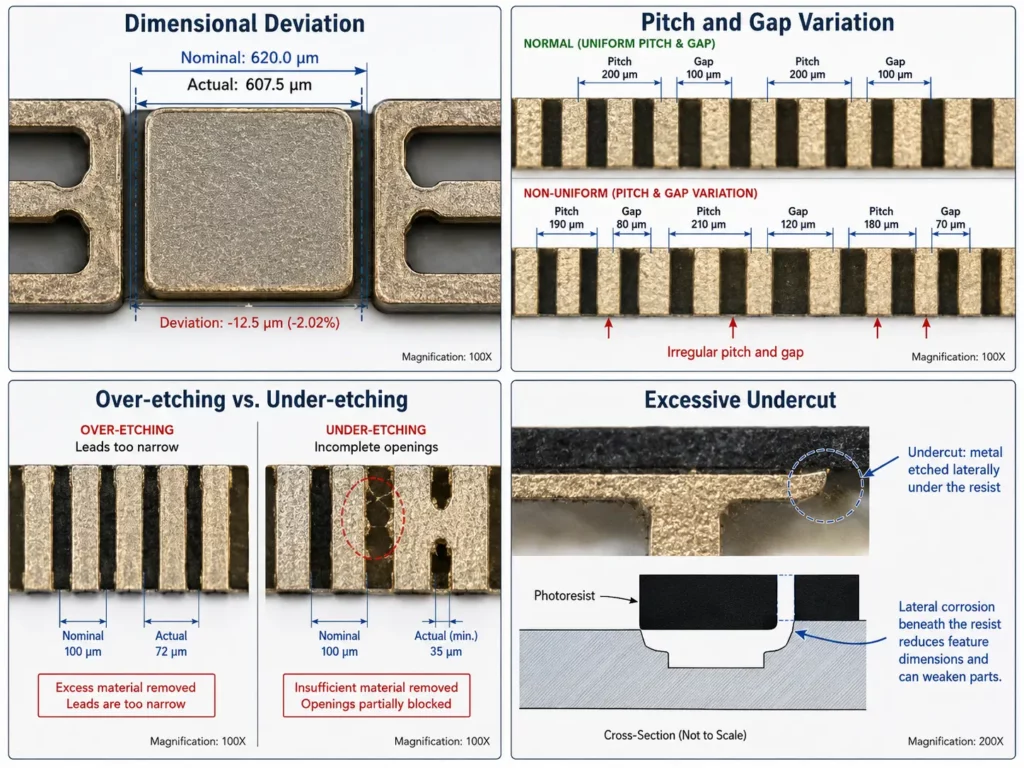
ความเบี่ยงเบนของมิติ
ความคลาดเคลื่อนทางมิติหมายความว่าเฟรมตะกั่วที่ผลิตเสร็จแล้วไม่ตรงกับขนาดที่ต้องการ ซึ่งอาจรวมถึงความกว้างของตะกั่วที่อยู่นอกค่าความคลาดเคลื่อนที่กำหนดไว้ ความคลาดเคลื่อนของขนาดแผ่นรองแม่พิมพ์ ข้อผิดพลาดของรูปทรงภายนอก หรือขนาดร่องที่ไม่ถูกต้อง
สาเหตุที่เป็นไปได้ ได้แก่ การชดเชยการกัดกรดที่ไม่ดี เวลาการกัดกรดที่ไม่ถูกต้อง ความแปรปรวนของความหนาของวัสดุ สภาพของสารกัดกรดที่ไม่เสถียร หรือวิธีการวัดที่ไม่สม่ำเสมอ ในโครงการผลิตแผ่นวงจรพิมพ์แบบกำหนดเองที่ผ่านการกัดกรด การเบี่ยงเบนของขนาดมักจะถูกตรวจสอบควบคู่ไปกับความหนาของวัสดุ การชดเชยชิ้นงาน เวลาการกัดกรด และวิธีการตรวจสอบ
การป้องกันเริ่มต้นด้วยการตรวจสอบ DFM (Design for Manufacturing) ผู้ผลิตควรยืนยันขนาดที่สำคัญ ปรับใช้การชดเชยการกัดกร่อนที่เหมาะสม ควบคุมกระบวนการกัดกร่อน และตรวจสอบคุณสมบัติที่สำคัญหลังการผลิต
การเปลี่ยนแปลงระยะห่างและระดับเสียงนำ
ความแปรผันของระยะห่างระหว่างขาและช่องว่างอาจส่งผลต่อการเชื่อมต่อ การขึ้นรูป การบัดกรี และการประกอบชิ้นส่วน หากระยะห่างระหว่างขาแคบหรือกว้างเกินไป โครงสร้างของขาอาจไม่เข้ากันกับกระบวนการประกอบในขั้นตอนถัดไป
สาเหตุหลักอาจรวมถึงข้อผิดพลาดในการจัดตำแหน่งเครื่องมือถ่ายภาพ ข้อผิดพลาดในการปรับขนาดงานศิลปะ การเคลื่อนตัวของวัสดุ การกัดเซาะที่ไม่สม่ำเสมอ หรือการอ้างอิงการตรวจสอบที่ไม่ดี สำหรับเฟรมตะกั่วที่มีความหนาแน่นสูง การเปลี่ยนแปลงระยะห่างเล็กน้อยอาจก่อให้เกิดความเสี่ยงในการประกอบอย่างมาก
วิธีการป้องกันรวมถึงการตรวจสอบเครื่องมือถ่ายภาพ การควบคุมการแก้ไขงานศิลปะ การเปิดรับแสงและการล้างฟิล์มที่เสถียร การควบคุมกระบวนการกัดกรด และการตรวจสอบระยะห่างที่สำคัญ
การกัดกรดมากเกินไปและการกัดกรดน้อยเกินไป
การกัดกรดมากเกินไปเกิดขึ้นเมื่อมีการขจัดโลหะออกมากเกินไป ซึ่งอาจทำให้เส้นลวดแคบเกินไป รายละเอียดเล็กๆ น้อยๆ อ่อนแอลง หรือรูปทรงขอบเปลี่ยนไป
การกัดเซาะไม่เพียงพอเกิดขึ้นเมื่อเอาเนื้อโลหะออกน้อยเกินไป อาจทำให้เกิดช่องเปิดที่ไม่สมบูรณ์ ช่องว่างอุดตัน หรือมีเนื้อโลหะเหลืออยู่ตรงบริเวณที่แบบร่างต้องการช่องเปิดที่ชัดเจน
การศึกษา พารามิเตอร์ของ กระบวนการกัดด้วยแสงเคมี แสดงให้เห็นว่าเวลาในการกัด อุณหภูมิ และความเข้มข้นของสารกัดมีผลต่ออัตราการกำจัดวัสดุ ความหยาบของพื้นผิว การกัดเซาะ และอัตราการกัด [4] ซึ่งทำให้การควบคุมการกัดเป็นส่วนสำคัญของการควบคุมคุณภาพของเฟรมตะกั่ว
เพื่อป้องกันการกัดเซาะมากเกินไปและน้อยเกินไป ผู้ผลิตควรควบคุมอัตราการกัดเซาะ เวลาการกัดเซาะ สภาพของสารละลาย สภาพการพ่น ความหนาแน่นของการบรรจุ และการตรวจสอบระหว่างกระบวนการผลิต
การตัดแต่งที่มากเกินไป
การเซาะร่อง (Undercut) คือการกำจัดโลหะด้านข้างใต้ขอบของสารไวแสง การเซาะร่องบางส่วนเป็นส่วนหนึ่งของการกัดด้วยสารเคมี แต่การเซาะร่องมากเกินไปอาจลดความกว้างของขาโลหะ เปลี่ยนช่องว่าง และส่งผลต่อรูปทรงของขอบได้
ความเสี่ยงจะสูงขึ้นเมื่อชิ้นส่วนมีขนาดเล็กมาก วัสดุมีความหนา ระยะเวลาการกัดกรดนาน หรือการออกแบบไม่ได้รวมการชดเชยที่เหมาะสม ควรตรวจสอบการกัดเซาะในกระบวนการกัดกรดทางเคมีในระหว่างขั้นตอนการออกแบบเพื่อการผลิต (DFM) ไม่ใช่หลังจากผลิตเสร็จแล้วเท่านั้น
วิธีการป้องกัน ได้แก่ การออกแบบเส้นและช่องว่างที่เหมาะสม การชดเชยงานศิลปะ พารามิเตอร์กระบวนการที่เสถียร และการตรวจสอบคุณลักษณะที่สำคัญ
ขอบหยาบหรือความไม่สม่ำเสมอของขอบ
เมื่อผู้ซื้อเปรียบเทียบการกัดด้วยสารเคมีกับการตัดด้วยเลเซอร์ การปั๊มขึ้นรูป และการประมวลผลด้วยเครื่อง CNCการกัดด้วยแสงมักถูกเลือกใช้สำหรับชิ้นส่วนบางๆ ที่ต้องการพื้นผิวเรียบปราศจากเสี้ยนและความเครียด อย่างไรก็ตาม การควบคุมกระบวนการที่ไม่ดีอาจทำให้เกิดขอบที่ไม่เรียบ ผนังด้านข้างไม่เรียบ หรือรูปทรงขอบที่ไม่เสถียรได้
สาเหตุที่เป็นไปได้ ได้แก่ สภาพพื้นผิววัสดุไม่ดี การยึดเกาะของสารต้านทานไม่ดี การปนเปื้อน การกัดกรดมากเกินไป หรือการไหลของสารกัดกรดไม่คงที่ ความไม่สม่ำเสมอของขอบอาจส่งผลต่อการประกอบ การชุบ การบัดกรี หรือประสิทธิภาพการสัมผัส
การป้องกันรวมถึงการตรวจสอบวัสดุขาเข้า การควบคุมการทำความสะอาด การควบคุมโฟโตเรซิสต์ สภาวะการกัดกรดที่เสถียร และการตรวจสอบด้วยสายตาภายใต้กำลังขยายที่เหมาะสม
ปัญหาการบิดเบี้ยวและความเรียบ
การบิดเบี้ยวหมายความว่าแผ่นโลหะตัวนำไม่เรียบ ปัญหาเรื่องความเรียบอาจส่งผลต่อการเชื่อมต่อ การบัดกรี การขึ้นรูป การจัดตำแหน่งหน้าสัมผัส และการจัดการโดยอัตโนมัติ
สาเหตุทั่วไป ได้แก่ วัสดุที่บางมาก สายไฟยาวที่ไม่ได้รับการรองรับ การออกแบบตัวนำที่ไม่แข็งแรง การจัดการที่ไม่ดี ความเครียดจากการชุบ การสัมผัสกับความร้อน หรือบรรจุภัณฑ์ที่ไม่เหมาะสม โดยทั่วไปแล้ว รูปทรงที่ยาวและแคบมักจะไวต่อการเสียรูปมากกว่า
วิธีการป้องกัน ได้แก่ การใช้สะพานค้ำยัน คานยึด การออกแบบโครงสร้างตัวขนส่ง การจัดการที่ควบคุมได้ การตรวจสอบความเรียบ และบรรจุภัณฑ์ป้องกัน
การปนเปื้อนบนพื้นผิว
การปนเปื้อนบนพื้นผิวอาจปรากฏในรูปของคราบ รอยน้ำมัน คราบตกค้าง การออกซิเดชัน รอยน้ำ หรือการเปลี่ยนสี ซึ่งอาจส่งผลต่อการชุบ การบัดกรี การเชื่อมต่อ และความน่าเชื่อถือของหน้าสัมผัสทางไฟฟ้า
สาเหตุที่เป็นไปได้ ได้แก่ การทำความสะอาดไม่ดี การจัดการโดยไม่สวมถุงมือที่เหมาะสม คราบตกค้างหลังการลอกผิว น้ำปนเปื้อน การเกิดออกซิเดชันระหว่างการจัดเก็บ หรือบรรจุภัณฑ์ที่ไม่สะอาด เนื่องจากกระบวนการชุบอาจทำให้ปัญหาที่ซ่อนอยู่บนพื้นผิวปรากฏชัดเจนขึ้น ดังนั้นจึงควรตรวจสอบคุณภาพพื้นผิวก่อนการชุบ
การป้องกันรวมถึงการควบคุมกระบวนการทำความสะอาด การจัดการอย่างถูกวิธี การควบคุมการทำให้แห้ง การจัดเก็บที่เหมาะสม และการตรวจสอบด้วยสายตาขั้นสุดท้าย
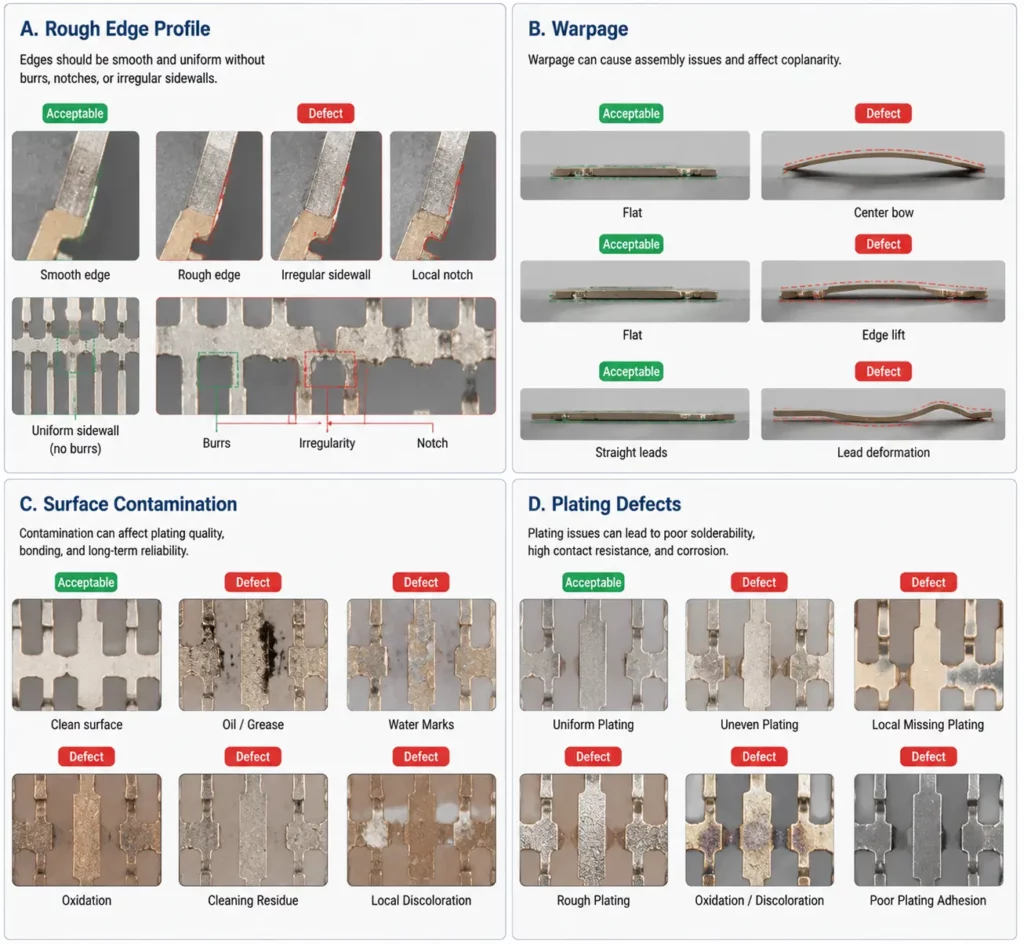
ข้อบกพร่องในการชุบและการตกแต่งพื้นผิว
ข้อบกพร่องในการชุบแผ่นวงจรพิมพ์อาจรวมถึงการยึดเกาะที่ไม่ดี การชุบที่ไม่สม่ำเสมอ การเปลี่ยนสี การเกิดออกซิเดชัน การชุบที่หยาบ หรือการบัดกรีที่ไม่ดี ปัญหาเหล่านี้อาจเกิดจากการปนเปื้อนของพื้นผิว การกระตุ้นที่ไม่ดี ความไม่เสถียรของสารละลายชุบ บันทึกการชุบที่ไม่ชัดเจน หรือการเตรียมพื้นผิวที่ไม่เหมาะสม
สำหรับเฟรมตะกั่วชุบการทดสอบการยึดเกาะ ASTM B571ประกอบด้วยวิธีการเชิงคุณภาพ เช่น การทดสอบการดัดงอและการทดสอบการดับความร้อน ควรเลือกวิธีการที่เหมาะสมตามการใช้งานของชิ้นส่วน [5] วิธีการทดสอบจริงควรตรงกับวัสดุ การเคลือบ และข้อกำหนดการใช้งานขั้นสุดท้าย
การป้องกันเริ่มต้นด้วยข้อกำหนดการชุบที่ชัดเจน ผู้ซื้อควรระบุพื้นที่การชุบและข้อกำหนดการตกแต่งพื้นผิวรวมถึงประเภทของการตกแต่ง คุณสมบัติของพื้นผิว ข้อกำหนดในการบัดกรีหรือการเชื่อมต่อ การยึดเกาะ และเกณฑ์ด้านรูปลักษณ์
ความไม่สม่ำเสมอของความลึกการกัดเซาะครึ่งหนึ่ง
แผ่นวงจรพิมพ์ตะกั่วแบบกำหนดเองบางแบบใช้คุณสมบัติการกัดเซาะครึ่งหนึ่งสำหรับเส้นโค้ง ส่วนเว้า บริเวณที่มีความหนาควบคุม หรือฟังก์ชันการประกอบ หากความลึกของการกัดเซาะครึ่งหนึ่งไม่สม่ำเสมอ ชิ้นส่วนอาจไม่สามารถโค้งงอ เข้าที่ หรือประกอบได้ตามที่คาดหวัง
สาเหตุที่เป็นไปได้ ได้แก่ การกัดเซาะที่ไม่สม่ำเสมอ ความต้องการความลึกที่ไม่ชัดเจน ความหนาของวัสดุที่แปรผัน หรือการกระจายตัวของลวดลายที่ไม่สมดุล การป้องกันต้องอาศัยเป้าหมายความลึกของการกัดเซาะครึ่งหนึ่งที่ชัดเจน การทดลองกระบวนการที่เหมาะสม และวิธีการตรวจสอบที่ตกลงกันไว้
ความแปรผันระหว่างล็อต
ความแปรปรวนระหว่างล็อต หมายความว่าชิ้นงานแต่ละชุดจะมีขนาด รูปทรงขอบ สภาพพื้นผิว ผลการชุบ หรือความเรียบที่แตกต่างกัน ซึ่งอาจก่อให้เกิดปัญหาในระหว่างการตรวจสอบขาเข้าหรือการประกอบขั้นสุดท้าย
สาเหตุหลักอาจรวมถึงการเปลี่ยนแปลงล็อตวัตถุดิบ การแก้ไขแม่พิมพ์ภาพถ่าย สภาพของสารกัดกรด การตั้งค่ากระบวนการ การเปลี่ยนแปลงผู้ปฏิบัติงาน หรือวิธีการบรรจุภัณฑ์ การป้องกันต้องอาศัยการควบคุมการแก้ไข การตรวจสอบย้อนกลับ บันทึกกระบวนการ ใบรับรองวัสดุ และรายงานขนาด
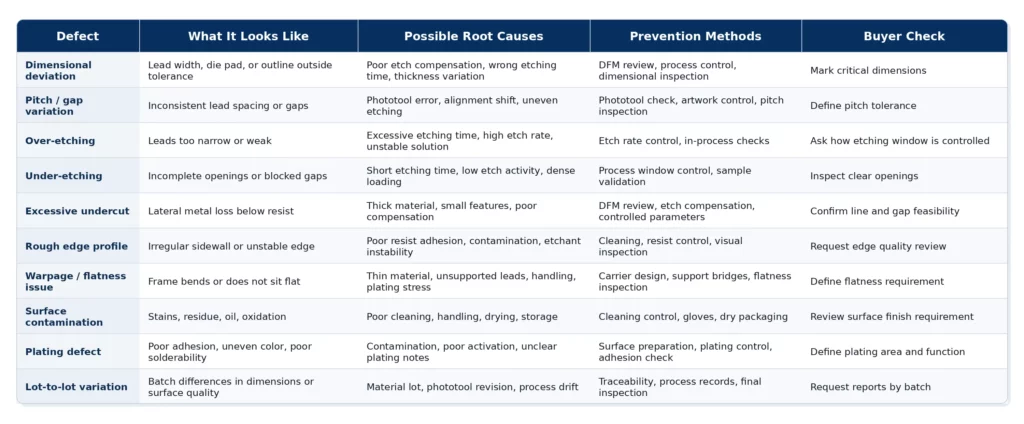
ตารางการแก้ไขปัญหาข้อบกพร่องสำหรับเฟรมตะกั่วแบบกำหนดเอง
ตารางด้านล่างนี้สรุปข้อบกพร่องทั่วไปในการผลิตแผ่นวงจรพิมพ์ (lead frame) สาเหตุหลัก วิธีการป้องกัน และการตรวจสอบโดยผู้ซื้อ
กระบวนการควบคุมคุณภาพเฟรมตะกั่ว
การควบคุมคุณภาพแผ่นตะกั่วควรดำเนินการตลอดกระบวนการ ไม่ใช่แค่ขั้นตอนการตรวจสอบขั้นสุดท้ายเท่านั้น แต่ละขั้นตอนควบคุมความเสี่ยงที่แตกต่างกัน
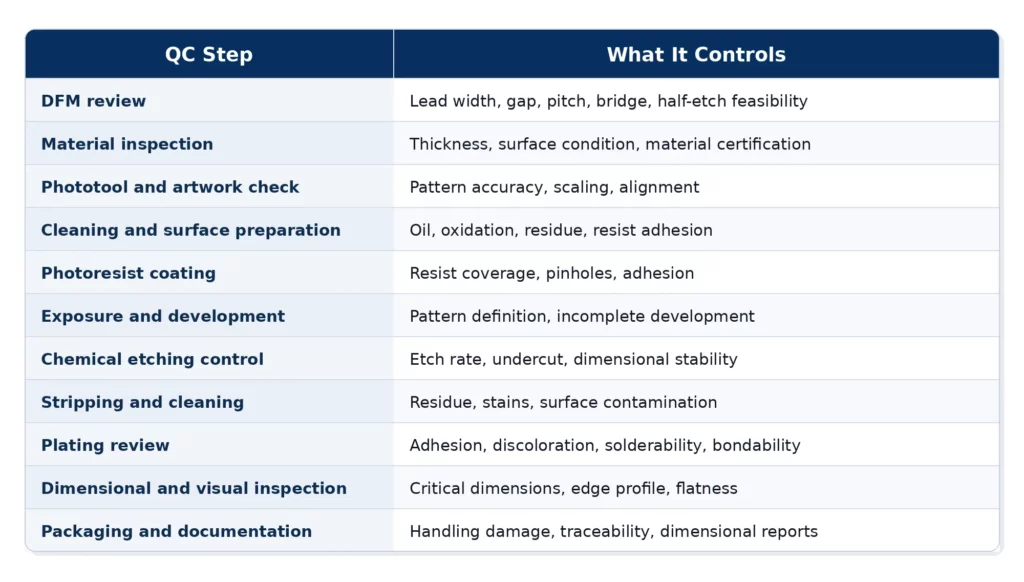
สำหรับโครงการผลิตแผ่นตะกั่วสลักลายแบบกำหนดเอง ผู้ผลิตควรควบคุมคุณภาพของแผ่นตะกั่วตั้งแต่การตรวจสอบ DFM ไปจนถึงการตรวจสอบขั้นสุดท้าย TMNetch ระบุว่าแผ่นตะกั่วแต่ละชุดของบริษัทมีรายงานขนาดและใบรับรองวัสดุ ซึ่งจะช่วยให้ผู้ซื้อตรวจสอบความสม่ำเสมอได้ก่อนการประกอบ
ISO 9001:2015ให้กรอบการทำงานสำหรับระบบการจัดการคุณภาพที่มีโครงสร้าง ISO ระบุว่ามาตรฐานนี้สามารถช่วยให้องค์กรปรับปรุงระบบการจัดการคุณภาพ ตอบสนองความต้องการของลูกค้าและข้อกำหนดทางกฎหมายหรือข้อบังคับที่เกี่ยวข้อง และเพิ่มความพึงพอใจของลูกค้า [6] อย่างไรก็ตาม การรับรอง ISO ไม่ควรถูกมองว่าเป็นสิ่งทดแทนการตรวจสอบเฉพาะโครงการ
ผู้ซื้อควรตรวจสอบแบบร่าง ใบรับรองวัสดุ รายงานขนาด บันทึกการชุบ และข้อกำหนดด้านบรรจุภัณฑ์อย่างละเอียดอีกครั้ง
ปัญหาด้านการออกแบบที่ทำให้เกิดข้อบกพร่องในเฟรมตะกั่ว
ข้อบกพร่องของแผ่นตะกั่วจำนวนมากเกี่ยวข้องกับการตัดสินใจด้านการออกแบบ ผู้ผลิตสามารถปรับปรุงการควบคุมกระบวนการได้ แต่ไม่สามารถขจัดความเสี่ยงจากแบบร่างที่ไม่ดีได้อย่างสมบูรณ์
ขาต่อแคบและช่องว่างเล็ก ๆ ที่ไม่มีส่วนเผื่อสำหรับการกัดกร่อน
ร่องนำที่แคบมากและช่องว่างที่เล็กมากจำเป็นต้องได้รับการตรวจสอบ DFM อย่างระมัดระวัง หากแบบร่างไม่รองรับการชดเชยการกัดกร่อน ชิ้นส่วนอาจมีความคลาดเคลื่อนทางมิติ การกัดกร่อนมากเกินไป การกัดกร่อนน้อยเกินไป หรือคุณลักษณะที่ไม่แข็งแรง
ผู้ซื้อควรขอให้ผู้จำหน่ายตรวจสอบข้อจำกัดด้านการออกแบบการกัดด้วยสารเคมีแสงรวมถึงความกว้างของเส้นขั้นต่ำ ช่องว่าง ความหนาของวัสดุ และค่าความคลาดเคลื่อน ก่อนเริ่มการผลิต
สายไฟยาวและบางที่ไม่มีตัวรองรับ
สายไฟที่มีลักษณะยาว บาง และไม่มีส่วนรองรับนั้น ไวต่อการงอและความเสียหายจากการใช้งาน อาจเสียรูปทรงได้ระหว่างการทำความสะอาด การชุบ การอบแห้ง การตรวจสอบ หรือการบรรจุภัณฑ์
การออกแบบโครงสร้างรองรับ เช่น สะพานค้ำยัน คานยึด หรือโครงเฟรม อาจช่วยปกป้องชิ้นส่วนที่เปราะบางระหว่างกระบวนการผลิตได้
มุมภายในที่คมชัด
มุมภายในที่แหลมคมอาจทำให้เกิดสภาวะการกัดกร่อนเฉพาะจุดที่ไม่เสถียร นอกจากนี้ยังอาจเพิ่มความเสี่ยงต่อความไม่สม่ำเสมอของขอบได้อีกด้วย
การปรับรัศมี การปรับแต่งการออกแบบ หรือการตรวจสอบ DFM อาจช่วยเพิ่มความสามารถในการผลิตได้ การออกแบบที่ดีที่สุดขึ้นอยู่กับฟังก์ชันและข้อจำกัดด้านพื้นที่
หมายเหตุเกี่ยวกับค่าความคลาดเคลื่อนที่ไม่ชัดเจนและการชุบ
หากไม่ได้ระบุขนาดที่สำคัญ ผู้ผลิตอาจไม่ทราบว่าส่วนประกอบใดที่ต้องได้รับการตรวจสอบอย่างเข้มงวดที่สุด และหากบริเวณที่ทำการชุบไม่ชัดเจน ผู้ผลิตอาจไม่ทราบว่าพื้นผิวใดที่ต้องการคุณสมบัติในการบัดกรี การยึดติด หรือประสิทธิภาพในการสัมผัส
แบบร่างควรระบุขนาดที่สำคัญ ค่าความคลาดเคลื่อน พื้นที่การชุบ ประเภทการตกแต่งผิว จุดอ้างอิงการตรวจสอบ และข้อกำหนดเรื่องความเรียบใดๆ
ข้อมูลการสมัครไม่ครบถ้วน
แผ่นตัวนำไฟฟ้าเดียวกันอาจมีลำดับความสำคัญด้านคุณภาพที่แตกต่างกันในแอปพลิเคชันต่างๆ พื้นที่เชื่อมต่อสายไฟ พื้นที่บัดกรี พื้นที่สัมผัสของตัวเชื่อมต่อ และเส้นทางความร้อน อาจต้องการการควบคุมที่แตกต่างกัน
ผู้ซื้อควรชี้แจงรายละเอียดการใช้งาน กระบวนการประกอบ สภาพแวดล้อมการทำงาน และคุณสมบัติที่สำคัญต่อการทำงานก่อนเริ่มการผลิต
รายการตรวจสอบคุณภาพสำหรับผู้ซื้อสำหรับโครงการโครงเหล็กตะกั่ว
เอกสารขอใบเสนอราคา (RFQ) ที่ชัดเจนสามารถลดความเสี่ยงด้านคุณภาพของแผ่นวงจรพิมพ์ได้ ผู้ซื้อควรให้ข้อมูลที่เพียงพอแก่ผู้จำหน่ายเพื่อให้สามารถตรวจสอบความเป็นไปได้ในการผลิตและความต้องการในการตรวจสอบได้
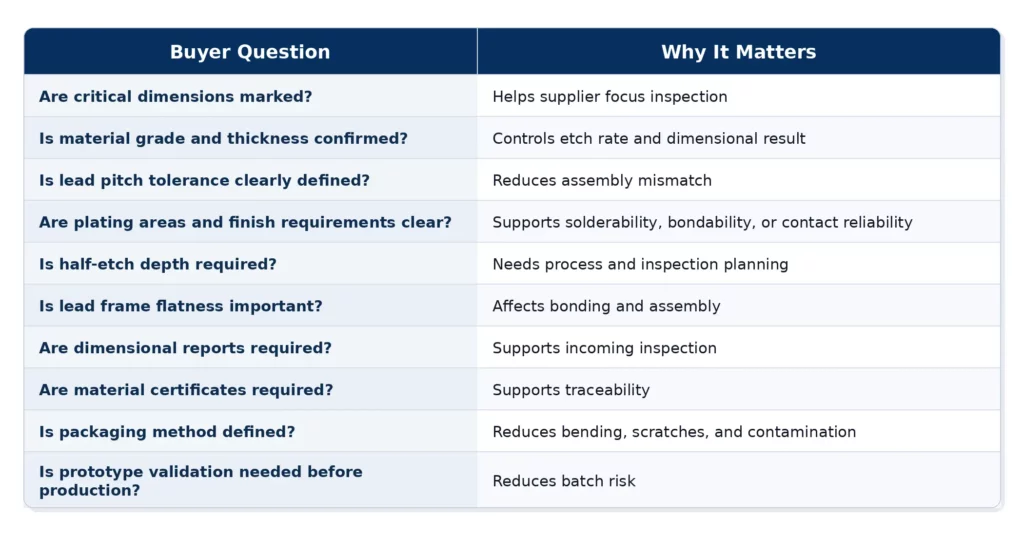
ในการตรวจสอบคุณภาพของแผ่นตะกั่ว ผู้ซื้อไม่ควรสอบถามเพียงแค่ราคาและระยะเวลาในการส่งมอบเท่านั้น ผู้ซื้อควรใช้แบบตรวจสอบของผู้จำหน่ายการกัดกรดทางเคมีเพื่อตรวจสอบว่าผู้จำหน่ายควบคุมการกัดเซาะ ระยะห่าง ความเรียบ การชุบ การปนเปื้อนของพื้นผิว การตรวจสอบ และการตรวจสอบย้อนกลับของล็อตการผลิตอย่างไร
TMNetch สนับสนุนการควบคุมคุณภาพลีดเฟรมอย่างไร
TMNetch ให้บริการผลิตแผ่นวงจรพิมพ์ (Lead Frame) ตามสั่งด้วยกระบวนการกัดกรดทางเคมี สำหรับโครงการที่เกี่ยวข้องกับเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ หน้าเว็บ Lead Frame ของ TMNetch ระบุความแม่นยำสูงถึง ±0.025 มม. ผลิตแผ่นวงจรพิมพ์ต้นแบบได้ภายใน 6 ชั่วโมง ได้รับการรับรองคุณภาพตามมาตรฐาน ISO 9001:2015 มีรายงานขนาด ใบรับรองวัสดุ และมีให้เลือกทั้งการชุบเงิน ทอง ดีบุก และนิกเกิล
หน้าเว็บ Photo Etching ของ TMNetch อธิบายว่าการกัดด้วยแสงเป็นกระบวนการที่ไม่มีการใช้แรงทางกายภาพกับโลหะ และระบุว่าสามารถควบคุมความคลาดเคลื่อนได้แม่นยำถึง ±0.025 มม. ภายใต้สภาวะที่เหมาะสม หน้าเว็บเดียวกันนี้ยังแสดงรายการความสามารถในการประมวลผลวัสดุที่บางมาก และขนาดคุณสมบัติขั้นต่ำสำหรับรูปทรงเรขาคณิตที่ซับซ้อนอีกด้วย
หน้าเว็บการกัดกรดด้วยสารเคมีของ TMNetch แสดงรายละเอียดสายการผลิตอัตโนมัติเต็มรูปแบบ 5 สาย แต่ละสายยาว 39 เมตร มีความแม่นยำ ±0.025 มม. กำลังการผลิต 1,800 ตร.ม. ต่อวัน รองรับชิ้นส่วนขนาดสูงสุด 600 × 1500 มม. มีการควบคุมขนาดด้วยเครื่องวัดพิกัดสามมิติ (CMM) การตรวจสอบด้วยสายตา และการตรวจสอบอย่างเข้มงวด
ความสามารถเหล่านี้สามารถรองรับการผลิตแผ่นวงจรพิมพ์แบบกำหนดเองได้ แต่ความเหมาะสมขั้นสุดท้ายยังคงขึ้นอยู่กับแบบร่าง เกรดวัสดุ ความหนา ระยะห่างระหว่างตะกั่ว ความคลาดเคลื่อน ข้อกำหนดการชุบ ปริมาณ และสภาพแวดล้อมการใช้งาน
สำหรับการตรวจสอบเชิงปฏิบัติ โปรดส่งแบบร่าง วัสดุ ความหนา ขนาดที่สำคัญ ข้อกำหนดการชุบ ข้อกำหนดความเรียบ ค่าความคลาดเคลื่อน ปริมาณ และรายละเอียดการใช้งานไปยัง TMNetch เพื่อตรวจสอบความเป็นไปได้ในการผลิตและคุณภาพ
คำถามที่พบบ่อยเกี่ยวกับคุณภาพของลีดเฟรม
ข้อบกพร่องทั่วไปของเฟรมตะกั่วมีอะไรบ้าง?
ข้อบกพร่องทั่วไปของแผ่นตัวนำไฟฟ้า ได้แก่ ความคลาดเคลื่อนของขนาด ความแปรผันของระยะห่างระหว่างขา การกัดเซาะมากเกินไป การกัดเซาะน้อยเกินไป การเซาะใต้ขอบมากเกินไป ขอบไม่เรียบ การบิดเบี้ยว การปนเปื้อนของพื้นผิว ข้อบกพร่องในการชุบ ความไม่สม่ำเสมอของการกัดเซาะครึ่งหนึ่ง และความแปรผันระหว่างล็อต
อะไรคือสาเหตุที่ทำให้ขนาดของแผ่นตะกั่วคลาดเคลื่อน?
ความคลาดเคลื่อนของมิติอาจเกิดจาก การชดเชยการกัดเซาะที่ไม่ดี ความหนาของวัสดุที่แปรผัน เวลาการกัดเซาะที่ไม่คงที่ สภาพของสารกัดเซาะ ข้อผิดพลาดของเครื่องมือถ่ายภาพ หรือวิธีการวัดที่ไม่สอดคล้องกัน
เหตุใดจึงเกิดการกัดเซาะมากเกินไปในแผ่นตะกั่วที่ผ่านการกัดเซาะ?
การกัดเซาะมากเกินไปอาจเกิดขึ้นได้เมื่อระยะเวลาในการกัดเซาะนานเกินไป อัตราการกัดเซาะสูงเกินไป ความเข้มข้นของสารกัดเซาะไม่ได้รับการควบคุม อุณหภูมิไม่คงที่ หรือสภาวะการรับน้ำหนักเปลี่ยนแปลงไป
การเซาะร่องส่งผลต่อคุณภาพของแผ่นตะกั่วอย่างไร?
การเซาะร่องใต้ขอบวัสดุ (Undercut) คือการกำจัดเนื้อโลหะในแนวด้านข้างใต้ขอบวัสดุ การเซาะร่องมากเกินไปอาจลดความกว้างของเส้นลวด เปลี่ยนช่องว่าง ทำให้รายละเอียดเล็กๆ อ่อนแอลง และส่งผลต่อคุณภาพของขอบได้
ทำไมกรอบตะกั่วถึงบิดงอ?
แผ่นตัวนำอาจบิดงอได้เนื่องจากวัสดุบางเกินไป ตัวนำยาวที่ไม่ได้รับการรองรับ แรงดึงจากการขนส่ง แรงดึงจากการชุบ การออกแบบตัวยึดที่ไม่ดี หรือบรรจุภัณฑ์ที่ไม่เหมาะสม
อะไรคือสาเหตุที่ทำให้เกิดข้อบกพร่องในการชุบแผ่นตะกั่ว?
ข้อบกพร่องในการชุบแผ่นวงจรพิมพ์อาจเกิดจากการปนเปื้อนบนพื้นผิว การทำความสะอาดที่ไม่ดี การกระตุ้นที่ไม่เหมาะสม ความไม่เสถียรของสารละลายชุบ บันทึกการชุบที่ไม่ชัดเจน หรือการเตรียมพื้นผิวที่ไม่เหมาะสม
ผู้ซื้อจะลดความเสี่ยงด้านคุณภาพของลีดเฟรมได้อย่างไร?
ผู้ซื้อสามารถลดความเสี่ยงได้โดยการจัดเตรียมแบบร่างที่ชัดเจน ระบุขนาดที่สำคัญ เกรดวัสดุ ความหนา ค่าความคลาดเคลื่อน หมายเหตุเกี่ยวกับการชุบ ข้อกำหนดด้านความเรียบ ปริมาณ รายละเอียดการใช้งาน และข้อกำหนดการตรวจสอบ
ผู้ซื้อควรขอเอกสารการตรวจสอบอะไรบ้าง?
ผู้ซื้ออาจขอรายงานขนาด ใบรับรองวัสดุ รายงานการตรวจสอบ บันทึกที่เกี่ยวข้องกับการชุบ รายงานการตรวจสอบชิ้นงานตัวอย่างแรก หรือเอกสารคุณภาพอื่นๆ ที่เกี่ยวข้องกับโครงการนั้นๆ
กรอบตะกั่วที่กัดด้วยสารเคมีนั้นปราศจากเสี้ยนหรือไม่?
การกัดด้วยสารเคมีมักถูกเลือกใช้สำหรับชิ้นส่วนโลหะบางที่ปราศจากเสี้ยนและความเครียด เนื่องจากไม่ใช้แรงตัดเชิงกล อย่างไรก็ตาม รูปทรงขอบ ขนาด และคุณภาพพื้นผิวยังคงขึ้นอยู่กับการควบคุมกระบวนการ
ผู้ซื้อควรให้ข้อมูลอะไรบ้างก่อนเริ่มการผลิต?
ผู้ซื้อควรจัดเตรียมแบบร่าง เกรดวัสดุ ความหนาของวัสดุ ระยะห่างระหว่างขา ความกว้างของขา ช่องว่าง รายละเอียดแผ่นรองแม่พิมพ์ ข้อกำหนดการชุบ ค่าความคลาดเคลื่อน จำนวน สภาพแวดล้อมการใช้งาน และความต้องการด้านบรรจุภัณฑ์
สรุป
คุณภาพของแผ่นลีดเฟรมขึ้นอยู่กับกระบวนการผลิตทั้งหมด ตั้งแต่การตรวจสอบ DFM (Design for Manufacturing), การตรวจสอบวัสดุ, การควบคุมเครื่องมือถ่ายภาพ, การควบคุมสารไวแสง, ความเสถียรของการกัดกรด, การทำความสะอาด, การชุบ, การตรวจสอบ, การบรรจุภัณฑ์ และเอกสารประกอบ ซึ่งทั้งหมดนี้ส่งผลต่อผลลัพธ์สุดท้าย
ข้อบกพร่องทั่วไปของแผ่นตัวนำไฟฟ้า ได้แก่ ความคลาดเคลื่อนของขนาด ความแปรผันของระยะห่างระหว่างขา การกัดเซาะมากเกินไป การกัดเซาะน้อยเกินไป การเว้าแหว่ง ความไม่สม่ำเสมอของขอบ การบิดเบี้ยว การปนเปื้อน ข้อบกพร่องในการชุบ และความแปรผันตามล็อตการผลิต
การป้องกันควรเริ่มต้นก่อนการผลิต ผู้ซื้อควรทำเครื่องหมายขนาดที่สำคัญ ยืนยันข้อกำหนดของวัสดุและการชุบ กำหนดความต้องการความเรียบ ขอเอกสารการตรวจสอบ และยืนยันวิธีการบรรจุภัณฑ์
เพื่อลดความเสี่ยงด้านคุณภาพ โปรดส่งแบบร่างและรายละเอียดการใช้งานเพื่อตรวจสอบความเป็นไปได้ในการผลิตและคุณภาพก่อนเริ่มการผลิต
เอกสารอ้างอิง / แหล่งข้อมูล
[1] พจนานุกรม JEDEC / Renesas — คำจำกัดความของเฟรมตะกั่ว
URL: https://www.renesas.com/document/gde/jedec-definition
[2] ห้องสมุดดิจิทัล ASM — การตัดเฉือนด้วยแสงเคมี
URL: https://dl.asminternational.org/handbooks/edited-volume/33/chapter-abstract/442417/Photochemical-Machining
[3] หัวข้อ ScienceDirect — ภาพรวม Lead Frame
URL: https://www.sciencedirect.com/topics/engineering/lead-frame
[4] ScienceDirect — ภาพรวมของการศึกษาเชิงพารามิเตอร์ของกระบวนการตัดเฉือนด้วยแสงเคมีและการประยุกต์ใช้
URL: https://www.sciencedirect.com/science/article/pii/S2214785321049452
[5] ASTM B571 — มาตรฐานการปฏิบัติสำหรับการทดสอบการยึดเกาะเชิงคุณภาพของการเคลือบโลหะ
URL: https://store.astm.org/standards/b571
[6] ISO — ISO 9001:2015 ข้อกำหนดระบบการจัดการคุณภาพ
URL: https://www.iso.org/standard/62085.html