เหตุใดกระบวนการผลิตแผ่นขั้วคู่จึงมีความสำคัญ
แผ่นขั้วคู่มักเป็นส่วนประกอบหลักของมวลและปริมาตรของชุดเซลล์เชื้อเพลิง PEM จากการศึกษาวิจัย PEMFC ที่ตีพิมพ์เผยแพร่พบว่าแผ่นขั้วคู่สามารถคิดเป็นประมาณ 70–90% ของมวลและปริมาตรทั้งหมดของชุดเซลล์เชื้อเพลิง ขึ้นอยู่กับการออกแบบชุดเซลล์และระบบวัสดุ ด้วยเหตุนี้กระบวนการผลิตแผ่นขั้วคู่จึงมีผลโดยตรงต่อน้ำหนักของชุดเซลล์เชื้อเพลิง ความแม่นยำของช่องทางการไหล ความต้านทานการสัมผัส ความน่าเชื่อถือในการปิดผนึก และต้นทุนการผลิตขั้นสุดท้าย
แต่ละวิธีการผลิตสร้างสมดุลที่แตกต่างกันระหว่างความแม่นยำ ต้นทุนเครื่องมือ ความอิสระในการออกแบบ และความสามารถในการขยายปริมาณการผลิต กระบวนการที่ใช้ได้ดีสำหรับการผลิตแผ่นโลหะสำหรับยานยนต์ 500,000 ชิ้นต่อปี อาจเป็นตัวเลือกที่ไม่ดีสำหรับต้นแบบที่ยังต้องการการแก้ไขการออกแบบอีกสามครั้ง วิธีการที่ให้ความแม่นยำของช่องทางการไหลที่ดีเยี่ยม อาจไม่เหมาะสำหรับโครงสร้างขึ้นรูป 3 มิติที่มีความลึกมาก
การเลือกกระบวนการที่เหมาะสมนั้นขึ้นอยู่กับว่าโครงการอยู่ในขั้นตอนใดของวงจรการพัฒนา คู่มือนี้เปรียบเทียบ กระบวนการ กัดด้วยสารเคมีการขึ้นรูปด้วยแรงดันน้ำ และการตัดเฉือนด้วยเครื่อง CNC เพื่อให้วิศวกรสามารถเลือกกระบวนการที่เหมาะสมกับแบบ วัสดุ เป้าหมายความคลาดเคลื่อน และปริมาณการผลิตต่อปีได้
หากคุณกำลังพิจารณาแผ่นขั้วคู่แบบกำหนดเองสำหรับโครงการเซลล์เชื้อเพลิงหรือเครื่องแยกน้ำด้วยไฟฟ้าอยู่แล้ว ควรตรวจสอบวิธีการผลิตควบคู่ไปกับวัสดุ การออกแบบช่องทางการไหล การเคลือบ และปริมาณการผลิตที่คาดการณ์ไว้
แผ่นไบโพลาร์คืออะไร และเหตุใดความแม่นยำในการผลิตจึงมีความสำคัญ?
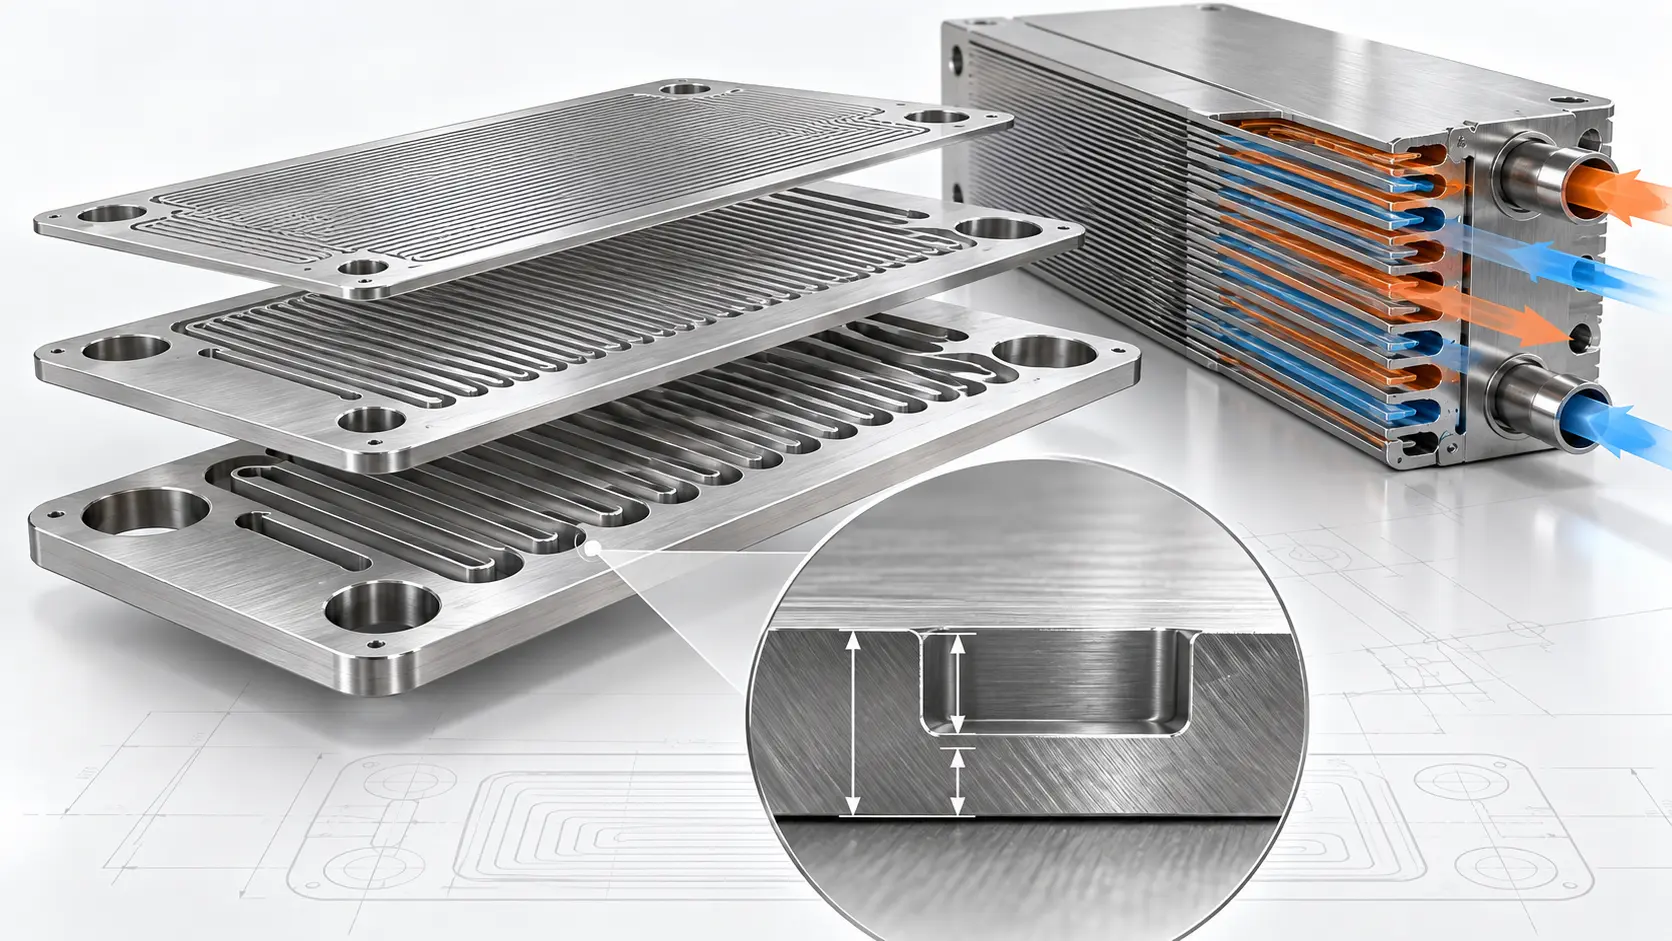
แผ่นไบโพลาร์เป็นแผ่นใช้งานที่ใช้คั่นระหว่างเซลล์ในชุดเซลล์เชื้อเพลิงหรือเครื่องแยกน้ำด้วยไฟฟ้า มันไม่ได้เป็นเพียงแผ่นกั้นเท่านั้น แต่ยังทำหน้าที่ควบคุมการไหลของก๊าซ นำกระแสไฟฟ้า ช่วยในการถ่ายเทความร้อน และช่วยรักษาความปิดสนิทของชุดเซลล์ด้วย
ในเซลล์เชื้อเพลิง PEM แผ่นขั้วคู่มีหน้าที่หลักสามประการ ประการแรก คือ ทำหน้าที่กระจายไฮโดรเจนและออกซิเจนผ่านช่องทางการไหล ประการที่สอง คือ ทำหน้าที่นำอิเล็กตรอนจากเซลล์หนึ่งไปยังอีกเซลล์หนึ่ง และประการที่สาม คือ ช่วยจัดการความร้อน น้ำ และการแยกก๊าซภายในชุดเซลล์
ความแม่นยำในการผลิตมีความสำคัญอย่างยิ่ง เพราะข้อผิดพลาดเล็กน้อยในมิติอาจส่งผลต่อประสิทธิภาพของชุดท่อ หากความลึกของช่องแตกต่างกันมากเกินไป การไหลของก๊าซอาจไม่สม่ำเสมอ หากพื้นที่ของร่องหรือผนังไม่สม่ำเสมอ แรงดันสัมผัสอาจเปลี่ยนแปลงไปทั่วพื้นที่ใช้งาน หากแผ่นไม่เรียบพอ ความต้านทานการสัมผัสอาจเพิ่มขึ้น หากขอบซีลหยาบหรือบิดเบี้ยว ความเสี่ยงต่อการรั่วไหลอาจเพิ่มขึ้น
พารามิเตอร์เชิงมิติหลายประการจำเป็นต้องได้รับการควบคุมอย่างใกล้ชิดในระหว่างการผลิตแผ่นขั้วคู่โลหะ:
- ความลึกของช่องทาง
- ความกว้างของช่อง
- ความหนาของซี่โครงหรือผนัง
- ความหยาบของพื้นผิว ซึ่งมักวัดเป็นค่า Ra
- ความเรียบและคุณภาพของขอบปิดผนึก
วัสดุโลหะที่ใช้กันทั่วไป ได้แก่ สแตนเลส SS304, SS316L, ไทเทเนียมเกรด 1, ไทเทเนียมเกรด 2, โลหะผสมอลูมิเนียม เช่น 1060 และ 5052 และทองแดง วัสดุแต่ละชนิดมีปฏิกิริยาแตกต่างกันต่อแรงขึ้นรูป การสัมผัสสารเคมี การเคลือบ และสภาวะการใช้งาน ดังนั้นจึงควรเลือกกระบวนการผลิตให้เหมาะสมกับวัสดุ ไม่ใช่เลือกหลังจากที่เลือกวัสดุไปแล้ว
ปัจจัยสำคัญก่อนเลือกกระบวนการผลิตแผ่นขั้วไฟฟ้าสองขั้ว
ก่อนที่จะเปรียบเทียบวิธีการผลิตแผ่นขั้วไฟฟ้าแบบต่างๆ วิศวกรควรพิจารณาปัจจัยพื้นฐานด้านการออกแบบและการผลิตหลายประการเสียก่อน ปัจจัยเหล่านี้จะเป็นตัวตัดสินว่าการกัดด้วยแสง การปั๊มขึ้นรูป การขึ้นรูปด้วยแรงดันน้ำ หรือการตัดเฉือนด้วยเครื่อง CNC นั้นเป็นวิธีที่เหมาะสมกว่ากัน
เกรดของวัสดุเป็นปัจจัยแรก เหล็กกล้าไร้สนิม ไทเทเนียม อลูมิเนียม ทองแดง และกราไฟต์ ต่างก็มีพฤติกรรมที่แตกต่างกันในระหว่างกระบวนการกัด การขึ้นรูป การกลึง การเคลือบ และการประกอบ ตัวอย่างเช่น แผ่นขั้วไฟฟ้าแบบสองขั้วที่ทำจากเหล็กกล้าไร้สนิมมักถูกเลือกใช้เนื่องจากความแข็งแรงและต้นทุนที่สมดุล ในขณะที่แผ่นขั้วไฟฟ้าแบบสองขั้วที่ทำจากไทเทเนียมอาจถูกใช้เมื่อความต้านทานการกัดกร่อนมีความสำคัญมากกว่า
ความหนาของแผ่นโลหะก็มีผลต่อการเลือกกระบวนการเช่นกัน แผ่นโลหะไบโพลาร์บางๆ มักจะได้ประโยชน์จากการกัดด้วยสารเคมีเนื่องจากกระบวนการนี้ไม่ใช้แรงตัดหรือแรงกดในการขึ้นรูป แผ่นที่หนากว่า แผ่นกราไฟต์ หรือชิ้นงานตัวอย่างในห้องปฏิบัติการอาจเหมาะสมกว่าสำหรับการขึ้นรูปด้วยเครื่อง CNC
ความลึกของช่องและขนาดความกว้างของสันก็มีความสำคัญเช่นกัน ช่องการไหลที่ตื้น ละเอียด และซับซ้อน มักจะเหมาะสำหรับแผ่นไบโพลาร์ที่ขึ้นรูปด้วยแสง โครงสร้างช่อง 3 มิติที่ลึกกว่าอาจต้องใช้การปั๊ม การขึ้นรูป หรือการขึ้นรูปด้วยแรงดันน้ำ ขึ้นอยู่กับวัสดุและรูปทรงเรขาคณิต
ปริมาณการผลิตต่อปีส่งผลต่อตรรกะด้านต้นทุน การกัดกรดด้วยแสงมักเหมาะสมสำหรับต้นแบบ การทดลองผลิต และการผลิตในปริมาณน้อยถึงปานกลาง เนื่องจากไม่ต้องใช้แม่พิมพ์แข็ง การปั๊มขึ้นรูปอาจคุ้มค่ากว่าเมื่อการออกแบบเสร็จสมบูรณ์และปริมาณการผลิตต่อปีสูงพอที่จะคุ้มค่ากับการลงทุนในแม่พิมพ์
ควรทบทวน ข้อกำหนดเกี่ยวกับการเคลือบผิวตั้งแต่เนิ่นๆ อาจจำเป็นต้องใช้สารเคลือบผิวที่นำไฟฟ้าและทนต่อการกัดกร่อนสำหรับเซลล์เชื้อเพลิง PEM หรือเครื่องแยกน้ำด้วยไฟฟ้า ควรเลือกใช้ระบบการเคลือบผิวตามสภาพแวดล้อมการใช้งาน ไม่ใช่เพียงแค่โลหะพื้นฐานเท่านั้น
กระบวนการที่ 1: การกัดด้วยแสงเคมี
วิธีการทำงาน
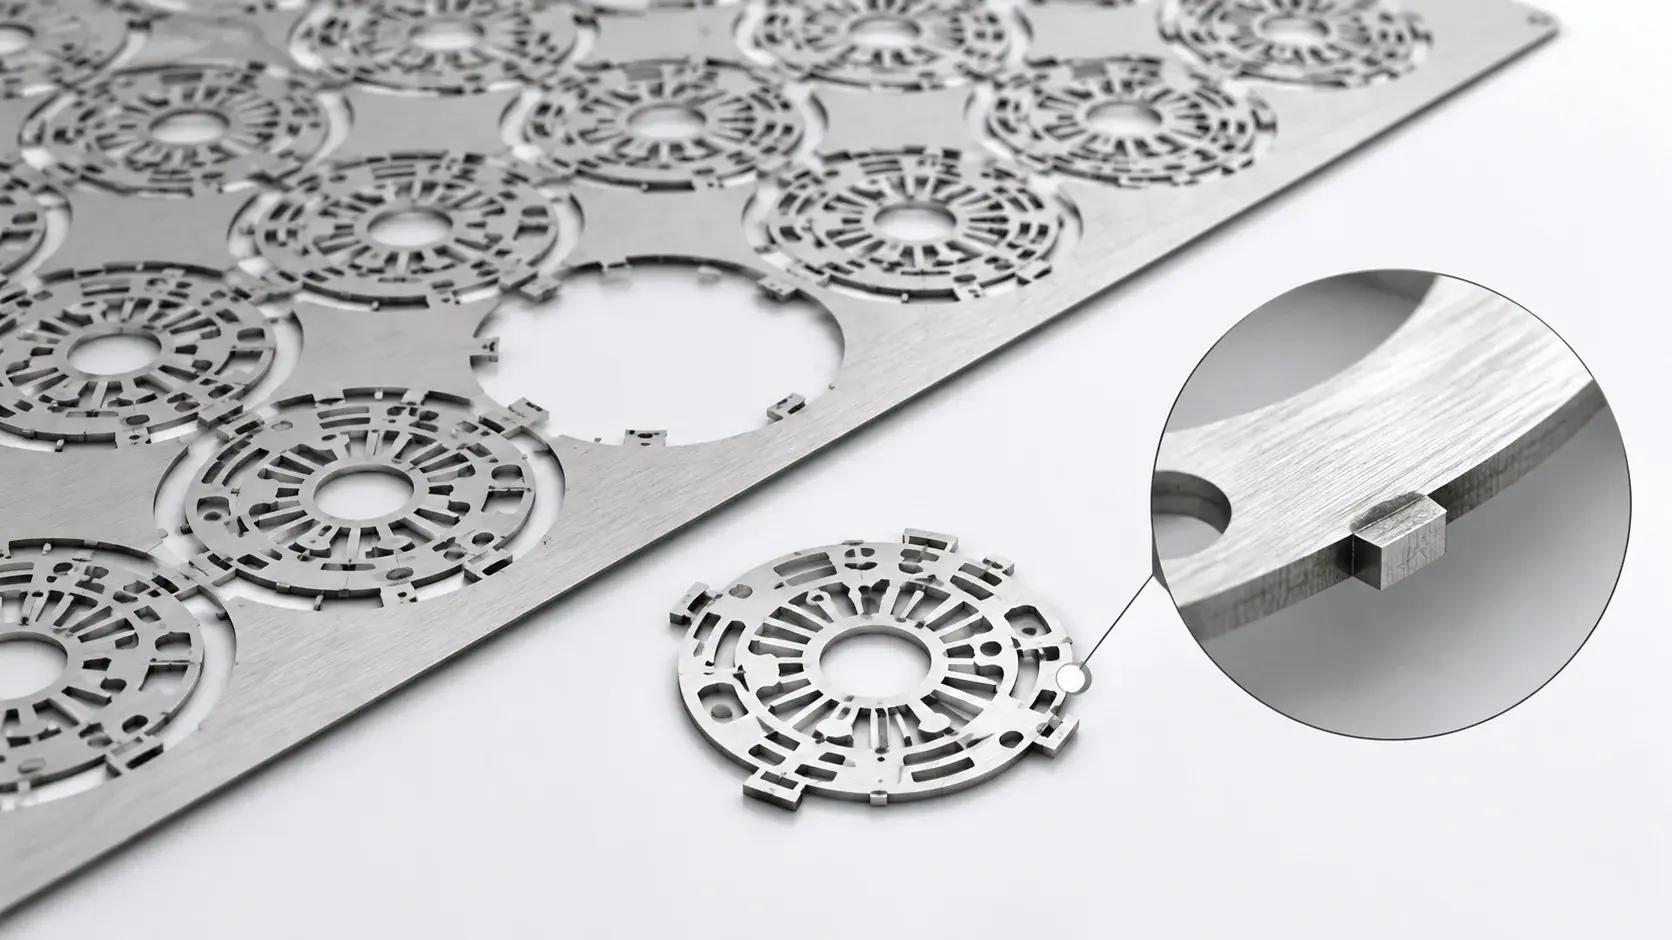
การกัดด้วยแสงเคมีหรือที่เรียกว่าการกัดด้วยสารเคมี หรือการกัดด้วยแสง เป็นกระบวนการผลิตโลหะแบบลบออก ผู้ผลิตจะทำความสะอาดแผ่นโลหะ ทาสารไวแสง ฉายแสงผ่านฟิล์มเครื่องมือแสง ล้างภาพ และกำจัดโลหะส่วนที่ถูกฉายแสงออกด้วยสารเคมีที่ควบคุมได้
กระบวนการนี้ไม่ใช้เครื่องเจาะ เครื่องมือตัด หรือลำแสงเลเซอร์ในการขึ้นรูปสนามการไหล ทำให้เป็นวิธีการแบบไม่สัมผัสและมีความเครียดต่ำสำหรับแผ่นโลหะบาง หลังจากกัดผิวแล้ว สารไวแสงที่เหลืออยู่จะถูกลอกออก และแผ่นโลหะสามารถส่งต่อไปยังขั้นตอนรองอื่นๆ ที่เกี่ยวข้องกับการทำความสะอาด การตรวจสอบ การเคลือบ การขึ้นรูป หรือการประกอบได้
สำหรับแผ่นขั้วไฟฟ้าแบบสองขั้วที่ผลิตด้วยกระบวนการกัดด้วยสารเคมีแสง คุณค่าหลักไม่ได้อยู่ที่รายละเอียดที่คมชัดเพียงอย่างเดียว แต่ยังอยู่ที่ความสามารถในการปรับรูปทรงของสนามการไหลได้อย่างรวดเร็วโดยไม่ต้องสร้างแม่พิมพ์ที่แข็งแรง
ข้อดีของการกัดด้วยแสงเคมีสำหรับแผ่นขั้วคู่
การกัดกรดด้วยแสงมีประโยชน์อย่างยิ่งในการสร้างต้นแบบแผ่นไบโพลาร์และการผลิตในระยะเริ่มต้น การเปลี่ยนแปลงการออกแบบมักต้องการฟิล์มกัดกรดแบบใหม่ ไม่ใช่แม่พิมพ์ปั๊มขึ้นรูปใหม่ ซึ่งสามารถลดทั้งต้นทุนและระยะเวลารอคอยได้ เมื่อรูปแบบช่องสัญญาณยังคงเปลี่ยนแปลงอยู่
ภายใต้เงื่อนไขการออกแบบที่เหมาะสม การกัดเซาะแบบควบคุมความลึกและแบบสองด้านสามารถรองรับโครงสร้างช่องทางการไหลแบบหลายระดับความลึกหรือแบบไม่สมมาตรได้ ตัวอย่างเช่น ด้านหนึ่งอาจต้องการความลึกของสนามการไหลที่แตกต่างจากอีกด้านหนึ่ง ในการออกแบบบางแบบ ความลึกของช่องทางการไหลเฉพาะจุดยังสามารถปรับได้ผ่านกลยุทธ์การเปิดรับแสงและการกัดเซาะแบบควบคุม ความเป็นไปได้ในท้ายที่สุดขึ้นอยู่กับความหนาของวัสดุ ความลึกของช่องทางการไหล ระยะห่างระหว่างช่องทางการไหล และข้อกำหนดด้านความคลาดเคลื่อน
การกัดด้วยแสงยังช่วยรองรับรูปทรงเรขาคณิตของสนามการไหลที่ซับซ้อน ซึ่งยากหรือไม่คุ้มค่าหากใช้การปั๊มขึ้นรูป ช่องทางคดเคี้ยวละเอียด รูปแบบหนาแน่น และเค้าโครงที่ไม่สมมาตร สามารถถ่ายทอดจากข้อมูล CAD ไปยังฟิล์มกัดด้วยแสงได้อย่างยืดหยุ่นสูง ซึ่งเป็นประโยชน์เมื่อวิศวกรกำลังทดสอบแนวคิดสนามการไหลใหม่ก่อนที่จะตัดสินใจเลือกแบบที่แน่นอน
ข้อดีอีกประการหนึ่งคือคุณภาพของขอบ เนื่องจากโลหะถูกละลายแทนการตัดด้วยกลไก การกัดด้วยสารเคมีจึงสามารถสร้างขอบที่ปราศจากเสี้ยนโดยไม่มีบริเวณที่ได้รับผลกระทบจากความร้อน ซึ่งช่วยลดการลบเสี้ยนซ้ำและหลีกเลี่ยงความเครียดทางกลที่อาจทำให้แผ่นโลหะบางเสียรูปได้
การกัดด้วยแสงยังมีประสิทธิภาพสูงสำหรับแผ่นโลหะบาง สามารถประเมินรายละเอียดปลีกย่อยและความคลาดเคลื่อนได้ตามความหนาของวัสดุ รูปทรงของร่อง การกำหนดแบบ และมาตรฐานการตรวจสอบขั้นสุดท้าย จาก ข้อมูลความสามารถ ของกระบวนการ TMNetchการกัดด้วยสารเคมีสามารถประมวลผลแผ่นโลหะที่มีความหนาตั้งแต่ 0.01 มม. ถึง 2.5 มม. ได้
สำหรับแผ่นขั้วคู่โลหะบางๆ จำนวนมาก กระบวนการนี้ช่วยให้วิศวกรได้ความสมดุลที่ลงตัวระหว่างความแม่นยำ ต้นทุน และความเร็วในการพัฒนาผลิตภัณฑ์ นี่คือเหตุผลที่แผ่นขั้วคู่ที่ผลิตด้วยกระบวนการกัดด้วยแสงมักถูกใช้ในระหว่างการตรวจสอบต้นแบบ การผลิตนำร่อง และการผลิตแผ่นขั้วคู่แบบกำหนดเอง ก่อนที่การออกแบบจะก้าวไปสู่การผลิตในขนาดที่ใหญ่ขึ้น
ข้อ จำกัด
การกัดด้วยแสงอาจไม่ใช่คำตอบที่เหมาะสมสำหรับแผ่นไบโพลาร์ทุกแผ่น ความลึกของการกัดนั้นถูกจำกัดด้วยความหนาของแผ่นเริ่มต้นและรูปทรงของช่องที่ต้องการ โดยทั่วไปแล้ว การออกแบบช่องที่มีความลึกมากจะทำได้ยากขึ้นเมื่อความลึกเข้าใกล้สัดส่วนที่มากของความหนาของวัสดุ
วิธีนี้ก็ไม่ใช่วิธีที่ดีที่สุดสำหรับโครงสร้างลอนสามมิติที่มีความลึกมากเช่นกัน หากการออกแบบต้องการการขึ้นรูปนอกระนาบขนาดใหญ่ การปั๊มขึ้นรูปหรือการขึ้นรูปด้วยแรงดันน้ำอาจเหมาะสมกว่า
การกัดด้วยสารเคมียังต้องมีการบำบัดของเสียที่เหมาะสม การควบคุมสารละลาย และการจัดการด้านสิ่งแวดล้อม สภาวะของสารกัดกร่อน อุณหภูมิ แรงดันการพ่น และเวลาในการสัมผัสต้องได้รับการควบคุมเพื่อรักษาระดับความคลาดเคลื่อนของแผ่นขั้วคู่ของเซลล์เชื้อเพลิงให้คงที่
ควรประเมินการเคลือบผิวแยกต่างหาก การเคลือบผิวที่นำไฟฟ้าและทนต่อการกัดกร่อนอาจจำเป็นสำหรับเซลล์เชื้อเพลิง PEM หรือเครื่องแยกน้ำด้วยไฟฟ้า แต่การเลือกการเคลือบผิวขึ้นอยู่กับสภาพแวดล้อมทางเคมีไฟฟ้า การใช้งานเซลล์เชื้อเพลิงและเครื่องแยกน้ำด้วยไฟฟ้าไม่ควรถูกมองว่าเป็นปัญหาการเคลือบผิวแบบเดียวกัน
หากแผ่นขั้วคู่ต้องการการเคลือบผิวที่นำไฟฟ้าได้หรือทนต่อการกัดกร่อนควรพิจารณาบริการชุบโลหะ ควบคู่ไปกับวัสดุพื้นฐานและสภาพแวดล้อมการทำงานของชุดขั้ว
ฟิตที่สุด
การกัดด้วยแสง (Photo etching) เหมาะอย่างยิ่งสำหรับต้นแบบงานวิจัยและพัฒนา การทดลองผลิต และการผลิตในปริมาณน้อยถึงปานกลาง ที่การออกแบบยังคงต้องการความยืดหยุ่น นอกจากนี้ยังเหมาะสำหรับแผ่นโลหะบาง สนามการไหลละเอียด ลวดลายสองด้าน ช่องทางการไหลที่ไม่สมมาตร และโครงการที่ความต่อเนื่องจากต้นแบบไปสู่การผลิตมีความสำคัญ
สำหรับแผ่นขั้วคู่และแผ่นอิเล็กโทรไลเซอร์ของเซลล์เชื้อเพลิง PEM ที่อยู่ในขั้นตอนการพัฒนาหลายๆ แบบ การกัดด้วยแสงช่วยรักษาเสถียรภาพของกระบวนการผลิตในขณะที่การออกแบบยังคงเปลี่ยนแปลงอยู่ ซึ่งสามารถลดต้นทุนและเวลาที่สูญเสียไปในการตรวจสอบคุณสมบัติซ้ำๆ ได้
ขั้นตอนที่ 2: การประทับตรา
วิธีการทำงาน
การปั๊มขึ้นรูปโลหะเป็นการขึ้นรูปชิ้นงานโลหะโดยการกดชิ้นงานระหว่างตัวเจาะและแม่พิมพ์ สำหรับแผ่นขั้วไฟฟ้าแบบสองขั้ว อาจใช้การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องเพื่อขึ้นรูปช่องทางการไหลแบบลูกคลื่นผ่านสถานีต่างๆ
นี่คือกระบวนการขึ้นรูปเชิงกล วัสดุจะถูกขึ้นรูปด้วยแรง ดังนั้นการออกแบบแม่พิมพ์ การควบคุมเครื่องกด การหล่อลื่น และการชดเชยการคืนตัว ล้วนส่งผลต่อแผ่นโลหะที่ได้ในที่สุด
ข้อดีของการปั๊มขึ้นรูปสำหรับแผ่นขั้วไฟฟ้าแบบสองขั้ว
การปั๊มขึ้นรูปเป็นหนึ่งในกระบวนการที่แข็งแกร่งที่สุดสำหรับการผลิตในปริมาณมาก เมื่อการออกแบบเสร็จสมบูรณ์และชุดแม่พิมพ์ได้รับการตรวจสอบแล้ว การปั๊มขึ้นรูปสามารถผลิตชิ้นส่วนได้อย่างรวดเร็วด้วยต้นทุนการขึ้นรูปต่อหน่วยที่ต่ำมาก
ด้วยเหตุนี้ การขึ้นรูปด้วยการปั๊มจึงเป็นที่น่าสนใจสำหรับโครงการขนาดใหญ่ในอุตสาหกรรมยานยนต์ หากแพลตฟอร์มรถยนต์เซลล์เชื้อเพลิงต้องการแผ่นขั้วคู่หลายแสนหรือหลายล้านแผ่นต่อปี สายการผลิตด้วยการปั๊มที่ได้รับการตรวจสอบแล้วจะช่วยกระจายต้นทุนการผลิตเครื่องมือไปทั่วทั้งปริมาณการผลิตขนาดใหญ่
การปั๊มขึ้นรูปโลหะแผ่นก็เป็นกระบวนการที่พัฒนามาอย่างดีแล้ว ผู้ผลิตเข้าใจการออกแบบแม่พิมพ์ การเลือกเครื่องปั๊ม การป้อนขดลวด การจำลองการขึ้นรูป และการควบคุมคุณภาพ สำหรับรูปทรงรางแบบง่ายหรือแบบซ้ำๆ กระบวนการนี้สามารถเป็นเส้นทางการผลิตที่ใช้งานได้จริง
สำหรับโครงการที่ผ่านการตรวจสอบความถูกต้องของสนามการไหลแล้ว บริการปั๊มขึ้นรูปโลหะที่มีความแม่นยำสูงอาจกลายเป็นทางเลือกที่เหมาะสมเมื่อความต้องการประจำปีสูงพอที่จะคุ้มค่ากับการลงทุนด้านเครื่องมือ
ข้อ จำกัด
จุดอ่อนหลักของการขึ้นรูปด้วยการปั๊มขึ้นรูปคือ การยึดติดกับแม่พิมพ์ แม่พิมพ์ปั๊มขึ้นรูปแผ่นขั้วคู่มีราคาแพง และต้นทุนสุดท้ายขึ้นอยู่กับขนาดของแผ่น ความซับซ้อนของช่อง จำนวนสถานี วัสดุ และข้อกำหนดในการตรวจสอบ สำหรับโครงการแผ่นขั้วคู่ที่ซับซ้อน ต้นทุนของแม่พิมพ์อาจสูงถึงหลายหมื่นดอลลาร์หรือมากกว่านั้น
การเปลี่ยนแปลงการออกแบบหลังจากการผลิตแม่พิมพ์มีค่าใช้จ่ายสูงและใช้เวลานาน หากความลึกของร่อง ระยะห่าง พื้นที่ใช้งาน หรือขอบปิดผนึกเปลี่ยนแปลงไป อาจจำเป็นต้องแก้ไขหรือเปลี่ยนแม่พิมพ์ใหม่ ทำให้การปั๊มขึ้นรูปไม่เหมาะสมเมื่อโครงการยังอยู่ในขั้นตอนการวิจัยและพัฒนาหรือการตรวจสอบความถูกต้องในระดับนำร่อง
การปั๊มขึ้นรูปยังมีข้อจำกัดด้านรูปทรงเรขาคณิต วิธีนี้เหมาะที่สุดสำหรับลวดลายที่ขึ้นรูปได้โดยการควบคุมการเปลี่ยนรูป แต่สำหรับพื้นผิวที่มีการไหลละเอียด การเปลี่ยนแปลงความลึกเฉพาะจุด และรูปแบบช่องทางที่ไม่สมมาตร อาจทำได้ยากหรือไม่คุ้มค่า
การขึ้นรูปเชิงกลยังอาจก่อให้เกิดการคืนตัว การบางลงของผนัง ความเค้นเฉพาะจุด และความเสี่ยงต่อการแตกร้าวขนาดเล็ก ปัญหาเหล่านี้จะมีความสำคัญมากขึ้นกับวัสดุที่แข็งหรือมีความยืดหยุ่นน้อย รวมถึงการออกแบบไทเทเนียมบางแบบ สำหรับความคลาดเคลื่อนที่เข้มงวดของแผ่นขั้วคู่ของเซลล์เชื้อเพลิง กระบวนการขึ้นรูปจำเป็นต้องมีการจำลอง การแก้ไขเครื่องมือ และการควบคุมการตรวจสอบที่เข้มงวด
ฟิตที่สุด
การปั๊มขึ้นรูปเหมาะที่สุดสำหรับการผลิตจำนวนมากโดยใช้แบบที่ได้รับการยืนยันและตรวจสอบแล้ว ไม่ใช่จุดเริ่มต้นที่ดีที่สุดสำหรับการสร้างต้นแบบแผ่นขั้วคู่ เว้นแต่ว่าโครงการจะทำการตรวจสอบความถูกต้องของสนามการไหลเสร็จสิ้นแล้วและคาดว่าจะมีความต้องการใช้งานสูงมากในแต่ละปี
สำหรับโครงการหลายๆ โครงการ แนวทางที่ได้ผลดีคือการใช้เทคนิคการกัดกรดด้วยแสง (photo etching) สำหรับการสร้างต้นแบบและการผลิตนำร่อง จากนั้นค่อยประเมินการปั๊มขึ้นรูปในภายหลัง หากการออกแบบมีความเสถียรและปริมาณการผลิตต่อปีคุ้มค่ากับการใช้แม่พิมพ์โลหะ
กระบวนการที่ 3: การขึ้นรูปด้วยแรงดันน้ำ (Hydroforming)
วิธีการทำงาน
การขึ้นรูปด้วยแรงดันน้ำสูง (Hydroforming) ใช้ของเหลวแรงดันสูงในการกดแผ่นโลหะให้เป็นรูปทรงตามแบบที่ต้องการ สำหรับแผ่นขั้วคู่ การขึ้นรูปด้วยแรงดันน้ำสูงแบบแผ่นมีความเหมาะสมมากกว่าการขึ้นรูปด้วยแรงดันน้ำสูงแบบท่อ เนื่องจากผลิตภัณฑ์เริ่มต้นจากแผ่นโลหะแบนหรือบาง
แรงดันของของเหลวช่วยกระจายแรงขึ้นรูปไปทั่วแผ่นโลหะ ซึ่งสามารถลดปัญหาการขึ้นรูปเฉพาะจุดบางอย่างได้ เมื่อเทียบกับการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบดั้งเดิม
ข้อดีของการขึ้นรูปด้วยแรงดันน้ำสำหรับแผ่นขั้วคู่
การขึ้นรูปด้วยแรงดันน้ำสามารถสร้างรูปทรงช่องทางสามมิติที่ซับซ้อนปานกลางได้ นอกจากนี้ยังอาจช่วยให้การกระจายความหนาของผนังสม่ำเสมอกว่าการปั๊มขึ้นรูปทั่วไปในบางแบบ ซึ่งเป็นประโยชน์อย่างยิ่งเมื่อความลึกของช่องทาง ความหนาของผนัง และคุณภาพการปิดผนึกต้องคงที่ตลอดพื้นที่ใช้งาน
สำหรับแผ่นขั้วไฟฟ้าสองขั้วที่ทำจากไทเทเนียม บางชนิด การขึ้นรูปด้วยแรงดันน้ำอาจเหมาะสมกว่าการปั๊มขึ้นรูปทั่วไป เนื่องจากแรงดันของของเหลวสามารถลดความเค้นเฉพาะจุดในการขึ้นรูปได้ ไทเทเนียมเป็นวัสดุที่น่าสนใจเนื่องจากทนต่อการกัดกร่อน แต่การขึ้นรูปอาจยากกว่าเหล็กกล้าไร้สนิม
การขึ้นรูปด้วยแรงดันน้ำอาจช่วยลดการคืนตัวของวัสดุในบางรูปทรงและปรับปรุงผิวสัมผัสให้ดีขึ้นเมื่อเทียบกับการขึ้นรูปเชิงกลที่รุนแรงกว่า ประโยชน์เหล่านี้ขึ้นอยู่กับเกรดของวัสดุ ความหนาของแผ่นโลหะ ความลึกของร่อง การควบคุมแรงดัน และการออกแบบแม่พิมพ์
ข้อ จำกัด
การขึ้นรูปด้วยแรงดันน้ำยังคงต้องใช้เครื่องมืออยู่ ไม่ได้ทำให้ความจำเป็นในการพัฒนาขั้นตอนการผลิต การจำลองการขึ้นรูป และการตรวจสอบความถูกต้องของอุปกรณ์หมดไป นอกจากนี้ ต้นทุนของอุปกรณ์ก็สูง ดังนั้นจึงมักใช้โดยผู้ผลิตที่มีทรัพยากรพร้อม หรือโครงการที่มีเหตุผลทางการผลิตที่ชัดเจน
โดยทั่วไปแล้ว เวลาในการผลิตต่อรอบจะช้ากว่าการปั๊มขึ้นรูปความเร็วสูง ทำให้การขึ้นรูปด้วยแรงดันน้ำไม่น่าสนใจนักสำหรับการผลิตในปริมาณมากต่อปี เว้นแต่ว่าการออกแบบชิ้นส่วนนั้นต้องการข้อดีของการขึ้นรูปด้วยแรงดันน้ำเป็นพิเศษ
วัสดุที่บางมากก็อาจขึ้นรูปได้ยากเช่นกัน หากแผ่นโลหะมีความหนาน้อยกว่า 0.1 มิลลิเมตร ปัญหาเรื่องการจัดการ การเกิดรอยย่น การฉีกขาด และความแปรปรวนของความหนาจะกลายเป็นเรื่องที่น่ากังวลอย่างมาก
โดยทั่วไปแล้ว การขึ้นรูปด้วยแรงดันน้ำ (Hydroforming) ไม่ค่อยเป็นที่นิยมเท่ากับการปั๊มขึ้นรูป (Sampling) สำหรับการผลิตแผ่นขั้วไฟฟ้าโลหะเชิงพาณิชย์ปริมาณมาก อย่างไรก็ตาม มันอาจเป็นทางเลือกทางเทคนิคที่ดีสำหรับโครงสร้างขึ้นรูปเฉพาะ แต่ควรตรวจสอบความพร้อมของซัพพลายเออร์ ความสามารถของอุปกรณ์ ต้นทุนเครื่องมือ และความพร้อมในการผลิตตั้งแต่เนิ่นๆ
ฟิตที่สุด
การขึ้นรูปด้วยแรงดันน้ำ (Hydroforming) เหมาะสำหรับแผ่นขั้วไฟฟ้าโลหะขนาดกลางที่ต้องการช่อง 3 มิติที่ขึ้นรูปแล้ว และการควบคุมความหนาของผนังอย่างแม่นยำ ควรพิจารณาใช้วิธีนี้เมื่อต้องการใช้ไทเทเนียม ความลึกของช่องสูงเกินกว่าที่จะใช้การกัดกรด และรูปทรงเรขาคณิตเหมาะสมกับการขึ้นรูปด้วยของเหลว
สำหรับบริเวณที่มีการไหลตื้น ละเอียด หรือมีรายละเอียดสูง การกัดด้วยแสงอาจยังคงเป็นตัวเลือกที่ดีกว่า
ขั้นตอนที่ 4: การขึ้นรูปด้วยเครื่อง CNC
วิธีการทำงาน
การตัดเฉือนด้วยเครื่อง CNC จะกำจัดวัสดุออกจากแท่ง บล็อก หรือแผ่นโลหะด้วยเครื่องมือตัดแบบหมุน สำหรับแผ่นขั้วไฟฟ้าแบบสองขั้ว การกัดขึ้นรูปด้วยเครื่อง CNC สามารถสร้างช่องทางการไหลได้โดยตรงจากข้อมูล CAD
กระบวนการนี้ไม่จำเป็นต้องใช้แม่พิมพ์ปั๊มหรือฟิล์มสำหรับพิมพ์ภาพ ข้อกำหนดหลักๆ ได้แก่ เวลาการทำงานของเครื่องจักร เครื่องมือตัด อุปกรณ์ยึดชิ้นงาน การตั้งโปรแกรม และการตรวจสอบ
ข้อดี
การตัดเฉือนด้วยเครื่อง CNC ช่วยให้มีอิสระในการออกแบบสูงสำหรับชิ้นส่วนที่ไม่ซ้ำใคร วิศวกรสามารถสร้างร่องลึก คุณสมบัติการทดสอบพิเศษ และพื้นผิว 3 มิติที่ซับซ้อนได้โดยไม่ต้องลงทุนในเครื่องมือแข็ง
นอกจากนี้ยังเป็นประโยชน์สำหรับตัวอย่างในห้องปฏิบัติการเมื่อเป้าหมายคือการทดสอบแนวคิดสนามการไหล วิธีการปิดผนึก หรือโครงสร้างการประกอบ สำหรับแผ่นหนาและแผ่นไบโพลาร์กราไฟต์ การใช้เครื่องจักร CNC อาจเป็นตัวเลือกที่เหมาะสมที่สุด
การขึ้นรูปด้วยเครื่องจักรมีประโยชน์อย่างยิ่งเมื่อการออกแบบไม่ได้มีจุดประสงค์เพื่อการผลิตจำนวนมาก หากทีมงานต้องการเพียงตัวอย่างเพื่อการตรวจสอบความเป็นไปได้หนึ่งหรือสองชิ้น ต้นทุนต่อชิ้นที่สูงขึ้นอาจเป็นที่ยอมรับได้
ข้อ จำกัด
การใช้เครื่อง CNC ในการตัดเฉือนไม่ใช่กระบวนการที่ยั่งยืนสำหรับแผ่นขั้วไฟฟ้าโลหะบางส่วนใหญ่ อัตราการผลิตช้าเพราะแต่ละช่องต้องถูกตัดด้วยการเคลื่อนที่ของเครื่องมือ ยิ่งพื้นที่ใช้งานมีขนาดใหญ่และซับซ้อนมากเท่าใด เวลาในการผลิตก็จะยิ่งนานขึ้นเท่านั้น
โครงสร้างผนังบางก็ยากต่อการขึ้นรูปเช่นกัน ร่องขนาดเล็กกว่ามิลลิเมตร ผนังบาง และบริเวณแผ่นโลหะที่ไม่ได้รับการรองรับ อาจเกิดการเสียรูป สั่น หรือแตกหักระหว่างการตัด ความเสี่ยงจะเพิ่มขึ้นเมื่อแผ่นโลหะบาง รูปแบบร่องมีความหนาแน่น หรือการยึดชิ้นงานไม่มั่นคง แรงตัดยังอาจส่งผลต่อความสมบูรณ์ของพื้นผิวและความสม่ำเสมอของขนาดอีกด้วย
การสึกหรอของเครื่องมือทำให้เกิดปัญหาอีกประการหนึ่ง เมื่อเครื่องมือสึกหรอ ความเรียบของพื้นผิวและความแม่นยำของขนาดอาจเปลี่ยนแปลงไป ทำให้การรักษาความสม่ำเสมอระหว่างแต่ละล็อตทำได้ยากขึ้นในระดับอุตสาหกรรม
ข้อจำกัดสุดท้ายคือต้นทุน การใช้เครื่องจักร CNC อาจเหมาะสมสำหรับชิ้นงานขนาดห้องปฏิบัติการ แต่จะมีราคาแพงสำหรับการผลิตในปริมาณมาก สำหรับโครงการผลิตแผ่นขั้วไฟฟ้าโลหะส่วนใหญ่ วิธีนี้จึงเหมาะสำหรับการสร้างต้นแบบหรือการวิจัยเท่านั้น
ฟิตที่สุด
การขึ้นรูปด้วยเครื่อง CNC เหมาะที่สุดสำหรับต้นแบบในห้องปฏิบัติการ ตัวอย่างเพื่อศึกษาความเป็นไปได้ แผ่นโลหะหนา การขึ้นรูปแผ่นกราไฟต์ และการผลิตในปริมาณน้อยมาก ไม่ใช่ทางเลือกที่ดีที่สุดหากโครงการต้องการแผ่นโลหะบาง การผลิตในปริมาณที่คงที่ หรือต้นทุนต่อหน่วยต่ำ
ตารางเปรียบเทียบกระบวนการผลิตแผ่นขั้วคู่
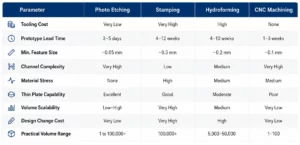
ค่าเหล่านี้มีประโยชน์สำหรับการคัดกรองกระบวนการเบื้องต้น การเลือกขั้นสุดท้ายควรพิจารณาจากแบบร่าง ความหนาของวัสดุ ความลึกของช่อง ปริมาณการใช้งานต่อปี เป้าหมายความคลาดเคลื่อน และข้อกำหนดของสารเคลือบ หากคุณต้องการความช่วยเหลือในการจับคู่ข้อกำหนดของคุณกับกระบวนการที่เหมาะสมTMNetchสามารถตรวจสอบการออกแบบแผ่นไบโพลาร์ของคุณก่อนที่จะตัดสินใจเรื่องเครื่องมือหรือการผลิต
วิธีการเลือกกระบวนการผลิตแผ่นขั้วไฟฟ้าสองขั้วที่เหมาะสม
หากคุณต้องการต้นแบบที่ใช้งานได้จริงหรือชุดทดสอบเบื้องต้น การกัดด้วยแสงมักเป็นหนึ่งในกระบวนการแรกๆ ที่ควรพิจารณา เนื่องจากไม่ต้องใช้แม่พิมพ์แข็ง และสามารถแปลงข้อมูลสนามการไหลจาก CAD ไปเป็นแผ่นโลหะได้อย่างรวดเร็ว ซึ่งมีประโยชน์เมื่อเป้าหมายคือการทดสอบประสิทธิภาพของช่องทาง การปิดผนึก ความเข้ากันได้ของสารเคลือบ หรือการประกอบชิ้นส่วน
หากการออกแบบเสร็จสมบูรณ์แล้วและปริมาณการผลิตต่อปีสูง การปั๊มขึ้นรูปอาจกลายเป็นวิธีการผลิตที่ดีที่สุดในระยะยาว ต้นทุนแม่พิมพ์ที่สูงสามารถชดเชยได้เมื่อปริมาณการผลิตมากพอและรูปทรงของพื้นที่การไหลเหมาะสมสำหรับการขึ้นรูป แม้ในกรณีนั้น การกัดด้วยแสงก็ยังคงมีประโยชน์สำหรับขั้นตอนการสร้างต้นแบบและนำร่องก่อนที่จะสร้างแม่พิมพ์ขั้นสุดท้าย
หากแผ่นโลหะต้องการร่องที่ลึกกว่า โครงสร้างนอกระนาบ หรือคุณสมบัติการขึ้นรูปไทเทเนียมเฉพาะ ควรพิจารณาทั้งการขึ้นรูปด้วยแรงดันน้ำและการปั๊มขึ้นรูป การขึ้นรูปด้วยแรงดันน้ำอาจเหมาะสมกว่าสำหรับโครงสร้าง 3 มิติบางประเภท ในขณะที่การปั๊มขึ้นรูปอาจให้เวลาในการผลิตที่ดีกว่าหลังจากที่ตรวจสอบความถูกต้องของเครื่องมือแล้ว
หากโครงการต้องการตัวอย่างในห้องปฏิบัติการเพียงหนึ่งหรือสองชิ้น การใช้เครื่องจักร CNC หรือการกัดด้วยแสงอาจใช้ได้ผลทั้งคู่ การใช้เครื่องจักร CNC มีประโยชน์สำหรับแผ่นโลหะหนา แผ่นไบโพลาร์กราไฟต์ และคุณสมบัติการทดสอบพิเศษ การกัดด้วยแสงมักจะดีกว่าสำหรับแผ่นโลหะบางที่มีสนามการไหลละเอียด
หากการออกแบบต้องการช่องทางการไหลแบบสองระดับความลึก สนามการไหลแบบไม่สมมาตร รูปแบบช่องทางการไหลที่หนาแน่น หรือการเปลี่ยนแปลงการออกแบบอย่างรวดเร็ว การกัดด้วยแสงมักเป็นทางเลือกที่ใช้งานได้จริงมากกว่า หลักการสำคัญนั้นง่ายมาก: กระบวนการผลิตแผ่นขั้วไฟฟ้าสองขั้วที่เหมาะสมนั้นขึ้นอยู่กับขั้นตอนการพัฒนา ข้อกำหนดของแบบร่าง วัสดุ และปริมาณการผลิต
เหตุใดการกัดด้วยสารเคมีจึงมักเป็นที่นิยมสำหรับการพัฒนาแผ่นไบโพลาร์
สำหรับแผ่นขั้วคู่โลหะในขั้นตอนการพัฒนา คุณค่าหลักของการกัดด้วยสารเคมีแสงคือความยืดหยุ่นภายใต้การควบคุมทางวิศวกรรม ช่วยให้วิศวกรสามารถแก้ไขรูปทรงของช่องสัญญาณได้โดยไม่ต้องลงทุนกับเครื่องมือจริงเร็วเกินไป
เรื่องนี้มีความสำคัญอย่างยิ่งต่อความแม่นยำของช่องทางการไหลของแผ่นไบโพลาร์ การเปลี่ยนแปลงเล็กน้อยในความกว้าง ความลึก ความกว้างของครีบ หรือโครงสร้างทางเข้าของช่องทางการไหล อาจส่งผลต่อการลดลงของความดัน การกระจายตัวของก๊าซ และพฤติกรรมของน้ำ ในระหว่างการวิจัยและพัฒนา รายละเอียดเหล่านี้มักมีการเปลี่ยนแปลงหลังจากทำการทดสอบปล่องระบายความร้อนแล้ว
การกัดด้วยแสงยังช่วยให้เกิดความต่อเนื่องจากต้นแบบไปสู่การผลิตนำร่อง สามารถใช้กระบวนการหลักเดียวกันได้ตั้งแต่ตัวอย่างแรกเริ่มไปจนถึงการผลิตในปริมาณน้อยหรือปานกลาง ซึ่งช่วยลดช่องว่างของกระบวนการระหว่างต้นแบบแรกและชุดการผลิตแรกที่ตั้งใจไว้
ความเข้ากันได้ของวัสดุเป็นอีกข้อดีหนึ่ง การกัดด้วยสารเคมีสามารถใช้กับสแตนเลส ไทเทเนียม อลูมิเนียม ทองแดง นิกเกล และโลหะผสมที่เกี่ยวข้องภายใต้สภาวะที่ควบคุมได้ ซึ่งช่วยให้วิศวกรสามารถเปรียบเทียบวัสดุแผ่นขั้วไฟฟ้าโลหะที่แตกต่างกันได้โดยไม่ต้องเปลี่ยนไปใช้กระบวนการผลิตที่แตกต่างไปโดยสิ้นเชิง
สำหรับแผ่นขั้วคู่สแตนเลสการกัดกรดสามารถช่วยให้ได้รูปทรงช่องที่ละเอียดและขอบที่เรียบเนียน สำหรับไทเทเนียม การกัดกรดสามารถหลีกเลี่ยงความเค้นที่อาจเกิดขึ้นในกระบวนการทางกล สำหรับอลูมิเนียมหรือทองแดง การกัดกรดสามารถช่วยสนับสนุนแนวคิดของแผ่นที่มีน้ำหนักเบาหรือมีค่าการนำไฟฟ้าสูง เมื่อพิจารณาการป้องกันการกัดกร่อนและการเคลือบอย่างเหมาะสม
สำหรับโครงการแผ่นขั้วไฟฟ้าแบบสองขั้วที่ทำจากสแตนเลส การกัดกรดสแตนเลสสามารถนำมาพิจารณาได้เมื่อการออกแบบต้องการร่องที่ละเอียด ขอบที่เรียบ และความเค้นทางกลต่ำ
สำหรับโครงการแผ่นขั้วไฟฟ้าโลหะบางจำนวนมากในขั้นตอนการสร้างต้นแบบ การทดลอง และการผลิตในปริมาณปานกลาง การกัดด้วยแสงเคมีสามารถสร้างสมดุลที่ดีระหว่างความแม่นยำ ความเร็วในการผลิตซ้ำ และการควบคุมต้นทุน โดยเฉพาะอย่างยิ่งมีประโยชน์อย่างมากเมื่อการออกแบบสนามการไหลยังคงเปลี่ยนแปลง หรือเมื่อแผ่นขั้วไฟฟ้าต้องการลวดลายช่องทางที่ละเอียด ตื้น หรือไม่สมมาตร
TMNetch เป็นผู้ผลิตแผ่นโลหะกัดเซาะที่มีความแม่นยำสูง ซึ่งรองรับการผลิตแผ่นขั้วคู่แบบกำหนดเองสำหรับสแตนเลส ไทเทเนียม อลูมิเนียม ทองแดง นิกเกล และโลหะผสมที่เกี่ยวข้อง สำหรับโครงการเซลล์เชื้อเพลิงและเครื่องแยกน้ำด้วยไฟฟ้า บริษัทฯ สามารถให้การสนับสนุนแผ่นขั้วคู่ที่กัดเซาะด้วยแสง การกัดเซาะสองด้าน การตรวจสอบรูปแบบสนามการไหล และการสนับสนุนการผลิตตั้งแต่ต้นแบบจนถึงการผลิตนำร่อง
จากข้อมูลความสามารถของกระบวนการ TMNetch การกัดด้วยสารเคมีสามารถประมวลผลแผ่นโลหะที่มีความหนาตั้งแต่ 0.01 มม. ถึง 2.5 มม. บริษัทฯ ยังสนับสนุนการผลิตต้นแบบได้รวดเร็วภายใน 3 วัน การควบคุมกระบวนการได้รับการรับรองมาตรฐาน ISO 9001:2015 และมีตัวเลือกการเคลือบผิว เช่น แพลทินัม หรือ MMO เมื่อการใช้งานต้องการ
ควรตรวจสอบการเลือกสารเคลือบให้เหมาะสมกับสภาพแวดล้อมการทำงานของเซลล์เชื้อเพลิงหรือเครื่องแยกน้ำด้วยไฟฟ้าเสมอ ผู้จำหน่ายแผ่นขั้วคู่ที่น่าเชื่อถือควรตรวจสอบวัสดุ รูปทรงของช่องทางการไหล ข้อกำหนดของสารเคลือบ เป้าหมายความคลาดเคลื่อน และปริมาณการผลิตต่อปี ก่อนที่จะยืนยันขั้นตอนการผลิตขั้นสุดท้าย
คำถามที่พบบ่อย
กระบวนการใดดีที่สุดสำหรับการสร้างต้นแบบแผ่นไบโพลาร์?
การกัดด้วยแสง (Photo etching) มักเป็นกระบวนการที่ดีที่สุดสำหรับการสร้างต้นแบบแผ่นไบโพลาร์โลหะบาง เนื่องจากมีต้นทุนเครื่องมือต่ำ ระยะเวลานำส่งสั้น และมีความยืดหยุ่นในการออกแบบสูง วิศวกรสามารถแก้ไขรูปแบบสนามการไหลได้โดยไม่ต้องสร้างแม่พิมพ์ใหม่
การตัดเฉือนด้วยเครื่อง CNC สามารถใช้ได้กับชิ้นงานตัวอย่างในห้องปฏิบัติการแบบชิ้นเดียว โดยเฉพาะอย่างยิ่งสำหรับกราไฟต์หรือแผ่นโลหะหนา อย่างไรก็ตาม โดยทั่วไปแล้วจะช้าและมีต้นทุนสูงเกินไปสำหรับการผลิตต้นแบบโลหะบางซ้ำๆ
กระบวนการผลิตแผ่นขั้วไฟฟ้าโลหะแบบสองขั้วที่พบได้บ่อยที่สุดคืออะไร?
ไม่มีกระบวนการใดที่ดีที่สุดเพียงกระบวนการเดียวสำหรับแผ่นขั้วไฟฟ้าโลหะทุกชนิด การปั๊มขึ้นรูปมักถูกพิจารณาสำหรับการผลิตจำนวนมากหลังจากที่ได้กำหนดแบบแล้ว การกัดด้วยสารเคมีมักใช้สำหรับต้นแบบ การทดลองใช้งาน พื้นที่การไหลละเอียด และการผลิตในปริมาณน้อยถึงปานกลาง การขึ้นรูปด้วยแรงดันน้ำอาจเหมาะสมสำหรับโครงสร้างช่องทาง 3 มิติบางประเภท ในขณะที่การตัดเฉือนด้วยเครื่อง CNC ส่วนใหญ่ใช้สำหรับตัวอย่างในห้องปฏิบัติการหรือแผ่นกราไฟต์
การกัดด้วยสารเคมีด้วยแสงดีกว่าการปั๊มขึ้นรูปสำหรับแผ่นขั้วไฟฟ้าแบบสองขั้วหรือไม่?
การกัดด้วยสารเคมีแสงมักเหมาะสมกว่าสำหรับการสร้างต้นแบบ การปรับปรุงการออกแบบ พื้นผิวที่มีการไหลละเอียด และการผลิตในปริมาณน้อยถึงปานกลาง ในขณะที่การปั๊มขึ้นรูปมักเหมาะสมกว่าสำหรับการผลิตในปริมาณมากหลังจากที่การออกแบบได้รับการตรวจสอบความถูกต้องอย่างสมบูรณ์แล้ว
ความแตกต่างที่สำคัญอยู่ที่การเลือกใช้เครื่องมือ การกัดกรดด้วยแสงใช้ฟิล์มเครื่องมือกัดกรด ในขณะที่การปั๊มขึ้นรูปต้องใช้แม่พิมพ์แข็ง ดังนั้น การปั๊มขึ้นรูปแผ่นไบโพลาร์เทียบกับการกัดกรดจึงขึ้นอยู่กับขั้นตอนการพัฒนาและปริมาณการผลิตต่อปีเป็นหลัก
ค่าความคลาดเคลื่อนแบบใดที่สำคัญที่สุดในแผ่นขั้วคู่ของเซลล์เชื้อเพลิง?
ค่าความคลาดเคลื่อนที่สำคัญที่สุดของแผ่นขั้วคู่ในเซลล์เชื้อเพลิง ได้แก่ ความลึกของช่อง ความกว้างของช่อง ความกว้างของร่อง ความเรียบ ความหยาบของพื้นผิว และความแม่นยำของขอบปิดผนึก ขนาดเหล่านี้ส่งผลต่อการไหลของก๊าซ ความต้านทานการสัมผัส การอัดตัวของชุดเซลล์เชื้อเพลิง และความเสี่ยงต่อการรั่วไหล
ค่าความคลาดเคลื่อนที่ต้องการขึ้นอยู่กับขนาดของแผ่น ความหนาของวัสดุ แรงดันในการเรียงซ้อน การออกแบบปะเก็น และความหนาของสารเคลือบ ผู้ผลิตควรตรวจสอบแบบร่างก่อนยืนยันค่าความคลาดเคลื่อนเป้าหมายสุดท้าย
แผ่นขั้วไฟฟ้าไทเทเนียมสามารถกัดด้วยสารเคมีได้หรือไม่?
ใช่แล้ว แผ่นขั้วไฟฟ้าสองขั้วที่ทำจากไทเทเนียมสามารถกัดกร่อนด้วยสารเคมีได้ภายใต้สภาวะกระบวนการที่ควบคุมได้ ไทเทเนียมทนต่อการกัดกร่อน แต่แปรรูปได้ยากกว่าเหล็กกล้าไร้สนิมหลายชนิด ดังนั้นการควบคุมสารกัดกร่อน การทำความสะอาด และการตรวจสอบจึงมีความสำคัญ
การกัดด้วยแสง (Photo etching) มีประโยชน์เมื่อแผ่นไทเทเนียมต้องการร่องตื้น ละเอียด หรือซับซ้อน ส่วนการขึ้นรูปด้วยแรงดันน้ำ (Hydroforming) อาจพิจารณาใช้เมื่อการออกแบบต้องการร่อง 3 มิติที่มีความลึกมากกว่า
ฉันควรเลือกวิธีการปั๊มลายนูนแทนการกัดกรดด้วยแสงเมื่อใด?
เลือกใช้วิธีการปั๊มขึ้นรูปเมื่อการออกแบบแผ่นขั้วคู่ถูกกำหนดไว้แล้ว รูปทรงของสนามการไหลเหมาะสมสำหรับการขึ้นรูป และปริมาณการผลิตต่อปีสูงพอที่จะคุ้มค่ากับการใช้แม่พิมพ์แข็ง ซึ่งเป็นเรื่องปกติในการผลิตระดับอุตสาหกรรมยานยนต์
อย่าเริ่มด้วยการปั๊มขึ้นรูปหากแบบยังต้องผ่านการทดสอบอีกหลายรอบ ในกรณีเช่นนั้น การกัดด้วยแสงจะช่วยลดความเสี่ยงในการผลิตแม่พิมพ์ในช่วงแรก และช่วยตรวจสอบความถูกต้องของแบบก่อนการผลิตจำนวนมาก
สรุป
การกัดด้วยแสงเคมี การปั๊มขึ้นรูป การขึ้นรูปด้วยแรงดันน้ำ และการตัดเฉือนด้วยเครื่อง CNC ล้วนมีบทบาทในการผลิตแผ่นขั้วไฟฟ้าแบบสองขั้ว การกัดด้วยแสงเคมีมักเป็นตัวเลือกที่ดีสำหรับแผ่นขั้วไฟฟ้าโลหะบางๆ ที่ต้องการสนามการไหลที่ละเอียด การเปลี่ยนแปลงการออกแบบที่รวดเร็ว ขอบที่ปราศจากเสี้ยน และความยืดหยุ่นจากต้นแบบไปสู่การผลิตนำร่อง การปั๊มขึ้นรูปมักจะดีกว่าหลังจากที่การออกแบบเสร็จสมบูรณ์แล้ว และปริมาณการผลิตต่อปีสูงพอที่จะคุ้มค่ากับการใช้เครื่องมือแข็ง การขึ้นรูปด้วยแรงดันน้ำเหมาะสำหรับไทเทเนียมขึ้นรูปบางแบบหรือการออกแบบช่อง 3 มิติ ในขณะที่การตัดเฉือนด้วยเครื่อง CNC ส่วนใหญ่ใช้สำหรับตัวอย่างในห้องปฏิบัติการ แผ่นกราไฟต์ และชุดการผลิตขนาดเล็กมาก
สำหรับโครงการแผ่นขั้วไฟฟ้าโลหะแบบสองขั้วจำนวนมากในระยะพัฒนาและปริมาณปานกลาง การกัดด้วยสารเคมีด้วยแสงให้ความสมดุลที่ลงตัวระหว่างความแม่นยำ ความยืดหยุ่น และการควบคุมต้นทุนส่งแบบร่างแผ่นขั้วไฟฟ้าแบบสองขั้วของคุณไปที่ TMNetchเพื่อรับการตรวจสอบทางเทคนิคฟรีก่อนที่จะตัดสินใจสั่งทำแม่พิมพ์หรือการผลิต การตรวจสอบนี้จะช่วยยืนยันการเลือกวัสดุ ความเป็นไปได้ของช่องสัญญาณ เป้าหมายความคลาดเคลื่อน ข้อกำหนดการเคลือบ และกระบวนการผลิตแผ่นขั้วไฟฟ้าแบบสองขั้วที่เหมาะสมที่สุด