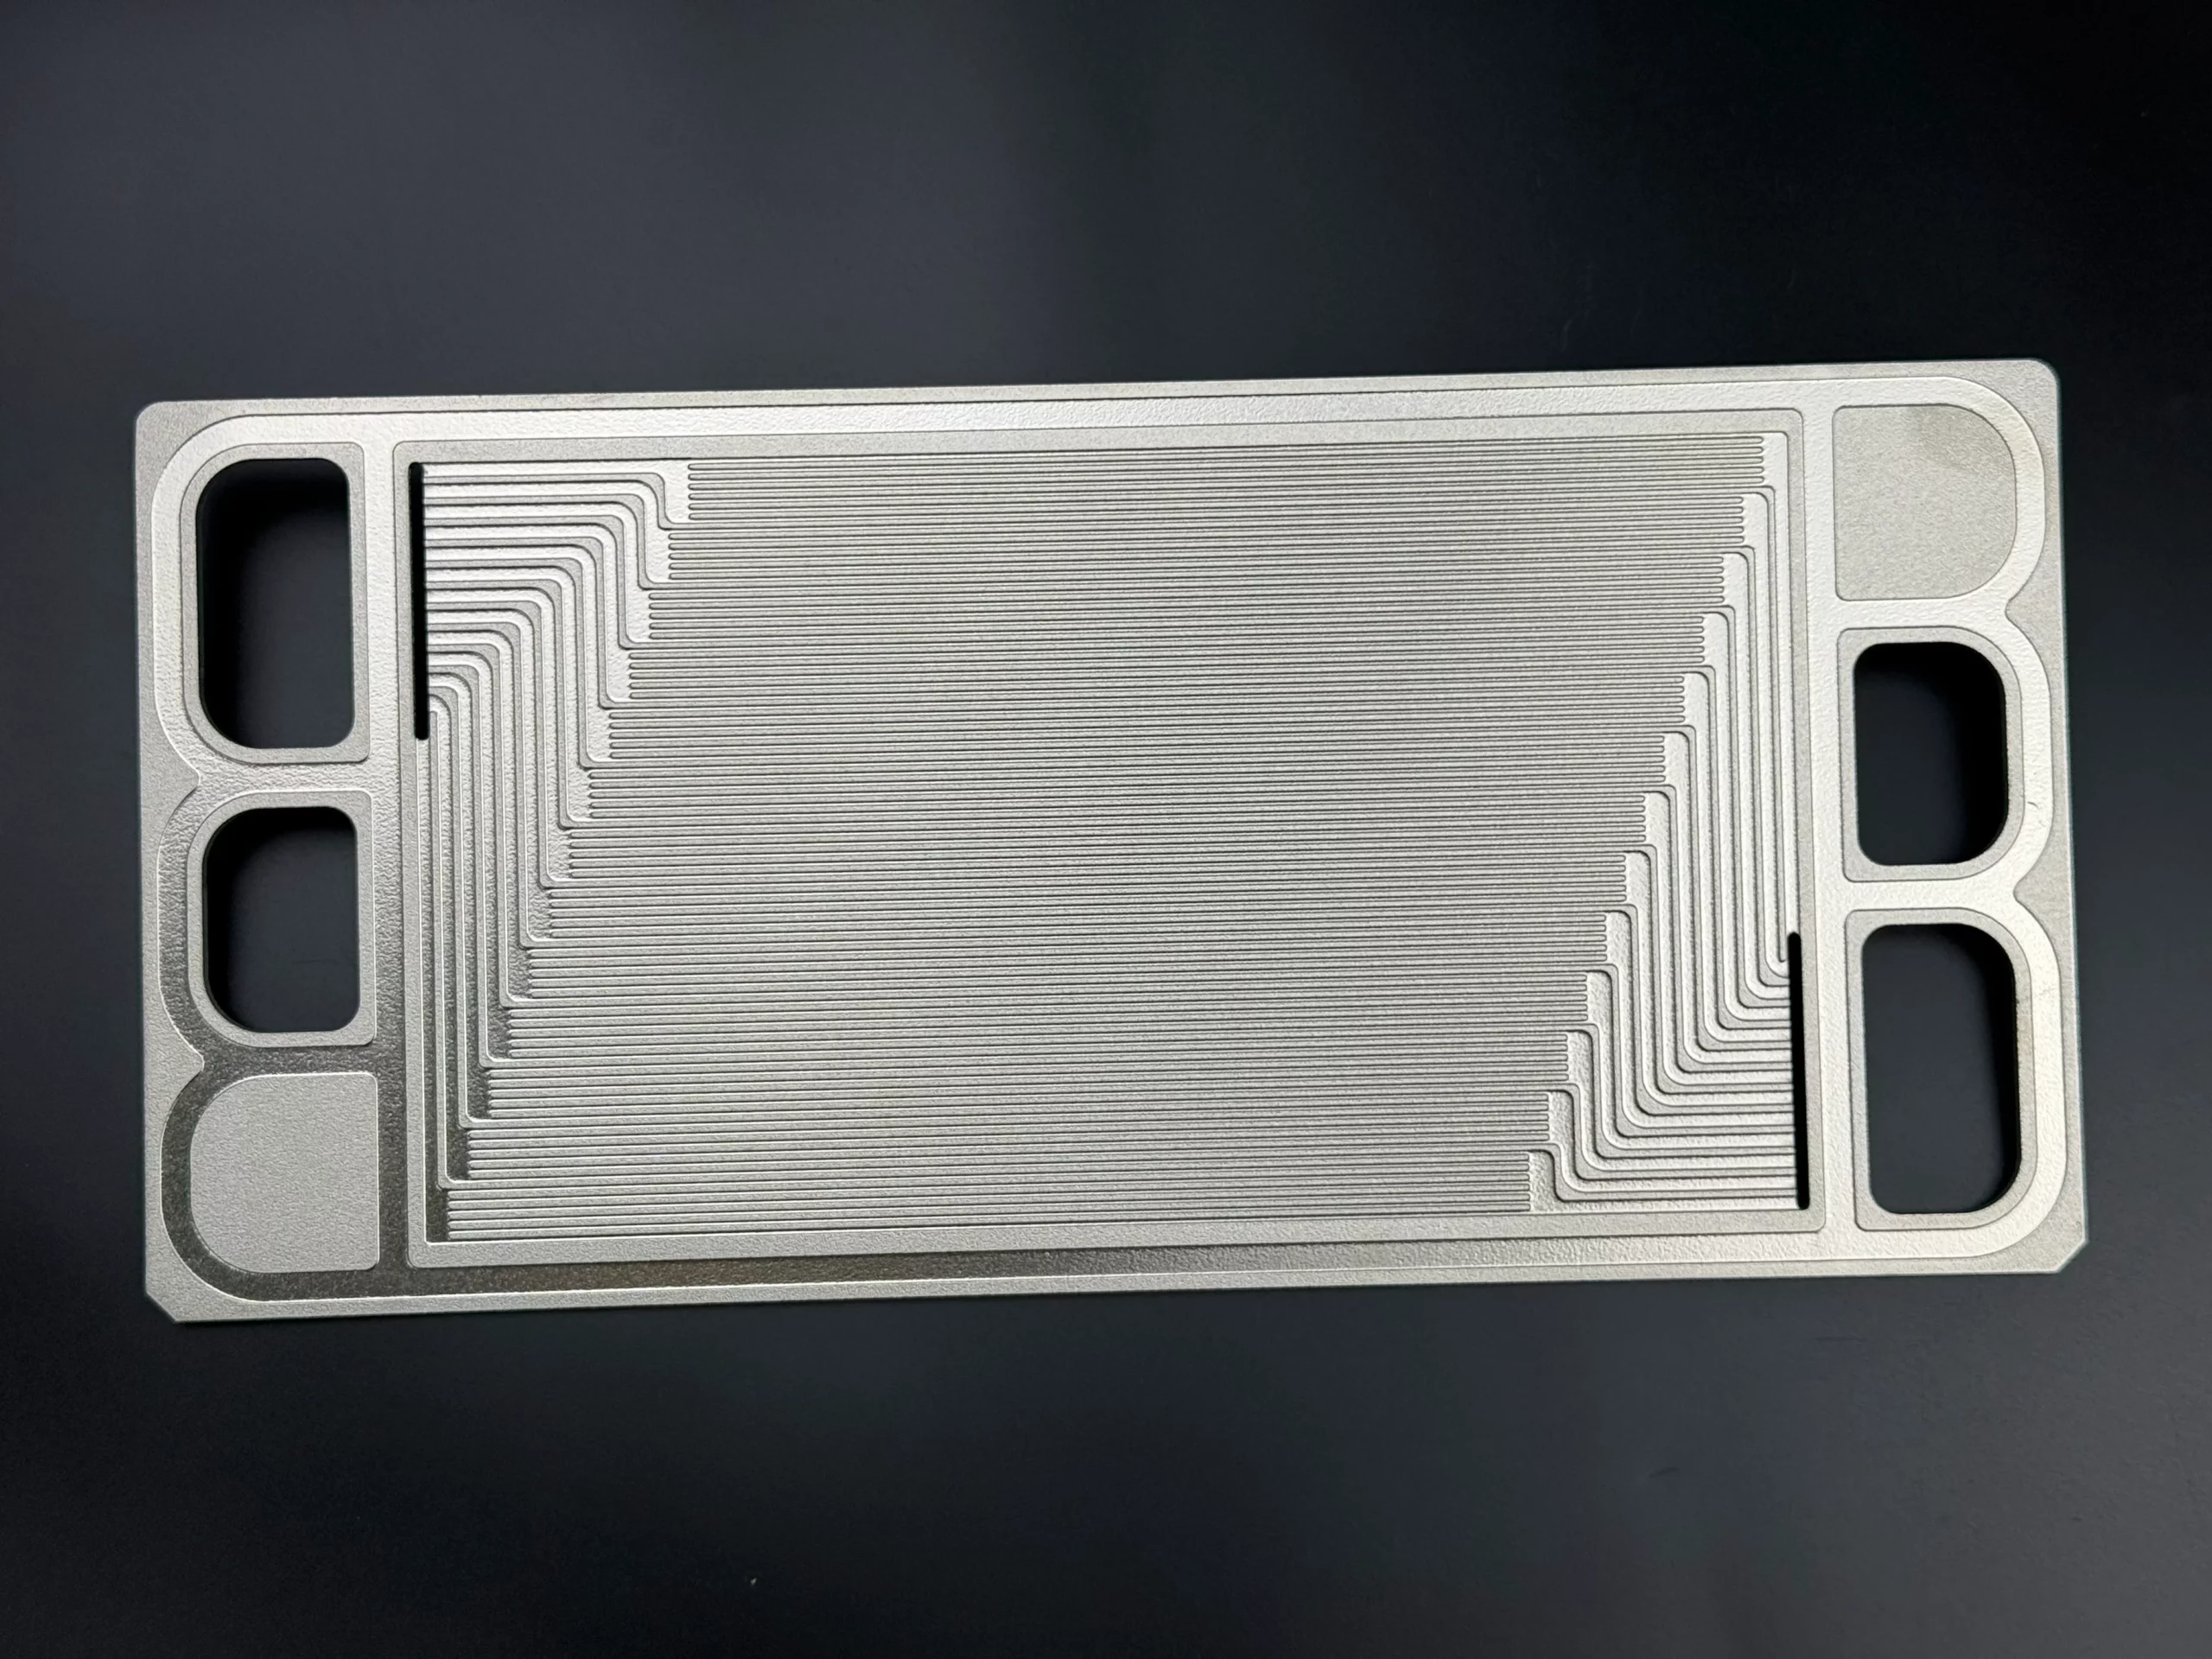

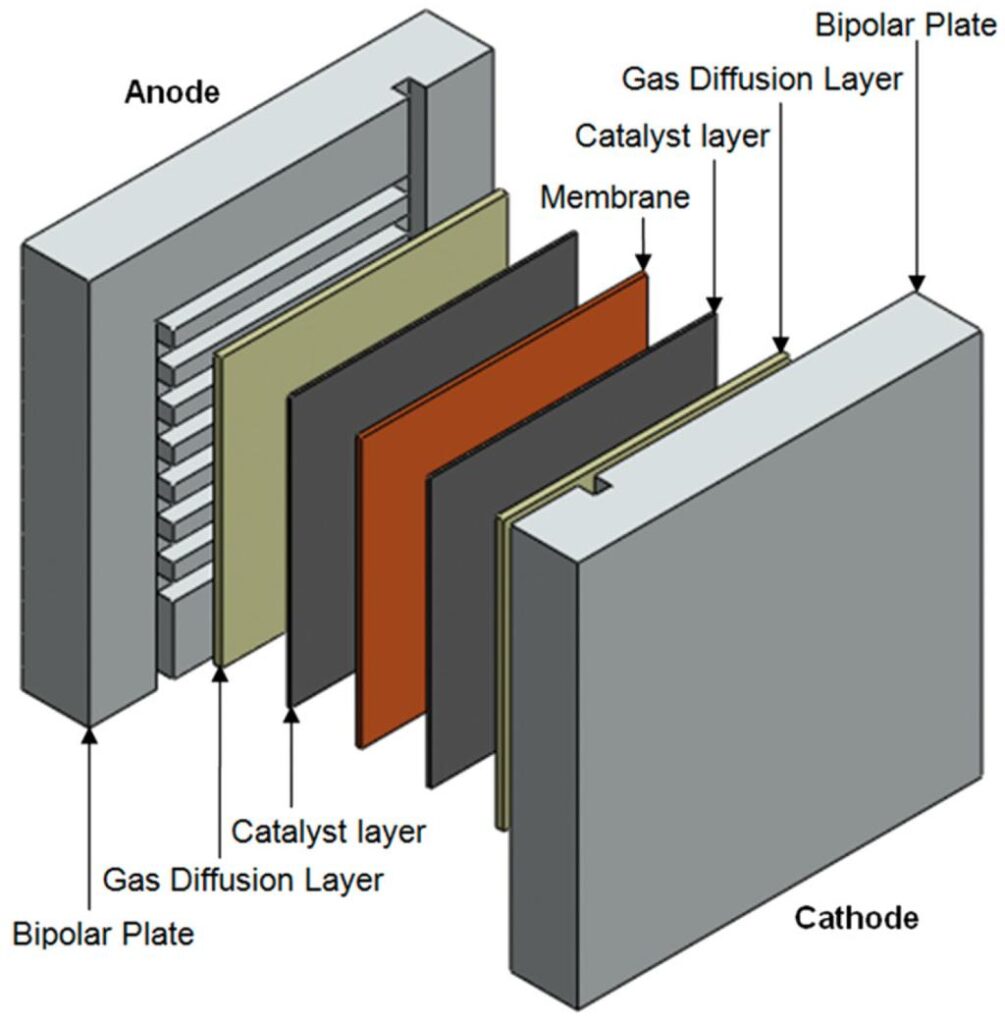
Le piastre bipolari in grafite sono componenti a base di grafite che conducono la corrente tra le celle e svolgono funzioni di distribuzione e separazione dei fluidi. In una cella a combustibile a membrana a scambio protonico, le principali reazioni elettrochimiche avvengono negli strati catalitici , piuttosto che sulla piastra bipolare stessa.
La produzione dipende dal sistema di materiali. Una piastra lavorata da un blocco di grafite segue un percorso diverso rispetto a un composito grafite-polimero formato in uno stampo. Comprendere questa distinzione aiuta a collegare le descrizioni dei materiali, le fasi di lavorazione e l'accettazione del pezzo finito.
Punto chiave: specificare contemporaneamente il sistema di grafite, il processo di preparazione e le condizioni di consegna. Quindi verificare la piastra finita nelle condizioni operative e di assemblaggio previste.
Quali sistemi di materiali vengono utilizzati nelle piastre bipolari in grafite?
Materiale di grafite per lamiere lavorate
Le lastre lavorate partono da una specifica qualità di grafite e da un determinato stato di trattamento. Ad esempio, la pressatura isostatica descrive un metodo di formatura del materiale di grafite. Non definisce, di per sé, la geometria, l'impregnazione o i requisiti di accettazione della lastra finita.
Compositi grafite-polimero
Le piastre in grafite-polimero combinano un riempitivo di carbonio conduttivo con un legante polimerico. Lo sviluppo di composti per celle a combustibile include la grafite e altri riempitivi a base di carbonio, con formulazioni adattate ai rispettivi processi produttivi.
Per le lastre riempite di grafite, specificare sia il materiale di riempimento che il legante. La dicitura "composito di grafite" da sola non specifica importanti componenti del processo produttivo.
Sistemi a base di grafite espansi e flessibili
La grafite espansa può costituire parte di un composito polimerico o di una struttura a fogli. Un processo di produzione di lastre in grafite espansa/resina può prevedere le fasi di formatura, impregnazione e polimerizzazione.
Queste descrizioni si riferiscono a diverse dimensioni di classificazione:
| Termine | Ciò che identifica | Cosa resta da specificare |
|---|---|---|
| Naturale o sintetico | Fonte di grafite | Grado, composizione e stato di lavorazione |
| Grafite isostatica | Metodo di formazione delle scorte | Trattamento e requisiti del prodotto finito |
| Grafite impregnata | stato di trattamento | Impregnante, fase del processo e verifica |
| Composito grafite-polimero | Composizione del materiale | Legante, riempitivo e percorso di formatura |
| Grafite espansa o flessibile | Forma del materiale o struttura a foglio | Costruzione e trattamento compositi |
Un singolo prodotto può corrispondere a diverse descrizioni. Evitate di considerare ogni termine come una famiglia di materiali separata e mutuamente esclusiva.
Come vengono realizzate le piastre bipolari a partire da un blocco di grafite?
Definire il grado iniziale e lo stato del trattamento
Partite dal grezzo qualificato: dalla sua qualità, dalle dimensioni, dalle condizioni del materiale e dalla tracciabilità.
La produzione a monte della grafite sintetica può includere la preparazione delle polveri, la formatura, la cottura e la grafitizzazione. La lavorazione della grafite acquistata da un produttore inizia dopo queste operazioni a monte.
È importante tenere separate le specifiche del materiale di partenza dal disegno della piastra finita. L'approvazione del materiale di partenza non garantisce che i canali lavorati o le superfici di tenuta soddisfino i requisiti del componente.
Macchinare il campo di flusso e le aree funzionali
La lavorazione meccanica traduce il disegno in canali, aperture, zone di tenuta e riferimenti di assemblaggio. Stabilisce i riferimenti utilizzati per posizionare queste caratteristiche e le sezioni utilizzate per misurare la larghezza e la profondità del canale.
Esaminare il materiale rimanente attorno a canali, fori e bordi. Definire l'ispezione per individuare eventuali danni locali e verificare la conformità dimensionale, in particolare laddove un elemento interagisce con una guarnizione o un componente adiacente.
Il risultato utile è una tavola collegata al relativo disegno e ai risultati dell'ispezione. Una descrizione come "grafite lavorata di precisione" fornisce di per sé poche informazioni sull'accettazione.
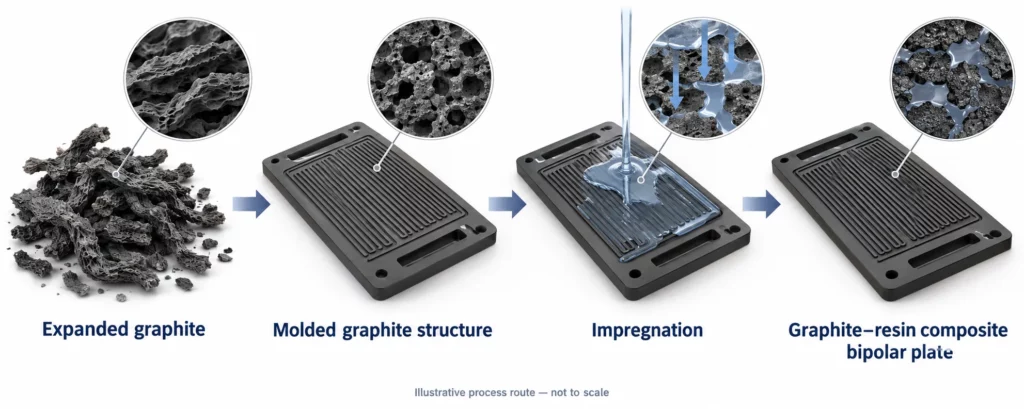
Verificare i requisiti di impregnazione, finitura e pulizia.
Laddove sia necessaria l'impregnazione, è necessario identificare il trattamento e la sua posizione nel processo. Occorre distinguere tra l'impregnazione con pece durante la produzione del materiale di base e il trattamento con resina di una lastra a base di grafite.
Verificare se le successive lavorazioni meccaniche o finiture modificano le superfici che richiedono verifica. Definire la pulizia e le condizioni di consegna prima della prova.
Utilizzare una sequenza qualificata per il grado e il trattamento selezionati. Un tempo di impregnazione universale o un ordine di lavorazione fisso eliminerebbero queste decisioni specifiche per il materiale.
Come si formano le piastre bipolari in composito grafite-polimero?
Stampaggio a compressione
Lo stampaggio a compressione modella un composto preparato sotto pressione all'interno di uno stampo. Il legante determina la stabilità di tale forma.
Per un processo di termoindurimento, i compositi epossidici/grafite espansa possono essere stampati a caldo e sottoposti a post-polimerizzazione . La polimerizzazione crea la rete polimerica che tiene insieme il composito.
La lavorazione termoplastica, invece, utilizza il riscaldamento e la successiva solidificazione. È importante distinguere questi meccanismi quando si definiscono le condizioni di temperatura, pressione, rilascio e post-elaborazione.
Dopo lo stampaggio, esaminare la piastra. Verificare la geometria e le superfici funzionali specificate nello stato di consegna, anziché accettarla basandosi esclusivamente sulle impostazioni dello stampo.
Stampaggio a iniezione
Lo stampaggio a iniezione deve tenere conto del flusso e del comportamento di solidificazione del composto. Un elevato contenuto di grafite può migliorare la conduttività, ma rende anche il fuso più difficile da lavorare.
Lo stampaggio a iniezione-compressione del polipropilene caricato con grafite combina l'iniezione del materiale con la compressione controllata e la gestione della temperatura dello stampo. La capacità di riempimento e l'uniformità dello spessore devono essere valutate congiuntamente.
Per una geometria proposta, definire la distanza di flusso, le sezioni delle pareti e i dettagli caratteristici richiesti. Confermare questi elementi su pezzi stampati rappresentativi. Il riempimento riuscito di un semplice campione non garantisce che ogni canale sottile o piastra di grandi dimensioni possa essere riprodotto.
Conservazione del legante e post-elaborazione
Alcune lastre composite mantengono il legante polimerico come parte integrante del materiale finito. Le lastre a base di polipropilene e quelle a base di resina epossidica polimerizzata richiedono pertanto descrizioni di processo diverse rispetto ai prodotti carbonizzati o grafitizzati.
Non aggiungere la rimozione del legante e la grafitizzazione come fasi automatiche dopo lo stampaggio. Stabilisci prima il materiale finale desiderato.
Qualsiasi operazione di rifilatura, finitura o trattamento superficiale deve quindi avere uno scopo ben definito e un controllo di accettazione. Per una descrizione più ampia della relazione tra sistemi di materiali e fasi di produzione, si veda il processo di fabbricazione di lastre bipolari.
In che modo la preparazione influisce sul risultato finale del piatto?
La preparazione influisce su molto più del semplice schema di canalizzazione visibile. Formulazione, formatura e trattamento devono essere correlati alle proprietà richieste al componente finito.
Ad esempio, la formulazione e la dispersione della resina epossidica/grafite espansa influenzano i risultati elettrici e meccanici. Pertanto, l'aumento del contenuto di grafite dovrebbe essere valutato come una modifica della formulazione, piuttosto che presumere che migliori ogni proprietà.
Utilizzare il seguente schema di revisione:
| Problema di compatibilità | Controlli dei pezzi finiti per definire |
|---|---|
| Porosità, impregnazione e difetti di formazione | Permeabilità o perdite di gas in condizioni specificate |
| Riempitivo, legante e stato di formatura | Direzione elettrica, condizioni della superficie e comportamento del contatto |
| Canali, bordi e sezioni rimanenti | Geometria e integrità meccanica |
| Stato del materiale e del trattamento | Stabilità nel mezzo e alla temperatura previsti |
Separare la conduttività nel piano, la conduttività attraverso il piano e la resistenza di contatto. Descrivono percorsi elettrici differenti. Mantenere la direzione di misurazione, il materiale di contatto e le condizioni di carico associati al risultato riportato.
Analogamente, una bassa porosità o una superficie dall'aspetto intatto non dimostrano la conformità al limite di tenuta del progetto. Definire separatamente i limiti di prova e le condizioni di accettazione.
I requisiti e i metodi di prova relativi alle piastre bipolari offrono un ulteriore approfondimento per la pianificazione di queste valutazioni.
Trattamento delle superfici, bagnabilità e gestione dell'acqua
La lavorazione laser richiede un materiale e un regime di impulsi ben definiti. La lavorazione di compositi di grafite con impulsi di nanosecondi non dovrebbe essere riclassificata come prova di lavorazione laser ultrarapida.
Sono stati inoltre divulgati metodi per la creazione di superfici idrofile indotte da laser per materiali contenenti grafite. La divulgazione di un metodo non garantisce la durabilità del processo produttivo.
Valutare l'angolo di contatto con l'acqua, l'integrità della superficie, il contatto elettrico e il funzionamento della cella. Una superficie più idrofila da sola non garantisce una migliore gestione dell'acqua o un'efficienza superiore nelle celle a combustibile PEM.
Quali condizioni delle celle a combustibile PEM richiedono una convalida separata?
Scegliere il materiale, il legante e il sistema di impregnazione più adatti alla temperatura, ai fluidi, alle pressioni e alle condizioni di contatto di assemblaggio previste.
L'omologazione per celle a combustibile PEM a bassa temperatura non deve essere automaticamente trasferita al funzionamento di celle a combustibile PEM ad alta temperatura. Le piastre stampate a iniezione sviluppate per HT-PEM utilizzano una mescola e un processo specifici per l'applicazione, supportati da test a livello di cella.
Per il progetto, definire quali condizioni di esposizione e di assemblaggio devono essere rappresentate dalle prove. Specificare se un risultato riguarda un campione di materiale, una piastra o una cella operativa.
In caso di modifiche alla formulazione o al post-trattamento, è necessario rivedere i requisiti di convalida interessati prima di dare seguito all'approvazione precedente.
Quali caratteristiche dovrebbe includere la specifica di una piastra bipolare in grafite?
Preparare una specifica che colleghi la descrizione del materiale ai requisiti misurabili del pezzo finito:
- Identificazione del grado o della formulazione;
- Legante, impregnazione e stato di trattamento;
- Revisione del disegno, canali, zone di tenuta e punti di riferimento;
- Direzione della misurazione elettrica e condizioni di contatto;
- Fluidi operativi, intervallo di temperatura e pressione;
- Limiti, condizioni, limiti e unità di misura per le prove sui gas;
- Copertura dell'ispezione e identità del campione o del componente.
Conservare la documentazione relativa al materiale e al processo approvati insieme ai registri di ispezione. Ciò impedisce che un risultato ottenuto con una determinata formulazione o geometria del campione venga presentato come approvazione per una diversa piastra finita.
Caso TMNetch: Definizione dell'accettazione per area funzionale
In un altro ordine di fotoincisione per TMNetch, un cliente ha sollevato dubbi sui piccoli punti di connessione presenti intorno ai pezzi. La fabbrica ha spiegato che questi punti servivano a mantenere i pezzi attaccati al foglio di produzione e che potevano essere ridotti di dimensioni laddove il processo lo consentisse.
Il cliente li ha accettati a condizione che non compromettessero l'area funzionale. Questo ordine documentato di linguette di fissaggio riguardava un caso di accettazione tramite incisione del metallo, non un caso di produzione in grafite.
La lezione trasferibile consiste nel definire le condizioni ammesse in base alla posizione e alla funzione. Per le specifiche della grafite, identificare le aree di canale, tenuta e contatto pertinenti e i relativi requisiti di accettazione.
DOMANDE FREQUENTI
Tutte le piastre bipolari in grafite sono prodotte mediante lavorazione meccanica?
No. La lavorazione di blocchi di grafite, lo stampaggio di composti grafite-polimero e la formatura di strutture in fogli a base di grafite sono processi diversi. Identifica il sistema di materiali prima di descriverne il processo di fabbricazione.
Le lastre in grafite-polimero necessitano di grafitizzazione dopo lo stampaggio?
Non si tratta di una procedura universale. Alcune lastre mantengono un legante termoplastico o termoindurente polimerizzato. Definire la composizione finale desiderata e la post-elaborazione necessaria.
Le piastre bipolari in grafite e gli elettrodi in grafite sono la stessa cosa?
I termini non sono intercambiabili. In una PEMFC, la piastra bipolare fornisce la connessione elettrica e delimita i confini per la distribuzione del fluido, mentre le principali reazioni elettrodiche avvengono negli strati catalitici.
Conclusione
Le specifiche di una piastra bipolare in grafite dovrebbero collegare il sistema di materiali, il processo di preparazione e le prove del componente finito. Valutare il componente effettivo nelle sue condizioni operative e di assemblaggio previste.
Se si confronta la grafite con altre famiglie di materiali, utilizzare la guida alla selezione dei materiali per valutare sistematicamente i compromessi.