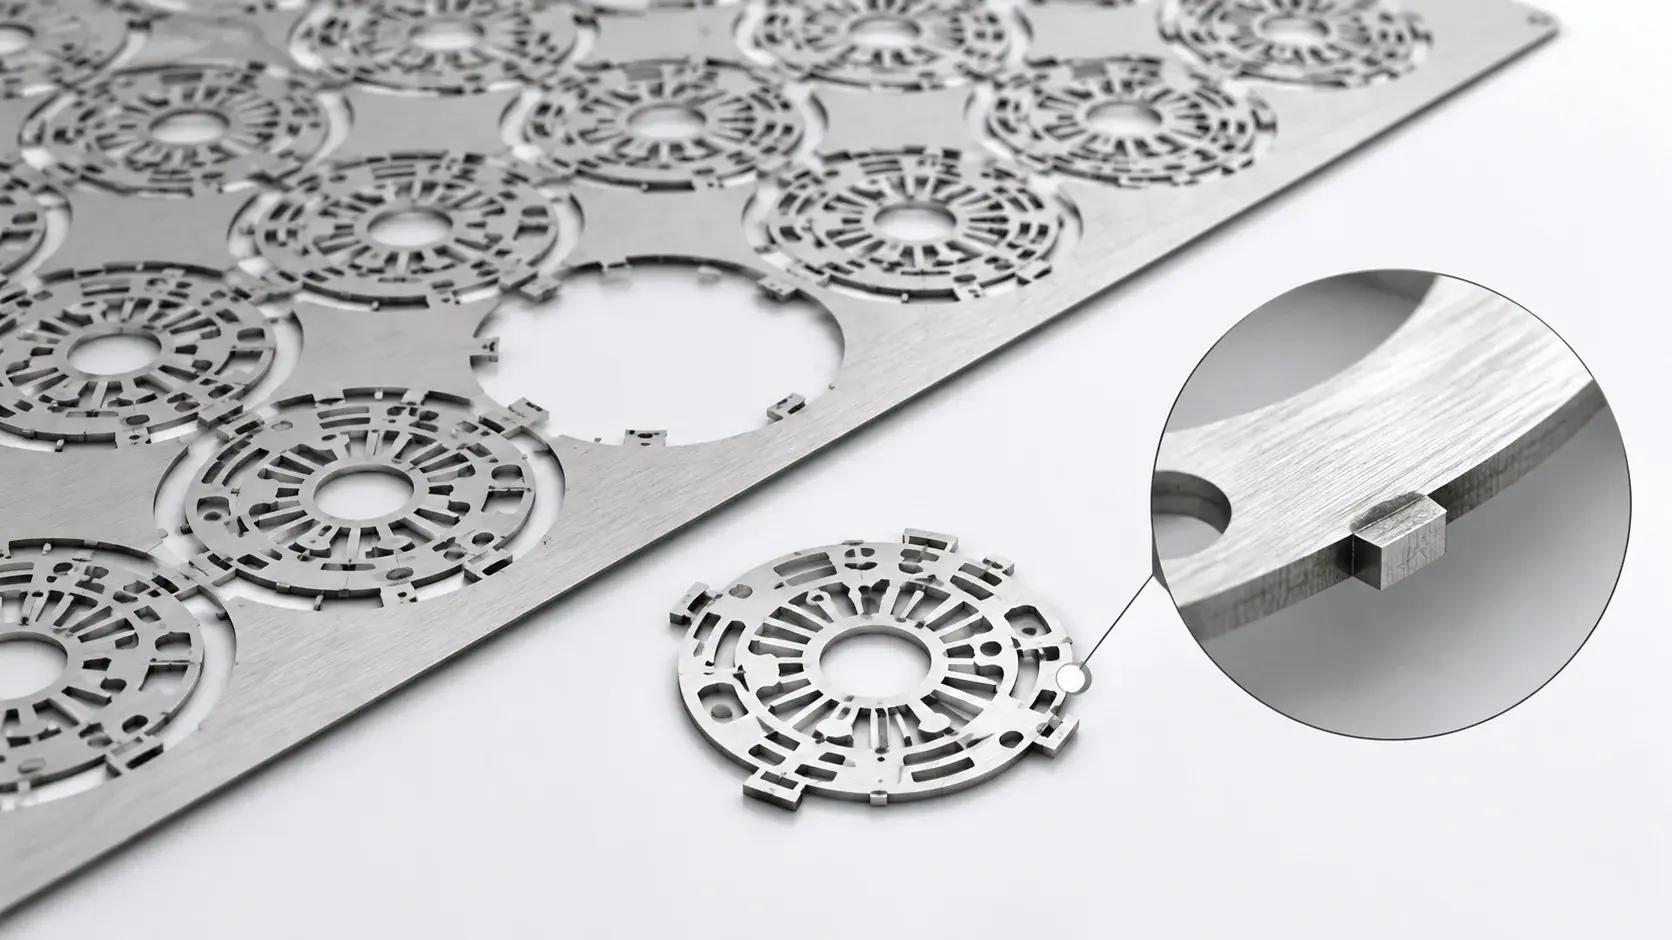
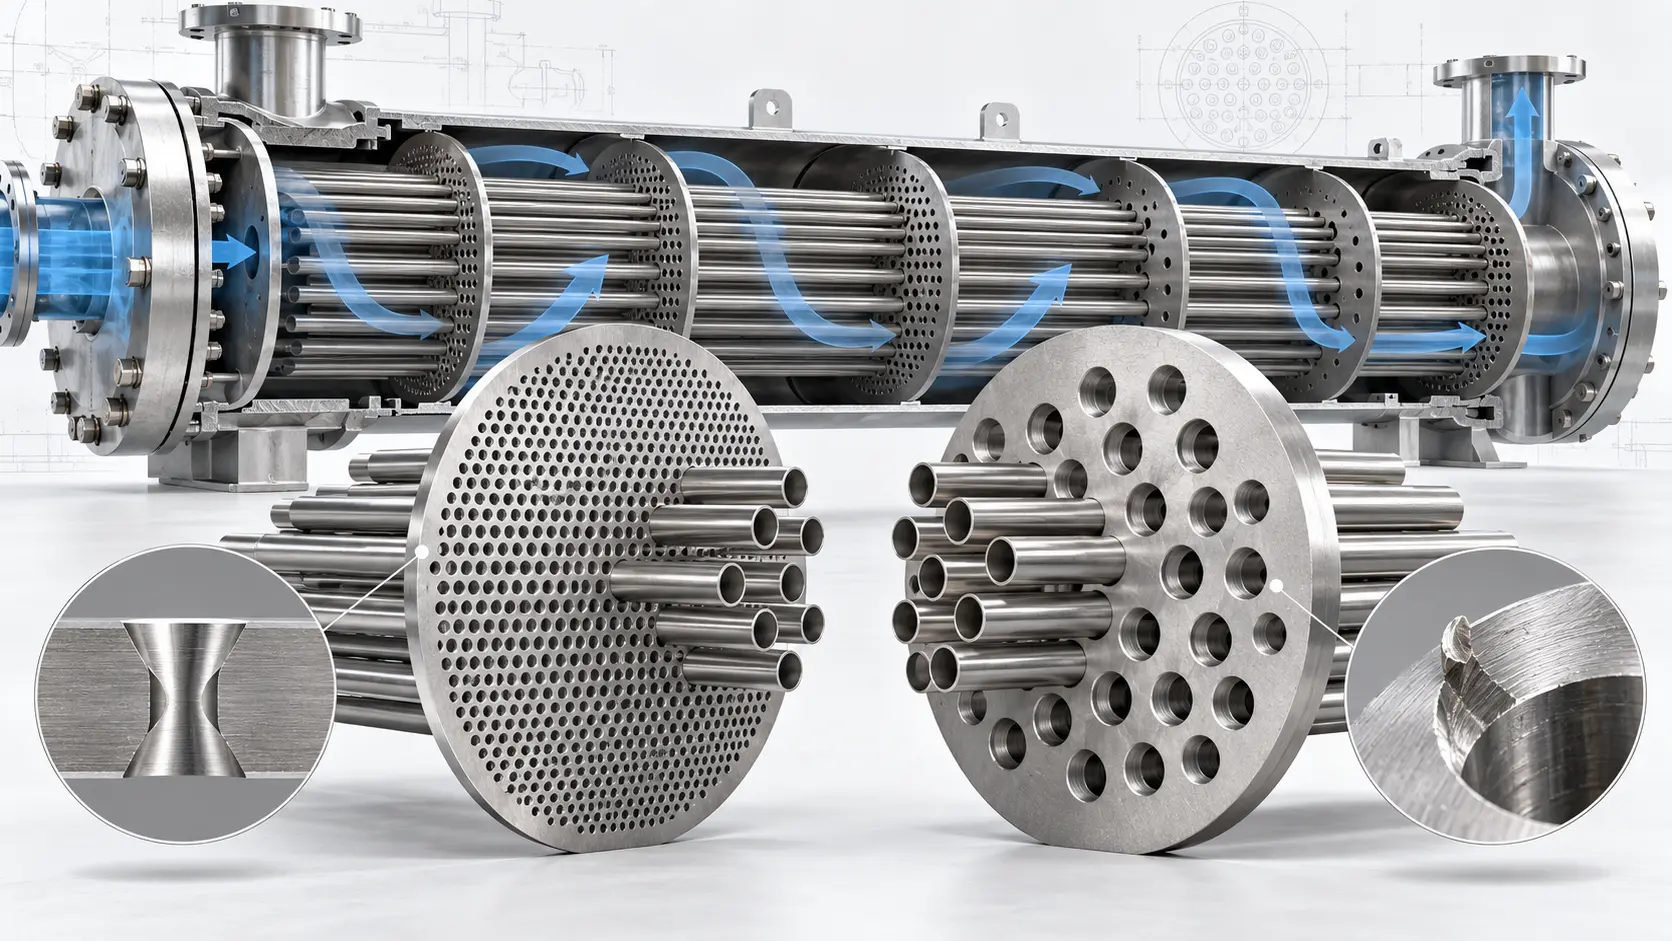
La fotoincisione chimica è un processo di lavorazione di precisione dei metalli. Utilizza una resina fotosensibile, luce ultravioletta e un'incisione chimica controllata per rimuovere aree selezionate da una lamiera metallica. Il processo è anche chiamato fotoincisione, lavorazione fotochimica o PCM.
Gli ingegneri utilizzano spesso la fotoincisione chimica per realizzare componenti sottili e dettagliati che necessitano di bordi netti e caratteristiche ripetibili. Tra i componenti tipici si annoverano elementi metallici fotoincisi di precisione , come filtri metallici, schermature EMI/RFI, telai per connettori, spessori, dischi encoder, piastre bipolari e griglie per altoparlanti. Il processo non prevede l'utilizzo di utensili da taglio né l'applicazione di calore elevato al metallo.
Tuttavia, le tolleranze e le dimensioni dei dettagli ottenibili non sono valori fissi. Dipendono dal tipo di metallo, dallo spessore, dalla geometria del pezzo, dalla profondità di incisione, dai requisiti superficiali e dal metodo di ispezione. Pertanto, una revisione del disegno è essenziale prima della produzione.
Incisione fotochimica in sintesi
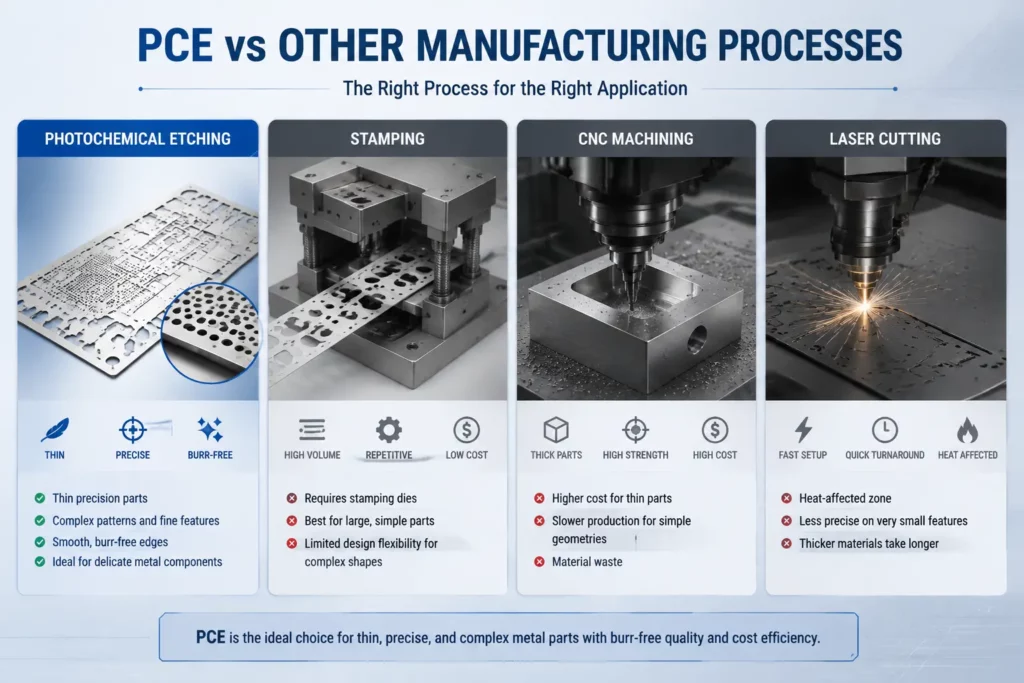
- La fotoincisione è particolarmente adatta per parti metalliche sottili e complesse, dove la flessibilità di progettazione e i rapidi cambi di attrezzatura sono importanti. A differenza della stampatura, che richiede matrici dedicate, lavorazione fotochimica Utilizza modelli definiti da foto anziché utensili rigidi.
- La stampatura è efficiente per la produzione in grandi volumi di pezzi standard. Tuttavia, richiede un investimento iniziale in attrezzature.
- La lavorazione CNC è adatta per strutture di schermatura robuste, rigide e spesse. In genere, risulta più costosa per la produzione di pezzi sottili.
- Il taglio laser consente di apportare rapidamente modifiche al progetto ed è ideale per prototipi e geometrie semplici. Tuttavia, il calore può influire sulla qualità dei bordi tagliati.
- In sintesi, la fotoincisione è la scelta ideale per componenti di schermatura sottili e dettagliati, la stampatura per componenti standard prodotti in grandi volumi, la lavorazione CNC per strutture spesse e rigide e il taglio laser per prototipi o progetti che richiedono frequenti modifiche.
Che cos'è l'incisione fotochimica?
La fotoincisione chimica è un processo di produzione sottrattivo. Sottrattivo significa che il processo rimuove materiale per creare il pezzo finale.
Un rivestimento fotosensibile, chiamato fotoresist, protegge le aree che devono rimanere intatte. La luce ultravioletta trasferisce il disegno del componente sul metallo rivestito. Il metallo esposto viene quindi rimosso mediante un agente di incisione controllato, mentre il metallo protetto rimane al suo posto.
Il risultato è un componente metallico piatto con il profilo esterno, i fori, le fessure, i canali, le marcature o altri dettagli richiesti. Poiché il processo non utilizza un tagliente, può produrre disegni complessi senza la forza meccanica associata alla punzonatura o alla lavorazione meccanica.
La fotoincisione e la lavorazione fotochimica sono la stessa cosa?
Nell'industria metallurgica si utilizzano diversi termini per indicare processi strettamente correlati, tra cui la lavorazione fotochimica (PCM) , la fotoincisione e la fresatura chimica.
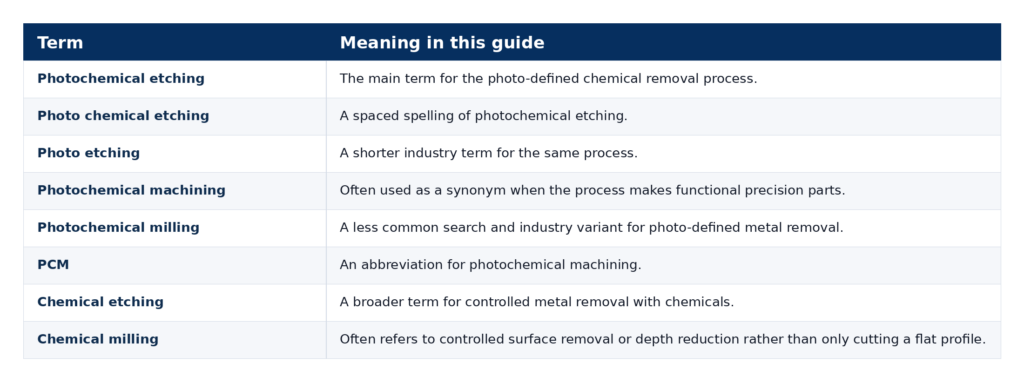
La terminologia esatta è meno importante dei requisiti di produzione. Il fornitore deve comunque conoscere il materiale, lo spessore, la geometria, le tolleranze, la quantità e l'applicazione finale.
Come funziona il processo di incisione fotochimica?
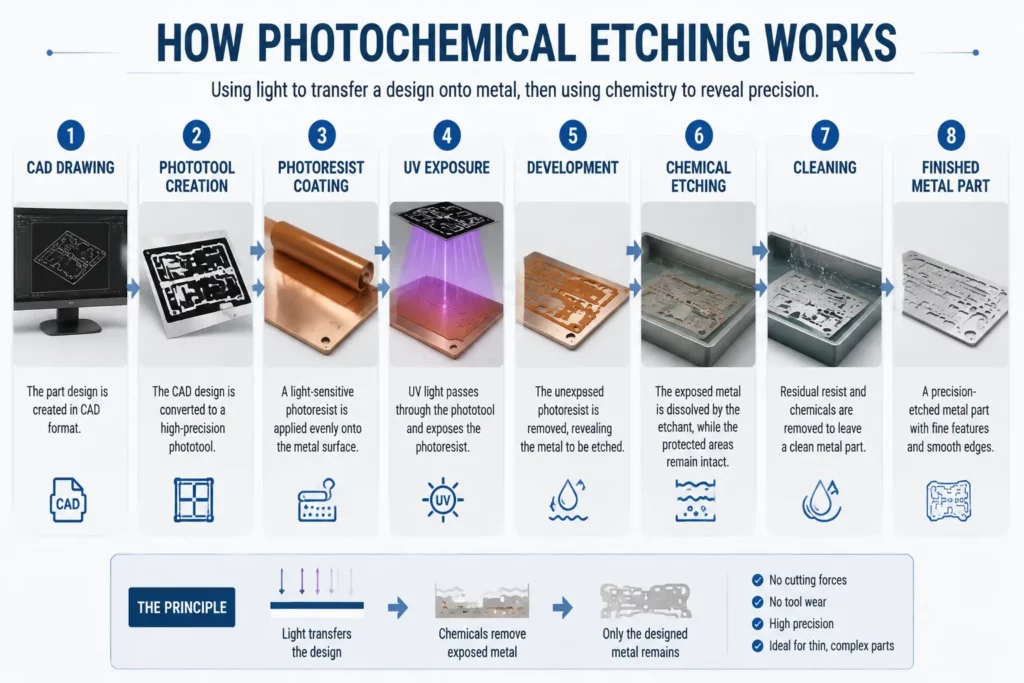
Il processo converte un disegno digitale in un modello fotodefinito su metallo. Ogni fase influisce sulla precisione finale e sulla finitura superficiale.
1. Revisione dei disegni e del DFM
Il fornitore esamina innanzitutto il disegno per la progettazione orientata alla producibilità (DFM). L'esame prende in considerazione il tipo di materiale, lo spessore, le dimensioni critiche, le dimensioni di fori e fessure, la spaziatura delle caratteristiche, le aree semi-incise, la finitura superficiale, la quantità e le esigenze di ispezione.
Questo passaggio identifica le caratteristiche che potrebbero risultare difficili da controllare durante il processo di incisione. Aiuta inoltre a distinguere le dimensioni critiche da quelle che possono beneficiare di una tolleranza più ampia.
2. Selezione del metallo
Il metallo selezionato deve soddisfare le esigenze funzionali del componente. Conduttività, resistenza alla corrosione, resistenza meccanica, comportamento elastico, peso, formabilità e requisiti di placcatura possono tutti influenzare la scelta.
Il fornitore verifica anche il grado della lega, la tempra, lo spessore e le condizioni della superficie. Diversi gradi dello stesso metallo potrebbero non essere incisi esattamente allo stesso modo.
3. Pulizia e preparazione della superficie
Olio, polvere, ossidi e altre contaminazioni superficiali possono ridurre l'adesione del fotoresist. Pertanto, il metallo viene pulito prima della verniciatura.
Una superficie uniforme favorisce l'adesione del resist al foglio. Riduce inoltre il rischio di corrosione indesiderata al di sotto di aree danneggiate o con scarsa adesione.
4. Rivestimento fotoresist
Quando il disegno richiede un'incisione su entrambi i lati del metallo, viene applicato un fotoresist sensibile ai raggi UV. Il calore e la pressione contribuiscono a formare uno strato uniforme di fotoresist.
Il rivestimento protegge le aree che devono rimanere dopo la mordenzatura.
5. Esposizione ai raggi UV
Il disegno digitale viene convertito in un'immagine per phototool o in un altro formato di immagine controllato. La luce ultravioletta trasferisce il disegno sul fotoresist.
Un corretto allineamento è fondamentale quando i modelli anteriore e posteriore devono coincidere. L'allineamento influisce su fori passanti, fessure, canali e altre caratteristiche a doppia faccia.
6. Sviluppo
Il processo di sviluppo rimuove il fotoresist dalle aree che devono essere incise. Il resist rimanente protegge la geometria finale del pezzo.
In questa fase, il metallo presenta il disegno che guida la rimozione del materiale.
7. Incisione chimica
La lastra preparata passa attraverso un'apparecchiatura di incisione controllata. L'agente di incisione rimuove il metallo esposto dalla parte anteriore, posteriore o da entrambi i lati, a seconda del disegno.
Il tipo di materiale, lo spessore, la velocità di linea, le condizioni dell'agente di incisione, la temperatura e il controllo dello spruzzo possono influenzare il risultato. Il processo deve inoltre consentire l'incisione laterale al di sotto del fotoresist. Questo effetto è chiamato sottosquadro.
8. Sverniciatura e pulizia
Dopo l'incisione, il fotoresist residuo viene rimosso. I pezzi vengono quindi puliti per prepararli all'ispezione o alla lavorazione secondaria.
A seconda del progetto, i componenti possono rimanere collegati a un foglio per facilitarne la manipolazione oppure possono separarsi dal foglio dopo l'incisione.
9. ispezione
Il pezzo finito viene controllato rispetto al disegno e al piano di ispezione. La pagina di TMNetch dedicata alla fotoincisione elenca l'ispezione con CMM e i controlli di qualità come parte integrante del processo.
L'ispezione deve concentrarsi sulle dimensioni e sulle caratteristiche che influiscono sull'adattamento, sull'assemblaggio o sulle prestazioni. Il metodo richiesto deve essere concordato prima della produzione.
10. Elaborazione secondaria
Alcuni pezzi incisi richiedono lavorazioni aggiuntive. TMNetch elenca nella pagina dedicata ai servizi di fotoincisione i seguenti servizi interni: galvanizzazione, piegatura, taglio laser, lucidatura e confezionamento personalizzato.
Queste fasi devono essere pianificate prima dell'incisione. La placcatura, la piegatura e la lucidatura possono modificare le dimensioni, la dimensione dei fori, la planarità o l'aspetto della superficie.
Per maggiori informazioni sui sistemi di produzione, consultare la guida alle apparecchiature per l'incisione chimica.
Quali materiali possono essere incisi fotochimicamente?
La fotoincisione chimica può essere utilizzata per trattare molti metalli, ma ogni lega richiede una chimica e un controllo del processo adeguati. Il materiale deve essere scelto innanzitutto in base all'applicazione finale, non solo in base alla facilità di incisione.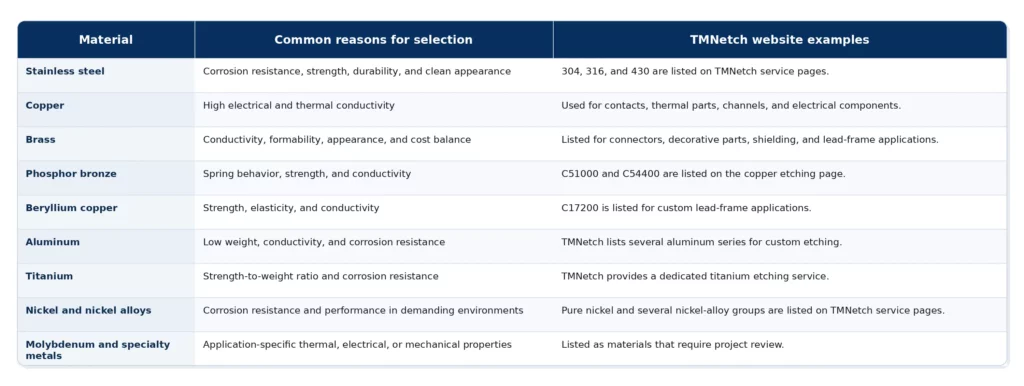
L'approvazione del materiale deve includere la qualità e la tempra esatte. Ad esempio, un contatto a molla potrebbe richiedere bronzo fosforoso o rame al berillio, mentre una schermatura EMI potrebbe utilizzare acciaio inossidabile, alpacca, rame o acciaio placcato.
Per una panoramica più approfondita sui materiali e i processi di incisione chimica, consultare la guida separata .
Tolleranze e linee guida di progettazione per l'incisione fotochimica.
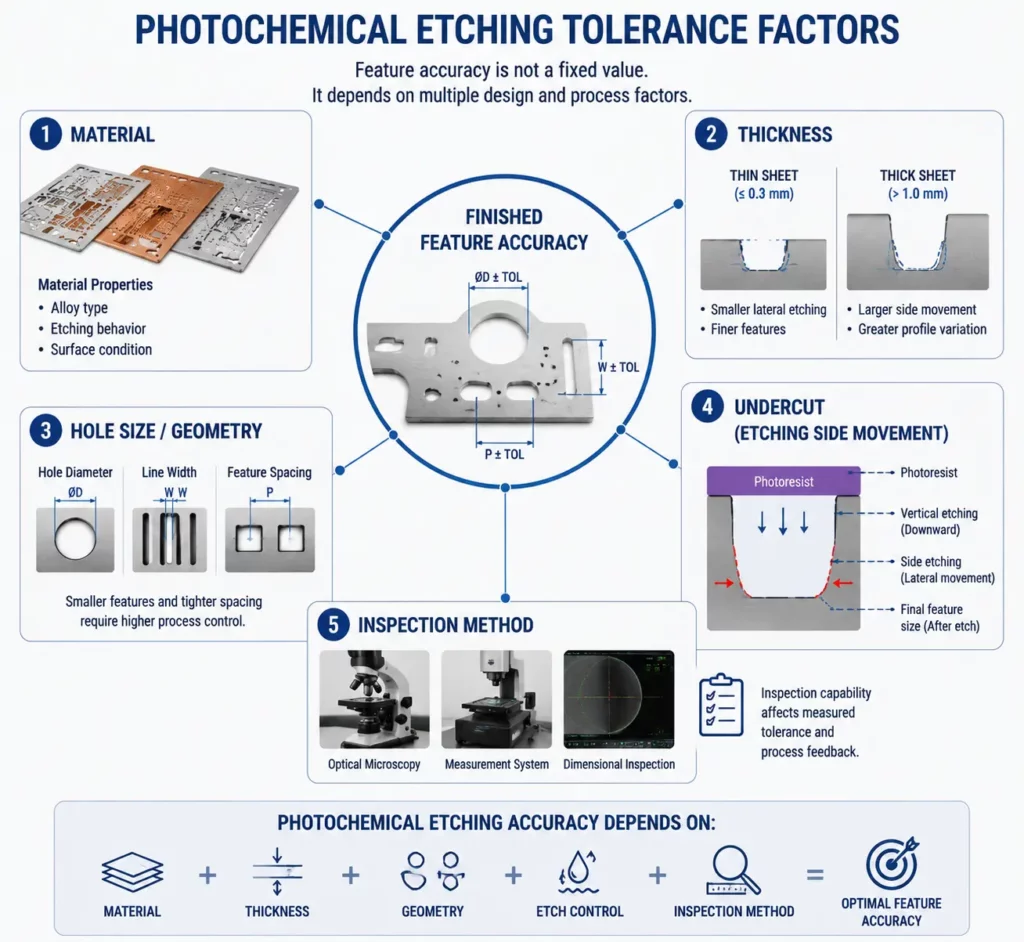
Perché le tolleranze dell'incisione fotochimica dipendono dal materiale e dallo spessore? Le tolleranze dell'incisione fotochimica dipendono intrinsecamente dal materiale e dallo spessore. Uno schermo sottile in acciaio inossidabile e una piastra più spessa in titanio non avranno mai la stessa tolleranza assoluta. Questa guida illustra le regole di progettazione che determinano la precisione raggiungibile e come specificarle correttamente.
Il progetto deve tenere conto del modo in cui l'agente di incisione rimuove il metallo sia verso il basso che lateralmente. Il fornitore adatta la grafica e il processo per gestire questo comportamento, ma il disegno deve comunque utilizzare elementi realistici.
Spessore materiale
Lo spessore è uno dei principali parametri di progettazione. Man mano che il materiale diventa più spesso, l'agente di incisione deve percorrere una distanza maggiore per tagliare la lastra.
Un materiale più spesso può aumentare il sottosquadro laterale e rendere più difficile il controllo di aperture molto piccole. Per questo motivo, le dimensioni e le tolleranze delle caratteristiche devono essere sempre valutate insieme allo spessore.
Dimensioni del foro e della fessura
La dimensione minima pratica di un foro o di una fessura dipende dal materiale, dallo spessore, dalla geometria e dalle condizioni di processo. Una caratteristica minima pubblicata non dovrebbe essere applicata a ogni disegno senza previa verifica.
Quando un foro o una fessura diventano molto piccoli rispetto allo spessore della lamiera, l'accesso dell'agente di incisione e il sottosquadro possono influenzarne le dimensioni e la forma finali. Le matrici dense possono inoltre richiedere una quantità sufficiente di metallo tra le aperture per mantenere stabile la lamiera.
Larghezza del web e spaziatura degli elementi
La nervatura è la stretta striscia di metallo tra due aperture. Se è troppo stretta, la striscia può indebolirsi, diventare irregolare o difficile da mantenere entro le tolleranze.
La revisione DFM dovrebbe considerare sia la larghezza del singolo nastro che il modello complessivo dell'area aperta. Filtri e reti con migliaia di fori ripetuti richiedono particolare attenzione, poiché anche piccole variazioni possono influenzare l'intero foglio.
Sottosquadro e fattore di incisione
L'agente di incisione non rimuove il metallo solo in direzione verticale, ma si muove anche lateralmente al di sotto del fotoresist.
Questa rimozione laterale è detta sottosquadro. La relazione tra profondità verticale e rimozione laterale è spesso descritta come fattore di incisione. Il materiale, le condizioni dell'agente di incisione, lo spessore, il modello di esposizione e il controllo del processo influenzano tutti questo fattore.
Angoli interni ed esterni
La mordenzatura chimica non sempre crea una parete perfettamente verticale o un angolo interno perfettamente netto. Gli angoli interni possono risultare più arrotondati, mentre gli angoli esterni possono presentare un'incisione diversa a causa della maggiore superficie esposta.
Lo strumento fotografico può compensare in parte questo effetto. La forma degli angoli critici deve comunque essere identificata sul disegno.
Caratteristiche semi-incise
La semiincisione rimuove solo una parte dello spessore del metallo. Permette di creare canali, linee di piegatura, loghi, codici articolo, dettagli superficiali o elementi a profondità variabile.
Il controllo della profondità è diverso dall'incisione passante. Il fornitore deve valutare la profondità richiesta, la tolleranza, il lato della lamiera, lo spessore rimanente e la relazione con le caratteristiche passanti adiacenti.
Per approfondire l'argomento, consultate la guida alla fotoincisione chimica 3D e a profondità multipla.
Dimensioni e planarità del pezzo
La superficie e la planarità del materiale di partenza influenzano il pezzo finito. Ampie aree aperte, sottili strati, motivi irregolari e successivi processi secondari possono a loro volta influire sulla planarità.
Se la planarità è un requisito fondamentale, specificarlo nel disegno. Non dare per scontato che una tolleranza lineare generica controlli anche la planarità.
Requisiti di ispezione
Il metodo di ispezione deve essere adeguato alla caratteristica. Uno strumento di misurazione standard può essere sufficiente per una dimensione esterna, mentre per fori di piccole dimensioni, motivi complessi o profili potrebbero essere necessarie misurazioni ottiche o visive.
Nella richiesta di offerta (RFQ) è necessario definire le dimensioni critiche, i requisiti di campionamento, i report, i certificati dei materiali e le esigenze di tracciabilità. Ciò consente al fornitore di includere l'ispezione nel piano di produzione.
Vantaggi dell'incisione fotochimica
La fotoincisione chimica offre diversi vantaggi per le applicazioni che prevedono la realizzazione di strutture metalliche sottili.
Bordi senza sbavature
La punzonatura e il taglio meccanico possono lasciare materiale in rilievo sul bordo di taglio. L'incisione fotochimica rimuove il metallo attraverso una reazione chimica controllata, evitando così la formazione di bave da taglio meccanico.
Gli acquirenti devono comunque definire i requisiti relativi a bordi e superfici. La lavorazione chimica ha un proprio profilo dei bordi e non deve essere descritta come identica a una parete lavorata meccanicamente.
Nessuna zona interessata dal calore
Il taglio laser utilizza calore concentrato. L'incisione fotochimica non utilizza una fonte di calore concentrata per creare il profilo, evitando così la formazione di una zona termicamente alterata tipica del taglio laser.
Questo può essere utile quando il componente deve mantenere la tempra originale del materiale o quando la distorsione termica rappresenta un problema.
Nessuna sollecitazione di taglio meccanica
Il processo non prevede l'utilizzo di un punzone o di un utensile da taglio per penetrare nel materiale. In questo modo si evita la forza di taglio diretta che potrebbe deformare i pezzi sottili e delicati.
Questo è utile per reti sottili, spessori sottili, elementi a molla, filtri e componenti piatti dettagliati.
Strumenti digitali e modifiche di progettazione più rapide
Il design viene creato a partire da un'immagine digitale anziché da uno stampo di produzione fisico. Gli ingegneri possono modificare il modello senza dover ricostruire uno stampo progressivo.
Ciò rende il processo utile durante lo sviluppo del prodotto. Può anche ridurre il rischio legato agli stampi nel caso in cui un progetto debba subire modifiche dopo i test.
Le caratteristiche complesse vengono elaborate insieme
Fori, fessure, profili esterni e motivi ripetuti sono definiti nella stessa opera d'arte. La fase di incisione rimuove contemporaneamente tutte le aree esposte.
Di conseguenza, l'aggiunta di ulteriori aperture non comporta la creazione di un'operazione di taglio separata per ogni elemento. L'utilizzo del materiale, la disposizione dei fogli, le tolleranze e il controllo qualità influiscono comunque sui costi.
Flessibilità dal prototipo alla produzione
Lo stesso processo di base, definito tramite foto, può essere utilizzato sia per la prototipazione che per la produzione in serie. Questo permette ai team di testare un progetto prima di passare a quantità maggiori.
Per gli ordini ripetuti, il controllo delle revisioni dei disegni e la documentazione del processo diventano fondamentali. Il fornitore dovrebbe confermare le modalità di gestione delle versioni dei disegni e i requisiti di ispezione.
Limitazioni dell'incisione fotochimica
Il processo PCE non è il più adatto per ogni componente metallico. Comprenderne i limiti previene tolleranze irrealistiche e costose riprogettazioni.
Si tratta principalmente di un processo a fogli sottili
La fotoincisione chimica funziona al meglio su lamiere e fogli metallici piani. Con l'aumentare dello spessore del materiale, il tempo di incisione, il sottosquadro, la dimensione minima delle caratteristiche e la geometria dei bordi diventano più difficili da controllare.
Un componente strutturale di spessore elevato potrebbe prestarsi meglio alla lavorazione CNC, al taglio laser, al taglio a getto d'acqua o ad altri processi.
La dimensione della caratteristica è collegata allo spessore
Con l'aumentare dello spessore, la realizzazione di fori molto piccoli e di lamelle strette diventa più difficile. Un valore minimo di una caratteristica definito per un progetto non deve essere riutilizzato per un'altra lega o spessore senza previa verifica.
Le pareti perfettamente verticali non sono tipiche
La rimozione chimica crea un profilo del bordo influenzato dal sottosquadro. Se l'applicazione richiede una profonda lavorazione con una parete quasi verticale, un altro processo potrebbe essere più adatto.
La vera geometria 3D è limitata
La tecnologia PCE consente di creare canali semi-incisi, marcature, linee di piegatura e caratteristiche a profondità controllata. Non sostituisce la lavorazione CNC 3D completa per cavità profonde, superfici curve complesse o forme strutturali spesse.
La qualità della superficie di partenza è importante
Il processo non rimuove automaticamente ogni segno o difetto dal foglio originale. La qualità della superficie, l'adesione del rivestimento e la pulizia possono influire sull'aspetto finale.
È necessaria la gestione delle sostanze chimiche
La decapaggio industriale utilizza sostanze chimiche controllate. Un produttore qualificato deve gestire la chimica del processo, il risciacquo, i rifiuti, la sicurezza dei lavoratori e i requisiti ambientali.
Prima di finalizzare un progetto complesso, si consiglia di approfondire le limitazioni della fotoincisione chimica .
Applicazioni comuni dell'incisione fotochimica
TMNetch applica la fotoincisione chimica a diversi gruppi di componenti. Ogni prodotto utilizza lo stesso processo di base per soddisfare una diversa esigenza funzionale.
Filtri e reti metalliche
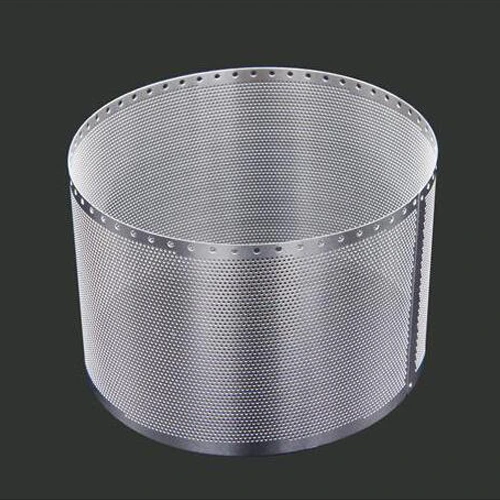
I filtri a rete metallica possono contenere aperture ripetute rotonde, quadrate o di forma personalizzata. PCE crea i fori e il profilo esterno nello stesso processo.
Le applicazioni includono filtri per elettrodomestici, schermi audio, schermi medicali e industriali, filtri per l'industria alimentare e altri componenti di filtrazione personalizzati. Gli acquirenti devono specificare le dimensioni dell'apertura, l'area aperta, il materiale, lo spessore, la finitura superficiale e il livello di pulizia.
Schermatura EMI / RFI
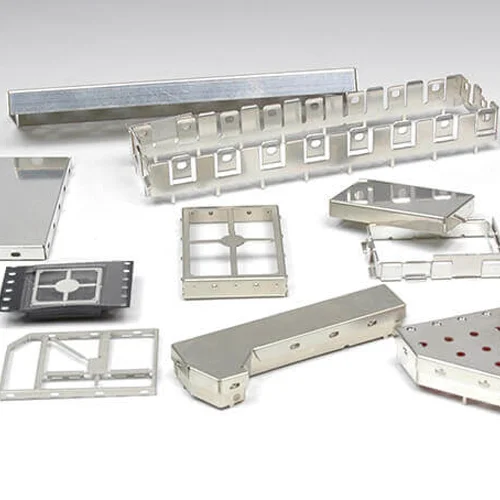
I componenti per la schermatura EMI/RFI possono includere coperture, telai, clip, linee di piegatura, fori di ventilazione e marcature incise. TMNetch elenca acciaio inossidabile, rame, alpacca, acciaio placcato e leghe di rame-nichel-zinco per le applicazioni di schermatura.
Il disegno deve identificare le aree di piegatura, le caratteristiche di messa a terra, il rivestimento o la placcatura, il layout del PCB e i requisiti di assemblaggio.
Portacavi e contatti elettrici personalizzati
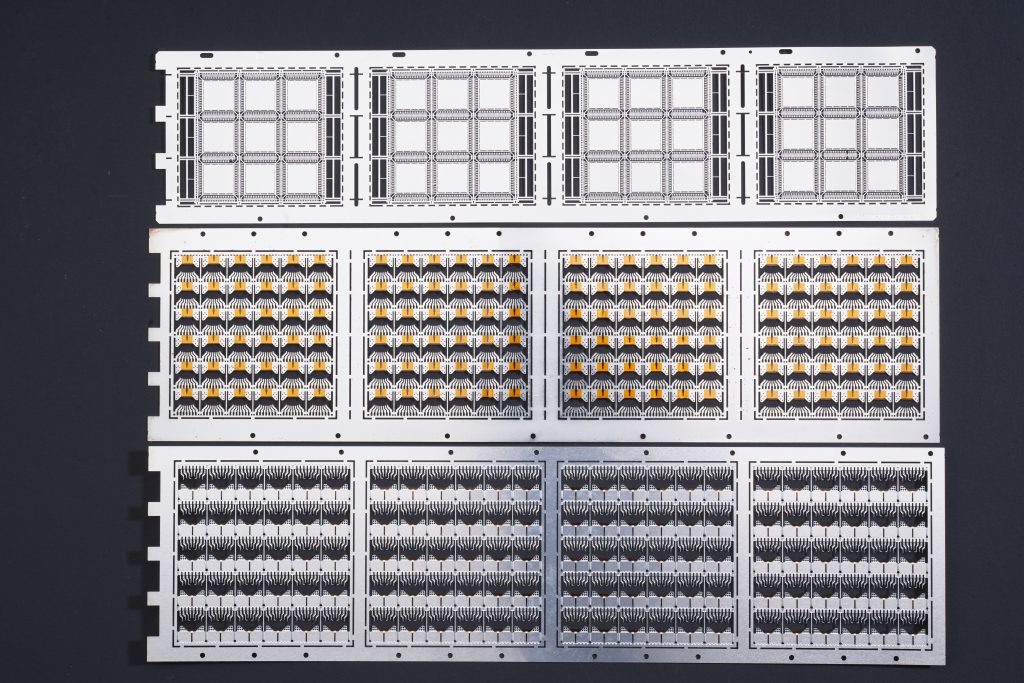
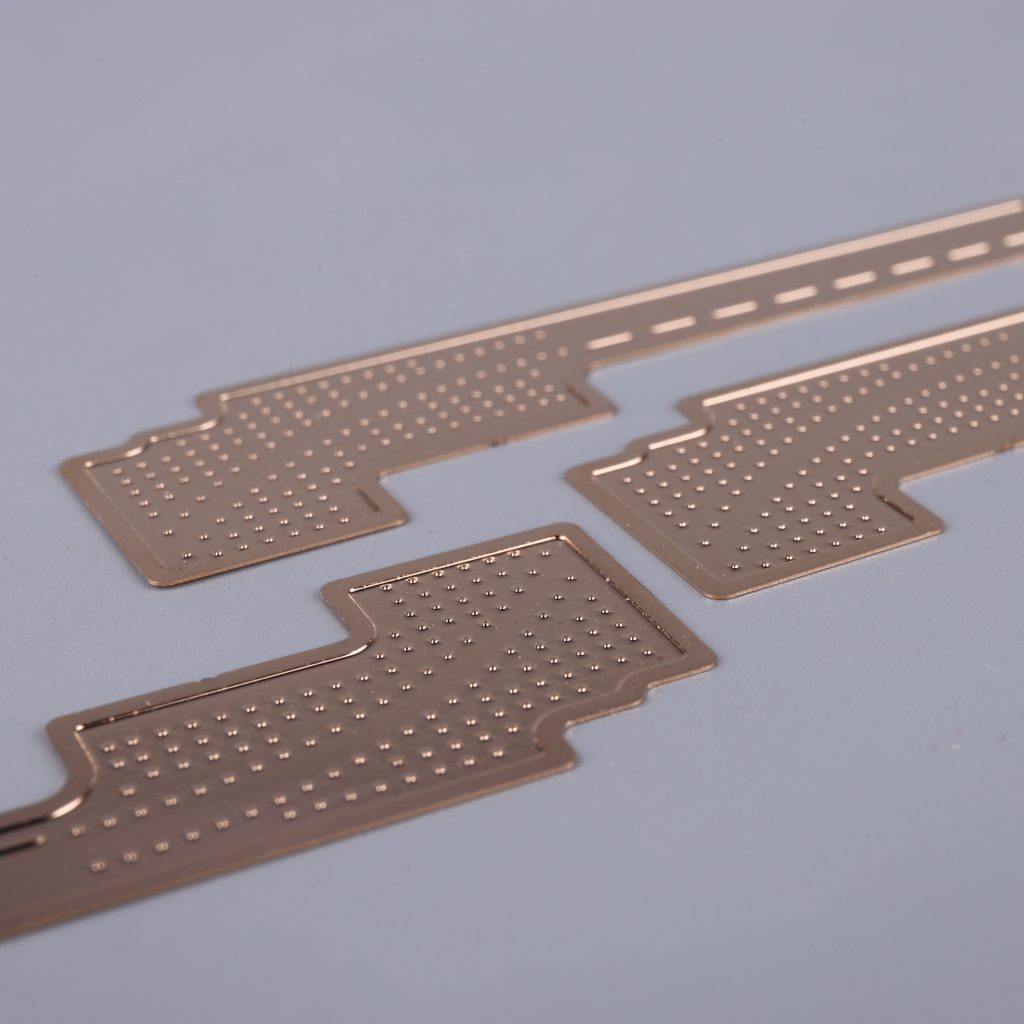
I lead frame personalizzati richiedono percorsi conduttivi precisi e una geometria fine e ripetibile. TMNetch elenca rame al berillio, ottone, bronzo fosforoso, acciaio inossidabile e alpacca per applicazioni di lead frame incisi chimicamente.
Prima della produzione, è necessario verificare la tempra del materiale, la placcatura, la planarità, il passo e i requisiti di confezionamento.
Piastre bipolari a celle a combustibile
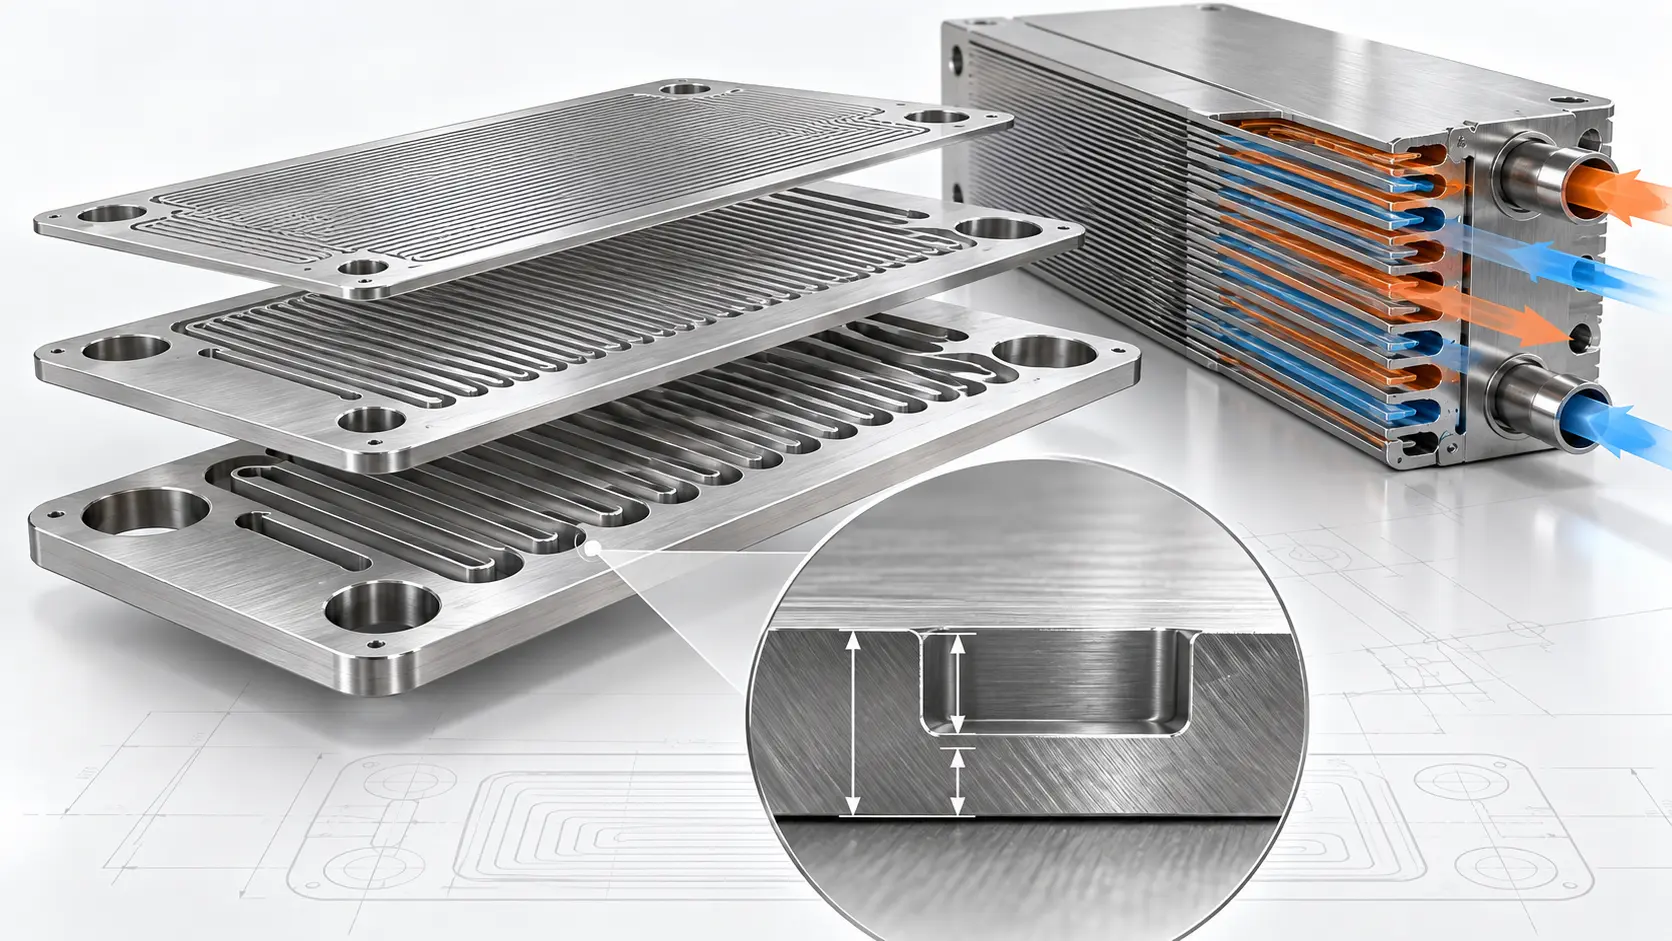
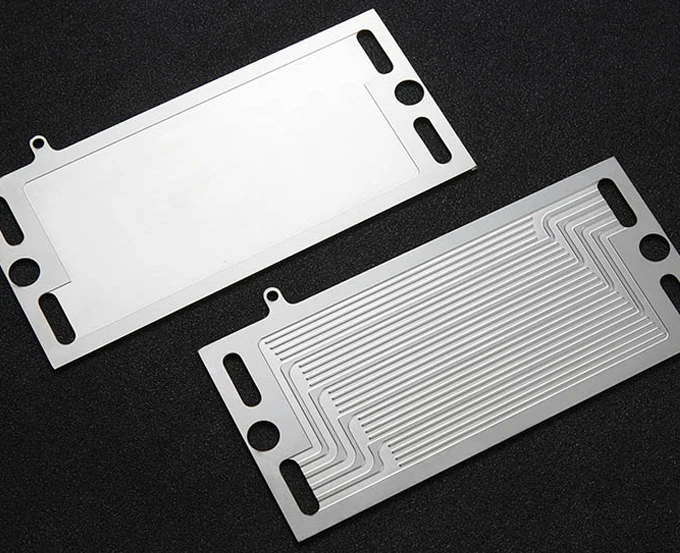
Le piastre bipolari possono utilizzare canali di flusso incisi e modelli a profondità multipla. TMNetch elenca il supporto dalla prototipazione alla produzione e i progetti di canali a doppia profondità per questi progetti.
Il piano di produzione completo può includere anche rivestimenti, saldature, incollaggi, pulizia o ispezioni. Questi requisiti devono essere definiti tenendo presente il progetto finale della pila.
Componenti della camera di vapore
I componenti della camera a vapore possono essere costituiti da sottili lamine di rame con canali o stoppini interni. L'incisione può creare motivi piatti dettagliati senza sollecitazioni meccaniche dovute al taglio.
La struttura incisa rappresenta solo una parte del dispositivo termico finito. L'assemblaggio, la sigillatura, la pulizia e il collaudo finale richiedono un controllo di processo separato.
Griglie per altoparlanti
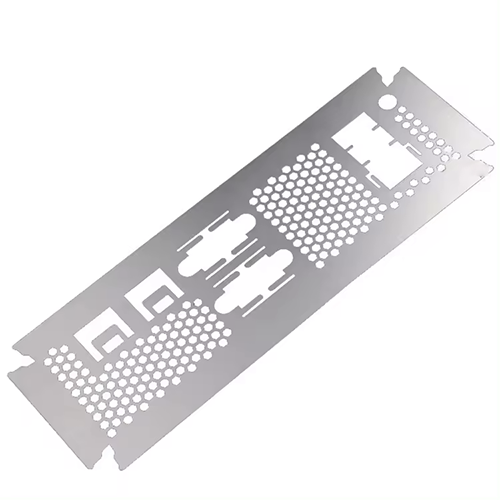
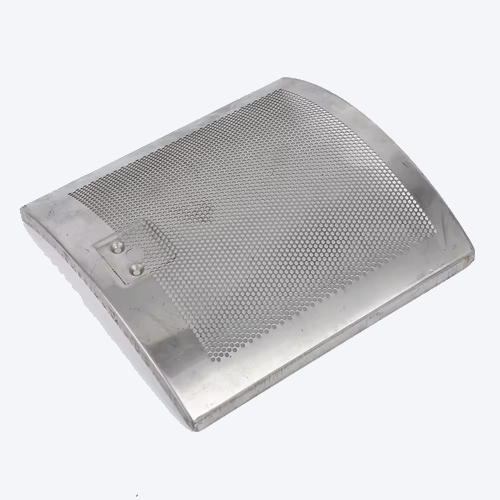
Le griglie per altoparlanti fotoincise possono combinare aperture precise, motivi decorativi e un profilo esterno rifinito. I materiali elencati da TMNetch includono acciaio inossidabile, alluminio e leghe di nichel.
L'acquirente deve definire l'area disponibile, le esigenze acustiche, l'aspetto, il rivestimento, la planarità e il metodo di assemblaggio.
Spessori, rondelle, distanziali e dischi encoder
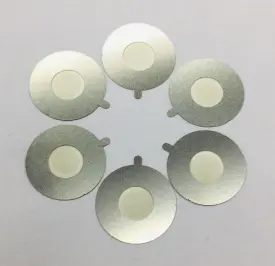
Spessori sottili, rondelle, distanziali e dischi encoder spesso presentano profili precisi, fori e scanalature ripetute. La lavorazione PCE è utile quando il taglio meccanico potrebbe creare bave o deformare le caratteristiche più delicate.
Sul disegno devono essere specificati lo spessore critico, la planarità, la precisione angolare, la configurazione dei fori e i requisiti di superficie.
Parti di modellismo fotoincise
Le parti fotoincise per modellismo utilizzano sottili lamine metalliche per riprodurre ringhiere, griglie, pannelli, staffe e altri dettagli in scala. TMNetch elenca acciaio inossidabile, alluminio, leghe di rame, leghe di nichel e leghe di titanio per queste parti.
Lo spessore selezionato deve corrispondere sia alla scala visiva che alla resistenza alla manipolazione.
Controllo di qualità e ispezione
La pianificazione della qualità inizia prima che il metallo entri nella linea di incisione. Un fornitore deve comprendere quali dimensioni influenzano la funzionalità e come ciascuna di esse verrà verificata.
TMNetch dichiara che la sua produzione opera secondo un sistema di qualità ISO 9001:2015 . Il suo processo di fotoincisione prevede ispezioni con CMM e controlli di qualità. La pagina relativa all'incisione del titanio elenca anche l'ispezione con visione 2D, l'ispezione del primo articolo e la reportistica del controllo qualità in uscita per i progetti in titanio.
Un progetto può richiedere alcuni o tutti i seguenti elementi:
Verifica della qualità e dello spessore del materiale
Revisione del disegno e della revisione
Ispezione del Primo Articolo - Esame del Primo Articolo
Ispezione visiva della superficie
Ispezione dimensionale o ottica
Ispezione della placcatura o del rivestimento
Certificati dei materiali
Registri di lotti o ordini
Controlli finali di pulizia e confezionamento.
Non rimandate la definizione di questi requisiti a dopo il campionamento. Il metodo di ispezione, il livello di campionamento, il formato del rapporto e le dimensioni critiche possono influire sul prezzo e sui tempi di consegna.
Quali fattori influenzano i costi e i tempi di consegna dell'incisione fotochimica?
Il costo della fotoincisione chimica non può essere calcolato solo in base alla lunghezza e alla larghezza del pezzo. Il fornitore deve esaminare il disegno completo e i requisiti di produzione.
Tra i fattori importanti relativi a costi e tempistiche si annoverano:
Tipo di materiale, grado e tempra
spessore del materiale
Dimensioni dei pezzi e layout del foglio
Quantità e domanda ripetuta prevista
Tolleranze critiche
Larghezze minime di fori, fessure e anima
Caratteristiche semi-incise o a profondità multipla
Requisiti di superficie e cosmetici
Placcatura, lucidatura, piegatura, taglio laser o altre lavorazioni secondarie.
Rapporti di ispezione e documentazione dei materiali
Requisiti di pulizia, imballaggio e spedizione
La grafica digitale può ridurre la necessità di costose attrezzature fisiche. Tuttavia, non elimina la necessità di progettazione per la producibilità (DFM), impostazione del processo, materiali, ispezione o finitura.
Il preventivo più accurato si ottiene da una richiesta di offerta (RFQ) completa. Se il progetto è ancora in fase di modifica, specificatelo chiaramente in modo che il fornitore possa distinguere le esigenze relative al prototipo dal piano di produzione finale.
Cosa bisogna includere in una richiesta di preventivo per la fotoincisione chimica?
Invia informazioni sufficienti per una revisione tecnica. Una richiesta di offerta (RFQ) efficace dovrebbe includere:
Un disegno 2D o un file CAD
Nome del materiale e grado esatto
Spessore e tempra del materiale, se pertinenti
Quantità del prototipo e quantità di produzione
Domanda annua prevista
Dimensioni e tolleranze critiche
Dimensioni minime di fori, fessure e nervature
Aree parzialmente incise e profondità richiesta
Finitura superficiale, placcatura o rivestimento
Requisiti di planarità e dei bordi
Esigenze di ispezione e documentazione
Requisiti di imballaggio
Condizioni finali di applicazione e montaggio
Etichettare chiaramente le caratteristiche critiche. Evitare di applicare tolleranze troppo ristrette a ogni dimensione, a meno che l'applicazione non lo richieda realmente.
Perché collaborare con TMNetch?
TMNetch dichiara di essere specializzata nell'incisione fotochimica dal 2011. L'azienda gestisce uno stabilimento certificato ISO 9001:2015 a Dongguan, in Cina, dotato di sistemi automatizzati per l'incisione e la produzione.
TMNetch offre supporto per la realizzazione di componenti personalizzati, dalla revisione dei disegni fino alla produzione. Il suo sito web elenca acciaio inossidabile, rame, ottone, bronzo fosforoso, rame al berillio, alluminio, titanio, leghe di nichel e altri metalli idonei.
Per i progetti che richiedono più della semplice incisione, TMNetch offre internamente servizi di galvanizzazione, piegatura, taglio laser, lucidatura e confezionamento personalizzato. Ciò consente di valutare l'incisione e le operazioni secondarie come un unico piano di produzione.
Prima di formulare un preventivo, il team di ingegneri può esaminare il disegno, il materiale, lo spessore, la tolleranza, la quantità, i requisiti di finitura superficiale, le esigenze di ispezione e i processi secondari.
Invia il tuo disegno per una revisione dell'incisione fotochimica
Invia il tuo file CAD, il tipo di materiale, lo spessore, la quantità, le tolleranze critiche, la finitura e i requisiti di applicazione a TMNetch per una valutazione tecnica e un preventivo.
Capacità di fotoincisione di TMNetch
TMNetch pubblica le seguenti informazioni generali sulle pagine relative alla fotoincisione e ai prodotti. Questi valori rappresentano capacità di riferimento e non limiti di accettazione automatici per ogni materiale e design.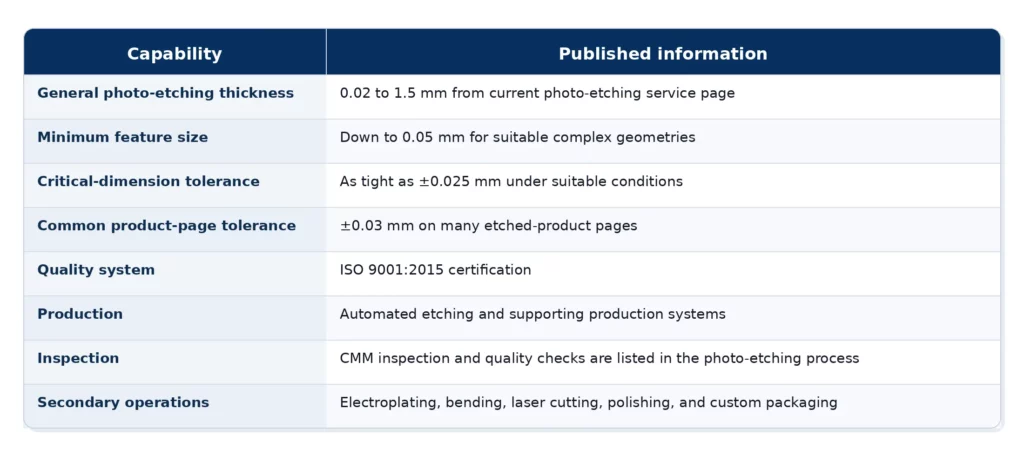
La capacità finale dipende dal tipo di materiale, dallo spessore, dalle dimensioni del pezzo, dalla geometria delle caratteristiche, dal diametro del foro, dalla larghezza della fessura, dalla spaziatura, dalle aree semi-incise, dai requisiti di superficie e dal metodo di ispezione. Inviare il disegno per la revisione tecnica prima di definire le tolleranze di produzione.
Domande frequenti
Che cos'è l'incisione fotochimica?
La fotoincisione chimica è un processo di lavorazione dei metalli sottrattivo. Utilizza una resina fotosensibile, l'esposizione ai raggi UV e un'incisione chimica controllata per rimuovere aree selezionate da una lamiera metallica. Il processo permette di creare componenti sottili e dettagliati senza l'utilizzo di forza di taglio meccanica o calore concentrato.
La fotoincisione chimica e la fotolavorazione chimica sono la stessa cosa?
Spesso questi termini vengono usati come sinonimi. Fotoincisione, fotoincisione chimica, lavorazione fotochimica e PCM descrivono generalmente lo stesso processo chimico foto-definito quando viene utilizzato per la produzione di componenti metallici di precisione.
Quali metalli può essere inciso fotochimicamente da TMNetch?
TMNetch elenca acciaio inossidabile, rame, ottone, bronzo fosforoso, rame al berillio, alluminio, titanio, nichel e leghe di nichel, molibdeno e altri metalli speciali idonei. L'approvazione finale dipende dal grado esatto, dallo spessore, dalla geometria, dalla tolleranza e dai requisiti superficiali.
Quanto è precisa la fotoincisione chimica?
La precisione dipende dal materiale, dallo spessore, dalle dimensioni del pezzo, dalla geometria delle caratteristiche, dalla profondità di incisione e dal metodo di ispezione. Le pagine dei prodotti TMNetch indicano generalmente una tolleranza di ±0.03 mm, mentre la pagina relativa al servizio di fotoincisione afferma che le dimensioni critiche idonee possono raggiungere ±0.025 mm. È necessaria una revisione del disegno prima di confermare la tolleranza.
Quale spessore di materiale può essere inciso tramite fotoincisione con TMNetch?
La pagina attuale del servizio di fotoincisione di TMNetch indica un intervallo di lavorazione generale da 0.02 a 1.5 mm. Le pagine specifiche per i singoli materiali potrebbero pubblicare intervalli diversi per applicazioni particolari. Confermare la lega, lo spessore e la geometria esatti con il team di ingegneri.
Qual è la dimensione minima delle caratteristiche ottenibili tramite incisione fotochimica?
La pagina del servizio di fotoincisione di TMNetch elenca dettagli fino a 0.05 mm per geometrie complesse adatte. Questo non è un valore universale per ogni foro, fessura, nervatura, materiale o spessore. Il disegno deve essere esaminato prima che la caratteristica venga approvata.
La fotoincisione chimica crea delle sbavature?
Questo processo evita le bave di taglio in rilievo create dalla punzonatura o dal taglio meccanico. Il bordo finale presenta comunque un profilo inciso, influenzato dallo spessore del materiale e dal sottosquadro, pertanto i requisiti critici del bordo devono essere specificati nel disegno.