La qualità dei lead frame dipende dalla revisione del progetto, dalle condizioni del materiale, dalla precisione del fotoutensile, dal controllo del fotoresist, dalla stabilità dell'incisione, dalla pulizia, dalla placcatura, dall'ispezione e dall'imballaggio. Per i lead frame fotoincisi e incisi chimicamente, molti difetti possono essere prevenuti prima dell'inizio della produzione.
I difetti più comuni dei lead frame includono deviazioni dimensionali, variazioni di passo, sovraincisione, sottoincisione, sottosquadro eccessivo, profilo del bordo irregolare, deformazione, contaminazione superficiale, difetti di placcatura, incoerenza della semiincisione e variazioni tra lotti.
Il dizionario dei termini JEDEC per la tecnologia a stato solido definisce un lead frame come un telaio metallico che fornisce terminali esterni e supporto meccanico all'interno di un package [1]. Quando viene utilizzato in progetti di semiconduttori, sensori, connettori, LED, dispositivi di potenza, dispositivi medici o elettronica automobilistica, piccoli problemi di qualità possono influire sul collegamento, sulla saldatura, sull'accoppiamento dell'assemblaggio, sul percorso della corrente o sull'affidabilità del package.
Perché la qualità del lead frame è importante
La qualità del lead frame è fondamentale perché il componente è spesso piccolo, sottile e di importanza critica per la sua funzionalità. Può supportare connessioni elettriche, posizionamento del chip, aree di incollaggio, aree di saldatura, struttura del package o percorsi termici.
Nei progetti di semiconduttori ed elettronica, i difetti sulla striscia metallica non sono solo estetici. ScienceDirect spiega che una superficie di lead frame di alta qualità dovrebbe essere priva di piccoli difetti causati da processi, manipolazione o contaminanti aerodispersi, poiché questi difetti possono provocare una placcatura difettosa e influenzare l'adesione del die o il wire bonding [3].
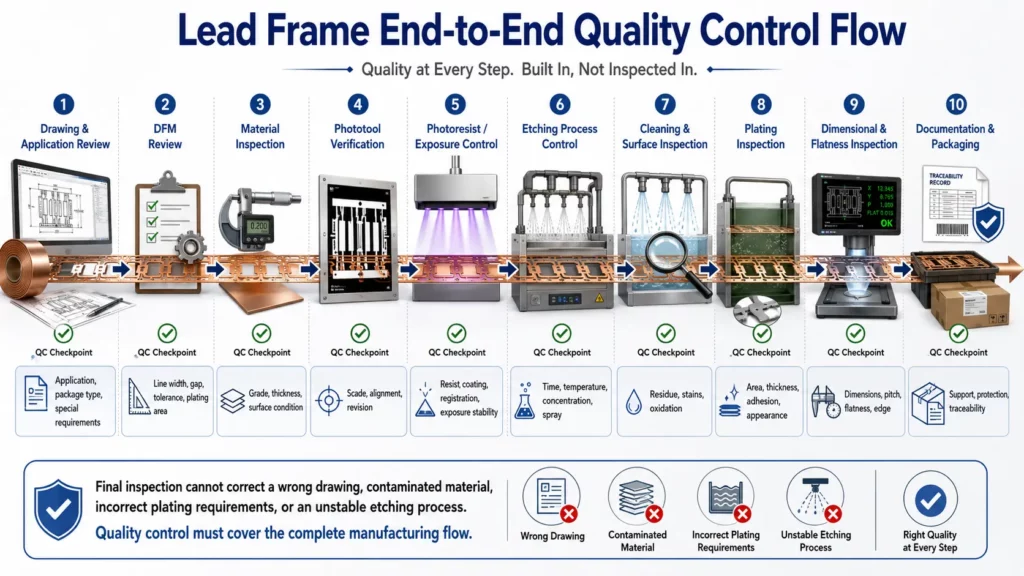
Ecco perché il controllo qualità lungo tutto il processo di produzione dei lead frame non dovrebbe basarsi solo sull'ispezione finale. L'ispezione finale può individuare molti difetti, ma non può correggere un progetto scadente, un disegno poco chiaro, materiale contaminato, una nota di placcatura errata o un processo di incisione instabile.
Per i progetti di lead frame personalizzati , il controllo qualità dovrebbe iniziare con una revisione DFM. DFM sta per "Design for Manufacturability" (progettazione per la producibilità). Verifica se il disegno può essere prodotto, ispezionato, placcato, pulito, imballato e replicato in lotti di produzione diversi.
Da dove provengono solitamente i difetti del telaio di piombo
La maggior parte dei difetti dei lead frame deriva da una combinazione di fattori relativi a progettazione, materiali, processi e manipolazione. Un buon processo di risoluzione dei problemi non dovrebbe limitarsi a valutare l'aspetto del difetto, ma dovrebbe anche individuare il punto in cui il difetto si è manifestato nel processo.
Nella nostra esperienza di produzione, molti problemi di qualità dei lead frame iniziano prima della fase di incisione, soprattutto quando i disegni non definiscono le dimensioni critiche, le aree di placcatura, i requisiti di planarità o i riferimenti per l'ispezione.
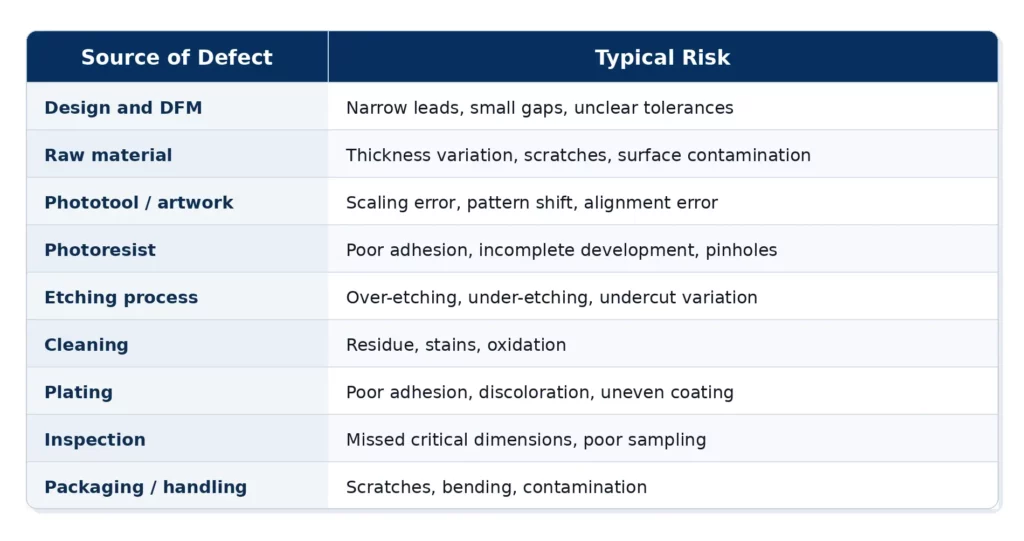
Per cornici in piombo fotoincise, il fotoutensile, il fotoresist e il processo di incisione chimica sono particolarmente importanti. ASM descrive lavorazione fotochimica come un processo di incisione del metallo che utilizza un fotoresist per definire le aree in cui il metallo verrà inciso [2]. Se l'opera d'arte, il resist o la finestra di incisione non sono controllati, la qualità dimensionale può variare.
Difetti comuni nella produzione di lead frame e relative cause principali
Deviazione dimensionale
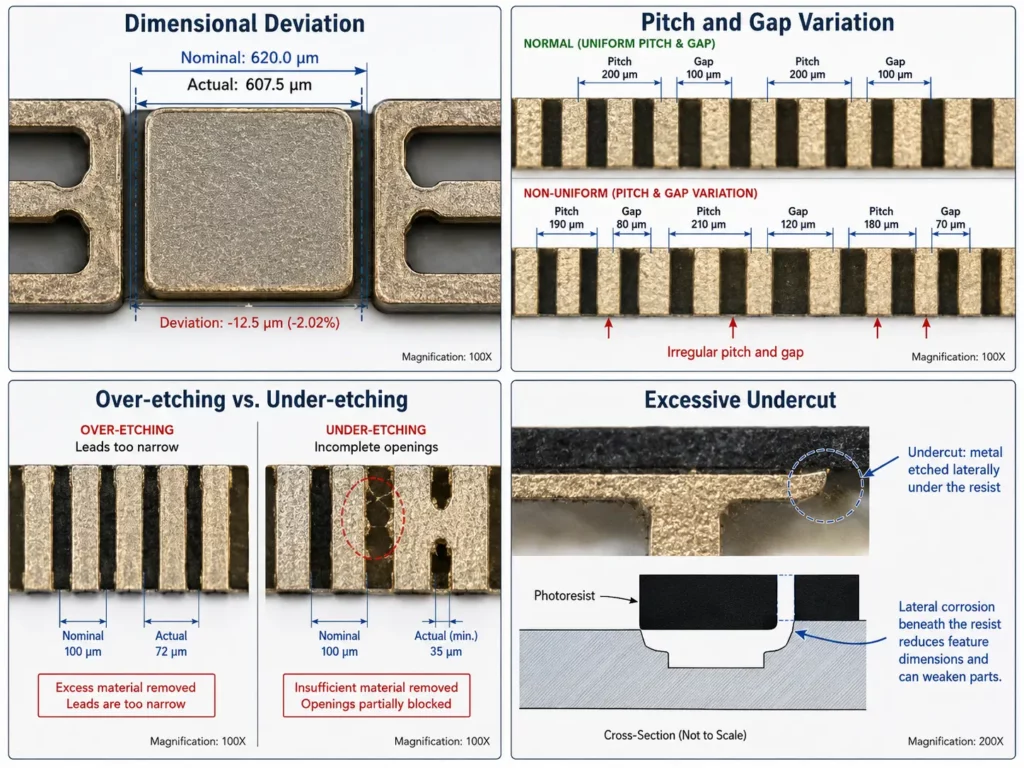
La deviazione dimensionale indica che il lead frame finito non corrisponde alle dimensioni richieste. Ciò può includere larghezza del lead al di fuori della tolleranza, deviazione delle dimensioni del pad del chip, errore del profilo esterno o dimensione errata dello slot.
Tra le possibili cause principali si annoverano una compensazione dell'incisione inadeguata, tempi di incisione errati, variazioni dello spessore del materiale, condizioni instabili dell'agente di incisione o metodi di misurazione incoerenti. Nei progetti di lead frame personalizzati incisi, la deriva dimensionale viene spesso esaminata insieme allo spessore del materiale, alla compensazione della grafica, al tempo di incisione e al metodo di ispezione.
La prevenzione inizia con la revisione DFM (Design for Manufacturing). Il fornitore deve confermare le dimensioni critiche, applicare un'adeguata compensazione dell'incisione, controllare il processo di incisione e ispezionare le caratteristiche importanti dopo la produzione.
Variazione del tono e dello spazio tra i due elementi principali
Le variazioni di passo e distanza tra i pin possono influire su incollaggio, stampaggio, saldatura e assemblaggio del package. Se il passo dei pin è troppo stretto o troppo largo, il lead frame potrebbe non essere compatibile con il successivo processo di assemblaggio.
Le cause principali possono includere errori di allineamento del fotocompositore, errori di ridimensionamento della grafica, movimenti del materiale, incisione non uniforme o riferimenti di ispezione inadeguati. Per i lead frame ad alta densità, piccole variazioni di passo possono comportare rischi significativi in fase di assemblaggio.
I metodi di prevenzione includono la verifica degli strumenti fotografici, il controllo delle revisioni delle illustrazioni, l'esposizione e lo sviluppo stabili, il controllo del processo di incisione e l'ispezione del passo critico.
Sovraincisione e sottoincisione
La sovraincisione si verifica quando viene rimosso troppo metallo. Può rendere i terminali troppo stretti, indebolire i dettagli più fini o alterare il profilo del bordo.
La sottoincisione si verifica quando viene rimosso troppo poco metallo. Può lasciare aperture incomplete, spazi ostruiti o metallo residuo dove il disegno richiede un'apertura libera.
Gli studi sui parametri del processo di lavorazione fotochimica mostrano che il tempo di incisione, la temperatura e la concentrazione dell'agente di incisione influenzano la velocità di rimozione del materiale, la rugosità superficiale, il sottosquadro e la velocità di incisione [4]. Ciò rende il controllo dell'incisione una parte fondamentale del controllo di qualità del lead frame.
Per evitare un'incisione eccessiva o insufficiente, il fornitore deve controllare la velocità di incisione, il tempo di incisione, le condizioni della soluzione, le condizioni di spruzzatura, la densità di carico e i controlli in corso di processo.
Sottosquadro eccessivo
Il sottosquadro è la rimozione laterale di metallo al di sotto del bordo del fotoresist. Un certo grado di sottosquadro è parte integrante dell'incisione chimica, ma un sottosquadro eccessivo può ridurre la larghezza dei terminali, modificare gli spazi e influenzare il profilo del bordo.
Il rischio è maggiore quando la caratteristica è molto piccola, il materiale è spesso, il tempo di incisione è lungo o il progetto non include un'adeguata compensazione. Il sottosquadro nell'incisione chimica dovrebbe essere esaminato durante la fase DFM, non solo dopo la produzione.
I metodi di prevenzione includono una progettazione adeguata delle linee e degli spazi, la compensazione delle grafiche, parametri di processo stabili e l'ispezione delle caratteristiche critiche.
Profilo del bordo irregolare o irregolarità del bordo
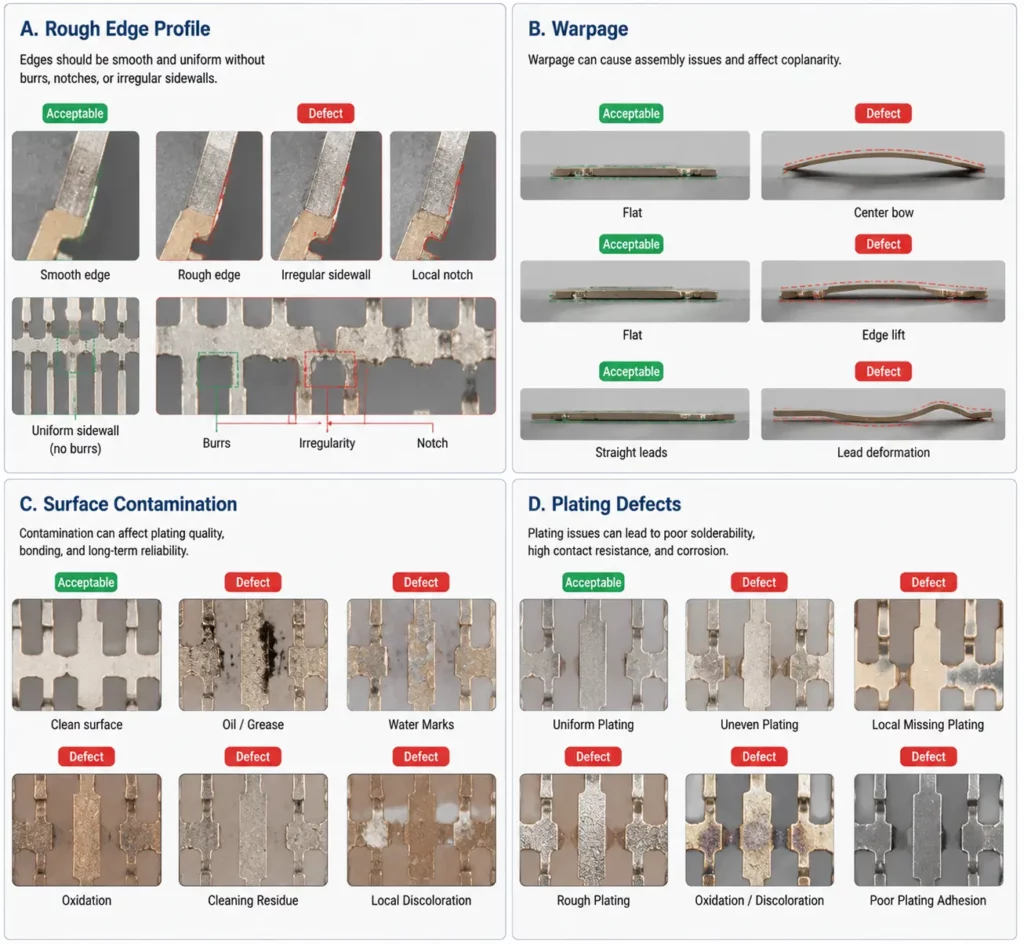
Quando gli acquirenti confrontano la fotoincisione con il taglio laser, la stampatura e la lavorazione CNC , la fotoincisione viene spesso scelta per i pezzi sottili che richiedono superfici prive di sbavature e tensioni interne. Tuttavia, uno scarso controllo del processo può comunque causare profili dei bordi irregolari, pareti laterali non uniformi o forme dei bordi instabili.
Tra le possibili cause si annoverano le cattive condizioni della superficie del materiale, la scarsa adesione del resist, la contaminazione, l'eccessiva incisione o il flusso instabile dell'agente di incisione. L'irregolarità dei bordi può influire sull'assemblaggio, sulla placcatura, sulla saldatura o sulle prestazioni dei contatti.
La prevenzione comprende l'ispezione dei materiali in entrata, il controllo della pulizia, il controllo del fotoresist, condizioni di incisione stabili e l'ispezione visiva con un ingrandimento adeguato.
Problemi di deformazione e planarità
La deformazione indica che il lead frame non è piatto. I problemi di planarità possono influire su incollaggio, saldatura, stampaggio, allineamento dei contatti e movimentazione automatizzata.
Tra le cause più comuni si annoverano materiali molto sottili, conduttori lunghi non supportati, design del supporto inadeguato, manipolazione scorretta, stress da placcatura, esposizione termica o imballaggio non idoneo. Le caratteristiche lunghe e strette sono generalmente più sensibili alla deformazione.
I metodi di prevenzione includono ponti di supporto, barre di collegamento, progettazione del telaio di trasporto, movimentazione controllata, ispezione della planarità e imballaggio protettivo.
Contaminazione superficiale
La contaminazione superficiale può manifestarsi come macchie, aloni d'olio, residui, ossidazione, macchie d'acqua o scolorimento. Può compromettere la placcatura, la saldabilità, l'adesione e l'affidabilità dei contatti elettrici.
Tra le possibili cause si annoverano una pulizia inadeguata, la manipolazione senza guanti idonei, residui dopo la sverniciatura, acqua contaminata, ossidazione durante lo stoccaggio o imballaggi non puliti. Poiché la placcatura può rendere più visibili problemi superficiali nascosti, la qualità della superficie deve essere controllata prima del processo di placcatura.
La prevenzione comprende il controllo del processo di pulizia, la manipolazione igienizzata, il controllo dell'asciugatura, uno stoccaggio adeguato e l'ispezione visiva finale.
Difetti di placcatura e finitura superficiale
I difetti di placcatura dei lead frame possono includere scarsa adesione, placcatura non uniforme, scolorimento, ossidazione, placcatura ruvida o scarsa saldabilità. Questi problemi possono derivare da contaminazione superficiale, attivazione inadeguata, instabilità del bagno, note di placcatura poco chiare o preparazione della superficie non idonea.
Per i lead frame placcati, i test di adesione ASTM B571 includono metodi qualitativi come test di flessione e test di tempra termica; il metodo appropriato deve essere selezionato in base all'applicazione del componente [5]. Il metodo di prova effettivo deve corrispondere al materiale, al rivestimento e ai requisiti di utilizzo finale.
La prevenzione inizia con specifiche di placcatura chiare. Gli acquirenti dovrebbero definire l' area di placcatura e i requisiti di finitura superficiale , inclusi il tipo di finitura, la funzione della superficie, i requisiti di saldatura o incollaggio, l'adesione e i criteri estetici.
Incoerenza della profondità di incisione parziale
Alcuni lead frame personalizzati utilizzano caratteristiche di semiincisione per linee di piegatura, aree incassate, zone a spessore controllato o funzioni di assemblaggio. Se la profondità della semiincisione non è uniforme, il componente potrebbe non piegarsi, non adattarsi o non assemblarsi come previsto.
Tra le possibili cause si annoverano un'incisione non uniforme, requisiti di profondità poco chiari, variazioni di spessore del materiale o una distribuzione non equilibrata del pattern. La prevenzione richiede obiettivi di profondità di incisione a metà altezza ben definiti, prove di processo adeguate e metodi di ispezione concordati.
Variazione da lotto a lotto
La variabilità tra lotti significa che lotti diversi presentano dimensioni, profili dei bordi, condizioni superficiali, risultati di placcatura o planarità differenti. Ciò può creare problemi durante il controllo in entrata o l'assemblaggio finale.
Le cause principali possono includere la modifica del lotto della materia prima, la revisione dello strumento fotografico, le condizioni dell'agente di incisione, le impostazioni del processo, il cambio dell'operatore o il metodo di confezionamento. La prevenzione richiede il controllo delle revisioni, la tracciabilità, la registrazione dei processi, i certificati dei materiali e i report dimensionali.
Tabella di risoluzione dei difetti per i lead frame personalizzati
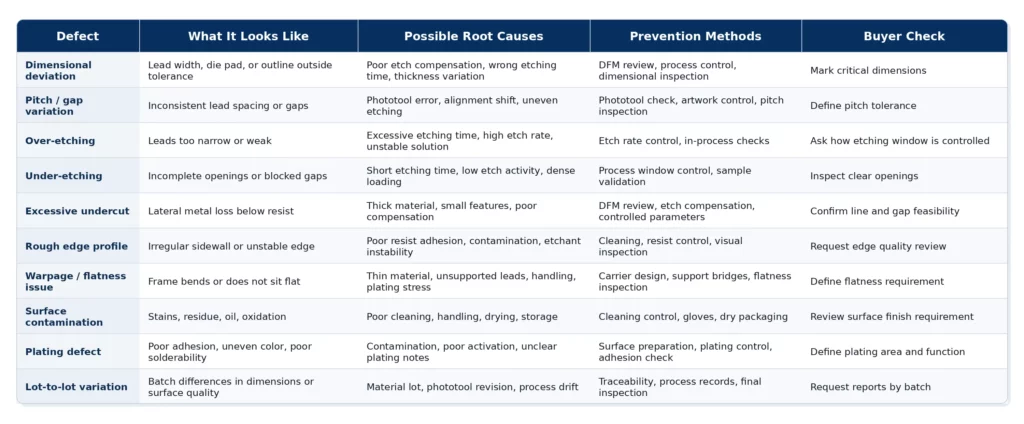
La tabella seguente riassume i difetti di fabbricazione più comuni dei lead frame, le cause principali, i metodi di prevenzione e i controlli da effettuare da parte dell'acquirente.
Processo di controllo qualità del lead frame
Il controllo qualità dei lead frame dovrebbe seguire l'intero processo, non solo la fase di ispezione finale. Ogni fase controlla un rischio diverso.
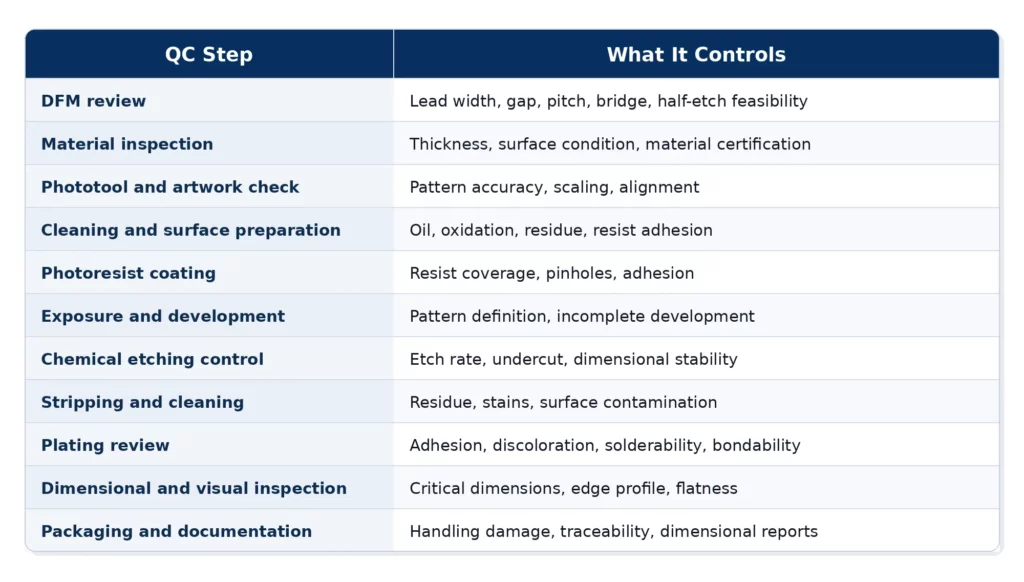
Per i progetti di lead frame personalizzati incisi, i fornitori dovrebbero controllare la qualità dei lead frame dalla revisione DFM all'ispezione finale. TMNetch afferma che i suoi lotti di lead frame includono report dimensionali e certificazioni dei materiali, che possono aiutare gli acquirenti a verificare la coerenza prima dell'assemblaggio.
La norma ISO 9001:2015 fornisce un quadro di riferimento per un sistema di gestione della qualità strutturato. L'ISO afferma che lo standard può aiutare le organizzazioni a migliorare il proprio sistema di gestione della qualità, a soddisfare i requisiti dei clienti e le normative vigenti, e ad aumentare la soddisfazione del cliente [6]. Tuttavia, la certificazione ISO non deve essere considerata un sostituto dell'ispezione specifica del progetto.
Gli acquirenti dovrebbero comunque esaminare i disegni, i certificati dei materiali, i rapporti dimensionali, le note sulla placcatura e i requisiti di imballaggio.
Problemi di progettazione che causano difetti nei lead frame
Molti difetti dei lead frame sono legati a scelte progettuali. Un fornitore di servizi di produzione può migliorare il controllo del processo, ma non può eliminare completamente il rischio derivante da un disegno scadente.
Conduttori stretti e piccoli spazi senza margine di incisione
Condotti molto stretti e spazi molto piccoli richiedono un'attenta revisione DFM (Design for Manufacturing). Se il disegno non prevede la compensazione dell'incisione, il pezzo potrebbe presentare deviazioni dimensionali, sovraincisione, sottosquadri o punti deboli.
Prima della produzione, gli acquirenti dovrebbero chiedere al fornitore di esaminare i limiti di progettazione dell'incisione fotochimica , inclusi la larghezza minima della linea, lo spazio tra le linee, lo spessore del materiale e la tolleranza.
Conduttori lunghi e sottili non supportati
I conduttori lunghi, sottili e non supportati sono sensibili alla flessione e ai danni causati dalla manipolazione. Possono deformarsi durante la pulizia, la placcatura, l'asciugatura, l'ispezione o l'imballaggio.
Ponti di supporto, tiranti o la progettazione del telaio di supporto possono contribuire a proteggere le parti fragili durante la produzione.
Angoli interni vivi
Gli angoli interni acuti possono creare condizioni di incisione locale instabili. Possono inoltre aumentare il rischio di irregolarità dei bordi.
Un raggio di curvatura, una modifica del design o una revisione DFM (Design for Manufacturing) possono migliorare la producibilità. Il design ottimale dipende dalla funzione e dai limiti di spazio.
Tolleranze e note sulla placcatura poco chiare
Se le dimensioni critiche non sono contrassegnate, il fornitore potrebbe non sapere quali caratteristiche richiedono un'ispezione più rigorosa. Se le aree di placcatura non sono chiaramente indicate, il fornitore potrebbe non sapere quali superfici necessitano di saldabilità, adesione o prestazioni di contatto.
I disegni devono definire le dimensioni critiche, le tolleranze, l'area di placcatura, il tipo di finitura, i riferimenti di ispezione e qualsiasi requisito di planarità.
Informazioni mancanti nella domanda
Lo stesso lead frame può avere priorità di qualità diverse a seconda dell'applicazione. L'area di wire bonding, l'area di saldatura, l'area di contatto del connettore e il percorso termico possono richiedere controlli differenti.
Prima della produzione, gli acquirenti devono illustrare l'applicazione, il processo di assemblaggio, l'ambiente operativo e le caratteristiche funzionali critiche.
Lista di controllo della qualità per gli acquirenti di progetti di lead frame
Una richiesta di offerta (RFQ) chiara può ridurre il rischio di problemi di qualità dei lead frame. Gli acquirenti dovrebbero fornire informazioni sufficienti al fornitore per valutare la fattibilità produttiva e le esigenze di ispezione.
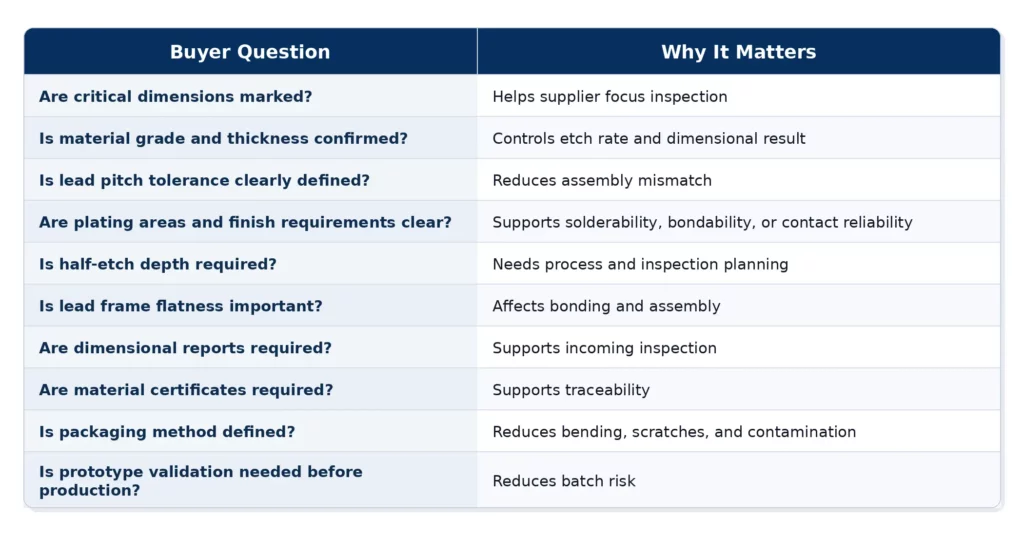
Nelle valutazioni di qualità dei lead frame, gli acquirenti non dovrebbero limitarsi a chiedere prezzo e tempi di consegna. Dovrebbero utilizzare una checklist del fornitore di incisione chimica per verificare come il fornitore controlla il sottosquadro, il passo, la planarità, la placcatura, la contaminazione superficiale, l'ispezione e la tracciabilità dei lotti.
Come TMNetch supporta il controllo qualità dei lead frame
TMNetch offre servizi di lead frame personalizzati incisi chimicamente per progetti nel settore dei semiconduttori e dell'elettronica. La pagina dedicata ai lead frame elenca una precisione fino a ±0.025 mm, prototipi di lead frame realizzabili entro 6 ore, qualità certificata ISO 9001:2015, report dimensionali, certificazioni dei materiali e placcatura in argento, oro, stagno e nichel.
La pagina di TMNetch dedicata alla fotoincisione descrive questo processo come un'incisione che non prevede l'applicazione di alcuna forza fisica al metallo e afferma che, in condizioni ottimali, può raggiungere tolleranze fino a ±0.025 mm. La stessa pagina elenca anche la lavorazione di materiali ultrasottili e le capacità di lavorazione di dimensioni minime per geometrie complesse.
La pagina dedicata all'incisione chimica di TMNetch elenca 5 linee completamente automatizzate da 39 metri, con una precisione di ±0.025 mm, una produzione di 1,800 m²/giorno, dimensioni dei pezzi fino a 600 × 1500 mm, controllo dimensionale tramite CMM, esami visivi e ispezioni rigorose.
Questi punti di capacità possono supportare la produzione di lead frame personalizzati, ma l'idoneità finale dipende comunque dal disegno, dal tipo di materiale, dallo spessore, dal passo dei terminali, dalla tolleranza, dai requisiti di placcatura, dalla quantità e dall'ambiente di applicazione.
Per una valutazione pratica, inviate a TMNetch il disegno, il materiale, lo spessore, le dimensioni critiche, i requisiti di placcatura, i requisiti di planarità, le tolleranze, la quantità e i dettagli dell'applicazione per una verifica di fattibilità e qualità.
Domande frequenti sulla qualità dei lead frame
Quali sono i difetti più comuni dei lead frame?
I difetti più comuni dei lead frame includono deviazioni dimensionali, variazioni di passo, sovraincisione, sottoincisione, sottosquadro eccessivo, profilo del bordo irregolare, deformazione, contaminazione superficiale, difetti di placcatura, incoerenza della semiincisione e variazioni tra lotti.
Quali sono le cause delle deviazioni dimensionali nei telai di piombo?
Le deviazioni dimensionali possono essere causate da una compensazione di incisione inadeguata, variazioni dello spessore del materiale, tempi di incisione instabili, condizioni dell'agente di incisione, errori dello strumento fotografico o metodi di misurazione incoerenti.
Perché si verifica una sovraincisione nei telai di piombo incisi?
La sovraincisione può verificarsi quando il tempo di incisione è troppo lungo, la velocità di incisione è troppo elevata, la concentrazione dell'agente di incisione non è controllata, la temperatura è instabile o le condizioni di carico cambiano.
In che modo il sottosquadro influisce sulla qualità del lead frame?
Il sottosquadro rimuove il metallo lateralmente al di sotto del bordo del resist. Un sottosquadro eccessivo può ridurre la larghezza dei terminali, modificare gli spazi, indebolire i dettagli più fini e compromettere la qualità dei bordi.
Perché i telai in piombo si deformano?
I telai di supporto possono deformarsi a causa del materiale sottile, dei conduttori lunghi non supportati, delle sollecitazioni dovute alla manipolazione, delle sollecitazioni dovute alla placcatura, di una progettazione inadeguata del supporto o di un imballaggio non idoneo.
Quali sono le cause dei difetti di placcatura del lead frame?
I difetti di placcatura dei lead frame possono derivare da contaminazione superficiale, pulizia inadeguata, attivazione insufficiente, instabilità del bagno di placcatura, istruzioni di placcatura poco chiare o preparazione inadeguata della superficie.
Come possono gli acquirenti ridurre i rischi legati alla qualità dei lead frame?
Gli acquirenti possono ridurre il rischio fornendo disegni chiari, dimensioni critiche indicate, grado del materiale, spessore, tolleranza, note sulla placcatura, requisiti di planarità, quantità, dettagli sull'applicazione e requisiti di ispezione.
Quali documenti di ispezione dovrebbero richiedere gli acquirenti?
Gli acquirenti possono richiedere rapporti dimensionali, certificati dei materiali, rapporti di ispezione, documentazione relativa alla placcatura, rapporti di ispezione del primo articolo o altri documenti di qualità specifici del progetto.
I telai di piombo incisi chimicamente sono privi di sbavature?
La mordenzatura chimica è comunemente scelta per la produzione di componenti metallici sottili privi di bave e tensioni interne, poiché non utilizza forze di taglio meccaniche. Tuttavia, il profilo del bordo, le dimensioni e la qualità della superficie dipendono comunque dal controllo del processo.
Quali informazioni devono fornire gli acquirenti prima della produzione?
Gli acquirenti devono fornire disegni, grado del materiale, spessore del materiale, passo dei terminali, larghezza dei terminali, spazio tra i terminali, dettagli del pad del chip, requisiti di placcatura, tolleranza, quantità, ambiente di applicazione ed esigenze di imballaggio.
Conclusione
La qualità del lead frame dipende dall'intero processo produttivo. La revisione DFM, l'ispezione dei materiali, il controllo del fototool, il controllo del fotoresist, la stabilità dell'incisione, la pulizia, la placcatura, l'ispezione, l'imballaggio e la documentazione influiscono tutti sul risultato finale.
I difetti più comuni dei lead frame includono deviazioni dimensionali, variazioni di passo, sovraincisione, sottoincisione, sottosquadro, irregolarità dei bordi, deformazione, contaminazione, difetti di placcatura e variazioni di lotto.
La prevenzione dovrebbe iniziare prima della produzione. Gli acquirenti dovrebbero indicare le dimensioni critiche, confermare i requisiti relativi ai materiali e alla placcatura, definire i requisiti di planarità, richiedere i verbali di ispezione e confermare i metodi di imballaggio.
Per ridurre il rischio di problemi di qualità, inviate il disegno e i dettagli dell'applicazione per una verifica di fattibilità e qualità prima della produzione.
Riferimenti / Fonti dei dati
[1] Dizionario JEDEC / Renesas — Definizione di lead frame
URL: https://www.renesas.com/document/gde/jedec-definition
[2] Biblioteca digitale ASM — Lavorazione fotochimica
URL: https://dl.asminternational.org/handbooks/edited-volume/33/chapter-abstract/442417/Photochemical-Machining
[3] Argomenti ScienceDirect — Panoramica del Lead Frame
URL: https://www.sciencedirect.com/topics/engineering/lead-frame
[4] ScienceDirect — Una panoramica sullo studio parametrico del processo di lavorazione fotochimica e delle sue applicazioni
URL: https://www.sciencedirect.com/science/article/pii/S2214785321049452
[5] ASTM B571 — Pratica standard per la prova qualitativa di adesione dei rivestimenti metallici
URL: https://store.astm.org/standards/b571
[6] ISO — ISO 9001:2015 Requisiti dei sistemi di gestione della qualità
URL: https://www.iso.org/standard/62085.html