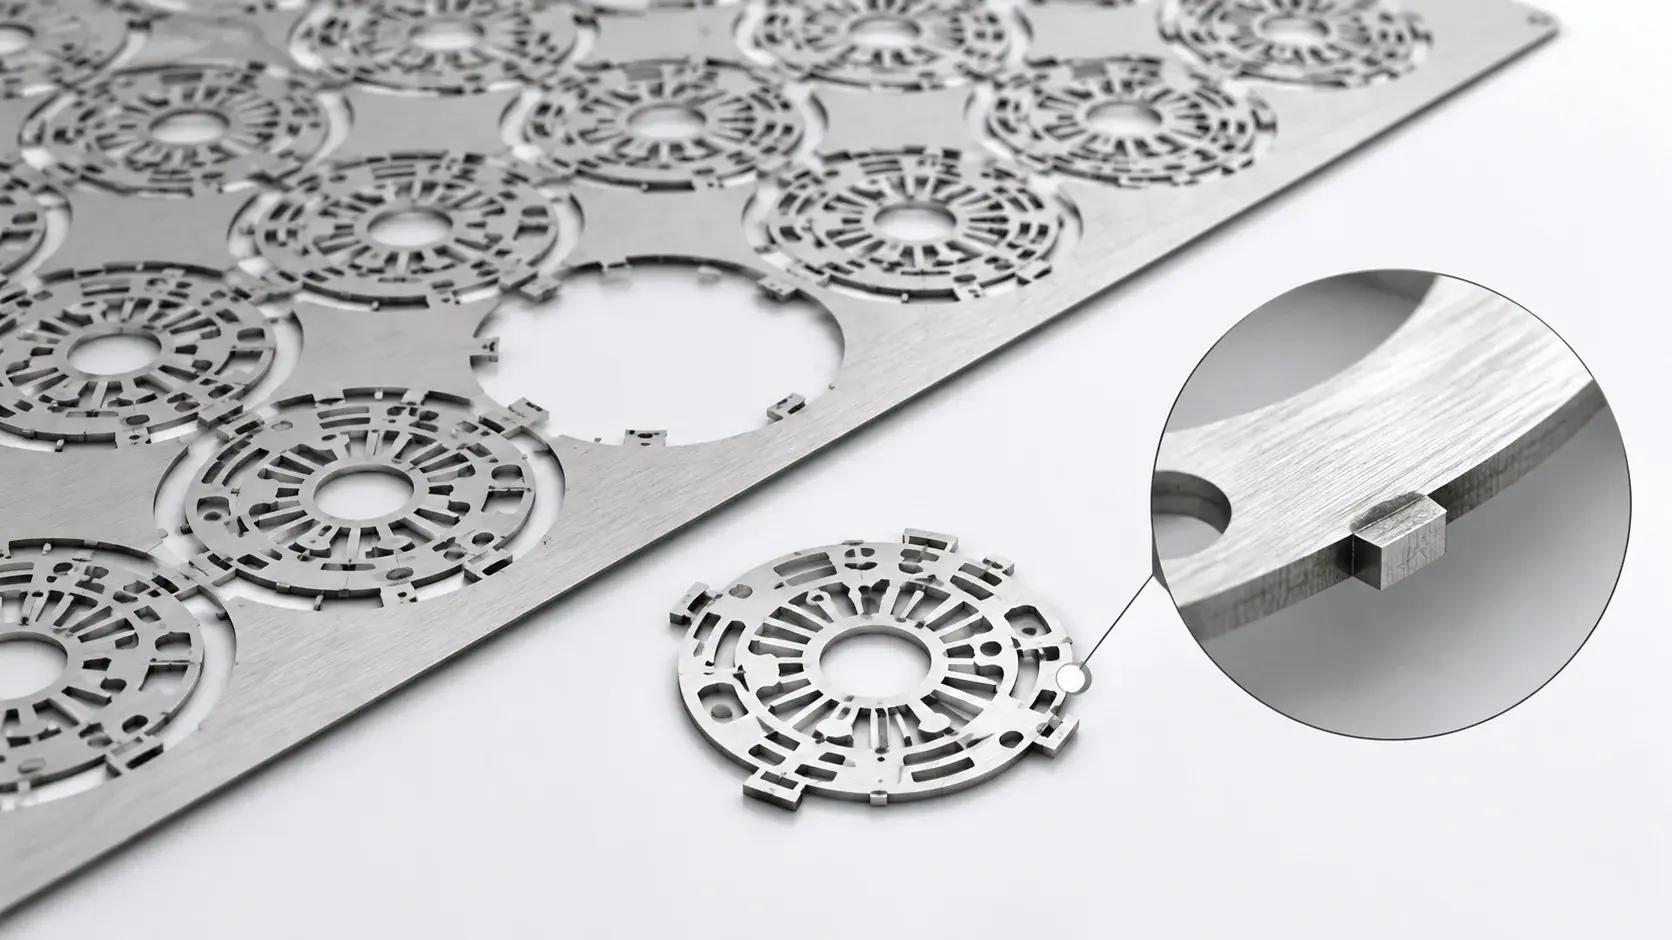
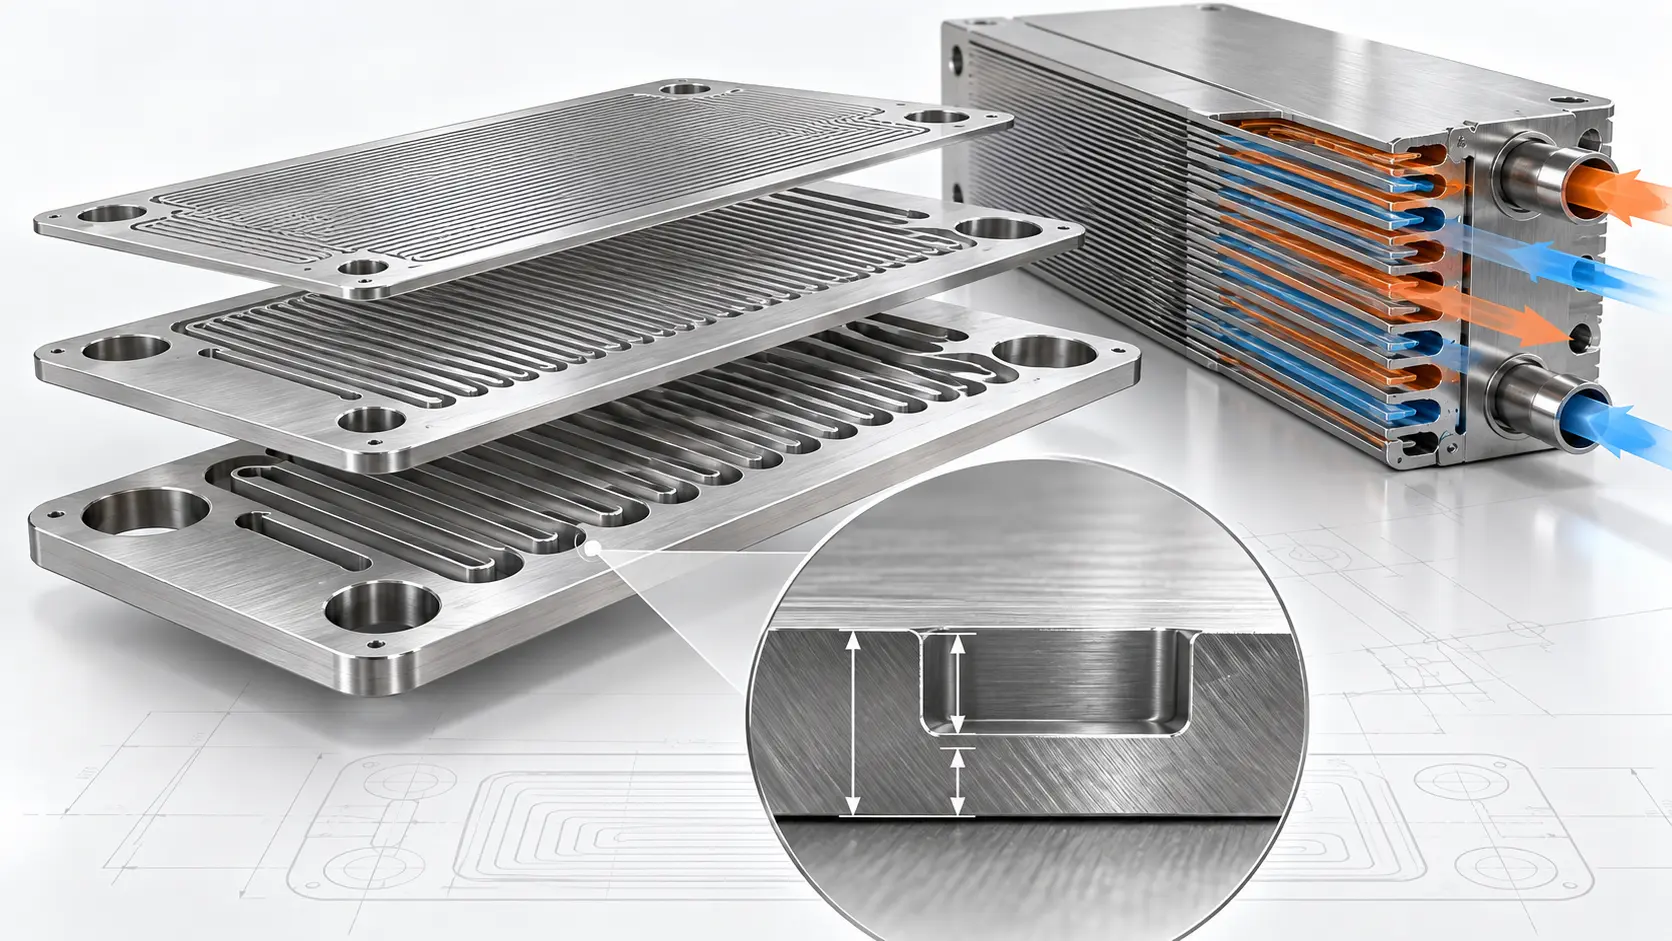
La fotoincisione chimica consente di realizzare canali complessi su sottili piastre bipolari metalliche trasferendo un modello CAD su una resina fotosensibile e rimuovendo il metallo esposto. Permette di creare percorsi sinuosi, reti parallele, collettori, porte, incavi di tenuta e diverse configurazioni su ciascun lato senza l'utilizzo di stampi rigidi. È particolarmente utile quando gli ingegneri devono testare diverse versioni del campo di flusso prima di definire il progetto finale.
Tuttavia, la libertà di progettazione non è illimitata. La profondità del canale, la larghezza delle nervature, la parete rimanente, il sottosquadro, le condizioni della superficie e la registrazione su entrambi i lati definiscono la finestra di produzione pratica. L'incisione può riprodurre un concetto di flusso, ma non può dimostrare che la piastra finita fornirà la caduta di pressione, la rimozione dell'acqua o le prestazioni della cella a combustibile richieste.
Per i progetti di sviluppo, gli ingegneri possono esaminare il processo di incisione fotochimica e le capacità di incisione personalizzata delle piastre bipolari prima di pubblicare una richiesta di offerta (RFQ).
Punti chiave
- L'incisione fotochimica è più efficace per campi di flusso planari complessi e a profondità controllata in metalli sottili.
- Una singola piastra può combinare canali, collettori, porte, fori di allineamento e aree incassate selezionate.
- Sono possibili motivi a doppia faccia e a profondità variabile, ma è necessario controllare l'allineamento e la parete rimanente.
- La deposizione chimica da fase vapore crea sottosquadri, quindi il canale finito raramente è un rettangolo CAD perfetto.
- Le prestazioni del campo di flusso richiedono ancora analisi CFD, ispezioni dimensionali e test delle celle a combustibile.
Perché i canali di flusso a piastra bipolare rappresentano una sfida nella produzione
Una piastra bipolare svolge una funzione che va ben oltre la semplice guida del gas. Il Dipartimento dell'Energia degli Stati Uniti spiega che le piastre bipolari separano le celle adiacenti, conducono elettricità, forniscono resistenza strutturale e contengono i condotti di flusso per il combustibile e l'aria. Alcuni gruppi di piastre includono anche i canali di raffreddamento.
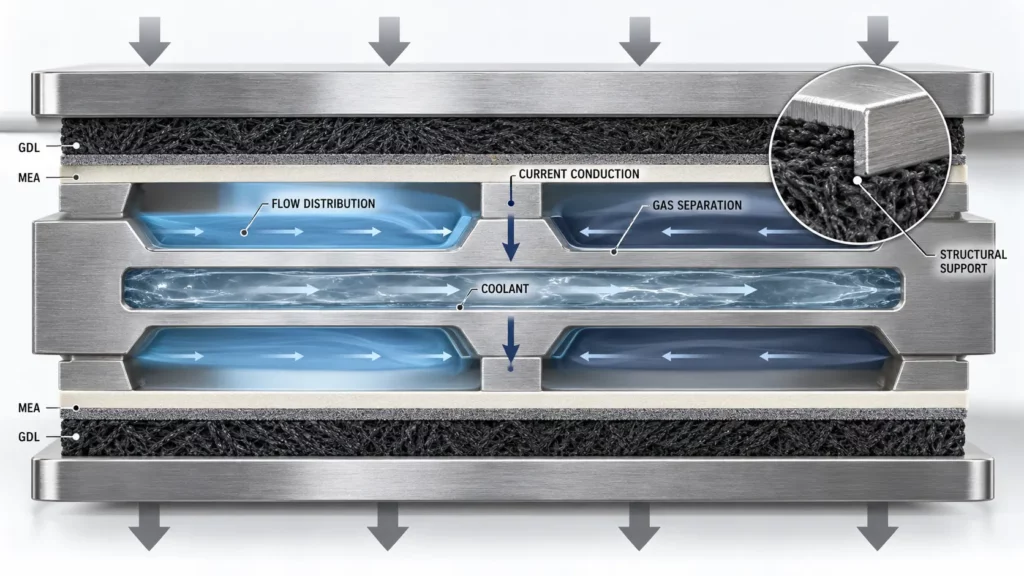
Queste funzioni competono per lo spazio. Canali più ampi possono ridurre la resistenza locale ma lasciano nervature più strette. Nervature più ampie aumentano l'area di contatto al di sopra dello strato di diffusione del gas (GDL), ma riducono l'area di flusso libero. Canali più profondi modificano la resistenza idraulica e il materiale rimasto al di sotto della scanalatura. Un recente studio sul campo di flusso delle celle a combustibile a membrana a scambio protonico (PEMFC) analizza queste relazioni.
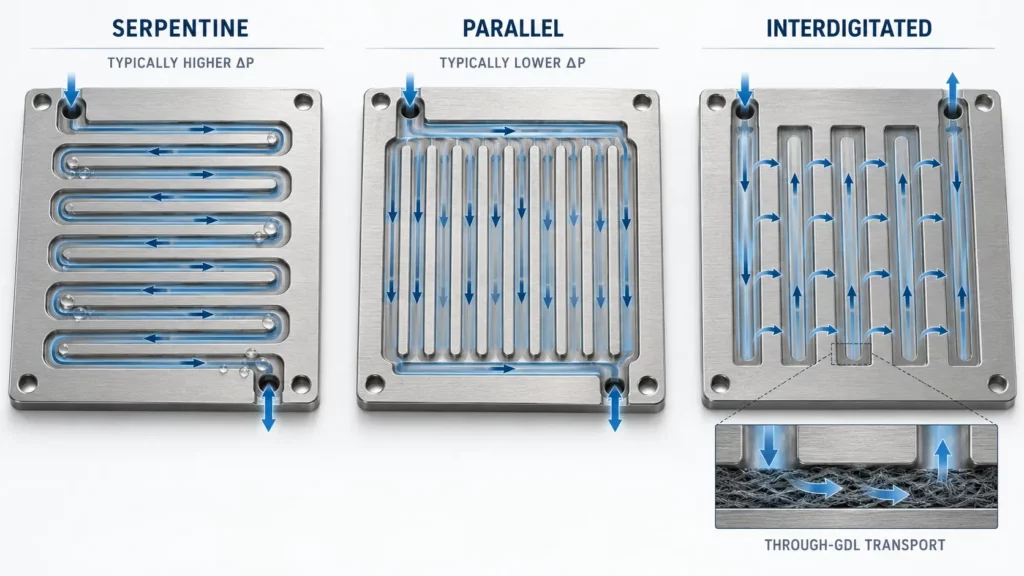
La configurazione influisce anche sul movimento dei reagenti e dell'acqua liquida attraverso l'area attiva. I campi paralleli solitamente producono una minore perdita di carico, ma possono soffrire di una distribuzione non uniforme del flusso. I percorsi a serpentina favoriscono la miscelazione e la rimozione dell'acqua, ma normalmente creano una maggiore caduta di carico. I campi interdigitati forzano un maggiore trasporto attraverso il GDL, il che può migliorare il trasferimento di massa ma aumentare la richiesta di pompaggio.
Un modello realizzabile non è automaticamente sinonimo di un buon campo di flusso. La progettazione idraulica deve tenere conto dell'MEA, del GDL e delle condizioni operative. La guida separata alla progettazione del campo di flusso delle celle a combustibile tratta questo aspetto a livello di sistema.
Come l'incisione fotochimica trasferisce un campo di flusso dal CAD al metallo
La fotoincisione chimica, detta anche lavorazione fotochimica o fotoincisione, è un processo di rimozione del metallo con maschera. Una tipica sequenza di produzione comprende la pulizia della lastra, l'applicazione del fotoresist, l'esposizione del modello CAD, lo sviluppo dell'immagine, l'incisione del metallo esposto e la rimozione del resist rimanente. Una panoramica del processo di fotoincisione chimica pubblicata illustra queste fasi.
Lo strumento fotografico definisce dove rimane il metallo. La reazione chimica agisce sulla superficie del pannello esposto, consentendo di elaborare contemporaneamente canali ripetuti. Una revisione di solito modifica la grafica e lo strumento fotografico, anziché uno stampo rigido.
L'incisione a profondità parziale crea solchi. L'incisione passante crea aperture, fori di allineamento o profili. Diverse profondità possono richiedere ulteriori fasi di incisione e stampaggio, aumentando i requisiti di misurazione e allineamento.
TMNetch elenca campi di flusso su entrambi i lati e incisione di canali a doppia profondità nella pagina relativa al servizio di lamiere bipolari . Si tratta di capacità pubblicate dall'azienda, non di specifiche universali. La fattibilità dipende comunque dalla lega, dallo spessore della lamiera, dalla geometria dei canali, dalle tolleranze e dalla quantità richiesta.

Quali caratteristiche complesse dei canali di flusso possono essere incise?
La fotoincisione chimica offre un'elevata libertà di movimento sul piano della lamiera. Risulta meno flessibile quando un progetto richiede una formatura tridimensionale profonda o pareti di canale quasi verticali.
| Caratteristica del campo di flusso | Idoneità all'incisione | Controllo tecnico principale |
|---|---|---|
| percorsi serpentini e multiserpenti | Alto | Raggi di curvatura, caduta di pressione e rimozione dell'acqua |
| Matrici di canali paralleli | Alto | Bilanciamento del collettore e uniformità tra i canali |
| Campi interdigitati | Alto | Estremità chiuse, trasporto GDL e requisiti di pressione |
| Reti ramificate o bioispirate | Condizionale | Numero minimo di nervature, geometria della giunzione e bilanciamento del flusso |
| Perni o matrici di ostacoli planari | Condizionale | Spaziatura delle caratteristiche, materiale rimanente e perdita di flusso locale |
| Collettori e porte integrati | Alto | Posizione della porta, perdita di transizione e gioco di tenuta |
| Motivi diversi sui due lati | Condizionale | Registrazione e muro minimo rimanente |
| Diverse profondità del canale | Condizionale | Fasi di mascheratura aggiuntive e ripetibilità della profondità |
| Ondulazioni profonde o canali 3D a forma libera | Basso | Prendi in considerazione stampaggio, idroformatura, lavorazione CNC o produzione additiva. |
La tabella descrive la fattibilità produttiva, non le prestazioni della cella. Studi pubblicati dimostrano che la geometria influenza il trasporto di ossigeno, la quantità di acqua liquida e il consumo energetico parassita. La configurazione ottimale dipende dalla cella nel suo complesso e dalle sue condizioni operative.
Profondità del canale, larghezza della nervatura e sottosquadro definiscono il limite reale
Un campo di flusso inciso non deve essere specificato solo come "larghezza del canale × profondità". Il disegno deve distinguere l'apertura superiore, la larghezza inferiore, la profondità, la larghezza delle nervature, le transizioni angolari e la parete rimanente. Deve inoltre indicare il riferimento e il metodo di misurazione per le aperture, le aree di tenuta e le caratteristiche a doppia faccia.
La ragione principale è il sottosquadro. L'incisione chimica a umido rimuove il metallo verso il basso e lateralmente al di sotto del fotoresist. In parole semplici, l'apertura del canale può diventare più ampia del suo fondo, creando un profilo trapezoidale o arrotondato poco profondo anziché una fessura a pareti verticali.
Uno studio sottoposto a revisione paritaria sull'elettroincisione attraverso maschera su acciaio inossidabile 304L e 430 ha rilevato che il sottosquadro aumentava approssimativamente con la profondità del canale nelle condizioni testate. I ricercatori hanno utilizzato la compensazione della maschera per migliorare le dimensioni risultanti del canale e della nervatura. Il fattore di incisione da loro riportato appartiene a quello specifico processo elettrochimico sperimentale e non dovrebbe essere riutilizzato come costante di produzione generale.
Le linee guida commerciali per la lavorazione fotochimica mettono in relazione aperture minime, larghezze delle superfici e tolleranze standard con lo spessore del materiale. Questi valori sono utili per una prima valutazione, ma sono specifici per ogni fornitore. Il disegno di una lastra bipolare richiede una revisione del progetto perché le scanalature a profondità parziale, le caratteristiche passanti e l'incisione multistadio non seguono un'unica regola di tolleranza.
Una revisione DFM pratica dovrebbe esaminare congiuntamente sei dimensioni:
- spessore del materiale;
- profondità del canale;
- larghezza dell'apertura superiore;
- larghezza inferiore;
- larghezza della nervatura o del terreno;
- minimo muro rimanente.
I rapporti tra profondità e spessore e tra larghezza delle nervature e spessore aiutano a confrontare i diversi concetti, ma non esiste un rapporto di superamento universale. La lega, le dimensioni del pannello, il rivestimento e l'ispezione possono modificare il limite.

Dalla geometria CAD alle prestazioni misurate delle celle a combustibile
Il modello CFD nominale rappresenta solo la prima fase. Un percorso di sviluppo più solido segue una catena più lunga:
Geometria CFD/CAD → compensazione del fotoutensile → profilo del canale inciso → superficie rivestita → piastra assemblata → caduta di pressione misurata → prestazioni della singola cella
Questa catena illustra una comune lacuna nello sviluppo. Un modello CFD può utilizzare canali rettangolari, mentre il campione inciso presenta lati rastremati e transizioni arrotondate. Questa differenza modifica l'area di flusso e il diametro idraulico. Lo spessore del rivestimento, l'allineamento delle piastre e la compressione del GDL possono quindi allontanare la geometria assemblata dal modello originale.
La caduta di pressione crea anche un vero e proprio compromesso a livello di sistema. Una ricerca sperimentale pubblicata su Scientific Reports ha dimostrato che una maggiore perdita di pressione nel campo di flusso potrebbe favorire la rimozione dell'acqua, ma aumenterebbe il fabbisogno di energia ausiliaria. I team di produzione dovrebbero quindi controllare le dimensioni utilizzate dal modello validato, anziché affermare che canali più stretti o più complessi siano intrinsecamente migliori.
La validazione raccomandata procede per fasi. Innanzitutto, si ispezionano la larghezza, la profondità, le nervature, le porte, la planarità e l'allineamento su entrambi i lati del canale. Successivamente, si misurano la caduta di pressione, la distribuzione del flusso e le perdite sulla piastra o sull'assemblaggio. Infine, si utilizzano curve di polarizzazione, spettroscopia di impedenza elettrochimica e test di durata per determinare se il progetto finito funziona nella cella prevista.
Materiali, rivestimenti e giunzioni devono essere pianificati insieme
L'acciaio inossidabile è ampiamente studiato per le piastre bipolari metalliche sottili delle celle a combustibile PEMFC perché combina resistenza, disponibilità di lamiere e flessibilità di produzione. Tuttavia, la sua superficie passiva può aumentare la resistenza di contatto interfacciale, mentre l'ambiente della cella a combustibile può creare problemi di corrosione. Una revisione pubblicata sul Journal of Power Sources esamina queste problematiche interconnesse relative al materiale, al canale di flusso e alla formatura.
Il metallo di base non può quindi essere scelto solo in base alla sua capacità di essere inciso. La piastra deve anche soddisfare requisiti elettrici, elettrochimici, meccanici e di barriera. Il quadro di riferimento del Dipartimento dell'Energia (DOE) comprende la permeazione dell'idrogeno, la corrente di corrosione, la conduttività, la resistenza specifica areale e la resistenza meccanica, con condizioni di prova dichiarate anziché valori commerciali isolati.
La verniciatura e la mordenzatura dovrebbero essere pianificate come un unico processo. Il Dipartimento dell'Energia degli Stati Uniti (DOE) descrive i metodi di corrosione e caratterizzazione superficiale per i materiali delle piastre bipolari. Per domande correlate sull'approvvigionamento, consultare la sezione relativa all'influenza della qualità della mordenzatura sulle prestazioni del rivestimento delle piastre bipolari e la guida separata per i test sulle piastre bipolari.
Anche la fase di giunzione richiede una validazione separata. Una revisione della produzione di piastre bipolari, sottoposta a revisione paritaria, considera la formatura del campo di flusso, la giunzione e il rivestimento come fasi di sviluppo interconnesse. La sola lavorazione dei canali non garantisce la tenuta ai gas, la durata della giunzione o la vita utile della pila.

Dove si colloca la decapaggio chimico, dal prototipo alla produzione
La fotoincisione chimica è spesso interessante durante la fase di ricerca e sviluppo perché consente di modificare i percorsi di flusso senza dover ricostruire uno stampo di formatura di precisione. Gli ingegneri possono confrontare i modelli di canali, le transizioni tra i collettori e le combinazioni di profondità prima di finalizzare il progetto. Lo studio micro-DMFC del 2005 ha dimostrato questo approccio con piastre di acciaio inossidabile da 500 μm contenenti canali e nervature a serpentina larghi 750 μm.
Questo studio dimostra la fattibilità produttiva, non una specifica automobilistica attuale. Ha utilizzato una piccola cella a combustibile a metanolo diretto, quindi le sue dimensioni e i risultati in termini di potenza non dovrebbero essere estrapolati a un programma PEMFC.
Dopo la validazione, l'economia di produzione può cambiare. La stampatura può offrire cicli rapidi quando la geometria è stabile e il volume giustifica l'utilizzo di stampi rigidi. La lavorazione CNC può essere adatta a lastre di grafite spesse o a singoli componenti da laboratorio. Il confronto tra la produzione di lastre bipolari illustra questi limiti di processo in modo più dettagliato.
Cosa dovrebbe essere incluso in una richiesta di preventivo per una piastra bipolare?
Una richiesta di offerta (RFQ) efficace dovrebbe consentire al fornitore di esaminare la geometria completa anziché basarsi su supposizioni derivanti da un'immagine renderizzata. Includere:
- Tipo di cella a combustibile e funzione della piastra;
- lega, grado, tempra e spessore del materiale;
- dimensioni complessive e area attiva;
- Larghezza superiore, larghezza inferiore e profondità del canale;
- larghezza minima delle nervature e spessore residuo della parete;
- Requisiti di stampa su un solo lato, su entrambi i lati o a profondità multiple;
- Punti di riferimento per porte, collettori, tenute e allineamento;
- limiti di planarità, rugosità e difetti visivi;
- Sequenza di rivestimento e unione;
- Metodi di ispezione e requisiti di campionamento;
- quantità del prototipo e volume annuo previsto;
- File CAD e revisione controllata del disegno.
Il progettista della cella a combustibile deve mantenere la responsabilità delle prestazioni di flusso e della validazione elettrochimica. Il fornitore del servizio di incisione deve confermare la fattibilità produttiva, i controlli di processo, la capacità di ispezione e la conformità al disegno approvato.
Domande frequenti
È possibile creare canali su entrambi i lati di una piastra bipolare mediante incisione chimica?
Sì. La stampa fronte-retro può creare motivi diversi su ciascuna superficie. Il disegno deve definire la registrazione fronte-retro, la parete rimanente, l'allineamento delle porte e quale lato controlla ciascun riferimento.
Una superficie può contenere più di una profondità di canale?
La tecnica di incisione controllata a più stadi consente di creare incavi di diversa profondità. Ogni livello aggiuntivo aumenta i requisiti in termini di fotoritocco, controllo del processo e ispezione, pertanto è necessario esaminare la mappa completa delle profondità prima di richiedere un preventivo.
I canali incisi presentano pareti verticali?
Generalmente no. La rimozione laterale del metallo crea un sottosquadro e una sezione trasversale rastremata o arrotondata. Il modello CFD e il disegno dovrebbero utilizzare il profilo finito previsto quando tale differenza influisce sul flusso.
Il trattamento di incisione chimica garantisce una distribuzione uniforme del gas?
No. Può riprodurre uno schema approvato entro i limiti di produzione concordati. La distribuzione del gas dipende dai canali, dai collettori, dal GDL, dall'MEA, dalla pressione di assemblaggio e dalle condizioni operative, quindi richiede la validazione idraulica e della cella a combustibile.
La decapaggio chimico è adatto per le lastre bipolari prodotte in serie?
Può supportare la produzione ripetuta, ma non esiste una soglia di volume universale. L'utilizzo del pannello, lo spessore, il tempo di incisione, il numero di fasi di profondità, l'ispezione, il rivestimento e la resa determinano il costo. Un design ad alto volume bloccato dovrebbe essere confrontato anche con lo stampaggio.
Conclusione
La fotoincisione chimica trasforma complessi campi di flusso bipolari a piastra in componenti in metallo sottile producibili, senza la necessità di ricorrere a stampi rigidi. Le sue applicazioni più efficaci combinano percorsi planari dettagliati, canali poco profondi, porte integrate e iterazioni di progettazione rapide.
I risultati migliori si ottengono trattando il modello CAD, la compensazione della maschera, la sezione trasversale incisa, il rivestimento, l'unione e il test della cella come un'unica catena di sviluppo. Invia a TMNetch il materiale, lo spessore, la geometria del canale, la revisione del disegno e la quantità per una revisione DFM della piastra bipolare.
Gli stessi principi di lavorazione fotochimica possono essere applicati a determinate piastre per scambiatori di calore a microcanali . La loro progettazione termica, l'incollaggio e la qualificazione a pressione seguono requisiti ingegneristici differenti e dovrebbero pertanto essere oggetto di un approfondimento e di un argomento di progettazione separati.