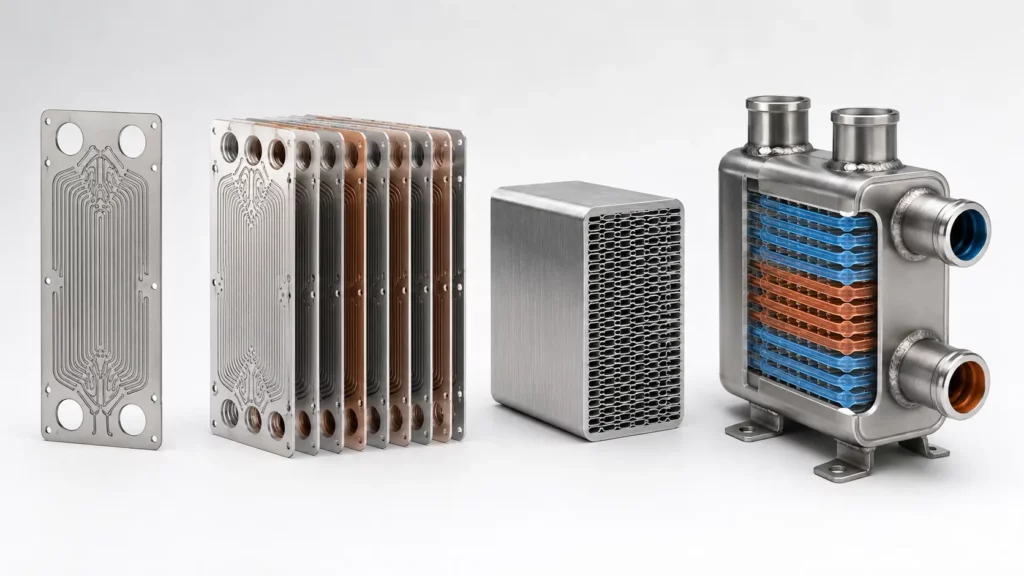
Sì. La fotoincisione chimica può essere utilizzata per realizzare piastre di scambiatori di calore piane con canali a profondità parziale, fori passanti, porte, collettori e elementi di allineamento. È particolarmente indicata per le piastre di scambiatori di calore per circuiti stampati, gli strati di microcanali e i componenti compatti per piastre di raffreddamento. Tuttavia, la piastra incisa deve comunque essere assemblata e validata come parte di uno scambiatore di calore completo; la sola fotoincisione non crea un assemblaggio certificato per la pressione.
Per un disegno di una lastra esistente, una revisione dei servizi di incisione chimica può valutare il materiale, lo spessore e la geometria dei canali. Il dimensionamento termico, la qualificazione della giunzione e l'approvazione della pressione rimangono attività separate.
Punti chiave
- La deposizione chimica da taglio è adatta a disegni complessi su lamiere metalliche piane, ma non a tutte le piastre degli scambiatori di calore.
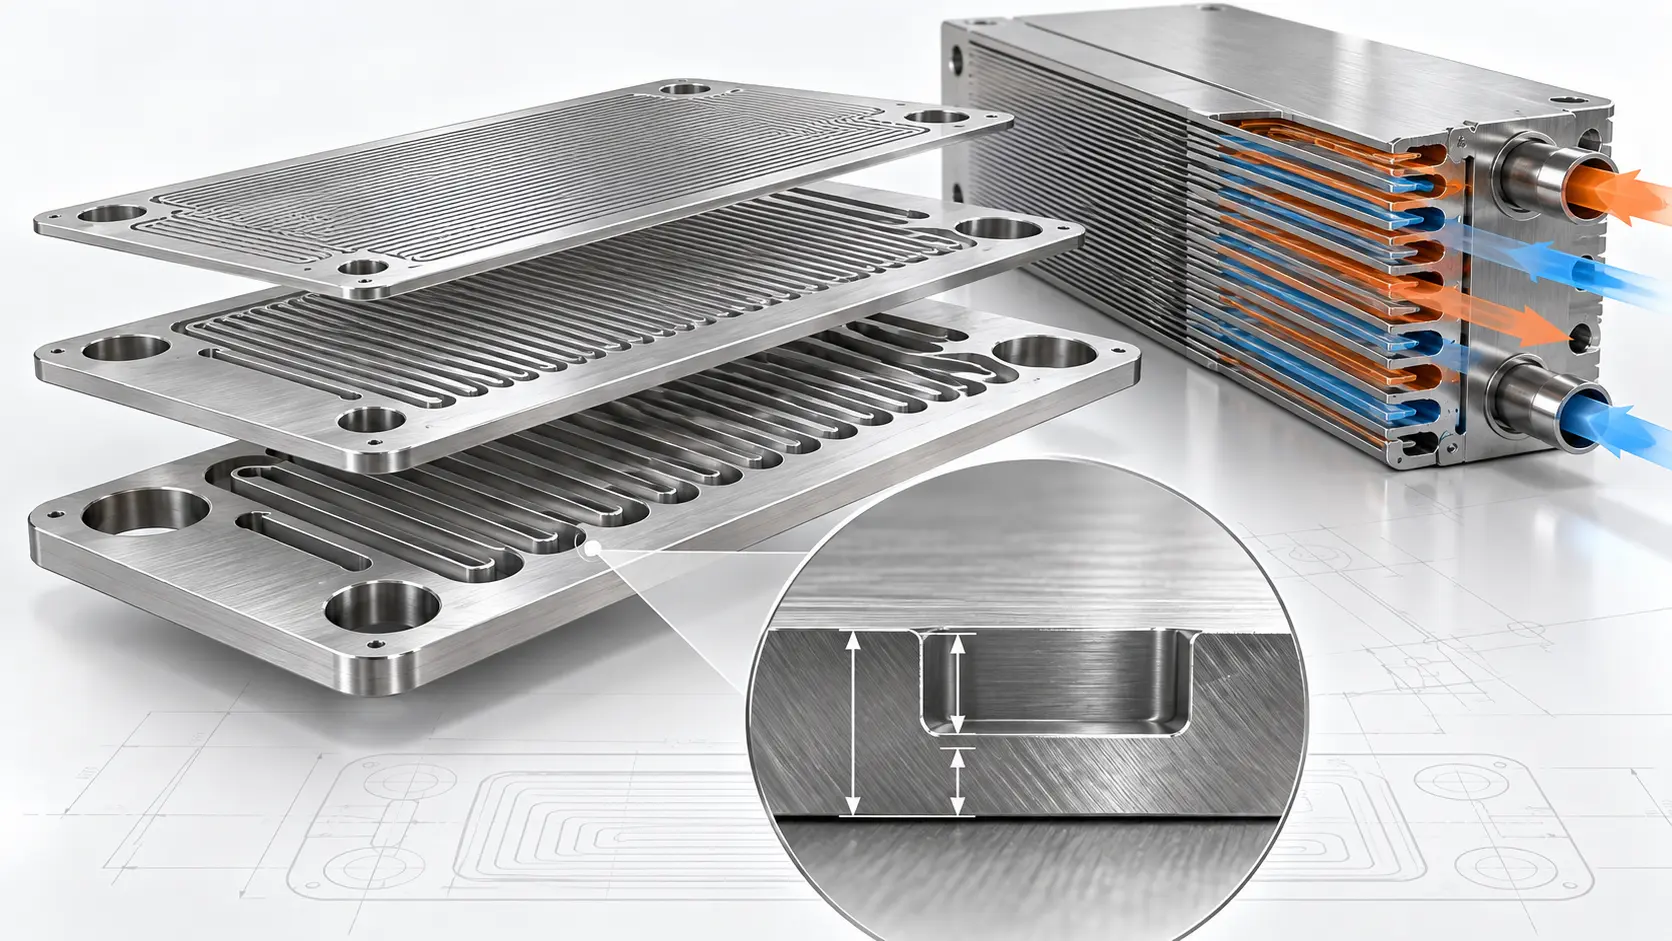
- L'incisione parziale crea canali aperti; l'incisione passante crea aperture, fori e profili esterni.
- La larghezza del canale, la profondità, la larghezza del legamento e la parete rimanente devono essere progettate congiuntamente.
- Per trasformare le piastre aperte in passaggi sigillati è necessario ricorrere alla saldatura per diffusione, alla brasatura o alla saldatura a stagno.
- La tolleranza di incisione di una piastra non determina la pressione nominale dello scambiatore finito.
Che cosa significa la decapaggio chimico per una piastra di uno scambiatore di calore?
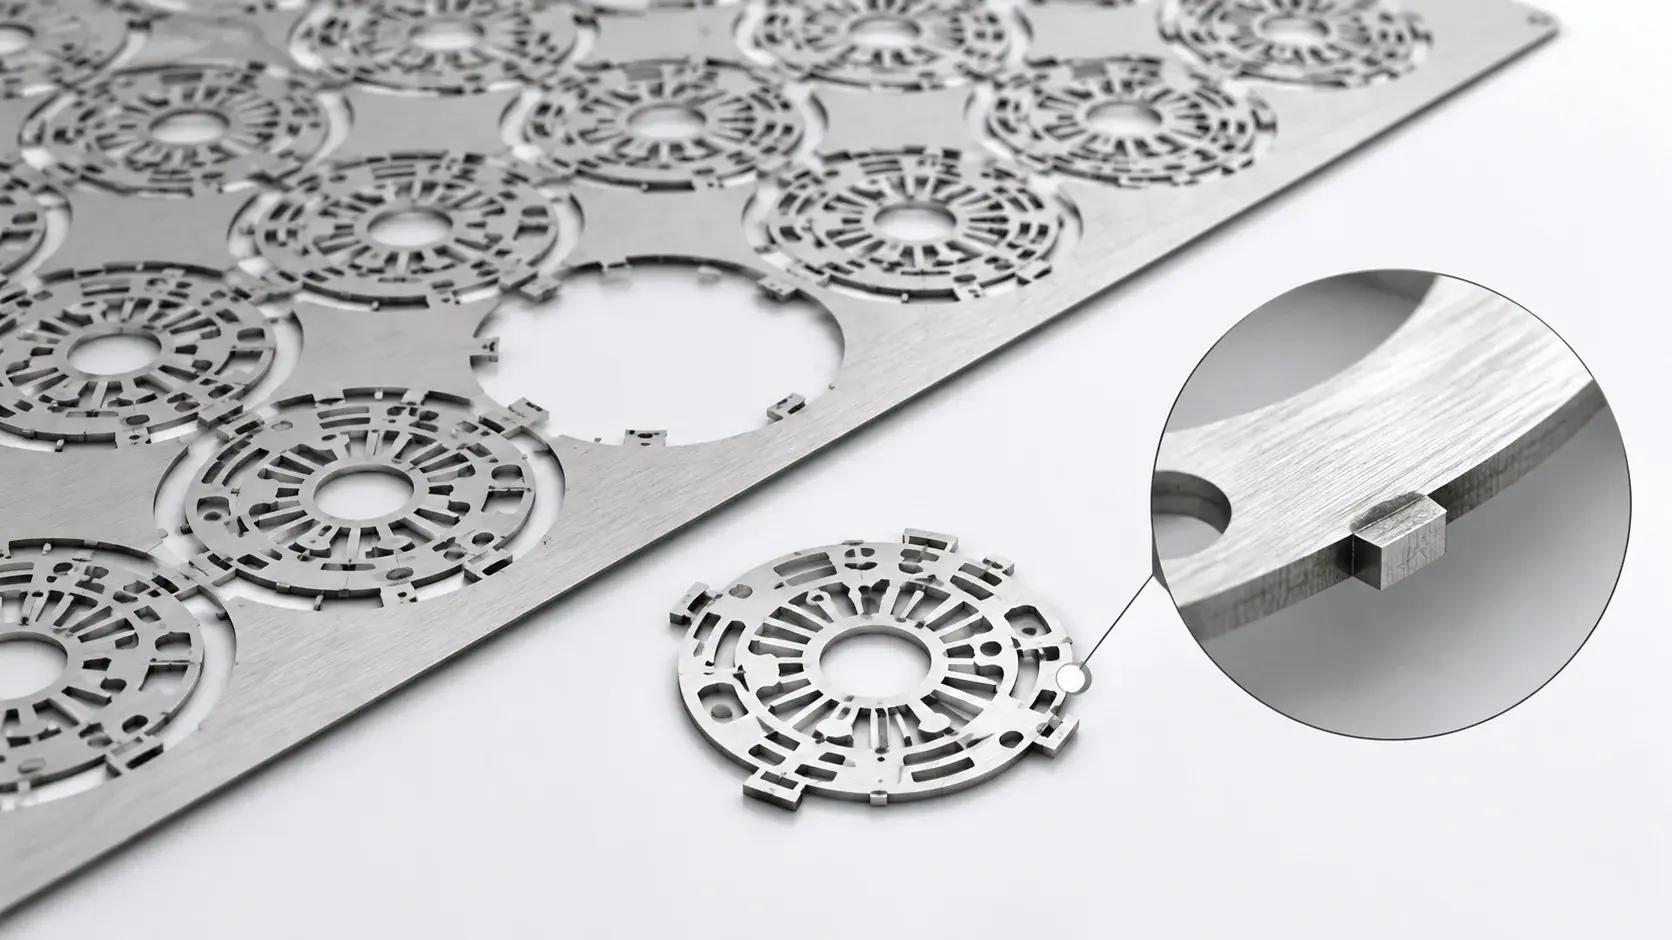
In questo contesto, per incisione chimica si intende l'incisione fotochimica, detta anche lavorazione fotochimica o fotoincisione. Una resina fotosensibile protegge le aree selezionate mentre un agente di incisione rimuove il metallo esposto. L'incisione parziale crea percorsi incavati; l'incisione passante crea aperture e il contorno della piastra. Una guida al processo di fotoincisione illustra le fasi di produzione.
I tre livelli di produzione devono rimanere separati: una piastra incisa aperta, un nucleo assemblato con passaggi sigillati e uno scambiatore completo con collettori, calcoli meccanici e test richiesti.
L'Idaho National Laboratory descrive delle piastre per scambiatori a microcanali che sono state incise e poi saldate per diffusione in nuclei interamente metallici. I blocchi di nucleo uniti potevano quindi essere saldati insieme per fornire la capacità di flusso richiesta. Questa sequenza mostra esattamente dove termina l'incisione chimica e inizia la produzione di apparecchiature a pressione.
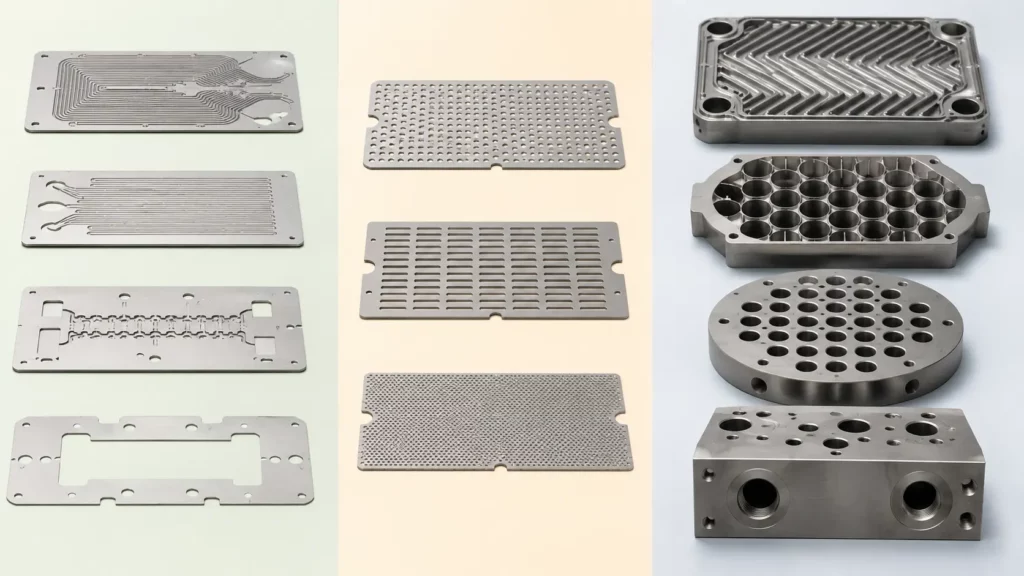
Quali piastre per scambiatori di calore possono essere realizzate mediante incisione chimica?
I candidati più promettenti sono gli strati piatti la cui funzione deriva da un modello bidimensionale o da un incavo controllato.
| Componente | Idoneità all'incisione | Confine principale di progettazione |
|---|---|---|
| Piastra di flusso per scambiatore di calore a circuito stampato | Alto | Profondità del canale, legamento e area di adesione |
| Microcanali o strato di piastra fredda | Alto | Giunzione tra parete rimanente e piastra di copertura |
| Collettore o piastra di distribuzione | Alto | Allineamento delle porte e distribuzione del flusso |
| Separatore, spessore o strato sigillante | Alto | Planarità e larghezza della zona di foca |
| Deflettore sottile perforato o raddrizzatore di flusso | Condizionale | Spessore, rigidità e carico operativo |
| Piatto a spina di pesce pressato | Basso | Richiede una corrugazione tridimensionale |
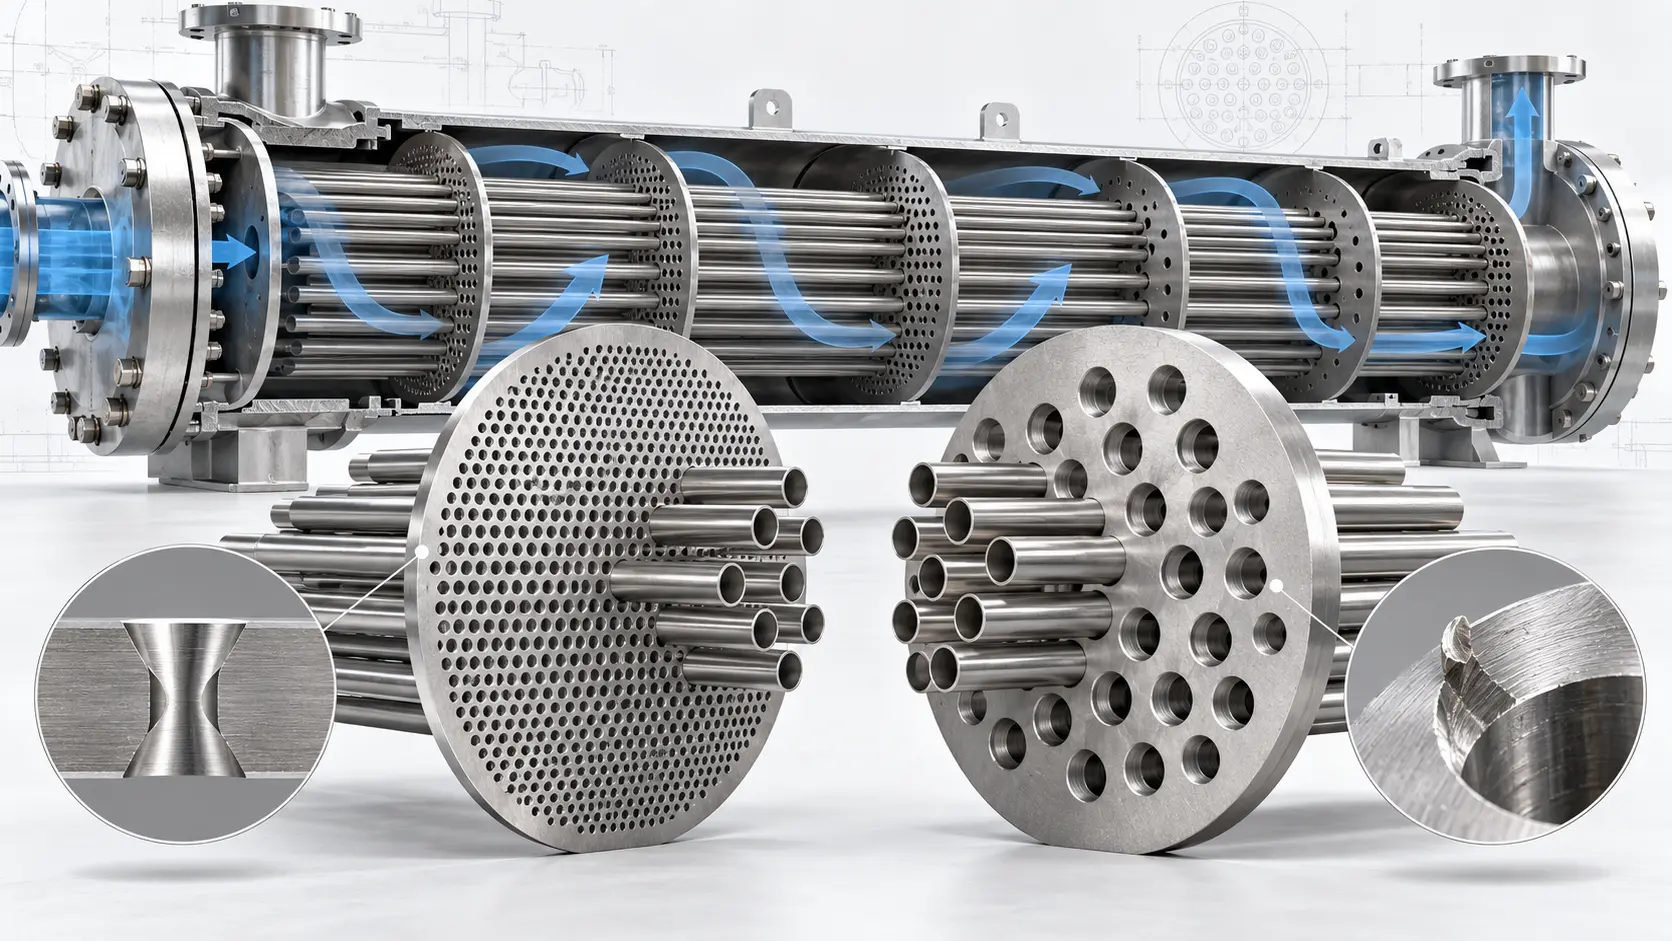
| Deflettore spesso a fascio tubiero | Basso | Supporto dei tubi e carichi strutturali |
| Piastra tubiera, blocco terminale o mantello a pressione | Molto basso | Sezioni spesse, fori profondi e carichi di pressione |
Il termine "deflettore" necessita di contesto. Il manuale ASHRAE afferma che i deflettori sul lato mantello possono supportare i tubi e dirigere il flusso. Un distributore sottile può essere adatto all'incisione; un deflettore di supporto spesso non è una semplice lamiera incisa.
Per una discussione più approfondita sui canali di piccole dimensioni e sui nuclei stratificati, si veda l'articolo sulla fotoincisione chimica per scambiatori di calore a microcanali.
Come avviene la formazione di canali, porte e collettori tramite incisione chimica?
La produzione inizia con la scelta della lega, dello spessore e del modello CAD. La lamiera viene pulita, rivestita, esposta, sviluppata e incisa. Successivamente, la piastra viene sverniciata, pulita e ispezionata. Un singolo progetto può combinare canali incassati, fori passanti, fori di allineamento e il suo profilo esterno.
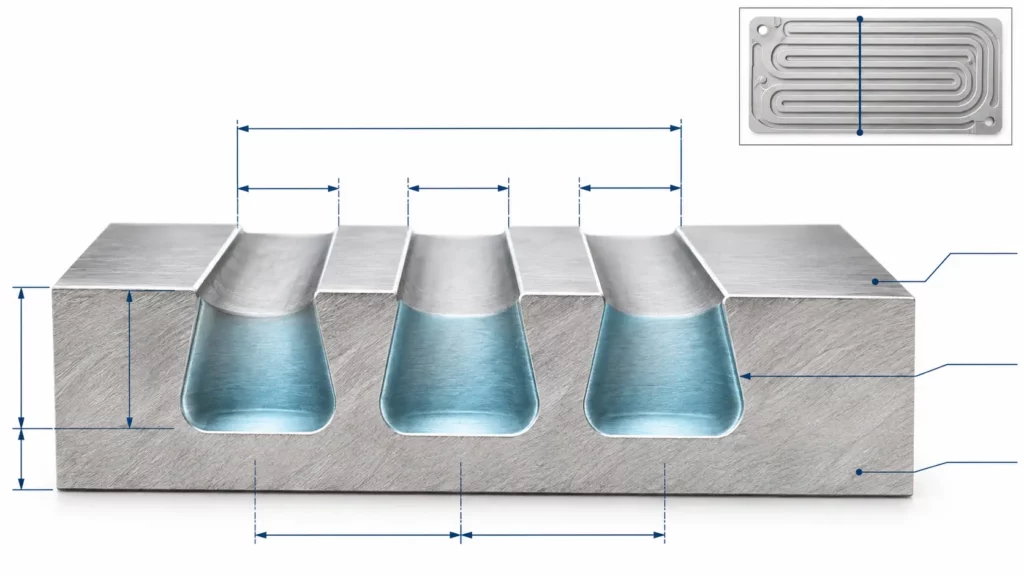
La mordenzatura chimica rimuove il metallo verso il basso e lateralmente. Questo sottosquadro può produrre pareti arrotondate o rastremate anziché una sezione rettangolare fresata.
Uno studio pubblicato su Nuclear Engineering and Design ha rilevato che la concentrazione, la temperatura, la pressione di spruzzatura e il tempo influenzavano la velocità di incisione, l'erosione laterale e la rugosità. I canali in acciaio inossidabile da 0.5-2.0 mm utilizzati erano geometrie sperimentali, non limiti universali imposti dai fornitori.
Il disegno deve definire la larghezza superiore finita, la larghezza inferiore, la profondità, l'inclinazione, il legamento, la parete rimanente e i punti di misurazione, non solo l'apertura per l'opera d'arte.
Quali spessori di lamiera, diametri dei canali e tolleranze sono realistici?
Non esiste uno spessore o una tolleranza univoca adatta a tutte le placche. Canali più profondi rimuovono materiale di supporto, mentre legamenti più stretti riducono la tenuta e la superficie di giunzione. Le placche sottili possono inoltre risultare più difficili da maneggiare e da mantenere piatte.
La pagina dedicata alla fotoincisione di TMNetch elenca attualmente una gamma generale di materiali da 0.02 a 1.5 mm, con dettagli fino a 0.05 mm per geometrie adatte e tolleranze critiche fino a ±0.025 mm. La pagina di TMNetch relativa alle più ampie capacità di incisione chimica elenca dimensioni dei pezzi fino a 600 × 1500 mm. Si tratta di limiti di processo generali, non di specifiche garantite per ogni piastra di scambiatore di calore.
Il fornitore deve comunque verificare la lega, la profondità, la densità del pattern, la planarità e l'ispezione. Una tolleranza lineare di ±0.025 mm non dovrebbe automaticamente coprire profondità, planarità e allineamento fronte-retro. La guida alle tolleranze per l'incisione fotochimica spiega la relazione con lo spessore e il metodo di misurazione.
Quali metalli possono essere utilizzati per le piastre degli scambiatori di calore incise?
La selezione del materiale inizia considerando fluidi, temperatura, pressione, corrosione e cicli termici. L'incisibilità è solo una delle condizioni; il materiale deve inoltre rimanere idoneo dopo la giunzione.
| Famiglia di materiali | Perché gli ingegneri lo valutano | Questione che deve essere risolta |
|---|---|---|
| Acciaio inox 316L | Uso consolidato negli scambiatori di calore a legame per diffusione e incisione | Il materiale resiste a entrambi i fluidi dopo il ciclo di giunzione? |
| Leghe di nichel | Adatto per applicazioni selezionate ad alta temperatura o in ambienti corrosivi | Quale lega e quale procedura di incollaggio sono esattamente da applicare? |
| Leghe di titanio | Considerato per applicazioni sensibili al peso o per servizi con fluidi corrosivi selezionati | È possibile controllare le condizioni della sua superficie e dell'ossido durante il processo di giunzione? |
| Leghe di alluminio | Utilizzato laddove sono importanti la bassa massa e le adeguate proprietà termiche. | La lega è compatibile con il metodo di brasatura o incollaggio previsto? |
| Leghe di rame | Ideale per componenti termici compatti e piastre di raffreddamento. | La resistenza, la resistenza alla corrosione e le proprietà delle giunzioni sono adeguate? |
Il Nickel Institute raccomanda di considerare congiuntamente la chimica dei fluidi, il funzionamento, la manutenzione e la progettazione degli scambiatori. Anche l'Idaho National Laboratory ha studiato le piastre in lega 617 incise e saldate per diffusione , sottolineando la necessità di caratterizzare i parametri di saldatura e le interfacce.
La mordenzabilità è un fattore di pre-produzione, non un criterio di selezione del materiale per l'impiego in servizio. Il grado finale deve essere selezionato in base alla composizione chimica del fluido, alla temperatura di progetto, alla pressione, al margine di corrosione, al carico di fatica, al ciclo di giunzione e al codice di costruzione vigente.
TMNetch fornisce informazioni di produzione separate per acciaio inossidabile , titanio , alluminio , rame e nichel . L'approvazione finale deve sempre basarsi sul grado e sul disegno esatti.
Come vengono unite le piastre incise per formare il nucleo di uno scambiatore di calore?
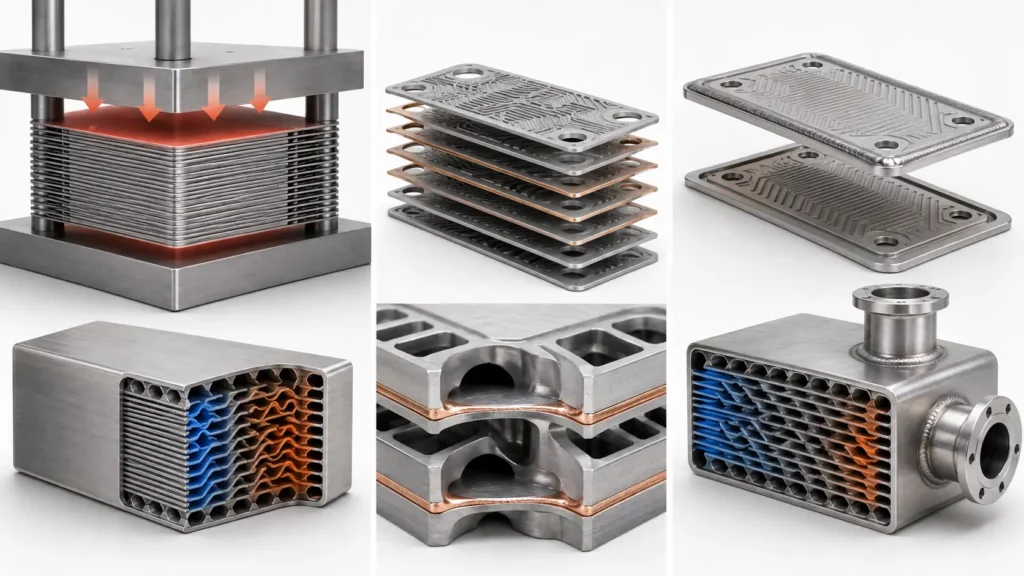
Per molti nuclei PCHE interamente metallici, la saldatura per diffusione è il metodo di giunzione predominante. Altri assemblaggi di trasferimento termico incisi possono invece utilizzare la brasatura sottovuoto, la saldatura laser, la saldatura TIG, la costruzione con guarnizioni o un altro metodo di giunzione qualificato, a seconda del materiale, delle dimensioni del canale, del carico di lavoro e dei requisiti di certificazione. La norma ISO/TR 25901-3 la definisce come saldatura a pressione che utilizza contatto, calore e tempo controllati per produrre diffusione attraverso l'interfaccia. La preparazione della superficie e il ciclo di saldatura devono essere adatti alla lega e alla geometria.
La brasatura introduce un metallo d'apporto che si liquefa in corrispondenza della giunzione. In un nucleo a canale stretto, il flusso del materiale d'apporto non deve ostruire i passaggi.
La saldatura convenzionale può essere utilizzata per unire coppie di piastre, collettori, ugelli o blocchi incollati. Occorre considerare l'accesso alla saldatura, la distorsione e la lunghezza di tenuta. Il percorso di saldatura dipende dal materiale, dalla pressione, dalla temperatura e dalle normative costruttive.
TMNetch documenta pubblicamente i processi di incisione chimica e alcune lavorazioni di saldatura di lamiere sottili. La saldatura per diffusione, la brasatura sottovuoto o la fornitura di uno scambiatore di calore completo a pressione nominale devono essere indicate come capacità aziendali solo dopo la conferma dell'ambito del progetto e del canale di fornitura qualificato.
È possibile utilizzare piastre trattate chimicamente in uno scambiatore di calore a pressione?
Sì, ma la valutazione si riferisce allo scambiatore completato. La progettazione meccanica deve considerare i legamenti, la parete rimanente, la resistenza del materiale alla temperatura, i giunti, i collettori, il margine di corrosione, i cicli termici e la fatica.
Gli standard devono essere compatibili con le apparecchiature. La norma ISO 15547-1 riguarda gli scambiatori a piastre e telaio con guarnizioni, semi-saldati e saldati. La norma ISO 15547-2 riguarda gli scambiatori a piastre e alette in alluminio brasato per applicazioni nel settore petrolifero, petrolchimico e del gas naturale.
Limiti ingegneristici: la mordenzatura chimica definisce la geometria delle piastre. Non determina la pressione nominale, la temperatura ammissibile o la durata di servizio certificata dello scambiatore finale.
Quando la decapaggio chimico non è il processo adatto?
La decapaggio chimico è un processo che agisce su superfici piane. Per sezioni spesse, cavità profonde, filettature, pareti verticali o corrugazioni profonde, possono essere più indicati metodi di lavorazione come la foratura, la formatura, il taglio laser o la stampatura. Anche le piastre tubiere spesse e i deflettori portanti richiedono metodi diversi.
L'incisione diventa inoltre più difficile quando aperture molto piccole sono combinate con materiale relativamente spesso. È necessario rimuovere più metallo, mentre il sottosquadro laterale continua ad allargare la caratteristica. La guida di TMNetch sui limiti dell'incisione fotochimica spiega perché le dimensioni, lo spessore, la profondità e la spaziatura delle caratteristiche devono essere valutati congiuntamente.
Le caratteristiche dello scambiatore di calore possono escludere un progetto anche quando la piastra è producibile. I passaggi stretti, fissati in modo permanente, potrebbero non essere adatti a flussi con particelle, forte incrostazione o che richiedono frequenti pulizie meccaniche. La scelta dello scambiatore di calore deve quindi tenere conto sia della fattibilità produttiva che della durata operativa a lungo termine.
Quali informazioni devono essere incluse in una richiesta di preventivo (RFQ)?
Una richiesta di offerta (RFQ) utile deve includere lega e tempra, spessore, dimensioni e quantità. Il disegno deve indicare larghezza del canale, profondità, passo, legamento, spessore della parete rimanente, porte, collettori, fori di allineamento, planarità e tolleranze critiche.
Fornire inoltre informazioni sul processo di giunzione, sui fluidi, sulla temperatura, sulla pressione, sulla caduta di pressione ammissibile e sui requisiti di ispezione. Ciò consente al fornitore di identificare i rischi di produzione senza dover presumere l'intera progettazione termica o di pressione.
TMNetch è in grado di esaminare i disegni per piastre di flusso incise su misura, strati di distribuzione, spessori e deflettori sottili selezionati. Invia il disegno e i requisiti operativi tramite la pagina dei contatti di TMNetch per una prima valutazione di fattibilità.
Domande frequenti
È possibile incidere chimicamente le piastre degli scambiatori di calore in acciaio inossidabile?
Sì. L'acciaio inossidabile è stato utilizzato per le piastre PCHE incise chimicamente, ma la fattibilità dipende dal grado, dallo spessore, dalla profondità del canale e dai requisiti di giunzione. La resistenza alla corrosione deve essere valutata sia rispetto ai fluidi di lavoro che al ciclo termico finale.
Quanto in profondità può essere inciso chimicamente un canale?
Non esiste una profondità massima universale. Il fornitore deve valutare la profondità insieme alla larghezza dell'apertura, al sottosquadro, allo spessore della lamiera, alla parete rimanente e alla tolleranza di profondità. Un canale stretto e profondo è più difficile da controllare rispetto a un incavo largo e poco profondo.
È meglio la marcatura chimica o la stampa a caldo?
La deposizione chimica da fase vapore è più adatta a motivi piani complessi e a frequenti modifiche di design. La stampatura è generalmente più indicata per ondulazioni profonde e può offrire un costo unitario inferiore per volumi di produzione elevati e stabili, una volta giustificato l'investimento negli stampi.
È possibile incidere chimicamente i deflettori degli scambiatori di calore?
I distributori di flusso e i raddrizzatori sottili e perforati possono essere adatti. I deflettori spessi a fascio tubiero che sostengono i tubi o sopportano carichi strutturali richiedono solitamente lavorazioni meccaniche, forature, tagli laser o altri processi idonei.
La corrosione chimica rende una lastra resistente alla pressione?
No. L'incisione determina la geometria della piastra. La resistenza alla pressione dipende dal materiale complessivo, dalla parete, dalla giunzione, dal collettore, dal sistema di ispezione e collaudo utilizzati nello scambiatore finito.
Conclusione
Le piastre per scambiatori di calore selezionate possono essere realizzate mediante incisione chimica quando la loro funzione deriva da caratteristiche complesse su lamiere metalliche piane. I candidati ideali sono le piastre di flusso PCHE, gli strati di microcanali, i collettori, i separatori, gli spessori e alcuni distributori di flusso sottili.
Per una produzione di successo è necessario che la geometria della piastra, la lega, il metodo di giunzione e il percorso di progettazione a pressione siano sviluppati come un unico sistema. Iniziate con un disegno completo e i requisiti operativi, quindi eseguite una verifica di fattibilità specifica per il progetto prima di definire le specifiche finali della piastra.