Perché il processo di produzione della placca bipolare è importante
Le piastre bipolari costituiscono spesso la maggior parte della massa e del volume di una pila a combustibile PEM. Secondo le recensioni pubblicate sulle PEMFC , le piastre bipolari possono rappresentare circa il 70-90% della massa e del volume totali della pila, a seconda del design e del sistema di materiali. Per questo motivo, il processo di produzione delle piastre bipolari ha un impatto diretto sul peso della pila, sulla precisione del canale di flusso, sulla resistenza di contatto, sull'affidabilità della tenuta e sul costo finale di produzione.
Ogni metodo di produzione crea un diverso equilibrio tra precisione, costi di attrezzaggio, libertà di progettazione e scalabilità dei volumi. Un processo che funziona bene per 500,000 targhe automobilistiche all'anno potrebbe rivelarsi una scelta inadatta per un prototipo che necessita ancora di tre modifiche di progettazione. Un metodo che offre un'eccellente precisione dei canali di flusso potrebbe non essere adatto per strutture tridimensionali molto profonde.
La scelta giusta dipende dalla fase del ciclo di sviluppo in cui si trova il progetto. Questa guida confronta l'incisione fotochimica , l'idroformatura e la lavorazione CNC, in modo che gli ingegneri possano abbinare il processo al disegno, al materiale, agli obiettivi di tolleranza e al volume annuo.
Se state già valutando piastre bipolari personalizzate per un progetto di celle a combustibile o elettrolizzatore, il metodo di produzione dovrebbe essere esaminato insieme al materiale, al design del canale di flusso, al rivestimento e al volume di produzione previsto.
Che cos'è una piastra bipolare e perché la precisione di produzione è importante?
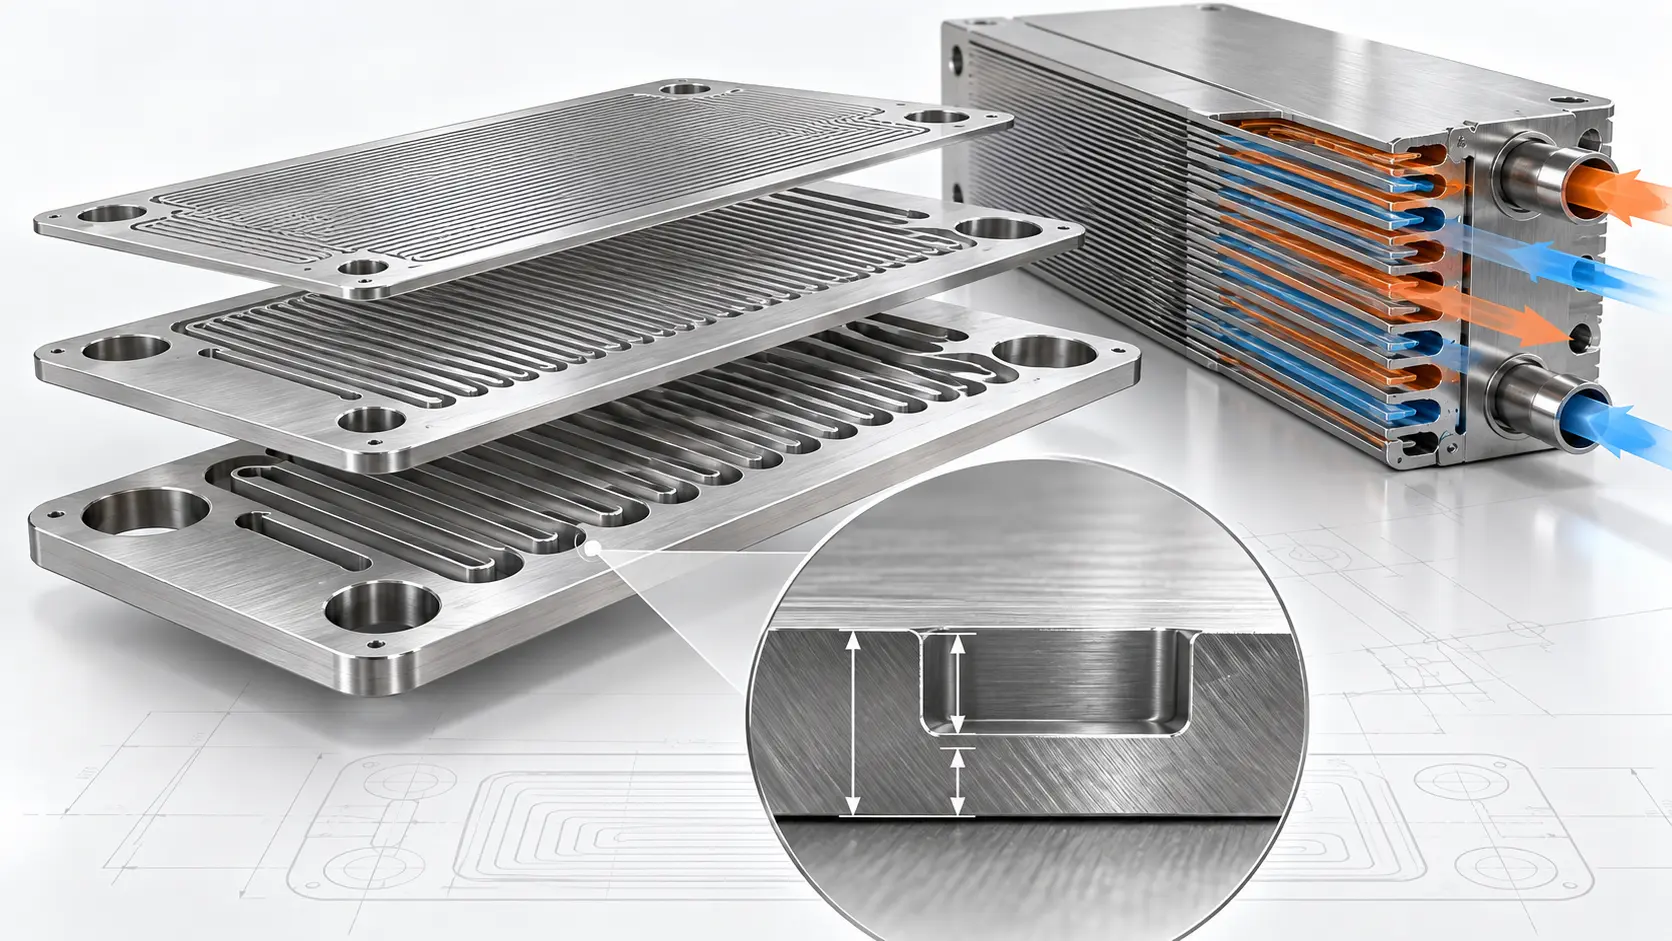
Una piastra bipolare è una piastra funzionale utilizzata tra le celle in una pila di celle a combustibile o in un elettrolizzatore. Non è solo una piastra di separazione, ma gestisce il flusso di gas, conduce la corrente, favorisce il trasferimento di calore e contribuisce a mantenere la pila sigillata.
In una cella a combustibile PEM, la piastra bipolare svolge tre funzioni principali. In primo luogo, distribuisce idrogeno e ossigeno attraverso i canali di flusso. In secondo luogo, conduce gli elettroni da una cella all'altra. In terzo luogo, contribuisce a gestire il calore, l'acqua e la separazione dei gas all'interno dello stack.
La precisione di fabbricazione è fondamentale perché anche piccoli errori dimensionali possono compromettere le prestazioni dello stack. Se la profondità del canale varia eccessivamente, il flusso di gas potrebbe risultare irregolare. Se la nervatura o la parete presentano irregolarità, la pressione di contatto potrebbe variare nell'area attiva. Se la piastra non è sufficientemente piana, la resistenza di contatto può aumentare. Infine, se il bordo di tenuta è ruvido o deformato, può aumentare il rischio di perdite.
Durante la fabbricazione di piastre bipolari metalliche è necessario controllare attentamente diversi parametri dimensionali:
- Profondità del canale
- Larghezza del canale
- spessore della nervatura o della parete
- La rugosità superficiale, spesso misurata come Ra
- Planarità e qualità del bordo di sigillatura
I materiali metallici più comuni includono SS304, SS316L, titanio di grado 1, titanio di grado 2, leghe di alluminio come 1060 e 5052 e rame. Ogni materiale reagisce in modo diverso alla forza di formatura, all'esposizione chimica, al rivestimento e alle condizioni operative del processo. Per questo motivo, il processo di produzione deve essere scelto insieme al materiale, e non dopo che quest'ultimo è già stato definito.
Fattori chiave da considerare prima di scegliere un processo di produzione di placche bipolari
Prima di confrontare i diversi metodi di fabbricazione delle piastre bipolari, gli ingegneri dovrebbero definire alcuni fattori di base relativi alla progettazione e alla produzione. Questi fattori determinano se la fotoincisione, la stampatura, l'idroformatura o la lavorazione CNC rappresentano la soluzione più pratica.
Il primo fattore da considerare è la qualità del materiale . Acciaio inossidabile, titanio, alluminio, rame e grafite si comportano in modo diverso durante le fasi di incisione, formatura, lavorazione, rivestimento e impilamento. Ad esempio, le piastre bipolari in acciaio inossidabile vengono spesso scelte per il loro buon rapporto resistenza-costo, mentre le piastre bipolari in titanio possono essere utilizzate quando la resistenza alla corrosione è un fattore più critico.
Anche lo spessore della piastra influisce sulla scelta del processo. Le piastre bipolari metalliche sottili spesso traggono vantaggio dall'incisione fotochimica perché il processo non applica forza di taglio o pressione di formatura. Piastre più spesse, piastre in grafite o campioni di laboratorio unici possono essere più adatti alla lavorazione CNC.
Anche la profondità del canale e la larghezza delle nervature sono importanti. Campi di flusso superficiali, fini e complessi sono spesso adatti per piastre bipolari fotoincise. Strutture di canali 3D più profonde possono richiedere stampaggio, formatura o idroformatura, a seconda del materiale e della geometria.
Il volume annuo influenza la logica dei costi. La fotoincisione è spesso pratica per prototipi, lotti pilota e produzioni a basso e medio volume, poiché evita la necessità di stampi rigidi. La stampatura può diventare più conveniente quando il progetto è definitivo e il volume annuo è sufficientemente elevato da giustificare l'investimento in stampi.
I requisiti di rivestimento devono essere valutati fin dalle prime fasi. Per le celle a combustibile PEM o gli elettrolizzatori potrebbero essere necessari rivestimenti conduttivi e resistenti alla corrosione. Il sistema di rivestimento deve essere selezionato in base all'ambiente operativo, non solo al metallo di base.
Processo 1: Incisione fotochimica
Come funziona
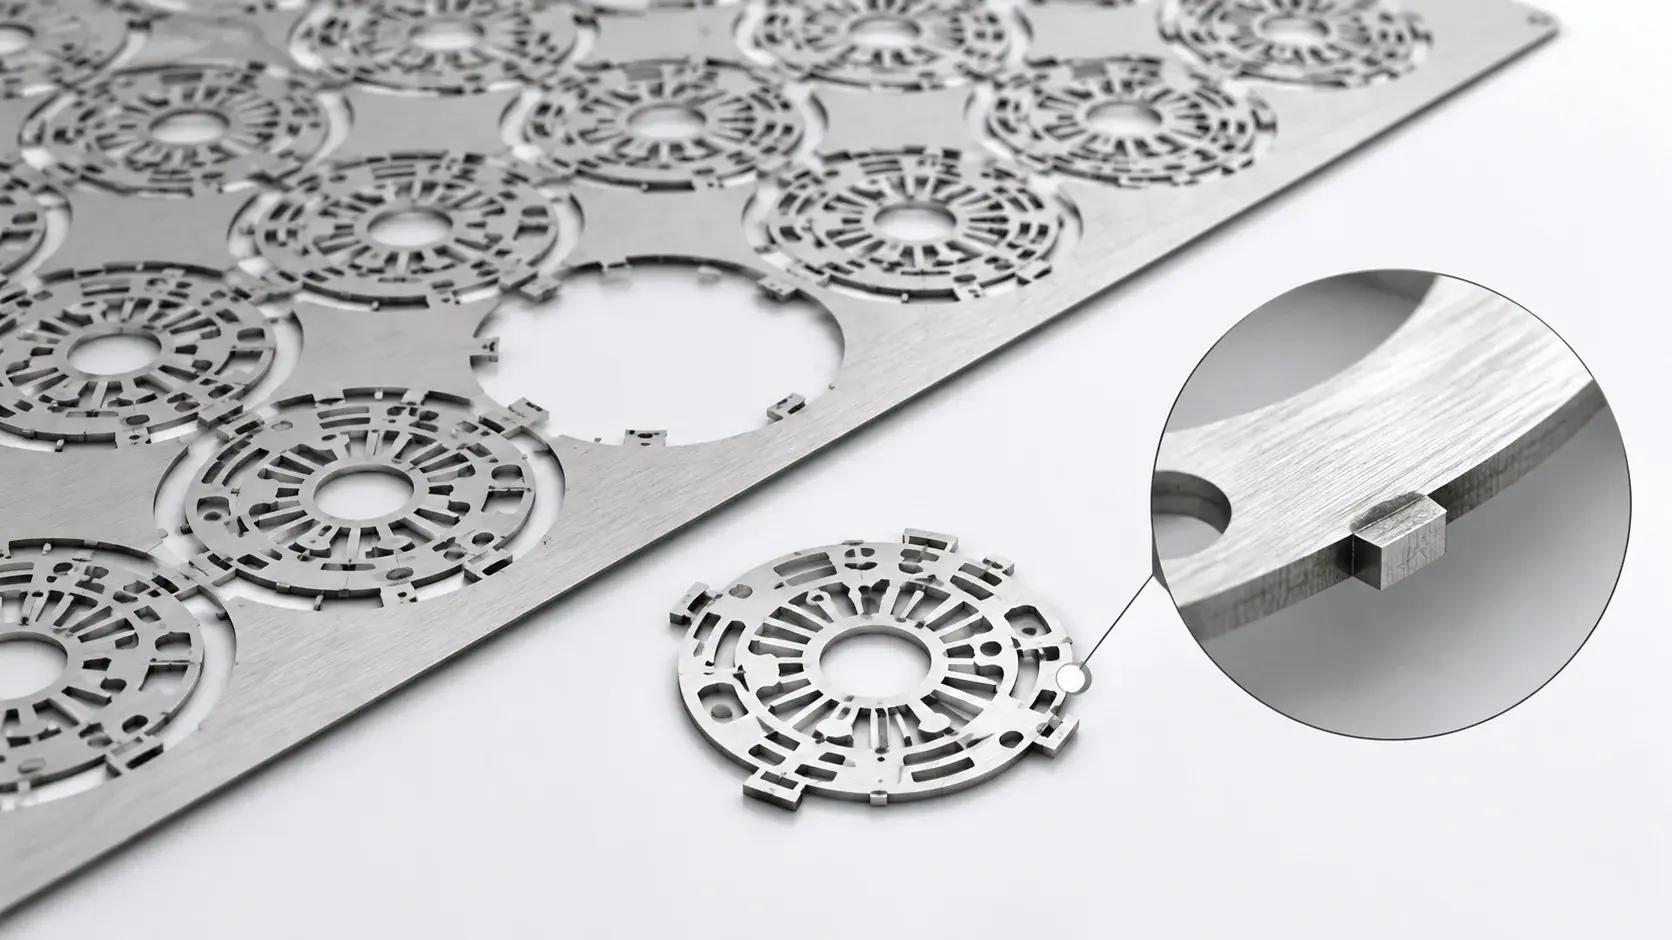
La fotoincisione chimica , detta anche incisione chimica o fotoincisione, è un processo di lavorazione dei metalli sottrattivo. Il fornitore pulisce la lamiera metallica, applica un fotoresist, espone il disegno attraverso una pellicola fotosensibile, sviluppa l'immagine e rimuove il metallo esposto mediante una reazione chimica controllata.
Il processo non utilizza punzoni, utensili da taglio o raggi laser per modellare il campo di flusso. Ciò lo rende un metodo senza contatto e a basso stress per le piastre metalliche sottili. Dopo l'incisione, il fotoresist residuo viene rimosso e la piastra può passare alle fasi secondarie di pulizia, ispezione, rivestimento, formatura o assemblaggio.
Per le lastre bipolari per fotoincisione chimica, il valore principale non risiede solo nella precisione dei dettagli, ma anche nella capacità di regolare rapidamente la geometria del campo di flusso senza dover realizzare uno stampo rigido.
Vantaggi dell'incisione fotochimica per le piastre bipolari
La fotoincisione è particolarmente utile durante la prototipazione di lastre bipolari e nelle prime fasi di produzione. Una modifica del design richiede solitamente una nuova pellicola fotosensibile, non una nuova matrice di stampaggio. Ciò può ridurre sia i costi che i tempi di consegna quando la disposizione dei canali è ancora in fase di modifica.
In condizioni di progettazione adeguate, la tecnica di incisione a profondità controllata e su entrambi i lati può supportare strutture di canali a profondità variabile o asimmetriche. Ad esempio, un lato potrebbe richiedere una profondità del campo di flusso diversa rispetto all'altro. In alcuni progetti, la profondità locale del canale può essere regolata anche tramite un'esposizione controllata e una strategia di incisione mirata. La fattibilità finale dipende dallo spessore del materiale, dalla profondità del canale, dalla spaziatura tra i canali e dai requisiti di tolleranza.
La fotoincisione supporta anche geometrie complesse del campo di flusso, difficili o antieconomiche da realizzare con la stampatura. Canali sinuosi sottili, motivi densi e layout asimmetrici possono essere trasferiti dai dati CAD alla pellicola per fotoincisione con elevata flessibilità di progettazione. Ciò risulta utile quando gli ingegneri testano nuovi concetti di campo di flusso prima di adottare un progetto definitivo.
Un altro vantaggio riguarda la qualità dei bordi. Poiché il metallo viene disciolto anziché tagliato meccanicamente, l'incisione chimica può produrre bordi privi di sbavature e zone termicamente alterate. Ciò contribuisce a ridurre la necessità di sbavatura secondaria ed evita sollecitazioni meccaniche che potrebbero deformare le lamiere sottili.
La fotoincisione è particolarmente adatta per la lavorazione di lamiere sottili. Le caratteristiche e le tolleranze di precisione vengono valutate in base allo spessore del materiale, alla geometria del canale, ai requisiti di disegno e agli standard di ispezione finale. Secondo i dati di capacità di processo di TMNetch , l'incisione chimica può lavorare lamiere metalliche con spessori da 0.01 mm a 2.5 mm.
Per molte piastre bipolari metalliche sottili, questo processo offre agli ingegneri un buon equilibrio tra precisione, costi e velocità di iterazione. Per questo motivo, le piastre bipolari fotoincise vengono spesso utilizzate durante la validazione dei prototipi, la produzione pilota e la fabbricazione di piastre bipolari personalizzate prima che il progetto passi alla produzione su larga scala.
Limiti
La fotoincisione non è la soluzione ideale per tutte le piastre bipolari. La profondità di incisione è limitata dallo spessore iniziale della lamiera e dalla geometria del canale richiesta. Come regola generale di progettazione, la realizzazione di cavità profonde diventa più difficile man mano che la profondità si avvicina a una porzione significativa dello spessore del materiale.
Inoltre, non è il metodo migliore per strutture ondulate 3D molto profonde. Se il progetto richiede una formatura fuori piano di grandi dimensioni, la stampatura o l'idroformatura potrebbero essere più adatte.
Anche la deposizione chimica da incisione richiede un adeguato trattamento dei rifiuti, un controllo preciso del bagno e una gestione ambientale. Le condizioni dell'agente di incisione, la temperatura, la pressione di spruzzatura e il tempo di esposizione devono essere controllati per mantenere tolleranze stabili delle piastre bipolari delle celle a combustibile.
Il rivestimento deve essere valutato separatamente. Per le celle a combustibile PEM o gli elettrolizzatori possono essere necessari rivestimenti conduttivi e resistenti alla corrosione, ma la scelta del rivestimento dipende dall'ambiente elettrochimico. Le applicazioni per celle a combustibile ed elettrolizzatori non devono essere considerate come un unico problema di rivestimento.
Se la piastra bipolare richiede un trattamento superficiale conduttivo o anticorrosione, è necessario valutare i servizi di placcatura metallica insieme al materiale di base e all'ambiente operativo della pila.
Il più adatto
La fotoincisione è ideale per prototipi di ricerca e sviluppo, produzioni pilota e volumi medio-bassi, dove il design deve comunque essere flessibile. È inoltre adatta per piastre metalliche sottili, campi di flusso fini, motivi a doppia faccia, canali di flusso asimmetrici e progetti in cui la continuità tra prototipo e produzione è fondamentale.
Per molte piastre bipolari e piastre elettrolitiche per celle a combustibile PEM in fase di sviluppo, la fotoincisione mantiene stabile il processo produttivo anche in fase di modifica del design. Ciò può ridurre i costi e i tempi persi durante le ripetute riqualificazioni.
Processo 2: Stampaggio
Come funziona
La stampatura forma un semilavorato metallico pressandolo tra un punzone e una matrice. Per le piastre bipolari, si può utilizzare la stampatura progressiva per formare canali di flusso ondulati attraverso una serie di stazioni.
Si tratta di un processo di formatura meccanica. Il materiale viene modellato mediante forza, quindi la progettazione dello stampo, il controllo della pressa, la lubrificazione e la compensazione del ritorno elastico influiscono tutti sulla piastra finale.
Vantaggi della stampatura per le placche bipolari
La stampatura è uno dei processi più efficaci per la produzione di volumi molto elevati. Una volta definito il progetto e validato lo stampo, la stampatura consente di produrre pezzi ad alta velocità con un costo unitario di formatura molto basso.
Questo rende lo stampaggio una soluzione interessante per i programmi su scala automobilistica. Se una piattaforma per veicoli a celle a combustibile necessita di centinaia di migliaia o milioni di piastre bipolari all'anno, una linea di stampaggio validata può ripartire il costo degli stampi su un elevato volume di produzione.
Anche la stampatura è un processo di lavorazione della lamiera consolidato. I fornitori hanno familiarità con la progettazione degli stampi, la selezione delle presse, l'alimentazione delle bobine, la simulazione della formatura e il controllo qualità. Per geometrie di canali semplici o ripetitive, può rappresentare una soluzione produttiva pratica.
Per i progetti che hanno completato la validazione del campo di flusso, i servizi di stampaggio di precisione dei metalli possono diventare un'opzione praticabile quando la domanda annuale è sufficientemente elevata da giustificare l'investimento in attrezzature.
Limiti
Il principale punto debole della stampatura è la necessità di un equipaggiamento specifico. Uno stampo per la stampatura di lamiere bipolari può essere costoso e il costo finale dipende dalle dimensioni della lamiera, dalla complessità dei canali, dal numero di stazioni, dal materiale e dai requisiti di validazione. Per programmi complessi di stampaggio di lamiere bipolari, il costo dello stampo può raggiungere decine di migliaia di dollari o anche di più.
Le modifiche di progettazione successive alla realizzazione degli stampi sono costose e lente. Se la profondità del canale, il passo, l'area attiva o il bordo di tenuta cambiano, potrebbe essere necessario modificare o sostituire lo stampo. Questo rende lo stampaggio una soluzione inadatta quando il progetto è ancora in fase di ricerca e sviluppo o di validazione pilota.
Anche la stampatura presenta dei limiti geometrici. Funziona al meglio per modelli preformati che possono essere creati tramite deformazione controllata. Campi di flusso fini, variazioni locali di profondità e configurazioni asimmetriche dei canali possono risultare difficili o antieconomiche.
La formatura meccanica può anche introdurre fenomeni di ritorno elastico, assottigliamento delle pareti, tensioni localizzate e rischio di microfratture. Questi problemi diventano più rilevanti con materiali duri o meno duttili, inclusi alcuni materiali in titanio. Per ottenere tolleranze ristrette nelle piastre bipolari delle celle a combustibile, il processo di formatura richiede una solida simulazione, una correzione degli utensili e un controllo accurato.
Il più adatto
La stampatura è ideale per la produzione di grandi volumi con un design definito e validato. Non è il punto di partenza migliore per un prototipo di piastra bipolare, a meno che il programma non abbia già completato la validazione del campo di flusso e preveda una domanda annua molto elevata.
Per molti progetti, un approccio pratico consiste nell'utilizzare la fotoincisione per prototipi e modelli pilota, per poi valutare la stampatura in un secondo momento, qualora il progetto si stabilizzi e il volume annuo giustifichi la realizzazione di stampi rigidi.
Processo 3: Idroformatura
Come funziona
L'idroformatura utilizza un fluido ad alta pressione per pressare una lamiera metallica nella geometria del canale desiderato. Per le piastre bipolari, l'idroformatura di lamiere è più rilevante rispetto all'idroformatura di tubi, poiché il prodotto parte da una lamiera metallica piatta o sottile.
La pressione del fluido contribuisce a distribuire la forza di formatura su tutta la lamiera. Ciò può ridurre alcuni problemi di formatura localizzati rispetto alla tradizionale stampatura con punzone e matrice.
Vantaggi dell'idroformatura per le placche bipolari
L'idroformatura consente di realizzare geometrie di canali tridimensionali di complessità moderata. In alcuni casi, può anche garantire una distribuzione dello spessore delle pareti più uniforme rispetto alla stampatura convenzionale. Questo può risultare vantaggioso quando la profondità del canale, lo spessore delle pareti e la qualità della tenuta devono rimanere stabili su tutta l'area attiva.
Per alcune piastre bipolari in titanio , l'idroformatura può essere più adatta della stampatura convenzionale perché la pressione del fluido può ridurre le tensioni di formatura localizzate. Il titanio è interessante per la sua resistenza alla corrosione, ma può essere più difficile da formare rispetto all'acciaio inossidabile.
Rispetto a metodi di formatura meccanica più aggressivi, l'idroformatura può anche ridurre il ritorno elastico in determinate forme e migliorare la finitura superficiale. Questi vantaggi dipendono dal tipo di materiale, dallo spessore della lamiera, dalla profondità del canale, dal controllo della pressione e dalla progettazione dello stampo.
Limiti
L'idroformatura richiede comunque attrezzature specifiche. Non elimina la necessità di sviluppo del processo, simulazione della formatura e validazione delle attrezzature. Anche il costo delle apparecchiature è elevato, quindi di solito viene utilizzata da fornitori con ampie risorse o in programmi con una chiara giustificazione produttiva.
Il tempo di ciclo è in genere più lento rispetto allo stampaggio ad alta velocità. Questo rende l'idroformatura meno attraente per volumi annui molto elevati, a meno che la progettazione del pezzo non richieda specificamente i vantaggi offerti da questo processo.
Anche i materiali molto sottili possono essere difficili da modellare in modo affidabile. Se la lastra ha uno spessore inferiore a 0.1 mm, la manipolazione, le pieghe, gli strappi e le variazioni di spessore diventano problemi seri.
L'idroformatura è generalmente meno comune dello stampaggio per la produzione commerciale di grandi volumi di lamiere bipolari metalliche. Può rappresentare una valida opzione tecnica per la realizzazione di strutture specifiche, ma è necessario verificare in anticipo la disponibilità dei fornitori, le capacità delle attrezzature, i costi degli stampi e la predisposizione alla produzione.
Il più adatto
L'idroformatura è ideale per la produzione di piastre bipolari metalliche di medio volume che necessitano di canali tridimensionali sagomati e di un controllo preciso dello spessore delle pareti. È un'opzione da considerare quando è richiesto l'utilizzo del titanio, la profondità dei canali è eccessiva per la mordenzatura e la geometria si presta bene alla formatura a base di fluidi.
Per campi di flusso poco profondi, fini o altamente dettagliati, la fotoincisione potrebbe essere ancora l'opzione migliore.
Processo 4: Lavorazione CNC
Come funziona
La lavorazione CNC rimuove materiale da un lingotto, un blocco o una lamiera mediante utensili da taglio rotanti. Per le piastre bipolari, la fresatura CNC può creare canali di flusso direttamente dai dati CAD.
Il processo non richiede una matrice di stampaggio o una pellicola fotosensibile. I requisiti principali sono il tempo macchina, gli utensili da taglio, il sistema di bloccaggio del pezzo, la programmazione e il controllo qualità.
Vantaggi
La lavorazione CNC offre un'elevata libertà di progettazione per i pezzi unici. Gli ingegneri possono creare canali profondi, caratteristiche di prova speciali e superfici 3D complesse senza dover investire in attrezzature tradizionali.
È utile anche per i campioni di laboratorio quando l'obiettivo è testare un concetto di campo di flusso, un metodo di tenuta o una struttura di assemblaggio. Per piastre spesse e piastre bipolari in grafite, la lavorazione CNC può essere l'opzione più pratica.
La lavorazione meccanica è particolarmente utile quando il progetto non è destinato alla produzione. Se il team necessita solo di uno o due prototipi di fattibilità, il costo unitario più elevato può essere accettabile.
Limiti
La lavorazione CNC non è una soluzione scalabile per la maggior parte delle piastre bipolari metalliche sottili. La velocità di produzione è lenta perché ogni canale deve essere tagliato tramite il movimento dell'utensile. Più ampia e complessa è l'area attiva, più lungo diventa il tempo di ciclo.
Anche le strutture a parete sottile sono difficili da lavorare. Nervature submillimetriche, pareti sottili e aree di lamiera non supportate possono deformarsi, vibrare o rompersi durante il taglio. Il rischio aumenta quando la lamiera è sottile, il disegno dei canali è denso o il fissaggio del pezzo non è stabile. Anche la forza di taglio può influire sull'integrità superficiale e sulla coerenza dimensionale.
L'usura degli utensili crea un ulteriore problema. Con l'usura degli utensili, la finitura superficiale e la precisione dimensionale possono variare. Ciò rende più difficile mantenere la coerenza tra i lotti su larga scala.
L'ultimo limite è il costo. La lavorazione CNC può essere accettabile per campioni in scala di laboratorio, ma diventa costosa per quantità di produzione. Per la maggior parte dei progetti di fabbricazione di piastre bipolari metalliche, si tratta di un metodo utilizzabile solo per prototipi o per la ricerca.
Il più adatto
La lavorazione CNC è ideale per prototipi da laboratorio, campioni di fattibilità, lamiere spesse, la lavorazione di lastre di grafite e lotti molto piccoli. Non è la soluzione migliore quando il progetto richiede lamiere sottili, una produzione di volume stabile o un basso costo unitario.
Tabella comparativa dei processi di produzione delle placche bipolari
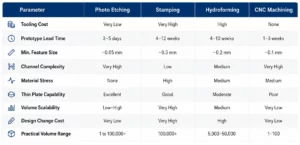
Questi valori sono utili per la fase iniziale di selezione del processo. La scelta finale dovrebbe basarsi sul disegno, sullo spessore del materiale, sulla profondità del canale, sul volume annuo, sulla tolleranza target e sui requisiti di rivestimento. Se hai bisogno di aiuto per associare le tue specifiche al processo corretto, TMNetch può esaminare il tuo progetto di piastra bipolare prima che vengano prese decisioni relative agli stampi o alla produzione.
Come scegliere il processo di produzione della placca bipolare più adatto
Se hai bisogno di un prototipo funzionante o di un lotto di validazione preliminare, la fotoincisione è solitamente uno dei primi processi da valutare. Evita la realizzazione di stampi rigidi e consente di convertire rapidamente i dati CAD del campo di flusso in piastre fisiche. Questo è utile quando l'obiettivo è testare le prestazioni del canale, il comportamento di tenuta, la compatibilità del rivestimento o l'assemblaggio dello stack.
Se il progetto è definitivo e il volume annuo è elevato, la stampatura può rivelarsi il metodo di produzione migliore a lungo termine. L'alto costo dello stampo può essere giustificato quando il volume è sufficientemente grande e la geometria del campo di flusso è adatta alla formatura. Anche in questo caso, la fotoincisione può comunque essere utile per le fasi di prototipazione e pilotaggio prima della realizzazione dello stampo definitivo.
Se la piastra richiede canali più profondi, elementi fuori piano o specifiche prestazioni di formatura del titanio, è opportuno valutare sia l'idroformatura che lo stampaggio. L'idroformatura può essere più adatta per determinate strutture tridimensionali, mentre lo stampaggio può offrire tempi di ciclo migliori dopo la validazione degli utensili.
Se il progetto richiede solo uno o due campioni di laboratorio, sia la lavorazione CNC che la fotoincisione possono essere adatte. La lavorazione CNC è utile per piastre spesse, piastre bipolari in grafite e caratteristiche di prova particolari. La fotoincisione è generalmente più indicata per piastre metalliche sottili con campi di flusso fini.
Se il progetto richiede canali a doppia profondità, campi di flusso asimmetrici, modelli di canali densi o modifiche rapide al progetto, la fotoincisione è spesso la scelta più pratica. Il principio chiave è semplice: il processo di produzione della piastra bipolare più adatto dipende dalla fase di sviluppo, dai requisiti del disegno, dal materiale e dal volume di produzione.
Perché la fotoincisione chimica è spesso preferita per lo sviluppo di lastre bipolari
Per le piastre bipolari metalliche in fase di sviluppo, il principale vantaggio dell'incisione fotochimica è la flessibilità sotto controllo ingegneristico. Consente agli ingegneri di rivedere la geometria dei canali senza dover ricorrere troppo presto a stampi definitivi.
Ciò è particolarmente importante per la precisione del canale di flusso delle piastre bipolari. Una piccola variazione nella larghezza del canale, nella profondità, nella larghezza delle nervature o nella struttura di ingresso può influenzare la caduta di pressione, la distribuzione del gas e il comportamento dell'acqua. Durante la fase di ricerca e sviluppo, questi dettagli spesso cambiano dopo i test sullo stack.
La fotoincisione favorisce la continuità dal prototipo alla produzione pilota. Lo stesso processo di base può essere utilizzato dai primi campioni alla produzione di volumi bassi o medi. Ciò riduce il divario di processo tra il primo prototipo e il primo lotto destinato alla produzione.
Un altro vantaggio è la compatibilità dei materiali. L'incisione chimica permette di trattare acciaio inossidabile, titanio, alluminio, rame, nichel e leghe correlate in condizioni controllate. Questo consente agli ingegneri di confrontare diversi materiali per piastre bipolari metalliche senza dover ricorrere a un processo produttivo completamente diverso.
Per le piastre bipolari in acciaio inossidabile , la mordenzatura può favorire una geometria precisa dei canali e una qualità dei bordi impeccabile. Per il titanio, può evitare le tensioni di formatura che possono insorgere nei processi meccanici. Per l'alluminio o il rame, può supportare la realizzazione di piastre leggere o ad alta conduttività, a condizione che la protezione dalla corrosione e il rivestimento siano adeguatamente considerati.
Per i progetti con piastre bipolari in acciaio inossidabile, la mordenzatura dell'acciaio inossidabile può essere presa in considerazione quando il design richiede canali sottili, bordi netti e basse sollecitazioni meccaniche.
Per molti progetti di piastre bipolari metalliche sottili nelle fasi di prototipo, pilota e produzione di medio volume, l'incisione fotochimica può offrire un ottimo equilibrio tra precisione, velocità di iterazione e controllo dei costi. È particolarmente utile quando il design del campo di flusso è ancora in fase di modifica o quando la piastra richiede modelli di canali fini, poco profondi o asimmetrici.
TMNetch è un'azienda specializzata nella produzione di piastre bipolari personalizzate per acciaio inossidabile, titanio, alluminio, rame, nichel e leghe correlate, realizzate con tecniche di fotoincisione. Per progetti di celle a combustibile ed elettrolizzatori, l'azienda offre supporto per piastre bipolari fotoincise, incisione su entrambi i lati, revisione dei modelli di flusso e assistenza dalla prototipazione alla produzione pilota.
In base ai dati sulle capacità di processo di TMNetch, la deposizione chimica da fase vapore può trattare lamiere metalliche con spessori da 0.01 mm a 2.5 mm. L'azienda offre inoltre la possibilità di realizzare prototipi in soli 3 giorni, un controllo di processo certificato ISO 9001:2015 e opzioni di rivestimento come platino o MMO, a seconda delle esigenze applicative.
La scelta del rivestimento deve essere sempre verificata in relazione all'ambiente operativo della cella a combustibile o dell'elettrolizzatore. Un fornitore affidabile di piastre bipolari dovrebbe esaminare il materiale, la geometria del canale di flusso, i requisiti del rivestimento, gli obiettivi di tolleranza e il volume annuo prima di confermare il processo definitivo.
FAQ
Qual è il processo migliore per la prototipazione di piastre bipolari?
La fotoincisione è spesso il processo migliore per la prototipazione di piastre bipolari metalliche sottili. Presenta bassi costi di attrezzaggio, tempi di consegna brevi e un'elevata flessibilità di progettazione. Gli ingegneri possono modificare il modello del campo di flusso senza dover ricostruire uno stampo rigido.
La lavorazione CNC può essere adatta anche per la realizzazione di singoli campioni da laboratorio, soprattutto per la grafite o le lastre spesse. Tuttavia, di solito risulta troppo lenta e costosa per la produzione ripetuta di prototipi in metallo sottile.
Qual è il processo di produzione più comune per le piastre bipolari metalliche?
Non esiste un unico processo ottimale per tutte le piastre bipolari metalliche. La stampatura viene spesso considerata per la produzione di grandi volumi dopo la definizione del progetto. L'incisione fotochimica è spesso utilizzata per prototipi, lotti pilota, campi di flusso fini e produzioni di volumi medio-bassi. L'idroformatura può essere adatta per alcune strutture di canali 3D, mentre la lavorazione CNC è utilizzata principalmente per campioni di laboratorio o piastre di grafite.
Per le lastre bipolari, la fotoincisione chimica è migliore della stampa a caldo?
La fotoincisione chimica è generalmente più adatta per prototipi, iterazioni di progettazione, campi di flusso fini e produzioni a basso e medio volume. La stampatura è solitamente più indicata per produzioni ad altissimo volume, dopo che il progetto è stato completamente validato.
La differenza fondamentale risiede nell'impegno profuso nella realizzazione degli stampi. La fotoincisione utilizza pellicole fotografiche, mentre la stampa a caldo richiede matrici rigide. Pertanto, la stampa a caldo bipolare rispetto alla fotoincisione è principalmente una questione di fase di sviluppo e di volume annuo.
Quali tolleranze sono più importanti nelle piastre bipolari delle celle a combustibile?
Le tolleranze più importanti per le piastre bipolari delle celle a combustibile includono la profondità del canale, la larghezza del canale, la larghezza delle nervature, la planarità, la rugosità superficiale e la precisione del bordo di tenuta. Queste dimensioni influenzano il flusso del gas, la resistenza di contatto, la compressione dello stack e il rischio di perdite.
La tolleranza richiesta dipende dalle dimensioni della piastra, dallo spessore del materiale, dalla pressione di impilamento, dal design della guarnizione e dallo spessore del rivestimento. Il fornitore dovrebbe esaminare il disegno prima di confermare l'obiettivo di tolleranza finale.
È possibile incidere chimicamente le piastre bipolari in titanio?
Sì, le piastre bipolari in titanio possono essere incise chimicamente in condizioni di processo controllate. Il titanio è resistente alla corrosione ma più difficile da lavorare rispetto a molti acciai inossidabili, quindi il controllo dell'agente di incisione, la pulizia e l'ispezione sono importanti.
La fotoincisione è utile quando la piastra di titanio necessita di canali poco profondi, sottili o complessi. L'idroformatura può essere considerata quando il progetto richiede canali tridimensionali più profondi.
Quando è preferibile scegliere la stampa a caldo anziché la fotoincisione?
Si opta per la stampatura quando il design della piastra bipolare è definito, la geometria del campo di flusso è adatta alla formatura e il volume annuo è sufficientemente elevato da giustificare la realizzazione di stampi rigidi. Questa situazione è comune nella produzione su scala automobilistica.
Non iniziare con la stampatura se il progetto necessita ancora di diverse fasi di test. In tal caso, la fotoincisione può ridurre i rischi iniziali legati agli stampi e contribuire a convalidare il progetto prima della produzione di massa.
Conclusione
La fotoincisione chimica, la stampatura, l'idroformatura e la lavorazione CNC trovano tutte applicazione nella produzione di piastre bipolari. La fotoincisione è spesso una valida opzione per le piastre bipolari metalliche sottili che richiedono campi di flusso precisi, rapide modifiche di progettazione, bordi privi di bave e flessibilità dal prototipo alla produzione pilota. La stampatura è generalmente preferibile una volta che il progetto è stato definito e il volume annuo è sufficientemente elevato da giustificare la realizzazione di stampi rigidi. L'idroformatura si adatta ad alcuni progetti di piastre in titanio sagomate o canali 3D, mentre la lavorazione CNC è utilizzata principalmente per campioni di laboratorio, piastre in grafite e lotti molto piccoli.
Per molti progetti di piastre bipolari metalliche in fase di sviluppo e a medio volume, l'incisione fotochimica offre un equilibrio pratico tra precisione, flessibilità e controllo dei costi. Inviate il disegno della vostra piastra bipolare a TMNetch per una revisione tecnica gratuita prima di procedere con la realizzazione degli stampi o la produzione. La revisione può aiutarvi a confermare la scelta del materiale, la fattibilità dei canali, gli obiettivi di tolleranza, i requisiti di rivestimento e il processo di produzione di piastre bipolari più adatto.