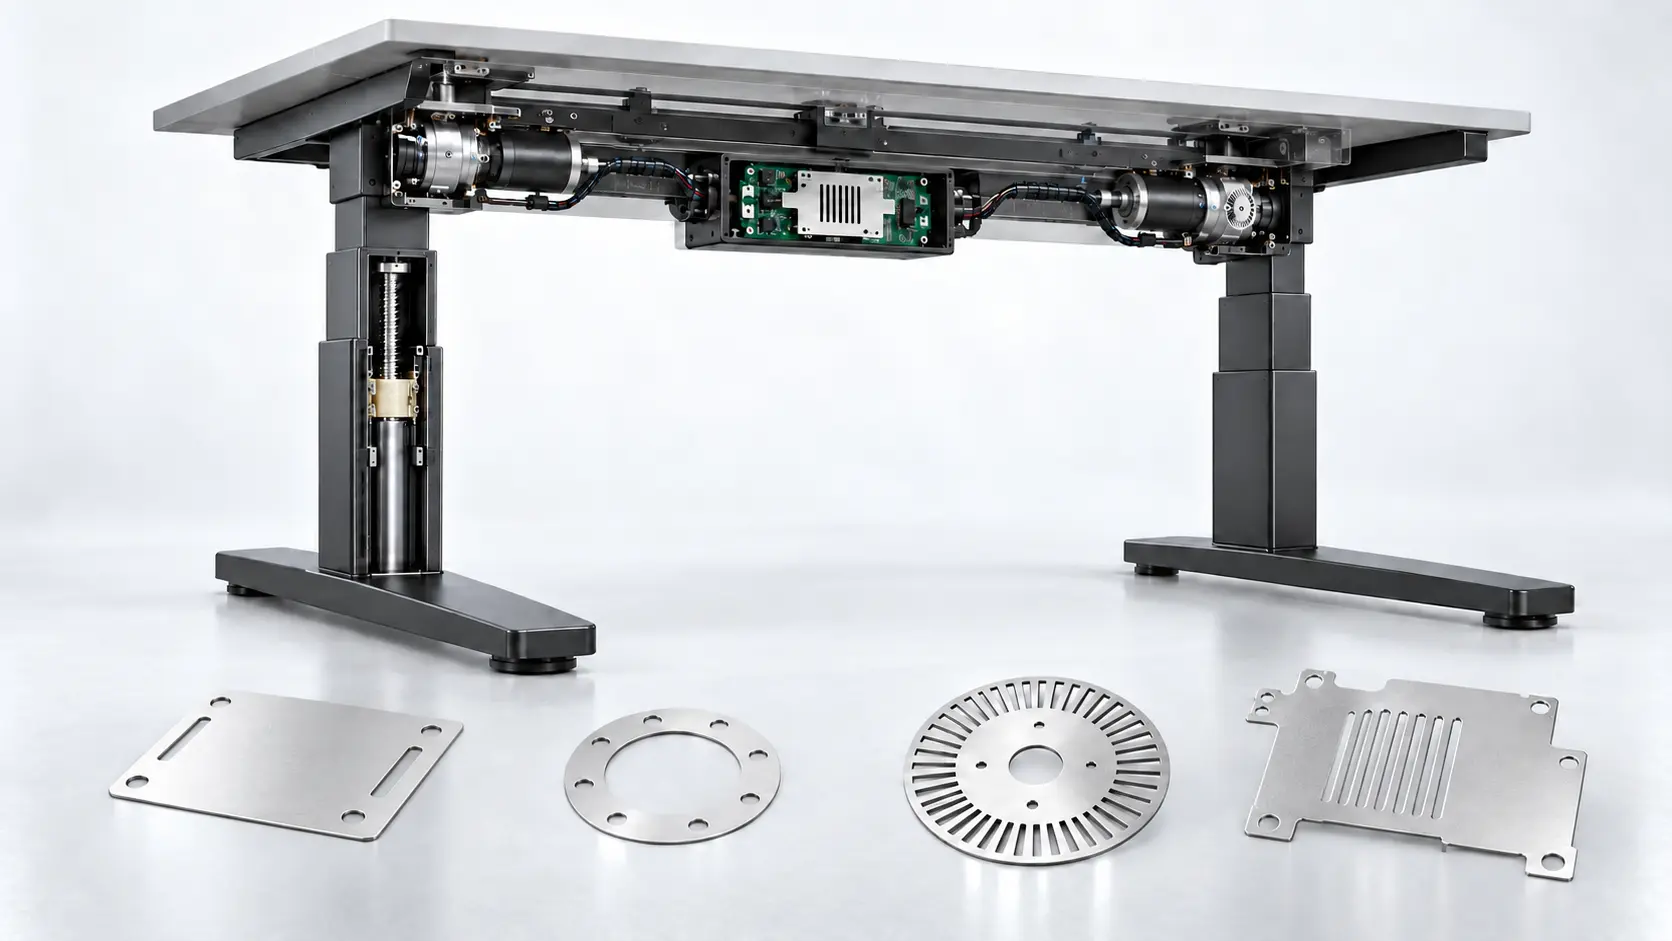

La gravure chimique sur acier inoxydable permet de produire des pièces métalliques fines présentant des ouvertures, des fentes, des canaux et des profils complexes et détaillés. Elle est souvent privilégiée pour les composants difficiles à fabriquer par usinage mécanique ou outillage dur.
Cependant, le coût et la qualité des pièces en acier inoxydable gravées dépendent de plusieurs facteurs, au-delà du simple procédé de base. La nuance d'acier, l'épaisseur de la tôle, les dimensions des motifs, les tolérances, le volume de production, le contrôle qualité et les opérations secondaires peuvent tous influer sur le devis final.
Ce guide explique dans quels cas la gravure sur acier inoxydable est la plus utile, ce qui permet de maîtriser le coût d'un projet et ce que les ingénieurs et les acheteurs doivent préparer avant de demander un devis.
Qu'est-ce que la gravure sur acier inoxydable ?
Le décapage de l'acier inoxydable est un procédé contrôlé d'élimination du métal. Certaines zones d'une tôle d'acier inoxydable sont protégées par une couche de réserve, tandis que les zones exposées sont éliminées par un agent de décapage.
Cette méthode permet de réaliser des profils de pièces complets, des perçages, des fentes, des motifs de maille, des lignes de pliage, des logos et des canaux peu profonds. N'utilisant aucun outil de coupe, elle permet de produire des pièces fines et détaillées sans recourir à la force mécanique employée lors de l'emboutissage ou de l'usinage.
La gravure industrielle sur acier inoxydable diffère du simple marquage décoratif. Elle exige une imagerie contrôlée, un traitement chimique, un rinçage et une inspection afin de répondre aux exigences dimensionnelles et de qualité de surface.
Aperçu du procédé de gravure de l'acier inoxydable
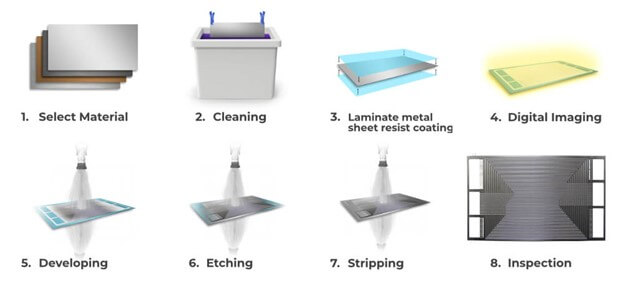
Le procédé industriel débute généralement par l'inspection du matériau et le nettoyage de surface. Une résine photosensible est ensuite appliquée sur la tôle d'acier inoxydable. Le motif souhaité est transféré sur la résine par imagerie et développement.
Le métal exposé est éliminé par une étape de gravure contrôlée. Après la gravure, la résine photosensible restante est retirée. Les pièces sont ensuite rincées, nettoyées et inspectées. Une passivation ou un autre traitement de surface peut être appliqué si nécessaire.
Le plan de processus et la tolérance réalisable dépendent de la nuance d'acier inoxydable, de l'épaisseur du matériau, de la taille de la pièce, de la géométrie des caractéristiques, des dimensions critiques et du volume de production.
Pour une séquence de production détaillée, consultez le guide sur le procédé de gravure à l'acide de l'acier inoxydable.
Comment la qualité de l'acier inoxydable influence le coût et l'utilisation
Le terme « acier inoxydable » englobe plusieurs nuances présentant des compositions et des caractéristiques de performance différentes. La nuance choisie influe sur le coût des matières premières, la résistance à la corrosion, le contrôle du processus de fabrication et l'application finale.
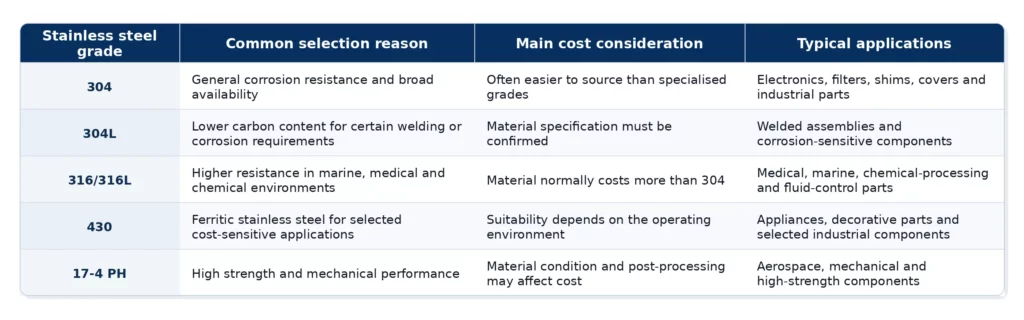
Le devis doit toujours préciser la nuance exacte. Un dessin mentionnant seulement « acier inoxydable » peut entraîner des retards, des erreurs d'interprétation ou une révision du prix.
L'état du matériau peut également avoir son importance. La dureté, la trempe, l'état de surface, la planéité et le film protecteur peuvent affecter la manutention et les étapes de transformation ultérieures.
Quand la gravure sur acier inoxydable est-elle rentable ?
La gravure sur acier inoxydable peut être rentable lorsque la pièce présente une ou plusieurs des caractéristiques suivantes :
- matériau en feuille mince
- Géométrie bidimensionnelle complexe
- De nombreux petits trous ou fentes
- Conception de plusieurs pièces dans le même matériau et la même épaisseur
- exigences relatives aux prototypes ou aux faibles volumes
- Changements de conception fréquents
- caractéristiques internes soignées
- Nécessité d'éviter l'outillage dur
- Nécessité de réduire les contraintes mécaniques lors de la découpe
Ce procédé permet également de réduire les risques liés au développement. Une modification de conception peut nécessiter un nouveau modèle numérique ou un outil photographique plutôt qu'un outil d'emboutissage entièrement nouveau.
Cependant, la rentabilité dépend de la conception complète de la pièce, des tolérances, des limites des matériaux et des compromis liés au procédé de gravure photochimique . Une forme simple produite en très grande série peut être plus adaptée à l'emboutissage. Une pièce épaisse présentant des détails complexes peut être mieux adaptée à l'usinage CNC ou à un autre procédé.
Combien coûte la gravure sur acier inoxydable ?
Il n'existe pas de prix standard pour tous les projets de gravure sur acier inoxydable. Les fournisseurs calculent généralement le coût en fonction du dessin, du matériau, de l'épaisseur, de la quantité, des tolérances, du contrôle et des exigences de finition.
Les facteurs suivants ont l'effet le plus important.
Qualité et épaisseur du matériau
La qualité du matériau influe sur le coût de base de la tôle. Les nuances courantes, comme l'acier inoxydable 304, sont généralement plus faciles à trouver que les alliages spéciaux.
L'épaisseur influe également sur :
- Consommation de matière
- Temps de gravure
- Limites des fonctionnalités
- Undercut
- Planéité des pièces
- Exigences de manutention
Une tôle plus épaisse nécessite généralement un temps de gravure plus long qu'une tôle plus mince. À mesure que l'épaisseur du matériau augmente, les dimensions minimales pratiques des trous, des fentes et des âmes ont tendance à augmenter également, et le respect de tolérances dimensionnelles strictes peut devenir plus difficile. Les limites finales doivent être confirmées par l'examen des plans.
Taille des pièces et utilisation des feuilles
Le fournisseur vérifiera le nombre de pièces pouvant tenir sur une feuille de production. Une meilleure utilisation des feuilles permet de réduire le gaspillage de matériaux et de diminuer le coût unitaire.
L'utilisation des feuilles peut être réduite par :
- grandes dimensions de la partie externe
- exigences d'espacement larges
- Mauvaise nidification
- Formes irrégulières
- Grandes marges de bord
- épaisseurs de matériaux mixtes
Fournir un fichier CAO complet peut aider le fournisseur à examiner la disposition des panneaux et l'utilisation des matériaux.
Densité des motifs et profondeur de gravure
Un motif comportant de nombreux petits trous, des fentes étroites, des canaux semi-gravés ou des éléments rapprochés peut nécessiter un contrôle de processus plus strict.
Le coût peut augmenter si la conception inclut :
- très petites ouvertures
- Ouvertures rapprochées
- Plusieurs profondeurs de gravure
- Lignes fines
- Motifs de maillage dense
- Coins intérieurs serrés
- Caractéristiques petites par rapport à l'épaisseur du matériau
Le fournisseur devra peut-être appliquer une compensation de conception pour tenir compte de l'enlèvement latéral de métal lors de la gravure.
Tolérance et inspection
Des tolérances plus strictes exigent un contrôle plus rigoureux de l'imagerie, de la gravure, de l'inspection et des variations de processus. Elles peuvent également accroître le temps de mesure, les exigences en matière de documentation et le risque de rejet.
L'acheteur doit séparer :
- Dimensions critiques
- Dimensions de référence
- Dimensions fonctionnelles
- Dimensions externes non critiques
Les exigences en matière d'inspection peuvent comprendre :
- Contrôles dimensionnels standard
- Première inspection de l'article
- Rapports complets en dimensions
- Mesure optique
- Certificats de matériaux
- Traçabilité des lots
- Inspection de surface
- Plans d'échantillonnage
Appliquer la même tolérance stricte à chaque dimension peut augmenter les coûts de contrôle et d'inspection des processus sans améliorer la fonctionnalité des pièces. Les dimensions critiques doivent être distinguées des dimensions de référence et des dimensions non fonctionnelles.
Volume du prototype et de la production
Les commandes de prototypes peuvent avoir un coût unitaire plus élevé car la configuration, l'imagerie, l'inspection et la préparation de la production sont réparties sur un nombre réduit de pièces.
À mesure que le volume augmente, le coût unitaire peut diminuer grâce à :
- Meilleure utilisation des feuilles
- lots de production plus importants
- Configuration plus efficace
- Inspection normalisée
- Manipulation réduite par pièce
Les acheteurs doivent indiquer la quantité commandée initialement ainsi que le volume annuel estimé. Cela permet au fournisseur de recommander un plan de production adapté.
opérations secondaires
La gravure peut ne représenter qu'une étape du processus de fabrication complet, notamment lorsqu'un projet nécessite également des services de gravure chimique intégrés tels que le plaquage, le polissage, le formage, le nettoyage, l'inspection ou l'emballage.
Des frais supplémentaires peuvent provenir de :
- Passivation
- Placage
- Polissage
- Ébavurage des caractéristiques secondaires
- Mise en forme
- Traitement thermique
- Soudage
- Pose d'adhésif
- Nettoyage
- Emballage spécial
Ces exigences doivent être précisées avant l'établissement du devis. Les ajouter après la planification de la production peut modifier le délai de livraison et le prix.
Documentation et logistique
Les projets peuvent nécessiter plus que des pièces finies.
Les exigences supplémentaires peuvent inclure :
- Traçabilité des matières
- Certificats de conformité
- Rapports d'inspection
- Emballage d'exportation
- Emballage propre
- Étiquettes spéciales
- Livraison internationale
- Documents spécifiques à l'industrie
Ces éléments doivent être inclus dans la demande de devis.
Conseils d'experts pour réduire le coût de la gravure sur acier inoxydable
La réduction des coûts ne doit pas impliquer une baisse de la qualité. Elle doit provenir de spécifications plus claires et d'une conception adaptée au processus.
Utilisez un matériau de qualité standard lorsque cela est possible.
Les qualités spéciales peuvent augmenter le coût des matériaux et les délais d'approvisionnement. Choisissez la qualité en fonction de l'environnement d'utilisation réel plutôt que d'utiliser une qualité supérieure sans raison fonctionnelle.
Utiliser des épaisseurs de matériau standard
Il est souvent plus facile de se procurer et de transformer une tôle d'épaisseur standard qu'une tôle d'épaisseur sur mesure. Demandez à votre fournisseur si une épaisseur standard disponible à proximité peut répondre aux exigences de conception.
Indiquez uniquement les tolérances critiques
N’appliquez pas la tolérance la plus stricte à chaque dimension. Indiquez les dimensions qui déterminent l’ajustement, le débit, l’étanchéité, l’alignement, les performances optiques ou le contact électrique, et utilisez des tolérances plus larges pour les caractéristiques non critiques lorsque la conception le permet.
Réduire les éléments partiellement gravés inutiles
Les rainures, logos, lignes de pliage et creux semi-gravés peuvent être utiles, mais ils peuvent nécessiter un contrôle d'imagerie et de processus supplémentaire.
N'incluez-les que lorsqu'ils remplissent une fonction claire.
Améliorer l'utilisation des panneaux
La forme et la disposition des pièces influent sur le nombre de pièces pouvant tenir sur une feuille. Une légère modification du profil extérieur ou de l'orientation peut optimiser l'utilisation du matériau.
Combiner les parties similaires
Les pièces fabriquées à partir de matériaux de même qualité et de même épaisseur peuvent être contrôlées ensemble. Cela peut améliorer l'efficacité de la production, notamment lors du développement de prototypes.
Valider la conception avant la production en série
Un prototype ou un lot pilote permet d'identifier les problèmes avant le lancement d'une commande importante.
La validation doit confirmer :
- Taille des fonctionnalités
- Forme
- Platitude
- État des bords
- État de surface
- Performances d'assemblage
Fournir les fichiers complets
Une demande de devis claire réduit le temps d'ingénierie et évite les modifications de devis.
Fournir:
- Dessin 2D
- Fichier CAO
- Matériel de qualité
- Grosor
- Tolérances
- Quantité
- Demande annuelle
- Traitement de surface
- Les exigences d'inspection
Conseils d'experts pour éviter les problèmes de gravure coûteux
Les défauts de processus augmentent les coûts en raison des rebuts, des retouches, des inspections et des retards de production.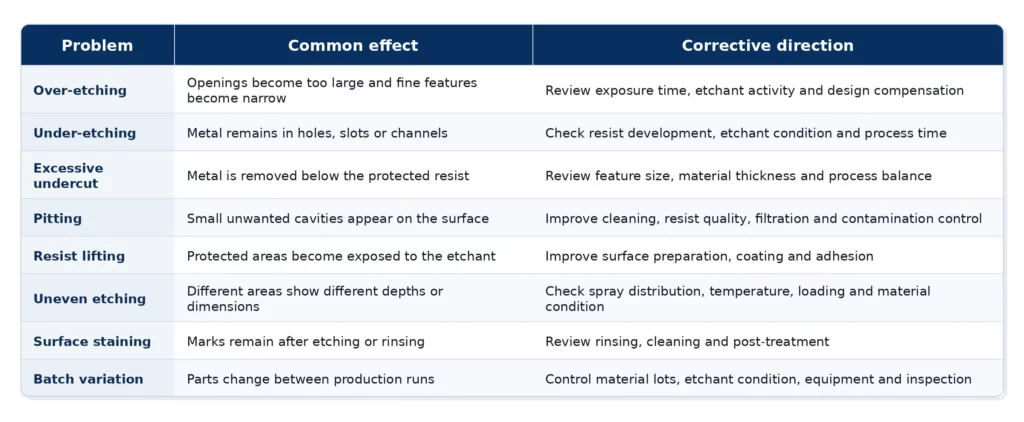
Sur-gravure et sous-gravure
Un sur-gravure enlève trop de métal. Cela peut élargir les ouvertures, réduire la largeur des lignes ou endommager les détails fins.
La sous-gravure laisse des résidus métalliques indésirables sur la pièce. Les trous peuvent rester partiellement obstrués et les canaux peuvent ne pas atteindre la profondeur requise.
Ces deux problèmes peuvent résulter d'un mauvais contrôle du temps, de la température, de l'activité de l'agent de gravure ou du développement de la résine.
Piqûres et contamination
La formation de piqûres peut résulter d'une contamination de surface, de défauts de résistance, de particules ou d'un contact chimique irrégulier.
Le nettoyage des matériaux est essentiel. L'huile, l'oxyde, les empreintes digitales, la poussière et les résidus peuvent réduire l'adhérence de la résine et créer des défauts locaux.
Découpe excessive
La gravure chimique enlève le métal vers le bas et latéralement. L'enlèvement latéral est appelé contre-dépouille.
La découpe en biseau devient plus importante lorsque :
- Le matériau est épais
- Les caractéristiques sont très étroites
- Le temps de gravure est long.
- Le motif présente de petits espaces.
- Le modèle ne prévoit pas de compensation.
Avant la production, il convient de vérifier le diamètre minimal des trous, la largeur des fentes, la largeur de l'âme et l'espacement des éléments en fonction de l'épaisseur de l'acier inoxydable et des tolérances requises. La faisabilité finale doit être confirmée à partir du dessin et non à partir d'un simple rapport de conception général.
Variation d'un lot à l'autre
La production en volume nécessite un contrôle stable de :
- Matière première
- Préparation de la surface
- Revêtement résistant
- Imagerie
- condition de gravure
- Température
- Pression de pulvérisation
- Vitesse de ligne
- Méthode d'inspection
Un procédé qui fonctionne pour un prototype n'est pas automatiquement stable pour une production en série à grande échelle.
Utilisations courantes de la gravure sur acier inoxydable
La gravure sur acier inoxydable est particulièrement utile lorsqu'une pièce est mince, plate, détaillée et difficile à produire avec des outils conventionnels.
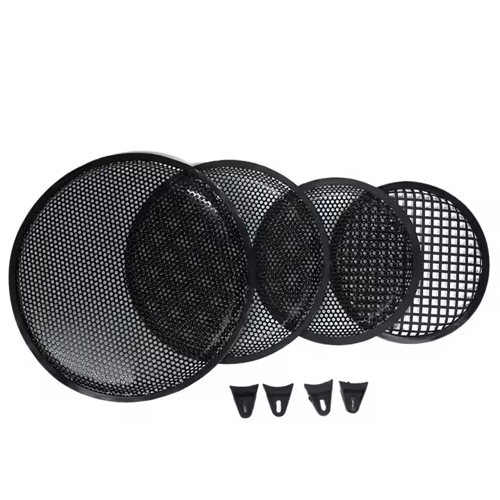
Grilles de haut-parleur
Les grilles de haut-parleurs peuvent comporter de nombreuses petites ouvertures disposées selon un motif précis. La gravure permet de créer des formes de perforation et des rapports de surface d'ouverture personnalisés sans produire les bavures mécaniques associées à certaines méthodes de découpe.
Les facteurs de conception importants incluent :
- Taille d'ouverture
- Espace ouvert
- Platitude
- Aspect de surface
- Caractéristiques de montage
- exigences en matière de revêtement ou de finition
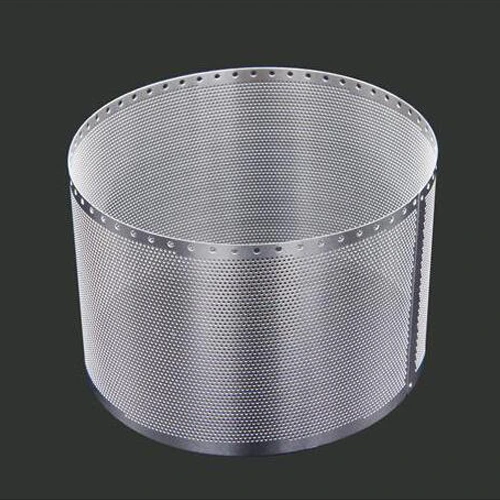
Grilles filtrantes métalliques
Les grilles filtrantes en métal gravé sont utilisées lorsque le concepteur a besoin d'ouvertures répétables, de formes externes personnalisées ou de dispositifs de montage intégrés.
Les principaux facteurs de coût sont les suivants :
- taille de l'ouverture de la maille
- Epaisseur de la matière
- Pourcentage de surface ouverte
- Utilisation des feuilles
- Méthode d'inspection
- Conception monocouche ou multicouche
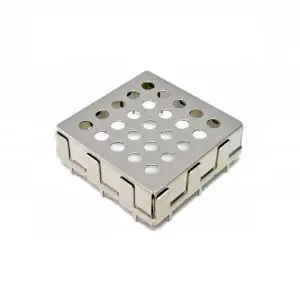
Composants de blindage EMI et RFI
Des feuilles minces d'acier inoxydable peuvent être gravées pour former des composants de blindage EMI et RFI tels que des couvercles, des cadres, des évents et des structures de montage.
La conception peut également nécessiter :
- Lignes de pliage
- Tabs
- Points de contact
- ouvertures de ventilation
- Placage
- Formation après gravure
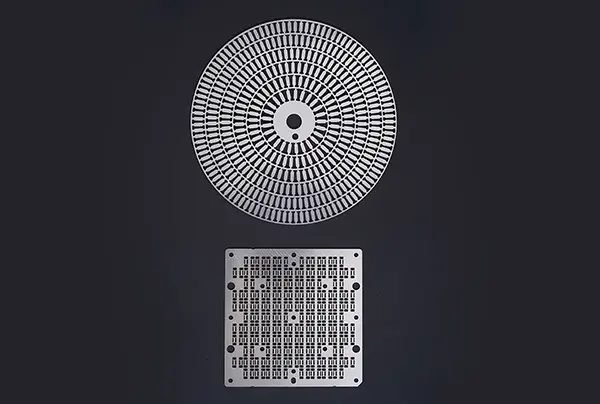
Disques d'encodage
Les disques codeurs comportent des fentes ou des motifs optiques répétés disposés autour d'un point central. Les principales exigences peuvent inclure la précision du motif, la concentricité, la planéité et la netteté des bords.
Cales et entretoises
La gravure chimique convient aux cales, rondelles et entretoises minces sur mesure présentant des profils irréguliers ou de multiples ouvertures.
L'épaisseur du matériau, la tolérance d'épaisseur, la planéité et le contrôle dimensionnel sont généralement des facteurs de coût importants.
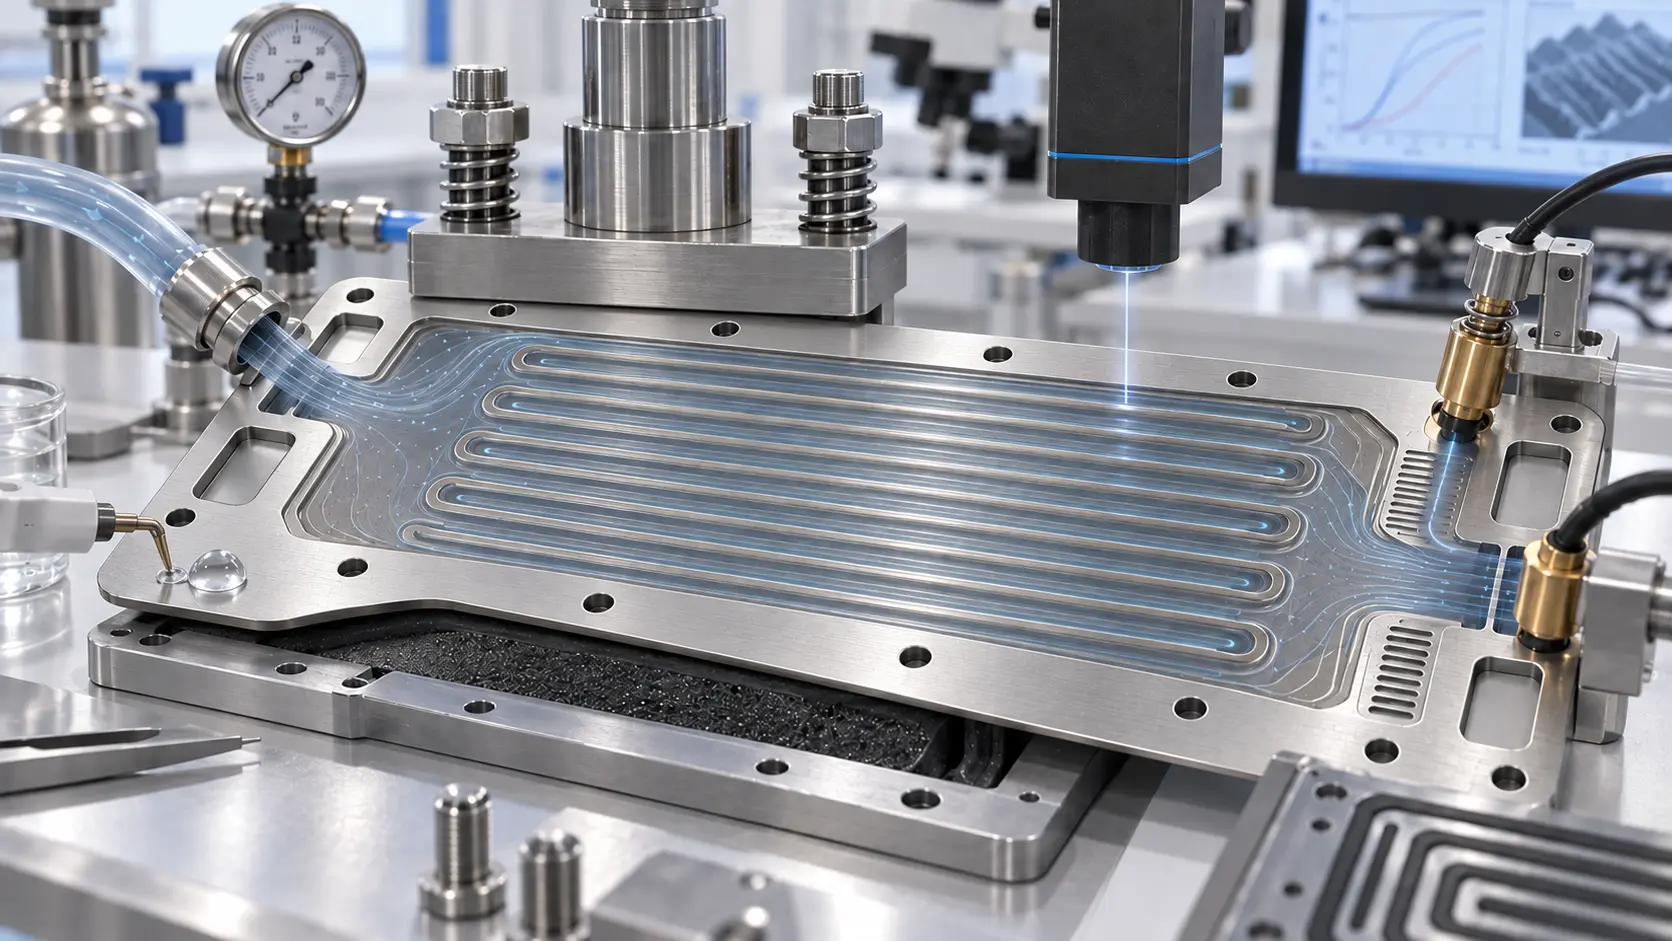
Plaques de contrôle des fluides
Les plaques en acier inoxydable peuvent comporter des canaux, des orifices, des ouvertures d'écoulement ou des dispositifs d'étanchéité. Certaines conceptions nécessitent des ouvertures gravées de part en part, tandis que d'autres utilisent des éléments partiellement gravés.
Le fournisseur doit comprendre quelles surfaces sont fonctionnelles et quelles dimensions affectent l'étanchéité ou les performances d'écoulement.
Quelles informations devez-vous inclure dans une demande de devis ?
Une demande de devis complète aide le fournisseur à évaluer la faisabilité, le coût et le délai de livraison.
Inclure les informations suivantes :
- Fichier CAO : DXF, DWG, STEP ou tout autre format convenu
- Dessin 2D : Dimensions, tolérances, notes et niveau de révision
- Qualité matérielle: Par exemple, 304, 316L, 430 ou 17-4 PH
- Épaisseur de matériau: Indiquez l'épaisseur nominale de la tôle et toute tolérance d'épaisseur requise. Précisez si la tolérance s'applique au matériau entrant, à la pièce gravée finie ou aux deux.
- Type de fonctionnalité : Gravure traversante, semi-gravure ou les deux
- Dimensions critiques : Clairement indiqué sur le dessin
- Exigence de planéité : En particulier pour les pièces d'étanchéité ou optiques
- Finition de surface: Finition brute, polie, passivée, plaquée ou autre exigence
- Quantité de prototypes : Pièces nécessaires pour les tests
- Quantité de production: Commande initiale et prévisions annuelles
- inspection: Rapports, certificats, échantillonnage et méthode de mesure
- Paquet: Emballage standard, protecteur, propre ou d'exportation
Le fournisseur peut également s'enquérir de l'environnement d'utilisation final, de la méthode d'assemblage et de la finalité fonctionnelle de la pièce.
Approche TMNetch de la gravure de l'acier inoxydable
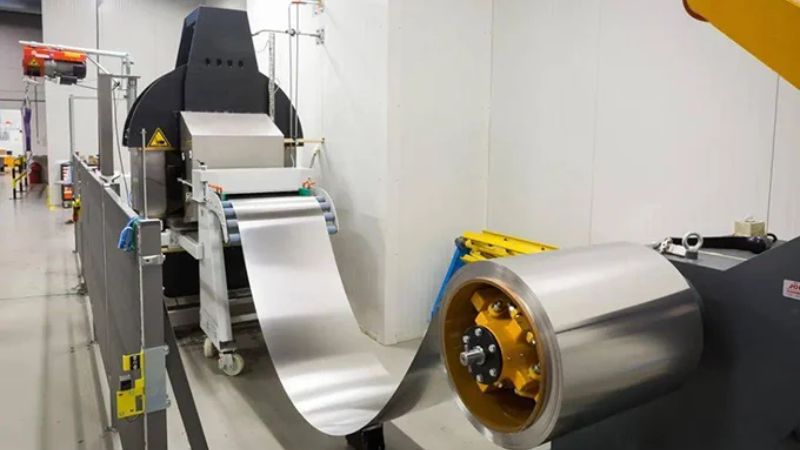
TMNetch propose des services de gravure chimique et photochimique de précision sur acier inoxydable grâce à plusieurs systèmes automatisés en ligne. Son site web présente des équipements de gravure et d'exposition en continu (rouleau à rouleau) pour des matériaux jusqu'à 1 200 mm de large. Dans des conditions de conception optimales, les tolérances de photogravure peuvent atteindre ±0.025 mm sur les dimensions critiques, tandis que les fiches produits TMNetch mentionnent généralement ±0.03 mm. La tolérance finale dépend du matériau, de l'épaisseur, de la géométrie de la pièce, de la taille des détails et des exigences de contrôle. Le système de production est certifié ISO 9001:2015.
Pour les projets nécessitant des étapes de traitement supplémentaires, TMNetch propose les services suivants : placage, polissage, formage, découpe laser, nettoyage, contrôle qualité et emballage. L’étude de projet porte sur la nuance d’acier inoxydable, l’épaisseur, la géométrie, les tolérances, l’état de surface et la quantité avant la planification de la production. Pour obtenir un devis, veuillez contacter TMNetch et transmettre le plan, la nuance d’acier inoxydable, l’épaisseur du matériau, la quantité requise, les tolérances et les exigences en matière d’état de surface.
FAQ
L'acier inoxydable peut-il être gravé ?
Oui. L'acier inoxydable peut être gravé par des procédés chimiques, photochimiques, électrochimiques, laser ou décoratifs contrôlés.
La gravure photochimique est souvent utilisée pour les composants minces et plats comportant des trous, des fentes, des canaux et des profils externes détaillés.
Quel est le meilleur produit de gravure pour l'acier inoxydable ?
Il n'existe pas de solution de gravure idéale pour tous les projets en acier inoxydable. Le choix dépend de la nuance d'alliage, de l'épaisseur du matériau, des caractéristiques recherchées, de l'équipement, de l'état de surface exigé et des contrôles de production.
Le réactif de gravure doit être sélectionné et géré dans le cadre du processus complet.
Le chlorure ferrique peut-il attaquer l'acier inoxydable ?
Le chlorure ferrique peut attaquer certains aciers inoxydables dans des conditions contrôlées. L'efficacité dépend de la nuance, de l'épaisseur, des caractéristiques du bain, de la température, de la durée d'exposition et du matériel utilisé.
Il ne faut pas la considérer comme une option universelle pour toutes les pièces en acier inoxydable.
L'acier inoxydable peut-il être semi-gravé ?
Oui. La demi-gravure permet de créer des rainures peu profondes, des lignes de pliage, des marques d'identification, des zones en retrait et d'autres détails en profondeur partielle.
Les motifs semi-gravés nécessitent des exigences de profondeur précises et peuvent impliquer un contrôle de processus supplémentaire.
Conclusion
La gravure sur acier inoxydable convient à de nombreuses pièces fines et détaillées, mais le coût et la qualité dépendent des spécifications complètes du projet.
La qualité du matériau, son épaisseur, les dimensions des éléments, les tolérances, le volume de production, le contrôle du réactif de gravure, l'inspection et la finition doivent être examinés conjointement. Les acheteurs peuvent réduire les coûts et les risques liés au projet en fournissant des plans complets, en indiquant les dimensions critiques et en sélectionnant les exigences en fonction de la fonction réelle de la pièce.