
La gravure photochimique est un procédé de fabrication de métaux de précision. Elle utilise une résine photosensible, la lumière ultraviolette et une gravure chimique contrôlée pour enlever des zones sélectionnées d'une tôle métallique. Ce procédé est également appelé photogravure, usinage photochimique ou PCM.
Les ingénieurs utilisent fréquemment la gravure photochimique pour la fabrication de pièces fines et détaillées nécessitant des arêtes nettes et des caractéristiques reproductibles. Parmi les pièces typiques, on trouve des composants métalliques gravés avec précision , tels que des filtres métalliques, des blindages EMI/RFI, des grilles de connexion, des cales, des disques codeurs, des plaques bipolaires et des grilles de haut-parleurs. Ce procédé ne requiert ni outil de coupe ni application de chaleur intense au métal.
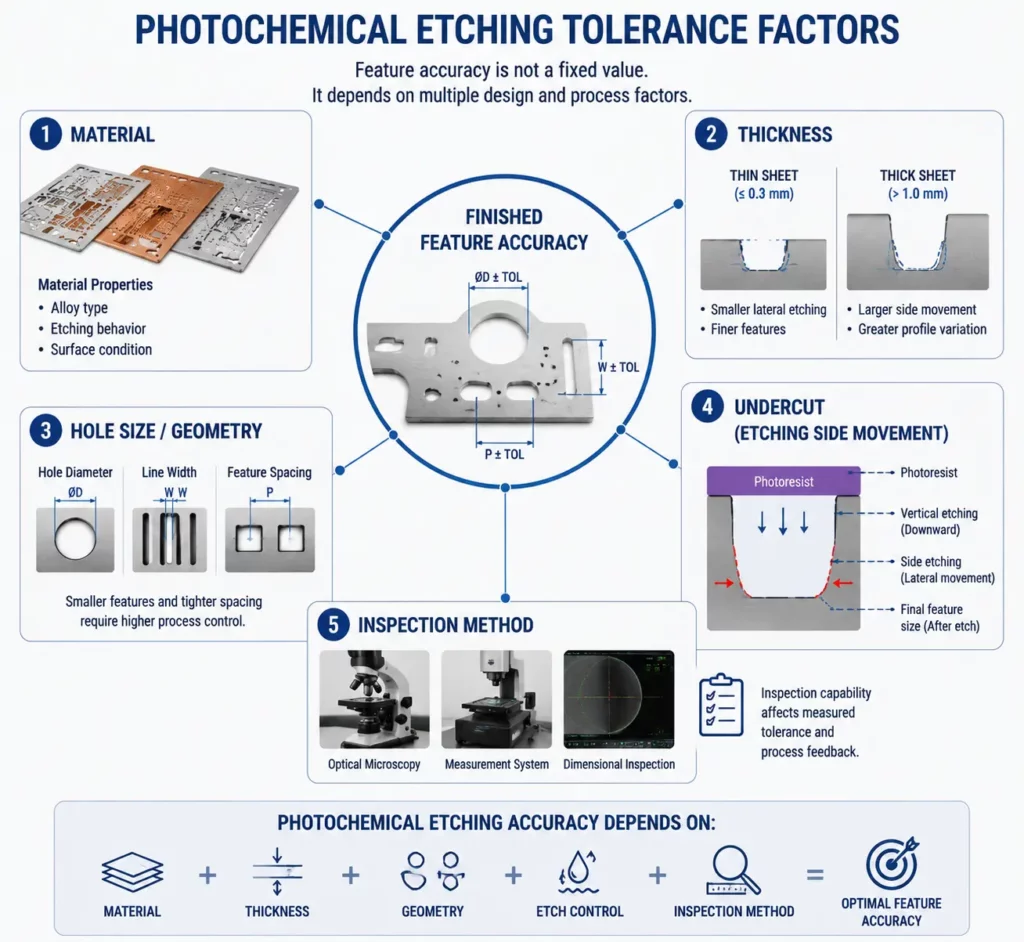
Cependant, les tolérances et dimensions réalisables ne sont pas des valeurs fixes. Elles dépendent de la nuance de métal, de l'épaisseur, de la géométrie de la pièce, de la profondeur de gravure, des exigences de surface et de la méthode de contrôle. Un examen du dessin est donc indispensable avant la production.
Gravure photochimique en bref
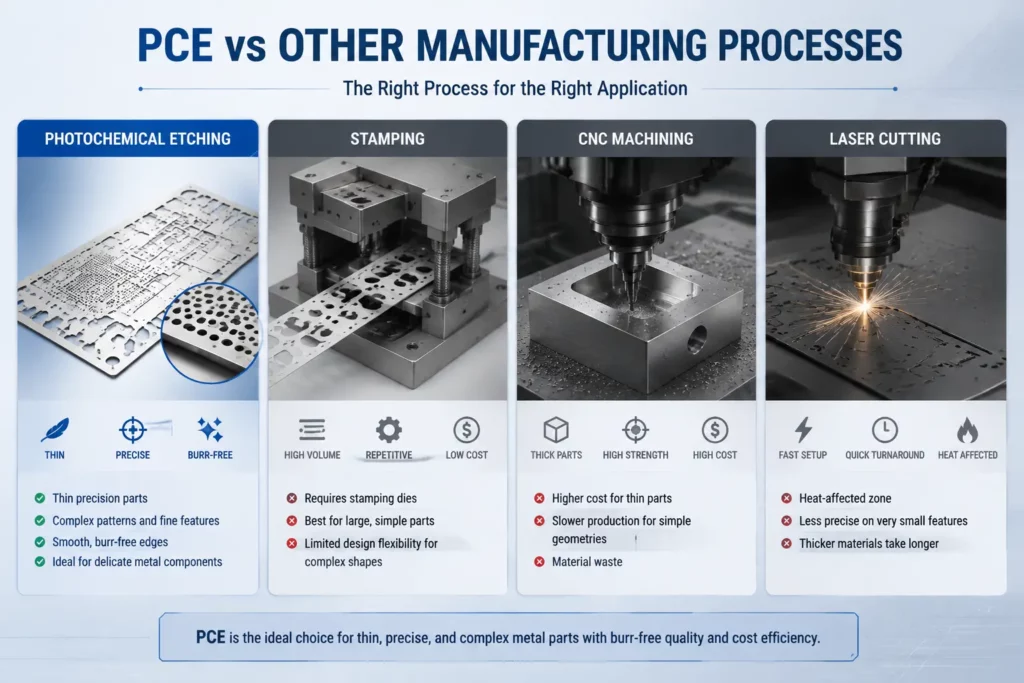
- La photogravure est parfaitement adaptée aux pièces métalliques fines et complexes où la flexibilité de conception et la rapidité de changement d'outillage sont importantes. Contrairement à l'emboutissage, qui nécessite des matrices spécifiques, usinage photochimique utilise des motifs photo-définis au lieu d'outils rigides.
- L'emboutissage est efficace pour la production en grande série de pièces standard. Cependant, il nécessite un investissement initial en outillage.
- L'usinage CNC convient aux structures de blindage robustes, rigides et épaisses. Il est généralement plus coûteux pour la production de pièces minces.
- La découpe laser permet des modifications de conception rapides et convient parfaitement aux prototypes et aux géométries simples. Cependant, la chaleur peut altérer la qualité des bords de coupe.
- En résumé, choisissez la photogravure pour les pièces de blindage fines et détaillées, l'emboutissage pour les pièces standard produites en grande série, l'usinage CNC pour les structures épaisses et rigides et la découpe laser pour les prototypes ou les conceptions nécessitant des modifications fréquentes.
Qu'est-ce que la gravure photochimique ?
La gravure photochimique est un procédé de fabrication soustractif. Soustractif signifie que le procédé enlève de la matière pour créer la pièce finale.
Un revêtement photosensible, appelé photorésine, protège les zones qui doivent rester intactes. La lumière ultraviolette transfère le motif du composant sur le métal recouvert. Le métal exposé est ensuite éliminé par une gravure chimique contrôlée, tandis que le métal protégé demeure en place.
On obtient ainsi une pièce métallique plate présentant le profil extérieur, les trous, les fentes, les canaux, les marquages ou autres détails requis. Ce procédé, qui ne nécessite pas d'outil de coupe, permet de réaliser des formes complexes sans les contraintes mécaniques liées au poinçonnage ou à l'usinage.
La photogravure et l'usinage photochimique sont-ils identiques ?
L'industrie de la fabrication métallique utilise plusieurs termes pour des procédés étroitement liés, notamment l'usinage photochimique (PCM) , la photogravure et le fraisage chimique.
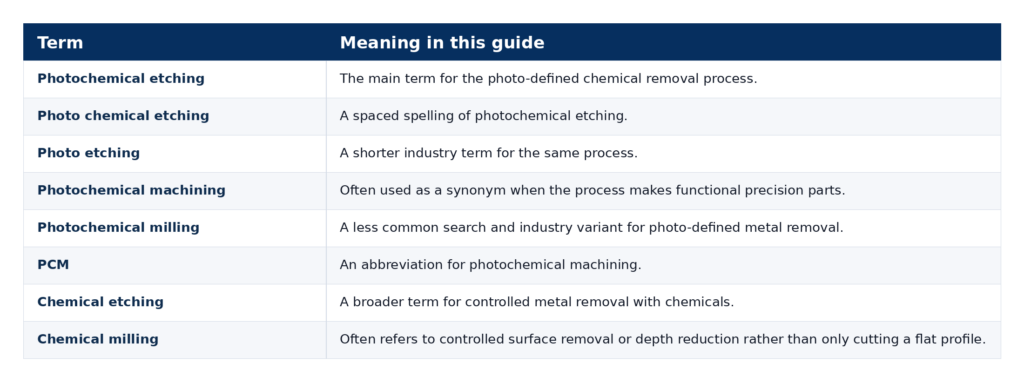
La terminologie exacte importe moins que les exigences de fabrication. Le fournisseur doit néanmoins connaître le matériau, l'épaisseur, la géométrie, la tolérance, la quantité et l'application finale.
Pour une présentation plus complète de cette catégorie de services, consultez la page du service de gravure chimique de TMNitch.
Comment fonctionne le procédé de gravure photochimique ?
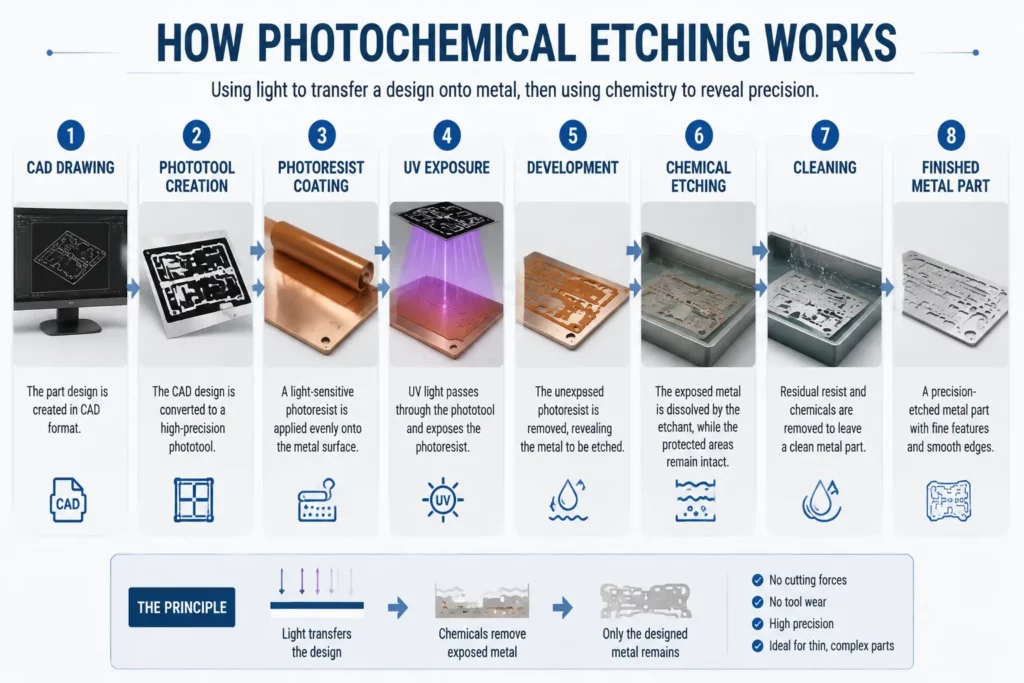
Ce procédé transforme un dessin numérique en un motif photographique sur métal. Chaque étape influe sur la précision finale et l'état de surface.
1. Analyse du dessin et de la conception pour la fabrication (DFM)
Le fournisseur examine d'abord le dessin en vue de sa fabrication (DFM). Cet examen porte sur la nuance de matériau, l'épaisseur, les dimensions critiques, les dimensions des trous et des fentes, l'espacement des éléments, les zones semi-gravées, l'état de surface, la quantité et les exigences d'inspection.
Cette étape permet d'identifier les caractéristiques susceptibles de devenir difficiles à contrôler lors de la gravure. Elle permet également de distinguer les dimensions critiques de celles qui peuvent tolérer une plus grande marge de tolérance.
2. Sélection du métal
Le métal choisi doit répondre aux exigences fonctionnelles de la pièce. La conductivité, la résistance à la corrosion, la résistance mécanique, le comportement élastique, le poids, la formabilité et les exigences de placage sont autant de facteurs qui peuvent influencer ce choix.
Le fournisseur vérifie également la nuance d'alliage, le revenu, l'épaisseur et l'état de surface. Différentes nuances d'un même métal peuvent ne pas réagir exactement de la même manière à la corrosion.
3. Nettoyage et préparation de la surface
L'huile, la poussière, les oxydes et autres contaminants de surface peuvent réduire l'adhérence de la résine photosensible. Le métal est donc nettoyé avant le revêtement.
Une surface uniforme favorise l'adhérence de la résine à la feuille. Elle réduit également le risque de gravure indésirable sous les zones endommagées ou mal collées.
4. Revêtement photorésistant
Une résine photosensible aux UV est appliquée sur les deux faces du métal lorsque le motif nécessite une gravure recto verso. La chaleur et la pression permettent à la résine de former une couche uniforme.
Le revêtement protège les zones qui doivent subsister après la gravure.
5. Exposition aux UV
Le dessin numérique est converti en fichier d'illustration pour outil photo ou dans un autre format d'image contrôlé. La lumière ultraviolette transfère ce motif sur la résine photosensible.
Un alignement correct est essentiel pour que les motifs avant et arrière se rejoignent. Cet alignement influe sur les trous traversants, les fentes, les canaux et autres éléments double face.
6. Développer
Le procédé de développement élimine la résine photosensible des zones à graver. La résine restante protège la géométrie finale de la pièce.
À ce stade, le métal porte le motif qui guide l'enlèvement de matière.
7. Gravure chimique
La feuille préparée passe ensuite dans un équipement de gravure contrôlée. Le réactif de gravure enlève le métal exposé sur la face avant, la face arrière ou les deux faces, selon le motif.
La qualité du matériau, son épaisseur, la vitesse de la ligne, les conditions de gravure, la température et le contrôle de la pulvérisation peuvent influencer le résultat. Le procédé doit également permettre une gravure latérale sous la résine photosensible. Ce phénomène est appelé sous-gravure.
8. Décapage et nettoyage
Après la gravure, la résine photosensible restante est éliminée. Les pièces sont ensuite nettoyées en vue de leur inspection ou d'un traitement secondaire.
Selon la conception, les pièces peuvent rester fixées à une feuille pour la manipulation ou s'en séparer après la gravure.
9. Inspection
La pièce finie est vérifiée par rapport au dessin et au plan d'inspection. La page de TMNitch consacrée à la photogravure mentionne l'inspection par machine à mesurer tridimensionnelle (MMT) et les contrôles qualité comme faisant partie intégrante de son processus.
L'inspection doit porter sur les dimensions et les caractéristiques ayant une incidence sur l'ajustement, l'assemblage ou les performances. La méthode requise doit être convenue avant la production.
10. Traitement secondaire
Certaines pièces gravées nécessitent des opérations supplémentaires. TMNetch propose des services internes de galvanoplastie, de pliage, de découpe laser, de polissage et d'emballage personnalisé sur sa page dédiée à la photogravure.
Ces étapes doivent être planifiées avant la gravure. Le plaquage, le pliage et le polissage peuvent modifier les dimensions, le diamètre des trous, la planéité ou l'aspect de la surface.
Pour plus d'informations sur les systèmes de production, consultez le guide des équipements de gravure chimique.
Quels matériaux peuvent être gravés photochimiquement ?
La gravure photochimique permet de traiter de nombreux métaux, mais chaque alliage requiert une chimie et une maîtrise du procédé adaptées. Le choix du matériau doit d'abord se faire en fonction de son application finale, et non uniquement de sa facilité de gravure.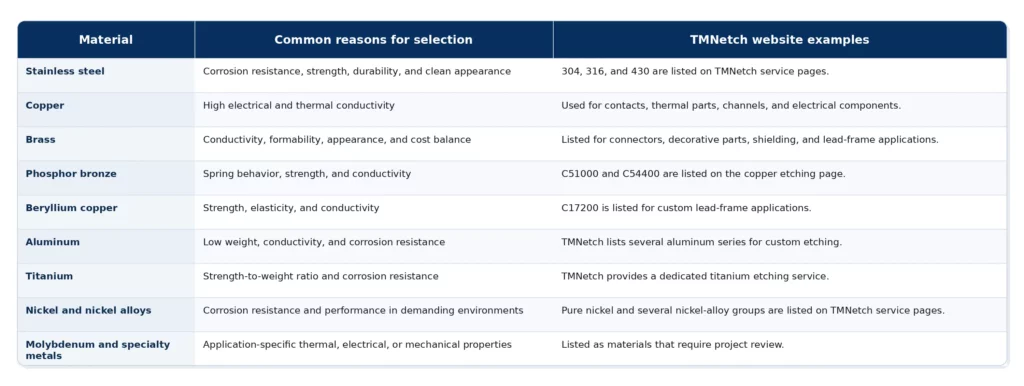
L'homologation des matériaux doit préciser leur nuance et leur état de trempe exacts. Par exemple, un contact à ressort peut nécessiter du bronze phosphoreux ou du cuivre au béryllium, tandis qu'un blindage EMI peut être en acier inoxydable, en maillechort, en cuivre ou en acier plaqué.
Pour une présentation plus détaillée des matériaux , veuillez consulter le guide séparé consacré aux matériaux et procédés de gravure chimique.
Tolérances et directives de conception pour la gravure photochimique
Pourquoi les tolérances de gravure photochimique dépendent-elles du matériau et de l'épaisseur ? Les tolérances de gravure photochimique dépendent intrinsèquement du matériau et de l'épaisseur. Une fine plaque d'acier inoxydable et une plaque de titane plus épaisse n'auront jamais la même tolérance absolue. Ce guide détaille les règles de conception qui déterminent la précision atteignable et explique comment les spécifier correctement.
La conception doit tenir compte de la manière dont le produit de gravure enlève le métal verticalement et latéralement. Le fournisseur adapte le dessin et le procédé pour gérer ce phénomène, mais le dessin doit néanmoins conserver des caractéristiques réalistes.
Épaisseur de matériau
L'épaisseur est l'un des principaux paramètres de conception. Plus le matériau est épais, plus l'agent de gravure doit parcourir une grande distance pour le traverser.
Un matériau plus épais peut accentuer le contre-dépouillement latéral et rendre le contrôle des très petites ouvertures plus difficile. C'est pourquoi les dimensions et les tolérances doivent toujours être examinées conjointement avec l'épaisseur.
Dimensions des trous et des fentes
La dimension minimale d'un trou ou d'une fente dépend du matériau, de l'épaisseur, de la géométrie et des conditions de fabrication. Une dimension minimale publiée ne doit pas être appliquée systématiquement à tous les dessins sans vérification préalable.
Lorsqu'un trou ou une fente devient très petit par rapport à l'épaisseur de la tôle, l'accès au produit de gravure et les contre-dépouilles peuvent affecter sa taille et sa forme finales. Les matrices denses peuvent également nécessiter une épaisseur de métal suffisante entre les ouvertures pour assurer la stabilité de la tôle.
Largeur de la bande et espacement des éléments
Une bande métallique est l'étroite bande de métal située entre deux ouvertures. Si elle est trop étroite, elle risque de s'affaiblir, de devenir irrégulière ou difficile à maintenir dans les tolérances.
L'analyse de fabricabilité (DFM) doit prendre en compte à la fois la largeur de chaque bande et la configuration globale des ouvertures. Les filtres et les tamis comportant des milliers de perforations répétées nécessitent une attention particulière, car de petites variations peuvent affecter la feuille entière.
Facteur de contre-dépouille et de gravure
Le réactif de gravure n'enlève pas le métal uniquement dans une direction verticale rectiligne. Il se propage également latéralement sous la résine photosensible.
Ce retrait latéral est appelé contre-dépouille. La relation entre la profondeur verticale et le retrait latéral est souvent décrite comme le facteur de gravure. Le matériau, les conditions de gravure, l'épaisseur, le motif d'exposition et le contrôle du procédé ont tous une incidence sur ce facteur.
Coins intérieurs et extérieurs
La gravure chimique ne permet pas toujours d'obtenir une paroi parfaitement verticale ni un angle rentrant parfaitement net. Les angles rentrants peuvent s'arrondir, tandis que les angles sortants peuvent réagir différemment à la gravure, car une plus grande surface est exposée.
L'outil photo peut compenser partiellement cet effet. La forme critique des angles doit néanmoins être identifiée sur le dessin.
Caractéristiques semi-gravées
La gravure partielle enlève seulement une partie de l'épaisseur du métal. Elle permet de créer des rainures, des lignes de pliage, des logos, des numéros de pièces, des détails de surface ou des reliefs à plusieurs profondeurs.
Le contrôle de la profondeur diffère de la gravure traversante. Le fournisseur doit examiner la profondeur requise, la tolérance, le côté de la tôle, l'épaisseur restante et la relation avec les éléments traversants voisins.
Pour un examen plus approfondi de ce sujet, consultez le guide sur la gravure photochimique 3D et multi-profondeur.
Dimensions et planéité des pièces
L'état de surface et la planéité du matériau de départ influent sur la pièce finie. Les grandes surfaces ouvertes, les fines nervures, les motifs irréguliers et les traitements secondaires ultérieurs peuvent également affecter la planéité.
Si la planéité est essentielle, indiquez-le sur le dessin. Ne présumez pas qu'une tolérance linéaire générale garantit également la planéité.
Exigences d'inspection
La méthode d'inspection doit être adaptée à la caractéristique. Un outil de mesure standard peut convenir pour une dimension extérieure, tandis que les trous fins, les motifs denses ou les profils peuvent nécessiter une mesure optique ou visuelle.
Définissez les dimensions critiques, les exigences d'échantillonnage, les rapports, les certificats de matériaux et les besoins en matière de traçabilité dans la demande de devis. Cela permettra au fournisseur d'intégrer le contrôle dans son plan de production.
Avantages de la gravure photochimique
La gravure photochimique offre plusieurs avantages pour les conceptions adaptées aux métaux minces.
Bords sans bavures
Le poinçonnage et la découpe mécanique peuvent laisser des bavures sur le bord de coupe. La gravure photochimique élimine le métal par une réaction chimique contrôlée, évitant ainsi la formation de bavures dues au cisaillement mécanique.
Les acheteurs doivent néanmoins définir les exigences relatives aux bords et à la surface. Le traitement chimique présente un profil de bord spécifique et ne doit pas être considéré comme identique à une paroi usinée.
Aucune zone affectée par la chaleur
La découpe laser utilise une chaleur concentrée. La gravure photochimique, quant à elle, n'utilise pas de source de chaleur concentrée pour créer le profil, évitant ainsi la formation d'une zone affectée thermiquement comme avec le laser.
Cela peut s'avérer utile lorsque la pièce doit conserver la température du matériau d'origine ou lorsque la déformation thermique est un problème.
Aucune contrainte de coupe mécanique
Ce procédé n'utilise ni poinçon ni outil de coupe pour perforer le matériau. Il évite ainsi la force de coupe directe susceptible de déformer les pièces fines et fragiles.
Ceci est utile pour les structures fines, les cales minces, les ressorts, les filtres et les composants plats de précision.
Outillage numérique et modifications de conception plus rapides
Le motif est créé à partir d'une illustration numérique plutôt que d'un outil de production physique. Les ingénieurs peuvent ainsi le modifier sans avoir à reconstruire un outil d'emboutissage progressif.
Ce processus s'avère donc utile lors du développement de produits. Il permet également de réduire les risques liés à l'outillage lorsqu'une conception est susceptible d'évoluer après les tests.
Les fonctionnalités complexes sont traitées ensemble
Les trous, les fentes, les profils extérieurs et les motifs répétitifs sont définis dans le même dessin. L'étape de gravure élimine simultanément toutes les zones exposées.
Par conséquent, l'ajout d'ouvertures supplémentaires n'entraîne pas une opération de découpe distincte pour chaque élément. Le choix du matériau, la disposition des tôles, les tolérances et le contrôle qualité restent des facteurs influents sur le coût.
Flexibilité du prototype à la production
Ce même procédé de base, basé sur la définition photographique, permet de réaliser des prototypes et une production en série. Cela aide les équipes à tester un modèle avant de passer à une production à plus grande échelle.
Pour les commandes répétées, le contrôle des versions des dessins et la documentation des processus deviennent essentiels. Le fournisseur doit préciser comment il gère les versions des fichiers graphiques et les exigences de contrôle.
Limites de la gravure photochimique
Le procédé PCE n'est pas optimal pour tous les composants métalliques. Comprendre ses limites permet d'éviter des tolérances irréalistes et des reconceptions coûteuses.
Il s'agit principalement d'un procédé de fabrication de feuilles minces
La gravure photochimique est particulièrement adaptée aux feuilles et tôles métalliques planes. Plus le matériau est épais, plus le temps de gravure, les contre-dépouilles, la taille minimale des motifs et la géométrie des bords deviennent difficiles à contrôler.
Un composant structurel épais peut mieux convenir à l'usinage CNC, à la découpe laser, à la découpe au jet d'eau ou à un autre procédé.
La taille des éléments est liée à leur épaisseur.
La réalisation de trous très petits et de nervures étroites devient plus difficile à mesure que l'épaisseur augmente. Une valeur minimale de caractéristique définie pour un projet ne doit pas être réutilisée pour un autre alliage ou une autre épaisseur sans vérification préalable.
Les murs parfaitement verticaux ne sont pas typiques
L'enlèvement chimique crée un profil de bord influencé par le contre-dépouillement. Si l'application requiert une profondeur importante avec une paroi quasi verticale, un autre procédé pourrait être plus approprié.
La véritable géométrie 3D est limitée
Le procédé PCE permet de réaliser des rainures semi-gravées, des marquages, des lignes de pliage et des reliefs à profondeur contrôlée. Il ne remplace cependant pas l'usinage CNC 3D complet pour les cavités profondes, les surfaces courbes complexes ou les formes structurelles épaisses.
La qualité de la surface de départ est importante
Le procédé n'élimine pas automatiquement toutes les marques ou tous les défauts de la feuille d'origine. La qualité de la surface, l'adhérence du revêtement et la propreté peuvent influencer l'aspect final.
La gestion des produits chimiques est requise.
Le procédé de gravure industrielle utilise des produits chimiques contrôlés. Un fabricant qualifié doit maîtriser la chimie du procédé, le rinçage, les déchets, la sécurité des travailleurs et les exigences environnementales.
Renseignez-vous davantage sur les limites de la gravure photochimique avant de finaliser un projet complexe.
Applications courantes de gravure photochimique
TMNetch applique la gravure photochimique à plusieurs groupes de composants. Chaque produit utilise le même procédé de base pour répondre à un besoin fonctionnel différent.
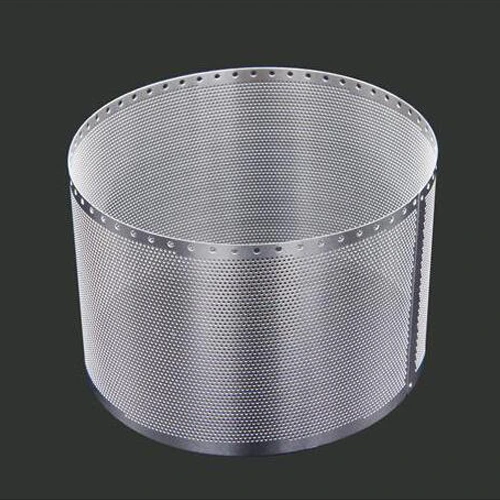
Filtres et tamis en treillis métallique
Les filtres en treillis métallique peuvent comporter des ouvertures rondes, carrées ou personnalisées répétées. PCE réalise les perforations et le profil extérieur en une seule étape.
Ces filtres sont utilisés dans divers secteurs, notamment pour les appareils électroménagers, les systèmes audio, les applications médicales et industrielles, l'industrie agroalimentaire, ainsi que pour d'autres pièces de filtration sur mesure. Les acheteurs doivent préciser le diamètre des ouvertures, la surface de filtration, le matériau, l'épaisseur, la finition de surface et le niveau de propreté.
Blindage EMI / RFI
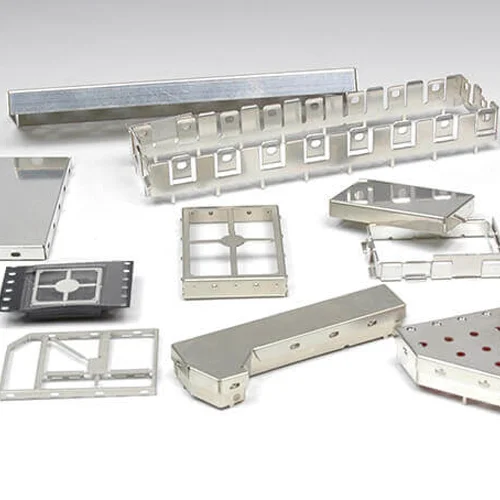
Les éléments de blindage EMI/RFI peuvent comprendre des couvercles, des cadres, des clips, des lignes de pliage, des orifices de ventilation et des marquages gravés. TMNetch propose des matériaux comme l'acier inoxydable, le cuivre, le maillechort, l'acier plaqué et les alliages cuivre-nickel-zinc pour la conception de blindages.
Le dessin doit identifier les zones de pliage, les dispositifs de mise à la terre, le revêtement ou le plaquage, la disposition du circuit imprimé et les exigences d'assemblage.
Cadres de connexion et contacts électriques personnalisés
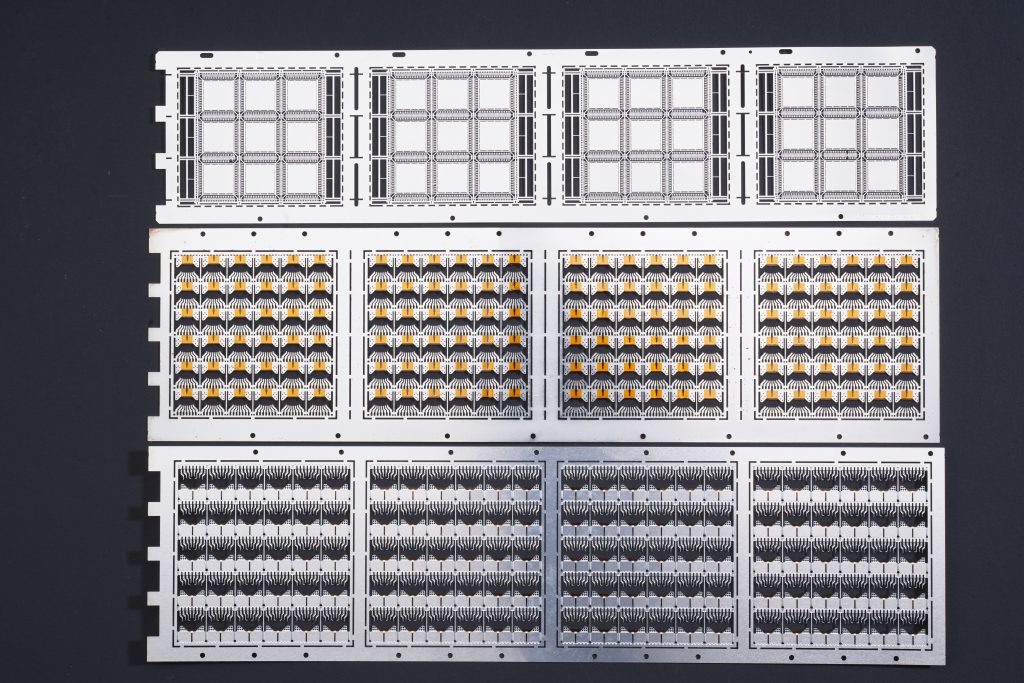
Les grilles de connexion sur mesure nécessitent des pistes conductrices précises et une géométrie fine et répétitive. TMNetch propose le cuivre au béryllium, le laiton, le bronze phosphoreux, l'acier inoxydable et le maillechort pour les applications de grilles de connexion gravées chimiquement.
Les exigences relatives à la trempe du matériau, au placage, à la planéité, au pas et à l'emballage doivent être examinées avant la production.
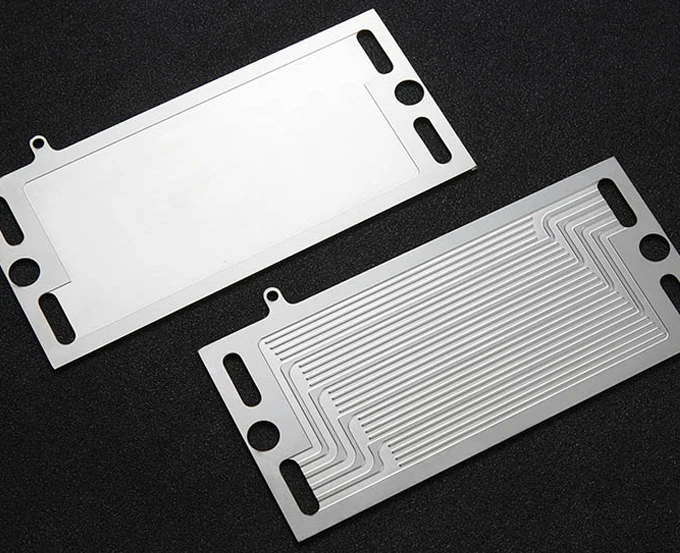
Plaques bipolaires pour piles à combustible
Les plaques bipolaires peuvent utiliser des canaux d'écoulement gravés et des motifs à profondeurs multiples. TMNetch propose un accompagnement du prototype à la production et des conceptions de canaux à double profondeur pour ces projets.
Le plan de fabrication complet peut également inclure le revêtement, le soudage, le collage, le nettoyage ou l'inspection. Ces exigences doivent être définies en tenant compte de la conception finale de l'empilement.
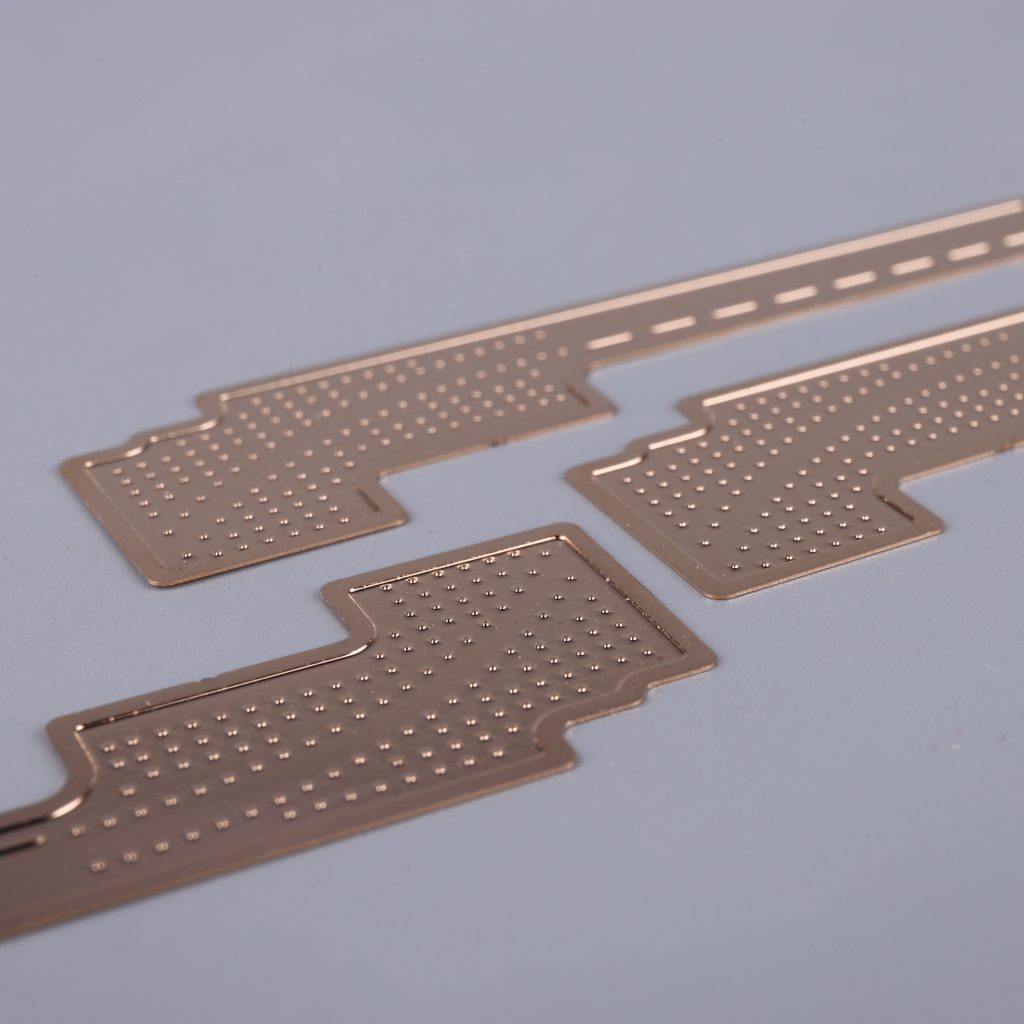
Composants de la chambre à vapeur
Les composants de la chambre à vapeur peuvent utiliser de fines feuilles de cuivre comportant des canaux internes ou des motifs de mèche. La gravure permet de réaliser des motifs plats détaillés sans contrainte mécanique de découpe.
La structure gravée ne représente qu'une partie du dispositif thermique final. L'assemblage, l'étanchéité, le nettoyage et les tests finaux nécessitent un contrôle de processus distinct.
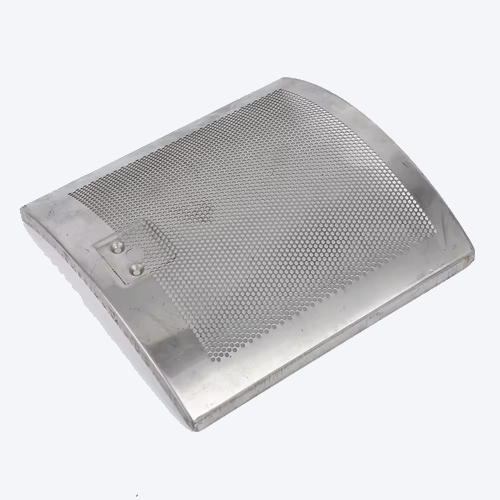
Grilles de haut-parleur
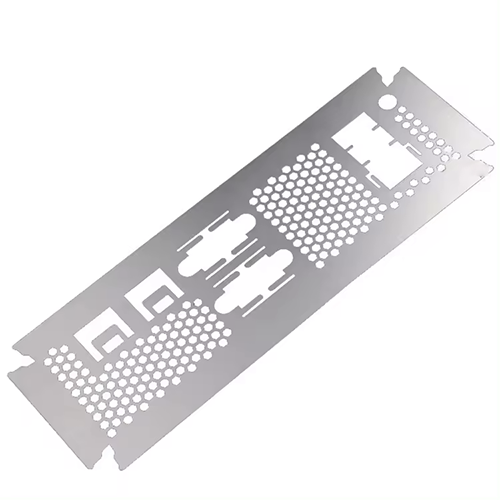
Les grilles de haut-parleurs photogravées peuvent associer des ouvertures fines, des motifs décoratifs et un profil extérieur soigné. TMNetch propose des matériaux tels que l'acier inoxydable, l'aluminium et les alliages de nickel.
L'acheteur doit définir la surface ouverte, les besoins acoustiques, l'aspect, le revêtement, la planéité et la méthode d'assemblage.
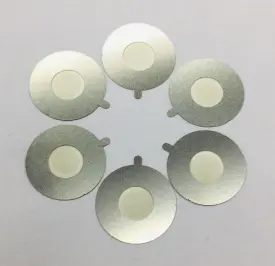
Cales, rondelles, entretoises et disques codeurs
Les cales, rondelles, entretoises et disques codeurs minces comportent souvent des profils précis, des trous et des fentes répétitives. Le PCE est utile lorsque la découpe mécanique risque de créer des bavures ou de déformer les détails fins.
L'épaisseur critique, la planéité, la précision angulaire, la configuration des trous et les exigences de surface doivent être indiquées sur le dessin.
Pièces de maquette photogravées
Les pièces photogravées pour maquettes utilisent du métal fin pour reproduire les rambardes, grilles, panneaux, supports et autres détails à l'échelle. TMNetch propose ces pièces en acier inoxydable, aluminium, alliages de cuivre, alliages de nickel et alliages de titane.
L'épaisseur choisie doit correspondre à la fois à l'échelle visuelle et à la résistance à la manipulation.
Contrôle et inspection de la qualité
La planification de la qualité commence avant même que le métal n'entre dans la ligne de gravure. Un fournisseur doit comprendre quelles dimensions influent sur la fonction et comment chacune sera contrôlée.
TMNetch indique que sa production est conforme au système de qualité ISO 9001:2015 . Son procédé de photogravure inclut des contrôles CMM et des vérifications qualité. Sa page dédiée à la gravure du titane mentionne également l'inspection par vision 2D, l'inspection du premier article et le rapport de contrôle qualité final pour les projets en titane.
Un projet peut nécessiter tout ou partie des éléments suivants :
vérification de la qualité et de l'épaisseur du matériau
Révision des dessins et des révisions
Première inspection de l'article
Inspection visuelle de la surface
Inspection dimensionnelle ou optique
inspection du placage ou du revêtement
Certificats de matériaux
Enregistrements de lots ou de commandes
Contrôles finaux de nettoyage et d'emballage
Ne négligez pas ces exigences après l'échantillonnage. La méthode d'inspection, le niveau d'échantillonnage, le format du rapport et les dimensions critiques peuvent avoir une incidence sur le prix et le délai de livraison.
Quels sont les facteurs qui influencent le coût et le délai de réalisation de la gravure photochimique ?
Le coût de la gravure photochimique ne peut être calculé à partir des seules dimensions de la pièce. Le fournisseur doit examiner l'intégralité du dessin et les exigences de production.
Les principaux facteurs liés aux coûts et au calendrier sont les suivants :
Type de matériau, qualité et trempe
Epaisseur de la matière
Dimensions des pièces et mise en page des feuilles
Quantité et demande récurrente prévue
Tolérances critiques
Largeurs minimales des trous, des fentes et de la bande
Motifs semi-gravés ou à profondeurs multiples
exigences en matière de surface et d'esthétique
Placage, polissage, pliage, découpe laser ou autres travaux secondaires
rapports d'inspection et documentation sur les matériaux
Exigences en matière de nettoyage, d'emballage et d'expédition
La création numérique peut réduire le besoin d'outillage physique coûteux. Cependant, elle ne dispense pas de la conception pour la fabrication (DFM), de la mise en place des processus, du choix des matériaux, du contrôle qualité ni des finitions.
Le devis le plus précis est établi à partir d'une demande de prix complète. Si la conception est encore susceptible d'évoluer, veuillez l'indiquer clairement afin que le fournisseur puisse distinguer les besoins liés au prototype de ceux du plan de production final.
Que doit contenir une demande de devis pour une gravure photochimique ?
Veuillez fournir suffisamment d'informations pour permettre une analyse technique. Une demande de devis utile doit inclure :
Un dessin 2D ou un fichier CAO
Nom du matériau et qualité exacte
Épaisseur et trempe du matériau, le cas échéant
Quantité de prototypes et quantité de production
Demande annuelle prévue
Dimensions critiques et tolérances
Dimensions minimales des trous, des fentes et de la bande
Zones semi-gravées et profondeur requise
Finition de surface, placage ou revêtement
Exigences de planéité et de bord
Besoins en matière d'inspection et de documentation
Exigences d'emballage
Conditions finales d'application et d'assemblage
Indiquez clairement les caractéristiques critiques. Évitez d'appliquer la tolérance la plus stricte à chaque dimension, sauf si l'application l'exige.
Pourquoi travailler avec TMNitch ?
TMNetch indique s'être spécialisée dans la gravure photochimique depuis 2011. L'entreprise exploite une usine certifiée ISO 9001:2015 à Dongguan, en Chine, dotée de systèmes automatisés de gravure et de production associés.
TMNetch prend en charge la fabrication de pièces sur mesure, de l'étude des plans à la production. Son site web répertorie l'acier inoxydable, le cuivre, le laiton, le bronze phosphoreux, le cuivre au béryllium, l'aluminium, le titane, les alliages de nickel et d'autres métaux adaptés.
Pour les projets nécessitant plus que la simple gravure, TMNetch propose en interne des services de galvanoplastie, de pliage, de découpe laser, de polissage et d'emballage sur mesure. Cela permet d'intégrer la gravure et les opérations secondaires dans un plan de fabrication unique.
Avant l'établissement du devis, l'équipe d'ingénierie peut examiner le dessin, le matériau, l'épaisseur, la tolérance, la quantité, les exigences de surface, les besoins d'inspection et les processus secondaires.
Soumettez votre dessin pour une revue sur la gravure photochimique
Envoyez votre fichier CAO, la nuance de matériau, l'épaisseur, la quantité, les tolérances critiques, la finition et les exigences d'application à TMNetch pour une analyse technique et un devis.
Capacités de photogravure de TMNetch
TMNetch publie les informations générales suivantes sur ses pages produits et de photogravure. Ces chiffres correspondent à des capacités de référence et ne constituent pas des limites d'acceptation automatiques pour tous les matériaux et tous les modèles.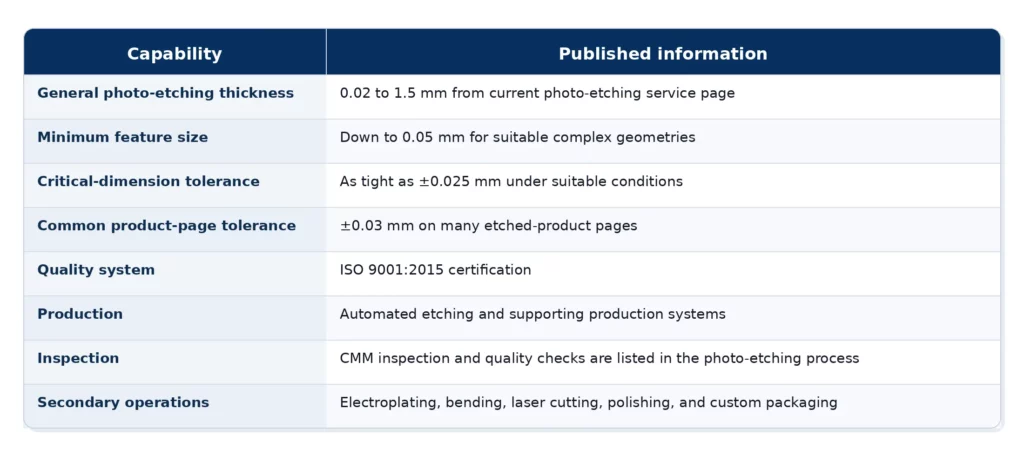
La capacité finale dépend du type de matériau, de son épaisseur, des dimensions de la pièce, de la géométrie des éléments, du diamètre des trous, de la largeur des fentes, de l'espacement, des zones semi-gravées, des exigences de surface et de la méthode de contrôle. Veuillez soumettre le dessin pour examen technique avant de fixer les tolérances de production.
Questions fréquemment posées
Qu'est-ce que la gravure photochimique ?
La gravure photochimique est un procédé de fabrication métallique soustractif. Elle utilise une résine photosensible, une exposition aux UV et une gravure chimique contrôlée pour enlever des zones sélectionnées d'une tôle. Ce procédé permet de créer des composants fins et détaillés sans force de coupe mécanique ni chaleur de coupe localisée.
La gravure photochimique est-elle la même chose que l'usinage photochimique ?
Ces termes sont souvent utilisés comme synonymes. La photogravure, la gravure photochimique, l'usinage photochimique et la PCM désignent généralement le même procédé chimique photo-défini lorsqu'il est utilisé pour fabriquer des composants métalliques de précision.
Quels métaux TMNetch peut-il graver photochimiquement ?
TMNetch répertorie l'acier inoxydable, le cuivre, le laiton, le bronze phosphoreux, le cuivre au béryllium, l'aluminium, le titane, le nickel et ses alliages, le molybdène, ainsi que d'autres métaux spéciaux appropriés. L'approbation finale dépend de la nuance exacte, de l'épaisseur, de la géométrie, des tolérances et des exigences de surface.
Quelle est la précision de la gravure photochimique ?
La précision dépend du matériau, de l'épaisseur, des dimensions de la pièce, de la géométrie des éléments, de la profondeur de gravure et de la méthode de contrôle. Les pages produits de TMNetch indiquent généralement une précision de ±0.03 mm, tandis que sa page dédiée au service de photogravure précise que certaines dimensions critiques peuvent atteindre ±0.025 mm. Une vérification du dessin est nécessaire avant de confirmer la tolérance.
Quelle épaisseur de matériau TMNetch peut-elle photograver ?
La page web de TMNetch consacrée au service de photogravure indique une plage de traitement générale de 0.02 à 1.5 mm. Les pages dédiées à chaque matériau peuvent mentionner des plages différentes selon l'application. Veuillez confirmer l'alliage, l'épaisseur et la géométrie exactes auprès de notre équipe d'ingénierie.
Quelle est la taille minimale des motifs gravés par photogravure ?
La page du service de photogravure de TMNetch indique des précisions jusqu'à 0.05 mm pour les géométries complexes compatibles. Cette valeur n'est pas universelle et ne s'applique pas à tous les trous, rainures, âmes, matériaux ou épaisseurs. Le dessin doit être vérifié avant validation.
La gravure photochimique crée-t-elle des bavures ?
Ce procédé évite les bavures de cisaillement créées par le poinçonnage ou la découpe mécanique. Le profil final du bord reste gravé, influencé par l'épaisseur du matériau et le contre-dépouillement ; il convient donc de préciser les exigences critiques relatives au bord sur le dessin.