
La gravure photochimique est un procédé de fabrication de précision qui utilise un pochoir en résine photosensible et une dissolution chimique contrôlée pour produire des composants détaillés à partir de feuilles et de films métalliques. Elle est également appelée photogravure, usinage photochimique ou PCM.
Ce procédé utilise la photorésine, la lumière ultraviolette, des motifs et un enlèvement chimique contrôlé pour créer des trous, des fentes, des profils, des canaux et des motifs répétitifs. Il ne fait appel ni à une force de découpe mécanique ni à une chaleur de découpe concentrée.
Cependant, la gravure photochimique ne convient pas à tous les composants métalliques. L'épaisseur du matériau, la taille des détails, les contre-dépouilles, la forme des bords, la profondeur de gravure, l'état de surface et la maîtrise du procédé influent tous sur le résultat final.
Ces facteurs ne sont pas des signes d'imprécision du procédé. Ils définissent la plage de conception pratique dans laquelle la gravure photochimique fonctionne efficacement.
Pour une introduction plus complète, consultez notre guide sur le procédé de gravure chimique, ses applications et ses avantages.
Points clés à retenir
- La gravure photochimique est principalement utilisée pour les feuilles et les tôles métalliques plates.
- La taille minimale des éléments est étroitement liée à l'épaisseur du matériau.
- L'élimination chimique s'effectue vers le bas et latéralement, ce qui crée un contre-dépouille.
- Les parois et les angles gravés n'ont généralement pas le même profil que les éléments usinés.
- Les éléments profonds, étroits et rapprochés nécessitent un contrôle plus précis du processus.
- Il est possible de créer des effets de profondeur contrôlée, mais PCE ne peut pas recréer toutes les formes 3D réelles.
- La tolérance dépend du matériau, de l'épaisseur, de la géométrie, de la profondeur de gravure et de la méthode d'inspection.
- Chaque élément de conception critique doit être revu avant la production.
Que signifie le terme « limitation » en gravure photochimique ?
Une limitation de procédé est une condition qui affecte ce qu'une méthode de fabrication peut produire ou contrôler. Cela ne signifie pas toujours qu'une fonctionnalité est impossible.
Certaines limitations peuvent être gérées par la compensation des illustrations, des proportions de caractéristiques appropriées, des conditions de processus stables ou une meilleure planification des inspections. D'autres limitations sont inhérentes au processus et ne peuvent être totalement éliminées.
Par exemple, le contre-dépouillement est une conséquence naturelle de l'enlèvement chimique. Un fabricant peut en tenir compte lors de la préparation du visuel, mais la gravure chimique ne permettra jamais d'obtenir le même profil de paroi que le fraisage.
L'importance de chaque limitation dépend de la pièce concernée. Une rainure étroite dans une tôle mince peut se comporter différemment de la même rainure dans une tôle plus épaisse. Il est donc essentiel d'examiner conjointement le matériau, l'épaisseur, la profondeur, l'espacement et la tolérance.
Pourquoi la gravure photochimique présente-t-elle des limites de conception ?
La gravure photochimique élimine le métal exposé tandis que la résine photosensible protège les zones qui doivent rester intactes.
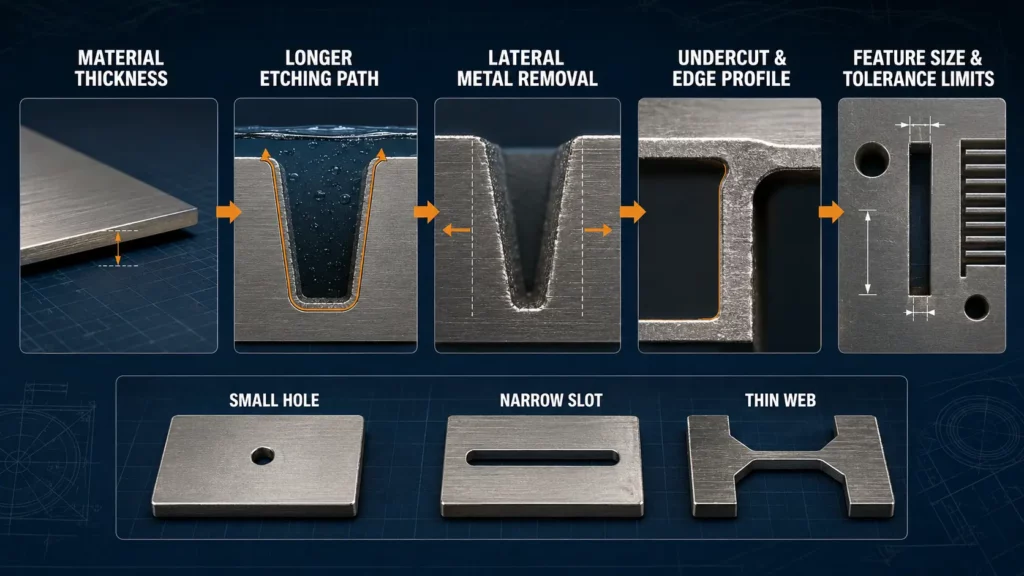
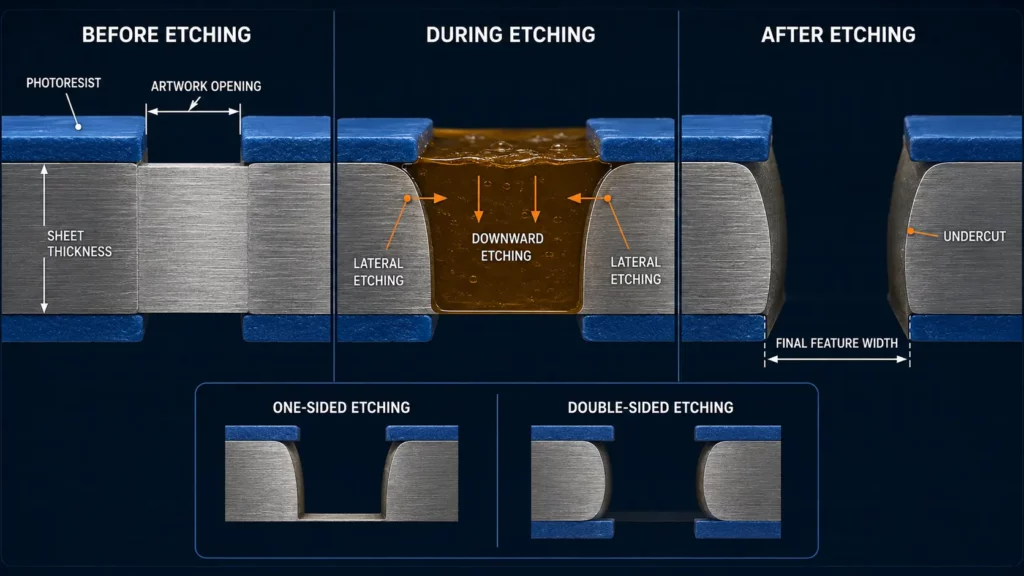
Lors de la gravure, l'agent de gravure enlève le métal non seulement perpendiculairement à la feuille, mais aussi latéralement sous la résine photosensible. Cette élimination latérale, appelée sous-dépouille en usinage photochimique , modifie le profil de la section transversale et rend la taille minimale des motifs de plus en plus dépendante de l'épaisseur du matériau.
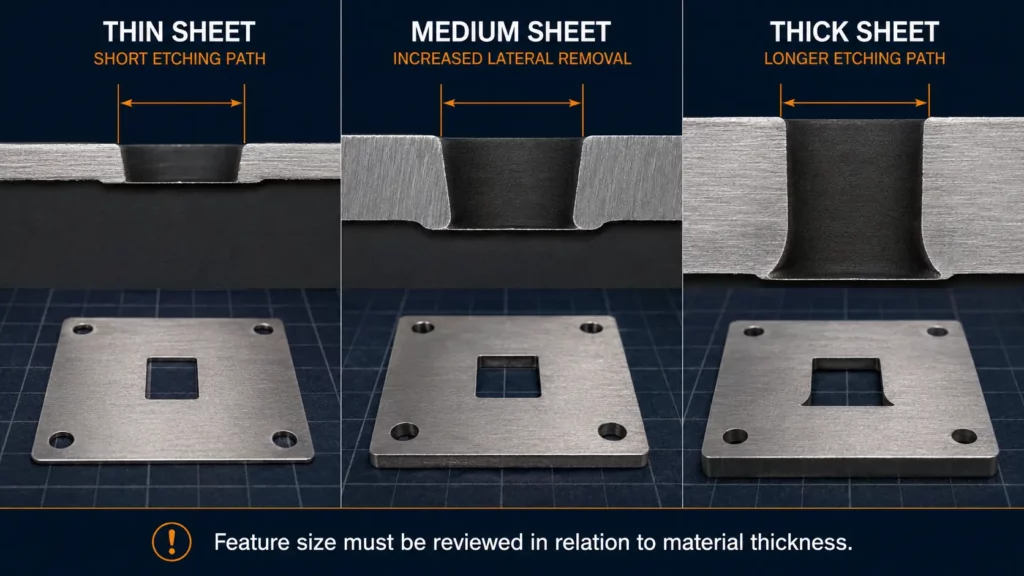
Lorsque le produit de gravure doit traverser une tôle plus épaisse, l'effet d'enlèvement latéral devient plus important. Il peut affecter les dimensions finales des trous, des fentes, des nervures, des angles et des profils extérieurs.
Le procédé peut recourir à une compensation du dessin pour tenir compte de l'enlèvement de matière prévu. Toutefois, la compensation ne peut transformer un procédé chimique en un procédé de découpe mécanique. Le bord final conserve un profil gravé.
Pour une explication complète de la photorésine, de l'exposition aux UV, du développement, de la gravure chimique, du nettoyage et de l'inspection, consultez notre guide sur le processus de gravure photochimique et la conception.
10 limitations clés de la gravure photochimique
1. Il s'agit principalement d'un procédé de fabrication de tôles.
La gravure photochimique s'applique principalement aux feuilles, bandes et films métalliques plats. Elle est couramment utilisée pour produire des composants minces présentant des profils détaillés et des ouvertures répétées.
Ce procédé est moins adapté aux pièces de structure épaisses, aux blocs massifs, aux bossages en relief, aux filetages ou aux grandes formes tridimensionnelles. Ces caractéristiques ne correspondent pas au principe de fabrication à plat de la tôle.
Une ébauche plane gravée peut être pliée ou formée après la gravure. Cependant, le pliage est une opération distincte qui impose des exigences spécifiques en matière de matériaux et de géométrie.
2. La taille des caractéristiques est liée à l'épaisseur du matériau.
La taille minimale des éléments ne peut être considérée indépendamment de l'épaisseur de la tôle.
Plus le matériau est épais, plus le produit de gravure doit enlever de métal pour découper la tôle. Cela peut accentuer le sous-dépouillement latéral et rendre la réalisation d'ouvertures très petites plus difficile.
Cette relation a des conséquences sur :
- Diamètre du trou
- Largeur de la fente
- Largeur Web
- Espacement des fonctionnalités
- Dents fines
- Motifs d'ouverture denses
Les dimensions minimales définies pour un projet ne doivent pas être appliquées à un autre matériau ou à une autre épaisseur sans examen préalable.
3. Modifications des dimensions latérales du contre-dépouille
Le phénomène de sous-découpe se produit lorsque le réactif de gravure enlève le métal latéralement sous la photorésine.
Cela peut modifier les dimensions finales des trous, des fentes, des profils extérieurs et des sections métalliques étroites. Cela influe également sur la correspondance entre l'élément représenté sur le dessin et l'élément réalisé dans le métal.
Le contre-dépouillement n'est pas toujours un défaut. Il s'agit d'une étape normale du processus qui doit être prise en compte lors de la préparation des illustrations et de la planification dimensionnelle.
Le degré de contre-dépouille peut varier en fonction du matériau, de l'épaisseur, de la géométrie de la structure, des conditions de gravure, du motif d'exposition et des paramètres de processus.
4. Les murs parfaitement verticaux ne sont pas typiques
La gravure photochimique ne permet généralement pas d'obtenir la même forme de paroi que le fraisage ou toute autre méthode de découpe mécanique.
L'enlèvement de métal se faisant à la fois vers le bas et latéralement, le bord gravé peut présenter un profil conique ou incurvé. Sa forme exacte dépend du fait que la gravure soit effectuée d'un seul côté ou des deux.
Cela a son importance lorsqu'un composant nécessite :
- Une cavité profonde avec un mur quasi vertical
- Un angle de bord spécifique
- Un angle intérieur aigu
- Un ajustement contrôlé sur toute l'épaisseur de la feuille
Les exigences critiques relatives aux parois et aux bords doivent être indiquées sur le dessin au lieu d'être incluses dans une tolérance linéaire générale.
5. Les éléments profonds et étroits sont plus difficiles à contrôler
Les rainures profondes et les cavités étroites imposent davantage de contraintes au processus de gravure.
L'agent de gravure doit atteindre le métal exposé et éliminer les produits de réaction. Plus la zone gravée est profonde ou étroite, plus l'accès chimique uniforme peut devenir difficile.
Le contre-dépouillement devient également plus important à mesure que la profondeur requise augmente. Un chenal profond peut être plus large près de son ouverture qu'à sa surface inférieure.
La profondeur, la largeur, l'espacement, l'épaisseur restante du canal et les éléments environnants doivent donc être considérés comme un ensemble cohérent.
6. La véritable géométrie 3D est limitée
La gravure photochimique permet de créer des motifs à profondeur partielle ou multiple. Il peut s'agir de canaux, de creux, de marquages, de lignes de pliage et de motifs de surface.
Cependant, la pièce finie reste principalement constituée d'une tôle métallique. Le procédé ne permet pas de créer des surfaces courbes complexes, des cavités profondes, des filetages, des bossages en relief ni des formes structurelles épaisses.
Le terme « photogravure 3D » désigne une gravure à profondeur contrôlée au sein d'une pièce en feuille. Cela ne signifie pas que ce procédé puisse remplacer toutes les formes de fabrication 3D complète.
Apprenez-en davantage sur la gravure photochimique à profondeur contrôlée et à profondeurs multiples.
7. La profondeur de gravure nécessite une commande séparée
La gravure en profondeur enlève le métal sur toute l'épaisseur de la tôle. La gravure partielle n'enlève qu'une partie de l'épaisseur et laisse du métal sous le motif.
Ces deux types de fonctionnalités nécessitent des commandes différentes.
Pour un élément à profondeur partielle, le dessin doit définir :
- Le côté à graver
- La profondeur requise
- L'épaisseur restante du matériau
- La tolérance de profondeur
- L'emplacement de la mesure
- La relation avec les éléments traversants voisins
L’expression « demi-gravure » ne signifie pas nécessairement qu’il faut enlever exactement la moitié du matériau. La profondeur requise doit être clairement indiquée sur le dessin.
8. La qualité et la planéité de la surface initiale sont importantes.
La gravure photochimique n'élimine pas automatiquement toutes les marques, rayures, ondulations ou défauts de surface de la feuille d'origine.
L'huile, l'oxydation, la contamination ou une surface irrégulière peuvent affecter l'adhérence de la résine photosensible et l'aspect final. Une préparation de surface adéquate est donc une étape importante du processus de production.
La planéité peut également être affectée par la conception de la pièce. De grandes zones ouvertes, des nervures très étroites, des motifs irréguliers et des procédés secondaires ultérieurs peuvent réduire le support à l'intérieur d'une tôle mince.
Si la planéité ou l'aspect esthétique sont essentiels, ils doivent être définis séparément sur le dessin.
9. La tolérance n'est pas un nombre fixe.
Il n'existe pas de seuil de tolérance à la gravure photochimique unique qui s'applique à tous les composants.
La précision atteignable dépend de plusieurs facteurs interdépendants :
- Type de matériau et qualité exacte
- Epaisseur de la matière
- Taille de la pièce
- Géométrie des trous, des fentes et des âmes
- Espacement des fonctionnalités
- Profondeur de gravure
- État de surface
- Emplacement de la dimension critique
- Méthode d'inspection
Une dimension extérieure, un petit trou, la profondeur d'un canal et une configuration d'ouvertures denses peuvent nécessiter des méthodes de mesure différentes.
L'application de tolérances extrêmement strictes à chaque caractéristique peut engendrer des difficultés de fabrication inutiles. Le dessin doit identifier les dimensions qui influent directement sur l'ajustement, l'assemblage ou le fonctionnement.
10. Un contrôle chimique et environnemental est requis.
La gravure photochimique utilise des produits chimiques industriels contrôlés. Ces produits chimiques doivent être gérés tout au long du processus de production.
Les caractéristiques du réactif de gravure, la température, la vitesse de la ligne, le contrôle de la pulvérisation et la teneur en métal peuvent influencer la réaction chimique. Le nettoyage et le rinçage doivent également être maîtrisés afin que la réaction s'arrête au stade approprié.
Le fabricant doit gérer le stockage des produits chimiques, la sécurité des travailleurs, le rinçage et le traitement des déchets conformément à la réglementation en vigueur dans sa juridiction. Aux États-Unis, la norme OSHA relative à la communication des risques exige des employeurs utilisant des produits chimiques dangereux sur le lieu de travail qu'ils fournissent les étiquettes appropriées, les fiches de données de sécurité et la formation des travailleurs. De ce fait, la gravure photochimique est un procédé industriel et non un simple traitement de surface pouvant être réalisé sans contrôle.
Comment ces limitations affectent-elles les fonctionnalités communes ?
Le tableau ci-dessous indique comment les principales limitations se rapportent aux caractéristiques gravées courantes.
| Fonctionnalité | Principale limitation | Pourquoi cela compte |
|---|---|---|
| Petits trous | Épaisseur du matériau et contre-dépouille | La taille du trou et l'épaisseur de la tôle doivent être examinées conjointement. |
| fentes étroites | enlèvement latéral de matière | Le contre-dépouille peut modifier la largeur finale de la rainure et le profil du bord. |
| Toiles minces | Gravure sur les côtés voisins | La partie métallique restante peut devenir plus étroite ou plus fragile. |
| Réseaux de trous denses | Espacement et stabilité des feuilles | De petites modifications peuvent affecter le motif et le métal restant |
| Canaux profonds | Accès à la gravure et contre-dépouille | La largeur, la profondeur et l'épaisseur restante deviennent plus difficiles à contrôler simultanément. |
| Coins internes pointus | Profil chimique de bord | Les angles internes peuvent devenir plus arrondis. |
| Coins extérieurs | Surface exposée plus importante | Le coin peut se graver différemment d'un bord droit. |
| Motifs semi-gravés | Contrôle de la profondeur | La profondeur requise et l'épaisseur restante nécessitent une inspection séparée. |
| Composants épais | Chemin de gravure plus long | Il faut enlever davantage de métal, ce qui peut accentuer le contre-dépouillement. |
| Pièces 3D incurvées | Procédé à feuilles plates | PCE ne peut pas créer directement toutes les formes tridimensionnelles |
Ces effets ne signifient pas que chaque élément du tableau est inadapté à la gravure. Ils montrent pourquoi il est indispensable d'examiner le dessin complet plutôt que de juger une pièce d'après une seule dimension.
Les très petits trous et les fentes sont-ils impossibles ?
Non. La gravure photochimique permet de réaliser des petits trous, des fentes et des ouvertures répétées selon des motifs appropriés.
La difficulté dépend du rapport entre le diamètre de l'ouverture et l'épaisseur de la tôle. Un petit trou dans une tôle mince ne présente pas les mêmes caractéristiques qu'un même trou dans une tôle plus épaisse.
Les facteurs suivants influent également sur la faisabilité :
- qualité des métaux et des alliages
- Forme de trou ou de fente
- Distance entre les ouvertures
- Largeur du métal restant
- Densité du motif
- Tolérance dimensionnelle requise
- exigences de surface et de planéité
C’est pourquoi une valeur minimale de caractéristique publiée ne doit pas être considérée comme une règle universelle. Le fabricant doit examiner le motif complet et l’épaisseur du matériau avant de confirmer la caractéristique.
Les limitations de la gravure photochimique peuvent-elles être réduites ?
Certains effets peuvent être atténués ou gérés, bien que la nature fondamentale de l'élimination chimique reste inchangée.
Rémunération des œuvres d'art
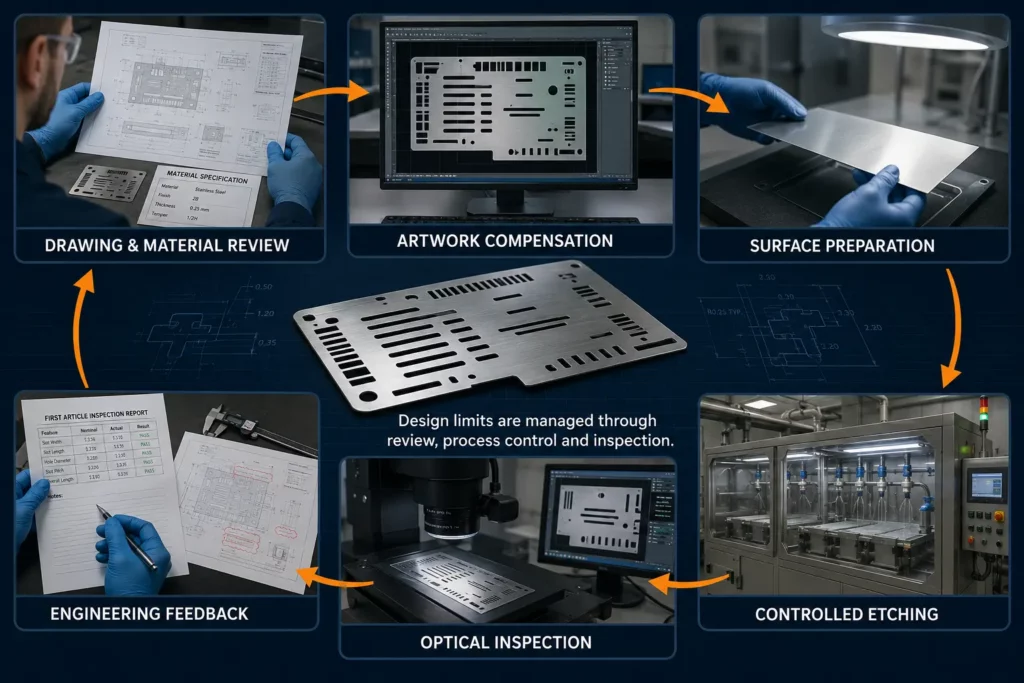
Le motif peut être ajusté pour compenser les contre-dépouilles et les variations dimensionnelles prévues. L'importance de cette compensation dépend du matériau, de l'épaisseur, de la géométrie et du procédé.
Proportions appropriées des caractéristiques
Les dimensions des trous, la largeur des fentes, la largeur de l'âme, la profondeur et l'espacement doivent être calculés en fonction de l'épaisseur du matériau. Des proportions optimales permettent d'obtenir un résultat plus stable.
Conditions de processus contrôlées
Les conditions de gravure, la température, la vitesse de la ligne, le jet de pulvérisation, l'exposition et le développement doivent tous être maîtrisés. Des conditions stables contribuent à améliorer la reproductibilité entre les pièces et les lots de production.
Préparation de surface
Le nettoyage élimine l'huile, la saleté et autres contaminants avant l'application de la résine photosensible. Une surface propre favorise l'adhérence de la résine au métal et protège efficacement les zones concernées.
Dimensions critiques claires
Le dessin doit indiquer les dimensions qui influent sur le fonctionnement. Cela permet à la production et au contrôle de se concentrer sur les caractéristiques les plus importantes.
Prototypage et inspection
Un prototype ou un premier article permet de vérifier le comportement du matériau et de la géométrie avant la production en série. Les trous fins, les motifs denses, les profils et les profondeurs de gravure peuvent nécessiter des méthodes d'inspection optiques, visuelles ou autres.
Ces actions permettent de gérer les limites du procédé. Elles ne garantissent pas que toutes les géométries puissent être produites par gravure photochimique.
Quelles informations sont nécessaires pour examiner un projet ?
Une analyse technique doit prendre en compte le composant dans son ensemble plutôt qu'une seule fonctionnalité.
Les informations utiles concernant le projet comprennent :
- Un dessin 2D ou un fichier CAO
- Nom du matériau et qualité exacte
- Épaisseur et trempe du matériau, le cas échéant
- Dimensions critiques et tolérances
- Dimensions minimales des trous et des fentes
- Largeurs minimales des pages et espacement des éléments
- Zones gravées en profondeur et en profondeur partielle
- Profondeurs de gravure requises et épaisseur restante
- Exigences de planéité et de bord
- Finition de surface, placage ou revêtement
- exigences en matière d'inspection et de documentation
- Quantités de prototypes et de production
- Conditions finales d'application et d'assemblage
Le dessin doit clairement distinguer les exigences fonctionnelles des dimensions de référence générales. Il doit également indiquer les éléments nécessitant des mesures ou des rapports spécifiques.
TMNetch examine les caractéristiques du matériau, l'épaisseur, la géométrie, la profondeur, les exigences de surface, la quantité et les besoins d'inspection avant de confirmer la faisabilité de la fabrication. Pour un projet en cours, consultez notre page dédiée à la photogravure ou soumettez votre dessin pour analyse.
Questions fréquemment posées
Quelles sont les principales limitations de la gravure photochimique ?
Les principales limitations concernent l'épaisseur du matériau, la taille minimale des éléments, le contre-dépouillement, le profil des bords, les éléments profonds et étroits, la géométrie 3D réelle, la profondeur de gravure, la qualité de la surface initiale, la tolérance et le contrôle du processus chimique.
L'importance de chaque limitation dépend du matériau et de la conception de la pièce.
La gravure photochimique est-elle adaptée aux métaux épais ?
La gravure photochimique est principalement utilisée pour les composants en feuilles et en feuilles métalliques.
Plus le métal est épais, plus le réactif de gravure doit enlever de matière. Cela peut allonger le temps de gravure, créer des contre-dépouilles, réduire la taille minimale des motifs et accentuer les variations de profil des bords.
Comment l'épaisseur du métal affecte-t-elle la taille minimale des éléments ?
Un métal plus épais nécessite une gravure plus longue. Pendant ce temps, l'enlèvement de matière latéral peut augmenter.
Les petits trous, les fentes étroites et les fines nervures deviennent donc plus difficiles à réaliser à mesure que leur taille se rapproche de l'épaisseur de la feuille.
Qu'est-ce que la sous-coupe en gravure chimique ?
Le contre-dépouillement consiste à enlever latéralement du métal sous le bord de la résine photosensible.
Cela influe sur la taille et le profil final des trous, des fentes, des angles, des nervures et des bords extérieurs. Il s'agit d'une caractéristique normale de la gravure chimique et non d'une bavure de coupe mécanique.
La gravure photochimique peut-elle produire des parois verticales ?
La gravure photochimique ne produit généralement pas le même profil de paroi verticale que le fraisage.
Le procédé de gravure enlève le métal vers le bas et latéralement. Il en résulte un bord gravé dont la forme dépend du matériau, de son épaisseur, de la géométrie du motif et du fait que la gravure soit effectuée sur une ou deux faces de la tôle.
Conclusion
La gravure photochimique est efficace pour la fabrication de composants détaillés à partir de tôles et de feuilles métalliques. Elle permet de créer des profils, des trous, des fentes, des grilles, des canaux, des marquages et des motifs répétitifs sans force de coupe mécanique ni chaleur de coupe concentrée.
Ses principales limitations proviennent de l'interaction entre l'enlèvement chimique et l'épaisseur et la géométrie du matériau. Il est impératif de prendre en compte la contre-dépouille, le profil des arêtes, la taille des éléments, la profondeur, la planéité, la qualité de surface et les conditions de traitement.
Ces limites ne rendent pas la gravure photochimique inadaptée à la fabrication de précision. Elles expliquent pourquoi le procédé est optimal lorsque le motif correspond à sa nature de gravure sur feuille et de définition photographique.
Pour une compréhension plus approfondie du procédé, des matériaux, des tolérances, des applications et des exigences de conception, consultez le guide complet « Gravure photochimique : procédé, matériaux, tolérances et conception ».
Si vous avez un dessin comportant de petits trous, des fentes étroites, des nervures minces, des canaux semi-gravés ou des tolérances critiques, contactez TMNetch pour une analyse technique.