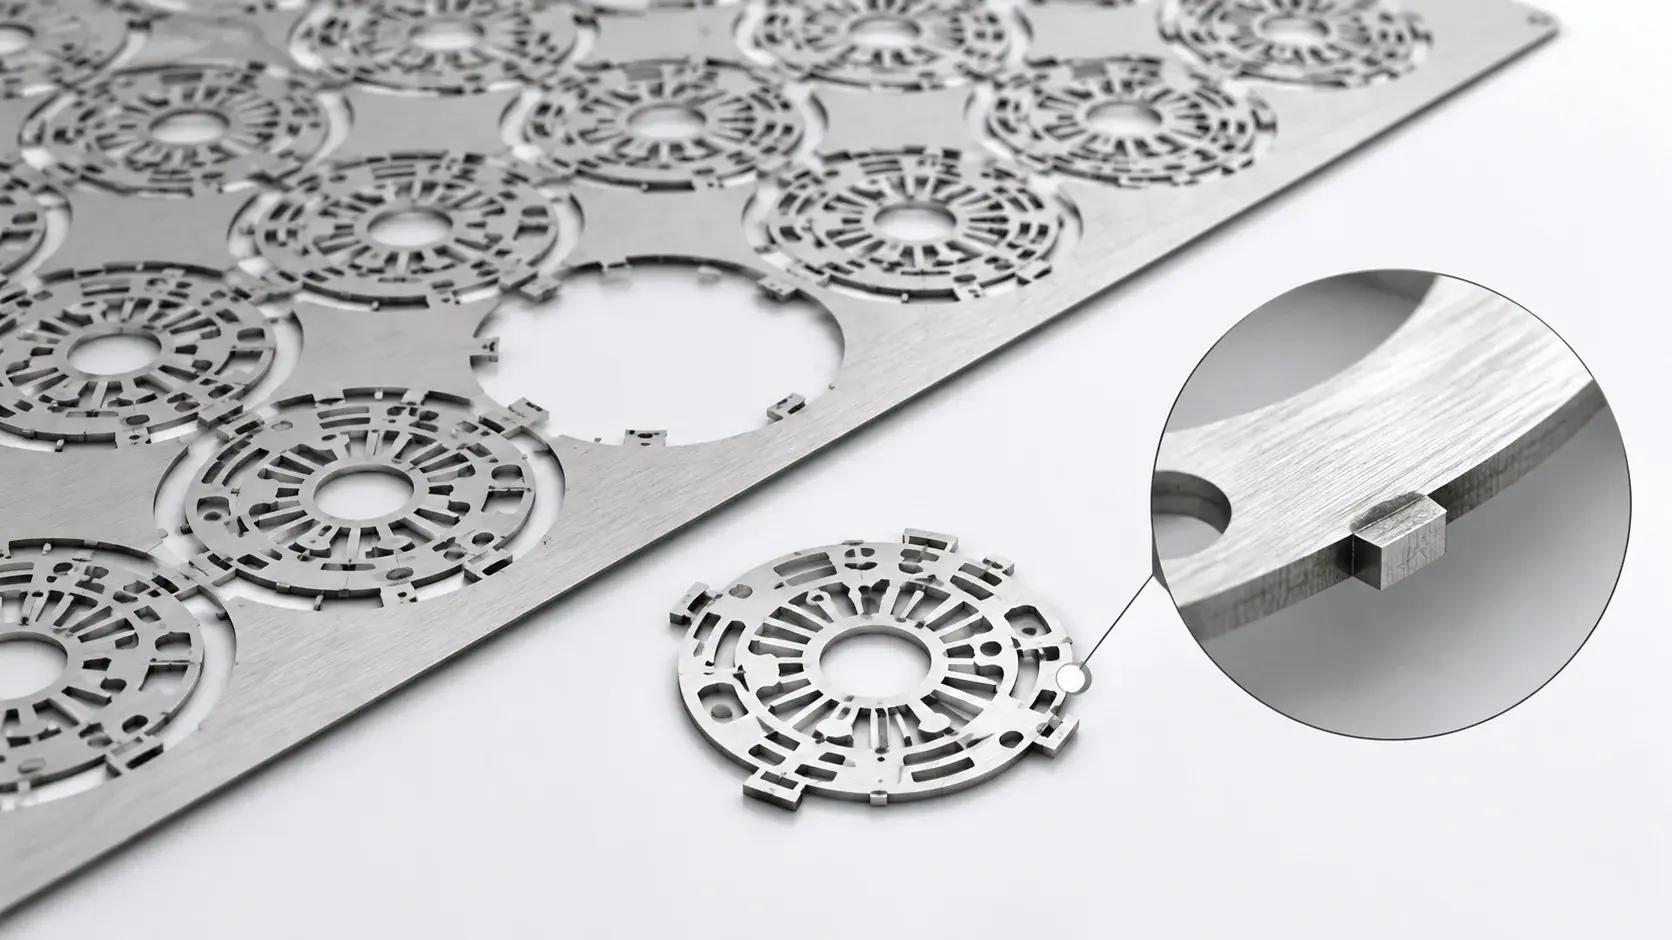
La qualité des grilles de connexion dépend de la revue de conception, de l'état des matériaux, de la précision de l'outil de photogravure, du contrôle de la résine photosensible, de la stabilité de la gravure, du nettoyage, du placage, de l'inspection et du conditionnement. Pour les grilles de connexion gravées par photogravure ou par gravure chimique, de nombreux défauts peuvent être évités avant le lancement de la production.
Les défauts courants des cadres de connexion comprennent les écarts dimensionnels, les variations de pas, la sur-gravure, la sous-gravure, le sous-dépouillage excessif, le profil de bord rugueux, le gauchissement, la contamination de surface, les défauts de placage, l'incohérence de la demi-gravure et la variation d'un lot à l'autre.
Le dictionnaire JEDEC des termes relatifs à la technologie des semi-conducteurs définit un cadre de connexion comme un cadre métallique assurant la connexion de bornes externes et le support mécanique à l'intérieur d'un boîtier [1]. Dans les projets de semi-conducteurs, de capteurs, de connecteurs, de LED, de dispositifs de puissance, de dispositifs médicaux ou d'électronique automobile, de petits défauts de qualité peuvent affecter la liaison, le soudage, l'ajustement de l'assemblage, le chemin du courant ou la fiabilité du boîtier.
Pourquoi la qualité du cadre de connexion est importante
La qualité du cadre de connexion est importante car le composant est souvent petit, fin et essentiel à son fonctionnement. Il peut supporter la connexion électrique, le positionnement de la puce, les zones de liaison, les zones de soudure, la structure du boîtier ou les chemins thermiques.
Dans les projets de semi-conducteurs et d'électronique, les défauts sur la bande métallique ne sont pas seulement d'ordre esthétique. ScienceDirect explique qu'une surface de cadre de connexion de haute qualité doit être exempte de petits défauts causés par le traitement, la manipulation ou les contaminants atmosphériques, car ces défauts peuvent entraîner un placage défectueux et affecter l'adhérence de la puce ou le câblage [3].
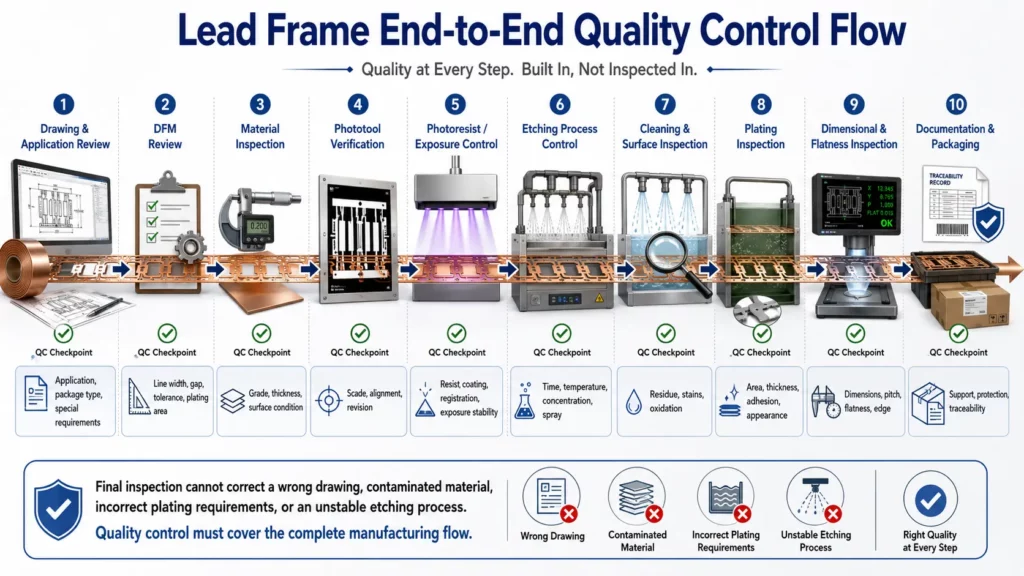
C’est pourquoi le contrôle qualité tout au long du processus de fabrication des grilles de connexion ne doit pas reposer uniquement sur l’inspection finale. Celle-ci peut certes détecter de nombreux défauts, mais elle ne peut corriger une conception défectueuse, un dessin imprécis, un matériau contaminé, une note de placage erronée ou un processus de gravure instable.
Pour les projets de grilles de connexion personnalisées , le contrôle qualité doit commencer par une analyse de fabricabilité (DFM). L'analyse DFM vérifie si le dessin peut être produit, inspecté, métallisé, nettoyé, emballé et reproduit d'un lot de production à l'autre.
D'où proviennent généralement les défauts des cadres conducteurs
La plupart des défauts des grilles de connexion résultent d'une combinaison de facteurs liés à la conception, aux matériaux, au processus de fabrication et à la manipulation. Une bonne démarche de dépannage ne doit pas se limiter à l'observation de l'aspect du défaut, mais également déterminer son point d'entrée dans le processus.
D’après notre expérience en production, de nombreux problèmes de qualité des cadres de connexion commencent avant la gravure, notamment lorsque les dessins ne définissent pas les dimensions critiques, les zones de placage, les exigences de planéité ou les références d’inspection.
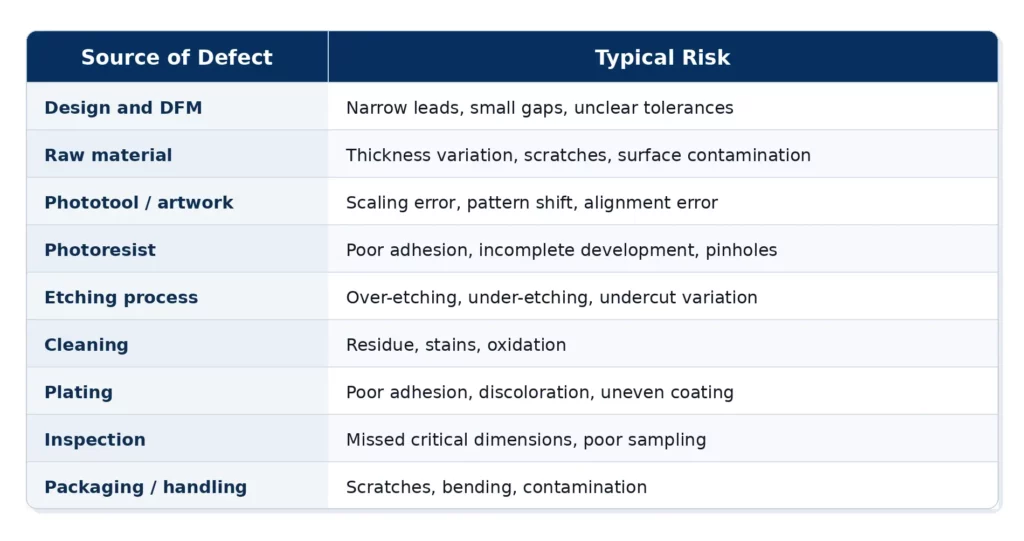
Pour cadres de plomb photogravésL'outil photosensible, la résine photosensible et le procédé de gravure chimique sont particulièrement importants. ASM décrit usinage photochimique Il s'agit d'un procédé de gravure sur métal utilisant une résine photosensible pour définir les zones à graver [2]. Si le motif, la résine ou la fenêtre de gravure ne sont pas maîtrisés, la qualité dimensionnelle peut se dégrader.
Défauts de fabrication courants des cadres de connexion et leurs causes profondes
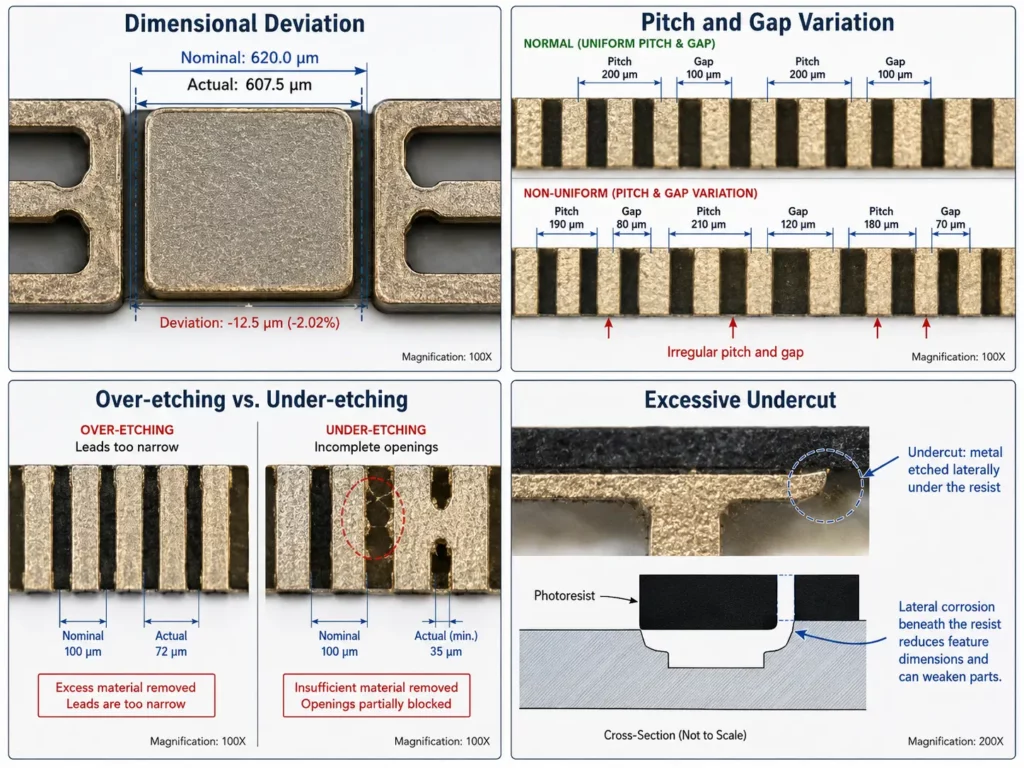
Écart dimensionnel
Un écart dimensionnel signifie que le cadre de connexion fini ne correspond pas aux dimensions requises. Cela peut inclure une largeur de connexion hors tolérance, un écart de taille de la pastille de connexion, une erreur de profil extérieur ou une taille de fente incorrecte.
Les causes possibles incluent une compensation de gravure insuffisante, un temps de gravure incorrect, des variations d'épaisseur du matériau, une instabilité du réactif de gravure ou une méthode de mesure incohérente. Dans les projets de grilles de connexion personnalisées gravées, la dérive dimensionnelle est souvent analysée conjointement avec l'épaisseur du matériau, la compensation du motif, le temps de gravure et la méthode d'inspection.
La prévention commence par l'analyse de la fabricabilité (DFM). Le fournisseur doit confirmer les dimensions critiques, appliquer une compensation de gravure appropriée, contrôler le processus de gravure et inspecter les caractéristiques importantes après production.
variation du pas et de l'écart du plomb
Les variations de pas et d'espacement peuvent affecter le collage, le moulage, le brasage et l'assemblage du boîtier. Si le pas des broches est trop faible ou trop important, le cadre de connexion risque de ne pas être compatible avec le processus d'assemblage ultérieur.
Les causes profondes peuvent inclure des erreurs d'alignement de l'outil photographique, des erreurs de mise à l'échelle du visuel, des mouvements de matériau, une gravure irrégulière ou une référence d'inspection inadéquate. Pour les grilles de connexion haute densité, de faibles variations de pas peuvent engendrer des risques majeurs lors de l'assemblage.
Les méthodes de prévention comprennent la vérification des outils photographiques, le contrôle des révisions des illustrations, l'exposition et le développement stables, le contrôle du processus de gravure et l'inspection critique du pas.
Sur-gravure et sous-gravure
La sur-gravure se produit lorsqu'une trop grande quantité de métal est enlevée. Elle peut rendre les pistes trop étroites, affaiblir les détails fins ou modifier le profil des bords.
On parle de sous-gravure lorsque la quantité de métal enlevée est insuffisante. Cela peut laisser des ouvertures incomplètes, des espaces obstrués ou du métal restant là où le dessin exige une ouverture nette.
Des études sur les paramètres du procédé d'usinage photochimique montrent que la durée, la température et la concentration de l'agent de gravure influencent le taux d'enlèvement de matière, la rugosité de surface, le sous-dépouillement et la vitesse de gravure [4]. Le contrôle de la gravure est donc un élément clé du contrôle qualité des cadres de connexion.
Pour éviter la sur-gravure et la sous-gravure, le fournisseur doit contrôler la vitesse de gravure, le temps de gravure, les conditions de la solution, les conditions de pulvérisation, la densité de chargement et les contrôles en cours de processus.
Découpe excessive
Le sous-dépouillement consiste en l'enlèvement latéral de métal sous le bord de la résine photosensible. Un léger sous-dépouillement fait partie de la gravure chimique, mais un sous-dépouillement excessif peut réduire la largeur des pistes, modifier les espacements et affecter le profil des bords.
Le risque est plus élevé lorsque le motif est très petit, le matériau épais, le temps de gravure long ou que la conception ne prévoit pas de compensation adéquate. Les contre-dépouilles lors de la gravure chimique doivent être analysées dès la phase de conception pour la fabrication (DFM), et non seulement après la production.
Les méthodes de prévention comprennent une conception appropriée des lignes et des espacements, la compensation des illustrations, des paramètres de processus stables et l'inspection des caractéristiques critiques.
Profil de bord rugueux ou irrégularité de bord
Lorsqu'il s'agit de comparer la gravure chimique à la découpe laser, à l'emboutissage et à l'usinage CNC , la gravure chimique est souvent privilégiée pour les pièces fines exigeant des finitions sans bavures ni contraintes. Cependant, un contrôle insuffisant du procédé peut engendrer des profils de bords irréguliers, des parois latérales inégales ou des formes de bords instables.
Les causes possibles incluent un mauvais état de surface du matériau, une faible adhérence de la résine, une contamination, une gravure excessive ou un écoulement instable du réactif de gravure. Les irrégularités des bords peuvent affecter l'assemblage, le placage, le brasage ou les performances des contacts.
La prévention comprend l'inspection des matériaux entrants, le contrôle du nettoyage, le contrôle de la photorésine, des conditions de gravure stables et l'inspection visuelle sous un grossissement approprié.
Problèmes de déformation et de planéité
Le gauchissement signifie que le cadre conducteur n'est pas plat. Les problèmes de planéité peuvent affecter le collage, le brasage, le moulage, l'alignement des contacts et la manutention automatisée.
Les causes fréquentes incluent un matériau très fin, des conducteurs longs non supportés, une conception de support fragile, une mauvaise manipulation, des contraintes de placage, une exposition thermique ou un emballage inadapté. Les composants longs et étroits sont généralement plus sensibles à la déformation.
Les méthodes de prévention comprennent les ponts de support, les barres d'attache, la conception du châssis porteur, la manutention contrôlée, le contrôle de la planéité et l'emballage protecteur.
Contamination de surface
La contamination de surface peut se manifester par des taches, des traces d'huile, des résidus, de l'oxydation, des marques d'eau ou une décoloration. Elle peut affecter le placage, la soudabilité, l'adhérence et la fiabilité des contacts électriques.
Les causes possibles incluent un nettoyage insuffisant, une manipulation sans gants adaptés, des résidus après décapage, de l'eau contaminée, l'oxydation pendant le stockage ou un emballage non nettoyé. Le plaquage pouvant accentuer les défauts de surface cachés, la qualité de la surface doit être contrôlée avant application.
La prévention comprend le contrôle du processus de nettoyage, la manipulation propre, le contrôle du séchage, un stockage approprié et l'inspection visuelle finale.
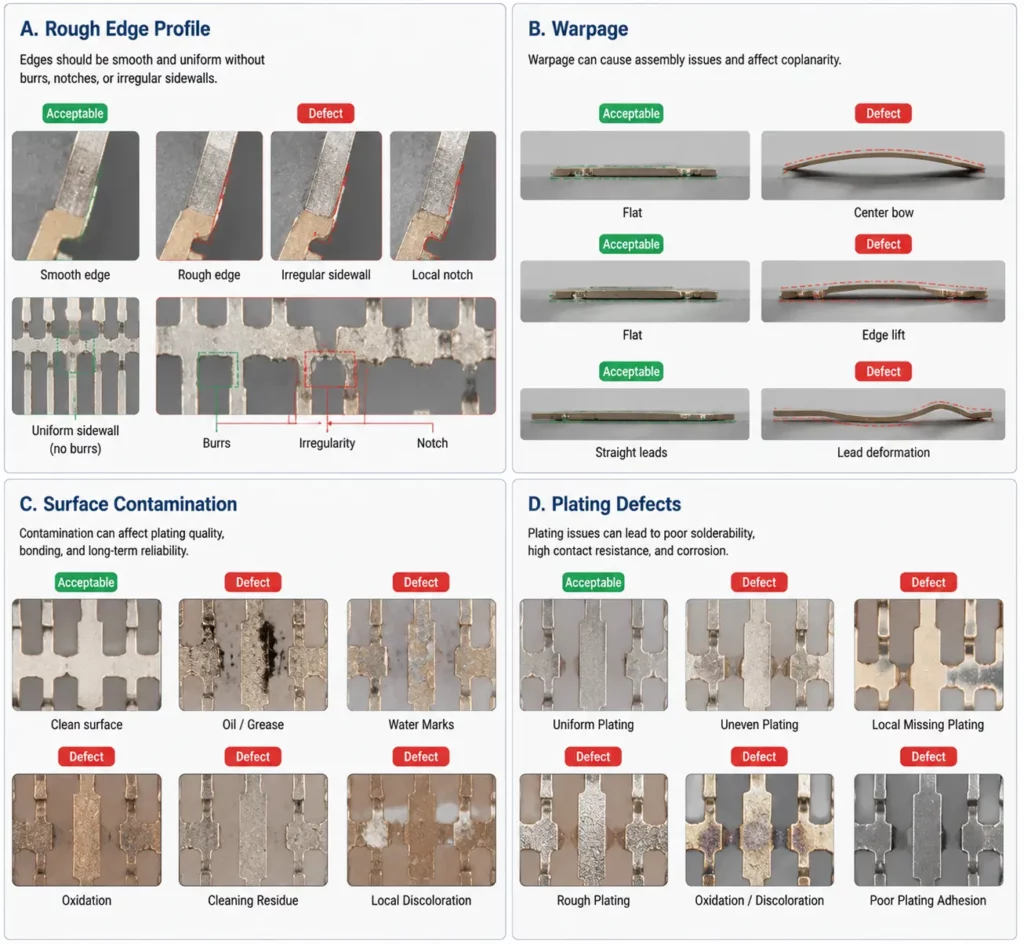
Défauts de placage et de finition de surface
Les défauts de métallisation des cadres conducteurs peuvent inclure une mauvaise adhérence, une métallisation irrégulière, une décoloration, une oxydation, une surface rugueuse ou une mauvaise soudabilité. Ces problèmes peuvent provenir d'une contamination de surface, d'une activation insuffisante, d'une instabilité du bain, de notes de métallisation peu claires ou d'une préparation de surface inadéquate.
Pour les grilles de connexion plaquées, les essais d'adhérence selon la norme ASTM B571 comprennent des méthodes qualitatives telles que les essais de pliage et de trempe thermique ; la méthode appropriée doit être sélectionnée en fonction de l'application de la pièce [5]. La méthode d'essai mise en œuvre doit correspondre aux exigences relatives au matériau, au revêtement et à l'utilisation finale.
La prévention commence par des spécifications de placage claires. Les acheteurs doivent définir la zone de placage et les exigences de finition de surface , notamment le type de finition, la fonction de surface, les exigences de soudage ou de collage, l'adhérence et les critères d'aspect.
Incohérence de la profondeur de demi-gravure
Certains cadres de connexion personnalisés utilisent une gravure partielle pour les lignes de pliage, les zones en retrait, les zones d'épaisseur contrôlée ou les fonctions d'assemblage. Si la profondeur de gravure est irrégulière, la pièce risque de ne pas se plier, s'ajuster ou s'assembler correctement.
Les causes possibles incluent une gravure irrégulière, des exigences de profondeur imprécises, des variations d'épaisseur du matériau ou une répartition déséquilibrée du motif. La prévention exige des objectifs de profondeur de demi-gravure clairement définis, des essais de procédé appropriés et des méthodes d'inspection convenues.
Variation d'un lot à l'autre
La variabilité d'un lot à l'autre signifie que différents lots présentent des différences de dimensions, de profils de bords, d'états de surface, de résultats de placage ou de planéité. Cela peut engendrer des problèmes lors du contrôle à réception ou de l'assemblage final.
Les causes profondes peuvent inclure un changement de lot de matières premières, une révision de l'outil photographique, l'état du réactif de gravure, les paramètres de processus, un changement d'opérateur ou la méthode d'emballage. La prévention exige un contrôle des révisions, une traçabilité, des enregistrements de processus, des certificats de matériaux et des rapports dimensionnels.
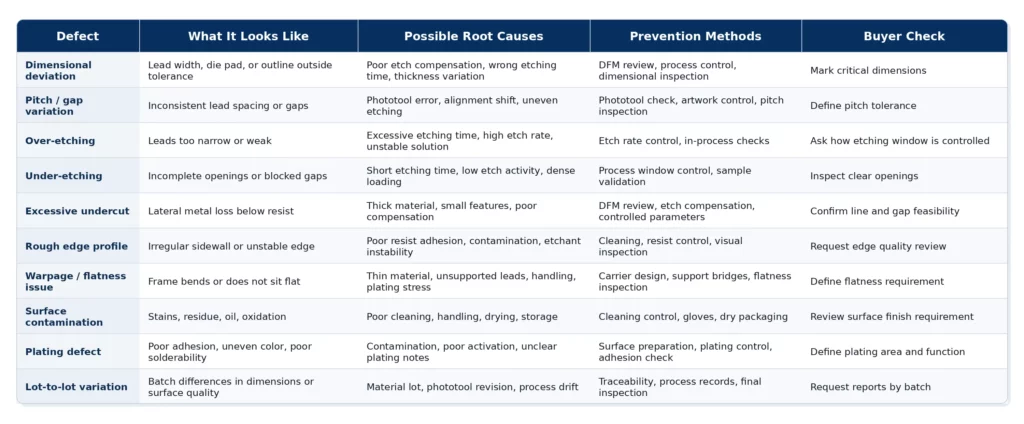
Tableau de dépannage des défauts pour les cadres de connexion personnalisés
Le tableau ci-dessous récapitule les défauts de fabrication courants des cadres de connexion, leurs causes profondes, les méthodes de prévention et les contrôles effectués par l'acheteur.
Processus de contrôle de la qualité des cadres conducteurs
Le contrôle qualité des cadres de connexion doit couvrir l'intégralité du processus, et non se limiter à l'inspection finale. Chaque étape permet de maîtriser un risque différent.
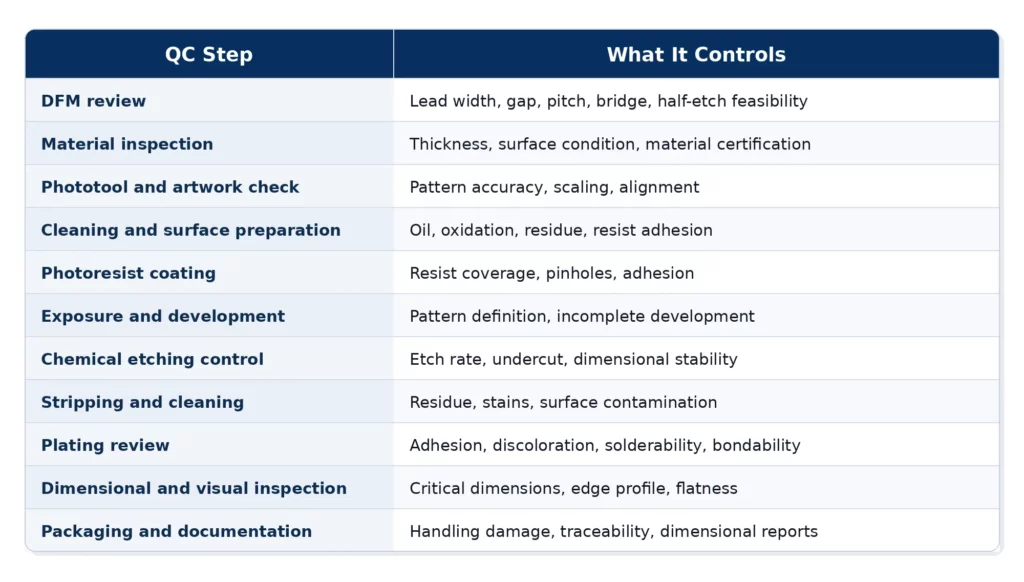
Pour les projets de grilles de connexion personnalisées gravées, les fournisseurs doivent garantir la qualité des grilles depuis l'analyse de fabricabilité jusqu'à l'inspection finale. TMNetch indique que ses lots de grilles de connexion incluent des rapports dimensionnels et des certifications de matériaux, permettant ainsi aux acheteurs de vérifier la conformité avant l'assemblage.
La norme ISO 9001:2015 fournit un cadre pour un système de management de la qualité structuré. L'ISO indique que cette norme peut aider les organisations à améliorer leur système de management de la qualité, à satisfaire aux exigences des clients et aux exigences légales ou réglementaires applicables, et à accroître la satisfaction client [6]. Cependant, la certification ISO ne doit pas être considérée comme un substitut à une inspection spécifique au projet.
Les acheteurs doivent néanmoins examiner les dessins, les certificats de matériaux, les rapports dimensionnels, les notes de placage et les exigences d'emballage.
Problèmes de conception à l'origine des défauts des cadres de connexion
De nombreux défauts des cadres de connexion sont liés à des choix de conception. Un fournisseur peut améliorer le contrôle des processus, mais il ne peut éliminer totalement le risque lié à un dessin mal réalisé.
Passages étroits et petits espaces sans marge de gravure
Les pistes très étroites et les espaces très réduits nécessitent une analyse DFM minutieuse. Si le dessin ne prévoit pas de compensation de gravure, la pièce peut présenter des écarts dimensionnels, une sur-gravure, un sous-dépouillement ou des défauts de finition.
Les acheteurs doivent demander au fournisseur d'examiner les limites de conception de la gravure photochimique , notamment la largeur minimale de la ligne, l'écart, l'épaisseur du matériau et la tolérance, avant la production.
longs fils fins non supportés
Les conducteurs longs, fins et non supportés sont sensibles à la flexion et aux dommages liés à la manipulation. Ils peuvent se déformer lors du nettoyage, du placage, du séchage, de l'inspection ou de l'emballage.
Les ponts de support, les barres de liaison ou la conception du châssis porteur peuvent contribuer à protéger les éléments fragiles pendant la fabrication.
Coins internes pointus
Les angles internes aigus peuvent créer des conditions de gravure locale instables. Ils peuvent également accroître le risque d'irrégularités des bords.
Un rayon de courbure, un ajustement de conception ou une analyse de fabricabilité peuvent améliorer la faisabilité. La conception optimale dépend de la fonction et des contraintes d'espace.
Notes peu claires sur la tolérance et le placage
Si les dimensions critiques ne sont pas indiquées, le fournisseur risque de ne pas savoir quelles caractéristiques nécessitent un contrôle plus rigoureux. Si les zones de placage ne sont pas clairement définies, le fournisseur risque de ne pas savoir quelles surfaces requièrent une bonne soudabilité, une bonne aptitude au collage ou une bonne performance de contact.
Les dessins doivent définir les dimensions critiques, les tolérances, la zone de placage, le type de finition, les références d'inspection et toute exigence de planéité.
Informations manquantes sur la candidature
Un même cadre de connexion peut présenter des priorités de qualité différentes selon les applications. Les zones de câblage, de soudure, de contact du connecteur et de dissipation thermique peuvent nécessiter des contrôles différents.
Avant la production, les acheteurs doivent expliquer l'application, le processus d'assemblage, l'environnement d'exploitation et les fonctionnalités critiques.
Liste de contrôle qualité pour les acheteurs de projets de cadres de plomb
Une demande de devis claire permet de réduire les risques liés à la qualité des châssis. Les acheteurs doivent fournir suffisamment d'informations au fournisseur pour lui permettre d'évaluer la faisabilité de la fabrication et les exigences en matière de contrôle qualité.
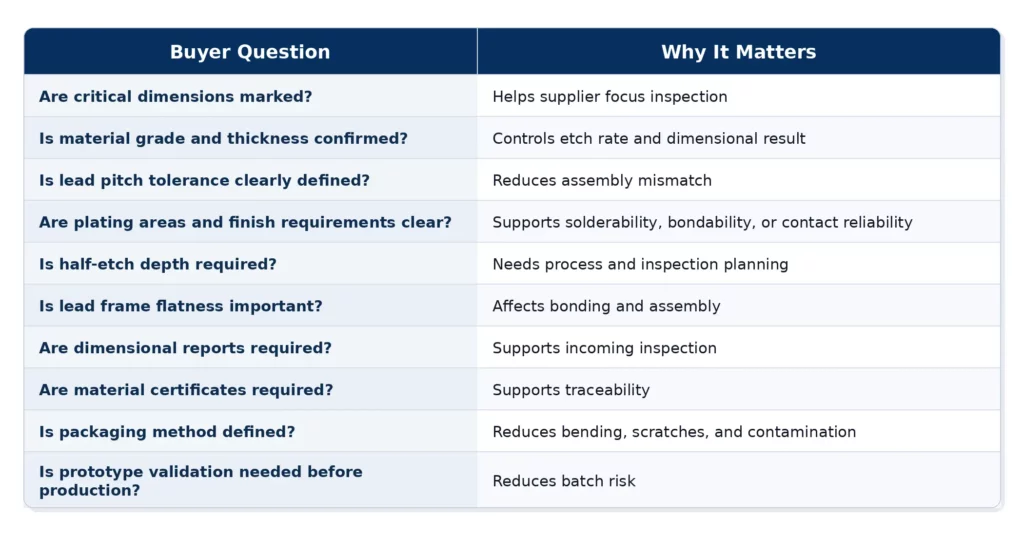
Lors des évaluations de la qualité des cadres de connexion, les acheteurs ne doivent pas se contenter de demander le prix et le délai de livraison. Ils doivent utiliser une liste de contrôle des fournisseurs de gravure chimique pour vérifier comment ces derniers maîtrisent la sous-gravure, le pas, la planéité, le plaquage, la contamination de surface, l'inspection et la traçabilité des lots.
Comment TMNetch prend en charge le contrôle qualité des cadres conducteurs
TMNetch propose des grilles de connexion personnalisées gravées chimiquement pour les projets liés aux semi-conducteurs et à l'électronique. Sa page dédiée aux grilles de connexion indique une précision jusqu'à ±0.025 mm, la réalisation de prototypes en 6 heures, une qualité certifiée ISO 9001:2015, des rapports dimensionnels, des certifications de matériaux et des options de plaquage argent, or, étain et nickel.
La page de TMNetch consacrée à la photogravure décrit ce procédé comme n'appliquant aucune force physique sur le métal et précise qu'il permet d'atteindre des tolérances aussi serrées que ±0.025 mm dans des conditions optimales. Cette même page mentionne également le traitement de matériaux ultra-minces et les capacités de gravure de dimensions minimales pour des géométries complexes.
La page de TMNetch sur la gravure chimique répertorie 5 lignes entièrement automatisées de 39 mètres, une précision de ±0.025 mm, une production de 1 800 m²/jour, des dimensions de pièces jusqu'à 600 × 1 500 mm, un contrôle dimensionnel CMM, des examens visuels et des inspections rigoureuses.
Ces points de capacité peuvent prendre en charge la fabrication de cadres de connexion personnalisés, mais l'adéquation finale dépend toujours du dessin, de la qualité du matériau, de l'épaisseur, du pas des fils, de la tolérance, des exigences de placage, de la quantité et de l'environnement d'application.
Pour une analyse pratique, envoyez votre dessin, les détails du matériau, de l'épaisseur, des dimensions critiques, des exigences de placage, des exigences de planéité, de la tolérance, de la quantité et de l'application à TMNetch pour une analyse de faisabilité et de qualité.
FAQ sur la qualité des cadres de connexion
Quels sont les défauts courants des cadres de connexion ?
Les défauts courants des cadres de connexion comprennent les écarts dimensionnels, les variations de pas, la sur-gravure, la sous-gravure, le sous-dépouillage excessif, le profil de bord rugueux, le gauchissement, la contamination de surface, les défauts de placage, l'incohérence de la demi-gravure et la variation d'un lot à l'autre.
Quelles sont les causes des écarts dimensionnels dans les cadres de connexion ?
Les écarts dimensionnels peuvent être causés par une mauvaise compensation de gravure, une variation d'épaisseur du matériau, un temps de gravure instable, l'état du réactif de gravure, une erreur de l'outil photographique ou une méthode de mesure incohérente.
Pourquoi observe-t-on une sur-gravure dans les cadres de connexion gravés ?
Une sur-gravure peut se produire lorsque la durée de gravure est trop longue, la vitesse de gravure trop élevée, la concentration de l'agent de gravure n'est pas contrôlée, la température est instable ou les conditions de chargement changent.
Comment le contre-dépouille affecte-t-il la qualité du cadre conducteur ?
Le contre-dépouillement consiste à enlever du métal latéralement sous le bord de la résine. Un contre-dépouillement excessif peut réduire la largeur des pistes, modifier les espacements, fragiliser les détails fins et affecter la qualité des bords.
Pourquoi les cadres de plomb se déforment-ils ?
Les cadres de connexion peuvent se déformer en raison de la finesse du matériau, de la longueur insuffisante des fils, des contraintes de manipulation, des contraintes de placage, d'une mauvaise conception du support ou d'un emballage inadapté.
Quelles sont les causes des défauts de placage du cadre conducteur ?
Les défauts de placage des cadres conducteurs peuvent provenir d'une contamination de surface, d'un nettoyage insuffisant, d'une activation insuffisante, d'une instabilité du bain de placage, de notes de placage peu claires ou d'une préparation de surface inadéquate.
Comment les acheteurs peuvent-ils réduire les risques liés à la qualité des cadres de connexion ?
Les acheteurs peuvent réduire les risques en fournissant des dessins clairs, des dimensions critiques marquées, la nuance du matériau, l'épaisseur, la tolérance, les notes de placage, les exigences de planéité, la quantité, les détails d'application et les exigences d'inspection.
Quels documents d'inspection les acheteurs doivent-ils demander ?
Les acheteurs peuvent demander des rapports dimensionnels, des certificats de matériaux, des rapports d'inspection, des documents relatifs au plaquage, des rapports d'inspection du premier article ou d'autres documents de qualité spécifiques au projet.
Les cadres de connexion gravés chimiquement sont-ils exempts de bavures ?
Le procédé de gravure chimique est couramment privilégié pour l'obtention de pièces métalliques minces sans bavures ni contraintes, car il ne nécessite pas de force de coupe mécanique. Toutefois, le profil des bords, les dimensions et la qualité de surface restent tributaires de la maîtrise du procédé.
Quelles informations les acheteurs doivent-ils fournir avant la production ?
Les acheteurs doivent fournir des dessins, la qualité du matériau, l'épaisseur du matériau, le pas des broches, la largeur des broches, l'écartement, les détails de la puce, les exigences de placage, la tolérance, la quantité, l'environnement d'application et les besoins en matière d'emballage.
Conclusion
La qualité des grilles de connexion dépend de l'ensemble du processus de fabrication. L'analyse de la fabricabilité (DFM), le contrôle des matériaux, le contrôle de l'outillage photochimique, le contrôle de la résine photosensible, la stabilité de la gravure, le nettoyage, le placage, l'inspection, l'emballage et la documentation ont tous une incidence sur le résultat final.
Les défauts courants des cadres de connexion comprennent les écarts dimensionnels, les variations de pas, la sur-gravure, la sous-gravure, la sous-dépouille, les irrégularités de bord, le gauchissement, la contamination, les défauts de placage et les variations de lot.
La prévention doit commencer avant la production. Les acheteurs doivent identifier les dimensions critiques, confirmer les exigences relatives aux matériaux et au placage, définir les exigences de planéité, demander les rapports d'inspection et confirmer les méthodes d'emballage.
Pour réduire les risques liés à la qualité, veuillez envoyer votre dessin et les détails de votre application pour un examen de faisabilité et de qualité avant la production.
Références / Sources de données
[1] Dictionnaire JEDEC / Renesas — Définition du cadre conducteur
URL: https://www.renesas.com/document/gde/jedec-definition
[2] Bibliothèque numérique ASM — Usinage photochimique
URL: https://dl.asminternational.org/handbooks/edited-volume/33/chapter-abstract/442417/Photochemical-Machining
[3] Sujets ScienceDirect — Aperçu du cadre conducteur
URL: https://www.sciencedirect.com/topics/engineering/lead-frame
[4] ScienceDirect — Aperçu de l'étude paramétrique du procédé d'usinage photochimique et de ses applications
URL: https://www.sciencedirect.com/science/article/pii/S2214785321049452
[5] ASTM B571 — Méthode normalisée pour les essais d’adhérence qualitative des revêtements métalliques
URL: https://store.astm.org/standards/b571
[6] ISO — Exigences relatives à la norme ISO 9001:2015 relative aux systèmes de management de la qualité
URL: https://www.iso.org/standard/62085.html