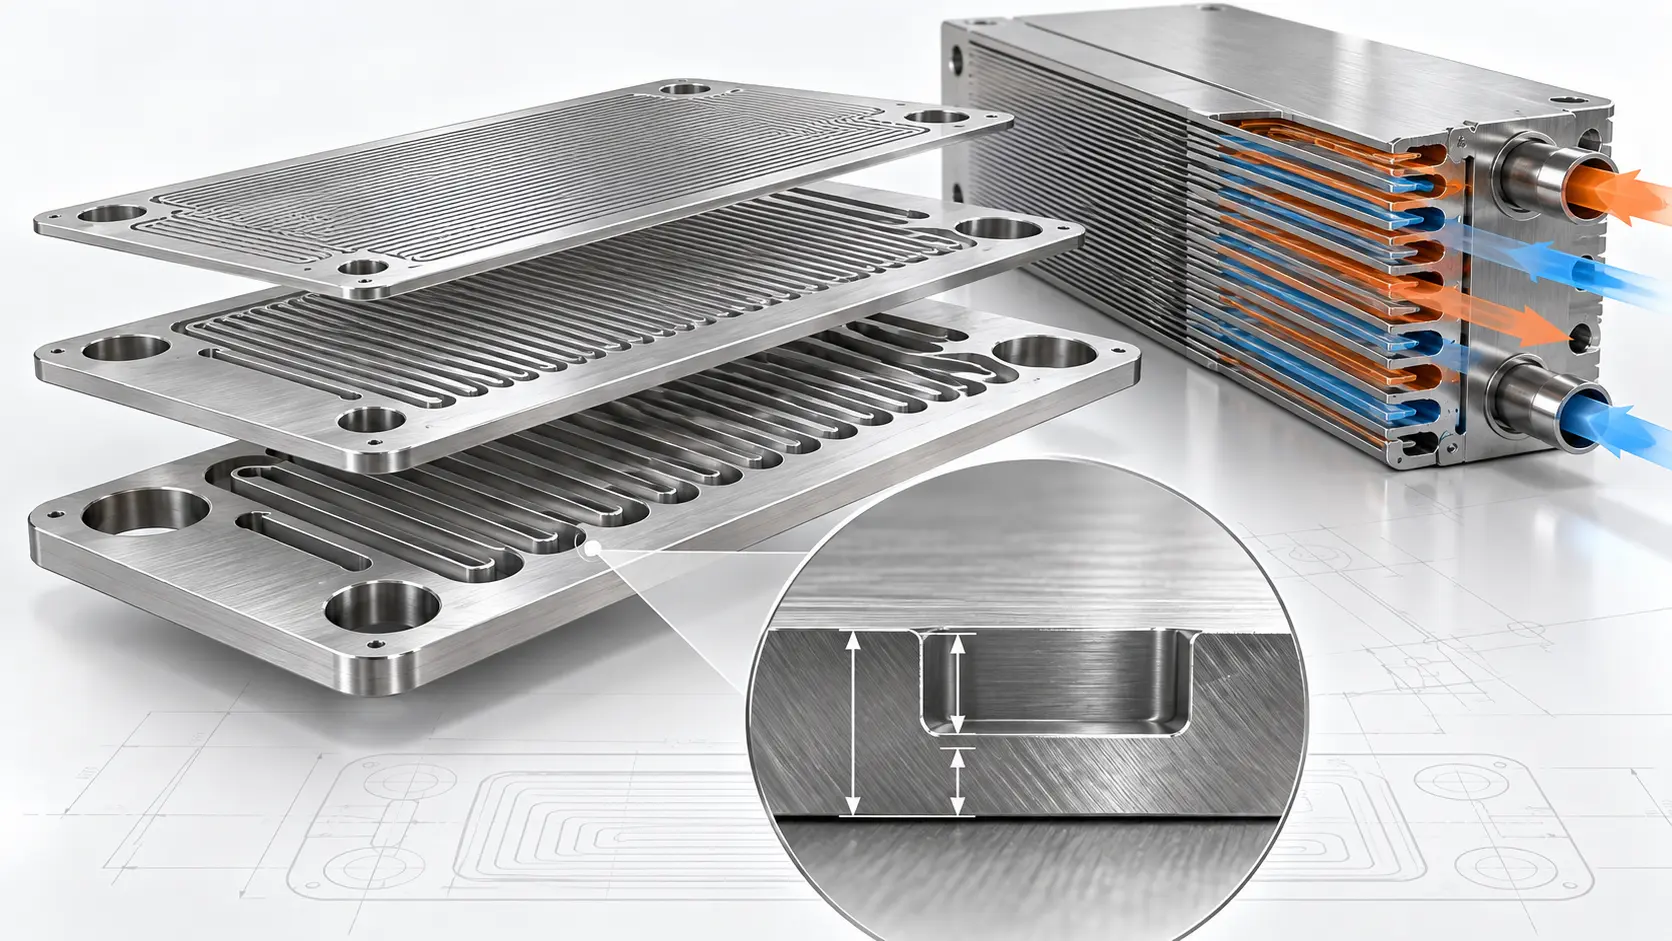
Oui. La gravure chimique permet de fabriquer des plaques d'échangeurs de chaleur planes présentant des canaux de profondeur partielle, des trous traversants, des orifices, des collecteurs et des dispositifs d'alignement. Elle est particulièrement adaptée aux plaques d'échangeurs de chaleur pour circuits imprimés, aux couches de microcanaux et aux composants compacts à plaque froide. Cependant, la plaque gravée doit impérativement être assemblée et validée au sein d'un échangeur de chaleur complet ; la gravure seule ne permet pas d'obtenir un ensemble résistant à la pression.
Pour un dessin de plaque existant, une analyse par gravure chimique permet d'évaluer le matériau, l'épaisseur et la géométrie des canaux. Le dimensionnement thermique, la qualification des assemblages et l'homologation de pression restent des opérations distinctes.
Points clés à retenir
- La gravure chimique convient aux motifs complexes sur les tôles métalliques plates, mais pas à toutes les plaques d'échangeurs de chaleur.
- La gravure partielle forme des canaux ouverts ; la gravure traversante forme des orifices, des trous et des profils extérieurs.
- La largeur du canal, sa profondeur, la largeur du ligament et l'épaisseur restante de la paroi doivent être conçues conjointement.
- Le brasage par diffusion, le brasage ou le soudage sont nécessaires pour transformer des plaques ouvertes en passages étanches.
- La tolérance de gravure d'une plaque ne détermine pas la pression nominale de l'échangeur fini.
Que signifie la gravure chimique pour une plaque d'échangeur de chaleur ?
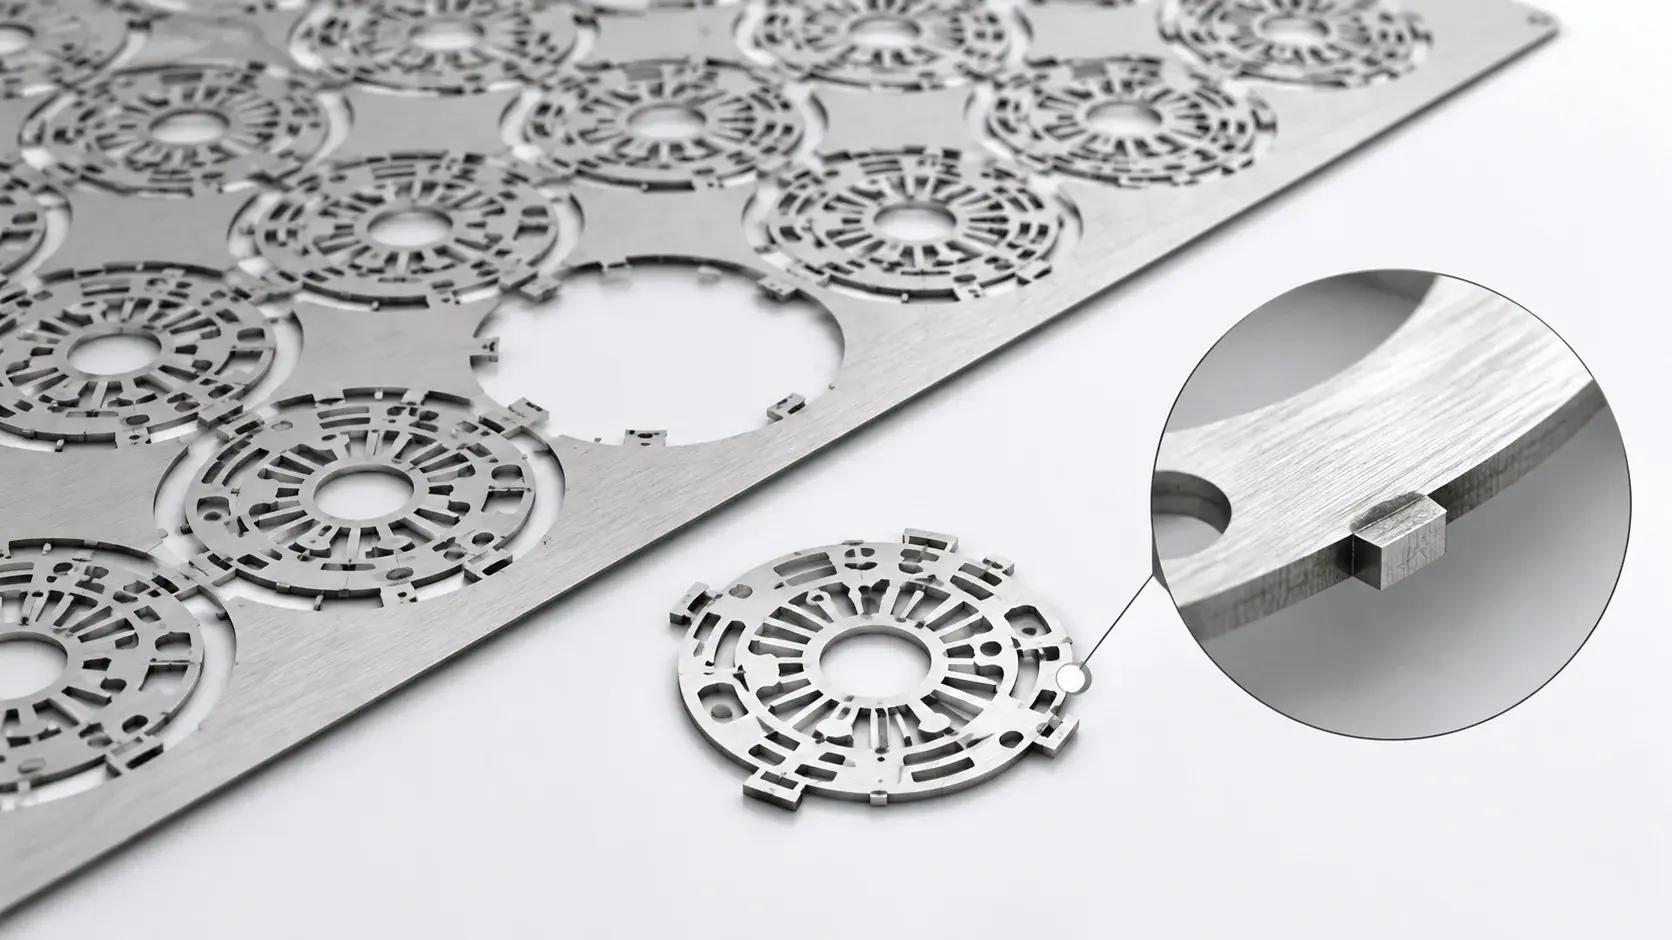
Ici, la gravure chimique désigne la gravure photochimique, également appelée usinage photochimique ou photogravure. Une résine photosensible protège les zones sélectionnées tandis qu'un agent de gravure élimine le métal exposé. La gravure partielle crée des cavités ; la gravure traversante crée des ouvertures et le contour de la plaque. Un guide du procédé de photogravure explique les étapes de production.
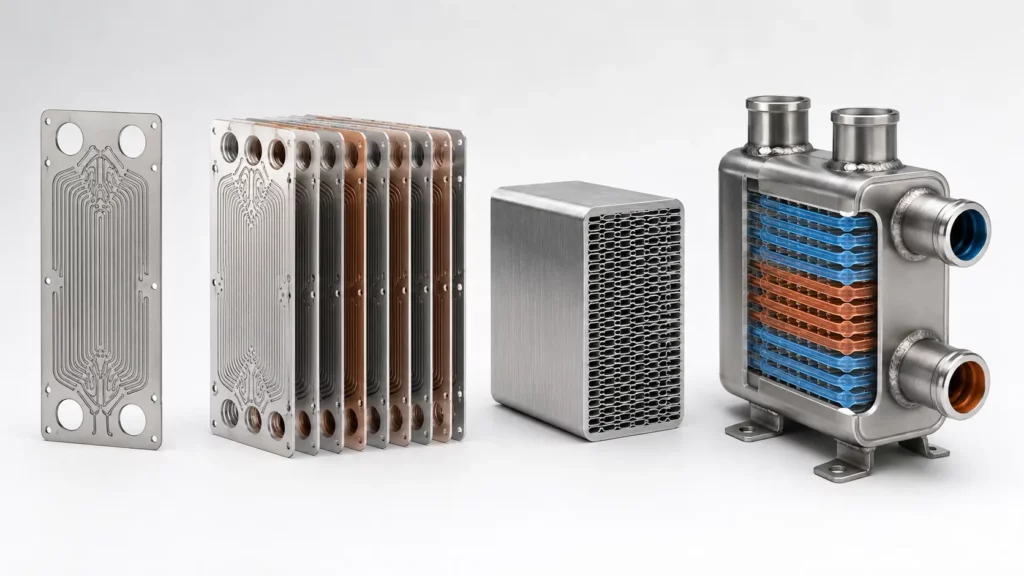
Trois niveaux de fabrication doivent rester distincts : une plaque gravée ouverte, un noyau assemblé avec des passages étanches et un échangeur complet avec collecteurs, calculs mécaniques et tests requis.
L'Idaho National Laboratory décrit des plaques d'échangeurs à microcanaux gravées puis soudées par diffusion pour former des noyaux entièrement métalliques. Les blocs de noyaux ainsi assemblés peuvent ensuite être soudés entre eux afin d'obtenir le débit requis. Cette étape illustre précisément la transition entre la gravure chimique et la fabrication des équipements sous pression.
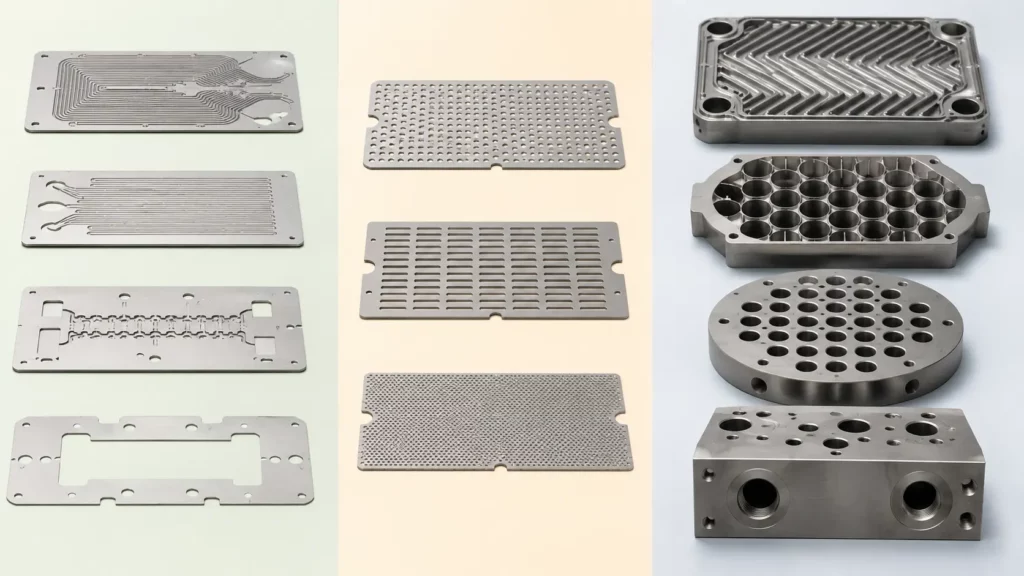
Quelles plaques d'échangeur de chaleur peuvent être fabriquées par gravure chimique ?
Les candidats les plus prometteurs sont les couches plates dont la fonction repose sur un motif bidimensionnel ou un creux contrôlé.
| Composant | aptitude à la gravure | Limite de conception principale |
|---|---|---|
| plaque d'écoulement d'échangeur de chaleur à circuit imprimé | Haute | Profondeur du canal, ligament et zone de liaison |
| couche de microcanaux ou de plaque froide | Haute | Jointure restante du mur et de la plaque de recouvrement |
| Plaque de distribution | Haute | Alignement des ports et distribution du flux |
| Séparateur, cale ou couche d'étanchéité | Haute | Planéité et largeur de la zone d'étanchéité |
| Déflecteur perforé mince ou redresseur de flux | Conditionnel | Épaisseur, rigidité et charge de service |
| Assiette à chevrons pressés | Low | Nécessite une ondulation tridimensionnelle |
| Déflecteur épais à coque et tube | Low | Supports tubulaires et charges structurelles |
| Plaque tubulaire, bloc d'extrémité ou enveloppe de pression | Très faible | sections épaisses, trous profonds et charges de pression |
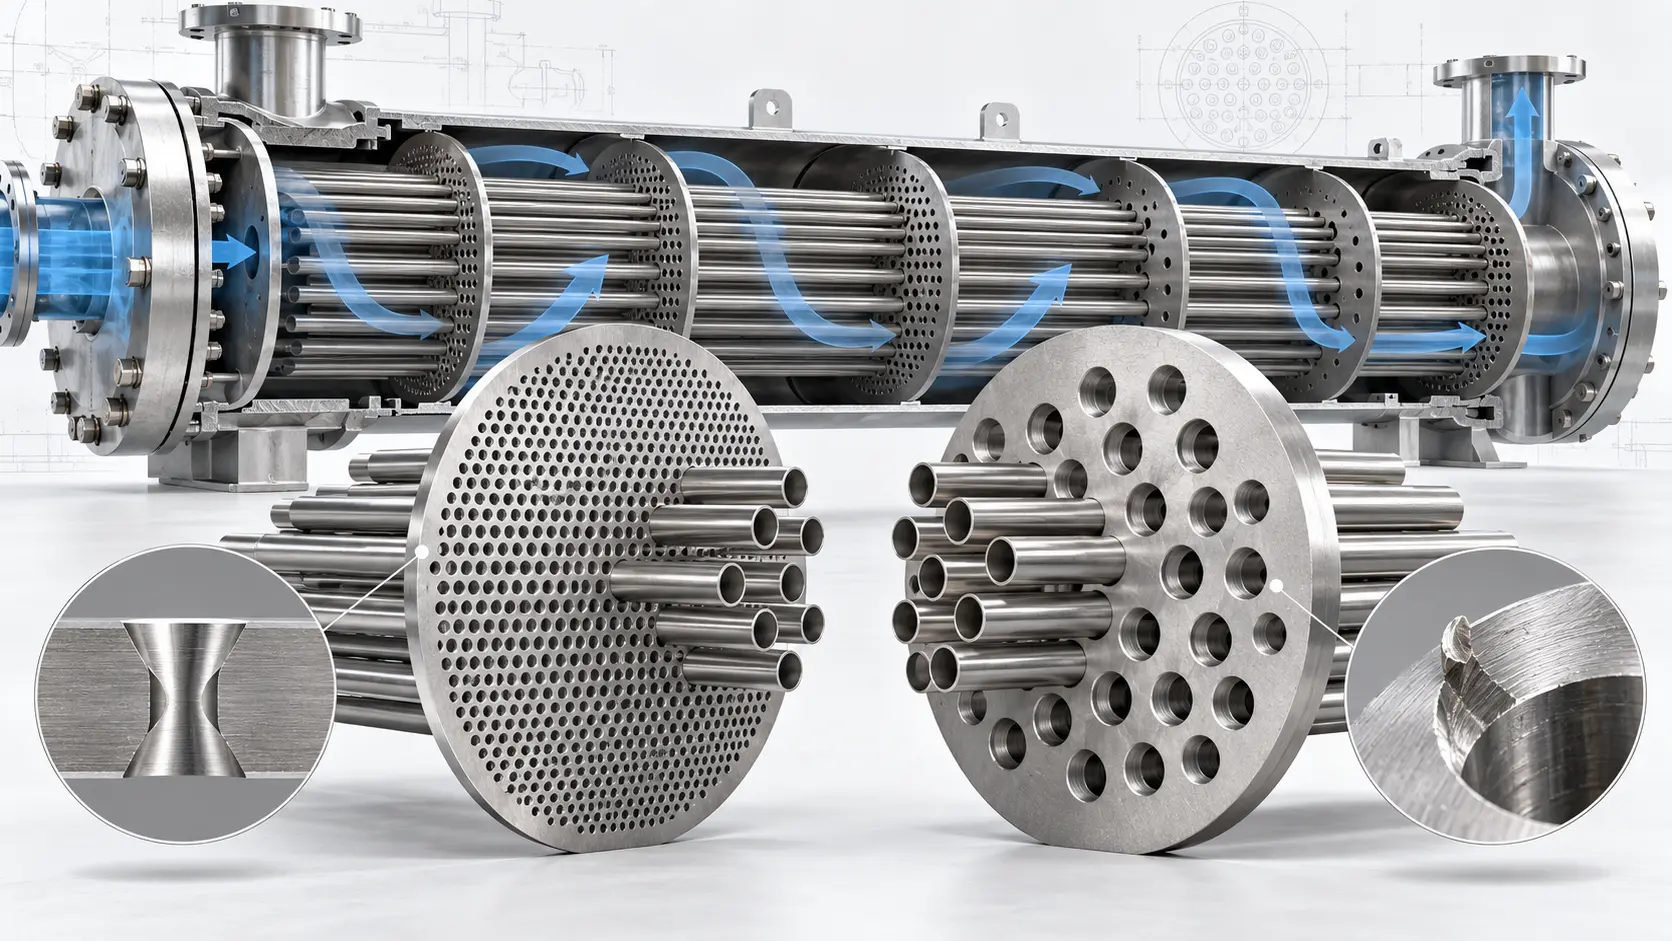
Le terme « déflecteur » doit être contextualisé. Le manuel ASHRAE précise que les déflecteurs côté calandre peuvent supporter les tubes et diriger le flux. Un distributeur mince peut être traité par gravure ; un déflecteur de support épais n’est pas une simple plaque gravée.
Pour une discussion plus approfondie des petits canaux et des noyaux stratifiés, voir la gravure photochimique pour les échangeurs de chaleur à microcanaux.
Comment la gravure chimique permet-elle de former des canaux, des ports et des collecteurs ?
La production débute par le choix de l'alliage, de l'épaisseur et la conception assistée par ordinateur (CAO). La tôle est nettoyée, revêtue, exposée, développée et gravée. Elle est ensuite décapée, nettoyée et contrôlée. Une même conception peut combiner des canaux encastrés, des ports traversants, des trous d'alignement et son profil extérieur.
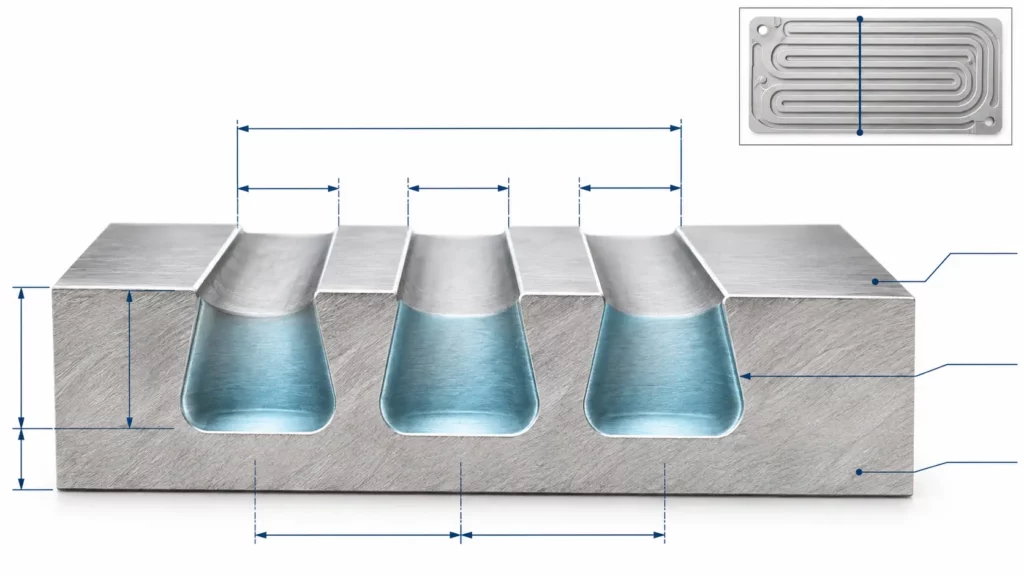
La gravure chimique enlève le métal vers le bas et latéralement. Cette contre-dépouille permet d'obtenir des parois arrondies ou coniques plutôt qu'une section rectangulaire usinée.
Une étude publiée dans Nuclear Engineering and Design a démontré que la concentration, la température, la pression de pulvérisation et la durée influaient sur la vitesse de gravure, l'érosion latérale et la rugosité. Les canaux en acier inoxydable de 0.5 à 2.0 mm étudiés présentaient des géométries expérimentales et ne constituaient pas des limites standardisées pour les fournisseurs.
Le dessin doit définir la largeur supérieure finie, la largeur inférieure, la profondeur, l'inclinaison, le ligament, l'épaisseur de paroi restante et les emplacements de mesure, et pas seulement l'ouverture de l'œuvre d'art.
Quelles sont les valeurs pratiques pour l'épaisseur de la plaque, la taille du canal et la tolérance ?
Aucune épaisseur ni tolérance unique ne convient à toutes les plaques. Des rainures plus profondes enlèvent du matériau de support, tandis que des ligaments plus étroits réduisent l'étanchéité et la surface de jonction. Les plaques minces peuvent également être plus difficiles à manipuler et à maintenir planes.
La page dédiée à la photogravure de TMNetch indique une gamme de matériaux de 0.02 à 1.5 mm, des détails jusqu'à 0.05 mm pour les géométries appropriées et des tolérances critiques aussi serrées que ±0.025 mm. La page de TMNetch consacrée aux capacités de gravure chimique, plus étendue , mentionne des pièces jusqu'à 600 × 1500 mm. Ces dimensions correspondent à des plages de traitement générales et ne constituent pas des spécifications garanties pour chaque plaque d'échangeur de chaleur.
Le fournisseur doit toujours vérifier l'alliage, la profondeur, la densité du motif, la planéité et l'inspection. Une tolérance linéaire de ±0.025 mm ne couvre pas automatiquement la profondeur, la planéité et l'alignement avant-arrière. Le guide des tolérances de gravure photochimique explique la relation avec l'épaisseur et la méthode de mesure.
Quels métaux peuvent être utilisés pour les plaques d'échangeurs de chaleur gravées ?
Le choix des matériaux commence par la prise en compte des fluides, de la température, de la pression, de la corrosion et des cycles thermiques. La capacité de gravure n'est qu'un critère parmi d'autres ; la qualité du matériau doit également rester adaptée après assemblage.
| Famille de matériaux | Pourquoi les ingénieurs l'évaluent | Question qui doit être résolue |
|---|---|---|
| Acier inoxydable 316L | Utilisation établie dans les échangeurs gravés et soudés par diffusion | Le matériau résiste-t-il aux deux fluides après le cycle d'assemblage ? |
| Alliages de nickel | Envisagé pour certaines applications à haute température ou en milieu corrosif | Quel alliage et quelle procédure de liaison précis s'appliquent ? |
| Alliages de titane | Envisagé pour les applications sensibles au poids ou certaines applications corrosives | Peut-on contrôler l'état de sa surface et de son oxyde lors de l'assemblage ? |
| Alliages d'aluminium | Utilisé lorsque la faible masse et les propriétés thermiques appropriées sont importantes. | L'alliage est-il compatible avec le procédé de brasage ou de collage prévu ? |
| Alliages de cuivre | Conçu pour les composants thermiques compacts et les plaques froides | Les propriétés de résistance, de corrosion et d'assemblage sont-elles adéquates ? |
L' Institut du nickel recommande de considérer conjointement la chimie des fluides, le fonctionnement, la maintenance et la conception de l'échangeur. L'Idaho National Laboratory a également étudié des plaques d'alliage 617 gravées et collées par diffusion , tout en soulignant la nécessité de caractériser les paramètres de liaison et les interfaces.
L'aptitude à la gravure est un critère de sélection en usine, et non un critère de choix du matériau pour son utilisation. Le choix final de la nuance doit tenir compte de la chimie du fluide, de la température et de la pression de conception, de la surépaisseur de corrosion, de la résistance à la fatigue, du cycle d'assemblage et du code de construction applicable.
TMNetch fournit des informations de fabrication distinctes pour l'acier inoxydable , le titane , l'aluminium , le cuivre et le nickel . L'approbation finale doit toujours se baser sur la nuance et le plan exacts.
Comment les plaques gravées sont-elles assemblées pour former le noyau d'un échangeur de chaleur ?
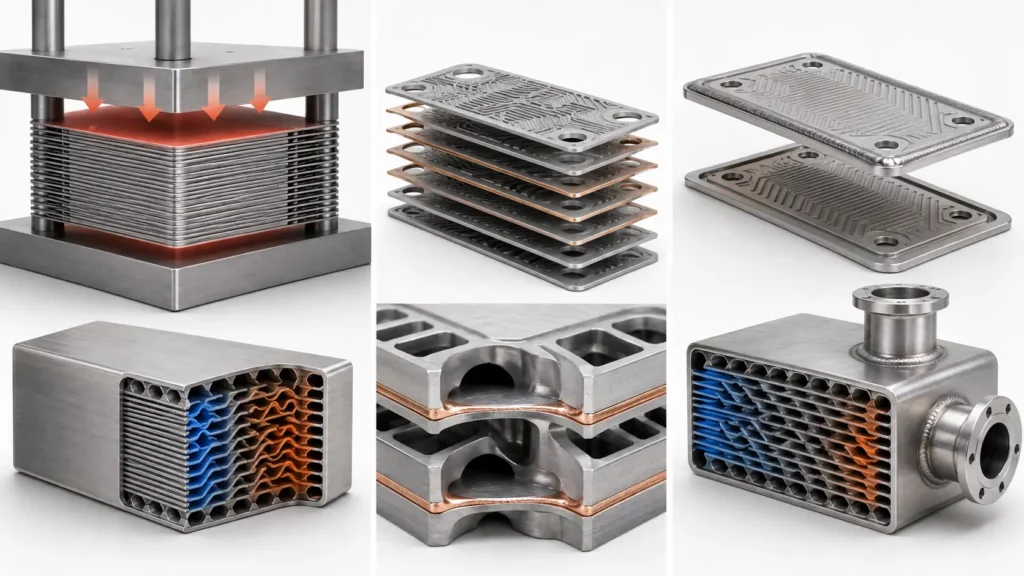
Pour de nombreux noyaux PCHE entièrement métalliques, le soudage par diffusion est la méthode d'assemblage privilégiée. D'autres assemblages de transfert de chaleur gravés peuvent utiliser le brasage sous vide, le soudage laser, le soudage TIG, une construction avec joint d'étanchéité ou toute autre méthode d'assemblage qualifiée, en fonction du matériau, de la taille du canal, de l'utilisation et des exigences de certification. La norme ISO/TR 25901-3 définit le soudage par diffusion comme un soudage sous pression utilisant un contact, une chaleur et un temps contrôlés pour produire une diffusion à travers l'interface. La préparation de surface et le cycle de soudage doivent être adaptés à l'alliage et à la géométrie.
Le brasage consiste à introduire un métal d'apport qui se liquéfie au niveau du joint. Dans un noyau à petits canaux, l'écoulement du métal d'apport ne doit pas obstruer les passages.
Le soudage conventionnel permet d'assembler des paires de plaques, des collecteurs, des buses ou des blocs collés. L'accès à la zone de soudure, les déformations et la longueur d'étanchéité doivent être pris en compte. Le procédé dépend du matériau, de la pression, de la température et des règles de construction.
TMNetch documente publiquement ses travaux de gravure chimique et de soudage de tôles minces. Le brasage par diffusion, le brasage sous vide ou la livraison d'un échangeur de pression complet ne doivent être mentionnés comme capacités de l'entreprise qu'après confirmation du périmètre du projet et de la source d'approvisionnement qualifiée.
Peut-on utiliser des plaques gravées chimiquement dans un échangeur de chaleur à pression nominale ?
Oui, mais la puissance nominale s'applique à l'échangeur complet. La conception mécanique doit prendre en compte les ligaments, la paroi restante, la résistance des matériaux à haute température, les joints, les collecteurs, la marge de corrosion, les cycles thermiques et la fatigue.
Les normes doivent être adaptées aux équipements. La norme ISO 15547-1 couvre les échangeurs à plaques et cadres avec joints, semi-soudés et soudés. La norme ISO 15547-2 couvre les échangeurs à plaques et ailettes en aluminium brasé destinés aux industries pétrolière, pétrochimique et gazière.
Limites techniques : La gravure chimique définit la géométrie de la plaque. Elle ne détermine ni la pression nominale, ni la température admissible, ni la durée de vie certifiée de l’échangeur final.
Quand la gravure chimique n'est-elle pas le procédé approprié ?
La gravure chimique est un procédé d'usinage à plat. Pour les sections épaisses, les cavités profondes, les filetages, les parois verticales ou les ondulations profondes, l'usinage, le perçage, le formage, la découpe laser ou l'emboutissage peuvent être plus adaptés. Les plaques tubulaires épaisses et les cloisons porteuses nécessitent également d'autres méthodes.
La gravure se complexifie lorsque de très petites ouvertures sont associées à un matériau relativement épais. Il faut alors enlever davantage de métal, tandis que le contre-dépouillement latéral continue d'élargir la zone gravée. Le guide de TMNetch sur les limitations de la gravure photochimique explique pourquoi la taille, l'épaisseur, la profondeur et l'espacement des éléments doivent être considérés conjointement.
Les contraintes liées à l'échangeur peuvent également exclure une conception, même si la plaque est fabricable. Les passages étroits collés de façon permanente peuvent ne pas convenir aux fluides contenant des particules, à un encrassement important ou nécessitant un nettoyage mécanique fréquent. Le choix d'un échangeur de chaleur doit donc prendre en compte à la fois la faisabilité de sa fabrication et son fonctionnement à long terme.
Quelles informations doivent figurer dans une demande de devis ?
Une demande de devis utile comprend l'alliage et son état de trempe, l'épaisseur, les dimensions et la quantité. Le dessin doit préciser la largeur du canal, sa profondeur, son pas, le ligament, l'épaisseur résiduelle de la paroi, les orifices, les collecteurs, les trous d'alignement, la planéité et les tolérances critiques.
Veuillez également fournir le procédé d'assemblage, les fluides utilisés, la température, la pression, la perte de charge admissible et les exigences d'inspection. Cela permettra au fournisseur d'identifier les risques de fabrication sans avoir à présumer de la conception thermique ou de pression complète.
TMNetch peut examiner les plans de plaques d'écoulement gravées sur mesure, de couches de distribution, de cales et de chicanes minces sélectionnées. Veuillez soumettre le plan et les exigences de fonctionnement via la page de contact de TMNetch pour une première évaluation de faisabilité.
Questions fréquemment posées
Les plaques d'échangeur de chaleur en acier inoxydable peuvent-elles être gravées chimiquement ?
Oui. L'acier inoxydable a été utilisé pour les plaques PCHE traitées chimiquement, mais sa faisabilité dépend de la nuance, de l'épaisseur, de la profondeur des canaux et des exigences d'assemblage. La résistance à la corrosion doit être évaluée en fonction des fluides de travail et du cycle thermique final.
Quelle profondeur peut atteindre un canal par gravure chimique ?
Il n'existe pas de profondeur maximale universelle. Le fournisseur doit examiner la profondeur en tenant compte de la largeur de l'ouverture, du contre-dépouille, de l'épaisseur de la plaque, de l'épaisseur restante de la paroi et de la tolérance de profondeur. Un canal profond et étroit est plus difficile à contrôler qu'un évidement large et peu profond.
La gravure chimique est-elle meilleure que l'estampage ?
La gravure chimique est mieux adaptée aux motifs plats complexes et aux modifications fréquentes de conception. L'emboutissage est généralement plus approprié pour les ondulations profondes et peut offrir un coût unitaire inférieur pour des volumes de production stables et très élevés, une fois l'outillage justifié.
Les chicanes des échangeurs de chaleur peuvent-elles être gravées chimiquement ?
Des distributeurs et redresseurs de flux minces et perforés peuvent convenir. Les chicanes tubulaires épaisses qui supportent les tubes ou supportent des charges structurelles nécessitent généralement un usinage, un perçage, une découpe laser ou un autre procédé approprié.
La gravure chimique rend-elle une plaque résistante à la pression ?
Non. La gravure détermine la géométrie de la plaque. La résistance à la pression dépend de l'ensemble des matériaux, parois, joints, collecteurs, ainsi que du système d'inspection et de contrôle utilisés dans l'échangeur fini.
Conclusion
Certaines plaques d'échangeurs de chaleur peuvent être fabriquées par gravure chimique lorsque leur fonction repose sur des caractéristiques complexes réalisées sur une tôle métallique plane. Les plaques d'écoulement en PCHE, les couches de microcanaux, les collecteurs, les séparateurs, les cales et certains distributeurs de flux minces sont les plus adaptés.
Pour une production réussie, il est essentiel de concevoir la géométrie de la plaque, l'alliage, la méthode d'assemblage et le processus de mise sous pression comme un système intégré. Commencez par un plan complet et la définition des exigences opérationnelles, puis effectuez une analyse de faisabilité spécifique au projet avant de fixer les spécifications finales de la plaque.