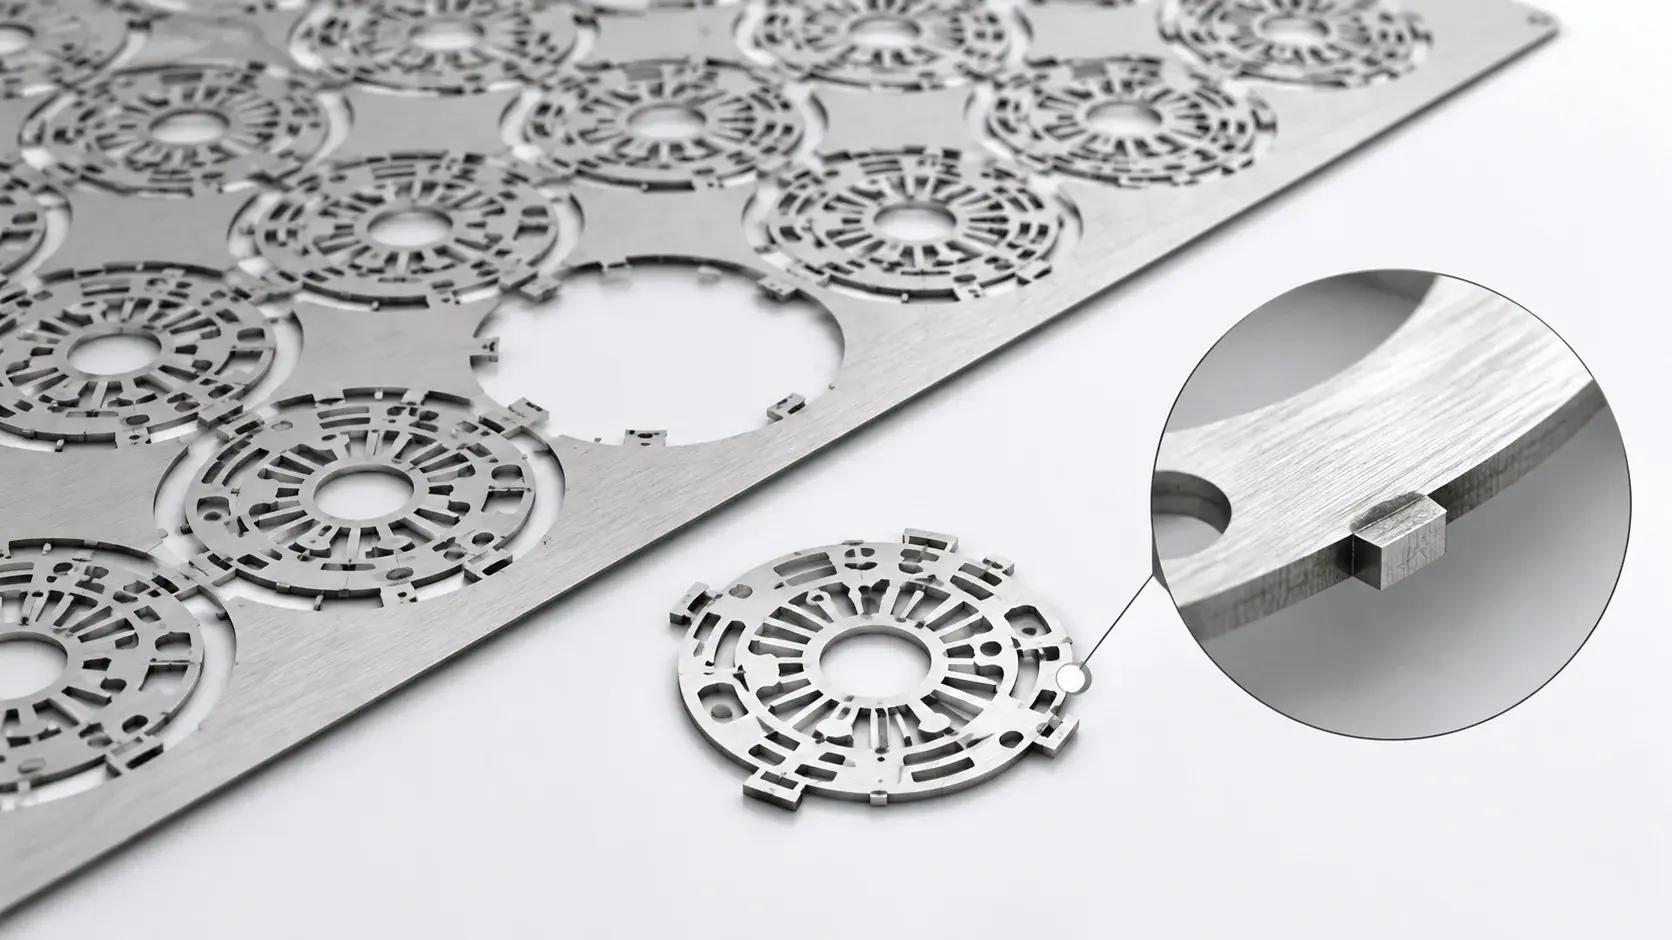
La calidad de los marcos de conexión depende de la revisión del diseño, el estado del material, la precisión de la fotoherramienta, el control de la fotorresina, la estabilidad del grabado, la limpieza, el recubrimiento, la inspección y el embalaje. En el caso de los marcos de conexión grabados mediante fotograbado y grabado químico, muchos defectos pueden prevenirse antes de que comience la producción.
Los defectos comunes en los marcos de conexión incluyen desviación dimensional, variación del paso, sobregrabado, subgrabado, socavación excesiva, perfil de borde rugoso, deformación, contaminación de la superficie, defectos de chapado, inconsistencia en el grabado parcial y variación entre lotes.
El Diccionario de Términos JEDEC para Tecnología de Estado Sólido define un marco de conexión como un marco metálico que proporciona terminales externos y soporte mecánico dentro de un encapsulado [1]. Cuando se utiliza en proyectos de semiconductores, sensores, conectores, LED, dispositivos de potencia, dispositivos médicos o electrónica automotriz, pequeños problemas de calidad pueden afectar la unión, la soldadura, el ajuste del ensamblaje, la trayectoria de la corriente o la fiabilidad del encapsulado.
Por qué es importante la calidad del marco de plomo
La calidad del marco de conexión es importante porque la pieza suele ser pequeña, delgada y de función crítica. Puede contener conexiones eléctricas, la colocación del chip, áreas de unión, áreas de soldadura, la estructura del encapsulado o rutas térmicas.
En los proyectos de semiconductores y electrónica, los defectos en la tira metálica no son solo estéticos. ScienceDirect explica que una superficie de marco de conexión de alta calidad debe estar libre de pequeños defectos causados por el procesamiento, la manipulación o los contaminantes en el aire, ya que estos defectos pueden provocar un recubrimiento defectuoso y afectar la adhesión del chip o la unión de los cables [3].
Por ello, el control de calidad en todo el proceso de fabricación de marcos de conexión no debe basarse únicamente en la inspección final. Si bien la inspección final puede detectar muchos defectos, no puede corregir un diseño deficiente, un dibujo poco claro, material contaminado, una indicación de chapado errónea o un proceso de grabado inestable.
Para proyectos de marcos de plomo personalizados , el control de calidad debe comenzar con una revisión DFM. DFM significa diseño para la fabricación. Verifica si el dibujo se puede producir, inspeccionar, chapar, limpiar, empaquetar y repetir en diferentes lotes de producción.
De dónde suelen provenir los defectos en los marcos de conexión
La mayoría de los defectos en los marcos de conexión se deben a una combinación de factores relacionados con el diseño, el material, el proceso y la manipulación. Un buen proceso de resolución de problemas no solo debe analizar el aspecto del defecto, sino también determinar en qué punto del proceso se originó.
Según nuestra experiencia en producción, muchos problemas de calidad en los marcos de conexión comienzan antes del grabado, especialmente cuando los planos no definen las dimensiones críticas, las áreas de chapado, los requisitos de planitud o las referencias de inspección.
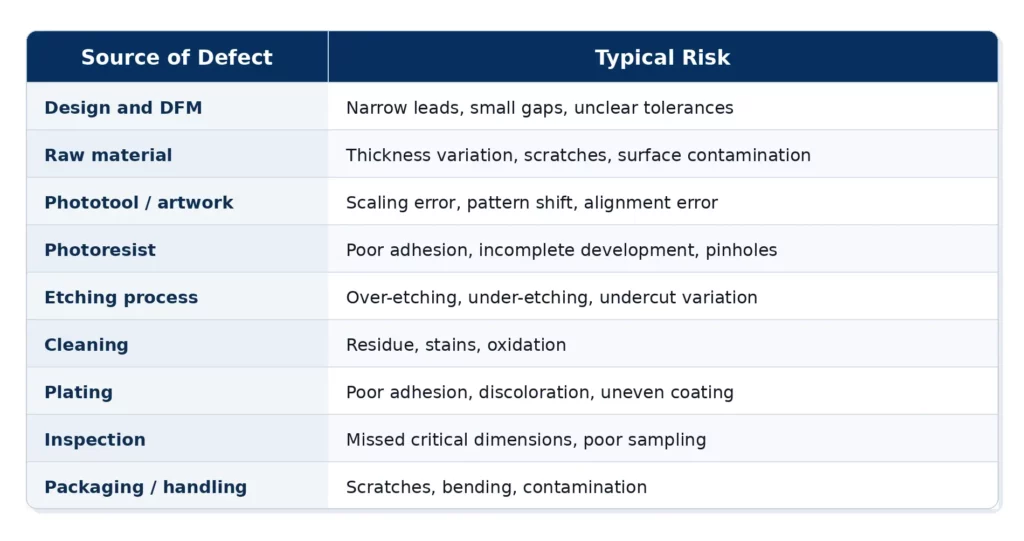
Para marcos de plomo fotograbados, la herramienta fotográfica, la fotorresina y el proceso de grabado químico son especialmente importantes. ASM describe mecanizado fotoquímico como un proceso de grabado de metales que utiliza fotorresina para definir las áreas donde se grabará el metal [2]. Si la obra de arte, la fotorresina o la ventana de grabado no se controlan, la calidad dimensional puede variar.
Defectos comunes de fabricación de marcos de conexión y sus causas principales
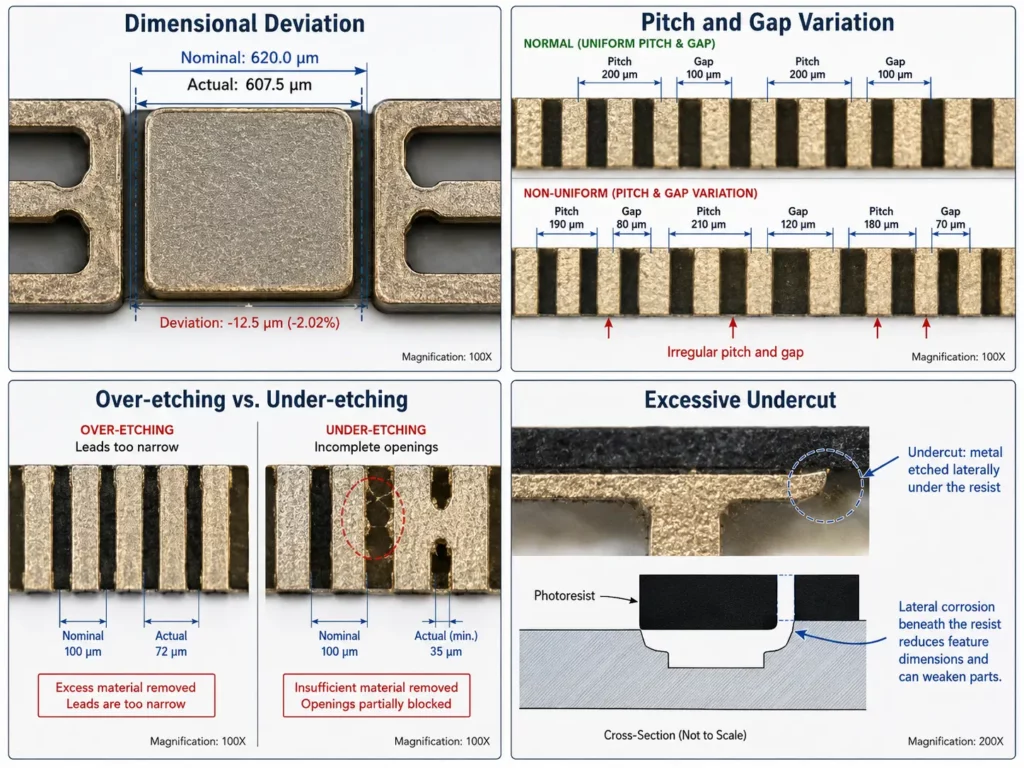
Desviación dimensional
La desviación dimensional significa que el marco de conexión terminado no coincide con las dimensiones requeridas. Esto puede incluir un ancho de conexión fuera de tolerancia, una desviación en el tamaño de la almohadilla del chip, un error en el perfil exterior o un tamaño de ranura incorrecto.
Entre las posibles causas principales se incluyen una compensación de grabado deficiente, un tiempo de grabado incorrecto, variaciones en el espesor del material, una condición inestable del agente de grabado o un método de medición inconsistente. En proyectos de marcos de plomo personalizados grabados, la desviación dimensional se suele revisar junto con el espesor del material, la compensación del diseño, el tiempo de grabado y el método de inspección.
La prevención comienza con la revisión DFM. El proveedor debe confirmar las dimensiones críticas, aplicar la compensación de grabado adecuada, controlar el proceso de grabado e inspeccionar las características importantes después de la producción.
Variación del tono y la separación de la línea de salida
La variación en el paso y la separación de los pines puede afectar la unión, el moldeo, la soldadura y el ensamblaje del paquete. Si el paso de los pines es demasiado estrecho o demasiado ancho, es posible que el marco de conexión no sea compatible con el proceso de ensamblaje posterior.
Las causas principales pueden incluir errores de alineación de la herramienta fotográfica, errores de escalado del diseño, movimiento del material, grabado irregular o referencias de inspección deficientes. En el caso de marcos de conexión de alta densidad, pequeños cambios en el paso pueden generar un riesgo importante en el ensamblaje.
Los métodos de prevención incluyen la verificación de la herramienta fotográfica, el control de revisión de las ilustraciones, la exposición y el revelado estables, el control del proceso de grabado y la inspección crítica del paso.
Sobregrabado y subgrabado
El sobregrabado se produce cuando se elimina demasiado metal. Esto puede hacer que los pines sean demasiado estrechos, debilitar los detalles finos o alterar el perfil del borde.
El grabado insuficiente se produce cuando se elimina muy poco metal. Esto puede dejar aberturas incompletas, huecos bloqueados o restos de metal donde el dibujo requiere una abertura limpia.
Los estudios sobre los parámetros del proceso de mecanizado fotoquímico demuestran que el tiempo de grabado, la temperatura y la concentración del agente de grabado influyen en la tasa de remoción de material, la rugosidad superficial, el socavado y la velocidad de grabado [4]. Esto convierte el control del grabado en una parte fundamental del control de calidad de los marcos de conexión.
Para evitar el grabado excesivo o insuficiente, el proveedor debe controlar la velocidad de grabado, el tiempo de grabado, las condiciones de la solución, las condiciones de pulverización, la densidad de carga y los controles durante el proceso.
Socavado excesivo
El socavado es la eliminación lateral de metal por debajo del borde de la fotorresina. Cierto socavado forma parte del grabado químico, pero un socavado excesivo puede reducir el ancho de los pines, modificar los espacios y afectar el perfil del borde.
El riesgo es mayor cuando la característica es muy pequeña, el material es grueso, el tiempo de grabado es prolongado o el diseño no incluye la compensación adecuada. El socavado en el grabado químico debe revisarse durante el DFM, no solo después de la producción.
Los métodos de prevención incluyen un diseño adecuado de líneas y espacios, compensación de defectos en el diseño, parámetros de proceso estables e inspección de características críticas.
Perfil de borde rugoso o irregularidad en el borde.
Al comparar el grabado químico con el corte láser, el estampado y el mecanizado CNC , los compradores suelen optar por el fotograbado para piezas delgadas que requieren acabados sin rebabas ni tensiones. Sin embargo, un control deficiente del proceso puede provocar perfiles de borde irregulares, paredes laterales desiguales o formas de borde inestables.
Entre las posibles causas se incluyen el mal estado de la superficie del material, la débil adhesión de la resina, la contaminación, el grabado excesivo o el flujo inestable del agente de grabado. Las irregularidades en los bordes pueden afectar al montaje, el recubrimiento, la soldadura o el rendimiento de los contactos.
La prevención incluye la inspección del material entrante, el control de la limpieza, el control de la fotorresina, condiciones de grabado estables y la inspección visual con la magnificación adecuada.
Problemas de deformación y planitud
La deformación significa que el marco de conexión no es plano. Los problemas de planitud pueden afectar la unión, la soldadura, el moldeo, la alineación de contactos y la manipulación automatizada.
Entre las causas más comunes se incluyen materiales muy delgados, terminales largos sin soporte, diseño deficiente del soporte, manipulación inadecuada, tensión en el recubrimiento, exposición térmica o embalaje inadecuado. Los elementos largos y estrechos suelen ser más sensibles a la deformación.
Entre los métodos de prevención se incluyen puentes de soporte, barras de unión, diseño del bastidor de transporte, manipulación controlada, inspección de planitud y embalaje protector.
Contaminación superficial
La contaminación superficial puede manifestarse como manchas, marcas de aceite, residuos, oxidación, marcas de agua o decoloración. Puede afectar el recubrimiento, la soldabilidad, la capacidad de unión y la fiabilidad del contacto eléctrico.
Entre las posibles causas se incluyen una limpieza deficiente, la manipulación sin guantes adecuados, residuos tras el decapado, agua contaminada, oxidación durante el almacenamiento o un embalaje sucio. Dado que el recubrimiento puede hacer más visibles los problemas superficiales ocultos, es fundamental controlar la calidad de la superficie antes del proceso.
La prevención incluye el control del proceso de limpieza, la manipulación limpia, el control del secado, el almacenamiento adecuado y la inspección visual final.
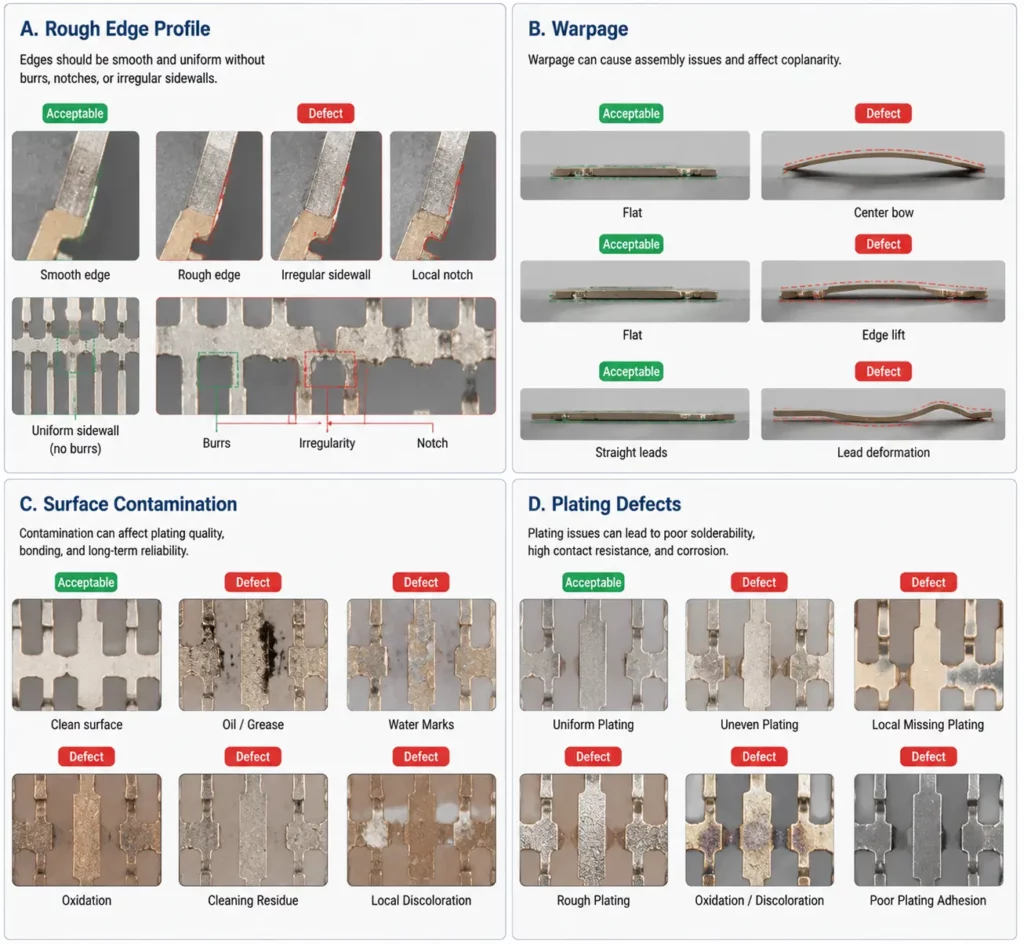
Defectos de recubrimiento y acabado superficial
Los defectos en el recubrimiento de los marcos de conexión pueden incluir mala adhesión, recubrimiento irregular, decoloración, oxidación, recubrimiento rugoso o mala soldabilidad. Estos problemas pueden deberse a contaminación superficial, activación deficiente, inestabilidad del baño, información poco clara sobre el proceso de recubrimiento o preparación inadecuada de la superficie.
Para marcos de conexión chapados, la prueba de adhesión ASTM B571 incluye métodos cualitativos como pruebas de flexión y pruebas de enfriamiento rápido; se debe seleccionar el método apropiado según la aplicación de la pieza [5]. El método de prueba real debe coincidir con el material, el recubrimiento y los requisitos de uso final.
La prevención comienza con especificaciones de recubrimiento claras. Los compradores deben definir el área de recubrimiento y los requisitos de acabado superficial , incluyendo el tipo de acabado, la función de la superficie, los requisitos de soldadura o unión, la adhesión y los criterios de apariencia.
Inconsistencia en la profundidad del grabado parcial
Algunos marcos de conexión personalizados utilizan técnicas de grabado parcial para líneas de plegado, áreas empotradas, zonas de espesor controlado o funciones de ensamblaje. Si la profundidad del grabado parcial es inconsistente, la pieza podría no doblarse, ajustarse o ensamblarse como se espera.
Entre las posibles causas se incluyen un grabado irregular, requisitos de profundidad poco claros, variación en el espesor del material o una distribución desequilibrada del patrón. Para prevenirlo, se requieren objetivos claros de profundidad de grabado parcial, ensayos de proceso adecuados y métodos de inspección acordados.
Variación entre lotes
La variación entre lotes implica que diferentes lotes presentan distintas dimensiones, perfiles de borde, condiciones de superficie, resultados de recubrimiento o planitud. Esto puede generar problemas durante la inspección de entrada o el ensamblaje final.
Las causas raíz pueden incluir cambios en el lote de materia prima, revisión de la fotoingeniería, estado del agente de grabado, configuración del proceso, cambio de operador o método de envasado. La prevención requiere control de revisiones, trazabilidad, registros de procesos, certificados de materiales e informes dimensionales.
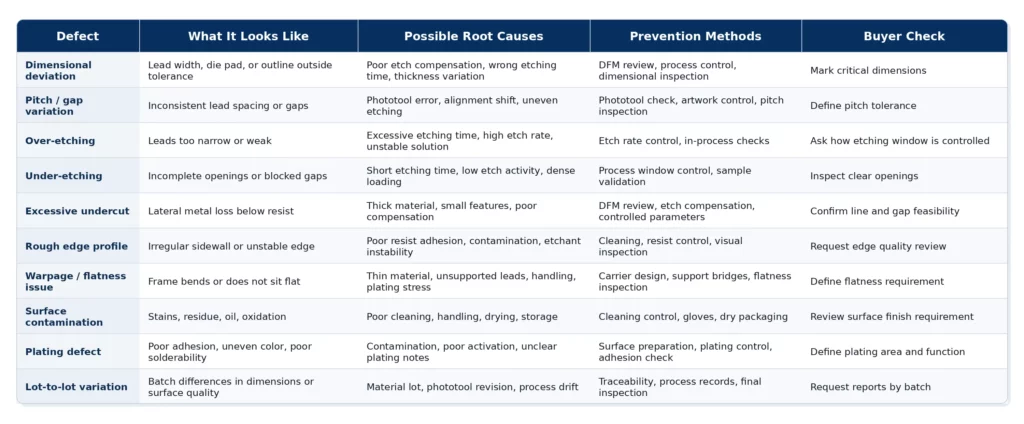
Tabla de solución de problemas de defectos para marcos de conexión personalizados
La siguiente tabla resume los defectos de fabricación más comunes en los marcos de conexión, sus causas principales, los métodos de prevención y las comprobaciones que debe realizar el comprador.
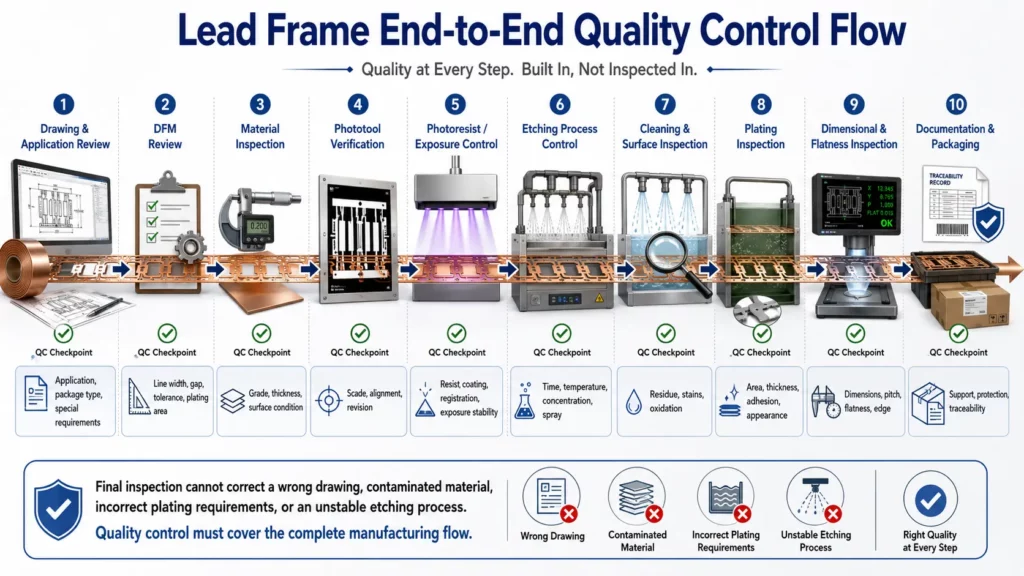
Proceso de control de calidad de los marcos de plomo
El control de calidad de los marcos de conexión debe abarcar todo el proceso, no solo la inspección final. Cada etapa controla un riesgo diferente.
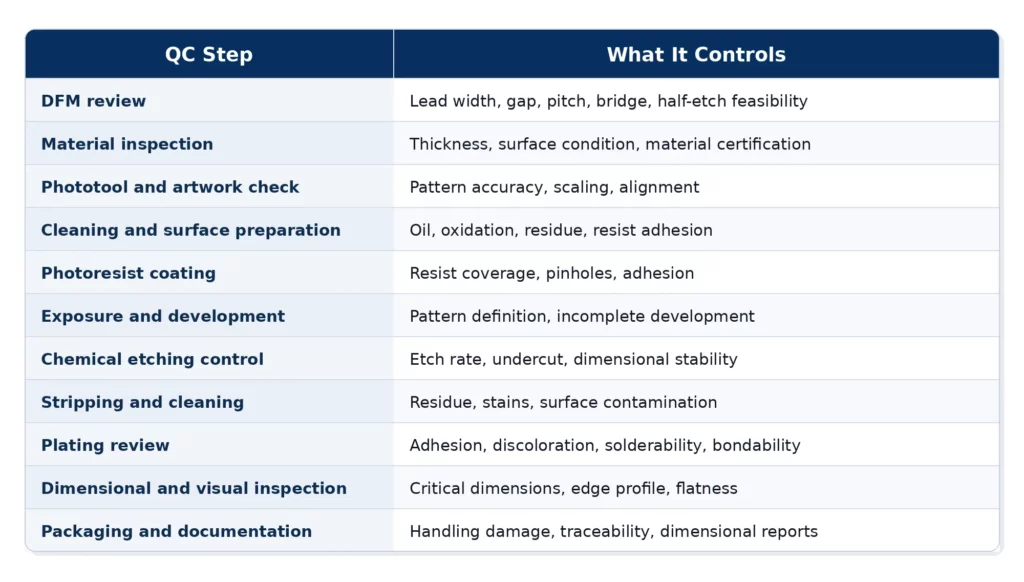
Para proyectos de marcos de plomo personalizados grabados, los proveedores deben controlar la calidad del marco desde la revisión DFM hasta la inspección final. TMNetch afirma que sus lotes de marcos de plomo incluyen informes dimensionales y certificaciones de materiales, lo que permite a los compradores verificar la consistencia antes del ensamblaje.
La norma ISO 9001:2015 proporciona un marco para un sistema de gestión de la calidad estructurado. La ISO afirma que esta norma puede ayudar a las organizaciones a mejorar su sistema de gestión de la calidad, cumplir con los requisitos del cliente y las normativas legales o reglamentarias aplicables, y aumentar la satisfacción del cliente [6]. Sin embargo, la certificación ISO no debe considerarse un sustituto de la inspección específica del proyecto.
Los compradores deben seguir revisando los planos, los certificados de materiales, los informes dimensionales, las notas sobre el recubrimiento y los requisitos de embalaje.
Problemas de diseño que provocan defectos en los marcos de conexión
Muchos defectos en los marcos de conexión están relacionados con decisiones de diseño. Un proveedor de fabricación puede mejorar el control de procesos, pero no puede eliminar por completo el riesgo derivado de un dibujo deficiente.
Terminales estrechos y pequeños espacios sin margen de grabado.
Los terminales muy estrechos y los espacios muy pequeños requieren una revisión DFM minuciosa. Si el dibujo no permite la compensación del grabado, la pieza puede presentar desviaciones dimensionales, sobregrabado, socavado o características débiles.
Los compradores deben solicitar al proveedor que revise los límites de diseño del grabado fotoquímico , incluidos el ancho mínimo de línea, el espacio, el grosor del material y la tolerancia, antes de la producción.
Cables largos y delgados sin soporte
Los cables largos, delgados y sin soporte son sensibles a la flexión y a los daños causados por la manipulación. Pueden deformarse durante la limpieza, el recubrimiento, el secado, la inspección o el embalaje.
Los puentes de soporte, las barras de unión o el diseño del bastidor de soporte pueden ayudar a proteger las partes frágiles durante la fabricación.
Esquinas internas afiladas
Las esquinas internas afiladas pueden generar condiciones de grabado local inestables. También pueden aumentar el riesgo de irregularidades en los bordes.
Un radio de curvatura, un ajuste del diseño o una revisión del diseño para la fabricación (DFM) pueden mejorar la facilidad de fabricación. El mejor diseño depende de la función y las limitaciones de espacio.
Notas poco claras sobre tolerancias y recubrimientos
Si las dimensiones críticas no están marcadas, el proveedor podría desconocer qué características requieren una inspección más minuciosa. Si las áreas de recubrimiento no están claramente definidas, el proveedor podría desconocer qué superficies requieren soldabilidad, capacidad de adhesión o un buen rendimiento de contacto.
Los planos deben definir las dimensiones críticas, las tolerancias, el área de recubrimiento, el tipo de acabado, las referencias de inspección y cualquier requisito de planitud.
Falta información de la solicitud
Un mismo marco de conexión puede tener diferentes prioridades de calidad en distintas aplicaciones. Un área de unión de cables, un área de soldadura, un área de contacto del conector y una ruta térmica pueden requerir controles diferentes.
Los compradores deben explicar la aplicación, el proceso de ensamblaje, el entorno operativo y las características críticas para el funcionamiento antes de la producción.
Lista de verificación de calidad para compradores de proyectos de marcos de plomo
Una solicitud de cotización clara puede reducir el riesgo de problemas de calidad en los marcos de conexión. Los compradores deben proporcionar suficiente información para que el proveedor pueda evaluar la viabilidad de fabricación y las necesidades de inspección.
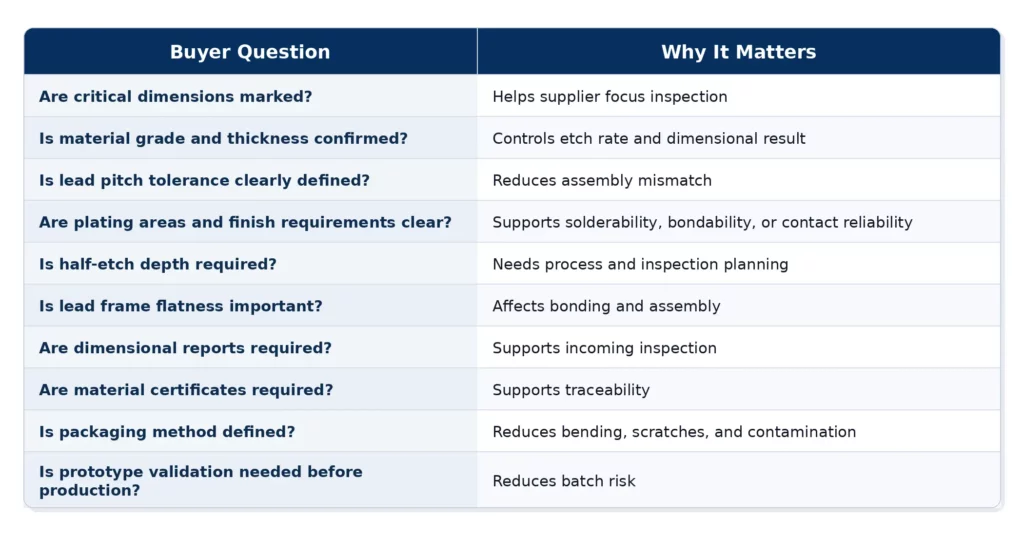
En las revisiones de calidad de los marcos de conexión, los compradores no solo deben preguntar por el precio y el plazo de entrega. Deben utilizar una lista de verificación del proveedor de grabado químico para evaluar cómo controla el proveedor el socavado, el paso, la planitud, el recubrimiento, la contaminación de la superficie, la inspección y la trazabilidad del lote.
Cómo TMNetch respalda el control de calidad de los marcos de clientes potenciales
TMNetch ofrece soportes para marcos de conexión personalizados mediante grabado químico para proyectos de semiconductores y electrónica. En su página de marcos de conexión se detallan una precisión de hasta ±0.025 mm, prototipos en 6 horas, calidad certificada según la norma ISO 9001:2015, informes dimensionales, certificaciones de materiales y recubrimientos de plata, oro, estaño y níquel.
La página de fotograbado de TMNetch describe este proceso como una técnica que no requiere la aplicación de fuerza física sobre el metal y afirma que, en condiciones adecuadas, puede alcanzar tolerancias tan ajustadas como ±0.025 mm. En la misma página también se detallan las capacidades de procesamiento de materiales ultrafinos y de tamaño mínimo de características para geometrías complejas.
La página de grabado químico de TMNetch enumera 5 líneas totalmente automatizadas de 39 metros, precisión de ±0.025 mm, producción de 1,800 m²/día, tamaños de piezas de hasta 600 × 1500 mm, control dimensional mediante CMM, exámenes visuales e inspecciones rigurosas.
Estas características permiten la fabricación de marcos de conexión personalizados, pero la idoneidad final depende del diseño, el grado del material, el grosor, el paso de los pines, la tolerancia, los requisitos de recubrimiento, la cantidad y el entorno de aplicación.
Para una revisión práctica, envíe su dibujo, material, espesor, dimensiones críticas, requisitos de recubrimiento, requisitos de planitud, tolerancia, cantidad y detalles de la aplicación a TMNetch para una revisión de la viabilidad de fabricación y la calidad.
Preguntas frecuentes sobre la calidad de los marcos de plomo
¿Cuáles son los defectos más comunes en los marcos de conexión?
Los defectos comunes en los marcos de conexión incluyen desviación dimensional, variación del paso, sobregrabado, subgrabado, socavación excesiva, perfil de borde rugoso, deformación, contaminación de la superficie, defectos de chapado, inconsistencia en el grabado parcial y variación entre lotes.
¿Qué causa la desviación dimensional en los marcos de plomo?
La desviación dimensional puede deberse a una compensación de grabado deficiente, variación del espesor del material, tiempo de grabado inestable, estado del agente de grabado, error de la herramienta fotográfica o método de medición inconsistente.
¿Por qué se produce el sobregrabado en los marcos de plomo grabados?
El sobregrabado puede ocurrir cuando el tiempo de grabado es demasiado largo, la velocidad de grabado es demasiado alta, la concentración del agente de grabado no está controlada, la temperatura es inestable o cambian las condiciones de carga.
¿Cómo afecta el socavado a la calidad del marco de plomo?
El socavado elimina metal lateralmente por debajo del borde de la resina fotosensible. Un socavado excesivo puede reducir el ancho de los pines, modificar los espacios, debilitar los detalles finos y afectar la calidad del borde.
¿Por qué se deforman los marcos de plomo?
Los marcos de conexión pueden deformarse debido a un material delgado, cables largos sin soporte, tensión durante la manipulación, tensión durante el chapado, un diseño deficiente del soporte o un embalaje inadecuado.
¿Qué causa los defectos en el revestimiento de los marcos de conexión?
Los defectos en el recubrimiento de los marcos de conexión pueden deberse a contaminación de la superficie, limpieza deficiente, activación inadecuada, inestabilidad del baño de recubrimiento, notas de recubrimiento poco claras o preparación inadecuada de la superficie.
¿Cómo pueden los compradores reducir los riesgos relacionados con la calidad de los marcos de clientes potenciales?
Los compradores pueden reducir el riesgo proporcionando planos claros, dimensiones críticas marcadas, grado del material, espesor, tolerancia, notas sobre el recubrimiento, requisitos de planitud, cantidad, detalles de la aplicación y requisitos de inspección.
¿Qué documentos de inspección deben solicitar los compradores?
Los compradores pueden solicitar informes dimensionales, certificados de materiales, informes de inspección, registros relacionados con el recubrimiento, informes de inspección del primer artículo u otros documentos de calidad específicos del proyecto.
¿Los marcos de plomo grabados químicamente están libres de rebabas?
El grabado químico se suele elegir para piezas metálicas delgadas sin rebabas ni tensiones, ya que no utiliza fuerza de corte mecánica. Sin embargo, el perfil del borde, las dimensiones y la calidad de la superficie siguen dependiendo del control del proceso.
¿Qué información deben proporcionar los compradores antes de la producción?
Los compradores deberán proporcionar los planos, el grado del material, el espesor del material, el paso de los pines, el ancho de los pines, la separación, los detalles de la almohadilla de la matriz, los requisitos de recubrimiento, la tolerancia, la cantidad, el entorno de aplicación y las necesidades de embalaje.
Conclusión
La calidad de los marcos de conexión depende de todo el proceso de fabricación. La revisión DFM, la inspección de materiales, el control de la fotoherramienta, el control de la fotorresina, la estabilidad del grabado, la limpieza, el recubrimiento, la inspección, el embalaje y la documentación influyen en el resultado final.
Los defectos comunes en los marcos de conexión incluyen desviación dimensional, variación del paso, sobregrabado, subgrabado, socavación, irregularidad del borde, deformación, contaminación, defectos de chapado y variación entre lotes.
La prevención debe comenzar antes de la producción. Los compradores deben marcar las dimensiones críticas, confirmar los requisitos de material y recubrimiento, definir las necesidades de planitud, solicitar los registros de inspección y confirmar los métodos de embalaje.
Para reducir el riesgo de calidad, envíe su plano y los detalles de la aplicación para una revisión de viabilidad de fabricación y calidad antes de la producción.
Referencias / Fuentes de datos
[1] Diccionario JEDEC / Renesas — Definición de marco de plomo
URL: https://www.renesas.com/document/gde/jedec-definition
[2] Biblioteca digital de la ASM — Mecanizado fotoquímico
URL: https://dl.asminternational.org/handbooks/edited-volume/33/chapter-abstract/442417/Photochemical-Machining
[3] Temas de ScienceDirect: Descripción general del marco de trabajo
URL: https://www.sciencedirect.com/topics/engineering/lead-frame
[4] ScienceDirect — Una visión general del estudio paramétrico del proceso de mecanizado fotoquímico y sus aplicaciones
URL: https://www.sciencedirect.com/science/article/pii/S2214785321049452
[5] ASTM B571 — Práctica estándar para ensayos de adhesión cualitativos de recubrimientos metálicos
URL: https://store.astm.org/standards/b571
[6] ISO — Requisitos de los sistemas de gestión de la calidad ISO 9001:2015
URL: https://www.iso.org/standard/62085.html