Die Herstellung von PEM-Elektrolyseurstapeln umfasst mehr als nur das Platzieren einer Membran zwischen zwei Platten. Die Leistungsfähigkeit des Stapels hängt von kontrollierten Grenzflächen zwischen der katalysatorbeschichteten Membran (CCM), den porösen Transportschichten (PTLs), den Plattenstrukturen, den Dichtungen und den Kompressionselementen ab. Selbst eine qualifizierte Komponente kann nach der Montage ausfallen, wenn Ausrichtung, Oberflächenbeschaffenheit oder Anpressdruck nicht stimmen.
Ein zuverlässiger Prozess beginnt mit den Betriebsanforderungen und verknüpft Materialprüfung, Fertigung, Oberflächenbehandlung, Reinraummontage, Komprimierung und Endprüfung. Dieser Leitfaden konzentriert sich auf PEM-Elektrolyseurstapel und deren kritische Komponenten. Die Anlagenintegration wird lediglich als nachgelagerte Schnittstelle dargestellt. Informationen zu den elektrochemischen Reaktionen finden Sie unter Funktionsweise eines PEM-Elektrolyseurs.
Wichtige Erkenntnisse
- Die Fertigungsanforderungen müssen definiert werden, bevor man sich für ein Platten-, PTL- oder CCM-Verfahren entscheidet.
- Die Bezeichnungen für poröse Schichten variieren je nach Architektur; überprüfen Sie die Bezeichnung und Funktion anhand der Schichtzeichnung.
- Bei der Blechproduktion müssen Korrosionsbeständigkeit, Leitfähigkeit, Geometrie und Kosten in Einklang gebracht werden.
- Die CCM-Kontrolle beginnt mit der Tintenverteilung und umfasst das Beladen und die Fehlerprüfung.
- Ausrichtung, Sauberkeit, Abdichtung und Kompression entscheiden darüber, ob qualifizierte Teile zusammenarbeiten.
- Das Anzugsmoment der Schrauben allein beweist keinen gleichmäßigen Kontaktdruck über die gesamte aktive Fläche.
- Die Qualitätskontrolle muss die eingehenden Materialien, die prozessbegleitenden kritischen Qualitätsmerkmale (CTQs) und die Leistung des montierten Stapels umfassen.
- Prototypenrouten sollten das Lernen unterstützen; Serienproduktionsrouten müssen Leistungsfähigkeit, Ausbeute und Rückverfolgbarkeit gewährleisten.
PEM-Elektrolyseur-Herstellungsprozess im Überblick
Die Produktionskette lässt sich wie folgt zusammenfassen:
Technische Anforderungen → Eingangsmaterialien → Plattenstrukturen → PTLs → CCMs → Rahmen und Dichtungen → Zellenmontage → Stapelkompression → Stapelprüfung → Produktionsfreigabe
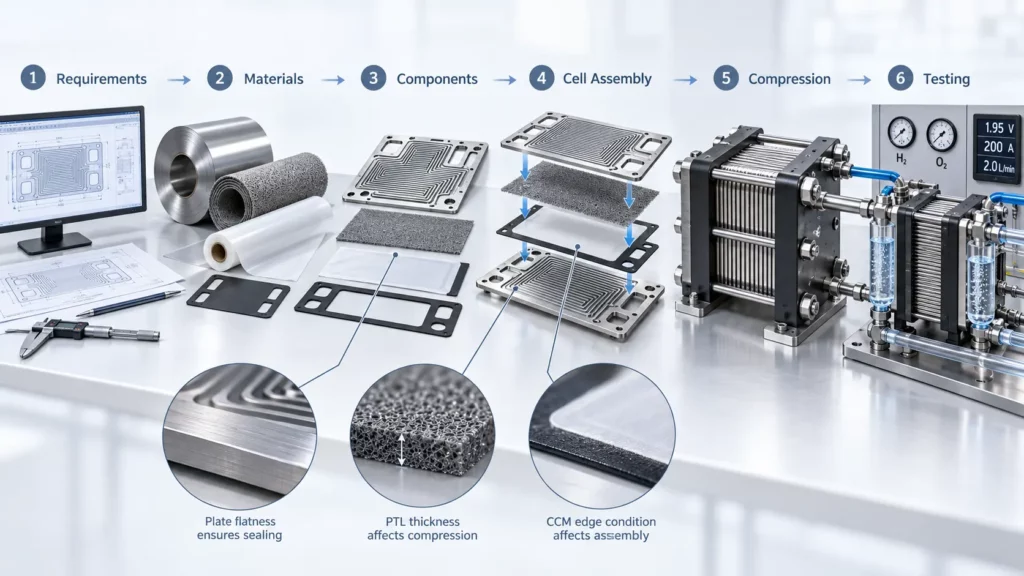
Diese Phasen sind voneinander abhängig. Die Planheit der Platte beeinflusst die Dichtigkeit, die Dicke der PTL die Kompression und die Kantenbeschaffenheit des CCM die Handhabung. Jede Komponentenänderung kann neue Montageeinstellungen oder Validierungsgrenzen erforderlich machen.
Eine Funktionsübersicht der unten aufgeführten Teile finden Sie unter PEM-Elektrolyseurkomponenten.
Zuerst die Anforderungen an die PEM-Elektrolyseur-Herstellung definieren
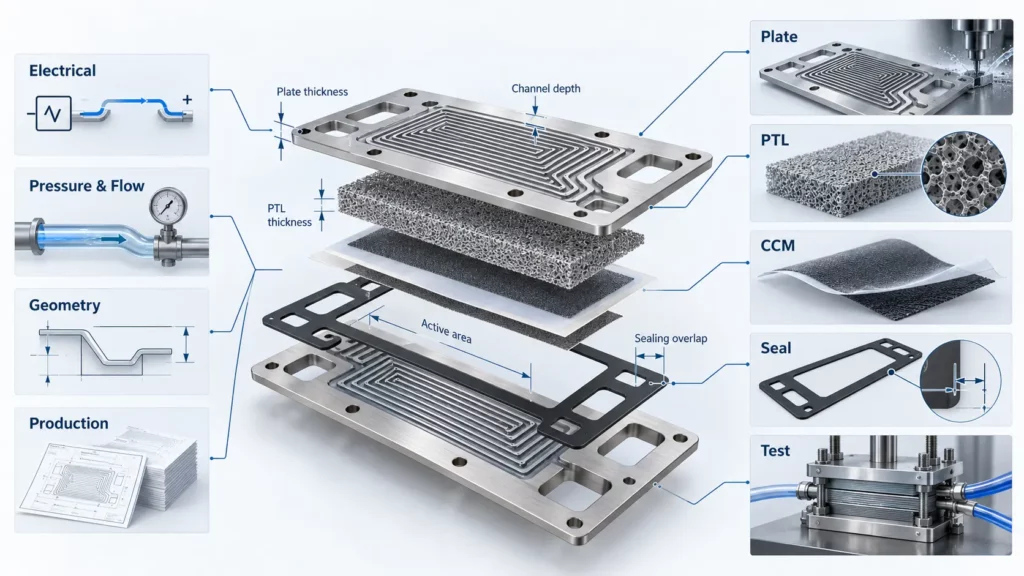
Beginnen Sie mit der Stapelverarbeitung, nicht mit einer bevorzugten Produktionsmethode. Übersetzen Sie Systemanforderungen in messbare Komponenten- und Schnittstellen-CTQs.
| Anforderungsgruppe | Vor der Produktion festzulegende Eingaben |
|---|---|
| Boardelektronik | Auslegungsstromdichte, aktive Fläche, Betriebsspannung, Zellenzahl |
| Druck und Durchfluss | Wasserstoffdruck, Druck auf der Wasser-/Sauerstoffseite, Differenzdruck, Durchflussrate |
| Geometrie | Platten- und PTL-Dicke, Strömungsfeld, Dichtflächen, Anschlüsse, Ausrichtungsmerkmale |
| Produktion | Prototypenmenge, Jahresvolumen, Zielausbeute, Rückverfolgbarkeit, Prüfniveau |
Diese Eingangsgrößen bestimmen Material, Werkzeuge, Beschichtung, Montage und Prüfung. Sie legen außerdem die erforderliche Zykluszeit, den Prüfdurchsatz und die Ausbeute fest.
Die Wahl des Fertigungswegs sollte sich nach der Bauteilfunktion, der Betriebsumgebung und dem Produktionsvolumen richten.
Wareneingangsvorbereitung und -prüfung
Die Wareneingangsprüfung verhindert, dass Materialabweichungen zu einer unbemerkten Prozessvariable werden. Identität, Zertifikatsdaten, Dicke, Oberflächenbeschaffenheit, Verunreinigungen und Chargenrückverfolgbarkeit werden geprüft. Die Porenstruktur wird anhand eines vereinbarten Verfahrens verifiziert.
Plattenmaterialien
PEM-Elektrolyseurplatten können aus Titan, beschichteten Metallsubstraten oder ausgewählten Edelstahlsorten bestehen. Die Materialwahl beeinflusst Formgebung, Ätzung, Reinigung, Beschichtung, Schweißen, Inspektion und Korrosionsschutz. Die gefertigte Oberfläche ist entscheidend, nicht allein die Materialdaten.
PTL-Materialien
Die Anoden-PTL (Physical Transfer Layer) dient der Wasserzufuhr und Sauerstoffentfernung. Als Materialien stehen Titanfilz, -gewebe, Sinterpulver und speziell entwickelte poröse Strukturen zur Verfügung. Titan ist beständig gegenüber der Anodenumgebung, seine Oberfläche kann jedoch den Kontaktwiderstand erhöhen.
Membran- und Katalysatormaterialien
Bei vielen Niedertemperatur-PEMWE-Anlagen wird im CCM eine protonenleitende Membran mit einem Iridium-basierten Sauerstoffentwicklungskatalysator an der Anode und einem Platin-basierten Wasserstoffentwicklungskatalysator an der Kathode verwendet. Katalysatorbeladung, Ionomergehalt, Membrandicke und Beschichtungsverfahren sind anlagenspezifisch. Materialidentität, Lagerung, Haltbarkeit, Kontamination und Chargenrückverfolgbarkeit müssen kontrolliert werden.
Strömungsfeld-, Separator- und Bipolarplattenfertigung
Die Plattenproduktion steuert zwei Ausgänge: die Strömungsfeldgeometrie und die endgültige Oberfläche, die dem PTL und der Dichtung zugeführt wird.
In PEM-Wasserelektrolyseuren können die Begriffe Bipolarplatte, Separatorplatte, Strömungsfeldplatte und Stromkollektorplatte je nach Stapelarchitektur unterschiedliche Funktionen beschreiben. Bitte überprüfen Sie die genaue Terminologie und Funktion anhand der Stapelzeichnung. In diesem Leitfaden bezeichnet „Platte“ diese metallischen Strukturen zur Strömungsverteilung und Stromabnahme zusammenfassend.
Blattvorbereitung
Vor der Kanalbildung sind Blechart, Dicke, Sauberkeit und Ebenheit zu prüfen. Die Abmessungen des Zuschnitts und die Bezugspunkte müssen die Ausrichtung von Anschluss und Stapel gewährleisten.
Strömungsfeldbildung
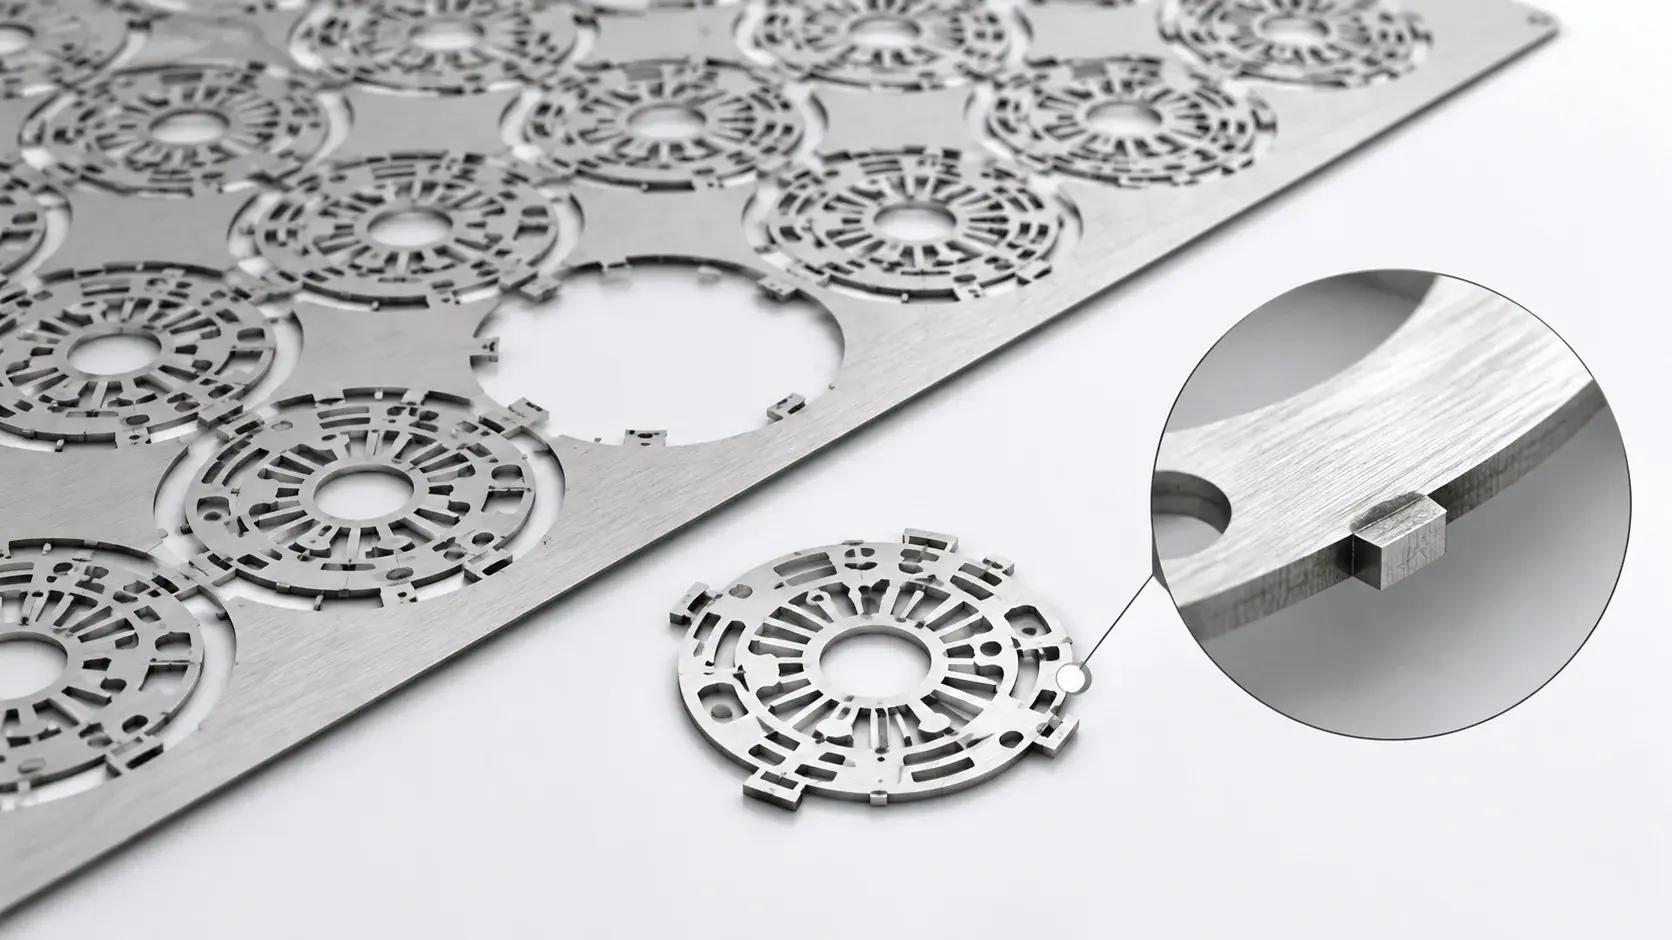
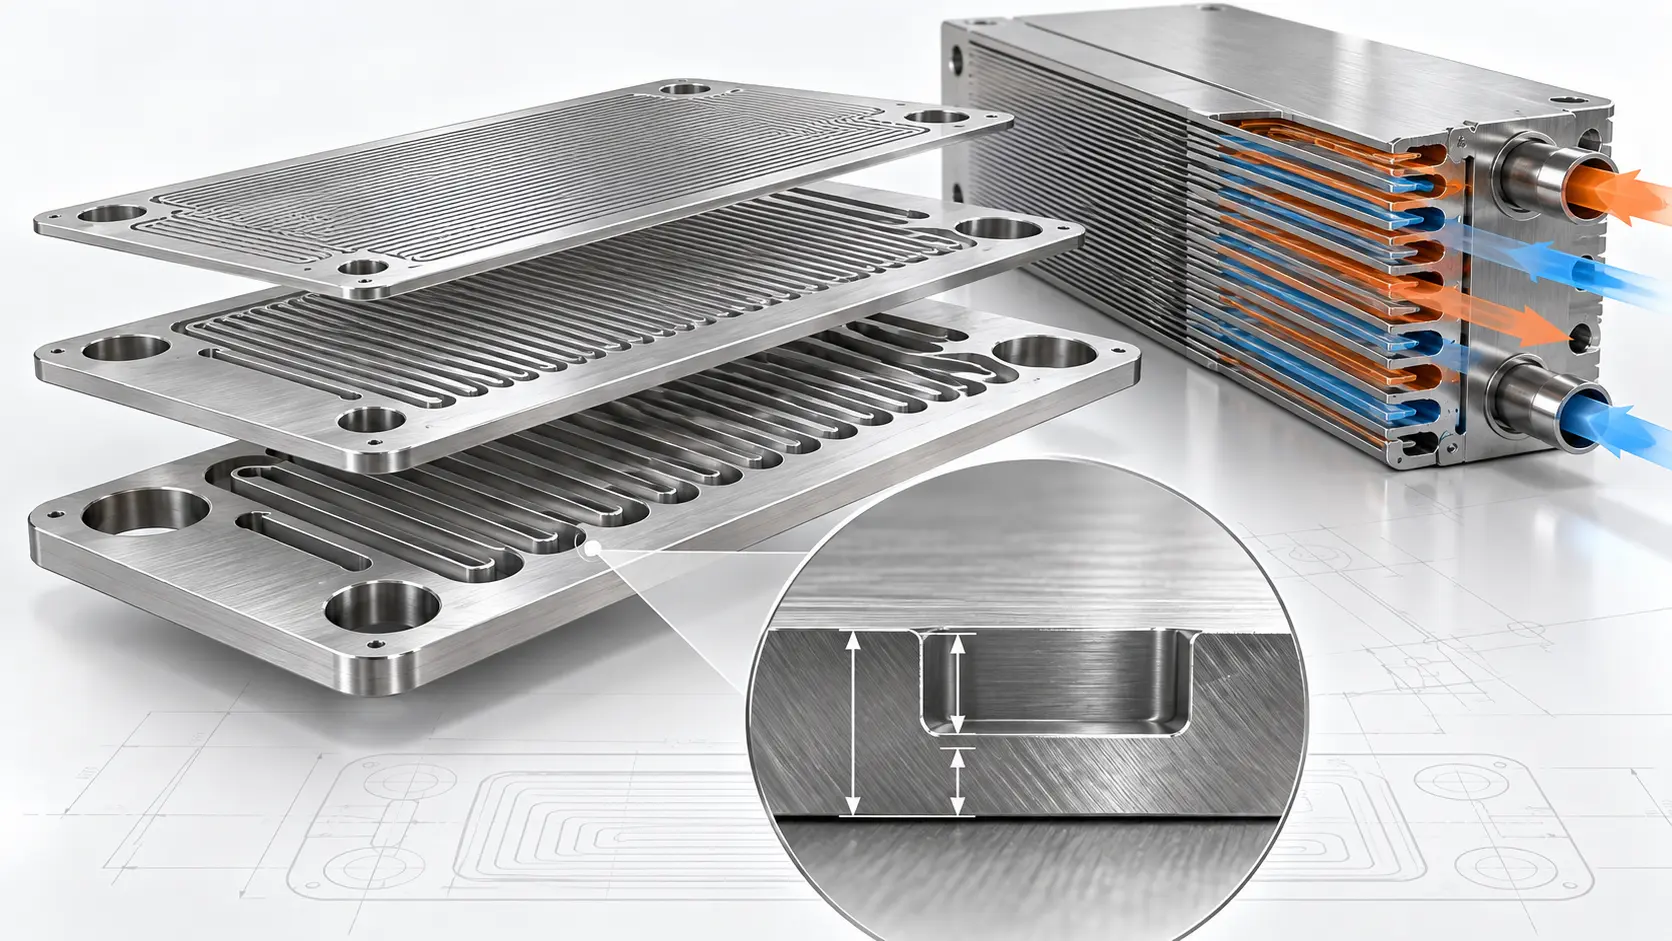
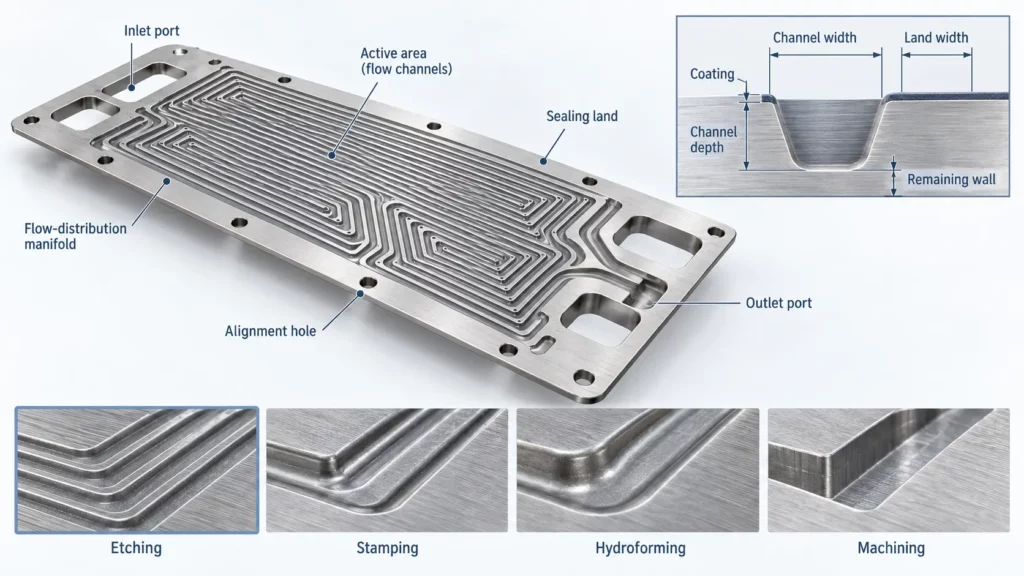
Metallische Strömungsfelder können geätzt, gestanzt, hydrogeformt oder bearbeitet werden. Die Auswahl erfolgt nach Dicke, Kanaltiefe, Komplexität, Toleranz, Werkzeugen und Volumen. Hier finden Sie einen Vergleich der Herstellungsverfahren für Bipolarplatten.
Chemisches Ätzen eignet sich für dünne Bleche, komplexe Kanäle und häufige Überarbeitungen, da keine Hartumformwerkzeuge benötigt werden. Stanzen und Hydroformen ermöglichen höhere Stückzahlen nach der Designfreigabe. Die spanende Bearbeitung eignet sich für dickere Entwicklungshardware, kann jedoch den Durchsatz und die Werkzeugzugänglichkeit einschränken.
Für Prototypen oder Kleinserien können chemisch geätzte Strömungsfeldplatten eine schnelle CAD-Überarbeitung ermöglichen. Die Zeichnung muss weiterhin Kanäle, Stege, Ebenheit, Anschlüsse und Prüfpunkte definieren.
Kritische Plattenabmessungen
Kanaltiefe und -breite, Stegbreite, Anschlüsse, Übergangsgeometrie, Ausrichtungsbohrungen, Dichtungsstege und Ebenheit sind zu kontrollieren. Kanalfehler beeinflussen den Durchfluss; Steg- und Ebenheitsfehler beeinflussen Kontakt und Abdichtung.
Reinigung und Oberflächenvorbereitung
Öl, Prozessrückstände, Partikel und lose Oxide nach Bedarf entfernen. Vor dem Beschichten prüfen, da die Beschichtung Verunreinigungen oder ungenaue Geometrien nicht korrigieren kann. Beachten Sie, wie sich die Oberflächenqualität der geätzten Platte auf die Deckkraft auswirkt.
Oberflächenbehandlung und Beschichtung
Verbesserung der Korrosionsbeständigkeit ohne übermäßigen Grenzflächenwiderstand. Kontrolle von Oberflächenvorbereitung, Bedeckung, Haftung, Gleichmäßigkeit, Kanten und Poren. Anpassung der Abnahmeverfahren an die Beschichtung und die PEMWE-Umgebung.
Plattenprüfung
Prüfen Sie Dicke, Strömungsfeldgeometrie, Anschlüsse, Ebenheit, Oberflächenfehler, Beschichtung und Ausrichtung. Eine rein visuelle Prüfung belegt weder die Maßhaltigkeit noch die elektrische Leistungsfähigkeit.
Herstellung einer porösen Transportschicht
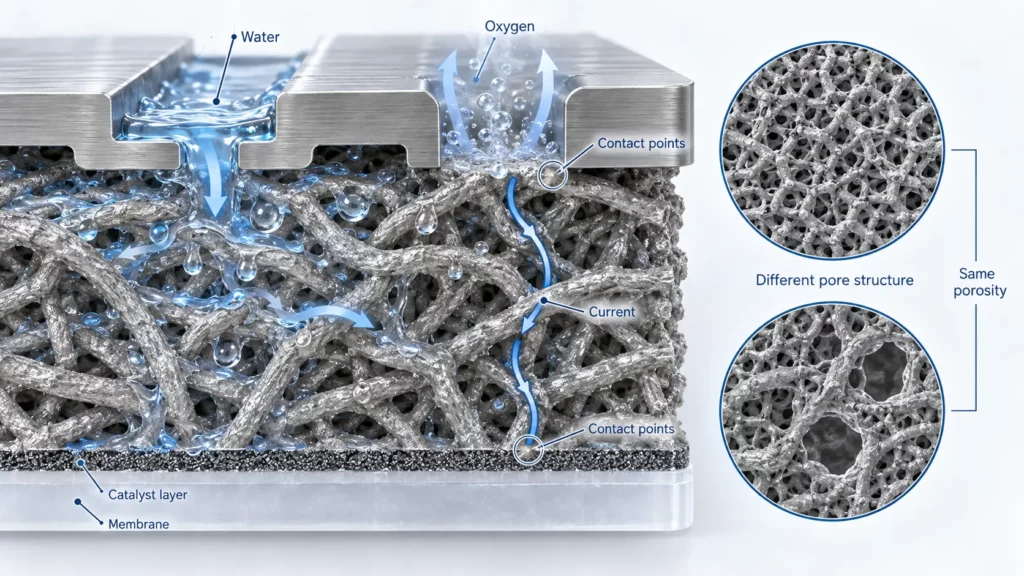
In PEM-Wasserelektrolyseuren wird die poröse Schicht üblicherweise als poröse Transportschicht (PTL) bezeichnet. Je nach Struktur und Autor können in der Literatur auch die Bezeichnungen poröse Transportelektrode und Gasdiffusionsschicht vorkommen. Prüfen Sie, ob die Bezeichnung des Herstellers der tatsächlichen Funktion der Schicht entspricht.
Die PTL auf der Anodenseite verteilt Wasser und unterstützt die Sauerstoffentfernung. Die poröse Schicht auf der Kathodenseite dient dem Wasserstofftransport und dem elektrischen Kontakt. Beide Seiten beeinflussen Wärmeübertragung, Grenzflächenkontakt und mechanische Lastübertragung.
Die vom DOE geförderte PTL-Entwicklung betrachtet Wasserfluss, Festigkeit und Elektrodenkontakt als gekoppelte Zielgrößen. Die Porosität allein reicht nicht aus.
Gängige Strukturen und Fertigungsvariablen
PTLs können gesintertes Pulver, Fasern oder Filze, Gewebe oder abgestufte Titanstrukturen verwenden. Folgende Variablen sind zu kontrollieren:
- Dicke und lokale Variation
- Porosität und Porengrößenverteilung
- Rauheit und Kontaktmorphologie
- Ebenheit und Kantenzustand
- Kompression und bleibende Verformung
- Oberflächenoxid, Behandlung oder Beschichtung
Eine gleichmäßige Gesamtporosität kann unterschiedliche Porenverteilungen und Kontaktverhalten verschleiern. Geben Sie daher sowohl die Mess- als auch die Probenahmemethode an.
Oberflächentechnik und -prüfung
Die Titanpassivierung bietet Korrosionsschutz, kann aber den Kontaktwiderstand erhöhen. Die Prüfrichtlinien des US-Energieministeriums (DOE) für Elektrolyseure weisen darauf hin, dass PTL-Beschichtungen häufig eingesetzt werden, um den Kontaktwiderstand zu verringern und die Lebensdauer zu verlängern.
| PTL-Parameter | Hauptfunktion betroffen | Inspektionsschwerpunkt |
|---|---|---|
| Materialstärke | Kompressions- und Schnittstellenposition | Durchschnittliche und lokale Variation |
| Porosität | Wasser- und Gastransport | Methoden- und Chargenkonsistenz |
| Porenstruktur | Lokaler Verkehr und Kontakt | Verteilung, nicht nur Durchschnitt |
| Flatness | Gleichmäßigkeit des Kontaktdrucks | Abweichung über die gesamte Fläche |
| Zustand der Oberfläche | Kontakt Widerstand | Oxid, Verunreinigung, Rauheit |
| Beschichtung | Korrosions- und elektrische Stabilität | Deckkraft, Haftung, Defekte |
Herstellung von katalysatorbeschichteten Membranen
Eine katalysatorbeschichtete Membran (CCM) trägt Katalysatorschichten auf der Membran. Sie ist nicht automatisch eine vollständige MEA, die auch Unterdichtungen, Rahmen oder poröse Schichten enthalten kann.
Katalysator-Tintenvorbereitung
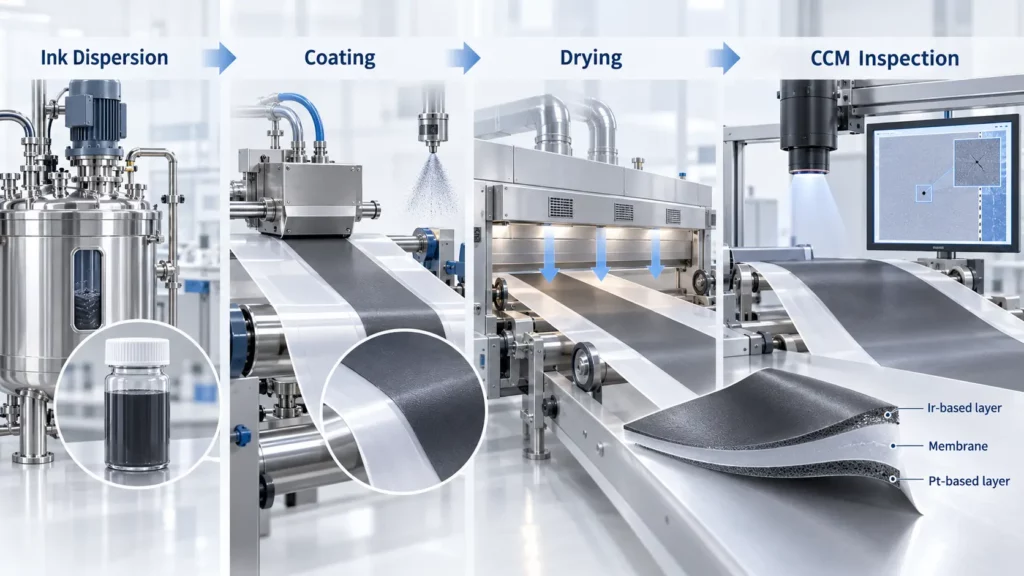
Die Tinte kombiniert Katalysator, Ionomer und Lösungsmittel. Deren Verhältnis, Feststoffgehalt, Viskosität, Partikelverteilung, Mischreihenfolge, Dispersionsenergie und Verarbeitungszeit müssen kontrolliert werden. Unzureichende Dispersion führt zu Agglomeraten, Düsenverstopfungen oder ungleichmäßiger Beschichtung.
Experimentelle Untersuchungen an IrO₂-Katalysatortinten zeigen, dass die Dispersionsmethode die Partikelverteilung, Stabilität und Rheologie beeinflusst. Die Tintenherstellung ist daher eine kritische Frage der Beschichtungstechnik.
Katalysatorschichtbildung
Zu den Beschichtungsverfahren gehören Direktbeschichtung, Sprühen, Transfer- oder Abziehbildbeschichtung, Siebdruck und Schlitzdüsenbeschichtung. Die Auswahl hängt von der Rheologie, der Membranhandhabung, der Beladung, der Fläche, der Trocknung und dem Volumen ab. Die aktualisierte Fertigungsanalyse für PEM-Elektrolyseure des NREL modelliert sowohl Sprüh- als auch Schlitzdüsenbeschichtungsverfahren.
Trocknungs- und Membranhandhabung
Beim Trocknen muss das Lösungsmittel entfernt werden, ohne dass Risse, starke Temperaturgradienten, Verunreinigungen oder Membranverformungen entstehen. Temperatur, Luftstrom, Verweilzeit bzw. Bandgeschwindigkeit und Bahnspannung sind zu kontrollieren.
Heißpressen kann für ausgewählte Verfahren wie den Katalysatorschichttransfer, die CCM- oder MEA-Montage eingesetzt werden, ist aber nicht universell anwendbar. Die validierte Methode hängt vom Membrantyp, der Katalysatorschichtarchitektur, dem Design der Unterdichtung und dem Montageprozess des Lieferanten ab.
Katalysatorbeladung und CCM-Inspektion
Ungleichmäßige Belastung führt zu lokalen Stromdichteschwankungen. Prüfen Sie die Gesamt- und Raumbelastung, Abmessungen, Kanten, Risse, Poren und Membranschäden. Kombinieren Sie die Belastungsmessung gegebenenfalls mit einer optischen Inspektion.
Rahmen, Dichtungen und Dichtungskomponenten
Rahmen und Dichtungen steuern die Flüssigkeitstrennung, Anschlüsse, Bauteilposition und Kompressionsgrenzen. Die Werkstoffe sind anhand der Wasserchemie, der Temperatur, der Gasbelastung, des Differenzdrucks und des Kriechverhaltens auszuwählen.
Dicke, Geometrie, Anschlüsse, Überlappung der Dichtungsfläche und Beschädigungen prüfen. Häufige Risiken sind:
- Fehlausrichtung: Blockiert eine Öffnung oder verringert die Dichtungsüberlappung.
- Unzureichende Kompression: Führt zu einer externen oder internen Leckagequelle.
- Übermäßige Kompression: Beschädigt die Dichtung oder verändert die Dicke angrenzender PTL-Schichten.
- Beschädigung durch Partikel oder Kanten: Schafft einen lokalen Pfad durch das Robbenland.
Gemeinsam Dichtungs-, Platten- und Kompressionsspezifikationen entwickeln.
PEM-Elektrolyseurzellenbaugruppe
Die Zellassemblierung steuert die Schnittstellen. Eine typische Wiederholungseinheit ist:
Platte → Anoden-PTL → CCM/MEA → Kathoden-Porenschicht → Platte
Die Reihenfolge variiert je nach Ausführung. Anschlüsse, aktive Fläche, Katalysatorschichten, poröse Schichten, Rahmen, Dichtungen und Plattenbezugspunkte ausrichten.
Sauberkeit ist eine kritische Qualitätsbedingung. Partikel können den Kontakt beeinträchtigen oder die Membran beschädigen. Fingerabdrücke, Rückstände und Metallspäne können elektrische oder Dichtungsschnittstellen verunreinigen.
Prüfen Sie während der Entwicklung den Kontakt zwischen PTL und CCM, PTL und Platte sowie Dichtung und Platte. Das Verhalten des Schichtsystems hängt von diesen Schnittstellen ab.
Stapelmontage und Kompressionskontrolle
Die Stapelbaugruppe wiederholt die Zelleneinheit zwischen Stromabnehmern, Endplatten und Kompressionselementen. Die Last muss die Abdichtung und den Kontakt aufrechterhalten, ohne die Membran oder die PTLs zu beschädigen.
| Kompressionszustand | Wahrscheinliches Ergebnis |
|---|---|
| Zu niedrig | Hoher Kontaktwiderstand, schwache Abdichtung, instabile Grenzflächen |
| Zu hoch | PTL-Verformung, Dichtungsüberkompression, Membran-Grenzflächenspannung |
| Ungleichmäßig | Lokaler Widerstand, lokale Leckage, ungleichmäßiges Zellverhalten |
Das Anzugsmoment von Schrauben ist indirekt. Reibung, Gewinde, Steifigkeit der Endplatte, Bauteildicke und die Anzugsreihenfolge beeinflussen den tatsächlichen Anpressdruck. Das Drehmoment allein beweist keine gleichmäßige Kontaktfläche.
Die veröffentlichten Kompressionswerte sind prüfspezifisch und dürfen nicht direkt in eine Fertigungszeichnung übernommen werden. Der validierte Bereich hängt von der PTL-Architektur, der Dichtungsdicke, der aktiven Fläche, der Plattensteifigkeit, der Temperatur, dem Druck und der Kompressionsgeschichte ab.
Definieren Sie die Anzugsreihenfolge, die Anzahl der Durchgänge, die kalibrierten Werkzeuge und die endgültige Stapelhöhe. Korrelieren Sie während der Entwicklung die Anzugsbedingungen mit Kraftmessdosen, Schraubendehnung, kalibrierten Druckvorrichtungen, druckempfindlichen Folien (sofern chemisch und geometrisch geeignet) oder einer anderen validierten Methode.
Qualitätskontrolle und Endprüfung von PEM-Elektrolyseuren
Nutzen Sie drei Qualitätskontrollen: Wareneingangsprüfung, Fertigungsbegleitende Prüfung und Prüfung des fertigen Produkts. Dadurch werden Fehler näher an ihrer Quelle lokalisiert.
| Prüfung oder Inspektion | Was es überprüft | Typische Kontrollstufe |
|---|---|---|
| Maßkontrolle | Platte, PTL, Dichtung, Ausrichtung | Eingehend / in Bearbeitung |
| Oberflächeninspektion | Beschichtung, Rückstände, Kratzer | In Bearbeitung |
| Kontakt Widerstand | Verhalten der Grenzfläche oder Beschichtung | Komponente / Probe |
| Lecktest | Äußere und innere Abdichtung | Zelle / Stapel EOL |
| Druckintegrität | Struktur unter definierten Bedingungen | Qualifikation / festgelegtes EOL |
| Isolationsprüfung | Elektrische Trennung von der Struktur | Stapelzeilenende |
| Durchflusstest | Hafen- und Kanalkontinuität | Stack EOL |
| Polarisationskurve | Spannungs-Strom-Verhalten | Funktionale Validierung |
| EIS | Diagnose von ohmschen und Grenzflächenverlusten | Entwicklung / ausgewählte Prüfungen |
| Gasanalyse | Zusammensetzung des Abgases im Abgaskanal und im Abgas | Funktionale Validierung |
Die Prüfkapazitäten des US-Energieministeriums (DOE) für Elektrolyseure umfassen Polarisationsmessungen, Wechselstromimpedanzmessungen, Voltammetrie, Belastungstests und Gasanalysen. Die Entwicklung sollte den für die Produktion erforderlichen kleineren Prüfsatz ermitteln.
Die Ergebnisse von Abgastests können spätere Sicherheits- und Konformitätsprüfungen auf Systemebene unterstützen, diese Anleitung deckt jedoch keine vollständige Elektrolyseurzertifizierung ab. Beispielsweise behandelt ISO 22734-1:2025 die Sicherheitsanforderungen für vollständige Wasserstoffgeneratoren, die Wasserelektrolyse nutzen. Ein bestandener Abgastest ist nicht gleichbedeutend mit einer Systemzertifizierung.
Legen Sie die Akzeptanzkriterien anhand der genehmigten Konstruktion fest. Übernehmen Sie keine Grenzwerte, ohne Druck, Fläche, Materialien und Betriebsdauer zu bestätigen.
Häufige Herstellungsfehler bei PEM-Elektrolyseuren
| Defekt | Wahrscheinliche Herstellungsursache | Mögliche Wirkung |
|---|---|---|
| Unebene Kanäle | Ätz-, Form- oder Werkzeugvariation | Durchflussungleichverteilung |
| Plattenverzug | Umformkraft, Eigenspannung oder thermische Einwirkung | Schlechte Abdichtung oder Kontakt |
| Beschichtungslöcher | Oberflächenverunreinigung oder Ablagerungsvariation | Lokales Korrosionsrisiko |
| Variation der PTL-Dicke | Prozessvariation bei porösen Materialien | Ungleichmäßige Kompression und Kontakt |
| CCM-Lastvariation | Instabilität der Tinte oder Beschichtung | Lokale Stromdichtevariation |
| Risse in der Katalysatorschicht | Trocknungs- oder Formulierungsproblem | Instabile lokale Leistung |
| Portfehlausrichtung | Datums-, Schnitt- oder Montagefehler | Durchflussbehinderung oder Leckage |
| Ungleichmäßige Stapelkompression | Steifigkeit der Hardware oder Abweichungen beim Anziehen | Widerstands- und Leckagevariation |
| Dichtungsschaden | Handhabung oder übermäßige Kompression | Interne oder externe Leckage |
| Partikelverschmutzung | Schwache Reinigungs- oder Montagekontrolle | Membran-, Dichtungs- oder Kontaktfehler |
Vor einer Prozessänderung den Fehler anhand von Messungen bestätigen.
Qualitätskritische Kontrollen entlang der gesamten Fertigungskette
CTQs verknüpfen jeden Prozess mit einem Fehlermodus und einer Inspektionsmethode.
| Komponente | Prozess | Primäres CTQ | Hauptausfall | Inspektionsansatz |
|---|---|---|---|---|
| Plate | Ätzen oder Formen | Kanäle und Ebenheit | Fehlverteilung oder Leckage | Optisches, Profil- oder Koordinatenmessgerät |
| Beschichtung | Oberflächenbehandlung | Deckkraft und Widerstandsfähigkeit | Korrosion oder elektrischer Verlust | Oberflächen- und elektrische Prüfungen |
| PTL-Erweiterung | Poröse Fertigung | Dicke, Porosität, Oberfläche | Transport- oder Kontaktverlust | Dicke, Porosität, Oberfläche |
| CCM | Beschichtung und Trocknung | Belastung und Gleichmäßigkeit | Lokaler Leistungsverlust | Lade- und optische Prüfungen |
| Seal | Schneiden oder Formen | Geometrie und Dicke | Leckage | Maß- und Sichtprüfung |
| Stapeln | Montage | Ausrichtung und Kompression | Widerstand oder Leckage | Höhe, Last, elektrisch, Leckage |
Siehe zugehörige Spezifikationen und Prüfverfahren für Bipolarplatten . Passe alle Grenzwerte an die PEMWE-Umgebung an.
Prototypenfertigung vs. Massenproduktion
Die Prototypenfertigung sollte den Lernprozess maximieren. Flexible Werkzeuge, schnelle Zeichnungsänderungen, Maßberichte und Kleinserienprüfung verknüpfen Geometrie mit den Ergebnissen der Fertigungszelle.
Die Serienproduktion muss ein bewährtes Prozessfenster innerhalb der angestrebten Taktzeit gewährleisten. Dies erfordert Fähigkeitsüberwachung, effiziente Inspektion, Rückverfolgbarkeit, Ausbeuteverfolgung und Reaktionspläne.
| Prototyp-Priorität | Priorität der Massenproduktion |
|---|---|
| Schnelle CAD-Iteration | Stabiles Design freigegeben |
| Flexible Werkzeuge | Wiederholbarer Hochdurchsatzprozess |
| Hohe Prüfintensität pro Teil | Automatisierte oder stichprobenartige Inspektion |
| Lernen aus individuellen Fehlern | Statistische Kontrolle und Ertragsmanagement |
| Manuelle oder halbautomatische Arbeit | Fehlersichere, rückverfolgbare Montage |
Ein Laborprozess lässt sich nicht automatisch skalieren. Überprüfen Sie Zykluszeit, Kapazität, Prozessfenster, Messwiederholbarkeit, Versorgungssicherheit, Ausschussursachen und Ausbeute beim Zielvolumen.
Wo die Stapelfertigung endet
Dieser Leitfaden endet bei der qualifizierten Anlagenarchitektur und ihren definierten Schnittstellen. Leistungselektronik, Zirkulation von deionisiertem Wasser, Gas-Flüssigkeits-Trennung, Wasserstofftrocknung, Kühlung, Sensoren, Steuerungen und die Zertifizierung des Gesamtsystems gehören zur Anlagenintegration.
Das Freigabepaket für den Stack sollte elektrische Anschlüsse, Druckgrenzen, Fluidanschlüsse, thermische Grenzwerte, Sensorschnittstellen und den validierten Betriebsbereich definieren. Diese Ergebnisse dienen als Eingangsdaten für einen separaten Systemintegrationsprozess.
Checkliste für die Herstellung von PEM-Elektrolyseuren
Vor der Freigabe eines Stacks Folgendes überprüfen:
- Materialidentität, Zertifikate und Chargenrückverfolgbarkeit sind vollständig.
- Die Plattenkanäle, Öffnungen, Dichtflächen und die Ebenheit entsprechen der Zeichnung.
- Die Plattenoberflächen und Beschichtungen erfüllen die Prüfkriterien.
- PTL-Dicke, Porosität, Oberfläche und Kompression entsprechen den Spezifikationen.
- CCM-Belastung, Abmessungen, Kanten und Membranzustand bestehen.
- Dichtungen, Anschlüsse, aktive Bereiche und poröse Schichten sind aufeinander abgestimmt.
- Die Aufzeichnungen zur Sauberkeit der Montage sind vollständig.
- Anzugsreihenfolge, Stapelhöhe und Kompression werden überprüft.
- Dichtheits-, Druck-, Isolations- und Durchflussprüfungen bestanden.
- Die funktionalen Ergebnisse erfüllen die genehmigten Akzeptanzkriterien.
- Die Ergebnisse der Abgasanalysen von Abgasübergängen und Abgasanlagen entsprechen dem genehmigten Prüfplan.
- Nichtkonforme Teile und Nacharbeiten bleiben nachvollziehbar.
Häufig gestellte Fragen
Was sind die wichtigsten Herstellungsschritte für einen PEM-Elektrolyseur?
Die Abfolge ist: Anforderungen, Wareneingangskontrolle, Plattenherstellung, PTL- und CCM-Produktion, Siegel, Zellenmontage, Stapelkomprimierung, Endprüfung und Produktionsfreigabe.
Was ist ein PTL in einem PEM-Elektrolyseur?
Die PTL auf der Anodenseite verteilt Wasser und unterstützt die Sauerstoffentfernung. Die poröse Schicht auf der Kathodenseite dient dem Wasserstofftransport und dem elektrischen Kontakt. Dicke, Porenstruktur, Oberflächenbeschaffenheit und Kompression müssen gemeinsam gesteuert werden.
Warum wird Titan häufig für PTLs in PEM-Elektrolyseuren verwendet?
Titan ist gegenüber der Anodenumgebung beständig. Seine passive Oberfläche kann den Kontaktwiderstand erhöhen, daher kann eine Behandlung oder Beschichtung erforderlich sein.
Wie wird eine katalysatorbeschichtete Membran hergestellt?
Katalysator und Ionomer werden in einem Lösungsmittel dispergiert. Die Schichten werden auf die Membran aufgetragen oder übertragen, getrocknet und auf Beladung, Gleichmäßigkeit, Risse, Kanten und Membranbeschädigungen geprüft.
Wie werden Bipolarplatten für PEM-Elektrolyseure hergestellt?
Metallplatten können geätzt, gestanzt, hydrogeformt oder spanend bearbeitet werden. Die Auswahl erfolgt nach Dicke, Kanalgeometrie, Toleranz, Konstruktionsreife, Werkzeugausstattung und Volumen. Anschließend werden Reinigung, Beschichtung und Prüfung nach Bedarf durchgeführt.
Welche Tests werden nach der Montage des PEM-Elektrolyseurstapels durchgeführt?
Ein Anlagenplan kann Dichtheits-, Druck-, Isolations-, Durchfluss- und Funktionsprüfungen umfassen. Polarisationskurven bestätigen die Leistungsfähigkeit. EIS- und Gasanalysen unterstützen Entwicklung, Diagnose, Qualifizierung oder ausgewählte Produktionsprüfungen.
Fazit
Die Herstellung von PEM-Elektrolyseurstapeln umfasst sowohl die Komponentenproduktion als auch die Schnittstellenkontrolle. Plattengeometrie, PTL-Struktur, CCM-Gleichmäßigkeit, Dichtungen, Ausrichtung, Reinheit und Kompression müssen kompatibel bleiben.
Verwenden Sie eine einheitliche, wiederholbare Logik: Definieren, Fertigen, Prüfen, Montieren, Komprimieren, Testen und Skalieren . Bei dünnen Strömungsfeldplatten sollten Geometrie, Material, Beschichtung, Prüfung und Volumen vor der Prototypenerstellung überprüft werden. Dies reduziert Nachbesserungen vor der Serienfreigabe.