
Die fotochemische Ätzung ist ein Präzisionsverfahren in der Metallbearbeitung. Dabei werden Fotolack, ultraviolettes Licht und eine kontrollierte chemische Ätzung eingesetzt, um ausgewählte Bereiche eines Metallblechs abzutragen. Das Verfahren wird auch als Fotoätzen, fotochemische Bearbeitung oder PCM bezeichnet.
Ingenieure nutzen die fotochemische Ätzung häufig für dünne, detailreiche Bauteile mit sauberen Kanten und reproduzierbaren Konturen. Typische Beispiele sind präzisionsgeätzte Metallkomponenten wie Metallfilter, EMI/RFI-Abschirmungen, Leadframes, Shims, Encoderscheiben, Bipolarplatten und Lautsprechergitter. Das Verfahren kommt ohne Schneidwerkzeug und hohe Hitze aus.
Die erreichbare Toleranz und die Bauteilgröße sind jedoch keine festen Werte. Sie hängen von der Metallgüte, der Dicke, der Bauteilgeometrie, der Ätztiefe, den Oberflächenanforderungen und dem Prüfverfahren ab. Eine Zeichnungsprüfung ist daher vor der Produktion unerlässlich.
Photochemisches Ätzen im Überblick
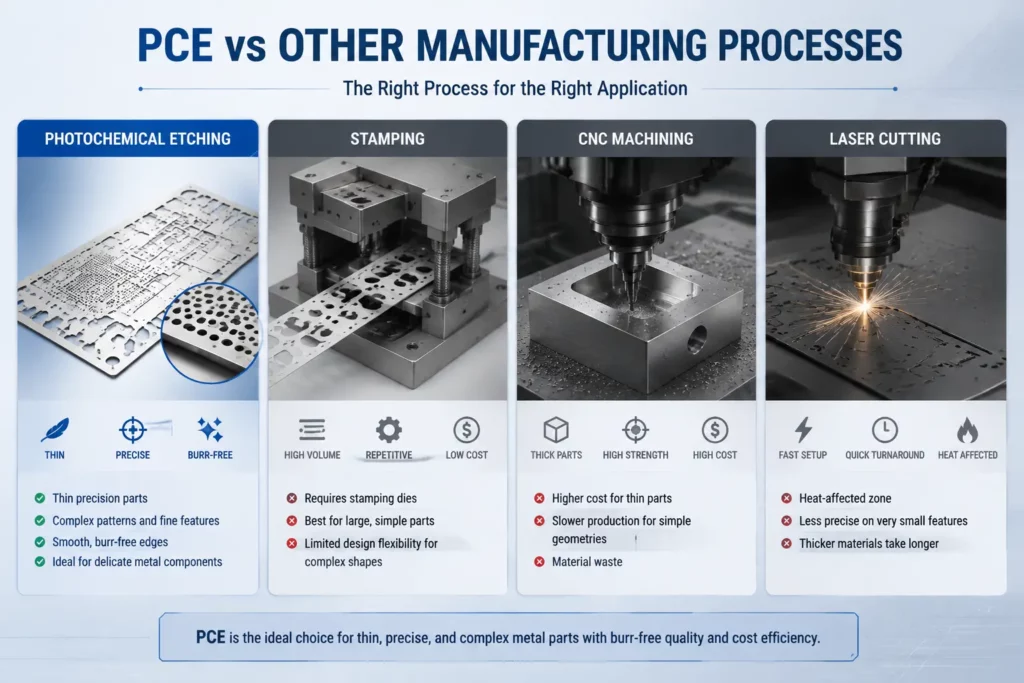
- Die Fotoätzung eignet sich gut für dünne, komplexe Metallteile, bei denen Designflexibilität und schnelle Werkzeugwechsel wichtig sind. Im Gegensatz zum Stanzen, das spezielle Werkzeuge erfordert, Photochemische Bearbeitung verwendet fotorealistische Muster anstelle von starren Werkzeugen.
- Stanzen ist effizient für die Massenproduktion von Standardteilen. Es erfordert jedoch eine anfängliche Investition in Werkzeuge.
- Die CNC-Bearbeitung eignet sich für starke, starre und dicke Abschirmkonstruktionen. Bei der Herstellung dünner Teile ist sie in der Regel teurer.
- Laserschneiden ermöglicht schnelle Designänderungen und eignet sich gut für Prototypen und einfache Geometrien. Allerdings kann die Hitze die Qualität der Schnittkanten beeinträchtigen.
- Zusammenfassend lässt sich sagen: Für dünne und detaillierte Abschirmungsteile empfiehlt sich das Fotoätzen, für Standardbauteile in großen Stückzahlen das Stanzen, für dicke und starre Strukturen die CNC-Bearbeitung und für Prototypen oder Konstruktionen, die häufige Änderungen erfordern, das Laserschneiden.
Was ist photochemisches Ätzen?
Die fotochemische Ätzung ist ein subtraktives Fertigungsverfahren. Subtraktiv bedeutet, dass bei diesem Verfahren Material abgetragen wird, um das Endprodukt zu erzeugen.
Eine lichtempfindliche Beschichtung, Fotolack genannt, schützt die Bereiche, die erhalten bleiben müssen. Ultraviolettes Licht überträgt das Bauteildesign auf das beschichtete Metall. Das freigelegte Metall wird anschließend durch ein kontrolliertes Ätzmittel entfernt, während das geschützte Metall erhalten bleibt.
Das Ergebnis ist ein flaches Metallbauteil mit dem gewünschten Außenprofil, Bohrungen, Schlitzen, Kanälen, Markierungen oder anderen Details. Da bei diesem Verfahren keine Schneide zum Einsatz kommt, lassen sich komplexe Designs ohne die beim Stanzen oder Bearbeiten üblichen mechanischen Kräfte realisieren.
Sind Fotoätzen und fotochemische Bearbeitung dasselbe?
In der Metallverarbeitungsindustrie werden verschiedene Begriffe für eng verwandte Verfahren verwendet, darunter photochemische Bearbeitung (PCM) , Fotoätzen und chemisches Fräsen.
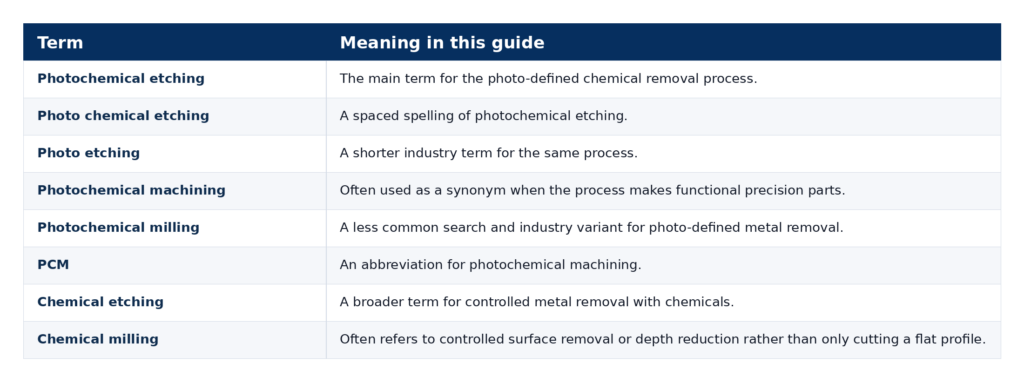
Die genaue Bezeichnung ist weniger wichtig als die Fertigungsanforderungen. Der Lieferant muss dennoch Material, Dicke, Geometrie, Toleranz, Menge und den endgültigen Anwendungsbereich kennen.
Für eine umfassendere Einführung in diese Dienstleistungskategorie besuchen Sie die Webseite von TMNetch zum Thema chemisches Ätzen.
Wie funktioniert das photochemische Ätzverfahren?
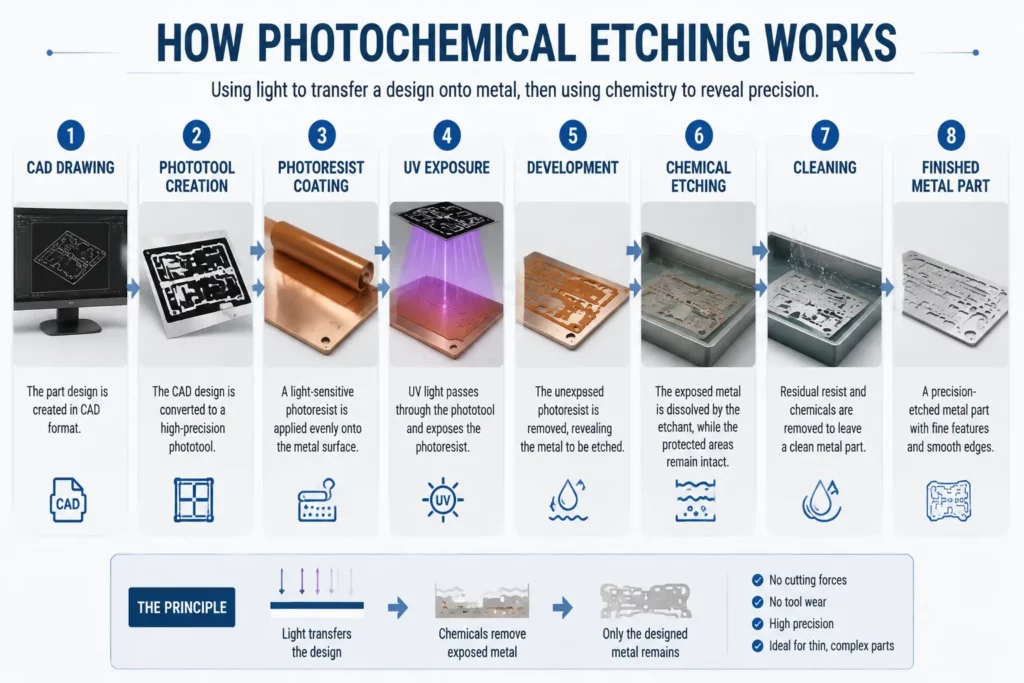
Das Verfahren wandelt eine digitale Zeichnung in ein fotorealistisches Muster auf Metall um. Jeder Schritt beeinflusst die endgültige Genauigkeit und die Oberflächenbeschaffenheit.
1. Zeichnungs- und DFM-Überprüfung
Der Lieferant prüft zunächst die Zeichnung im Hinblick auf die Fertigungsgerechtigkeit (Design for Manufacturability, DFM). Bei dieser Prüfung werden Materialgüte, Dicke, kritische Abmessungen, Loch- und Schlitzgrößen, Merkmalsabstände, halbgeätzte Bereiche, Oberflächenbeschaffenheit, Menge und Prüfanforderungen berücksichtigt.
Dieser Schritt identifiziert Merkmale, die beim Ätzen schwer zu kontrollieren sein könnten. Er hilft auch dabei, kritische Maße von Maßen zu unterscheiden, die eine größere Toleranz aufweisen können.
2. Metallauswahl
Das gewählte Metall muss die funktionalen Anforderungen des Bauteils erfüllen. Leitfähigkeit, Korrosionsbeständigkeit, Festigkeit, Federverhalten, Gewicht, Umformbarkeit und Beschichtungsanforderungen können die Wahl beeinflussen.
Der Lieferant prüft außerdem die Legierungssorte, den Härtegrad, die Dicke und die Oberflächenbeschaffenheit. Unterschiedliche Sorten desselben Metalls lassen sich möglicherweise nicht exakt gleich ätzen.
3. Reinigung und Oberflächenvorbereitung
Öl, Staub, Oxide und andere Oberflächenverunreinigungen können die Haftung des Fotolacks beeinträchtigen. Das Metall wird daher vor der Beschichtung gereinigt.
Eine gleichmäßige Oberfläche verbessert die Haftung des Fotolacks auf dem Trägermaterial. Zudem verringert sie das Risiko unerwünschter Ätzung unterhalb beschädigter oder schlecht haftender Bereiche.
4. Fotolackbeschichtung
Bei beidseitigem Ätzen des Metalls wird ein UV-empfindlicher Fotolack auf beide Seiten aufgetragen. Hitze und Druck tragen zur Bildung einer gleichmäßigen Fotolackschicht bei.
Die Beschichtung schützt die Bereiche, die nach dem Ätzen erhalten bleiben sollen.
5. UV-Exposition
Das digitale Design wird in ein Fotowerkzeug-Artwork oder ein anderes kontrolliertes Bildformat umgewandelt. Ultraviolettes Licht überträgt dieses Muster auf den Fotolack.
Eine korrekte Ausrichtung ist wichtig, wenn Vorder- und Rückseite aufeinandertreffen müssen. Die Ausrichtung beeinflusst Durchgangslöcher, Schlitze, Kanäle und andere doppelseitige Merkmale.
6. Entwickeln
Beim Entwicklungsprozess wird der Fotolack aus den zu ätzenden Bereichen entfernt. Der verbleibende Fotolack schützt die endgültige Bauteilgeometrie.
In diesem Stadium trägt das Metall die Vorlage, die den Materialabtrag steuert.
7. Chemisches Ätzen
Das vorbereitete Blech durchläuft eine Ätzanlage mit kontrollierter Steuerung. Das Ätzmittel entfernt je nach Design das freiliegende Metall von der Vorderseite, der Rückseite oder beiden Seiten.
Materialqualität, Schichtdicke, Liniengeschwindigkeit, Ätzmittelbedingungen, Temperatur und Sprühsteuerung können das Ergebnis beeinflussen. Der Prozess muss zudem ein seitliches Ätzen unterhalb des Fotolacks ermöglichen. Dieser Effekt wird als Hinterschneidung bezeichnet.
8. Entlacken und Reinigen
Nach dem Ätzen wird der verbliebene Fotolack entfernt. Anschließend werden die Teile gereinigt, um sie für die Inspektion oder die Weiterverarbeitung vorzubereiten.
Je nach Ausführung können die Teile zur besseren Handhabung mit dem Blech verbunden bleiben oder sich nach dem Ätzen vom Blech lösen.
9. Inspektion
Das fertige Bauteil wird anhand der Zeichnung und des Prüfplans überprüft. Auf der Webseite von TMNetch zum Thema Fotoätzen werden die CMM-Prüfung und Qualitätskontrollen als Teil des Prozesses aufgeführt.
Die Prüfung sollte sich auf die Maße und Merkmale konzentrieren, die Passform, Montage oder Leistung beeinflussen. Die anzuwendende Methode sollte vor Produktionsbeginn vereinbart werden.
10. Sekundärverarbeitung
Manche geätzte Teile erfordern zusätzliche Bearbeitungsschritte. TMNetch listet auf seiner Webseite für Fotoätzdienstleistungen hauseigene Galvanisierung, Biegen, Laserschneiden, Polieren und kundenspezifische Verpackungen auf.
Diese Arbeitsschritte sollten vor dem Ätzen geplant werden. Durch Beschichten, Biegen und Polieren können sich Abmessungen, Lochgröße, Ebenheit oder Oberflächenbeschaffenheit verändern.
Weitere Informationen zu Produktionssystemen finden Sie im Leitfaden für chemische Ätzanlagen.
Welche Materialien können photochemisch geätzt werden?
Die photochemische Ätzung eignet sich für die Bearbeitung vieler Metalle, jedoch erfordert jede Legierung eine geeignete chemische Zusammensetzung und Prozesskontrolle. Das Material sollte daher nicht nur nach Ätzbarkeit, sondern vor allem nach seiner Eignung für die spätere Anwendung ausgewählt werden.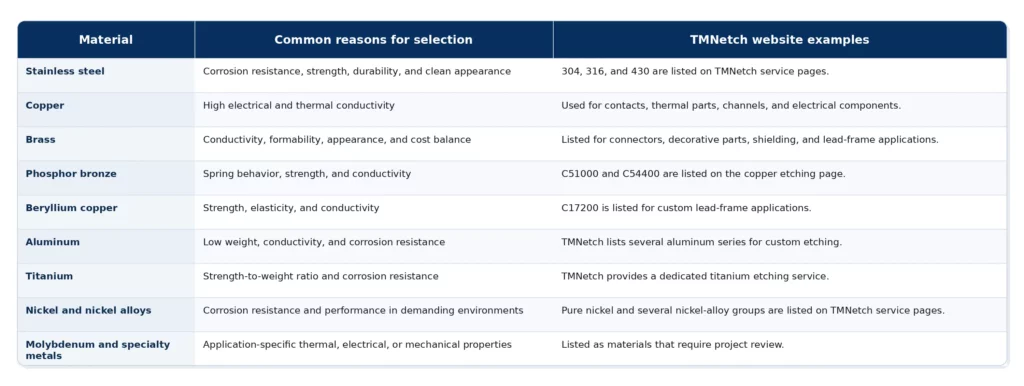
Die Materialfreigabe sollte die genaue Güteklasse und Härte angeben. Beispielsweise kann ein Federkontakt Phosphorbronze oder Berylliumkupfer erfordern, während für eine EMI-Abschirmung Edelstahl, Neusilber, Kupfer oder verzinkter Stahl verwendet werden kann.
Für einen detaillierteren Materialüberblick lesen Sie bitte den separaten Leitfaden zu chemischen Ätzmaterialien und -verfahren .
Toleranzen und Konstruktionsrichtlinien für die photochemische Ätzung
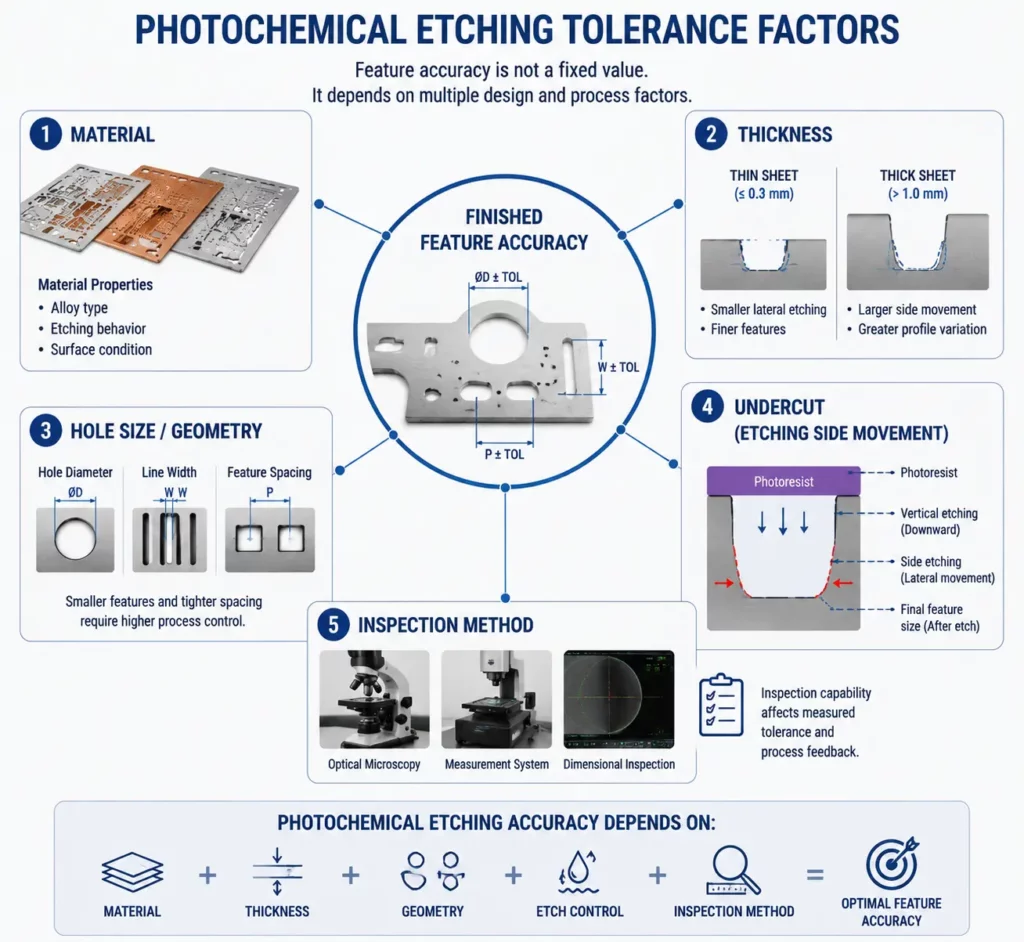
Warum hängen Toleranzen beim photochemischen Ätzen von Material und Dicke ab? Toleranzen beim photochemischen Ätzen sind grundsätzlich material- und dickenabhängig. Ein dünnes Edelstahlsieb und eine dickere Titanplatte weisen niemals dieselbe absolute Toleranz auf. Dieser Leitfaden erläutert die Konstruktionsregeln, die die erreichbare Genauigkeit bestimmen, und wie diese korrekt spezifiziert werden.
Die Konstruktion muss berücksichtigen, dass das Ätzmittel Metall sowohl nach unten als auch zur Seite abträgt. Der Lieferant passt die Vorlage und den Prozess an, um diesem Verhalten entgegenzuwirken, die Zeichnung muss aber dennoch realistische Merkmale aufweisen.
Materialstärke
Die Dicke ist einer der wichtigsten Konstruktionsfaktoren. Je dicker das Material ist, desto weiter muss das Ätzmittel vordringen, um das Blech zu durchdringen.
Dickeres Material kann die seitliche Hinterschneidung erhöhen und die Kontrolle sehr kleiner Öffnungen erschweren. Daher sollten Merkmalsgröße und Toleranz stets zusammen mit der Materialstärke überprüft werden.
Loch- und Schlitzgröße
Die kleinste praktikable Bohrung oder Nut hängt von Material, Dicke, Geometrie und Prozessbedingungen ab. Ein veröffentlichtes Mindestmaß sollte nicht ohne Überprüfung auf jede Zeichnung angewendet werden.
Wenn eine Öffnung oder ein Schlitz im Verhältnis zur Blechdicke sehr klein wird, können der Zugang zum Ätzmittel und Hinterschneidungen die endgültige Größe und Form beeinflussen. Bei dichten Anordnungen kann zudem ausreichend Metall zwischen den Öffnungen erforderlich sein, um die Stabilität des Blechs zu gewährleisten.
Webbreite und Feature-Abstand
Ein Steg ist der schmale Metallstreifen zwischen zwei Öffnungen. Ist er zu schmal, kann er schwach, uneben oder schwer innerhalb der Toleranz einzuhalten sein.
Die DFM-Prüfung sollte sowohl die individuelle Bahnbreite als auch das gesamte Lochmuster berücksichtigen. Filter und Siebe mit Tausenden von sich wiederholenden Löchern erfordern besondere Aufmerksamkeit, da bereits geringe Abweichungen das gesamte Papier beeinträchtigen können.
Hinterschnitt- und Ätzfaktor
Das Ätzmittel trägt das Metall nicht nur in gerader vertikaler Richtung ab. Es bewegt sich auch seitlich unter dem Fotolack.
Dieser seitliche Abtrag wird als Hinterschneidung bezeichnet. Das Verhältnis zwischen vertikaler Tiefe und seitlichem Abtrag wird oft als Ätzfaktor beschrieben. Material, Ätzmittelbedingungen, Schichtdicke, Belichtungsmuster und Prozesssteuerung beeinflussen diesen Faktor.
Innen- und Außenecken
Chemisches Ätzen erzeugt nicht immer eine perfekt senkrechte Wand oder eine perfekt scharfe Innenecke. Innenecken können abgerundet werden, während Außenecken aufgrund der größeren freigelegten Oberfläche anders geätzt werden können.
Das Fotowerkzeug kann einen Teil dieses Effekts kompensieren. Kritische Eckformen sollten dennoch in der Zeichnung gekennzeichnet werden.
Halbgeätzte Merkmale
Beim Halbätzen wird nur ein Teil der Metallstärke abgetragen. Dadurch lassen sich Kanäle, Biegelinien, Logos, Teilenummern, Oberflächendetails oder Strukturen mit unterschiedlicher Tiefe erzeugen.
Die Tiefenkontrolle unterscheidet sich vom Durchätzen. Der Lieferant muss die erforderliche Tiefe, die Toleranz, die Blechseite, die verbleibende Dicke und die Beziehung zu benachbarten Durchätzstrukturen prüfen.
Für einen tieferen Einblick in dieses Thema lesen Sie bitte den Leitfaden zur 3D- und Mehrtiefen-Fotochemischen Ätzung.
Teilegröße und Ebenheit
Die Oberfläche und Ebenheit des Ausgangsmaterials beeinflussen das fertige Bauteil. Große offene Bereiche, dünne Stege, ungleichmäßige Muster und nachträgliche Bearbeitungsprozesse können die Ebenheit ebenfalls beeinträchtigen.
Ist Ebenheit von entscheidender Bedeutung, muss diese Anforderung in die Zeichnung aufgenommen werden. Gehen Sie nicht davon aus, dass eine allgemeine Längentoleranz auch die Ebenheit abdeckt.
Inspektionsanforderungen
Die Prüfmethode sollte dem jeweiligen Merkmal angepasst sein. Für Außenmaße kann ein Standardmessgerät ausreichen, während feine Bohrungen, dichte Muster oder Profile eine optische oder visuelle Messung erfordern.
Definieren Sie in der Angebotsanfrage kritische Abmessungen, Stichprobenanforderungen, Berichte, Materialzertifikate und Rückverfolgbarkeitsanforderungen. Dies ermöglicht dem Lieferanten, die Prüfung in den Produktionsplan einzubeziehen.
Vorteile der photochemischen Ätzung
Die fotochemische Ätzung bietet mehrere Vorteile für geeignete Dünnmetallkonstruktionen.
Gratfreie Kanten
Stanzen und mechanisches Schneiden können an der Schnittkante Materialerhebungen hinterlassen. Die fotochemische Ätzung entfernt Metall durch eine kontrollierte chemische Reaktion und vermeidet so mechanische Schergrate.
Käufer sollten weiterhin die Anforderungen an Kanten und Oberflächen definieren. Chemische Bearbeitung erzeugt ein eigenes Kantenprofil und sollte nicht mit einer maschinell bearbeiteten Wand gleichgesetzt werden.
Keine Wärmeeinflusszone
Beim Laserschneiden wird fokussierte Hitze eingesetzt. Beim fotochemischen Ätzen wird keine konzentrierte Wärmequelle zur Profilbildung verwendet, wodurch eine lasertypische Wärmeeinflusszone vermieden wird.
Dies kann hilfreich sein, wenn das Bauteil die ursprüngliche Materialhärte beibehalten muss oder wenn thermische Verformung ein Problem darstellt.
Keine mechanische Schnittspannung
Bei diesem Verfahren wird kein Stempel oder Schneidwerkzeug durch das Material gepresst. Dadurch wird die direkte Schnittkraft vermieden, die empfindliche, dünne Teile verformen könnte.
Dies ist nützlich für feine Stege, dünne Unterlegscheiben, Federelemente, Filter und detaillierte flache Bauteile.
Digitale Werkzeuge und schnellere Designänderungen
Das Design wird anhand digitaler Grafiken und nicht anhand eines herkömmlichen Stanzwerkzeugs erstellt. Ingenieure können das Muster überarbeiten, ohne ein Folgeverbundwerkzeug neu anfertigen zu müssen.
Dadurch ist das Verfahren während der Produktentwicklung nützlich. Es kann auch das Werkzeugrisiko reduzieren, wenn sich ein Design nach den Tests ändern kann.
Komplexe Merkmale werden gemeinsam verarbeitet
Löcher, Schlitze, Außenprofile und sich wiederholende Muster sind in derselben Vorlage definiert. Beim Ätzvorgang werden alle freiliegenden Bereiche gleichzeitig entfernt.
Daher erfordert das Hinzufügen weiterer Öffnungen keinen separaten Schneidevorgang für jedes Merkmal. Materialeinsatz, Blechlayout, Toleranzen und Qualitätskontrolle beeinflussen weiterhin die Kosten.
Flexibilität von der Prototypenentwicklung bis zur Serienproduktion
Derselbe grundlegende, fotodokumentierte Prozess kann sowohl für Prototypen als auch für die Serienproduktion genutzt werden. Dies hilft Teams, ein Design zu testen, bevor sie größere Stückzahlen produzieren.
Bei Folgeaufträgen gewinnen die Revisionskontrolle der Zeichnungen und die Prozessdokumentation an Bedeutung. Der Lieferant sollte bestätigen, wie er die verschiedenen Druckvorlagenversionen und die Prüfanforderungen verwaltet.
Grenzen der photochemischen Ätzung
PCE ist nicht für jedes Metallbauteil das beste Verfahren. Das Verständnis seiner Grenzen verhindert unrealistische Toleranzen und kostspielige Neukonstruktionen.
Es handelt sich hauptsächlich um ein Dünnblechverfahren.
Die fotochemische Ätzung eignet sich am besten für flache Metallbleche und -folien. Mit zunehmender Materialdicke werden Ätzzeit, Hinterschneidung, minimale Strukturgröße und Kantengeometrie schwieriger zu kontrollieren.
Ein dickes Bauteil eignet sich möglicherweise besser für die CNC-Bearbeitung, das Laserschneiden, das Wasserstrahlschneiden oder ein anderes Verfahren.
Die Merkmalsgröße hängt mit der Dicke zusammen.
Die Herstellung sehr kleiner Löcher und schmaler Stege wird mit zunehmender Dicke schwieriger. Ein minimaler Merkmalswert aus einem Projekt sollte nicht ohne Überprüfung für eine andere Legierung oder Dicke wiederverwendet werden.
Perfekt senkrechte Wände sind nicht typisch.
Die chemische Abtragung erzeugt ein Kantenprofil, das durch Hinterschneidungen beeinflusst wird. Wenn die Anwendung ein tiefes Merkmal mit einer nahezu vertikalen Wand erfordert, ist möglicherweise ein anderes Verfahren besser geeignet.
Echte 3D-Geometrie ist begrenzt
PCE kann halbgeätzte Kanäle, Markierungen, Biegelinien und Tiefenstrukturen erzeugen. Es ersetzt jedoch nicht die vollständige 3D-CNC-Bearbeitung für tiefe Taschen, komplexe gekrümmte Oberflächen oder dicke Strukturformen.
Die Ausgangsoberflächenqualität ist entscheidend
Das Verfahren entfernt nicht automatisch alle Spuren oder Defekte des Originalmaterials. Oberflächenqualität, Haftung der Beschichtung und Sauberkeit können das Endergebnis beeinflussen.
Chemikalienmanagement erforderlich
Beim industriellen Ätzen werden kontrollierte Chemikalien verwendet. Ein qualifizierter Hersteller muss die Prozesschemie, das Spülen, die Abfallentsorgung, die Arbeitssicherheit und die Umweltauflagen gewährleisten.
Informieren Sie sich genauer über die Grenzen der fotochemischen Ätzung, bevor Sie ein schwieriges Design finalisieren.
Gängige Anwendungen der photochemischen Ätzung
TMNetch wendet die photochemische Ätzung auf verschiedene Bauteilgruppen an. Jedes Produkt nutzt denselben Kernprozess für eine andere funktionelle Anforderung.
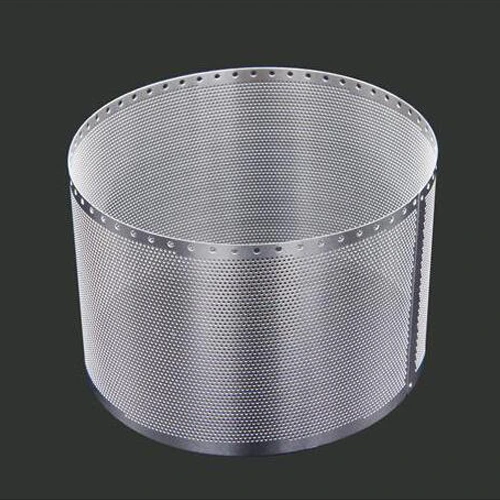
Metallgewebefilter und -siebe
Metallgewebefilter können wiederholte runde, quadratische oder kundenspezifische Öffnungen aufweisen. PCE erzeugt die Löcher und das Außenprofil im selben Arbeitsgang.
Anwendungsbereiche sind unter anderem Filter für Haushaltsgeräte, Audio- und Medizintechnik, industrielle Anwendungen, Lebensmittelverarbeitung und weitere kundenspezifische Filterkomponenten. Käufer sollten die erforderliche Öffnungsgröße, den Filterquerschnitt, das Material, die Dicke, die Oberflächenbeschaffenheit und den Reinheitsgrad festlegen.
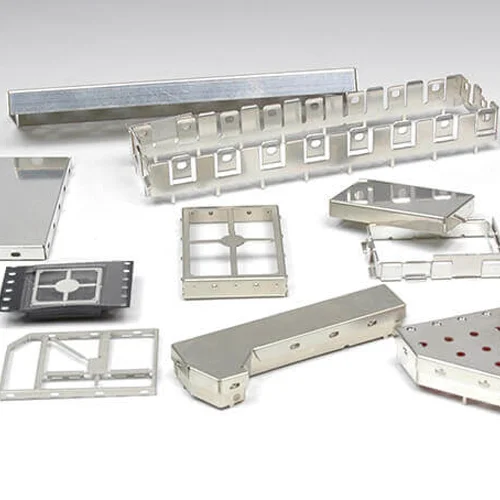
EMI / RFI-Abschirmung
Bauteile zur EMI/RFI-Abschirmung umfassen Abdeckungen, Rahmen, Klemmen, Biegelinien, Belüftungsöffnungen und geätzte Markierungen. TMNetch listet Edelstahl, Kupfer, Neusilber, verzinkten Stahl und Kupfer-Nickel-Zink-Legierungen für Abschirmkonstruktionen auf.
Die Zeichnung sollte Biegebereiche, Erdungsmerkmale, Beschichtungen oder Plattierungen, das Leiterplattenlayout und Montageanforderungen enthalten.
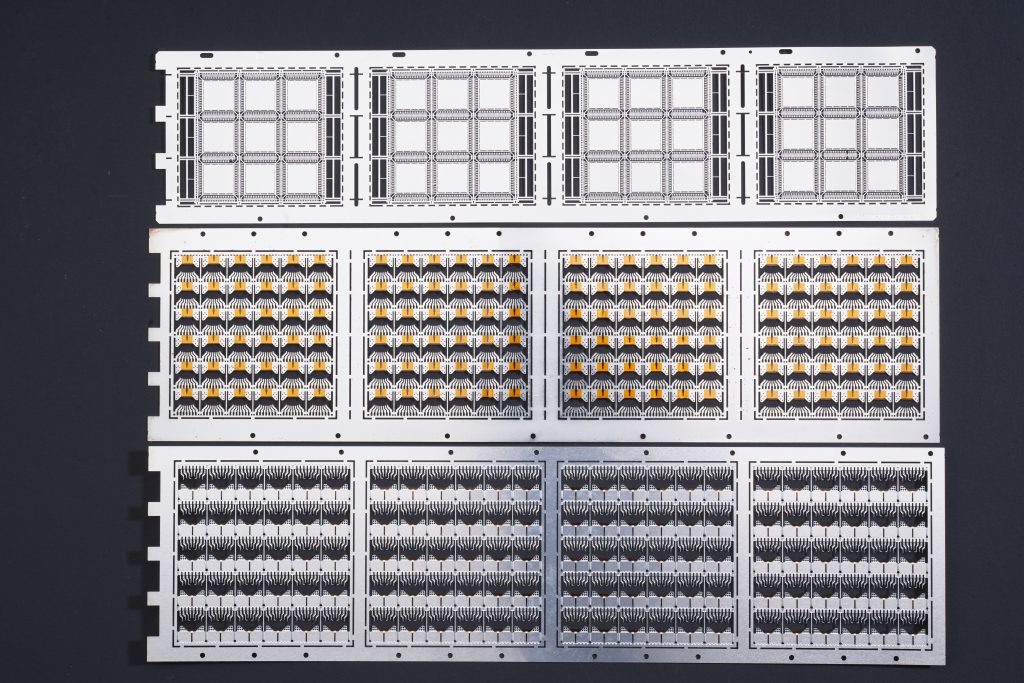
Kundenspezifische Anschlussrahmen und elektrische Kontakte
Kundenspezifische Leadframes erfordern präzise Leiterbahnen und eine wiederholgenaue, feine Geometrie. TMNetch listet Berylliumkupfer, Messing, Phosphorbronze, Edelstahl und Neusilber für chemisch geätzte Leadframe-Anwendungen auf.
Vor Produktionsbeginn sollten Materialhärte, Beschichtung, Ebenheit, Rastermaß und Gehäuseanforderungen überprüft werden.
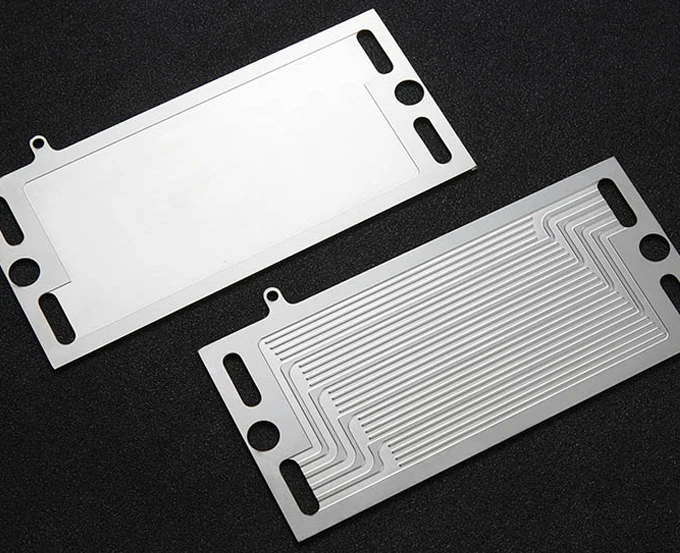
Bipolarplatten für Brennstoffzellen
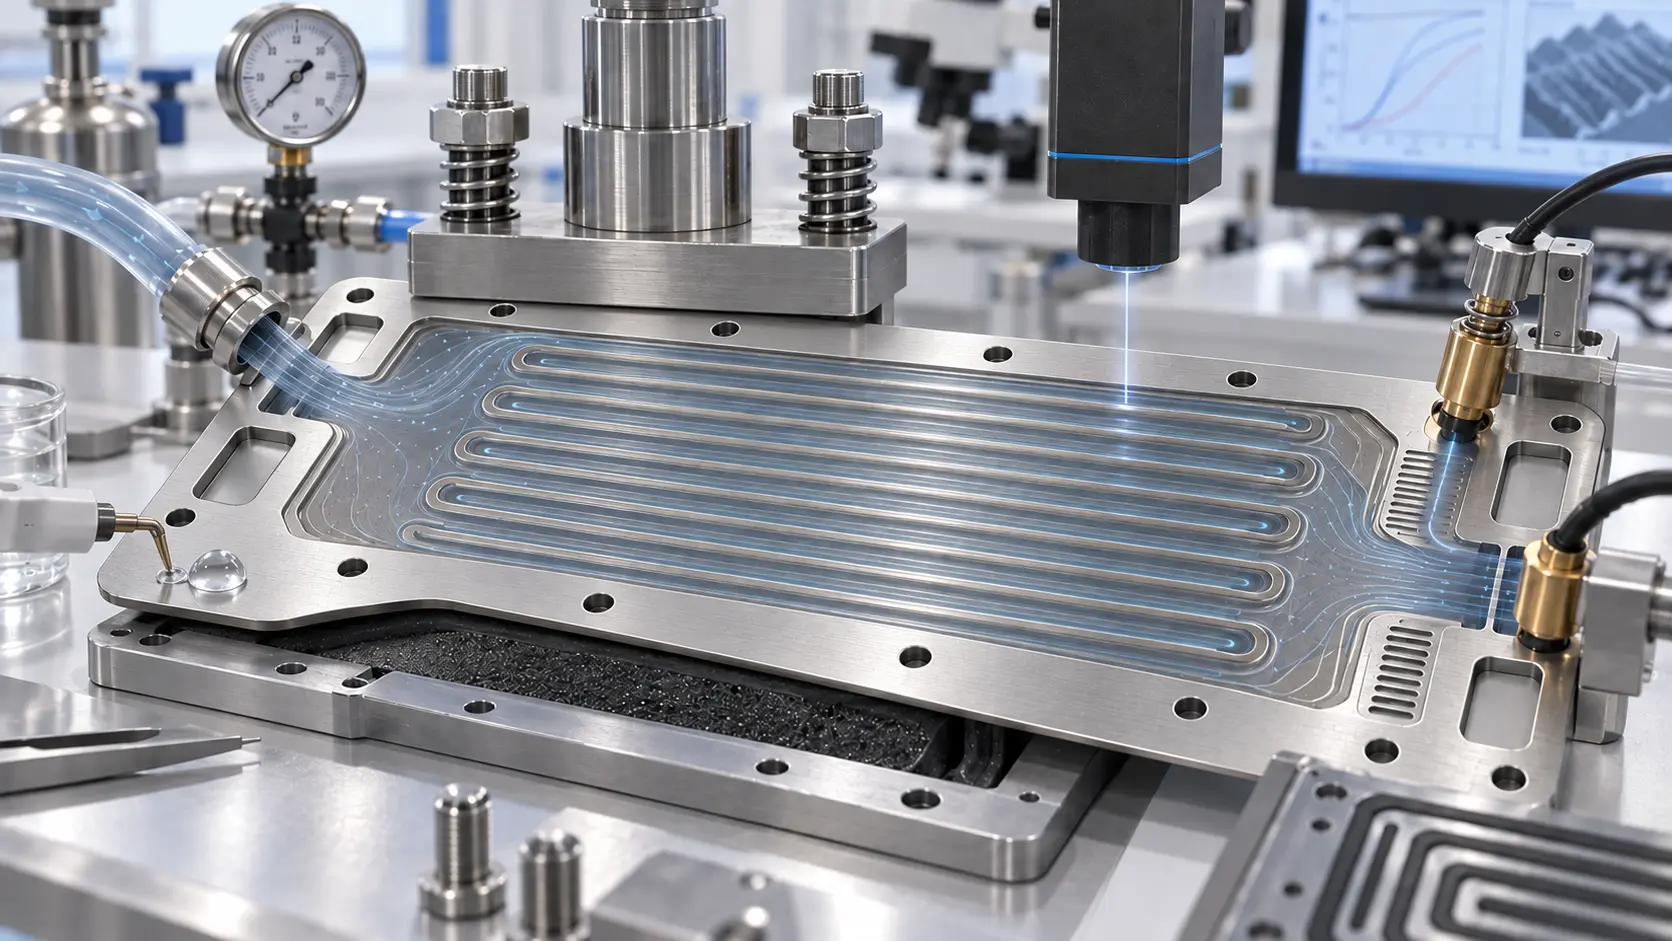
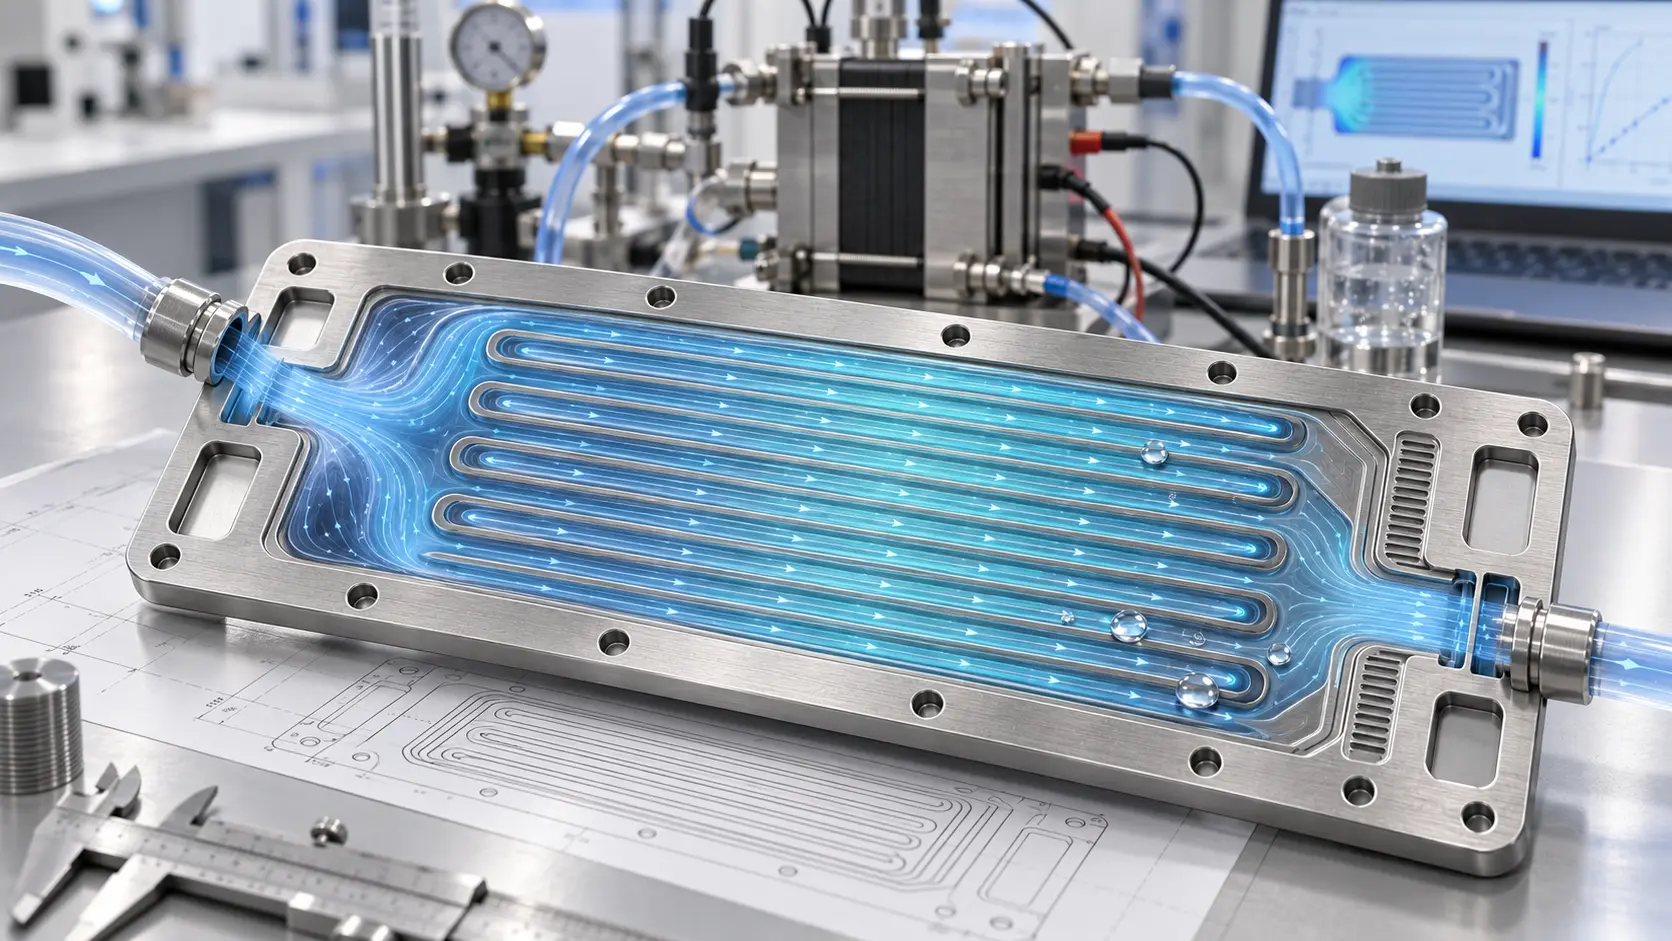
Bipolarplatten können geätzte Strömungskanäle und Strukturen mit unterschiedlichen Tiefen nutzen. TMNetch bietet Unterstützung von der Prototypenentwicklung bis zur Serienfertigung sowie Kanaldesigns mit zwei Tiefen für diese Projekte an.
Der vollständige Fertigungsplan kann auch Beschichtung, Schweißen, Kleben, Reinigen oder Prüfen umfassen. Diese Anforderungen sollten unter Berücksichtigung des endgültigen Stapeldesigns definiert werden.
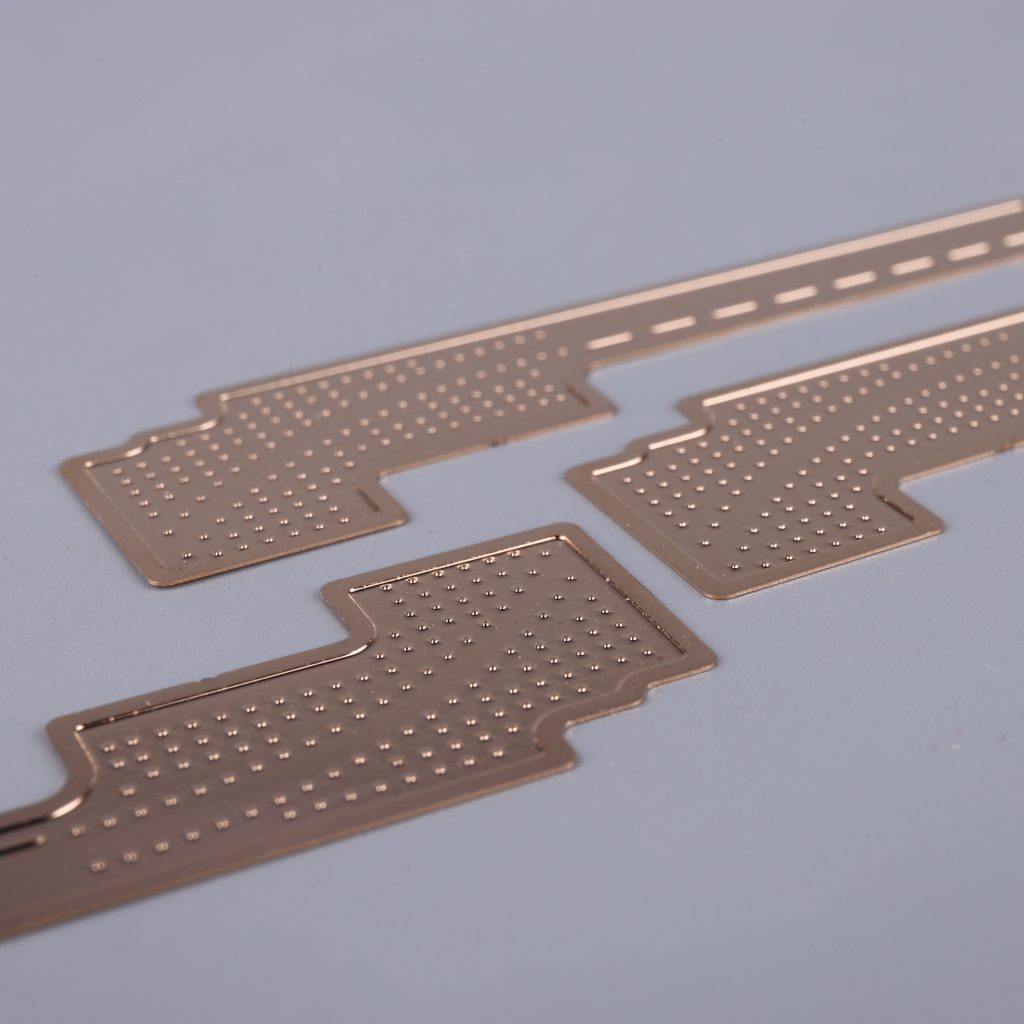
Komponenten der Dampfkammer
Komponenten von Dampfkammern können dünne Kupferbleche mit internen Kanal- oder Dochtstrukturen verwenden. Durch Ätzen lassen sich detaillierte, ebene Strukturen ohne mechanische Schnittspannung erzeugen.
Die geätzte Struktur ist nur ein Teil des fertigen thermischen Bauteils. Fügen, Versiegeln, Reinigen und die abschließende Prüfung erfordern separate Prozesssteuerung.
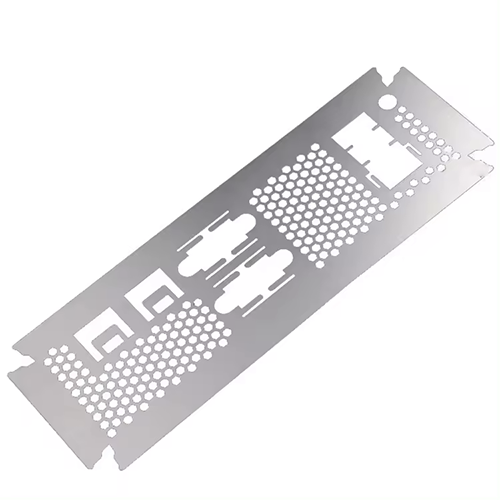
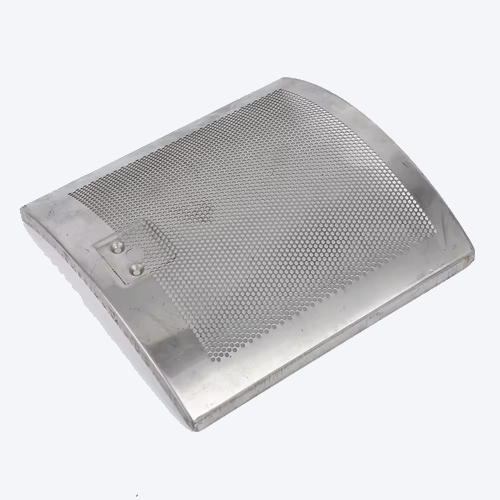
Lautsprechergitter
Fotogeätzte Lautsprechergitter vereinen feine Öffnungen, dekorative Muster und ein sauberes Außenprofil. Zu den von TMNetch aufgeführten Materialien gehören Edelstahl, Aluminium und Nickellegierungen.
Der Käufer sollte die offene Fläche, die akustischen Anforderungen, das Aussehen, die Beschichtung, die Ebenheit und die Montageart festlegen.
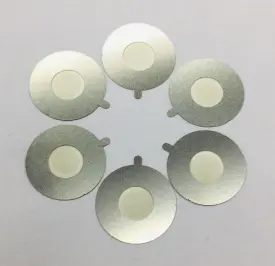
Unterlegscheiben, Distanzscheiben und Encoderscheiben
Dünne Unterlegscheiben, Distanzstücke und Encoderscheiben weisen oft präzise Profile, Bohrungen und wiederholte Nuten auf. Die Präzisions- und Endbearbeitung (PCE) ist dann sinnvoll, wenn mechanisches Schneiden Grate erzeugen oder feine Strukturen verformen könnte.
Die Anforderungen an Dicke, Ebenheit, Winkelgenauigkeit, Lochmuster und Oberfläche müssen in der Zeichnung angegeben werden.
Fotogeätzte Modellteile
Fotogeätzte Modellbauteile verwenden dünnes Metall, um Geländer, Gitter, Paneele, Halterungen und andere maßstabsgetreue Details nachzubilden. TMNetch listet Edelstahl, Aluminium, Kupferlegierungen, Nickellegierungen und Titanlegierungen für diese Teile auf.
Die gewählte Dicke sollte sowohl der optischen Größe als auch der Handhabungsfestigkeit entsprechen.
Qualitätskontrolle und Inspektion
Die Qualitätsplanung beginnt, bevor das Metall in die Ätzanlage gelangt. Ein Lieferant muss verstehen, welche Abmessungen die Funktion beeinflussen und wie jede einzelne geprüft wird.
TMNetch gibt an, dass die Produktion nach dem Qualitätsmanagementsystem ISO 9001:2015 erfolgt . Der Fotoätzprozess umfasst CMM-Prüfungen und Qualitätskontrollen. Auf der Seite zum Titanätzen werden zudem 2D-Sichtprüfung, Erstmusterprüfung und die Berichterstattung zur Warenausgangskontrolle für Titanprojekte aufgeführt.
Für ein Projekt können einige oder alle der folgenden Elemente erforderlich sein:
Materialgüte und Dickenprüfung
Zeichnungs- und Revisionsprüfung
Erste Artikelinspektion
Visuelle Oberflächenprüfung
Dimensions- oder optische Inspektion
Inspektion von Plattierungen oder Beschichtungen
Materialzertifikate
Chargen- oder Auftragsdatensätze
Abschließende Reinigungs- und Verpackungsprüfungen
Diese Anforderungen sollten nicht erst nach der Probenahme erfüllt werden. Prüfmethode, Probenahmeumfang, Berichtsformat und kritische Abmessungen können Preis und Lieferzeit beeinflussen.
Was beeinflusst die Kosten und die Lieferzeit beim photochemischen Ätzen?
Die Kosten für das fotochemische Ätzen lassen sich nicht allein anhand der Teilelänge und -breite berechnen. Der Lieferant muss die vollständige Zeichnung und die Produktionsanforderungen prüfen.
Wichtige Kosten- und Terminfaktoren sind:
Werkstoffart, Güteklasse und Härtegrad
Materialstärke
Teilegröße und Blechlayout
Menge und erwartete Folgenachfrage
Kritische Toleranzen
Mindestlöcher, -schlitze und -stegbreiten
Halbgeätzte oder mehrstufige Merkmale
Oberflächen- und kosmetische Anforderungen
Galvanisieren, Polieren, Biegen, Laserschneiden oder andere Nachbearbeitungen
Inspektionsberichte und Materialdokumentation
Reinigungs-, Verpackungs- und Versandanforderungen
Digitale Grafikbearbeitung kann den Bedarf an teuren, herkömmlichen Werkzeugen reduzieren. Sie ersetzt jedoch nicht die Notwendigkeit von DFM (Design for Manufacturing), Prozessvorbereitung, Materialbeschaffung, Inspektion oder Nachbearbeitung.
Das genaueste Angebot erhalten Sie durch eine vollständige Angebotsanfrage. Sollte sich das Design noch ändern, geben Sie dies bitte klar an, damit der Lieferant die Anforderungen an den Prototypen vom endgültigen Produktionsplan trennen kann.
Was sollte in einer Angebotsanfrage für photochemisches Ätzen enthalten sein?
Senden Sie ausreichend Informationen für eine technische Prüfung. Eine aussagekräftige Angebotsanfrage sollte Folgendes enthalten:
Eine 2D-Zeichnung oder CAD-Datei
Materialbezeichnung und genaue Güteklasse
Materialstärke und Härtegrad, falls relevant
Prototypenmenge und Produktionsmenge
Erwartete jährliche Nachfrage
Kritische Abmessungen und Toleranzen
Mindestloch-, Schlitz- und Steggrößen
Halbgeätzte Bereiche und erforderliche Tiefe
Oberflächenveredelung, Beschichtung oder Veredelung
Anforderungen an Ebenheit und Kanten
Inspektions- und Dokumentationsbedarf
Verpackungsanforderungen
Endgültige Anwendung und Montagebedingungen
Kennzeichnen Sie kritische Merkmale deutlich. Vermeiden Sie es, für jede Abmessung die engste Toleranz anzuwenden, es sei denn, die Anwendung erfordert dies unbedingt.
Warum mit TMNetch zusammenarbeiten?
TMNetch gibt an, sich seit 2011 auf die fotochemische Ätzung spezialisiert zu haben. Das Unternehmen betreibt eine nach ISO 9001:2015 zertifizierte Anlage in Dongguan, China, mit automatisierten Ätz- und unterstützenden Produktionssystemen.
TMNetch unterstützt die Fertigung kundenspezifischer Teile von der Zeichnungsprüfung bis zur Produktion. Auf der Website werden Edelstahl, Kupfer, Messing, Phosphorbronze, Berylliumkupfer, Aluminium, Titan, Nickellegierungen und andere geeignete Metalle aufgeführt.
Für Projekte, die mehr als nur Ätzen erfordern, bietet TMNetch hauseigene Galvanisierung, Biegen, Laserschneiden, Polieren und kundenspezifische Verpackungen an. Dadurch lassen sich Ätzen und weitere Bearbeitungsschritte als ein einziger Fertigungsplan betrachten.
Vor der Angebotserstellung kann das Ingenieurteam die Zeichnung, das Material, die Dicke, die Toleranzen, die Menge, die Oberflächenanforderungen, die Prüfanforderungen und die sekundären Prozesse überprüfen.
Senden Sie Ihre Zeichnung für einen Überblick über die photochemische Ätzung
Senden Sie Ihre CAD-Datei, Materialgüte, Dicke, Menge, kritische Toleranzen, Oberflächenbeschaffenheit und Anwendungsanforderungen zur technischen Prüfung und Angebotserstellung an TMNetch.
TMNetch Fotoätzfunktionen
TMNetch veröffentlicht auf seinen aktuellen Seiten zu Fotoätztechnik und Produkten folgende allgemeine Informationen. Diese Werte stellen Referenzwerte dar und sind keine automatischen Akzeptanzgrenzen für jedes Material und Design.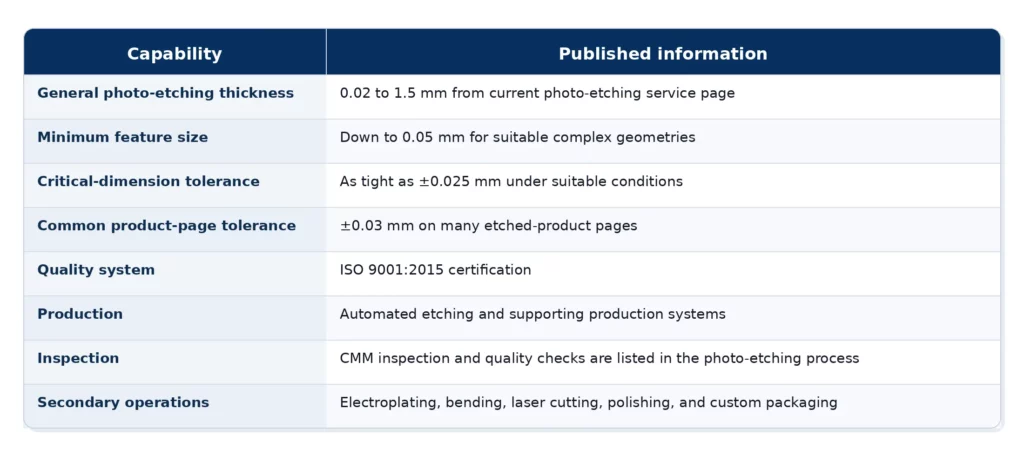
Die endgültige Leistungsfähigkeit hängt von Materialart, Dicke, Bauteilgröße, Geometrie, Bohrungsdurchmesser, Schlitzbreite, Abstand, halbgeätzten Bereichen, Oberflächenanforderungen und Prüfverfahren ab. Senden Sie die Zeichnung zur technischen Prüfung, bevor Sie die Fertigungstoleranzen festlegen.
Häufig gestellte Fragen
Was ist fotochemisches Ätzen?
Die fotochemische Ätzung ist ein subtraktives Verfahren zur Metallbearbeitung. Dabei werden Fotolack, UV-Belichtung und kontrollierte chemische Ätzung eingesetzt, um gezielt Bereiche eines Metallblechs abzutragen. Das Verfahren ermöglicht die Herstellung dünner, detailreicher Bauteile ohne mechanische Schneidkräfte oder gezielte Hitzeeinwirkung.
Ist fotochemisches Ätzen dasselbe wie fotochemische Bearbeitung?
Die Begriffe werden oft synonym verwendet. Fotoätzen, fotochemisches Ätzen, fotochemische Bearbeitung und PCM beschreiben im Allgemeinen denselben fotodefinierten chemischen Prozess, wenn er zur Herstellung von Präzisionsmetallbauteilen eingesetzt wird.
Welche Metalle kann TMNetch photochemisch ätzen?
TMNetch führt Edelstahl, Kupfer, Messing, Phosphorbronze, Berylliumkupfer, Aluminium, Titan, Nickel und Nickellegierungen, Molybdän sowie weitere geeignete Spezialmetalle auf. Die endgültige Zulassung hängt von der genauen Güteklasse, Dicke, Geometrie, Toleranz und Oberflächenbeschaffenheit ab.
Wie genau ist die fotochemische Ätzung?
Die Genauigkeit hängt von Material, Dicke, Bauteilgröße, Geometrie, Ätztiefe und Prüfverfahren ab. Auf den Produktseiten von TMNetch wird üblicherweise eine Toleranz von ±0.03 mm angegeben, während auf der Seite zum Fotoätzservice eine Toleranz von bis zu ±0.025 mm für geeignete kritische Maße genannt wird. Vor der Bestätigung der Toleranz ist eine Zeichnungsprüfung erforderlich.
Welche Materialstärke kann TMNetch fotoätzen?
Auf der aktuellen Webseite von TMNetch zum Fotoätzservice wird ein allgemeiner Bearbeitungsbereich von 0.02 bis 1.5 mm angegeben. Materialspezifische Seiten können abweichende Bereiche für bestimmte Anwendungen nennen. Bitte klären Sie die genaue Legierung, Dicke und Geometrie mit unserem Ingenieurteam.
Was ist die minimale Größe der fotochemischen Ätzstruktur?
Die Webseite von TMNetch listet Merkmale bis zu 0.05 mm für geeignete komplexe Geometrien auf. Dieser Wert gilt jedoch nicht universell für jede Bohrung, jeden Schlitz, jede Stegform, jedes Material oder jede Materialstärke. Die Zeichnung muss vor der Freigabe des Merkmals geprüft werden.
Entstehen beim fotochemischen Ätzen Grate?
Durch dieses Verfahren werden die beim Stanzen oder mechanischen Schneiden entstehenden Schergrate vermieden. Die Schnittkante weist jedoch weiterhin ein geätztes Profil auf, das von der Materialstärke und Hinterschneidungen beeinflusst wird. Daher sollten kritische Kantenanforderungen in der Zeichnung angegeben werden.