
Photochemisch ätzbare Werkstoffe sind Metalle und Legierungen, die mithilfe von Fotolack, ultraviolettem Licht und kontrollierter chemischer Ätzung geformt werden können. Das Verfahren wird hauptsächlich bei Metallblechen, -bändern und -folien angewendet. Das Verständnis des photochemischen Ätzprozesses hilft Ingenieuren bei der Auswahl geeigneter Werkstoffe und Konstruktionen. Gängige Werkstoffe sind Edelstahl, Kupfer, Messing, Phosphorbronze, Berylliumkupfer, Aluminium, Titan, Nickel und Nickellegierungen.
Jedes Material besitzt seine eigene chemische Zusammensetzung, Oberflächenbeschaffenheit, Festigkeit, Leitfähigkeit und Korrosionsbeständigkeit. Diese Eigenschaften beeinflussen das Verhalten des Metalls beim Ätzen und die typischen Anwendungsgebiete des bearbeiteten Bauteils. Dieser Leitfaden erläutert die wichtigsten Arten von photochemischen Ätzmaterialien, ihre grundlegenden Eigenschaften und ihre typischen Anwendungen.
Wichtige Erkenntnisse
-
Die fotochemische Ätzung eignet sich für viele Industriemetalle und Legierungen in Blech-, Streifen- oder Folienform.
-
Zu den gängigen Materialgruppen zählen Edelstahl, Kupferlegierungen, Aluminium, Titan und Nickellegierungen.
-
Zu den Kupferlegierungen gehören Messing, Phosphorbronze, Berylliumkupfer und Neusilber.
-
Jedes Metall reagiert aufgrund seiner Legierungszusammensetzung, Dicke, Härte und Oberflächenbeschaffenheit unterschiedlich.
-
Fotogeätzte Werkstoffe werden für Filter, Kontakte, Abschirmungen, Anschlussrahmen, Bipolarplatten, Unterlegscheiben und andere Präzisionsteile verwendet.
-
Ein Material, das geätzt werden kann, unterstützt nicht automatisch jede Dicke, Strukturgröße oder Toleranz.
Was sind photochemische Ätzmaterialien?
Photochemische Ätzmaterialien sind die Metallsubstrate, die zur Herstellung fotogeätzter Teile verwendet werden. Ein Substrat ist die Folie oder das Blech, das während der Fertigung das Fotolackmuster trägt.
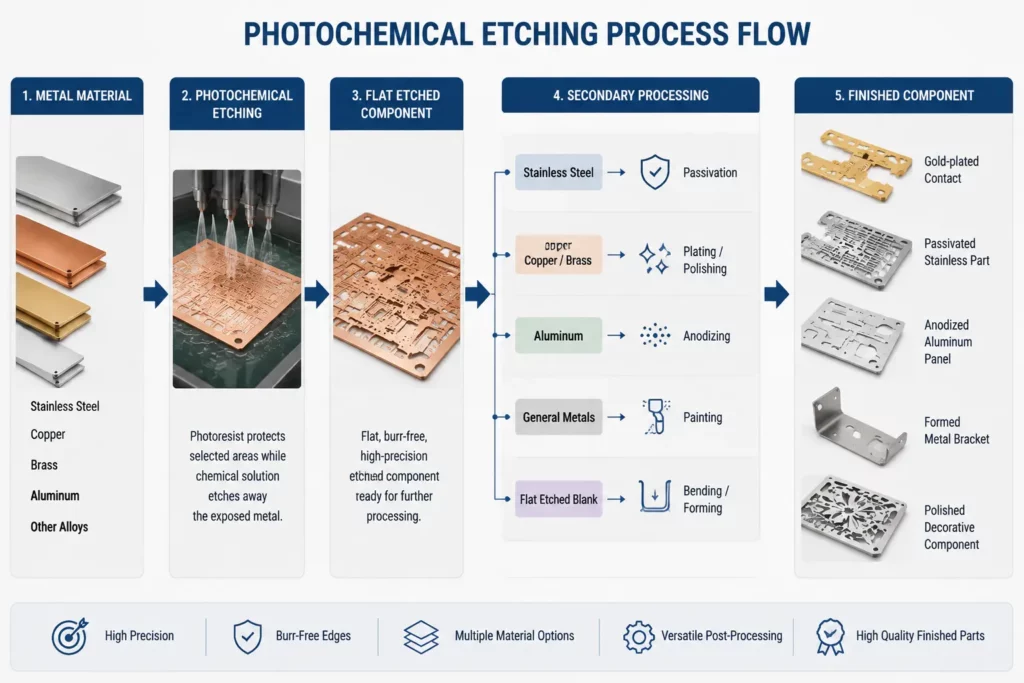
Der photochemische Ätzprozess beginnt mit einer gereinigten Metalloberfläche. Ein lichtempfindlicher Fotolack wird aufgetragen, und ultraviolettes Licht überträgt das Bauteilmuster auf den Lack. Anschließend werden die ungeschützten Metallbereiche durch eine kontrollierte chemische Reaktion entfernt.
Das Material unterscheidet sich vom Ätzmittel. Aus dem Material entsteht das fertige Bauteil, während das Ätzmittel die chemische Lösung ist, die zum Abtragen des gewünschten Metalls verwendet wird. Unterschiedliche Metalle erfordern unterschiedliche Prozessbedingungen, da sie nicht gleich mit Ätzmitteln reagieren.
Die fotochemische Ätzung wird auch als Fotoätzen, fotochemische Bearbeitung oder PCM bezeichnet. Eine ausführliche Beschreibung des Herstellungsverfahrens finden Sie im Leitfaden zum fotochemischen Ätzprozess und dessen Konstruktion.
Haupttypen von photochemischen Ätzmaterialien
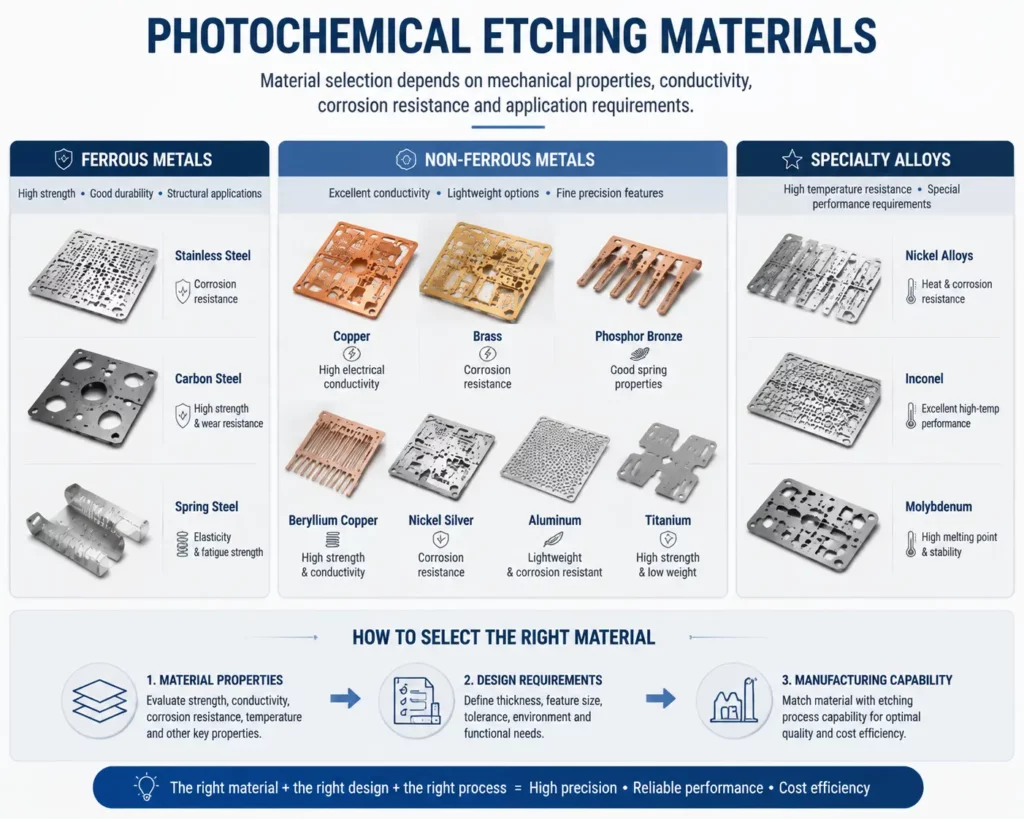
Photochemische Ätzmaterialien lassen sich anhand ihres Hauptmetallgehalts und ihrer grundlegenden Eigenschaften in drei Hauptgruppen einteilen: Eisenmetalle, Nichteisenmetalle und Speziallegierungen.
Eisen Metalle
Eisenmetalle enthalten Eisen als Hauptelement. Edelstahl, Kohlenstoffstahl und Federstahl gehören zu dieser großen Gruppe.
Eisenbasierte Legierungen können Festigkeit, Steifigkeit, Verschleißfestigkeit oder Korrosionsbeständigkeit bieten. Ihre genauen Eigenschaften hängen von der Legierungssorte, dem Kohlenstoffgehalt, dem Chromgehalt, der Wärmebehandlung und dem Härtegrad ab.
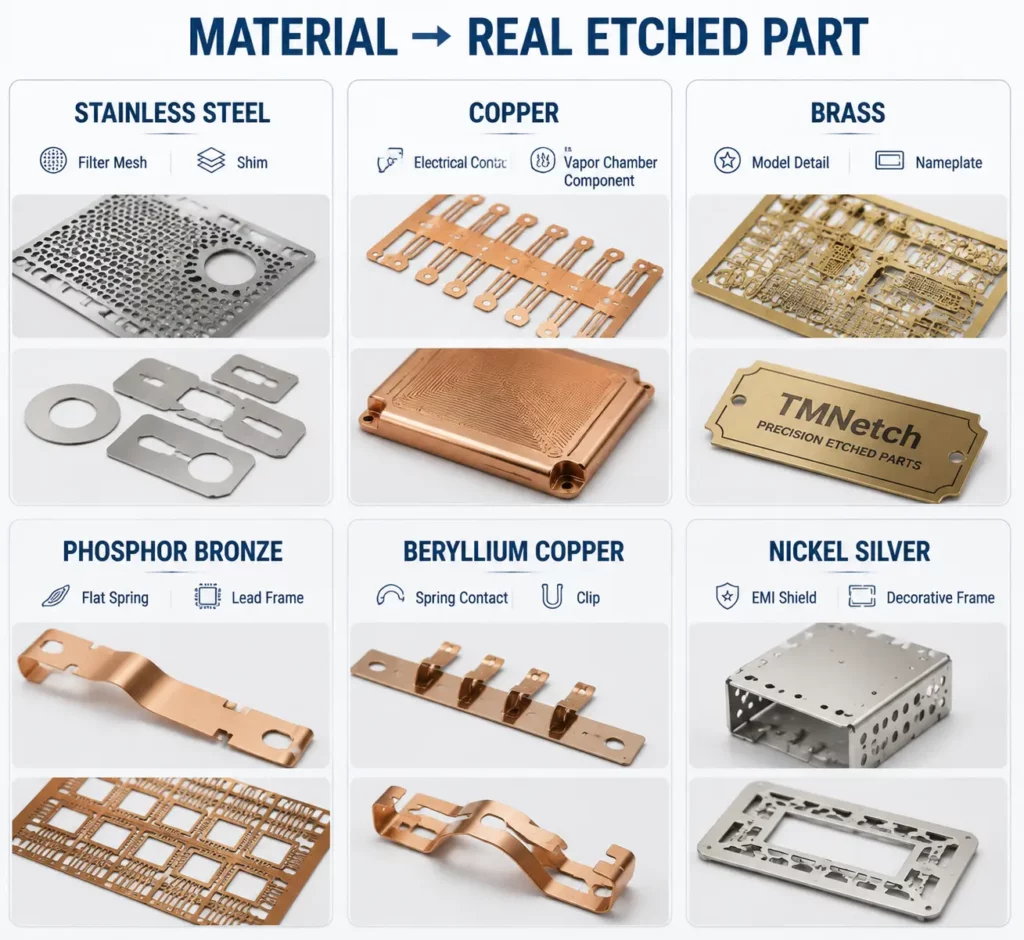
Edelstahl ist das am häufigsten verwendete Eisenwerkstoff auf den Produktseiten von TMNetch. Er wird für Filter, Unterlegscheiben, Abschirmungen, Encoderscheiben, Lautsprechergitter und andere Präzisionsteile verwendet, die durch Ätzen von Edelstahl hergestellt werden.
Nichteisenmetalle
Nichteisenmetalle enthalten kein Eisen als Hauptbestandteil. Zu dieser Gruppe gehören Kupfer, Messing, Bronze, Aluminium, Titan, Nickel und viele verwandte Legierungen.
Diese Werkstoffe decken ein breites Anwendungsspektrum ab. Kupferlegierungen ermöglichen Leitfähigkeit und Federeigenschaften. Aluminium ist für seine geringe Dichte bekannt, während Titan geringes Gewicht mit Festigkeit und Korrosionsbeständigkeit vereint.
Spezial-Legierungen
Speziallegierungen werden für spezifische thermische, elektrische, magnetische, mechanische oder chemische Umgebungen hergestellt. Beispiele hierfür sind Inconel und Molybdän, die im Materialinhalt von TMNetch erwähnt werden.
Diese Werkstoffe erfordern unter Umständen unterschiedliche Oberflächenvorbereitungen, chemische Zusammensetzungen, Ätzzeiten und Prüfmethoden. Die genaue Legierungssorte ist wichtig, da eine Legierungsfamilie viele verschiedene Zusammensetzungen umfassen kann.
Gängige Materialien für die photochemische Ätzung und ihre Anwendungen
| Material | Schlüsseleigenschaften | Gängige Fotoätzanwendungen |
|---|---|---|
| Edelstahl | Festigkeit, Korrosionsbeständigkeit, Langlebigkeit und Dimensionsstabilität | Filter, Unterlegscheiben, Encoderscheiben, Abschirmungen, Lautsprechergitter und Bipolarplatten |
| Kupfer | Hervorragende elektrische und thermische Leitfähigkeit | Elektrische Kontakte, thermische Bauteile, Kanäle und Dampfkammerteile |
| Messing | Kupfer-Zink-Legierung mit guter Leitfähigkeit, Bearbeitbarkeit und dekorativem Aussehen | Steckverbinder, Typenschilder, Modellbauteile und Zierteile |
| Phosphorbronze | Federeigenschaften, Festigkeit, Verschleißfestigkeit und elektrische Leitfähigkeit | Flachfedern, Kontakte, Steckverbinder und Leadframes |
| Berylliumkupfer | Hohe Festigkeit, Elastizität, Ermüdungsbeständigkeit und elektrische Leitfähigkeit | Federkontakte, Klemmen, Steckverbinder und Anschlussrahmen |
| Nickel Silber | Kupfer-Nickel-Zink-Legierung mit guten Umformeigenschaften und Abschirmleistung | EMI/RFI-Abschirmung, Kontakte, Rahmen und Zierteile |
| Aluminium | Geringes Gewicht, Korrosionsbeständigkeit und gute thermische/elektrische Eigenschaften | Leichte Gitter, Schutzschilde, Paneele und dekorative Komponenten |
| Titan | Hohes Festigkeits-Gewichts-Verhältnis, Korrosionsbeständigkeit und Biokompatibilität | Bipolarplatten, Luft- und Raumfahrtteile, medizinische Komponenten und korrosionsbeständige Komponenten |
| Nickel und Nickellegierungen | Hervorragende Korrosionsbeständigkeit, Hitzebeständigkeit und spezielle Leistungseigenschaften | Elektronische Gehäuse, Abschirmungen, Präzisionsbildschirme und Hochtemperaturkomponenten |
| Molybdän | Hochtemperaturstabilität, Verschleißfestigkeit und spezielle industrielle Leistungsfähigkeit | Spezialisierte elektronische Bauteile, thermische Bauteile und industrielle Komponenten |
Diese Tabelle beschreibt allgemeine Materialfamilien. Die Eigenschaften können sich innerhalb derselben Familie je nach Gütegrad, Härtegrad und Produktform unterscheiden. Für bestimmte Anwendungen, wie z. B. EMV-Abschirmungskomponenten oder Bipolarplatten , können zusätzliche Prüfungen erforderlich sein.
Edelstahl in der fotochemischen Ätzung
Chrom verleiht Edelstahl eine selbstheilende, chromreiche Oxidschicht , die Korrosionsbeständigkeit bietet und Edelstahl zu einem der am weitesten verbreiteten Werkstoffe für präzise Dünnmetallbauteile macht. Die Wahl der Edelstahlsorte ist meist eine Abwägung zwischen Korrosionsbeständigkeit und Kosten: Edelstahl 304 wird häufig für allgemeine korrosionsbeständige Anwendungen eingesetzt, während Edelstahl 316/316L Molybdän enthält und dadurch beständiger gegen chloridhaltige und aggressivere Umgebungen ist (und für Bipolarplatten verwendet wird). Edelstahl 430 gehört zur ferritischen Gruppe und weist ein anderes magnetisches Verhalten auf. Vollständige Spezifikationen und Anwendungsbeispiele finden Sie im Leitfaden zum Ätzen von Edelstahl .
Kupfer und Kupferlegierungen beim photochemischen Ätzen
Kupferlegierungen bilden die größte Materialfamilie beim fotochemischen Ätzen, und die richtige Wahl innerhalb dieser Familie hängt davon ab, welche Eigenschaft für das jeweilige Bauteil am wichtigsten ist:
- Reines Kupfer — höchste Leitfähigkeit innerhalb der Familie; Ausgangspunkt für elektrische Kontakte, thermische Bauteile und Dampfkammerstrukturen.
- Messing (C26000, C27000) — tauscht etwas Leitfähigkeit gegen niedrigere Kosten und eine dekorative Metalloberfläche; häufig bei Steckverbindern und Typenschildern.
- Phosphorbronze (C51000, C54400) — die Wahl des Federverhaltens; wird überall dort eingesetzt, wo sich das Teil biegen und in seine ursprüngliche Form zurückkehren muss, wie z. B. Kontakte und benutzerdefinierte Leadframes.
- Berylliumkupfer (C17200) — Leitfähigkeit plus höchste Festigkeit und Elastizität innerhalb der Produktfamilie; verwendet für Federkontakte und Klemmen, die wiederholten Biegungen ausgesetzt sind.
- Neusilber (C7521) — trotz des Namens kein Silberanteil; ausgewählt für EMI/RFI-Abschirmung und dekorative Teile, wo Farbe und Formgebungsverhalten geeignet sind.
Für vollständige Spezifikationen zu Güteklassen, Härtegraden und Anwendungsdetails siehe den Leitfaden zum Kupferätzen und den Leitfaden für kundenspezifische Leadframes.
Aluminium beim photochemischen Ätzen
Aluminium ist die leichteste Option unter den Werkstoffen – es bietet im Vergleich zu Kupfer oder Edelstahl eine etwas geringere Leitfähigkeit und Festigkeit, wiegt aber nur etwa ein Drittel so viel. Daher findet es Verwendung in leichten Gittern, Paneelen und Bauteilen für die Luft- und Raumfahrt sowie die Automobilindustrie, wo Gewicht eine entscheidende Rolle spielt. Die Aluminiumsorten von TMNetch umfassen die Serien 1000 (hochrein, leicht zu ätzen), 3000 (Aluminium-Mangan, erhöhte Festigkeit) und 5000 (Aluminium-Magnesium, bessere Korrosionsbeständigkeit) – darunter die spezifischen Sorten 1100, 3003, 5052, 5083 und 5182. Ausführliche Informationen zu den Eigenschaften der verschiedenen Sorten und den Oberflächenbehandlungsoptionen finden Sie im Leitfaden zum Aluminiumätzen.
Titan beim photochemischen Ätzen
Titan bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht und Korrosionsbeständigkeit und eignet sich daher für anspruchsvolle Anwendungen in der Luft- und Raumfahrt, der Medizintechnik, der Chemie und anderen Bereichen. Der Nachteil dieser Oxidschicht ist, dass Titan im Gegensatz zu Edelstahl oder Kupfer nicht ätzbar ist. Daher muss die Prozesschemie auf die jeweilige Titansorte abgestimmt werden. Reines Titan (Sorte 1, Sorte 2 – typischerweise für Brennstoffzellen-Bipolarplatten verwendet) und legierte Sorten wie Ti-6Al-4V weisen unterschiedliche Zusammensetzungen und mechanische Eigenschaften auf. Daher muss die Sorte und nicht nur „Titan“ angegeben werden. Ausführliche Informationen zu den Sorten und Prozesshinweisen finden Sie im Leitfaden zum Ätzen von Titan.
Nickel und Nickellegierungen beim photochemischen Ätzen
Der Begriff „Nickellegierung“ umfasst mehrere unterschiedliche Untergruppen, die sich nicht gleich verhalten oder demselben Zweck dienen:
- Reines Nickel (Ni200) — allgemeine Korrosionsbeständigkeit für elektronische, elektrische und Batterieanwendungen.
- Nickel-Eisen-Legierungen — einschließlich Sorten mit kontrollierter Expansion wie Kovar und Legierung 42, ausgewählt aufgrund ihrer Dimensionsstabilität und der Anpassung an die Wärmeausdehnung von Glas oder Keramik in hermetischen Elektronikgehäusen (siehe Abschnitt für die Anpassung des Führungsrahmen-CTE (wie sich dies auf das Verpackungsdesign auswirkt).
- Nickel-Chrom-Legierungeneinschließlich der Inconel-Familie – Hitzebeständigkeit und Korrosionsbeständigkeit für die Luft- und Raumfahrt, die chemische Verarbeitung und Hochtemperaturanwendungen; die Eignung hängt jedoch von der jeweiligen Sorte ab.
- Nickel-Titan-Legierungen — Formgedächtnis- und superelastisches Verhalten für spezielle medizinische und industrielle Bauteile.
Die vollständigen Spezifikationen für die verschiedenen Sorten und Anwendungsdetails finden Sie im Leitfaden zum Nickelätzen.
Andere und spezielle photochemische Ätzmaterialien
Die fotochemische Ätzung ist nicht auf die größten kommerziellen Metallgruppen beschränkt. Auch Spezialwerkstoffe können bearbeitet werden, sofern deren Güteklasse, Dicke, Oberfläche und Bauteilkonstruktion geeignet sind.
Molybdän
Molybdän ist ein hochschmelzendes Metall. Hochschmelzende Metalle behalten ihre nützlichen Eigenschaften bei hohen Temperaturen und haben oft hohe Schmelzpunkte.
Molybdän findet Verwendung in der Elektronik, in Wärmesystemen, in der Beleuchtung und in speziellen Industriekomponenten. Es verhält sich anders als Kupfer, Aluminium oder Edelstahl und erfordert daher eigene Verarbeitungsbedingungen.
Inconel
Inconel ist eine Familie von Nickel-Chrom-Legierungen. Diese Legierungen sind bekannt für ihre Leistungsfähigkeit in anspruchsvollen Hitze- und Korrosionsumgebungen.
Der Begriff beschreibt keine feste Zusammensetzung. Ein Inconel-Werkstoff muss vor der Festlegung eines Herstellungsverfahrens durch seine genaue Güteklasse identifiziert werden.
Andere Speziallegierungen
Die breitere photochemische Bearbeitungsindustrie verarbeitet auch andere Spezialmetalle und -legierungen. Dazu gehören beispielsweise magnetische Legierungen, Legierungen mit kontrollierter Wärmeausdehnung, Federlegierungen und Edelmetallfolien.
Die Bezeichnung eines Spezialmaterials allein bestätigt nicht die Fertigungsfähigkeit. Die genaue Güteklasse, Produktform, Dicke, Oberflächenbeschaffenheit und Zeichnung entscheiden darüber, ob ein Projekt in die Produktion gehen kann.
Welche Materialeigenschaften beeinflussen die photochemische Ätzung?
Zwei ähnlich aussehende Bleche können sich beim Ätzen unterschiedlich verhalten. Verschiedene Materialeigenschaften beeinflussen die chemische Reaktion, die Leistung des Fotolacks, das Kantenprofil und die Konsistenz des fertigen Bauteils.
Legierungszusammensetzung
Eine Legierung ist eine Mischung aus einem Basismetall und einem oder mehreren weiteren Elementen. Diese Elemente verändern das mechanische und chemische Verhalten des Metalls.
Beispielsweise sind Messing und Phosphorbronze beides Kupferlegierungen, doch das Zink verleiht Messing andere Eigenschaften als das Zinn und der Phosphor in Phosphorbronze. Der Ätzprozess muss daher auf die tatsächliche Legierung und nicht nur auf die Bezeichnung des Grundmetalls reagieren.
Materialstärke
Die Dicke bestimmt, wie viel Metall abgetragen werden muss, um eine durchgehende Bohrung zu erzeugen. Ein dickeres Blech erfordert mehr Materialabtrag als eine dünne Folie.
Die Dicke hängt auch mit Hinterschneidungen, minimalen Strukturgrößen und erreichbaren Toleranzen zusammen. Diese Zusammenhänge werden im Hauptleitfaden für Toleranzen und Konstruktion beim fotochemischen Ätzen detaillierter erläutert.
Temperament und Härte
Der Begriff „Härtezustand“ beschreibt den mechanischen Zustand, der durch Prozesse wie Kaltverformung oder Wärmebehandlung erzeugt wird. Ein Werkstoff kann in verschiedenen Härtezuständen erhältlich sein, z. B. weich, halbhart, hart, federnd oder in anderen Härtezuständen.
Die Wärmebehandlung beeinflusst Biege-, Feder- und Planheitseigenschaften sowie die spätere Umformung. Sie ändert zwar nicht die Legierungsbezeichnung, kann aber das Verhalten des fertigen Bauteils beeinflussen.
Kornstruktur
Metalle bestehen aus kleinen kristallinen Bereichen, den sogenannten Körnern. Korngröße und -richtung können sich durch Gießen, Walzen, Wärmebehandlung und andere Materialverarbeitungsschritte verändern.
Die Kornstruktur kann das Oberflächenbild und die Kantenkonsistenz nach dem Materialabtrag beeinflussen. Sie kann sich auch nach dem Ätzen auf das Biege- und Federverhalten auswirken.
Zustand der Oberfläche
Die Metalloberfläche kann Öl, Oxide, Zunder, Kratzer, Beschichtungen oder Walzspuren aufweisen. Diese Eigenschaften können die Reinigung und die Haftung des Fotolacks beeinträchtigen.
Edelstahl, Aluminium, Titan und andere Metalle bilden ebenfalls natürliche Oxidschichten. Die Oberflächenvorbereitung muss eine saubere und gleichmäßige Grundlage für den Bildgebungsprozess schaffen.
Gleichmäßigkeit von Blech und Folie
Gleichmäßige Dicke und Ebenheit sind über die gesamte Blechfläche wichtig. Lokale Abweichungen können große Bauteile, dichte Lochmuster oder sich wiederholende Komponenten auf einem Blech beeinträchtigen.
Der Lieferant muss gegebenenfalls auch die Walzrichtung, die Spulenanordnung und das Handhabungsverhalten berücksichtigen, wenn das Material sehr dünn ist.
Lässt sich jedes Metall photochemisch ätzen?
Viele handelsübliche Metalle und Legierungen lassen sich photochemisch ätzen. Dies bedeutet jedoch nicht, dass für jedes Material dasselbe Ätzmittel, dieselbe Temperatur, dieselbe Geschwindigkeit oder derselbe Fotolackprozess erforderlich ist.
Ein Metall kann zwar chemisch ätzbar sein, dennoch gibt es Einschränkungen für ein bestimmtes Bauteil. Sehr dickes Material, sehr kleine Öffnungen, tiefe Teilätzungen, ungewöhnliche Beschichtungen oder ungleichmäßige Oberflächen können das Ergebnis verändern.
Auch die genaue Güteklasse ist wichtig. „Edelstahl“, „Titan“ und „Nickellegierung“ bezeichnen jeweils große Materialgruppen und nicht eine feste Zusammensetzung.
Spezielle Werkstoffe erfordern unter Umständen vor der Produktion eine Stichprobenprüfung oder eine technische Überprüfung. Dadurch wird bestätigt, wie sich der Werkstoff verhält und ob die erforderliche Geometrie reproduzierbar hergestellt werden kann.
Fotochemische Ätzmaterialien und Sekundärbeschichtungen
Durch Ätzen wird die Bauteilgeometrie erzeugt, einige Komponenten werden jedoch weiterbearbeitet. Die erzielbare Oberflächenbeschaffenheit hängt vom Basismaterial und dem endgültigen Verwendungszweck des Bauteils ab.
Zu den auf den TMNetch-Seiten aufgeführten häufigen Sekundärprozessen gehören:
-
Galvanotechnik
-
Passivierung
-
Eloxieren
-
Polieren
-
Lackierung
-
Biegen und Formen
-
Reinigung
-
Laserschneiden
-
Eine individuelle Verpackung
Durch Galvanisierung kann eine Metallschicht aufgebracht werden, um Leitfähigkeit, Lötbarkeit, Korrosionsbeständigkeit oder das Aussehen zu verbessern. Passivierung wird üblicherweise bei Edelstahl angewendet, während Anodisierung häufig bei Aluminium zum Einsatz kommt.
Durch Biegen wird ein flach geätzter Rohling in ein Formteil umgewandelt. Polieren und Lackieren verändern die Oberfläche bzw. das Aussehen. Diese Arbeitsschritte erfolgen nach oder um den Ätzprozess herum und erfordern eigene Prozesskontrollen.
Weitere Informationen zum Ätzen und zu nachfolgenden Bearbeitungsschritten finden Sie in der Übersicht über unsere Komplettlösungen für chemische Ätzverfahren .
Häufig gestellte Fragen
Welche Materialien werden beim fotochemischen Ätzen verwendet?
Gängige Werkstoffe sind Edelstahl, Kupfer, Messing, Phosphorbronze, Berylliumkupfer, Neusilber, Aluminium, Titan, Nickel und Nickellegierungen. Molybdän, Inconel und andere Speziallegierungen können unter geeigneten Bedingungen ebenfalls verarbeitet werden.
Lässt sich Edelstahl fotochemisch ätzen?
Ja. TMNetch führt auf seinen Service-Seiten Edelstahlsorten wie 304, 316 und 430 auf. Fotogeätzter Edelstahl wird für Filter, Unterlegscheiben, Encoderscheiben, Abschirmungen, Lautsprechergitter, Bipolarplatten und Industrieteile verwendet.
Können Kupfer und Kupferlegierungen fotogeätzt werden?
Ja. Zur Kupferfamilie gehören Reinkupfer, Messing, Phosphorbronze, Berylliumkupfer und Neusilber. Diese Werkstoffe werden für elektrische Kontakte, thermische Bauteile, Anschlussrahmen, Abschirmungen, Steckverbinder und Federn verwendet.
Lässt sich Aluminium fotochemisch ätzen?
Ja. Aluminium und verschiedene Aluminiumlegierungen lassen sich fotochemisch ätzen. Die Legierungssorte und die Oberflächenbeschaffenheit beeinflussen den Prozess. Typische Beispiele für geätzte Aluminiumteile sind leichte Gitter, Schutzabdeckungen, Paneele und Zierelemente.
Lässt sich Titan photochemisch ätzen?
Ja. Titan lässt sich durch photochemisches Ätzen bearbeiten, wobei eine materialspezifische Oberflächenvorbereitung und Prozesskontrolle erforderlich sind. TMNetch führt Titan für Bipolarplatten, Bauteile für die Luft- und Raumfahrt, Medizintechnik und andere Spezialkomponenten auf.
Wozu wird Phosphorbronze beim Fotoätzen verwendet?
Phosphorbronze wird für Flachfedern, elektrische Kontakte, Steckverbinder und Anschlussrahmen verwendet. Sie vereint Leitfähigkeit mit Festigkeit und vorteilhaften Federeigenschaften. C51000 und C54400 sind Beispiele, die in der Kupferwerkstoffliste von TMNetch aufgeführt sind.
Sind Inconel und Molybdän für die fotochemische Ätzung geeignet?
Beide Werkstoffe werden in der fotochemischen Ätzung eingesetzt. Da es sich um Spezialwerkstoffe handelt, müssen Güteklasse, Dicke, Oberfläche und Bauteilgeometrie gesondert geprüft werden. Nicht alle Werkstoffgüten sind für alle Werkstoffgüten gleich.
Beeinflusst die Materialdicke die photochemische Ätzung?
Ja. Die Materialstärke beeinflusst den Abtrag und kann Hinterschneidungen, minimale Bauteilabmessungen und Toleranzen beeinflussen. Dieser Zusammenhang muss zusammen mit der Werkstoffgüte und der Geometrie betrachtet werden.
Werden fotochemische Ätzmaterialien als Blätter oder Folien geliefert?
Sie sind je nach Material und Dicke als Blech, Band, Spule oder Folie erhältlich. Die Produktform beeinflusst Planheit, Handhabung, Walzrichtung und Produktionslayout.
Fazit
Die photochemische Ätzung eignet sich für eine breite Palette von Metallen und Legierungen. Edelstahl, Kupferlegierungen, Aluminium, Titan und Nickel gehören zu den gängigsten Gruppen.
Jede Gruppe umfasst zahlreiche Güteklassen, Härtegrade, Dicken und Oberflächenbeschaffenheiten. Diese Unterschiede erklären, warum zwei Metalle unterschiedlich reagieren können, selbst wenn sie derselben großen Familie angehören.
Das Verständnis der grundlegenden Arten, Eigenschaften und Einsatzmöglichkeiten von fotochemischen Ätzmaterialien bildet die Grundlage für die Materialauswahl, die Bewertung der Prozessgrenzen und die Wahl des richtigen Fotoätzdienstes für Präzisionsbauteile.
Um mehr über den Herstellungsprozess und die angebotenen Materialdienstleistungen von TMNetch zu erfahren, besuchen Sie die Seite zum Fotoätzservice.