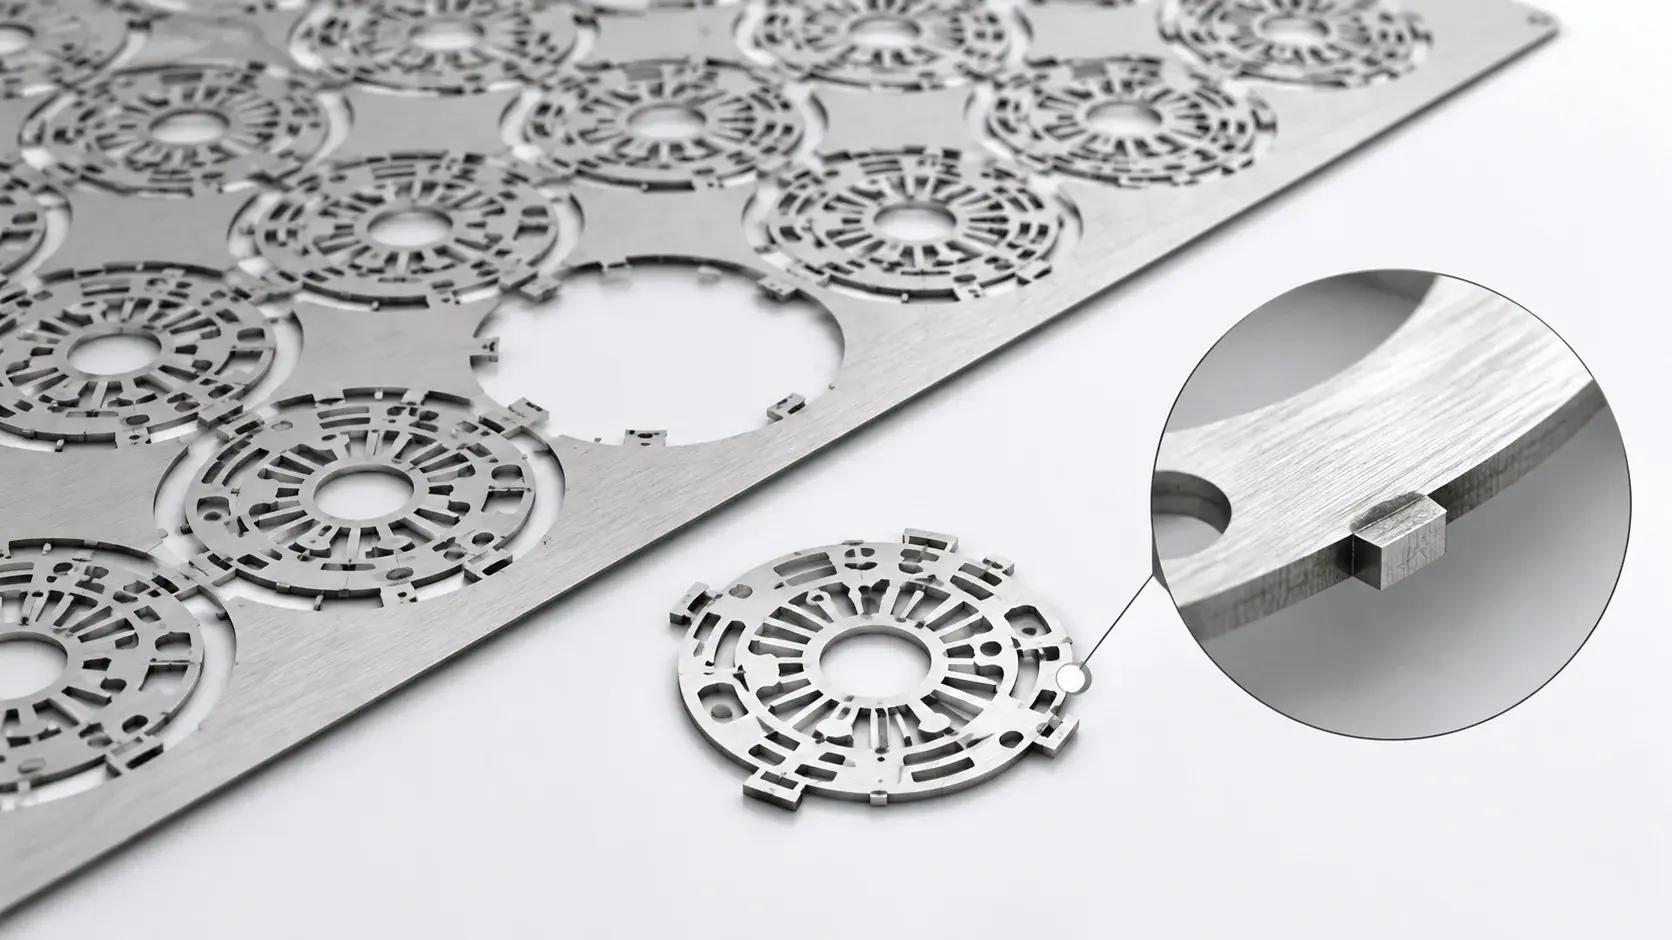
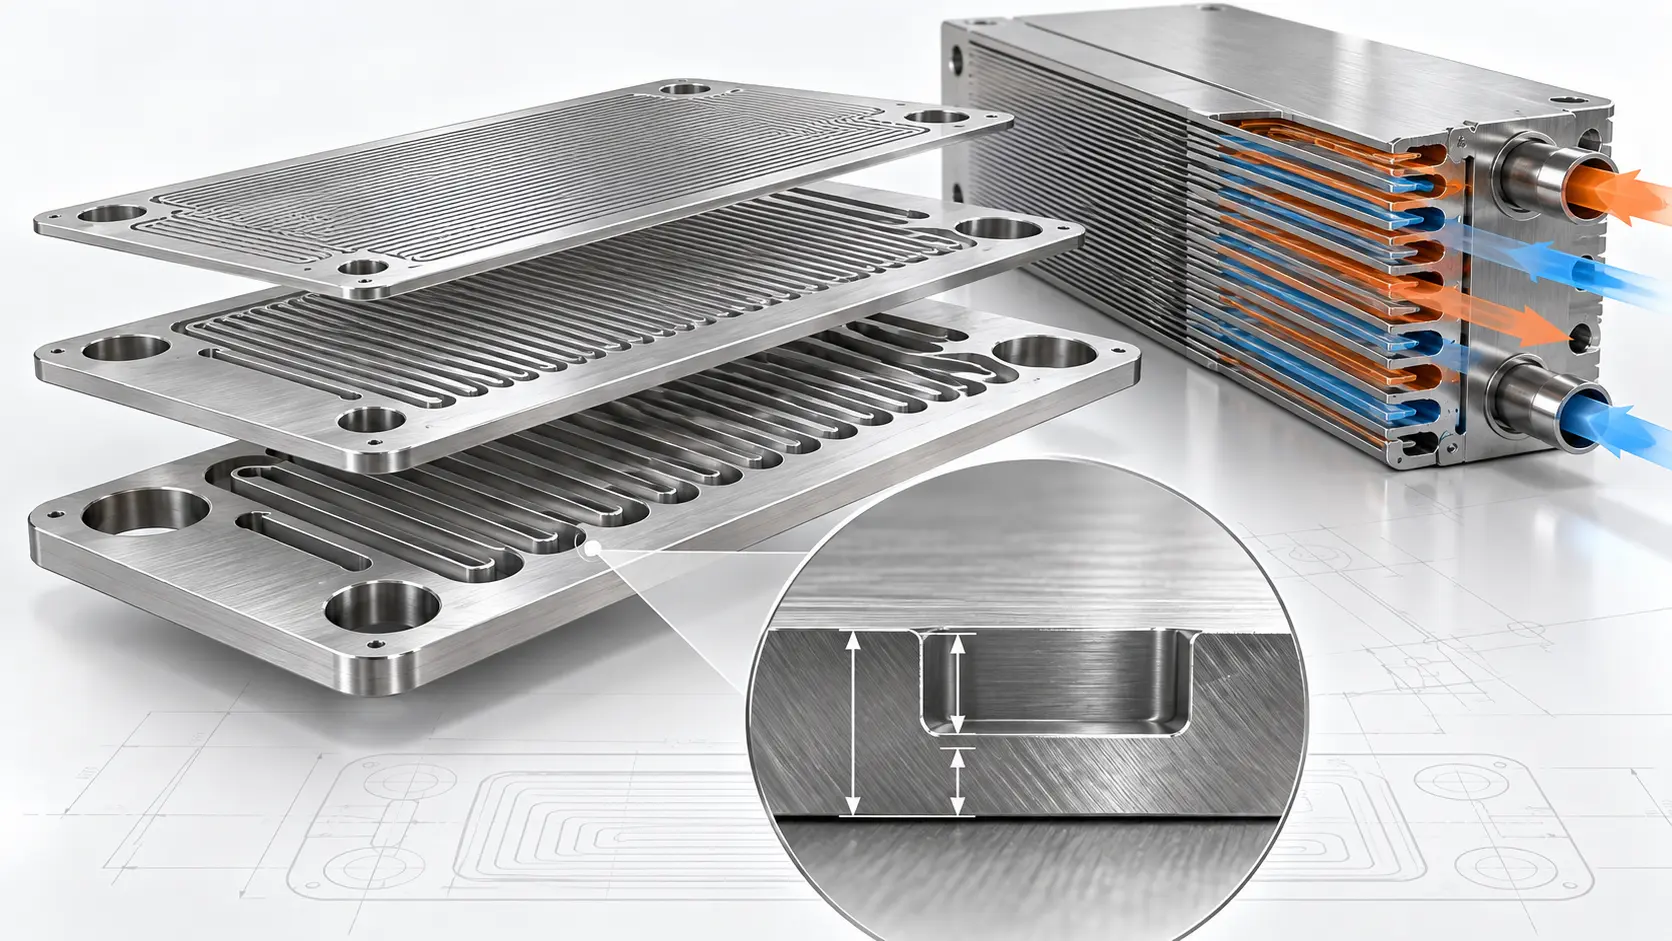
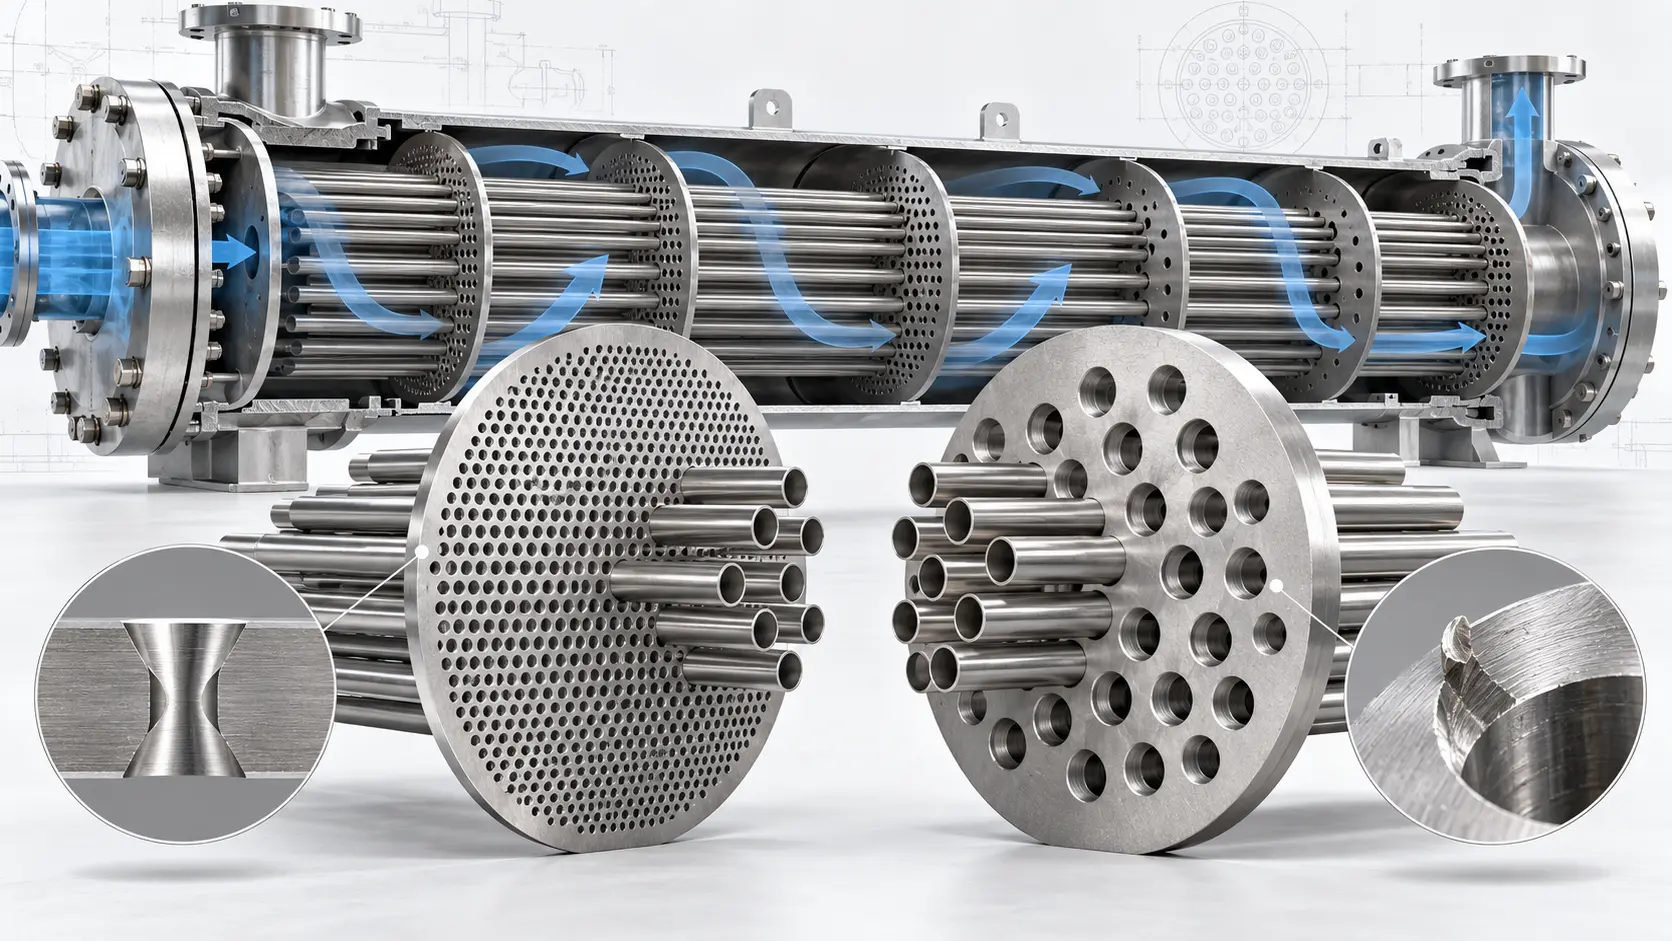
Die fotochemische Ätzung ist ein Präzisionsfertigungsverfahren, bei dem mithilfe einer Fotolackschablone und kontrollierter chemischer Auflösung detaillierte Bauteile aus Metallblechen und -folien hergestellt werden. Sie wird auch als Fotoätzen, fotochemische Bearbeitung oder PCM bezeichnet.
Das Verfahren nutzt Fotolack, ultraviolettes Licht, Vorlagen und kontrollierten chemischen Abtrag, um Löcher, Schlitze, Profile, Kanäle und sich wiederholende Muster zu erzeugen. Es verwendet weder mechanische Schneidkraft noch gezielte Schneidhitze.
Die fotochemische Ätzung ist jedoch nicht für alle Metallbauteile geeignet. Materialstärke, Strukturgröße, Hinterschneidung, Kantenform, Ätztiefe, Oberflächenbeschaffenheit und Prozesssteuerung beeinflussen das Endergebnis.
Diese Faktoren sind keine Anzeichen dafür, dass der Prozess ungenau ist. Sie definieren den praktischen Gestaltungsbereich, innerhalb dessen die fotochemische Ätzung effektiv funktioniert.
Eine ausführlichere Einführung finden Sie in unserem Leitfaden zum chemischen Ätzverfahren, seinen Anwendungen und Vorteilen.
Wichtige Erkenntnisse
- Die fotochemische Ätzung wird hauptsächlich für flache Metallbleche und -folien verwendet.
- Die minimale Merkmalsgröße steht in engem Zusammenhang mit der Materialstärke.
- Die chemische Entfernung erfolgt nach unten und zur Seite, wodurch Unterschnitte entstehen.
- Geätzte Wände und Ecken weisen normalerweise nicht das gleiche Profil wie bearbeitete Merkmale auf.
- Tiefe, schmale und eng beieinander liegende Merkmale erfordern eine intensivere Prozesskontrolle.
- Merkmale mit kontrollierter Tiefe sind möglich, aber PCE kann nicht jede echte 3D-Form erzeugen.
- Die Toleranz hängt vom Material, der Dicke, der Geometrie, der Ätztiefe und der Prüfmethode ab.
- Jedes kritische Designelement sollte vor der Produktion überprüft werden.
Was bedeutet „Begrenzung“ bei der photochemischen Ätzung?
Eine Prozessbegrenzung ist eine Bedingung, die beeinflusst, was ein Herstellungsverfahren produzieren oder kontrollieren kann. Das bedeutet nicht zwangsläufig, dass ein bestimmtes Merkmal unmöglich zu realisieren ist.
Einige Einschränkungen lassen sich durch Kompensation der Grafikvorlage, geeignete Proportionen der Merkmale, stabile Prozessbedingungen oder eine verbesserte Prüfplanung beheben. Andere Einschränkungen ergeben sich aus der grundlegenden Natur des Prozesses und können nicht vollständig beseitigt werden.
Hinterschneidungen sind beispielsweise eine natürliche Folge der chemischen Bearbeitung. Ein Hersteller kann dies bei der Vorbereitung der Druckvorlage berücksichtigen, aber die chemische Ätzung erzeugt dennoch nicht dasselbe Wandprofil wie das Fräsen.
Die Bedeutung der einzelnen Einschränkungen hängt vom jeweiligen Bauteil ab. Ein schmaler Schlitz in einem dünnen Blech kann sich anders verhalten als derselbe Schlitz in einem dickeren Blech. Material, Dicke, Tiefe, Abstand und Toleranz müssen daher gemeinsam betrachtet werden.
Warum hat die photochemische Ätzung gestalterische Grenzen?
Bei der fotochemischen Ätzung wird freiliegendes Metall entfernt, während Fotolack die Bereiche schützt, die erhalten bleiben müssen.
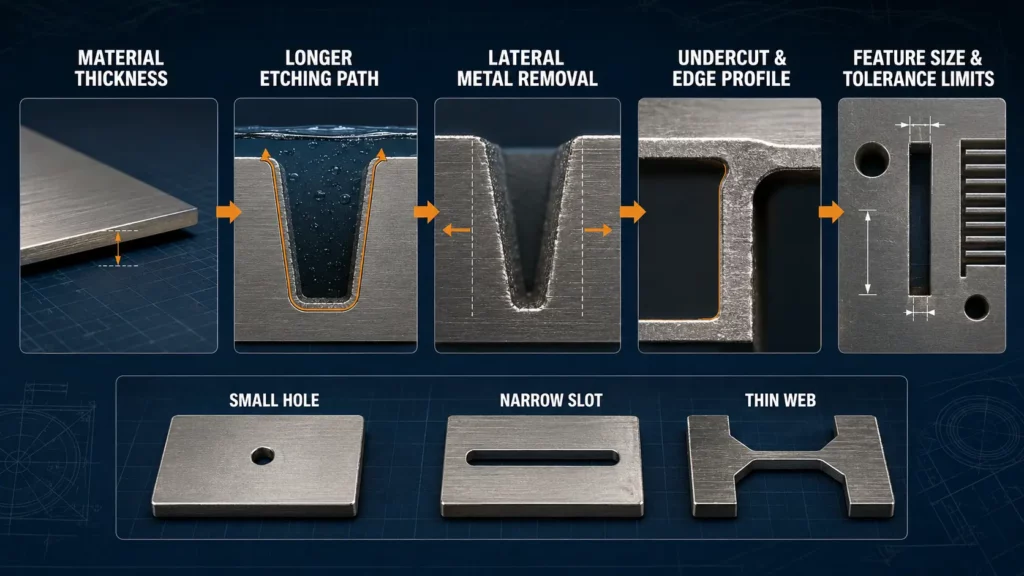
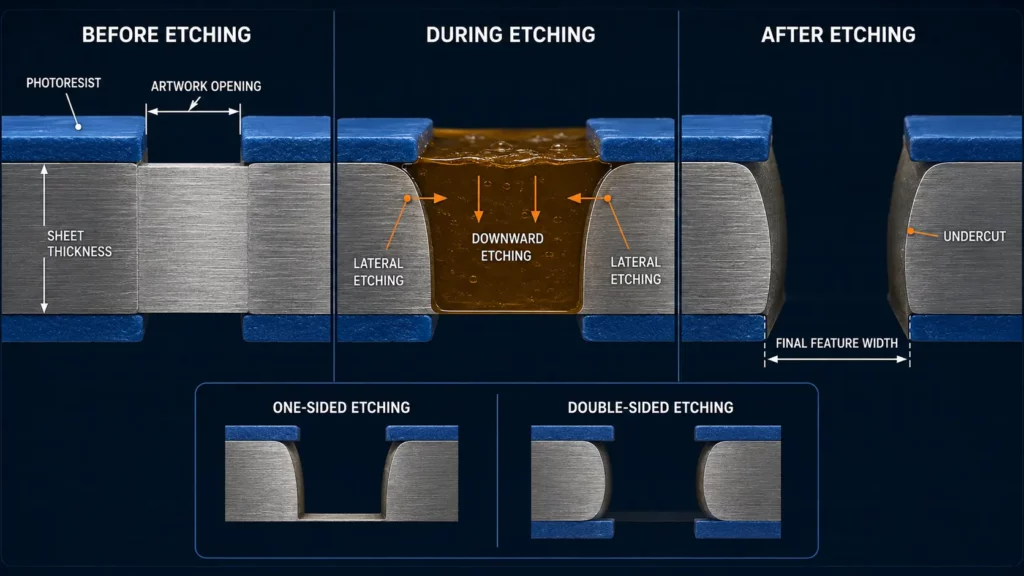
Beim Ätzen trägt das Ätzmittel Metall nicht nur senkrecht zum Blech, sondern auch seitlich unterhalb des Fotolacks ab. Dieser seitliche Materialabtrag, in der fotochemischen Bearbeitung als Hinterschneidung bekannt , verändert das Querschnittsprofil und führt dazu, dass die minimale Strukturgröße zunehmend von der Materialdicke abhängt.
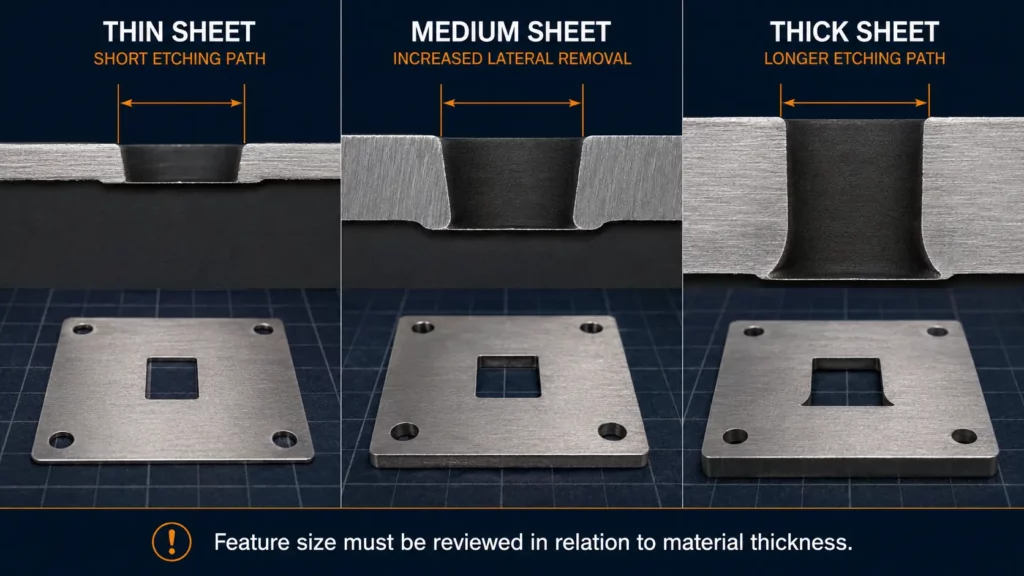
Wenn das Ätzmittel einen tieferen Weg durch ein dickeres Blech zurücklegen muss, gewinnt der seitliche Materialabtrag an Bedeutung. Er kann die endgültige Größe von Löchern, Schlitzen, Stegen, Ecken und Außenprofilen beeinflussen.
Das Verfahren kann eine Kompensation des zu erwartenden Materialabtrags nutzen. Eine Kompensation kann jedoch einen chemischen Prozess nicht in einen mechanischen Schneidprozess umwandeln. Die endgültige Kante weist weiterhin ein geätztes Profil auf.
Eine vollständige Erklärung zu Fotolack, UV-Belichtung, Entwicklung, chemischer Ätzung, Reinigung und Inspektion finden Sie in unserem Leitfaden zum fotochemischen Ätzprozess und Design.
10 wesentliche Einschränkungen der photochemischen Ätzung
1. Es handelt sich hauptsächlich um ein Blechbearbeitungsverfahren.
Die fotochemische Ätzung eignet sich hauptsächlich für flache Metallbleche, -bänder und -folien. Sie wird häufig zur Herstellung dünner Bauteile mit detaillierten Profilen und wiederholten Öffnungen eingesetzt.
Es eignet sich weniger für dicke Bauteile, massive Blöcke, erhabene Vorsprünge, Gewinde oder große dreidimensionale Formen. Diese Merkmale passen nicht zu den flachen Blechbearbeitungsformen des Verfahrens.
Ein flach geätzter Rohling kann nach dem Ätzen gebogen oder geformt werden. Das Biegen ist jedoch ein separater Arbeitsgang und stellt eigene Anforderungen an Material und Geometrie.
2. Die Merkmalsgröße hängt von der Materialstärke ab.
Die Mindestgröße der Merkmale kann nicht unabhängig von der Blechdicke betrachtet werden.
Mit zunehmender Materialdicke muss das Ätzmittel mehr Metall abtragen, um das Blech zu durchtrennen. Dies kann zu verstärkten seitlichen Hinterschneidungen führen und die Kontrolle sehr kleiner Öffnungen erschweren.
Diese Beziehung hat Auswirkungen auf:
- Lochdurchmesser
- Schlitzbreite
- Bahnbreite
- Merkmalsabstand
- Feine Zähne
- Dichte Öffnungsmuster
Die Mindestgröße eines Merkmals aus einem Projekt sollte nicht ohne Überprüfung auf ein anderes Material oder eine andere Materialstärke angewendet werden.
3. Hinterschneidung verändert die seitlichen Abmessungen
Hinterschneidungen entstehen, wenn das Ätzmittel seitlich Metall unterhalb des Fotolacks abträgt.
Es kann die endgültigen Abmessungen von Bohrungen, Schlitzen, Außenprofilen und schmalen Metallabschnitten verändern. Außerdem beeinflusst es das Verhältnis zwischen dem in der Zeichnung dargestellten Merkmal und dem im Metall gefertigten Merkmal.
Hinterschneidungen sind nicht immer ein Fehler. Sie sind ein normaler Bestandteil des Prozesses, der bei der Druckvorlagenerstellung und der Maßplanung berücksichtigt werden muss.
Das Ausmaß der Hinterschneidung kann je nach Material, Dicke, Geometrie des Merkmals, Ätzmittelzustand, Belichtungsmuster und Prozesseinstellungen variieren.
4. Perfekt senkrechte Wände sind nicht typisch.
Durch fotochemisches Ätzen wird normalerweise nicht die gleiche Wandform erzeugt wie durch Fräsen oder andere mechanische Schneidverfahren.
Da das Material sowohl nach unten als auch zur Seite abgetragen wird, kann die geätzte Kante eine Verjüngung oder ein gebogenes Profil aufweisen. Die genaue Form hängt davon ab, ob die Struktur von einer oder beiden Seiten geätzt wird.
Dies ist relevant, wenn eine Komponente Folgendes erfordert:
- Eine tiefe Struktur mit einer nahezu senkrechten Wand
- Ein bestimmter Kantenwinkel
- Eine scharfe Innenecke
- Eine kontrollierte Passform über die gesamte Blechdicke
Kritische Anforderungen an Wände und Kanten sollten in der Zeichnung angegeben werden, anstatt sie unter einer allgemeinen linearen Toleranz zu berücksichtigen.
5. Tiefe und schmale Konturen sind schwieriger zu kontrollieren.
Tiefe Kanäle und enge Vertiefungen stellen höhere Anforderungen an den Ätzprozess.
Das Ätzmittel muss das freiliegende Metall erreichen und die Reaktionsprodukte von der Struktur entfernen. Je tiefer oder schmaler die Struktur wird, desto schwieriger kann ein gleichmäßiger chemischer Zugang erfolgen.
Die Unterspülung gewinnt mit zunehmender Tiefe an Bedeutung. Ein tiefer Kanal kann in der Nähe seiner Öffnung breiter sein als an seiner Unterseite.
Kanaltiefe, -breite, -abstand, Restdicke und nahegelegene Merkmale sollten daher als ein zusammenhängendes Design betrachtet werden.
6. Die wahre 3D-Geometrie ist begrenzt
Durch fotochemisches Ätzen lassen sich Strukturen mit partieller und mehrfacher Tiefe erzeugen. Dazu gehören beispielsweise Kanäle, Vertiefungen, Markierungen, Biegelinien und Oberflächenmuster.
Das fertige Bauteil basiert jedoch weiterhin hauptsächlich auf einem Metallblech. Das Verfahren erzeugt keine willkürlichen gekrümmten Oberflächen, tiefen Vertiefungen, Gewinde, Erhebungen oder dicken Strukturformen.
Der Begriff „3D-Fotoätzen“ bezeichnet die kontrollierte Tiefenstrukturierung eines blechbasierten Bauteils. Er bedeutet nicht, dass dieses Verfahren jede Form der vollständigen 3D-Fertigung ersetzen kann.
Erfahren Sie mehr über die fotochemische Ätzung mit kontrollierter und mehrfacher Tiefe.
7. Die Ätztiefe erfordert eine separate Steuerung.
Beim Durchätzen wird Metall über die gesamte Blechdicke abgetragen. Beim Teiltiefenätzen wird nur ein Teil der Dicke abgetragen, sodass Metall unterhalb des Bearbeitungselements verbleibt.
Diese beiden Funktionstypen erfordern unterschiedliche Steuerelemente.
Bei einem Merkmal mit partieller Tiefe sollte die Zeichnung Folgendes definieren:
- Die zu ätzende Seite
- Die erforderliche Tiefe
- Die verbleibende Materialdicke
- Die Tiefentoleranz
- Der Messort
- Die Beziehung zu nahegelegenen Durchgangsstrukturen
„Halbätzen“ bedeutet nicht immer, dass exakt die Hälfte des Materials abgetragen werden muss. Die erforderliche Ätztiefe sollte in der Zeichnung deutlich angegeben sein.
8. Die Oberflächenqualität und Ebenheit des Ausgangsmaterials sind entscheidend.
Durch fotochemisches Ätzen werden nicht automatisch alle Spuren, Kratzer, Wellen oder Oberflächenfehler des Originalblatts entfernt.
Öl, Oxidation, Verunreinigungen oder eine unebene Oberfläche können die Haftung des Fotolacks und das endgültige Erscheinungsbild beeinträchtigen. Eine ordnungsgemäße Oberflächenvorbereitung ist daher ein wichtiger Bestandteil der Produktion.
Die Planheit kann auch durch die Bauteilkonstruktion beeinflusst werden. Große offene Bereiche, sehr schmale Stege, ungleichmäßige Muster und nachgelagerte Bearbeitungsprozesse können die Stützwirkung innerhalb eines dünnen Blechs verringern.
Wenn Ebenheit oder kosmetisches Erscheinungsbild von entscheidender Bedeutung sind, sollte dies in der Zeichnung gesondert definiert werden.
9. Toleranz ist keine feste Zahl
Es gibt keine einheitliche Toleranz gegenüber photochemischem Ätzen, die für alle Bauteile gilt.
Die erreichbare Genauigkeit hängt von mehreren zusammenhängenden Faktoren ab:
- Materialart und genaue Güteklasse
- Materialstärke
- Teilgröße
- Loch-, Schlitz- und Steggeometrie
- Merkmalsabstand
- Ätztiefe
- Zustand der Oberfläche
- Lage der kritischen Dimension
- Untersuchungsmethode
Eine äußere Abmessung, ein kleines Loch, eine Kanaltiefe und ein dichtes Öffnungsmuster können unterschiedliche Messmethoden erfordern.
Die Anwendung engster Toleranzen für jedes einzelne Merkmal kann unnötige Fertigungsschwierigkeiten verursachen. Die Zeichnung sollte die Maße ausweisen, die Passung, Montage oder Funktion direkt beeinflussen.
10. Chemische und umweltbezogene Kontrolle ist erforderlich
Bei der photochemischen Ätzung werden kontrollierte Industriechemikalien verwendet. Diese Chemikalien müssen während des gesamten Produktionsprozesses überwacht werden.
Die Beschaffenheit des Ätzmittels, die Temperatur, die Liniengeschwindigkeit, die Sprühsteuerung und der Metallgehalt können die chemische Reaktion beeinflussen. Auch die Reinigung und Spülung müssen so gesteuert werden, dass die Reaktion im richtigen Stadium gestoppt wird.
Der Hersteller muss die Lagerung von Chemikalien, die Arbeitssicherheit, das Spülen und die Abfallbehandlung gemäß den in seinem Zuständigkeitsbereich geltenden Vorschriften regeln. In den Vereinigten Staaten verpflichtet die OSHA-Gefahrenkommunikationsnorm Arbeitgeber, die gefährliche Chemikalien am Arbeitsplatz verwenden, zur Bereitstellung geeigneter Etiketten, Sicherheitsdatenblätter und Mitarbeiterschulungen. Dadurch wird die photochemische Ätzung zu einem industriellen Prozess und nicht zu einer einfachen Oberflächenbehandlung, die unkontrolliert durchgeführt werden kann.
Wie wirken sich diese Einschränkungen auf gängige Funktionen aus?
Die Tabelle unten zeigt, wie die wichtigsten Einschränkungen mit gängigen geätzten Merkmalen zusammenhängen.
| Funktion | Hauptbeschränkung | Warum es wichtig ist |
|---|---|---|
| Kleine Löcher | Materialstärke und Hinterschnitt | Lochgröße und Blechdicke müssen gemeinsam überprüft werden. |
| Schmale Schlitze | Seitliche Materialabtragung | Durch Hinterschneidungen können die endgültige Schlitzbreite und das Kantenprofil verändert werden. |
| Dünne Spinnweben | Ätzung an den angrenzenden Seiten | Das verbleibende Metall kann schmaler oder schwächer werden. |
| Dichte Lochreihen | Abstand und Blechstabilität | Kleinste Änderungen können das Muster und das verbleibende Metall beeinflussen. |
| Tiefe Kanäle | Ätzzugang und Unterschnitt | Breite, Tiefe und verbleibende Dicke werden zunehmend schwieriger zu kontrollieren. |
| Scharfe Innenecken | Chemisches Kantenprofil | Die Innenecken könnten abgerundeter werden. |
| Außenecken | Größere exponierte Fläche | Die Ecke kann sich anders ätzen lassen als eine gerade Kante. |
| Halbgeätzte Merkmale | Tiefenkontrolle | Die erforderliche Tiefe und die verbleibende Dicke müssen separat geprüft werden. |
| Dicke Komponenten | Längerer Ätzweg | Es muss mehr Material abgetragen werden, was die Hinterschneidung vergrößern kann. |
| Gebogene 3D-Teile | Flachblechverfahren | PCE kann nicht direkt jede dreidimensionale Form erzeugen. |
Diese Effekte bedeuten nicht, dass jedes Merkmal in der Tabelle zum Ätzen ungeeignet ist. Sie zeigen vielmehr, warum die gesamte Zeichnung geprüft werden muss, anstatt ein Teil nur anhand einer einzigen Dimension zu beurteilen.
Sind sehr kleine Löcher und Schlitze unmöglich?
Nein. Durch fotochemisches Ätzen lassen sich in geeigneten Designs kleine Löcher, Schlitze und wiederholte Öffnungen erzeugen.
Die Schwierigkeit hängt vom Verhältnis zwischen der Öffnung und der Blechdicke ab. Ein kleines Loch in einem dünnen Blech stellt nicht dieselben Bedingungen dar wie dasselbe Loch in einem dickeren Blech.
Folgende Faktoren beeinflussen ebenfalls die Machbarkeit:
- Metall- und Legierungsgüte
- Loch- oder Schlitzform
- Abstand zwischen den Öffnungen
- Breite des verbleibenden Metalls
- Musterdichte
- Erforderliche Maßtoleranz
- Anforderungen an Oberfläche und Ebenheit
Aus diesem Grund sollte ein veröffentlichter Mindestwert für ein Merkmal nicht als allgemeingültige Regel betrachtet werden. Der Hersteller sollte das gesamte Muster und die Materialstärke überprüfen, bevor er das Merkmal bestätigt.
Können die Einschränkungen der photochemischen Ätzung verringert werden?
Einige Auswirkungen können reduziert oder kontrolliert werden, die grundlegende Natur der chemischen Entfernung ändert sich jedoch nicht.
Vergütung für Kunstwerke
Die Grafik kann so angepasst werden, dass zu erwartende Hinterschneidungen und Maßänderungen ausgeglichen werden. Das Ausmaß der Kompensation hängt vom Material, der Dicke, der Geometrie und dem Bearbeitungsprozess ab.
Geeignete Merkmalsproportionen
Lochgröße, Schlitzbreite, Stegbreite, Tiefe und Abstand sollten in Abhängigkeit von der Materialstärke geplant werden. Optimale Proportionen der Merkmale ermöglichen dem Prozess ein stabileres Ergebnis.
Kontrollierte Prozessbedingungen
Ätzmittelbedingungen, Temperatur, Liniengeschwindigkeit, Sprühbild, Belichtung und Entwicklung müssen kontrolliert werden. Stabile Bedingungen tragen zur Verbesserung der Wiederholgenauigkeit zwischen Teilen und Produktionschargen bei.
Oberflächenvorbereitung
Durch die Reinigung werden Öl, Schmutz und andere Verunreinigungen vor dem Aufbringen des Fotolacks entfernt. Eine saubere Oberfläche sorgt dafür, dass der Fotolack besser auf dem Metall haftet und die zu schützenden Bereiche optimal abgedeckt werden.
Klare kritische Dimensionen
Die Zeichnung sollte die für die Funktion relevanten Maße ausweisen. Dadurch können sich Produktion und Qualitätskontrolle auf die wichtigsten Merkmale konzentrieren.
Prototyping und Inspektion
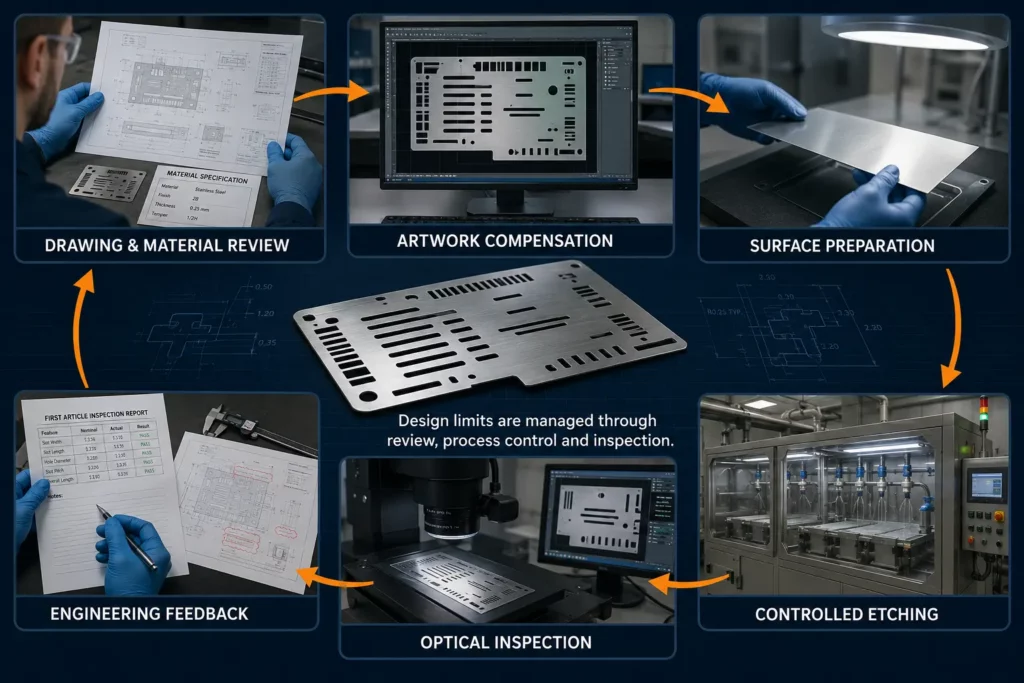
Ein Prototyp oder Erstmuster kann das Verhalten von Material und Geometrie vor der Serienproduktion bestätigen. Feine Bohrungen, dichte Muster, Profile und Ätztiefen erfordern unter Umständen optische, visuelle oder andere geeignete Prüfverfahren.
Diese Maßnahmen helfen, Prozessgrenzen zu beherrschen. Sie garantieren jedoch nicht, dass jede Geometrie durch fotochemisches Ätzen erzeugt werden kann.
Welche Informationen werden zur Überprüfung eines Entwurfs benötigt?
Bei einer technischen Überprüfung sollte die gesamte Komponente und nicht nur ein einzelnes Merkmal berücksichtigt werden.
Nützliche Projektinformationen umfassen:
- Eine 2D-Zeichnung oder CAD-Datei
- Materialbezeichnung und genaue Güteklasse
- Materialstärke und Härtegrad, soweit relevant
- Kritische Abmessungen und Toleranzen
- Mindestloch- und Schlitzgrößen
- Minimale Webbreiten und Elementabstände
- Durchgeätzte und partiell tiefe Bereiche
- Erforderliche Ätztiefen und verbleibende Dicke
- Anforderungen an Ebenheit und Kanten
- Oberflächenveredelung, Beschichtung oder Veredelung
- Prüf- und Dokumentationsanforderungen
- Prototypen- und Serienmengen
- Endgültige Anwendung und Montagebedingungen
Die Zeichnung sollte funktionale Anforderungen klar von allgemeinen Referenzmaßen trennen. Außerdem sollte sie kennzeichnen, welche Merkmale spezielle Messungen oder Berichte erfordern.
TMNetch prüft Material, Dicke, Geometrie, Tiefe, Oberflächenanforderungen, Menge und Prüfbedarf, bevor die Herstellbarkeit bestätigt wird. Für laufende Projekte besuchen Sie unsere Seite zum Fotoätzservice oder reichen Sie Ihre Zeichnung zur Prüfung ein.
Häufig gestellte Fragen
Was sind die wichtigsten Einschränkungen der photochemischen Ätzung?
Die wichtigsten Einschränkungen betreffen die Materialdicke, die minimale Merkmalsgröße, Hinterschneidungen, das Kantenprofil, tiefe und schmale Merkmale, die echte 3D-Geometrie, die Ätztiefe, die Ausgangsoberflächenqualität, die Toleranz und die Kontrolle des chemischen Prozesses.
Die Bedeutung der einzelnen Einschränkungen hängt vom Material und der Bauteilkonstruktion ab.
Ist die fotochemische Ätzung für dickes Metall geeignet?
Die fotochemische Ätzung wird hauptsächlich für Blech- und Folienbauteile verwendet.
Mit zunehmender Metalldicke muss das Ätzmittel mehr Material abtragen. Dies kann die Ätzzeit verlängern, Hinterschneidungen verursachen, die minimale Strukturgröße verringern und die Kantenprofilabweichung erhöhen.
Wie beeinflusst die Metalldicke die minimale Bauteilgröße?
Dickeres Metall erfordert einen längeren Ätzweg. Dabei kann es vermehrt zu seitlichem Materialabtrag kommen.
Kleine Löcher, schmale Schlitze und dünne Stege werden daher schwieriger herzustellen, wenn sich ihre Größe der Dicke des Blechs annähert.
Was versteht man unter Hinterschneidung beim chemischen Ätzen?
Unterschnitte bezeichnen das seitliche Abtragen von Metall unterhalb der Kante des Fotolacks.
Es beeinflusst die endgültige Größe und das Profil von Löchern, Schlitzen, Ecken, Stegen und Außenkanten. Es handelt sich um ein normales Merkmal des chemischen Ätzens und nicht um einen mechanischen Schneidgrat.
Kann man durch fotochemisches Ätzen vertikale Wände erzeugen?
Durch fotochemisches Ätzen wird normalerweise nicht dasselbe vertikale Wandprofil erzeugt wie durch Fräsen.
Das Ätzmittel trägt Metall nach unten und zur Seite ab. Dadurch entsteht eine geätzte Kantenform, die vom Material, der Dicke, der Geometrie der Struktur und davon abhängt, ob das Blech einseitig oder beidseitig geätzt wird.
Fazit
Die fotochemische Ätzung eignet sich hervorragend zur Herstellung detaillierter Bauteile aus Metallblech und -folie. Sie ermöglicht die Erzeugung von Profilen, Bohrungen, Schlitzen, Sieben, Kanälen, Markierungen und sich wiederholenden Mustern ohne mechanische Schneidkraft oder gezielte Schneidhitze.
Die Hauptbeschränkungen ergeben sich aus der Wechselwirkung der chemischen Abtragung mit der Materialstärke und -geometrie. Hinterschneidungen, Kantenprofil, Merkmalsgröße, Tiefe, Ebenheit, Oberflächenqualität und Prozessbedingungen müssen berücksichtigt werden.
Diese Grenzen bedeuten nicht, dass die fotochemische Ätzung für die Präzisionsfertigung ungeeignet ist. Sie zeigen vielmehr, warum das Verfahren dann am besten funktioniert, wenn das Design seiner blattbasierten und fotodefinierten Beschaffenheit entspricht.
Für ein umfassenderes Verständnis des Prozesses, der Materialien, der Toleranzen, der Anwendungen und der Konstruktionsanforderungen lesen Sie bitte den vollständigen Leitfaden „Photochemisches Ätzen: Prozess, Materialien, Toleranzen & Konstruktion“.
Wenn Sie eine Zeichnung mit kleinen Löchern, schmalen Schlitzen, dünnen Stegen, halbgeätzten Kanälen oder kritischen Toleranzen haben, wenden Sie sich für eine technische Überprüfung an TMNetch .