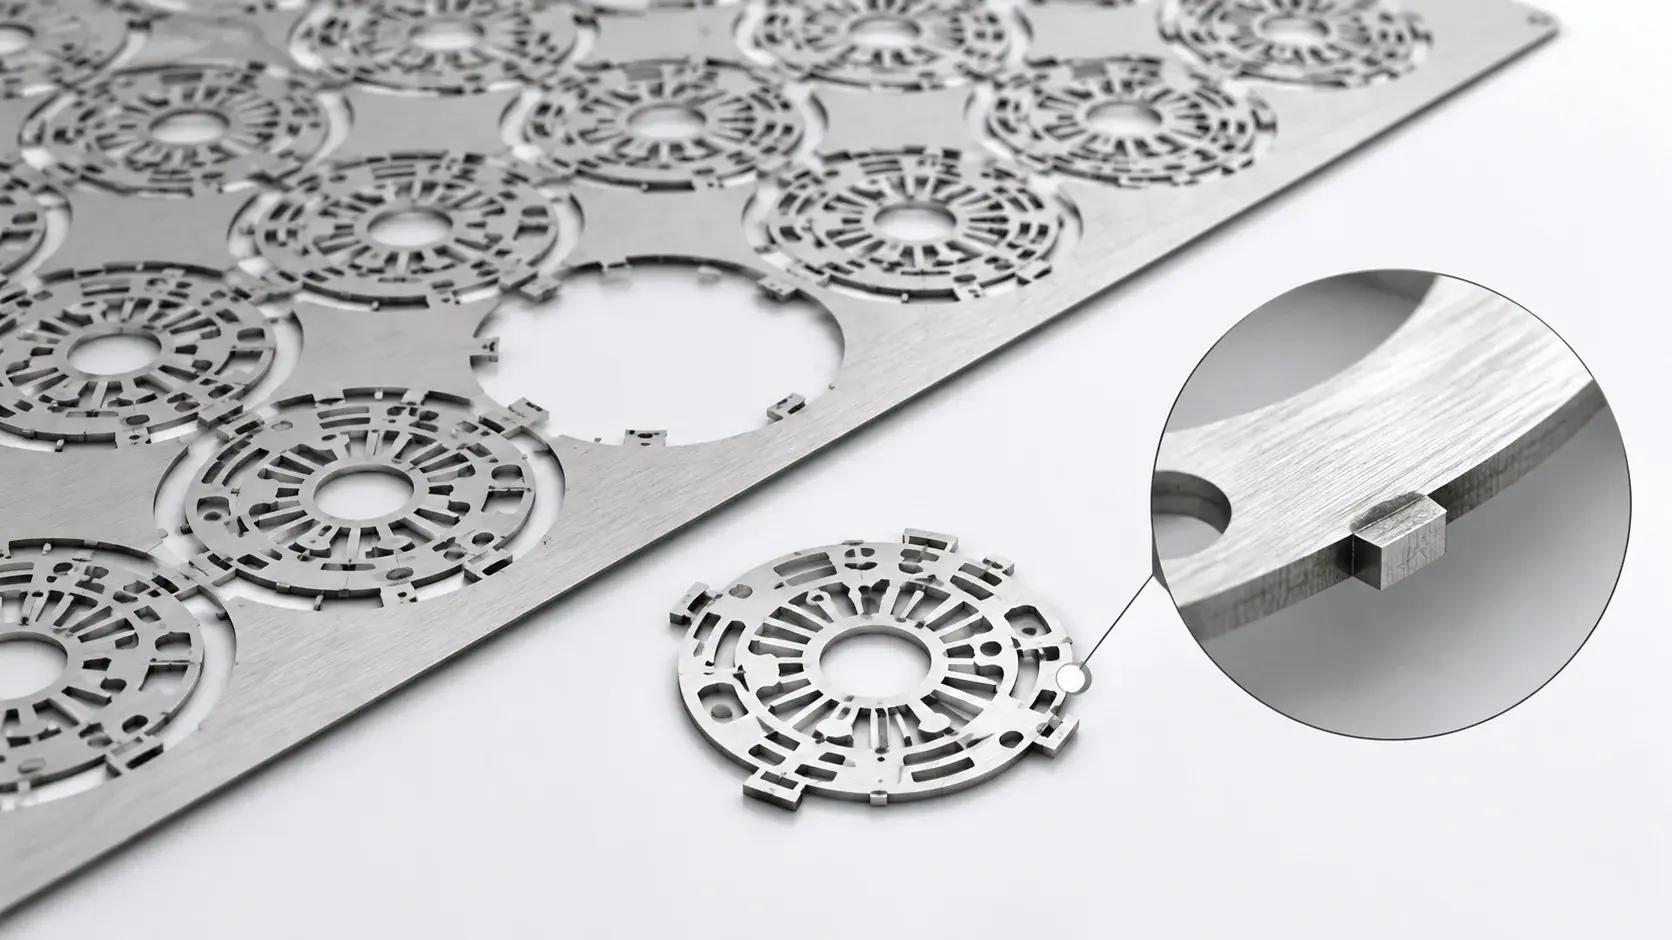
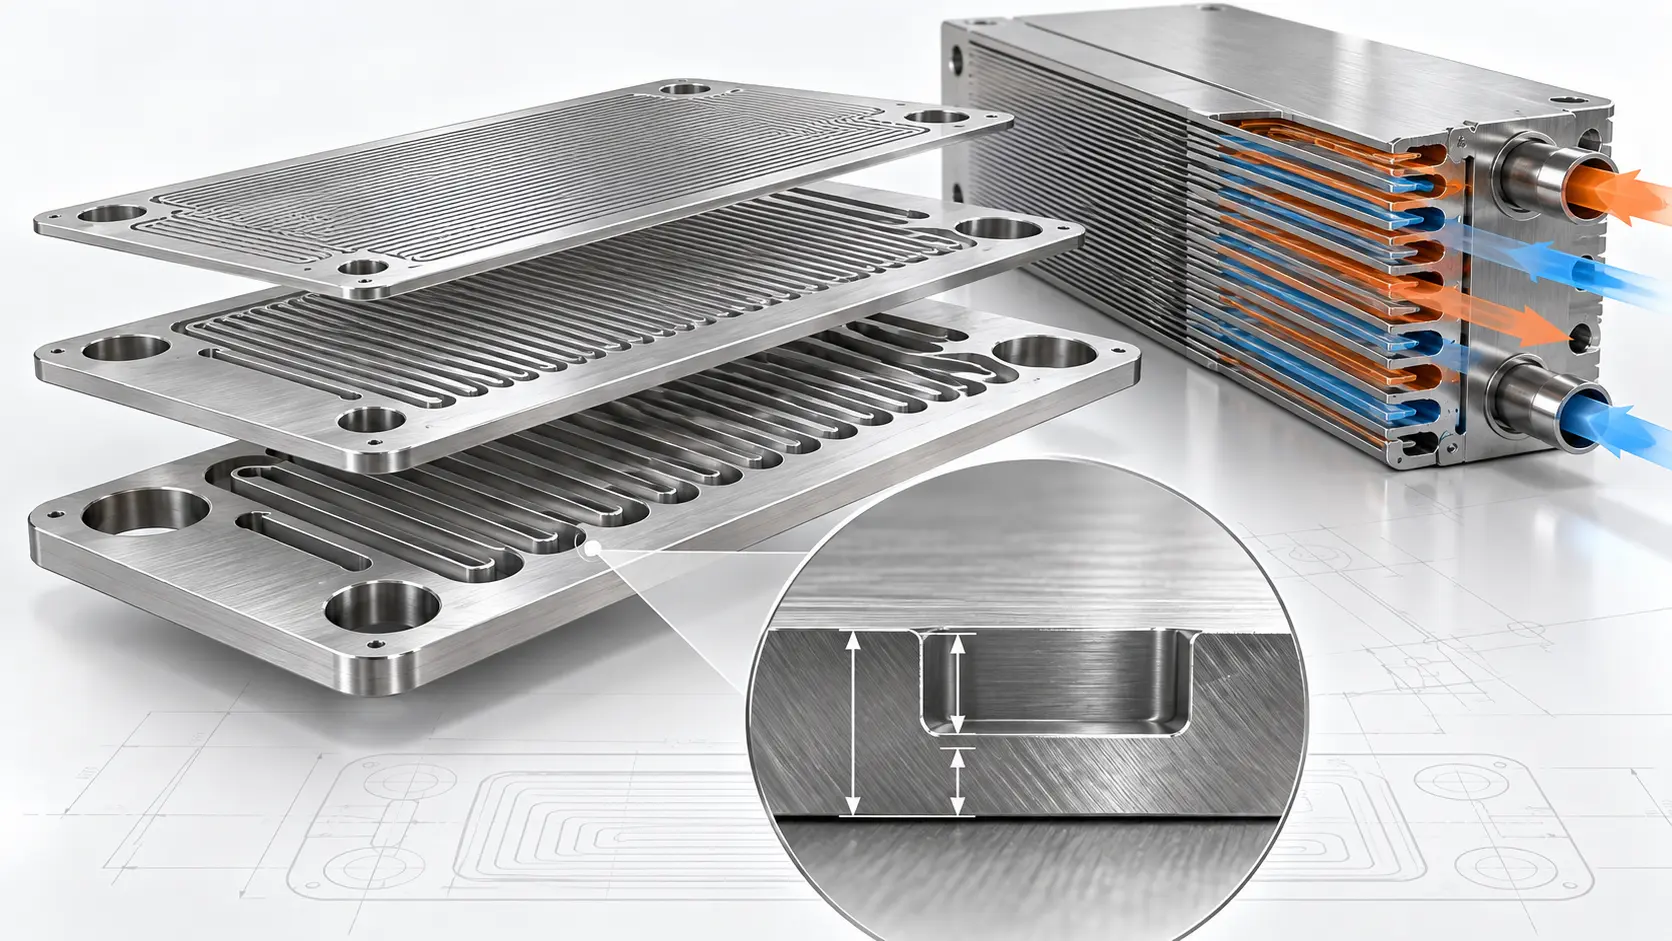
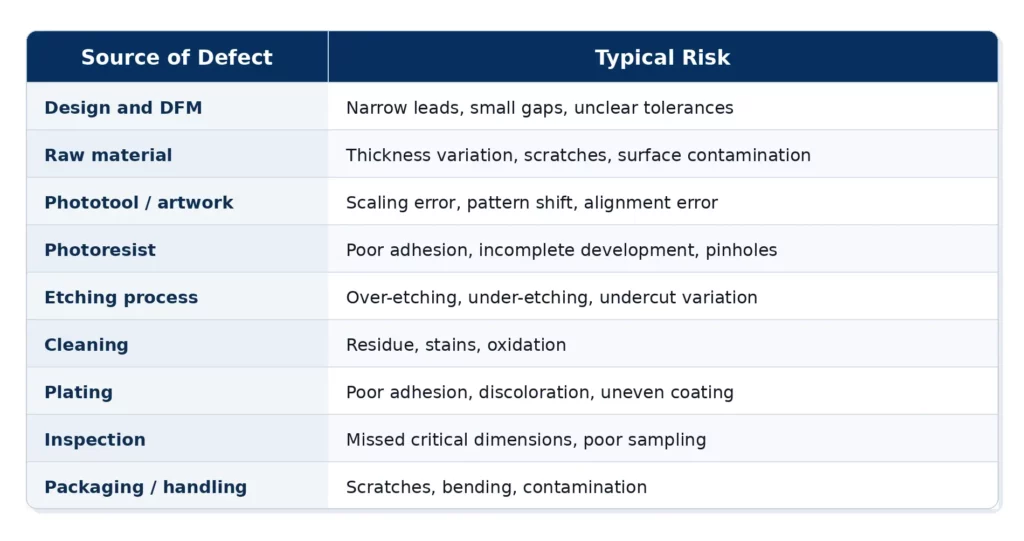
Die Qualität von Leadframes hängt von der Designprüfung, dem Materialzustand, der Genauigkeit der Fotoätzwerkzeuge, der Kontrolle des Fotolacks, der Ätzstabilität, der Reinigung, der Beschichtung, der Inspektion und der Verpackung ab. Bei fotogeätzten und chemisch geätzten Leadframes lassen sich viele Fehler bereits vor Produktionsbeginn vermeiden.
Zu den häufigsten Leadframe-Defekten gehören Maßabweichungen, Teilungsabweichungen, Überätzung, Unterätzung, übermäßige Hinterschneidung, raues Kantenprofil, Verzug, Oberflächenverunreinigungen, Beschichtungsfehler, Unregelmäßigkeiten beim Halbätzen und Chargenabweichungen.
Das JEDEC-Wörterbuch der Festkörpertechnologie definiert einen Leadframe als einen Metallrahmen, der externe Anschlüsse und mechanische Stabilität innerhalb eines Gehäuses bietet [1]. Bei der Verwendung in Halbleiter-, Sensor-, Steckverbinder-, LED-, Leistungselektronik-, Medizin- oder Automobilelektronikprojekten können bereits kleine Qualitätsmängel die Verbindung, das Löten, die Passgenauigkeit, den Strompfad oder die Zuverlässigkeit des Gehäuses beeinträchtigen.
Warum die Qualität von Leadframes wichtig ist
Die Qualität des Leadframes ist wichtig, da das Bauteil oft klein, dünn und funktionskritisch ist. Er kann elektrische Verbindungen, die Chipplatzierung, Bondbereiche, Lötbereiche, die Gehäusestruktur oder Wärmeleitwege unterstützen.
In Halbleiter- und Elektronikprojekten sind Defekte auf der Metallbahn nicht nur kosmetischer Natur. ScienceDirect erklärt, dass eine hochwertige Leadframe-Oberfläche frei von kleinen Defekten sein sollte, die durch Verarbeitung, Handhabung oder Verunreinigungen aus der Luft verursacht werden, da diese Defekte zu fehlerhafter Beschichtung führen und die Haftung der Chips oder das Drahtbonden beeinträchtigen können [3].
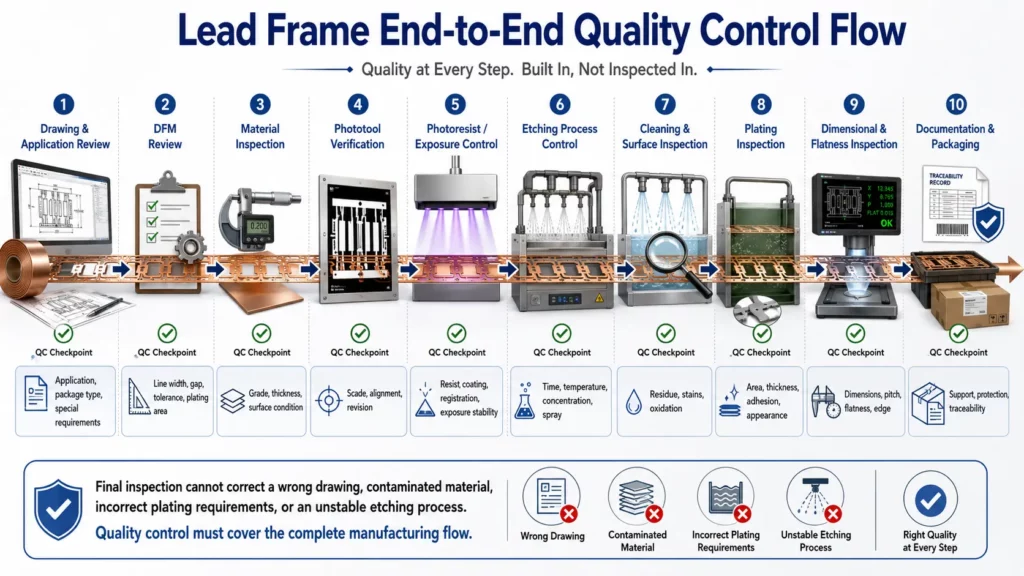
Deshalb sollte die Qualitätskontrolle im gesamten Fertigungsprozess der Leadframes nicht allein auf der Endkontrolle beruhen. Die Endkontrolle kann zwar viele Fehler aufdecken, aber sie kann weder ein mangelhaftes Design, eine unklare Zeichnung, verunreinigtes Material, einen falschen Vermerk zur Beschichtung noch einen instabilen Ätzprozess beheben.
Bei kundenspezifischen Leadframe-Projekten sollte die Qualitätskontrolle mit einer DFM-Prüfung beginnen. DFM bedeutet „Design for Manufacturability“ (Konstruktion für die Fertigung). Dabei wird geprüft, ob die Zeichnung hergestellt, geprüft, beschichtet, gereinigt, verpackt und in mehreren Produktionschargen reproduziert werden kann.
Woher Leadframe-Defekte üblicherweise kommen
Die meisten Leadframe-Defekte entstehen durch eine Kombination aus Konstruktions-, Material-, Prozess- und Handhabungsfaktoren. Ein effektiver Fehlersuchprozess sollte daher nicht nur nach dem Aussehen des Defekts fragen, sondern auch klären, wo dieser im Prozess entstanden ist.
Nach unserer Produktionserfahrung beginnen viele Qualitätsprobleme bei Leadframes bereits vor dem Ätzen, insbesondere wenn in den Zeichnungen keine kritischen Abmessungen, Beschichtungsbereiche, Anforderungen an die Ebenheit oder Prüfreferenzen definiert sind.
Für fotogeätzte BleirahmenDie Fotobearbeitungswerkzeuge, der Fotolack und der chemische Ätzprozess sind dabei besonders wichtig. ASM beschreibt Photochemische Bearbeitung Als Metallätzverfahren verwendet man Fotolack, um die Bereiche zu definieren, die das Metall geätzt werden sollen [2]. Werden die Vorlage, der Fotolack oder das Ätzfenster nicht kontrolliert, kann die Maßgenauigkeit abweichen.
Häufige Herstellungsfehler bei Leadframes und deren Ursachen
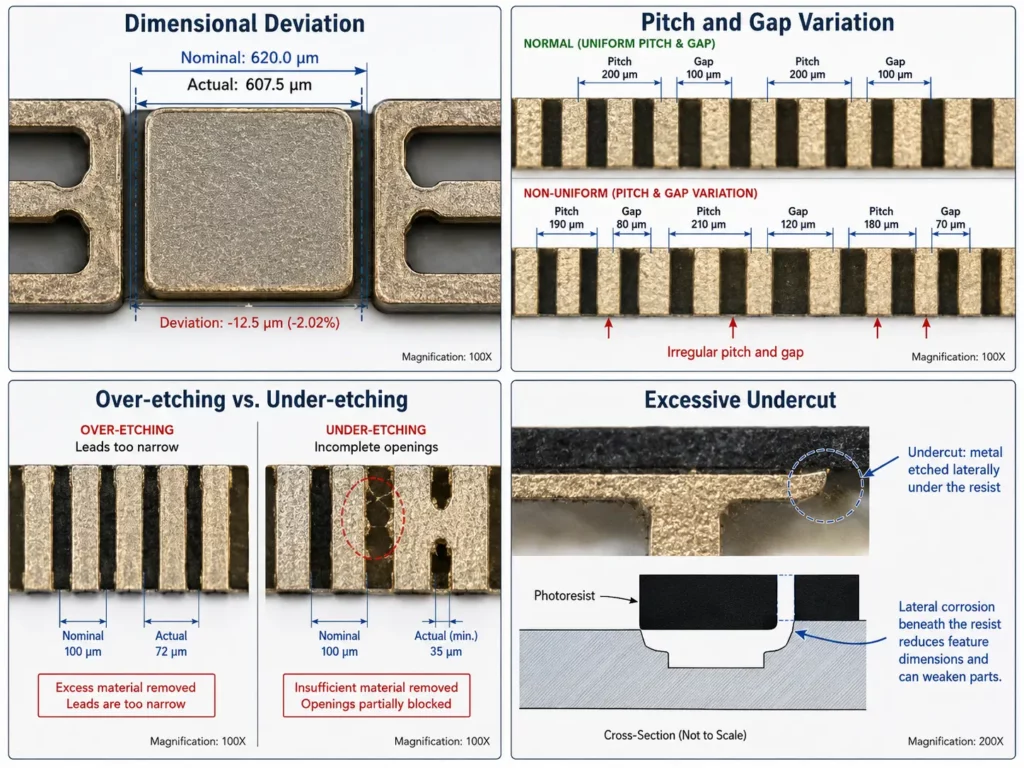
Maßabweichung
Maßabweichungen bedeuten, dass der fertige Leadframe nicht den erforderlichen Abmessungen entspricht. Dies kann beispielsweise eine Überschreitung der Toleranz der Anschlussbreite, eine Abweichung der Chipflächengröße, einen Fehler im Außenprofil oder eine falsche Schlitzgröße umfassen.
Mögliche Ursachen sind unzureichende Ätzkompensation, falsche Ätzzeit, Materialdickenabweichungen, instabile Ätzmittelbedingungen oder inkonsistente Messmethoden. Bei geätzten, kundenspezifischen Leadframe-Projekten werden Maßabweichungen häufig zusammen mit Materialdicke, Artwork-Kompensation, Ätzzeit und Prüfmethode analysiert.
Prävention beginnt mit einer DFM-Prüfung. Der Lieferant sollte kritische Abmessungen bestätigen, eine geeignete Ätzkompensation anwenden, den Ätzprozess kontrollieren und wichtige Merkmale nach der Produktion prüfen.
Bleiabstand und -spaltvariation
Abweichungen in Rastermaß und Spaltbreite können sich auf das Verbinden, Vergießen, Löten und die Gehäusemontage auswirken. Ist das Rastermaß zu eng oder zu groß, passt der Anschlussrahmen möglicherweise nicht zum nachfolgenden Montageprozess.
Mögliche Ursachen sind Ausrichtungsfehler der Fotowerkzeuge, Skalierungsfehler der Grafik, Materialbewegungen, ungleichmäßiges Ätzen oder unzureichende Prüfreferenzen. Bei Leadframes mit hoher Packungsdichte können bereits geringe Änderungen des Rastermaßes ein erhebliches Montagerisiko darstellen.
Zu den Präventionsmethoden gehören die Überprüfung der Fotowerkzeuge, die Kontrolle der Revision von Druckvorlagen, eine stabile Belichtung und Entwicklung, die Kontrolle des Ätzprozesses und die Überprüfung der kritischen Rasterung.
Überätzung und Unterätzung
Überätzung tritt auf, wenn zu viel Metall abgetragen wird. Dadurch können die Führungsdrähte zu schmal werden, feine Details geschwächt oder das Kantenprofil verändert werden.
Unterätzung entsteht, wenn zu wenig Metall abgetragen wird. Dadurch können unvollständige Öffnungen, verstopfte Spalten oder Metallreste entstehen, wo die Zeichnung eine klare Öffnung erfordert.
Untersuchungen der Parameter photochemischer Bearbeitungsprozesse zeigen, dass Ätzzeit, Temperatur und Ätzmittelkonzentration die Materialabtragsrate, die Oberflächenrauheit, die Hinterschneidung und die Ätzrate beeinflussen [4]. Daher ist die Kontrolle des Ätzprozesses ein wesentlicher Bestandteil der Qualitätskontrolle von Leadframes.
Um Über- und Unterätzung zu vermeiden, sollte der Lieferant die Ätzrate, die Ätzzeit, den Zustand der Lösung, die Sprühbedingungen, die Beladungsdichte und die In-Prozess-Kontrollen kontrollieren.
Übermäßiger Unterschnitt
Hinterschneidung bezeichnet den seitlichen Metallabtrag unterhalb der Fotolackkante. Ein gewisser Hinterschnitt ist Bestandteil des chemischen Ätzprozesses, jedoch kann übermäßiger Hinterschnitt die Leiterbahnbreite verringern, Spalten verändern und das Kantenprofil beeinträchtigen.
Das Risiko ist höher, wenn das Merkmal sehr klein ist, das Material dick, die Ätzzeit lang oder die Konstruktion keine ausreichende Kompensation vorsieht. Hinterschneidungen beim chemischen Ätzen sollten während des DFM-Prozesses und nicht erst nach der Produktion überprüft werden.
Zu den Präventionsmaßnahmen gehören eine geeignete Linien- und Spaltgestaltung, eine Kompensation der Grafikvorlage, stabile Prozessparameter und die Überprüfung kritischer Merkmale.
Raues Kantenprofil oder Kantenunregelmäßigkeit
Beim Vergleich von chemischem Ätzen mit Laserschneiden, Stanzen und CNC-Bearbeitung wird Fotoätzen häufig für dünne Teile gewählt, die grat- und spannungsfrei sein müssen. Allerdings kann eine mangelhafte Prozesskontrolle dennoch zu rauen Kantenprofilen, unebenen Seitenwänden oder instabilen Kantenformen führen.
Mögliche Ursachen sind eine mangelhafte Materialoberflächenbeschaffenheit, schwache Haftung des Fotolacks, Verunreinigungen, übermäßiges Ätzen oder ein instabiler Ätzmittelfluss. Unregelmäßigkeiten an den Kanten können die Montage, die Galvanisierung, das Löten oder die Kontaktierung beeinträchtigen.
Zur Prävention gehören die Wareneingangskontrolle, die Reinigungskontrolle, die Fotolackkontrolle, stabile Ätzbedingungen und die Sichtprüfung unter geeigneter Vergrößerung.
Probleme mit Verzug und Planheit
Verformung bedeutet, dass der Leadframe nicht plan ist. Planheitsprobleme können sich auf das Kleben, Löten, Vergießen, die Kontaktausrichtung und die automatisierte Handhabung auswirken.
Häufige Ursachen sind sehr dünnes Material, ungestützte lange Anschlussdrähte, eine schwache Trägerkonstruktion, unsachgemäße Handhabung, Spannungen in der Beschichtung, thermische Belastung oder ungeeignete Gehäuse. Lange und schmale Strukturen sind in der Regel anfälliger für Verformungen.
Zu den Präventionsmaßnahmen gehören Stützbrücken, Zugstangen, die Konstruktion des Trägerrahmens, kontrollierte Handhabung, Planheitsprüfung und Schutzverpackung.
Oberflächenverunreinigung
Oberflächenverunreinigungen können sich als Flecken, Ölspuren, Rückstände, Oxidation, Wasserflecken oder Verfärbungen äußern. Sie können die Beschichtung, Lötbarkeit, Haftung und elektrische Kontaktzuverlässigkeit beeinträchtigen.
Mögliche Ursachen sind mangelhafte Reinigung, Handhabung ohne geeignete Handschuhe, Rückstände nach dem Entlacken, verunreinigtes Wasser, Oxidation während der Lagerung oder unsaubere Verpackung. Da die Galvanisierung verborgene Oberflächenprobleme sichtbar machen kann, sollte die Oberflächenqualität vor der Galvanisierung geprüft werden.
Zur Prävention gehören die Kontrolle des Reinigungsprozesses, saubere Handhabung, Kontrolle der Trocknung, geeignete Lagerung und abschließende Sichtprüfung.
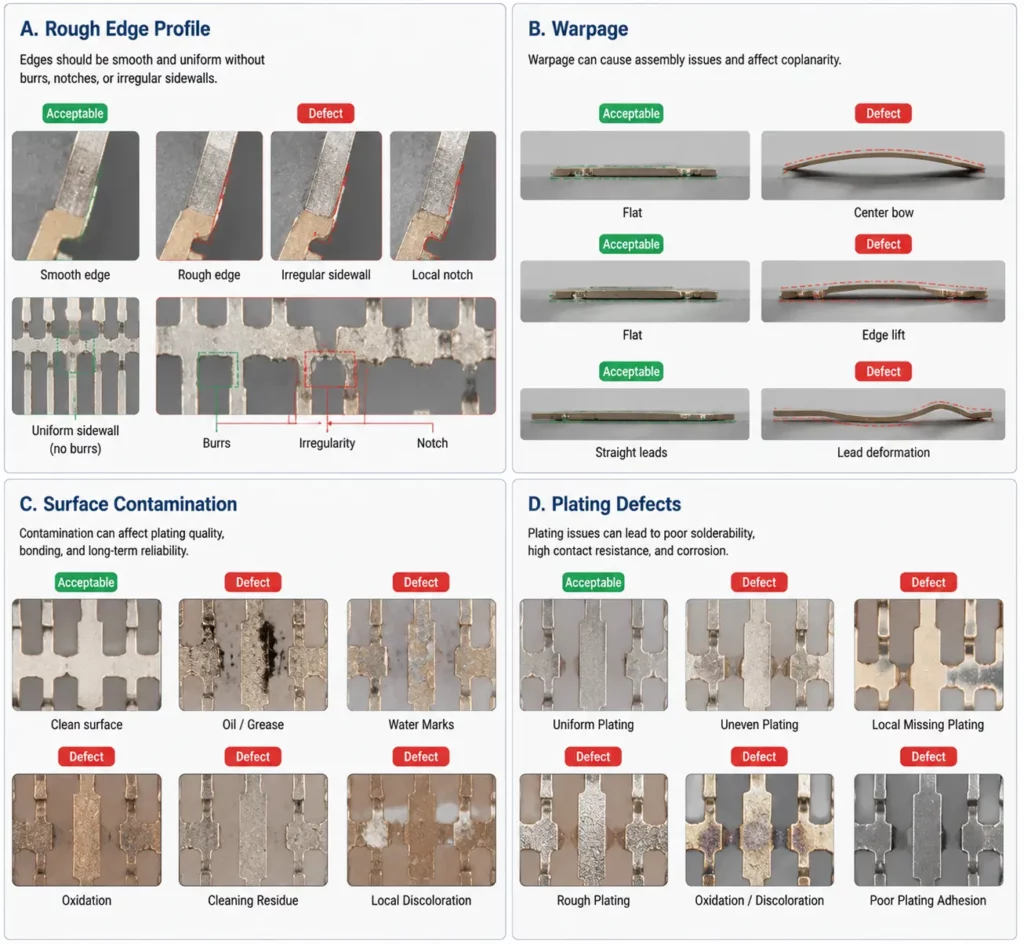
Fehler bei der Beschichtung und der Oberflächenbeschaffenheit
Zu den Fehlern bei der Beschichtung von Leadframes können mangelhafte Haftung, ungleichmäßige Beschichtung, Verfärbungen, Oxidation, raue Beschichtung oder schlechte Lötbarkeit gehören. Diese Probleme können durch Oberflächenverunreinigungen, unzureichende Aktivierung, Badinstabilität, unklare Beschichtungshinweise oder ungeeignete Oberflächenvorbereitung verursacht werden.
Für verchromte Leadframes umfasst die Haftungsprüfung nach ASTM B571 qualitative Verfahren wie Biege- und Wärmeabschreckversuche; das geeignete Verfahren ist entsprechend der Bauteilanwendung auszuwählen [5]. Das konkrete Prüfverfahren muss dem Material, der Beschichtung und den Anforderungen des Endverwendungszwecks entsprechen.
Prävention beginnt mit klaren Spezifikationen für die Beschichtung. Käufer sollten den Beschichtungsbereich und die Anforderungen an die Oberflächenbeschaffenheit festlegen , einschließlich Beschichtungsart, Oberflächenfunktion, Löt- oder Klebeanforderungen, Haftung und Aussehenskriterien.
Uneinheitliche Ätztiefe
Manche kundenspezifische Leadframes verwenden Halbätzstrukturen für Biegelinien, Vertiefungen, Zonen mit kontrollierter Dicke oder Montagefunktionen. Bei uneinheitlicher Halbätztiefe kann das Bauteil möglicherweise nicht wie erwartet gebogen, angepasst oder montiert werden.
Mögliche Ursachen sind ungleichmäßiges Ätzen, unklare Tiefenvorgaben, Materialdickenschwankungen oder eine unausgewogene Musterverteilung. Zur Vorbeugung sind klar definierte Halbätztiefenvorgaben, geeignete Prozessversuche und vereinbarte Prüfmethoden erforderlich.
Abweichungen zwischen den einzelnen Chargen
Chargenabweichungen bedeuten, dass verschiedene Chargen unterschiedliche Abmessungen, Kantenprofile, Oberflächenbeschaffenheiten, Beschichtungsergebnisse oder Ebenheiten aufweisen. Dies kann bei der Wareneingangskontrolle oder der Endmontage zu Problemen führen.
Zu den möglichen Ursachen zählen Chargenwechsel bei Rohmaterialien, Änderungen an Fotowerkzeugen, Zustand des Ätzmittels, Prozesseinstellungen, Bedienerwechsel oder Verpackungsmethoden. Vorbeugende Maßnahmen erfordern Versionskontrolle, Rückverfolgbarkeit, Prozessdokumentation, Materialzertifikate und Maßberichte.
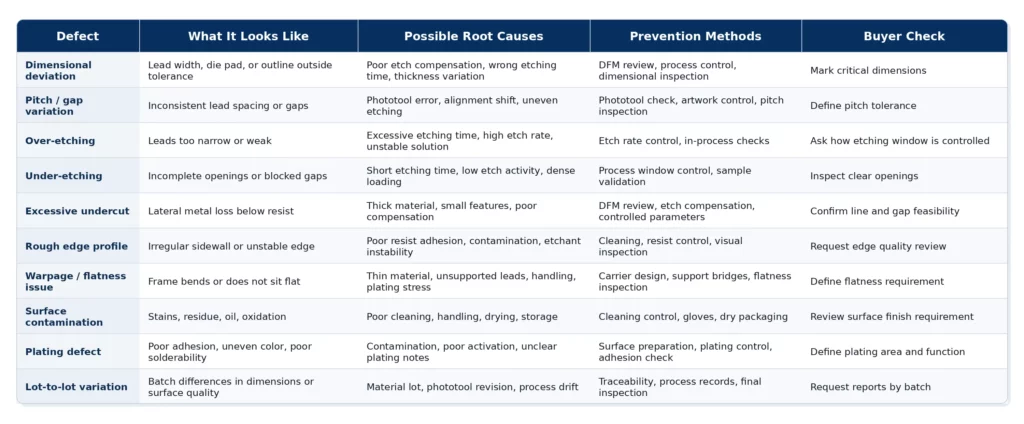
Tabelle zur Fehlerbehebung bei benutzerdefinierten Leadframes
Die folgende Tabelle fasst häufige Herstellungsfehler von Leadframes, deren Ursachen, Präventionsmethoden und Käuferprüfungen zusammen.
Qualitätskontrollprozess für Leadframes
Die Qualitätskontrolle der Leadframes sollte den gesamten Prozess umfassen, nicht nur die Endkontrolle. Jede Phase kontrolliert ein anderes Risiko.
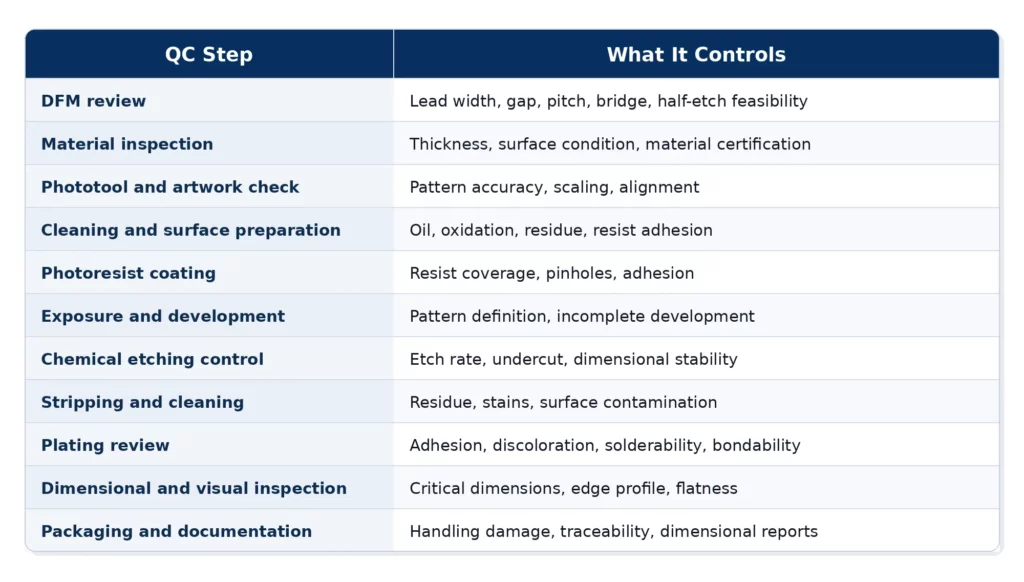
Bei Projekten mit geätzten, kundenspezifischen Leadframes sollten Lieferanten die Leadframe-Qualität vom DFM-Prüfverfahren bis zur Endkontrolle sicherstellen. TMNetch gibt an, dass seine Leadframe-Chargen Maßberichte und Materialzertifizierungen enthalten, die Käufern helfen, die Konsistenz vor der Montage zu überprüfen.
ISO 9001:2015 bietet einen Rahmen für ein strukturiertes Qualitätsmanagementsystem. Laut ISO kann die Norm Organisationen dabei helfen, ihr Qualitätsmanagementsystem zu verbessern, Kundenanforderungen sowie geltende gesetzliche oder behördliche Vorgaben zu erfüllen und die Kundenzufriedenheit zu steigern [6]. Eine ISO-Zertifizierung sollte jedoch nicht als Ersatz für projektspezifische Prüfungen angesehen werden.
Käufer sollten dennoch Zeichnungen, Materialzertifikate, Maßberichte, Beschichtungshinweise und Verpackungsvorschriften prüfen.
Konstruktionsprobleme, die zu Leadframe-Defekten führen
Viele Leadframe-Fehler lassen sich auf Konstruktionsentscheidungen zurückführen. Ein Fertigungslieferant kann die Prozesskontrolle verbessern, aber das Risiko einer mangelhaften Zeichnung nicht vollständig ausschließen.
Schmale Anschlüsse und kleine Spalten ohne Ätzzugabe
Sehr schmale Anschlüsse und sehr kleine Spalten erfordern eine sorgfältige DFM-Prüfung. Wenn die Zeichnung keine Ätzkompensation zulässt, kann das Bauteil Maßabweichungen, Überätzungen, Hinterschneidungen oder schwache Konturen aufweisen.
Käufer sollten den Lieferanten bitten, vor Produktionsbeginn die Grenzen des fotochemischen Ätzverfahrens , einschließlich minimaler Linienbreite, Spaltbreite, Materialdicke und Toleranz, zu überprüfen .
Ungestützte lange dünne Leitungen
Lange, dünne, ungestützte Anschlussdrähte sind empfindlich gegenüber Biegung und Beschädigungen durch unsachgemäße Handhabung. Sie können sich beim Reinigen, Galvanisieren, Trocknen, Prüfen oder Verpacken verformen.
Stützbrücken, Zugstangen oder eine spezielle Trägerrahmenkonstruktion können dazu beitragen, empfindliche Bauteile während der Fertigung zu schützen.
Scharfe Innenecken
Scharfe Innenkanten können instabile lokale Ätzbedingungen erzeugen. Sie können auch das Risiko von Kantenunregelmäßigkeiten erhöhen.
Eine Anpassung des Radius, des Designs oder eine DFM-Überprüfung können die Herstellbarkeit verbessern. Das optimale Design hängt von den funktionalen und baulichen Gegebenheiten ab.
Unklare Toleranz- und Beschichtungshinweise
Sind kritische Maße nicht gekennzeichnet, weiß der Lieferant möglicherweise nicht, welche Bereiche besonders sorgfältig geprüft werden müssen. Sind die Beschichtungsbereiche unklar, weiß der Lieferant möglicherweise nicht, welche Oberflächen lötbar, haftfest oder kontakttechnisch geeignet sein müssen.
Die Zeichnungen sollten kritische Abmessungen, Toleranzen, die Beschichtungsfläche, die Oberflächenbeschaffenheit, die Prüfreferenzen und etwaige Anforderungen an die Ebenheit definieren.
Fehlende Antragsinformationen
Derselbe Leadframe kann in verschiedenen Anwendungen unterschiedliche Qualitätsprioritäten aufweisen. Drahtbondbereiche, Lötbereiche, Steckverbinderkontaktbereiche und Wärmepfade können unterschiedliche Kontrollen erfordern.
Käufer sollten vor Produktionsbeginn die Anwendung, den Montageprozess, die Betriebsumgebung und die funktionskritischen Merkmale erläutern.
Checkliste zur Käuferqualität für Leadframe-Projekte
Eine klar formulierte Angebotsanfrage kann das Qualitätsrisiko von Leadframes reduzieren. Käufer sollten dem Lieferanten ausreichend Informationen zur Verfügung stellen, damit dieser die Herstellbarkeit und den Prüfbedarf beurteilen kann.
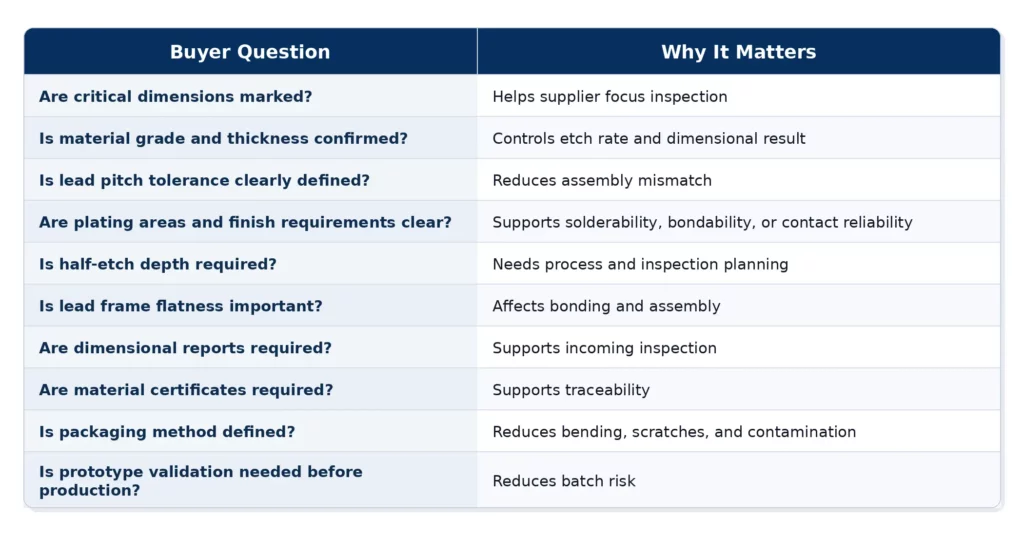
Bei der Qualitätsprüfung von Leadframes sollten Käufer nicht nur nach Preis und Lieferzeit fragen. Sie sollten eine Checkliste für Lieferanten chemischer Ätzverfahren verwenden , um zu überprüfen, wie der Lieferant Hinterschnitte, Teilung, Ebenheit, Beschichtung, Oberflächenverunreinigungen, Inspektion und Chargenrückverfolgbarkeit kontrolliert.
Wie TMNetch die Leadframe-Qualitätskontrolle unterstützt
TMNetch bietet chemisch geätzte, kundenspezifische Leadframes für Halbleiter- und Elektronikprojekte an. Auf der Leadframe-Seite werden Präzisionswerte bis zu ±0.025 mm, Prototypenfertigung innerhalb von 6 Stunden, ISO 9001:2015-zertifizierte Qualität, Maßberichte, Materialzertifizierungen sowie Silber-, Gold-, Zinn- und Nickelbeschichtungen aufgeführt.
Die Seite von TMNetch zum Thema Fotoätzen beschreibt das Fotoätzen als ein Verfahren, bei dem keine physikalische Kraft auf das Metall einwirkt, und gibt an, dass unter geeigneten Bedingungen Toleranzen von bis zu ±0.025 mm erreicht werden können. Auf derselben Seite werden auch die Bearbeitung ultradünner Materialien und die Möglichkeiten zur Herstellung minimaler Strukturgrößen für komplexe Geometrien aufgeführt.
Auf der Seite „Chemical Etching“ von TMNetch werden 5 vollautomatische 39-Meter-Linien, eine Genauigkeit von ±0.025 mm, eine Ausbringungsmenge von 1,800 m²/Tag, Teilegrößen bis zu 600 × 1500 mm, CMM-Dimensionskontrolle, Sichtprüfungen und strenge Inspektionen aufgeführt.
Diese Leistungsmerkmale können die kundenspezifische Fertigung von Leadframes unterstützen, die endgültige Eignung hängt jedoch weiterhin von der Zeichnung, der Materialgüte, der Dicke, dem Anschlussabstand, der Toleranz, den Beschichtungsanforderungen, der Menge und der Anwendungsumgebung ab.
Für eine praktische Überprüfung senden Sie bitte Ihre Zeichnung, Materialangaben, Dickenangaben, kritischen Abmessungen, Anforderungen an die Beschichtung, Anforderungen an die Ebenheit, Toleranzen, Mengenangaben und Anwendungsdetails an TMNetch zur Prüfung der Herstellbarkeit und Qualität.
Häufig gestellte Fragen zur Leadframe-Qualität
Was sind häufige Leadframe-Defekte?
Zu den häufigsten Leadframe-Defekten gehören Maßabweichungen, Teilungsabweichungen, Überätzung, Unterätzung, übermäßige Hinterschneidung, raues Kantenprofil, Verzug, Oberflächenverunreinigungen, Beschichtungsfehler, Unregelmäßigkeiten beim Halbätzen und Chargenabweichungen.
Was verursacht Maßabweichungen bei Leadframes?
Maßabweichungen können durch mangelhafte Ätzkompensation, Materialdickenschwankungen, instabile Ätzzeiten, Ätzmittelbedingungen, Fehler des Fotowerkzeugs oder inkonsistente Messmethoden verursacht werden.
Warum kommt es bei geätzten Leadframes zu Überätzung?
Überätzung kann auftreten, wenn die Ätzzeit zu lang ist, die Ätzrate zu hoch ist, die Ätzmittelkonzentration nicht kontrolliert wird, die Temperatur instabil ist oder sich die Belastungsbedingungen ändern.
Wie wirkt sich die Hinterschneidung auf die Leadframe-Qualität aus?
Hinterschnitte entfernen Metall seitlich unterhalb der Resistkante. Zu starker Hinterschnitt kann die Leiterbahnbreite verringern, Spalten verändern, feine Strukturen schwächen und die Kantenqualität beeinträchtigen.
Warum verziehen sich Leadframes?
Leadframes können sich aufgrund von dünnem Material, ungestützten langen Anschlüssen, Belastungen durch die Handhabung, Belastungen durch die Beschichtung, mangelhafter Trägerkonstruktion oder ungeeigneter Verpackung verziehen.
Was verursacht Defekte in der Leadframe-Beschichtung?
Bei der Beschichtung von Leadframes können Fehler durch Oberflächenverunreinigungen, mangelhafte Reinigung, unzureichende Aktivierung, Instabilität des Beschichtungsbades, unklare Beschichtungshinweise oder ungeeignete Oberflächenvorbereitung entstehen.
Wie können Käufer die Risiken durch die Leadframe-Qualität reduzieren?
Käufer können das Risiko reduzieren, indem sie klare Zeichnungen, gekennzeichnete kritische Abmessungen, Materialgüte, Dicke, Toleranz, Hinweise zur Beschichtung, Anforderungen an die Ebenheit, Menge, Anwendungsdetails und Prüfanforderungen bereitstellen.
Welche Inspektionsunterlagen sollten Käufer anfordern?
Käufer können Maßberichte, Materialzertifikate, Prüfberichte, Aufzeichnungen zum Beschichtungsprozess, Erstmusterprüfberichte oder andere projektspezifische Qualitätsdokumente anfordern.
Sind chemisch geätzte Leadframes gratfrei?
Chemisches Ätzen wird häufig für grat- und spannungsfreie dünne Metallteile eingesetzt, da es ohne mechanische Schneidkräfte auskommt. Kantenprofil, Abmessungen und Oberflächenqualität hängen jedoch weiterhin von der Prozesssteuerung ab.
Welche Informationen sollten Käufer vor Produktionsbeginn bereitstellen?
Käufer sollten Zeichnungen, Materialgüte, Materialdicke, Anschlussabstand, Anschlussbreite, Spalt, Details der Chipauflageflächen, Anforderungen an die Beschichtung, Toleranzen, Menge, Anwendungsumgebung und Verpackungsanforderungen angeben.
Fazit
Die Qualität der Leadframes hängt vom gesamten Fertigungsprozess ab. DFM-Prüfung, Materialprüfung, Kontrolle der Fotowerkzeuge, Kontrolle des Fotolacks, Ätzstabilität, Reinigung, Beschichtung, Inspektion, Verpackung und Dokumentation beeinflussen alle das Endergebnis.
Zu den häufigsten Leadframe-Defekten gehören Maßabweichungen, Teilungsabweichungen, Überätzung, Unterätzung, Hinterschneidung, Kantenunregelmäßigkeiten, Verzug, Verunreinigungen, Beschichtungsfehler und Chargenschwankungen.
Prävention sollte bereits vor der Produktion beginnen. Käufer sollten kritische Maße kennzeichnen, Material- und Beschichtungsanforderungen bestätigen, Ebenheitsanforderungen definieren, Prüfberichte anfordern und Verpackungsmethoden bestätigen.
Um Qualitätsrisiken zu minimieren, senden Sie Ihre Zeichnung und Anwendungsdetails vor Produktionsbeginn zur Prüfung der Herstellbarkeit und Qualität ein.
Referenzen / Datenquellen
[1] JEDEC-Wörterbuch / Renesas – Definition von Leadframes
URL: https://www.renesas.com/document/gde/jedec-definition
[2] ASM Digitale Bibliothek — Fotochemische Bearbeitung
URL: https://dl.asminternational.org/handbooks/edited-volume/33/chapter-abstract/442417/Photochemical-Machining
[3] ScienceDirect Topics – Übersicht über Leadframes
URL: https://www.sciencedirect.com/topics/engineering/lead-frame
[4] ScienceDirect – Ein Überblick über die parametrische Studie des photochemischen Bearbeitungsprozesses und seiner Anwendungen
URL: https://www.sciencedirect.com/science/article/pii/S2214785321049452
[5] ASTM B571 — Standardverfahren für die qualitative Haftungsprüfung metallischer Beschichtungen
URL: https://store.astm.org/standards/b571
[6] ISO — ISO 9001:2015 Anforderungen an Qualitätsmanagementsysteme
URL: https://www.iso.org/standard/62085.html