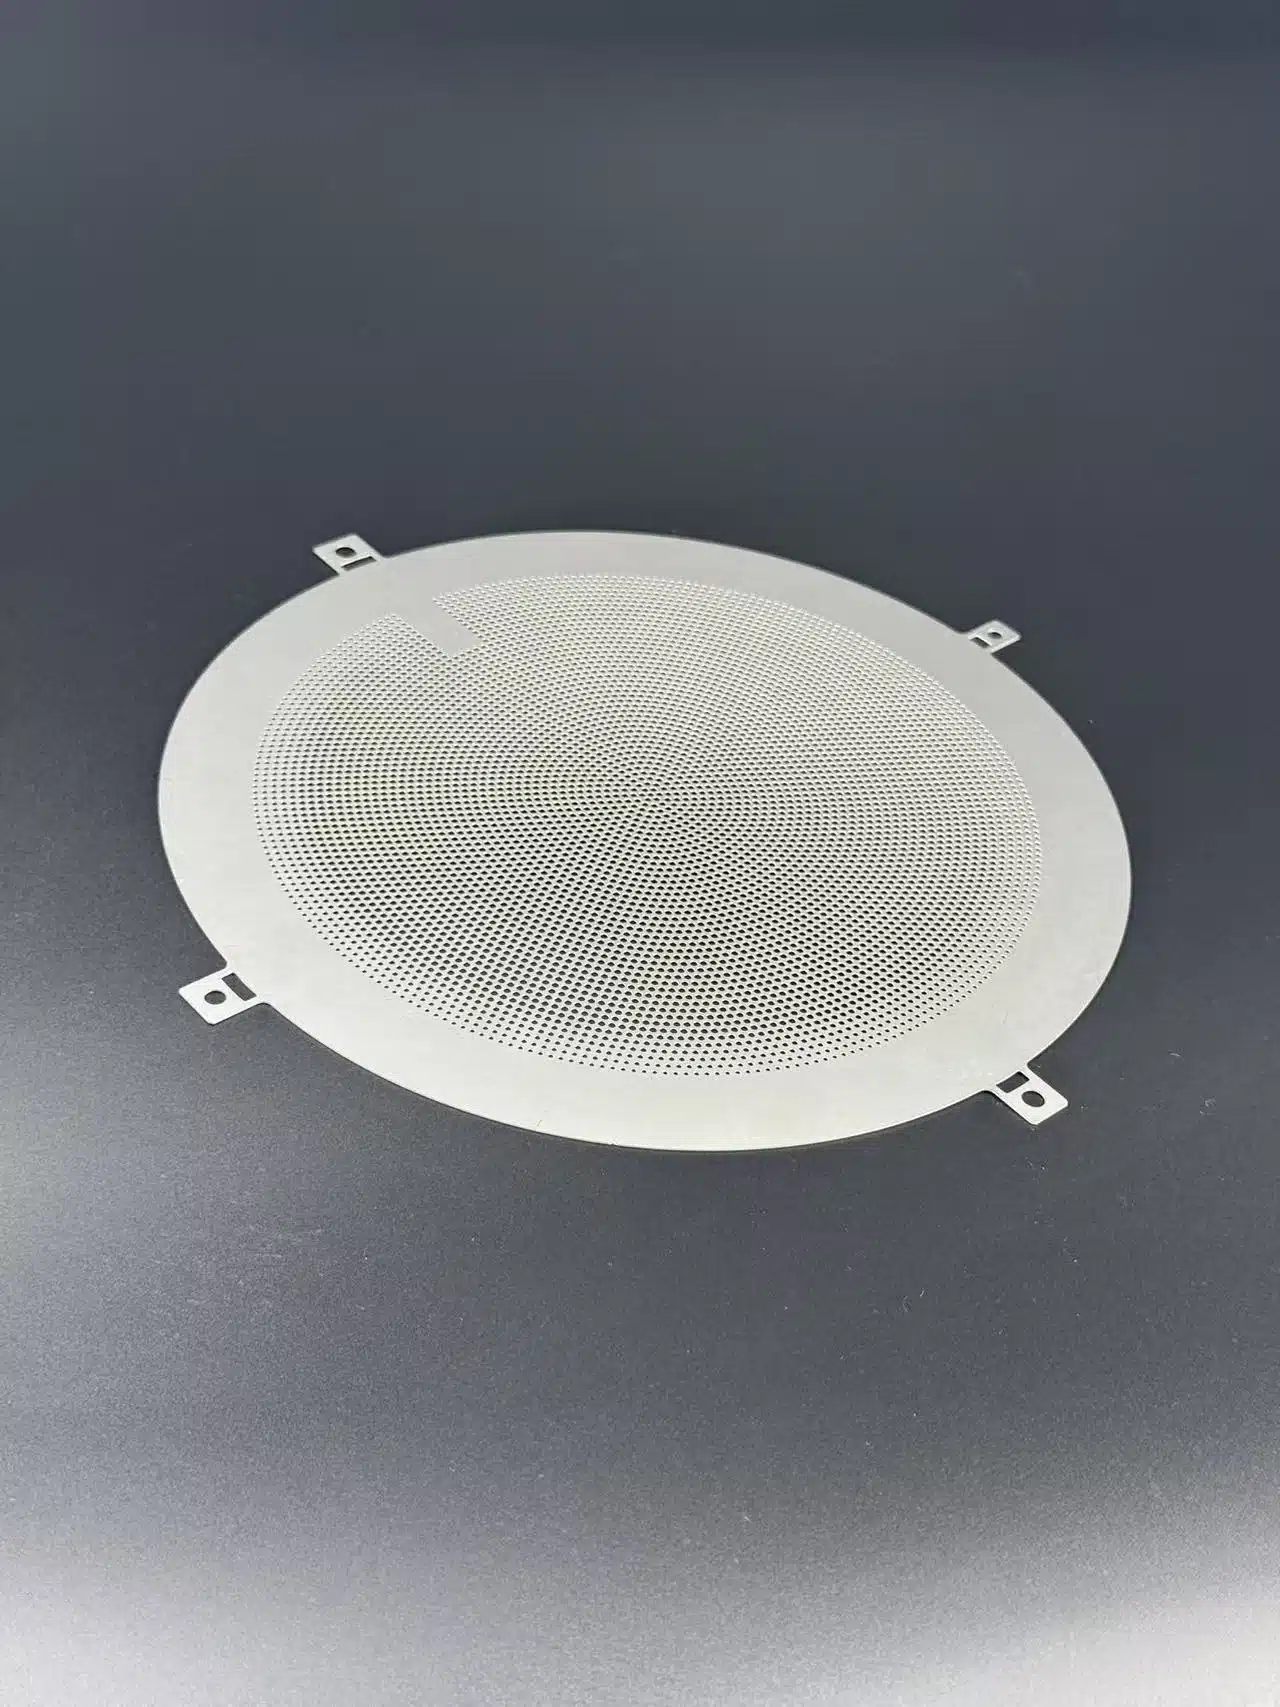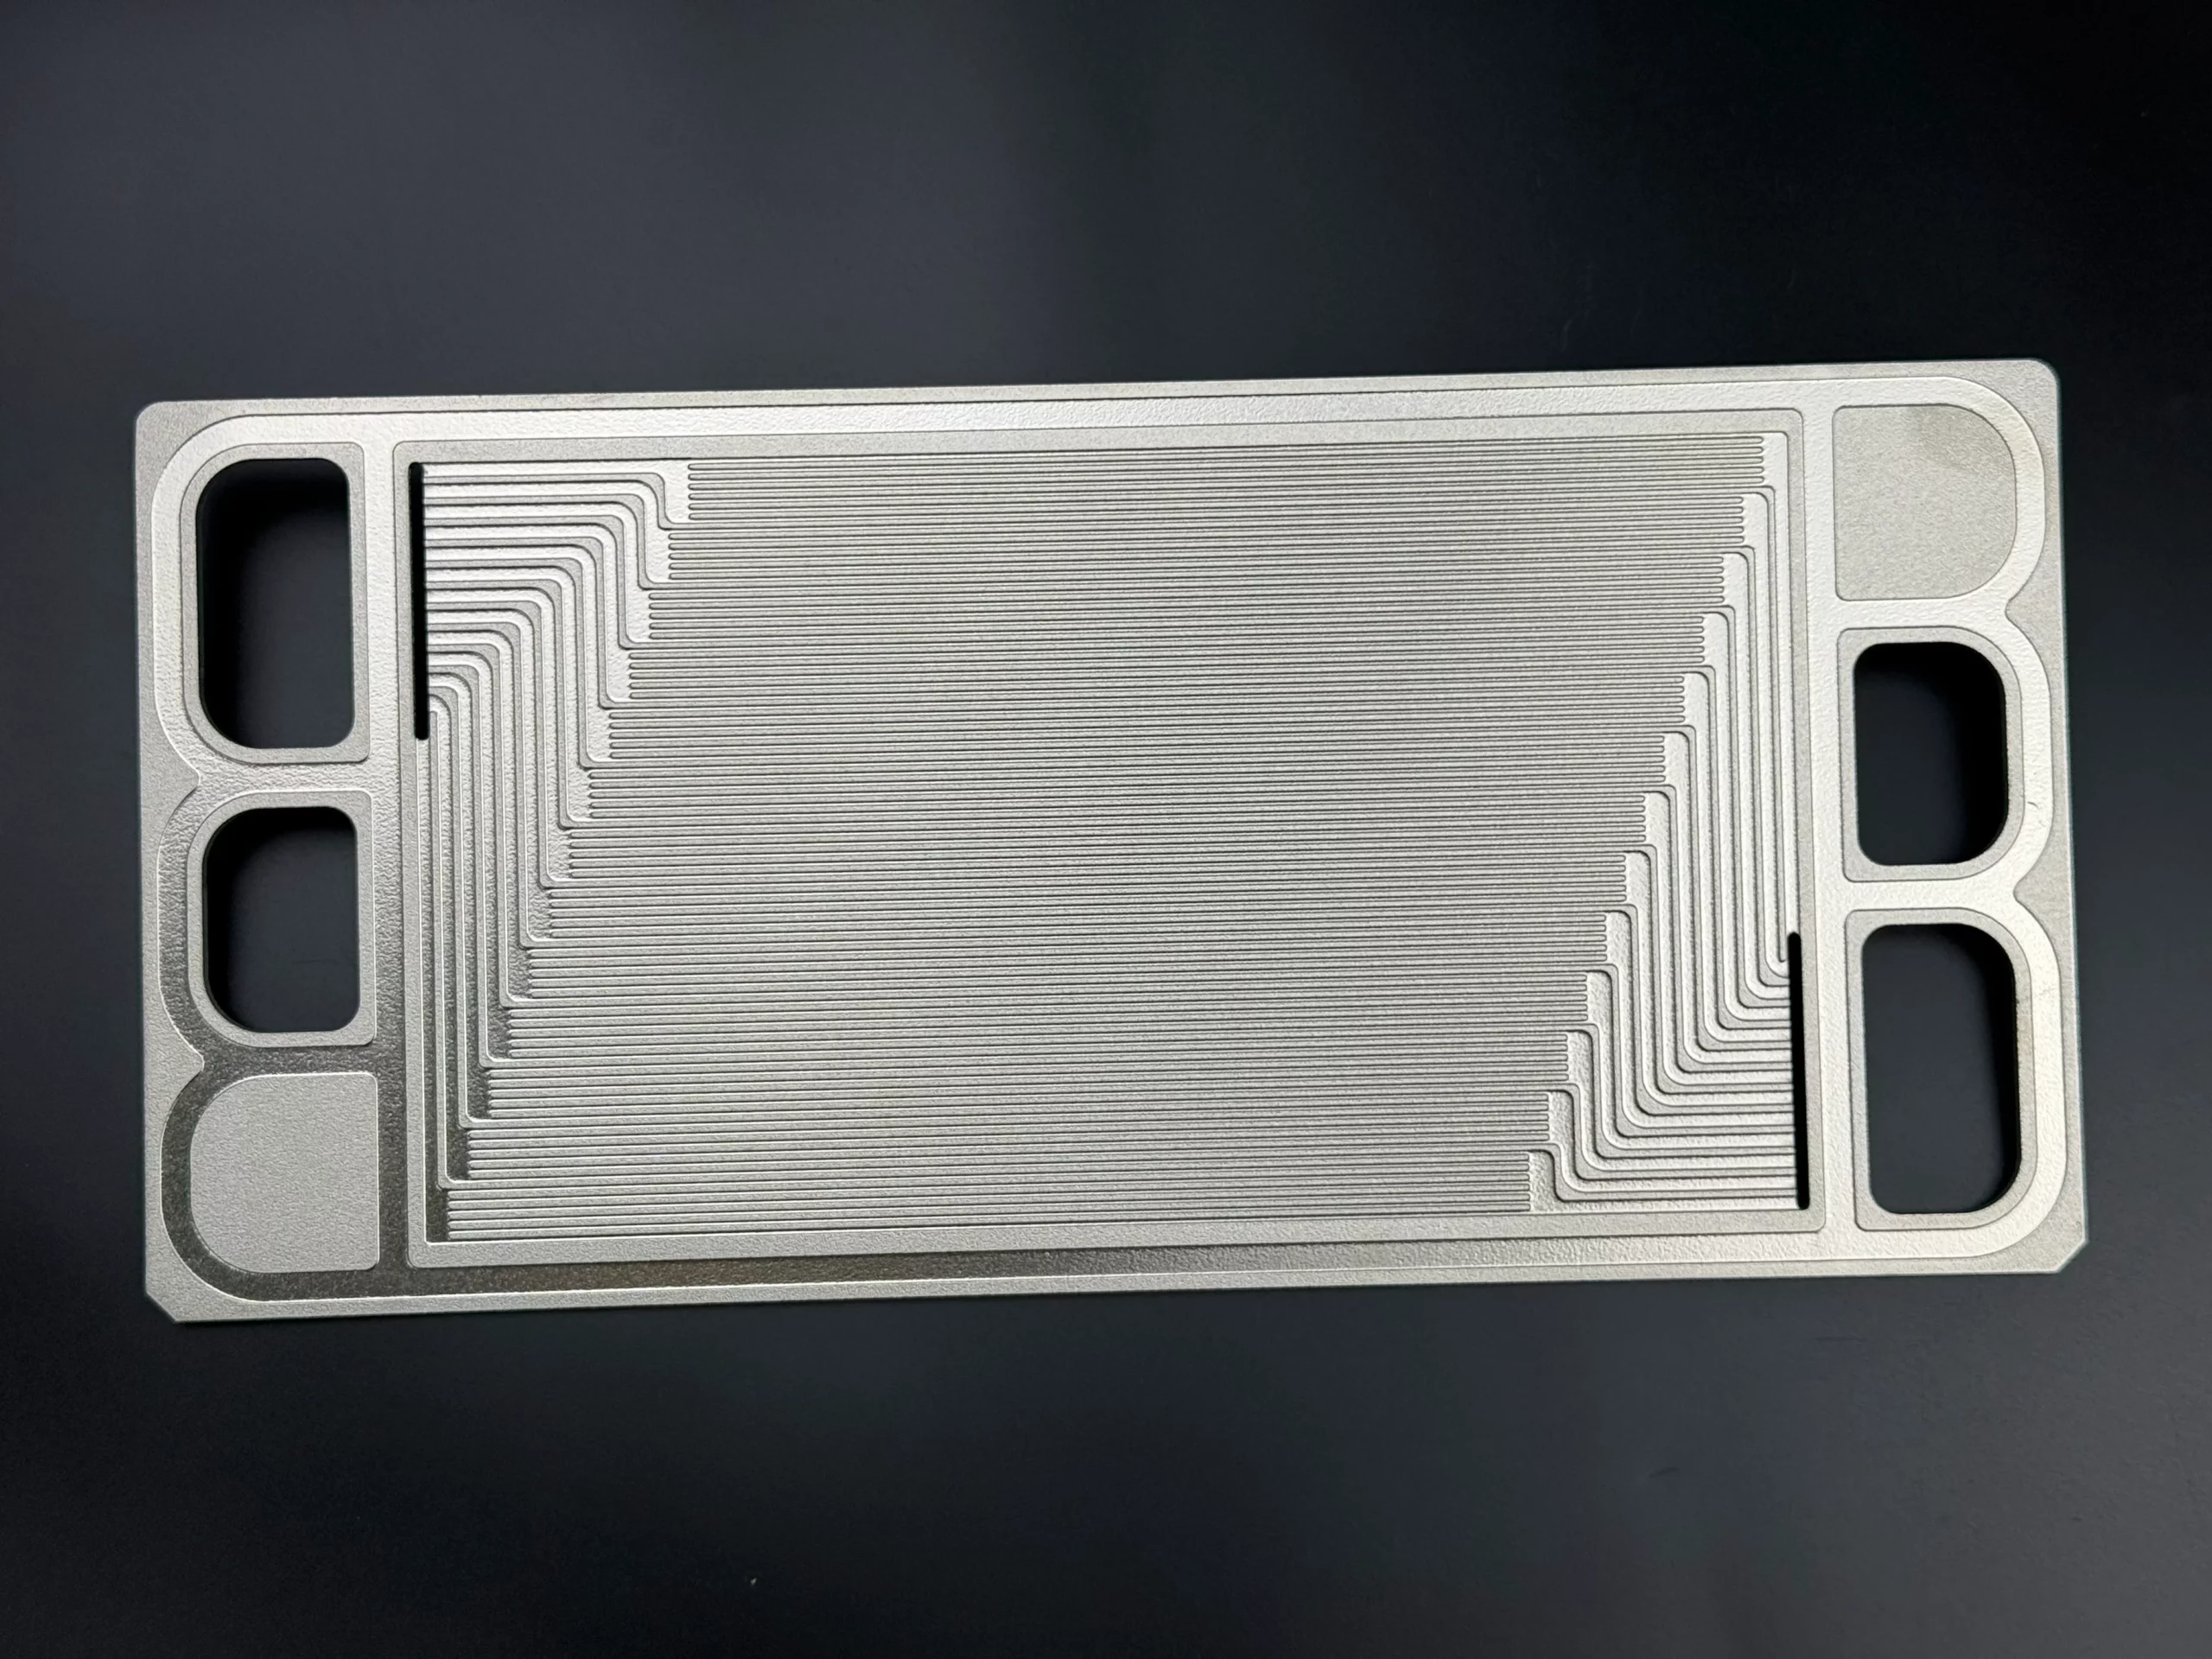

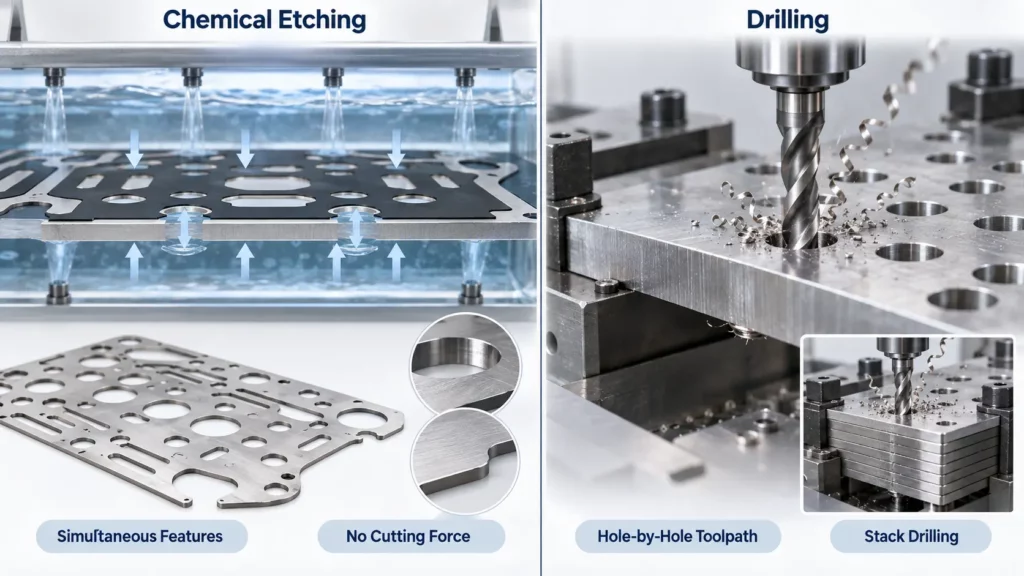
Die Leitbleche von Wärmetauschern weisen häufig zahlreiche Rohrbohrungen oder Strömungsöffnungen auf. Diese Strukturen lassen sich sowohl durch chemisches Ätzen als auch durch Bohren erzeugen, jedoch mit sehr unterschiedlichen Materialabtragsmechanismen. Bei der fotochemischen Bearbeitung wird freiliegendes Metall durch kontrollierte chemische Auflösung mithilfe eines Fotolackmusters abgetragen, während beim konventionellen Bohren das Material mechanisch mit einem Schneidwerkzeug entfernt wird. Diese Prozessunterschiede beeinflussen die Lochgeometrie, die maximal zulässige Blechdicke, die Gratbildung, die strukturelle Eignung, die Prüfverfahren und die Wirtschaftlichkeit der Produktion.
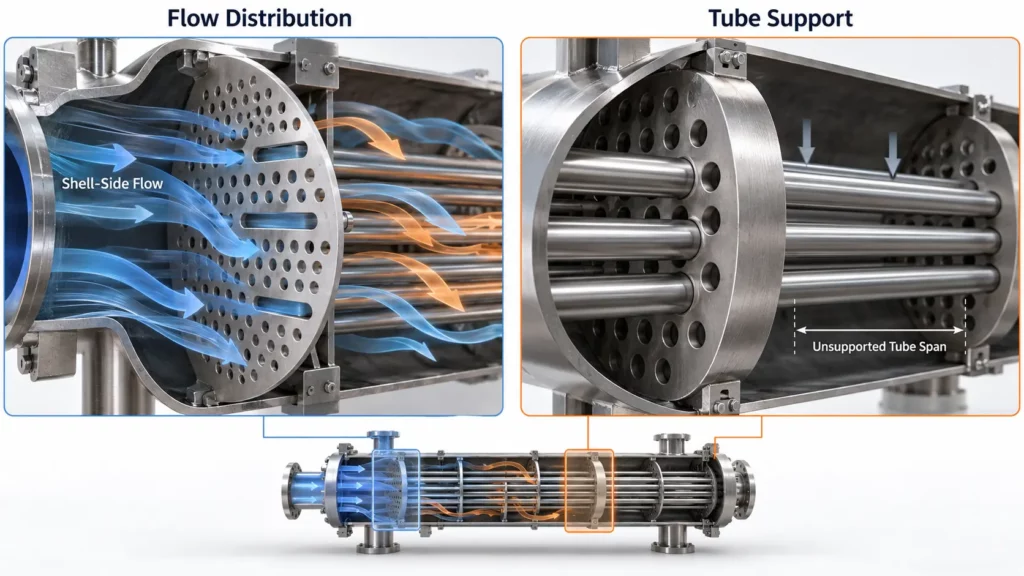
Aus diesem Grund sollte die erste Frage nicht lauten: „Welches Verfahren kann die Löcher herstellen?“ , sondern: „Welche Funktion muss die fertige Prallplatte erfüllen?“ EPRI weist darauf hin, dass Prallplatten in Rohrbündelwärmetauschern die Rohre stützen und die Strömung auf der Mantelseite lenken, während der Prallplattenabstand auch den Druckverlust, die Wärmeübertragungsleistung und die Rohrschwingungen beeinflusst. Ein Herstellungsverfahren ist nur dann sinnvoll, wenn die fertige Platte diese funktionalen Anforderungen erfüllt.
Wichtigste Erkenntnis: Chemisches Ätzen eignet sich im Allgemeinen besser für dünne, flache Platten mit dichten oder komplexen zweidimensionalen Lochmustern. Bohren ist hingegen die gängigere Methode für dickere Strukturbleche, die zylindrische Löcher, eine definierte Lochwandgeometrie oder eine höhere Steifigkeit erfordern. Dies ist eine technische Vorauswahlregel, keine allgemeingültige Verfahrensgrenze; die endgültige Wahl sollte auf der konkreten Zeichnung, dem Material, der Dicke, der Tragfunktion und den Prüfanforderungen basieren.
Geätzte Schallwandplatten vs. gebohrte Schallwandplatten: Ein kurzer Vergleich
| Faktor | Chemisches Ätzen | Bohren | Technische Auswirkungen |
|---|---|---|---|
| Plattendicke | Am besten geeignet für relativ dünne Bleche | Kann auch deutlich dickere Abschnitte verarbeiten | Die Dicke ist oft der erste Filter. |
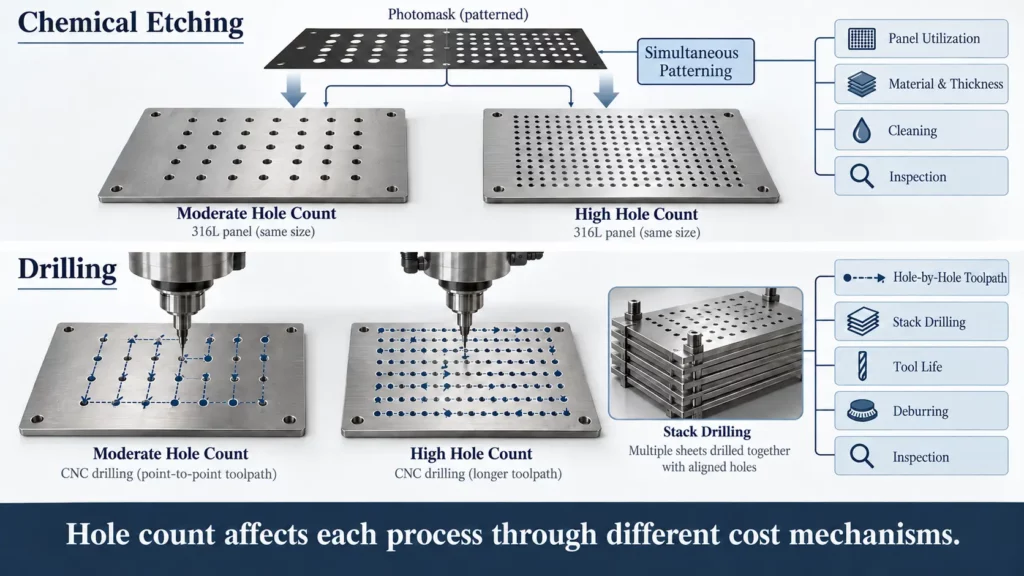
| Lochmenge | Viele freiliegende Merkmale werden im selben Prozessschritt geätzt. | Für jedes Loch ist ein Bohrpfad erforderlich, Platten können jedoch auch stapelgebohrt werden. | Dichte Anordnungen untermauern die Argumente für das Ätzen. |
| Lochgeometrie | Es können sich Verjüngungen, Hinterschneidungen oder ein spitz zulaufendes Profil ergeben. | Nahezu zylindrische Löcher sind leichter zu definieren. | Rohrkontaktlöcher könnten das Bohren begünstigen |
| Grate | Kein mechanischer Schneidgrat | Ein- und Austrittsgrate können sich bilden | Vor der Montage kann ein Entgraten erforderlich sein. |
| Komplexe Muster | Runde Löcher, Schlitze und Außenprofile können zusammen angeordnet werden. | Unregelmäßige Merkmale können eine zusätzliche Bearbeitung erfordern. | Komplexe 2D-Geometrien begünstigen das Ätzen. |
| Strukturelle Dicke | Dünnblechanwendungen sind der natürliche Prozessraum | Üblich für strukturelle Schalldämpferplatten | Die strukturellen Anforderungen können die Komplexität der Merkmale überlagern. |
| Produktionsökonomie | Abhängig von Paneelanordnung, Dicke, Material, Prozess und Inspektion | Angetrieben von Lochanzahl, Zykluszeit, Stapelgröße, Werkzeugstandzeit und Entgratung | Vergleiche Zitate aus derselben Zeichnung |
Beginnen Sie mit der Prallblechfunktion, nicht mit dem Herstellungsprozess.
Eine dünne Strömungsverteilungsplatte mit vielen Schlitzen, Öffnungen oder unregelmäßigen Einschnitten entspricht weitgehend dem natürlichen Anwendungsbereich der photochemischen Bearbeitung. Veröffentlichte Forschungsergebnisse zur photochemischen Bearbeitung beschreiben das Verfahren als geeignet für filigrane dünnwandige Bauteile und komplexe Mikrostrukturen, da die Form durch strukturierten Fotolack und nicht durch einen mechanischen Schnittweg definiert wird.
Eine Rohrstützplatte ist anders. Wenn die Platte die freie Rohrspannweite begrenzen, Verformungen widerstehen und die Rohrposition beibehalten muss, können Steifigkeit und das Verhalten der Lochwand wichtiger sein als die Komplexität des Musters.
Diese Unterscheidung ist wichtig, da EPRI sowohl die Rohrlagerung als auch die Strömungssteuerung auf der Mantelseite als Funktionen von Leitblechen definiert. EPRI stellt außerdem einen Zusammenhang zwischen Leitblechabstand, Druckverlust, Wärmeübertragungseffizienz und Rohrschwingungen her. Diese Zusammenhänge sind Teil der umfassenderen Konstruktions- und Betriebsprinzipien von Wärmetauschern , die vor der Wahl des Herstellungsverfahrens für die Leitbleche verstanden werden sollten.
Die Plattendicke ist üblicherweise der erste Screening-Parameter.
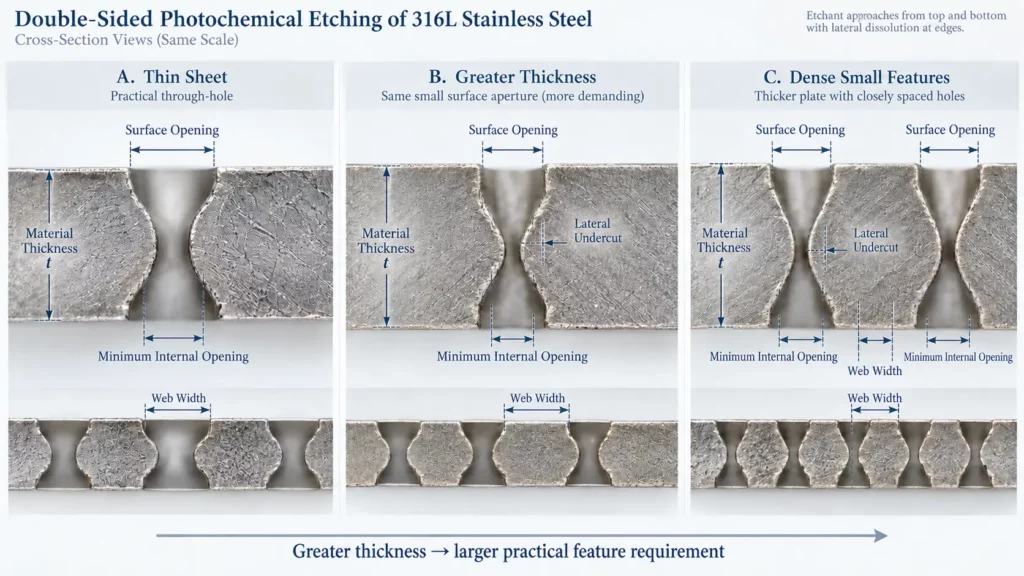
Bei der fotochemischen Bearbeitung (PCM) besteht ein Zusammenhang zwischen Plattendicke und minimaler Strukturgröße, da das Ätzmittel Metall sowohl in Dickenrichtung als auch seitlich abträgt. Eine aktuelle Übersichtsarbeit zu PCM identifiziert Kantenabweichung und Hinterschneidung als wichtige Parameter, die von Ätzmittelkonzentration, Temperatur, Ätzzeit, Bewegung und Fotolackbeschaffenheit beeinflusst werden.
Für die frühzeitige Prüfung der Fertigungstauglichkeit veröffentlicht Photofabrication Engineering eine praktische Regel: Löcher in Materialien mit einer Dicke von 0.127 mm oder mehr sollten im Allgemeinen mindestens 110 % der Materialdicke aufweisen. Die Beispieltabelle erhöht den empfohlenen Mindestlochdurchmesser mit zunehmender Blechdicke auf etwa das 1.2-, 1.4-, 1.6- bzw. 1.8-Fache der Materialdicke. Dieselbe Richtlinie empfiehlt für dichte Lochmuster in Materialien mit einer Dicke von 0.127 mm oder mehr eine Mindeststegbreite von etwa dem 1.2-Fachen der Materialdicke.
Diese Werte dienen als DFM-Richtlinien und stellen keinen universellen Standard dar . Die tatsächlichen Grenzwerte hängen von der Legierung, der Dicke, der Strukturdichte, der Fotolackkompensation, den Ätzbedingungen und den erforderlichen Toleranzen ab. Ingenieure können die geltenden Toleranzen für das fotochemische Ätzen und die Konstruktionsgrenzen prüfen , bevor sie die Zeichnung der Prallplatte finalisieren.
Beim Bohren tritt nicht der gleiche seitliche Ätzmechanismus auf. Die Richtlinien für die industrielle Werkzeugfertigung von Wärmetauscher-Leitblechen umfassen speziell Bohrungen mit kleinem und großem Durchmesser sowie das Stapelbohren mehrerer Platten. Dadurch wird das Bohren zu einem natürlicheren Verfahren, wenn die Konstruktion auf dickere, konventionelle Rohrträger-Leitbleche umgestellt wird.
Lochgeometrie: Zylindrische Bohrungen vs. geätzte Profile
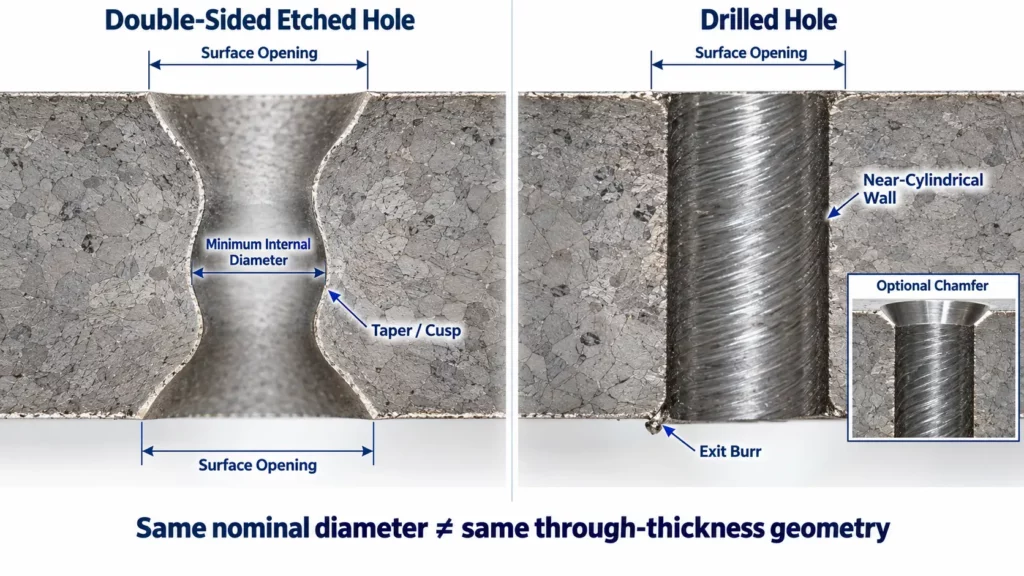
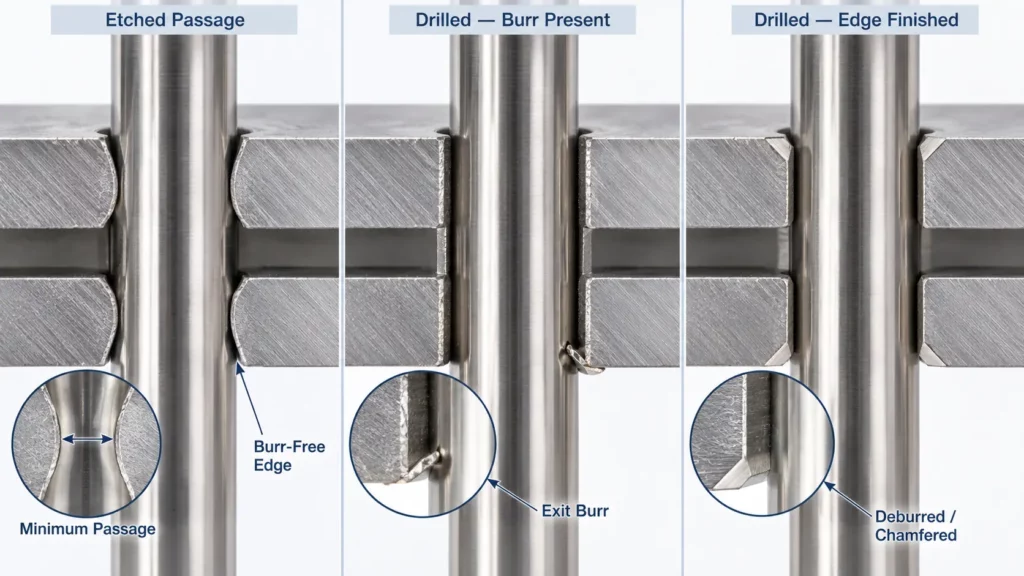
Eine geätzte Durchgangsbohrung sollte nicht automatisch als perfekter Zylinder betrachtet werden. Seitliche Auflösung erzeugt Hinterschneidungen, und beidseitiges Ätzen kann ein Profil erzeugen, das sich zwischen den beiden Oberflächen und im mittleren Bereich unterscheidet. Richtlinien für die fotochemische Bearbeitung zeigen daher eher abgeschrägte oder spitz zulaufende Kantenprofile als perfekt vertikale Wände.
Dies wird wichtig, wenn ein Wärmetauscherrohr durch die Öffnung geführt, an ihr anliegen oder sie berühren muss. Eine Zeichnung, die lediglich Ø 3.00 mm angibt , beschreibt ein geätztes Merkmal möglicherweise nicht vollständig.
Bei einer funktionalen Rohrbohrung kann es sinnvoller sein, die Oberflächenöffnungen, den minimalen Innendurchmesser, die Bohrungsmitte, die zulässige Konizität bzw. das Kantenprofil sowie den Prüfort festzulegen. Diese Empfehlung basiert auf den dokumentierten Erfahrungen mit Hinterschneidungen und Kantenabweichungen bei der fotochemischen Bearbeitung.
Das Bohren ermöglicht einen direkteren Weg zu einem nahezu zylindrischen Loch, da die Geometrie durch ein rotierendes Schneidwerkzeug erzeugt wird. Bei engeren Anforderungen an die Lochwandstärke können nachfolgende Bearbeitungsschritte wie Reiben, Bohren oder Anfasen die endgültige Geometrie weiter optimieren.
Veröffentlichte Bohrforschungsergebnisse zeigen, dass sich sowohl am Ein- als auch am Austritt eines Bohrlochs Grate bilden können, wobei die Austrittsgrate in der Regel das größere Fertigungsproblem darstellen. Beim Bohren mehrerer Bleche übereinander können sich auch an den Grenzflächen zwischen den Lagen Grate bilden.
Grate, Kantenqualität und Rohrbündelmontage
Die photochemische Bearbeitung ist ein berührungsloses, chemisches Materialabtragsverfahren. Fachliche Studien beschreiben PCM-Bauteile als grat- und spannungsfrei, da kein mechanisches Schneidwerkzeug mit dem Werkstück in Kontakt kommt.
Dies ist vorteilhaft für dicht perforierte Platten, bei denen andernfalls Hunderte von mechanisch erzeugten Kanten nachbearbeitet werden müssten. „Gratfrei“ bedeutet jedoch nicht „prüfungsfrei“. Geätzte Bauteile erfordern weiterhin die Kontrolle des Lochprofils, der Maßabweichungen, des Oberflächenzustands, der Reinigung und etwaiger prozessbedingter Rückstände, die für die jeweilige Anwendung relevant sind. Das Maßverhalten bleibt von den Ätzbedingungen abhängig.
Gebohrte Löcher erfordern ein anderes Qualitätsmanagement. Untersuchungen zur Gratbildung beim Bohren zeigen, dass Grate die Montage beeinträchtigen und zu Blockierungen oder Fehlausrichtungen führen können. Die Gratgeometrie wird vom Werkstückmaterial, der Bohrergeometrie, den Schnittbedingungen und dem Werkzeugzustand beeinflusst. Daher wird das Entgraten häufig als zusätzlicher Fertigungsschritt betrachtet.
Für die Montage von Wärmetauschern gilt eine einfache Schlussfolgerung: Es darf nicht nur der nominelle Lochdurchmesser berücksichtigt werden . Auch die Randbeschaffenheit und der tatsächliche Durchgang durch die gesamte Plattendicke können die Rohreinführung beeinflussen.
Strukturelle Steifigkeit kann eine Ätzoption ausschließen.
Herstellbarkeit und strukturelle Eignung sind unterschiedliche Fragen.
Klassische Plattentheorie gibt die Biegesteifigkeit einer isotropen Platte an als
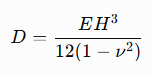
Dies zeigt, dass die Biegesteifigkeit mit der dritten Potenz der Plattendicke skaliert, wenn die anderen Variablen unverändert bleiben. Für eine isotrope dünne Platte lässt sich die Biegesteifigkeit wie folgt ausdrücken:
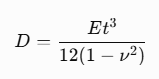
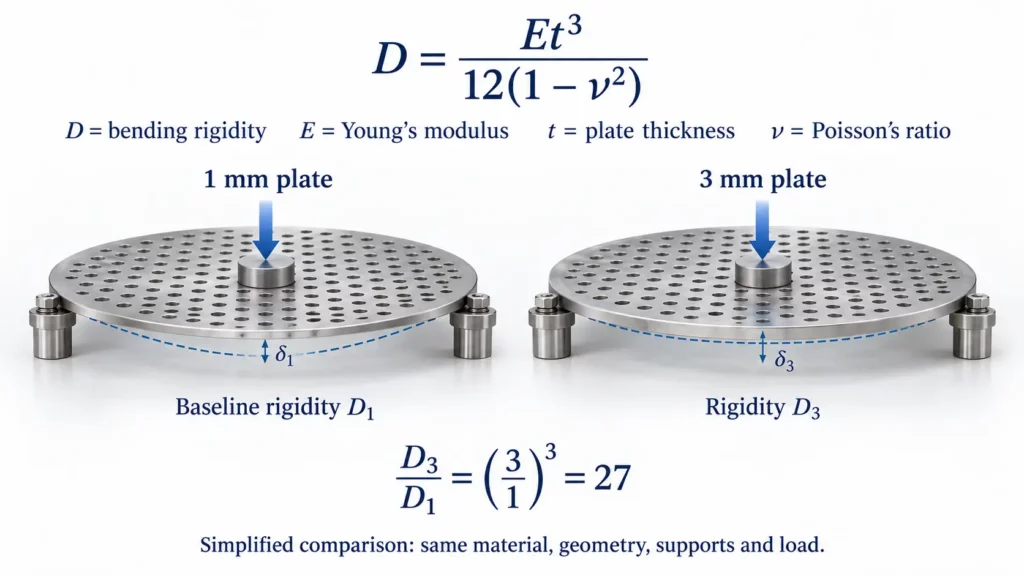
Dabei ist E der Elastizitätsmodul, tt die Plattendicke und ν die Querkontraktionszahl. Das MIT-Strukturmechanikmaterial zeigt ebenfalls, dass die Plattensteifigkeit unter vergleichbaren Geometrie- und Randbedingungen mit der dritten Potenz der Dicke skaliert.
Betrachten wir einen vereinfachten Vergleich zwischen 1 mm und 3 mm dicken Platten aus demselben Material:
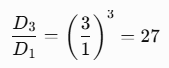
Unter diesen vereinfachten Annahmen weist die 3 mm dicke Platte eine etwa 27-mal höhere Biegesteifigkeit auf als die 1 mm dicke Platte.
Dies bedeutet nicht , dass eine 3 mm dicke Prallplatte immer exakt 27-mal besser abschneidet. Lochmuster, offene Fläche, Plattendurchmesser, Lagerung, Randbedingungen und die tatsächlichen Betriebslasten beeinflussen das Strukturverhalten. Die Berechnung zeigt vielmehr, warum eine dünne Platte eine dicke Rohrstützplatte nicht ersetzen kann, nur weil sich ihr Lochmuster chemisch ätzen lässt.
EPRI nennt außerdem Rohrschwingungen als einen der Faktoren, die von der Auslegung und dem Abstand der Leitbleche beeinflusst werden. Die Rohrlagerung muss daher weiterhin in die Fertigungsentscheidung einbezogen werden und darf nicht erst nach der Herstellung der Plattengeometrie als separates Problem behandelt werden.
Lochdichte und Musterkomplexität verändern die Wirtschaftlichkeit.
Die fotochemische Bearbeitung erzeugt freiliegende Strukturen durch dieselbe strukturierte Fotolack- und Ätzsequenz. Eine Erhöhung der Lochanzahl von 100 auf 1,000 führt daher nicht zu einer Verzehnfachung der einzelnen Werkzeugzyklen.
Das bedeutet jedoch nicht, dass die Anzahl der Löcher für die Ätzkosten irrelevant ist. Plattenfläche, Materialausnutzung, Dicke, Legierung, Prozessbedingungen, Reinigung, Inspektion und die Anzahl der Teile, die auf jede Produktionsplatte passen, beeinflussen weiterhin die Wirtschaftlichkeit der Fertigung.
Die Wirtschaftlichkeit von Bohrungen hängt direkter mit wiederholten Bohrvorgängen zusammen. Stapelbohrungen können die Berechnung jedoch erheblich verändern.
Deshalb sollten Regeln wie „Ätzen wird ab 100 Stück günstiger“ nicht ohne konkrete Angebotsdaten angewendet werden.
Ein aussagekräftigerer Vergleich besteht darin, dieselbe CAD-Datei mit denselben Material-, Material-, Dicken-, Toleranz- und Stückzahlen – beispielsweise 10, 100 und 1,000 Stück – an jede mögliche Fertigungsroute zu senden. Bei Projekten mit dünnen Metallen, die derzeit geprüft werden, kann ein Hersteller von Präzisionsätzverfahren die Zeichnung hinsichtlich Materialdicke, Geometrie, Toleranz, Plattenausnutzung und Produktionsvolumen prüfen, bevor ein Angebot erstellt wird. Die Gewinnschwelle bleibt projektspezifisch, da Bohren und Ätzen über unterschiedliche Kostenmechanismen Kosten verursachen.
Wann sollte man Ätzen, Bohren oder ein Hybridverfahren wählen?
Chemische Ätzverfahren sind besonders geeignet, wenn das Bauteil relativ dünn ist, dichte, sich wiederholende Öffnungen oder gemischte zweidimensionale Strukturen aufweist, gratfreie Kanten erfordert und hauptsächlich der Materialverteilung dient. Diese Bedingungen decken sich mit den dokumentierten Stärken des Phasenwechselmaterials (PCM) bei der Herstellung dünner, komplexer und gratfreier Metallbauteile.
Das Bohren gewinnt an Attraktivität, wenn Plattendicke, strukturelle Unterstützung, zylindrische Lochgeometrie oder kontrollierte Einlaufgeometrie an Bedeutung gewinnen. Es ist zudem ein etabliertes industrielles Fertigungsverfahren für konventionelle Wärmetauscher-Leitbleche, einschließlich der Stapelfertigung.
Bei manchen Konstruktionen ist weder „komplett geätzt“ noch „komplett gebohrt“ die optimale Lösung. Ein hybrides Verfahren nutzt chemisches Ätzen für dichte Strömungsverteilungsstrukturen, während kritische Positionierungs-, Montage- oder Rohrkontaktbohrungen einer Nachbearbeitung unterzogen werden. Bei Projekten, die sowohl Ätzen als auch nachgelagerte Bearbeitungsschritte erfordern, kann ein integrierter Workflow aus chemischem Ätzen und Nachbearbeitung die Anzahl der Lieferantenwechsel reduzieren und die Maßverantwortung vereinfachen.
Wie sollten geätzte und gebohrte Prallplatten geprüft werden?
Die Inspektion sollte die charakteristischen Risiken jedes Prozesses widerspiegeln.
Bei geätzten Platten sind die wichtigsten Prüfkriterien die Größe der Vorder- und Rückseitenöffnung, die minimale Innenöffnung, die Lochposition, das Kegel- oder Spitzenprofil, die Sauberkeit, die Gesamtabmessungen, die Ebenheit und die Funktionsfähigkeit des Messdurchgangs. Diese Prüfkriterien reagieren direkt auf das Hinterschnitt- und Kantenprofilverhalten des Phasenwechselmaterials.
Bei gebohrten Platten liegt der Fokus auf Lochdurchmesser und -position, Rundheit bzw. Zylindrizität (sofern gefordert), Gratbildung, Fase oder Kantenbruch, Spänen oder Kühlmittelrückständen sowie Verformungen nach der Stapelbearbeitung. Gratbildung und Zwischenlagengrate sind dokumentierte Merkmale des Bohrens und Stapelbohrens.
Was sollte in einer Angebotsanfrage für Schalldämpferplatten enthalten sein?
Eine aussagekräftige Angebotsanfrage sollte folgende Angaben enthalten: Materialgüte, Dicke, Außenmaße, Lochdurchmesser, Lochanzahl, Lochteilung, Lochmuster, Maßtoleranzen, Ebenheit, Kantenbeschaffenheit, Oberflächenanforderungen, Prüfverfahren, Menge und Jahresbedarf . Ein Hersteller von Präzisions-Ätzanlagen kann diese Informationen nutzen, um die Eignung des Verfahrens, die Risiken der verfahrenstechnischen Instandhaltung (DFM), die Prüfanforderungen und die Angebotsannahmen zu bewerten.
Drei weitere Fragen sind besonders wichtig:
- Dient die Platte hauptsächlich der Strömungsverteilung oder der strukturellen Rohrbefestigung?
- Wird das Wärmetauscherrohr die Lochwand berühren?
- Bezieht sich der angegebene Durchmesser auf die Oberflächenöffnung oder auf den minimalen nutzbaren Durchmesser durch die Platte?
Anhand dieser Fragen lässt sich feststellen, ob Steifigkeit, geätzte Konizität, Zylindrizität oder Bohrgrate zu maßgeblichen Anforderungen werden.
Die Wahl des Verfahrens ersetzt nicht die Einhaltung der Vorschriften.
TEMA führt derzeit die Ausgabe 2026 der TEMA-Standards auf , die neue Bestimmungen wie einen Anhang für Stangenleitbleche und zusätzliche Auslegungsregeln für Stützkonstruktionen enthält. Der Verband gibt an, dass die Überarbeitung unter anderem einen neuen Anhang für Stangenleitbleche und zusätzliche Auslegungsregeln für Stützkonstruktionen umfasst.
ISO 16812:2019 legt Anforderungen und Empfehlungen für die mechanische Konstruktion, die Werkstoffauswahl, die Fertigung, die Inspektion, die Prüfung und die Versandvorbereitung von Rohrbündelwärmetauschern für die Erdöl-, Petrochemie- und Erdgasindustrie fest. Die ISO bestätigt, dass die dritte Ausgabe von 2019 im Jahr 2024 überarbeitet und bestätigt wurde und weiterhin gültig ist.
Keiner der beiden Standards sollte auf die Behauptung reduziert werden, ein Bauteil sei „konform“, nur weil es geätzt oder gebohrt wurde. Fertigungsverfahren und Anlagenkonformität sind andere Aspekte. Das fertige Bauteil muss weiterhin die geltenden Anforderungen an Zeichnung, Konstruktion, Material, Halterung, Prüfung und Projekt erfüllen.
FAQ
Soll ich meine Schallwandplatte ätzen oder bohren lassen?
Beginnen Sie mit der Funktion, nicht mit dem Verfahren. Handelt es sich bei der Platte hauptsächlich um eine dünne Strömungsverteilungsplatte mit dichten oder gemischten 2D-Öffnungen, ist chemisches Ätzen in der Regel die bessere Wahl. Bei dickeren, strukturellen Rohrträgern , die nahezu zylindrische Bohrungen und eine höhere Steifigkeit erfordern, ist Bohren üblicherweise die naheliegendere Lösung.
Ist die Plattendicke der erste Filter zwischen Ätzen und Bohren?
Ja. Bei der photochemischen Bearbeitung skaliert der Mindestlochdurchmesser mit der Materialstärke, da das Ätzmittel das Metall vertikal und lateral abträgt. Ein gängiger Ausgangspunkt für die DFM-Bearbeitung ist ein Lochdurchmesser von mindestens dem 1.2-Fachen der Materialstärke für viele Legierungen, wobei die Regeln mit zunehmender Materialstärke strenger werden. Das Bohren unterliegt nicht dieser lateralen Ätzbeschränkung und eignet sich besser für dickere Werkstücke.
Sind geätzte Löcher genauso perfekt zylindrisch wie gebohrte Löcher?
Nicht unbedingt. Geätzte Durchgangslöcher können Hinterschneidungen, Verjüngungen oder ein spitz zulaufendes Profil aufweisen , insbesondere bei beidseitiger Ätzung. Gebohrte Löcher werden mit einem rotierenden Werkzeug erzeugt und lassen sich leichter als nahezu zylindrisch behandeln ; Nachbearbeitungen (Reiben, Bohren, Anfasen) ermöglichen eine weitere Geometriekontrolle.
Endgültige technische Entscheidung
Die sinnvollste Entscheidungsreihenfolge ist:
Funktion → Dicke → Lochgeometrie → Strukturelle Anforderung → Inspektion → Wirtschaftlichkeit
Wenn das Bauteil hauptsächlich als dünne, strukturreiche Strömungsverteilungsplatte fungiert , sollte chemisches Ätzen ernsthaft in Betracht gezogen werden. Handelt es sich hingegen um eine dickere, strukturelle Rohrträgerplatte mit kritischen zylindrischen Bohrungen , ist Bohren in der Regel der naheliegendere Ansatz. Weisen verschiedene Bereiche der Platte unterschiedliche funktionale Anforderungen auf, kann ein Hybridverfahren sinnvoller sein, als die gesamte Konstruktion in ein einziges Fertigungsverfahren zu pressen.
Für Beschaffungsteams sollte der nächste Schritt daher darin bestehen, die Fertigungsprozesse anhand derselben Zeichnung zu vergleichen , anstatt anhand allgemeiner Leistungsdiagramme. Ein qualifizierter Hersteller von chemischen Ätzverfahren sollte dasselbe Material, dieselbe Dicke, Geometrie, Toleranz, Prüfanforderungen und dieselbe Menge bewerten, die auch für die Beurteilung von Bohr- oder Bearbeitungsalternativen verwendet werden.
Reichen Sie Ihre Zeichnung der Prallplatte zur Prüfung der Herstellbarkeit ein . Geben Sie dabei die Legierung, die Dicke, die Außenmaße, den Lochdurchmesser, die Anzahl der Löcher, die Lochteilung, die Toleranz, die strukturelle Funktion, die Prüfanforderungen und die Zielmenge an. Anhand dieser Informationen kann die Geometrie hinsichtlich chemischer Ätzung, Bohren, Nachbearbeitung oder eines hybriden Fertigungsverfahrens bewertet werden.