Die Herstellung eines alkalischen Elektrolyseurs umfasst mehrere miteinander verbundene Arbeitsschritte: Vorbereitung von Separator und Elektroden, Bearbeitung von Rahmen und Platten, Zuschneiden der Dichtungen, Schweißen, Stapelmontage und kontrollierte Kompression. Jeder Arbeitsschritt beeinflusst Abmessungen, Abdichtung, elektrischen Kontakt, Gastrennung und die Zuverlässigkeit des fertigen Stapels. Die Auswahl der Ausrüstung muss sich daher an der Produktzeichnung und ihren kritischen Schnittstellen orientieren – und nicht allein an der Maschinengeschwindigkeit.
Dieser Leitfaden verfolgt die Fertigung von alkalischen Elektrolyseuren vom Wareneingang bis zur Freigabe des Anlagenstapels. Er beschreibt die Ausrüstung, qualitätskritische Parameter (CTQs) und häufige Fehler. Überprüfen Sie jeden Prozess und jede Akzeptanzgrenze anhand der freigegebenen OEM-Anlagenstapelarchitektur.
Wichtige Erkenntnisse
- Die Herstellung von alkalischen Elektrolyseuren umfasst Materialvorbereitung, Schneiden, Schweißen, Ausrichten, Komprimieren und Prüfen.
- Die Genauigkeit des Separators und die Geometrie der Elektroden erfordern komponentenbezogene Kontrollen; es handelt sich nicht um gewöhnliche Blechteile.
- Die Schnittgenauigkeit garantiert keine Teilegenauigkeit, wenn das Material Falten wirft, sich einrollt oder sich in der Vorrichtung bewegt.
- Schweißen beeinflusst die Ebenheit, die Ausrichtung, die elektrische Leitfähigkeit und die Dichtheit der Schnittstellen.
- Für die Stapelmontage sind eine kontrollierte Ausrichtung und Vorspannung erforderlich, nicht nur festgezogene Schrauben.
- Die Automatisierung gewinnt an Wert, wenn die Anforderungen an Volumen, Teilegröße, Rückverfolgbarkeit und Wiederholgenauigkeit steigen.
- Die Qualitätskontrolle muss von der Wareneingangskontrolle über Dichtheitsprüfungen bis hin zu elektrischen, Durchfluss- und Funktionsprüfungen fortgesetzt werden.
Herstellungsprozess von alkalischen Elektrolyseuren im Überblick
Ein alkalischer Wasserelektrolyseur (AWE) sollte als eine kontrollierte Produktionskette hergestellt werden:
Anforderungen → Wareneingangsprüfung → Separatorvorbereitung → Elektrodenvorbereitung → Rahmen- und Plattenbearbeitung → Dichtungszuschnitt → Schweißen → Bauteilprüfung → Stapelmontage → Kompression → Endprüfung
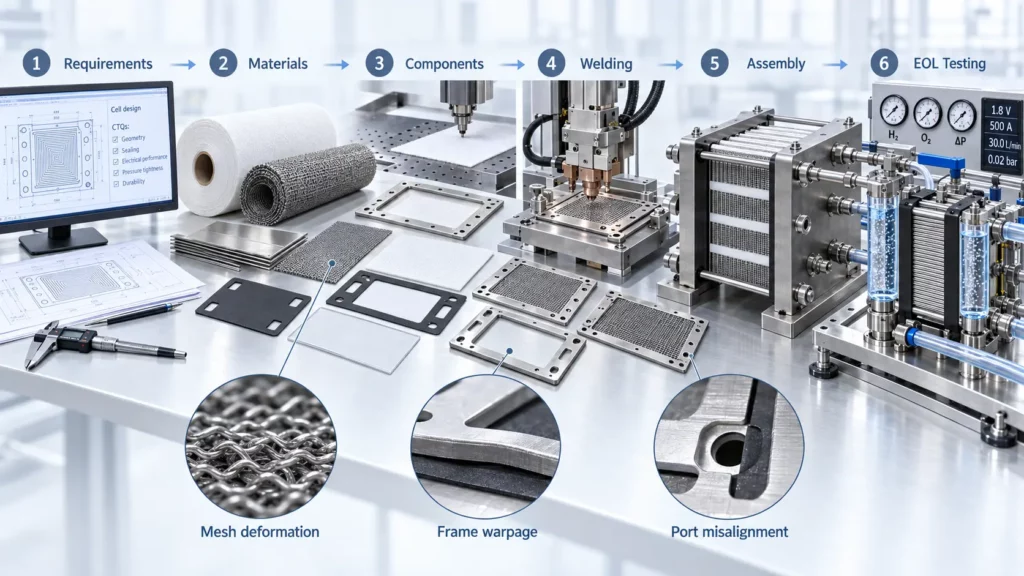
Die einzelnen Stufen sind miteinander verbunden. Eine verformte Elektrode kann die Kontaktfläche zwischen Elektrode und Separator verändern. Ein verzogener Rahmen kann die Dichtungslast verschieben. Ein falsch positionierter Separator oder ein verstopfter Anschluss werden möglicherweise erst bei Dichtheits-, Durchfluss- oder Leistungstests sichtbar.
Aus diesem Grund sollte die Inspektion in der Nähe des Prozesses erfolgen, der das jeweilige Risiko erzeugt. Die Erkennung eines Rahmenfehlers vor dem Schweißen ist kostengünstiger als die Diagnose nach der Komprimierung eines kompletten Stapels.
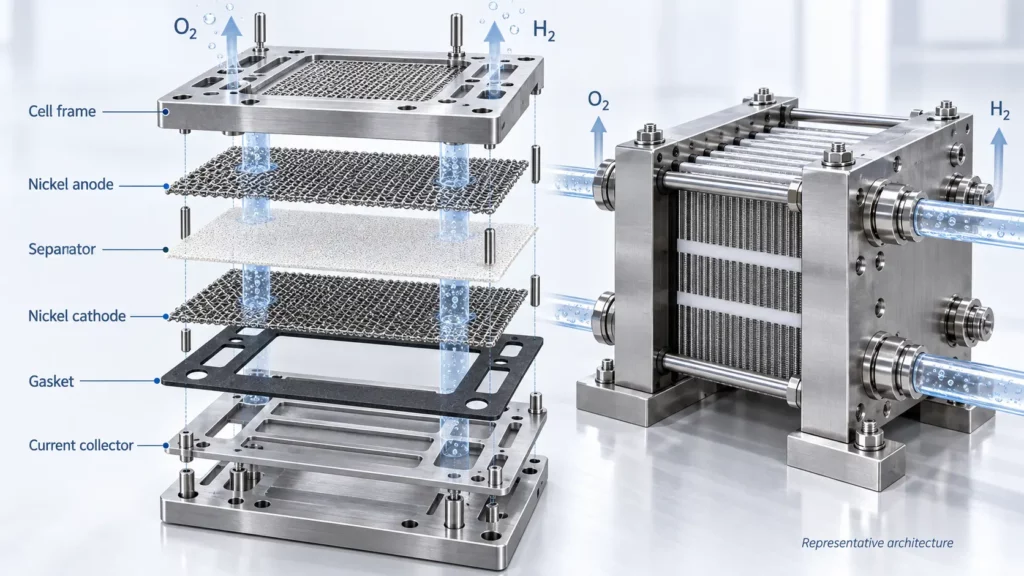
Hauptkomponenten eines alkalischen Elektrolyseurstapels
Die Komponenten variieren je nach monopolarer, bipolarer, endlicher, spaltfreier und OEM-spezifischer Architektur. Überprüfen Sie vor der Werkzeugplanung alle Bezeichnungen und Funktionen anhand der Stapelzeichnung.
Elektroden
Elektroden können aus Nickelgewebe, Nickelschaum, perforiertem Metall, Streckmetall oder anderen spezifizierten Trägermaterialien bestehen. Geometrie, Oberflächenbehandlung, Katalysatorbeschichtung, elektrischer Anschluss und der Separatorspalt bestimmen die Fertigungsparameter. Der Workshop des US-Energieministeriums zur flüssig-alkalischen Elektrolyse identifiziert Elektroden und Membranen als wichtige Entwicklungsbereiche für alkalische Wasserelektrolyse.
Membran oder Separator
Der Separator begrenzt die Produkt-Gas-Vermischung, ermöglicht aber gleichzeitig den Ionentransport durch den Elektrolyten. Er muss Handhabung, Kompression, Temperatur und Chemikalienbeständigkeit standhalten. PPS-Gewebe ist keine universelle Spezifikation; verstärkte Verbundwerkstoffe wie z. B. Zirfon-artige Strukturen werden ebenfalls eingesetzt. Ein Fachartikel über Separatoren erläutert, warum Porenstruktur, Dicke, Stabilität, Benetzbarkeit, Beständigkeit und Gastrennung gemeinsam bewertet werden müssen.
Zellrahmen und Platten
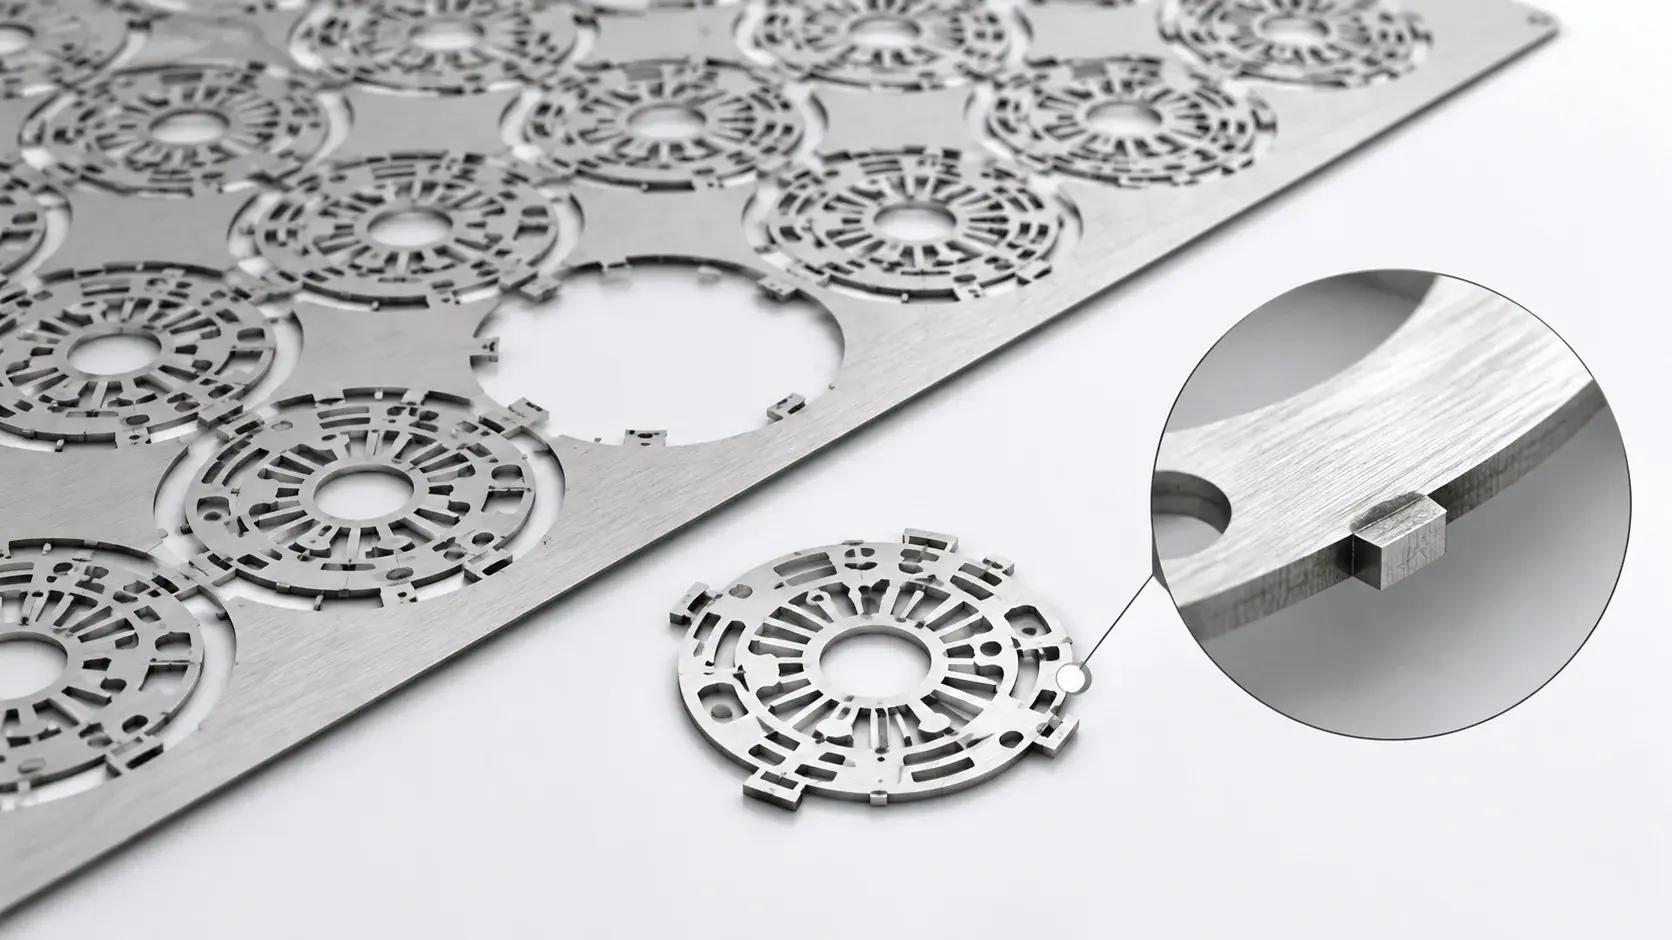
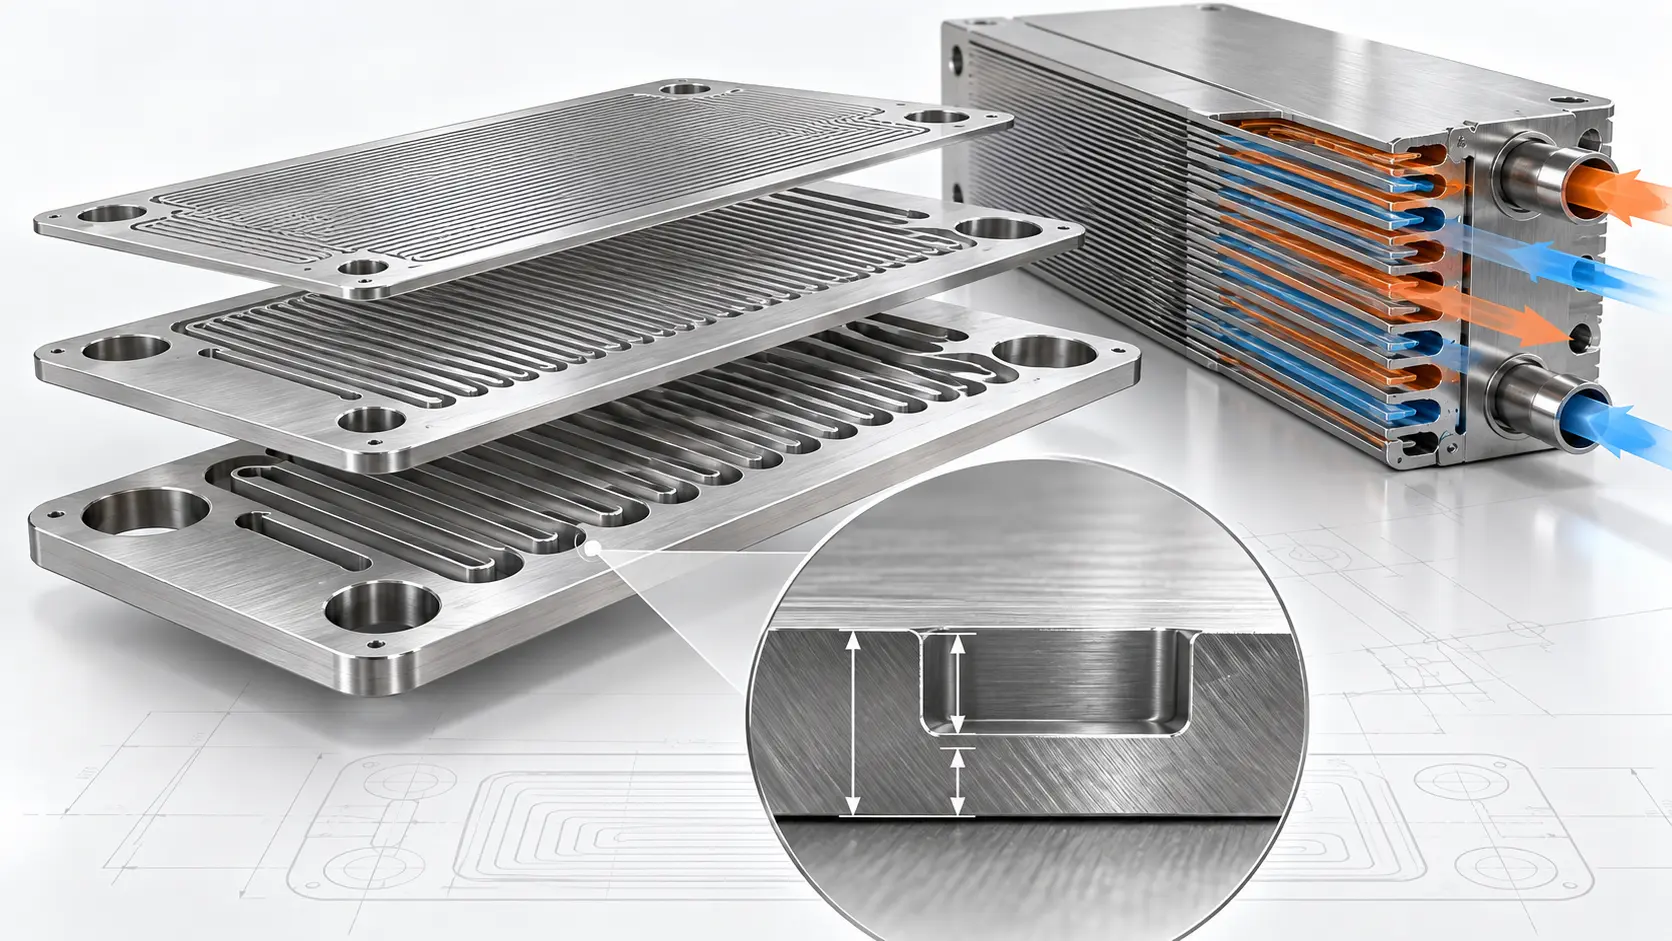
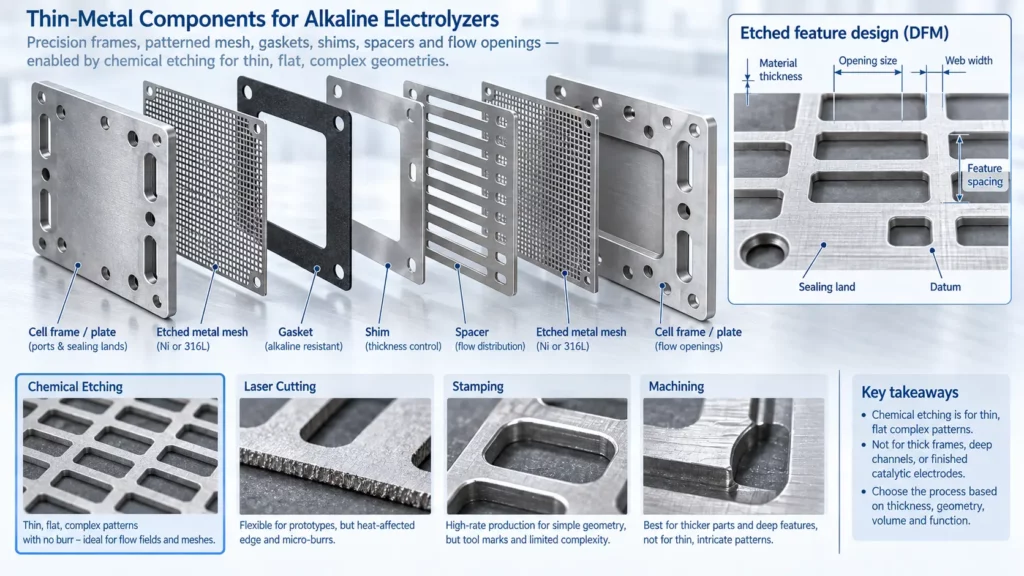
Rahmen und Platten stützen und positionieren Bauteile, bilden Strömungskanäle und können Strom leiten. Bezeichnungen wie Zellenrahmen, Polrahmen, Bipolarplatte und Stromkollektor sind architekturabhängig. Bei dünnen Metallbauteilen, die präzise Öffnungen, wiederkehrende Muster, Strömungsführungen oder komplexe, ebene Geometrien erfordern, kann neben Stanzen, Laserschneiden und spanender Bearbeitung auch das chemische Ätzen in Betracht gezogen werden.
Dichtungen und Kompressionsteile
Dichtungen enthalten Elektrolyt, trennen Strömungswege und definieren lokale Kompression. Endplatten und Zugstangen übertragen die Last; ihre Steifigkeit und Variation beeinflussen den gesamten Zylinderblock.
Fertigungsanforderungen vor der Geräteauswahl definieren
Beginnen Sie mit der Stack-Spezifikation. Wählen Sie anschließend Prozesse und Maschinen aus, die die erforderlichen Ausgaben steuern können.
| Anforderungsgruppe | Vor der Geräteauswahl festlegen |
|---|---|
| Stapelgeometrie | Aktiver Bereich, Rahmengröße, Zellenanzahl, endgültige Stapelhöhe |
| Dimensionen Anbauteile | Separatorprofil, Elektrodenposition, Dichtungsöffnungen, Anschlüsse, Nuten |
| Betriebsbedingungen | Elektrolyt, Temperatur, Druck, Differenzdruck, Stromdichte |
| Produktion | Prototypenmenge, Jahresvolumen, Umrüsthäufigkeit, Zielausbeute |
| Qualitätssystem | Prüfpunkte, Datenaufbewahrung, Chargenrückverfolgbarkeit, Abweichungskontrolle |
Geben Sie die erforderlichen Teileausgaben an, nicht nur die Achsenwiederholgenauigkeit. Flexibles Netzgewebe kann sich trotz präziser Maschinenpositionierung bewegen. Vorrichtungen, Materialverhalten, Wärmeeintrag und Messmöglichkeiten bestimmen die endgültige Genauigkeit.
Wählen Sie die Ausrüstung in umgekehrter Reihenfolge der Komponenten-CTQs aus. Wählen Sie nicht zuerst eine Maschine aus und zwingen Sie das Produkt dadurch in sein Prozessfenster.
Materialeingang und Vorbereitung
Vor Produktionsbeginn Materialspezifikation, Zertifikat oder Chargenprotokoll, Dicke, Ebenheit, Oberflächenbeschaffenheit und Kennzeichnung prüfen.
Komponentenspezifische Prüfungen anwenden:
- Prüfen Sie die Separatoren auf Knicke, Risse, Verstopfungen, Verunreinigungen und Beschädigungen durch unsachgemäße Handhabung.
- Prüfen Sie das Netzgewebe oder den Schaumstoff auf Einrollen, Quetschungen, gebrochene Stränge oder instabile Kanten.
- Prüfen Sie Rahmen und Plattenmaterial auf Ebenheit, Oberflächenbeschaffenheit und Beschichtungs- bzw. Plattierungsstatus.
- Prüfen Sie gegebenenfalls die Konsistenz, Sauberkeit, Lagerung und Haltbarkeit der Dichtungsplatten.
Legen Sie Regeln für Probenahme und Quarantäne fest. Sobald eine fehlerhafte Charge die Schweiß- oder Montagephase erreicht, wird die Ursachenermittlung schwieriger.
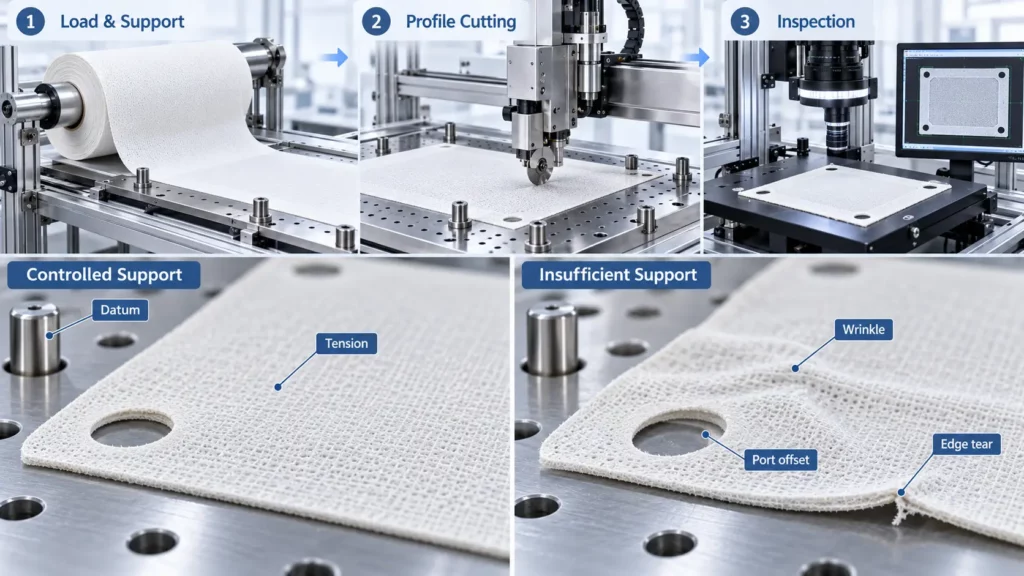
Membranschneiden und -vorbereitung
Die Vorbereitung des Separators umfasst Beladung, Spannungsregelung, Festlegung des Bezugspunktes, Profil- und Portzuschnitt, geschützte Handhabung und Inspektion. Das Verfahren muss der zugelassenen Membrankonstruktion entsprechen.
Automatische oder halbautomatische Schneidemaschinen verbessern die Wiederholgenauigkeit. Vorrichtungen und Schneidverfahren müssen Faltenbildung, Hitzeschäden, Einreißen, Verunreinigungen und Verstopfungen der Poren verhindern. Die Genauigkeit des Fertigteils lässt sich nicht allein anhand der Maschinenpositionierungsdaten bestimmen.
Wichtige Trennzeichen (CTQs) sind:
- Gesamtprofil und Hafenstandort
- Randbeschaffenheit und Fehlen von Rissen
- Kontrolle von Glätte oder Falten
- Oberflächenreinheit
- Korrekte Materialausrichtung, falls die Konstruktion seitenbezogen ist
Maßabweichungen beeinträchtigen die Dichtheit oder die Ausrichtung des Verteilers; Beschädigungen durch unsachgemäße Handhabung können einen unerwünschten Gaspfad verursachen. Prüfen Sie mit einem zugelassenen visuellen, maßlichen oder optischen Verfahren.
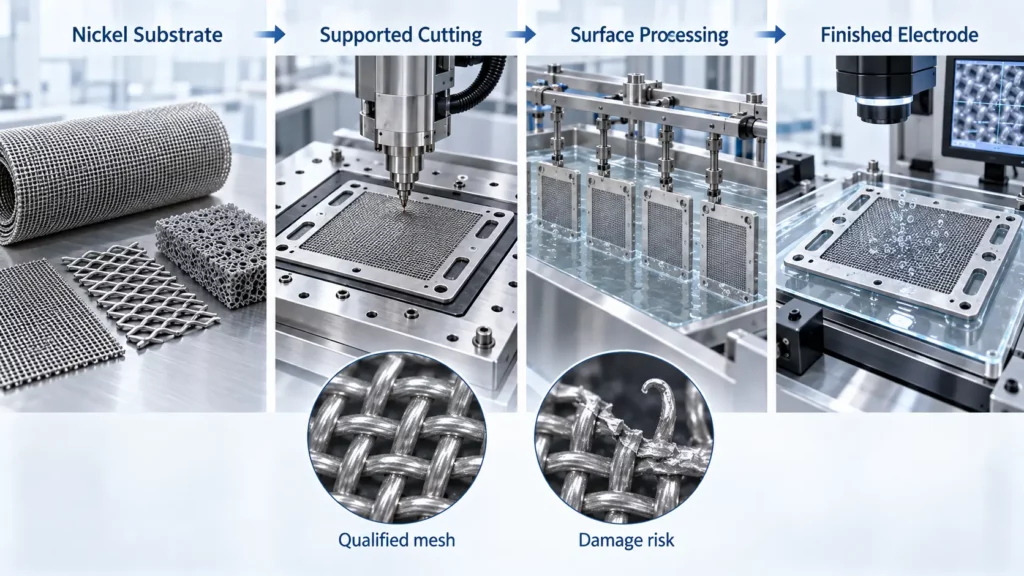
Elektroden- und Nickelgewebeherstellung
Nickelgewebe, Nickelschaum, Streckmetall oder andere spezifizierte Substrate können Profil- und Öffnungsschnitte erfordern. Flexible Materialien benötigen Glättplatten, Vakuumstützen, Klemmen oder spezielle Vorrichtungen. Für dünne Nickelbleche oder Gewebestrukturen mit feinen Öffnungen, sich wiederholenden Mustern oder komplexen Profilen kann auch die fotochemische Ätzung als Präzisionsfertigungsverfahren in Betracht gezogen werden.
Prüfen Sie Profil, Öffnungsposition, Ebenheit, gebrochene Litzen, scharfe Vorsprünge und lokale Verformungen. Korrekte Außenmaße beweisen keinen unbeschädigten aktiven Bereich.
Das Zuschneiden von Nickelgewebe erzeugt keine fertige Elektrode. Weitere Schritte können Reinigung, Aktivierung, Beschichtung, Wärmebehandlung oder das Verbinden umfassen. Die AWE-Prüfung des US-Energieministeriums (DOE) auf Zellebene betrachtet Struktur, Leitfähigkeit, Benetzbarkeit, Permeabilität, Aktivität und Blasenverhalten als voneinander abhängige Anforderungen.
Der Siebschneider steuert die Geometrie; er gibt keinen Aufschluss über die katalytische Beladung, die Oberflächenaktivität oder die elektrochemische Leistungsfähigkeit.
Herstellung von Zellrahmen und Platten
Die Bearbeitung von Rahmen und Platten kann chemisches Ätzen, Laserschneiden, Zerspanen, Stanzen, Nutenfräsen, Bohren, Galvanisieren und Schweißen umfassen. Wählen Sie das Fertigungsverfahren entsprechend Material, Dicke, Geometrie, Toleranz, Architektur, Designreife und Produktionsvolumen.
Steuern Sie die Funktionen, die andere Komponenten positionieren oder abdichten:
- Außenprofil und Rahmenöffnung
- Elektrolyt- und Gasanschlüsse
- Strömungsrillen oder Verteilermerkmale
- Elektroden- und Separatorbezugspunkte
- Dichtflächen
- Ebenheit vor und nach dem Zusammenführen
Werden diese Strukturen durch Ätzen in dünnes Metall eingebracht, müssen die minimale Öffnungsgröße, Stegbreite, Strukturabstände, Maßtoleranzen und Materialstärke innerhalb des Prozessfensters liegen. Ingenieure können die geltenden Toleranzen für das fotochemische Ätzen und die Konstruktionsgrenzen vor der Freigabe einer Fertigungszeichnung prüfen.
Maschinen zum Schneiden von Mastrahmen können CAD-Profile mit speziellen Vorrichtungen kombinieren. Prüfen Sie die Nutlage, die Durchgangskontinuität, die Dichtflächen und die Ebenheit; Maschinenkoordinaten allein reichen nicht aus.
Vor dem nächsten Arbeitsgang müssen gegebenenfalls Öl, Oxide, lose Partikel oder beschädigte Beschichtungen entfernt werden.
Dichtungsherstellung
Die Dicke der Dichtung bestimmt die Kompressionsfläche. Profil und Position der Anschlüsse sorgen für die Trennung von Elektrolyt- und Gaswegen. Für dünne metallische Dichtungs-, Abstands- oder Toleranzkontrollbauteile lassen sich präzisionsgeätzte Metalldichtungen und -scheiben mit kundenspezifischen Profilen, Anschlüssen, Schlitzen und Ausrichtungselementen fertigen.
Der Prozess umfasst die Vorbereitung der Folien, das Verschachteln, Schneiden, Reinigen, Kennzeichnen und die geschützte Lagerung. Die Bewegung der flexiblen Folien während des Schneidens muss kontrolliert werden.
Prüfen Sie Dicke, Abmessungen, Anschlussposition, Kanten, Oberfläche und Materialidentität. Beschädigte, verunreinigte oder verformte Teile sind gemäß den festgelegten Kriterien auszusortieren. Definieren Sie die Dichtungsmaße und Bezugspunkte in der Zeichnung.
Schweißgeräte für Komponenten von alkalischen Elektrolyseuren
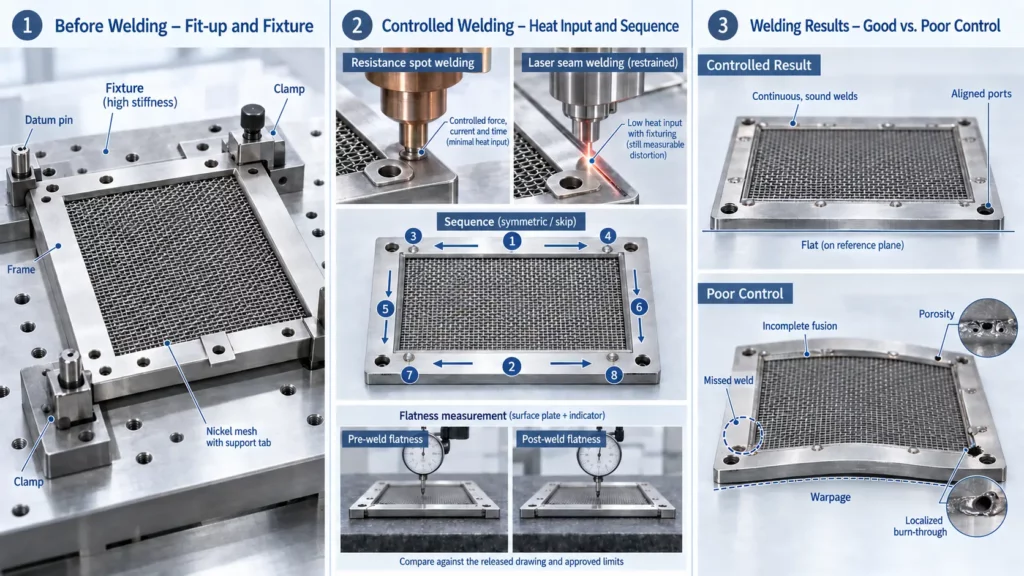
Durch Schweißen lassen sich Platten, Rahmen, Gitter, Träger und stromführende Schnittstellen verbinden. Die Wahl des Verfahrens hängt von der Verbindungskonstruktion, dem Material, der Dicke, der elektrischen Beanspruchung, der zulässigen Verformung und der Schutzfunktion ab.
Schweißverfahren und -ausrüstung
Widerstandspunktschweißen eignet sich für diskrete Gitterverbindungen. Laserschweißen ermöglicht kontrollierte Nähte und automatisierte Schweißwege. Keine Methode ist per se überlegen: Selbst geringe nominelle Wärmeeinbringung kann einen dünnen Rahmen verziehen, wenn die Schweißfolge, die Passung oder die Vorrichtung ungenau sind.
Schweiß-CTQs
Die Position der Vorrichtung, die Passgenauigkeit, die Sauberkeit, die Wärmeeinbringung, der Schweißweg, die Verschmelzung, der Abstand und die Reihenfolge sind zu kontrollieren. Häufige Fehler sind unvollständige Verschmelzung, Porosität, Durchbrennen, Fehlschweißungen, Spritzer, Bewegungen und Verzug nach dem Schweißen.
Schweißprüfung
Prüfen Sie Schweißnahtlage, Durchgängigkeit, Oberflächenbeschaffenheit, Rahmengeometrie und Ebenheit nach dem Schweißen. Führen Sie bei Bedarf, abhängig von der Funktion der Verbindung, Dichtheitsprüfungen oder andere zerstörungsfreie Prüfungen durch.
ISO 17637:2016 regelt die Sichtprüfung von Schmelzschweißungen. ISO 13919-1:2019 definiert Qualitätsgrenzen für Fehler bei lasergeschweißten Verbindungen aus Stahl, Nickel, Titan und Legierungen. Beide Normen ersetzen jedoch keine produktspezifische Validierung.
Handhabungsgeräte für große Bauteile
Große Rahmen erfordern unter Umständen Hebebühnen, Kräne, Spreizer, Wendetische und fahrerlose Transportsysteme. Dabei handelt es sich um Werkzeuge zur Prozesssteuerung und nicht nur um arbeitssparende Vorrichtungen.
Die Handhabungsgeräte sollten:
- Stützen Sie das Bauteil ohne bleibende Verformung ab.
- Die ausgewählten Bezugspunkte beim Laden oder Wenden beibehalten
- Schutz von Dichtungs- und beschichteten Oberflächen
- Reduzierung von manuellem Kontakt und Kontamination
- Halten Sie die Bediener von Quetsch-, Fall- und Druckstellen fern.
Prüfen Sie Tragfähigkeit, Schwerpunkt, Auflagepunkte, Rotationsbereich, Vorrichtungssteifigkeit, Not-Aus-Schalter und sicheren Zugang. Validieren Sie die Handhabung anhand der Fertigungsgeometrie.
Alkalische Elektrolyseur-Stapelbaugruppe
Beim Stapelaufbau werden wiederholte Zellen zwischen Endstrukturen angeordnet. Die vom OEM festgelegte Sequenz kann Rahmen, Elektroden, Separatoren, Dichtungen, Platten, Kollektoren und Isolierung umfassen.
Die Position des Separators zur Elektrode, die Dichtungsüberlappung, die Kontinuität des Verteilers und die Datenakkumulation zwischen den Zellen müssen kontrolliert werden. Stifte, Halterungen, Schablonen oder Bildverarbeitungssysteme müssen die Teile beschädigungsfrei positionieren.
Metallspäne, Öl, Staub, Fasern und Verpackungsreste entfernen. Teilepräsentation, Handschuhregeln, Werkzeugkontrolle, Reinigungsprüfung und Ablehnungskriterien festlegen.
Die Montagevorrichtungen müssen die Geometrie beibehalten, die Zellenzahl und -ausrichtung überprüfen und die Rückverfolgbarkeit gewährleisten. Eine Korrektur der Ausrichtung darf nicht visuell erfolgen.
Kompression und hydraulische Schraubenspannung
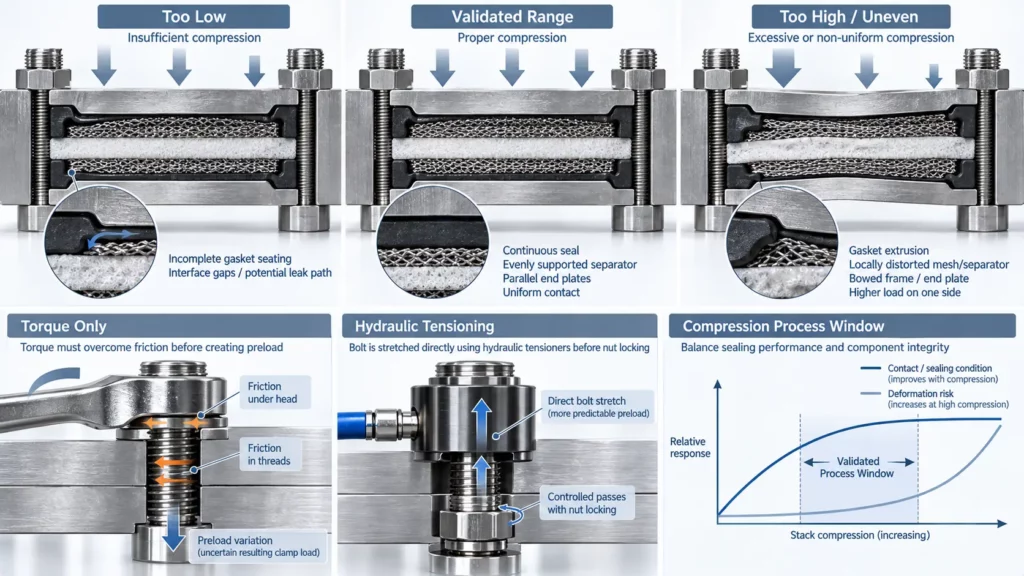
Die Kompression muss eine Abdichtung und einen Kontakt herstellen, ohne den Stapel zu beschädigen. Geringe Belastung birgt das Risiko von Leckagen und instabilem Kontakt; zu hohe Belastung kann Dichtungen, Separatoren, Elektroden oder Rahmen verformen.
Das Anzugsmoment der Schrauben ist nicht die Klemmkraft. Gewinde, Schmierung, Reibung, Werkzeuggenauigkeit, Anzugsreihenfolge, Steifigkeit der Endplatte und Bauteilanordnung beeinflussen die Vorspannung.
Hydraulisches Spannen ermöglicht eine direktere Steuerung der Schraubenvorspannung als reines Drehmomentanziehen. Ein validiertes System kann kontrollierte Durchgänge, mehrere Spannvorrichtungen, Stapelhöhenprüfungen und Rückkopplung nutzen. Dabei werden sowohl die Gleichmäßigkeit als auch die Gesamtlast kontrolliert.
Die Beispielwerte des Lieferanten dürfen nicht in die Fertigungszeichnungen übernommen werden. Der Bereich muss anhand des tatsächlichen Dichtungssystems, der Bauteilarchitektur, der Stapelgröße, der Steifigkeit, des Drucks, der Temperatur und der Belastungsgeschichte validiert werden.
Qualitätskontrolle entlang der gesamten Fertigungslinie
Der Qualitätsplan sollte jeden Prozess mit einem kritischen Qualitätskriterium (CTQ), einem Fehlermodus und einer Prüfmethode verknüpfen.
| Praktikum | Primäres CTQ | Hauptausfallrisiko | Inspektionsansatz |
|---|---|---|---|
| Separator-Schneiden | Profil, Anschlüsse, Kantenbeschaffenheit | Fehlausrichtung oder Gastrennungsrisiko | Visuell und dimensional |
| Elektrodenvorbereitung | Geometrie, Ebenheit, Oberfläche | Unebene Schnittstelle oder elektrischer Pfad | Optische, dimensionale, Oberflächen |
| Rahmenverarbeitung | Öffnungen, Rillen, Planheit | Durchfluss-, Abdichtungs- oder Ausrichtungsfehler | Profil, Koordinatenmessgerät, Ebenheit |
| Dichtungsschneiden | Dicke, Profil, Öffnungen | Leckage oder Kompressionsabweichung | Dicke und optische |
| Schweiß- | Lage, Integrität, Verzerrung | Strukturelles, elektrisches oder Leckagerisiko | Visuell, dimensional, spezifizierte zerstörungsfreie Prüfung |
| Montage | Sequenz, Orientierung, Ausrichtung | Blockierter Pfad oder Schnittstellenkonflikt | Einrichtung, Vision, Baubericht |
| Kompression | Vorspannung, Stapelhöhe, Planheit | Leckage oder Kontaktabweichung | Last, Verschiebung, Dimension |
| Letzter Stapel | Leckage, Durchfluss, elektrische Integrität | Unsicherer oder instabiler Betrieb | End-of-Line-Testplan |
Dokumentieren Sie die Methode, die Probenahme, die Leistungsfähigkeit des Messgeräts, die Grenzwerte und den Reaktionsplan. Ein CTQ ohne Messmethode ist keine Produktionskontrolle.
Für extern gefertigte Dünnmetallbauteile gilt vor der Freigabe durch den Lieferanten dasselbe Prinzip: Zeichnung, Material, Dicke, kritische Abmessungen, Prüfverfahren und Produktionsmenge sind gemeinsam zu prüfen. TMNetch bietet präzise chemische Ätzverfahren für kundenspezifische Dünnmetallbauteile, die in den Bereichen Energie, Elektronik, Wärmemanagement und anderen technischen Anwendungen eingesetzt werden.
End-of-Line-Tests vor der Veröffentlichung
Die End-of-Line-Prüfung (EOL) verifiziert, ob der montierte Stack seiner genehmigten Architektur und seinem Betriebsbereich entspricht.
Dichtheits- und Druckprüfung
Prüfen Sie auf externe Leckagen und unbeabsichtigte Verbindungen zwischen Flüssigkeits- oder Gaskreisläufen. Definieren Sie im validierten Verfahren Prüfmedium, Druck, Temperatur, Verweilzeit, Leckagegrenze und Sicherheitsvorkehrungen.
Elektrische und Durchflussprüfungen
Prüfen Sie bei Bedarf Durchgang, Isolation, Widerstand und unerwartete Kurzschlüsse. Stellen Sie sicher, dass Anschlüsse, Verteiler und interne Leitungen offen und korrekt verbunden sind.
Inbetriebnahme- oder Leistungsprüfungen
Sofern zutreffend, Spannung, Stromstärke, Gasausstoß bzw. -zusammensetzung, Temperatur, Druck und Zellverhalten protokollieren. Abweichende Ergebnisse mit den Aufzeichnungen der Komponenten, der Baugruppe und des Testsystems vergleichen.
ISO 22734-1:2025 legt die Sicherheitsanforderungen für Wasserelektrolyse-Wasserstoffgeneratoren fest. Die Ergebnisse der Anlagenlebenszyklusanalyse (EOL) können die Konformitätsbewertung unterstützen, zertifizieren aber nicht den gesamten Generator.
Häufige Herstellungsfehler und ihre Ursachen
| Defekt | Wahrscheinliche Ursache | Hauptrisiko | Erste Überprüfung |
|---|---|---|---|
| Fehlausrichtung des Trennelements | Schneide-, Bezugs- oder Montagefehler | Abdichtungs- oder Gastrennungsproblem | Profil- und Montageposition |
| Netzverformung | Schneiden oder Bewegen von Lasten | Ungleichmäßige Elektrodengeometrie | Ebenheit und Stützmethode |
| Rahmenverformung | Schweißhitze oder schwache Vorrichtung | Dichtungs- und Ausrichtungsabweichungen | Planheit vor/nach dem Schweißen |
| Unvollständige Schweißnaht | Passung, Kontamination oder Parameter | Struktureller oder elektrischer Ausfall | Schweißverlauf und Nahtzustand |
| Dichtungsversatz | Schneide- oder Montagefehler | Elektrolytaustritt | Überlappung von Hafen und Landabdichtung |
| Ungleichmäßige Kompression | Vorspannungs- oder Endplattenvariation | Leckage und Kontaktabweichung | Bolzenlast, Stapelhöhe, Ebenheit |
| Blockierter Strömungsweg | Teilefehler oder Verunreinigung | Eingeschränkter Umlauf | Durchflussprüfung von Port und Verteiler |
| Partikelverschmutzung | Schwache Reinigungskontrolle | Lokale Beschädigung oder Kurzschluss | Montageumgebung und Aufzeichnungen |
Bestätigen Sie jeden Defekt durch Messungen und verfolgen Sie ihn dann zurück zu Material, Werkzeugen, Prozess, Montage oder Testbedingungen.
Wie viel Automatisierung benötigt eine alkalische Elektrolyseanlage?
Die Automatisierung soll auf den Reifegrad des Designs und die Produktionsanforderungen abgestimmt sein.
| Produktionsmodus | Optimale Bildschirmwahl | Hauptvorteil | Hauptbeschränkung |
|---|---|---|---|
| Handbuch oder Prototyp | Geringe Stückzahlen, häufige Designänderungen | Flexibles Lernen und Umarbeiten | Höhere Bedienervariabilität |
| Halbautomatisch | Wiederholte Produkte, mäßiges Volumen | Automatisiert kritische Schneid- oder Schweißvorgänge. | Manuelle Übertragungen können weiterhin variabel sein. |
| Automatisierte Linie | Stabile Konstruktion, höheres Volumen | Durchsatz, Wiederholbarkeit, Datenerfassung | Höheres Engagement für Werkzeuge und Integration |
Konzentrieren Sie sich auf die dominante Abweichung oder den Engpass. Roboter korrigieren keine instabilen Verbindungen, und schnellere Schneidwerkzeuge verhindern nicht die Bewegung flexibler Materialien. Stabilisieren Sie den Prozess, bevor Sie ihn automatisieren.
Das Fertigungsprogramm des US-Energieministeriums (DOE) definiert Automatisierung, prozessgerechte Konstruktion, Scale-up und fortschrittliche Qualitätskontrolle als Prioritäten für die Elektrolyseurfertigung. Dies bedeutet jedoch nicht, dass jede Station vollautomatisiert sein muss.
Checkliste zur Geräteauswahl
Diese Eingangsgrößen müssen definiert werden, bevor eine Produktionslinie für alkalische Elektrolyseure angefordert wird.
Produktanforderungen
- Welche Abmessungen, welches Material, welche Dicke und welche Masse haben die Bauteile?
- Welche Toleranzen und Oberflächen beeinflussen die Abdichtung, die Ausrichtung oder den elektrischen Kontakt?
- Ist das Material flexibel, porös, beschichtet oder hitzeempfindlich?
Prozessanforderungen
- Welcher Arbeitsgang erzeugt den CTQ: Schneiden, Umformen, Schweißen, Handhaben oder Komprimieren?
- Welche Vorrichtungen, Bezugspunkte und Fehlersicherungen sind erforderlich?
- Wie werden Verformung und Kontamination kontrolliert?
Bei der Auswahl von Dünnmetallbauteilen aus dem Outsourcing sollten neben der Bauteilkomplexität auch Materialstärke, Toleranzen, Werkzeugkosten, Prototypenvolumen und zu erwartende Designänderungen berücksichtigt werden. Chemische Ätzverfahren sind besonders relevant, wenn flache Metallteile komplexe Öffnungen oder wiederkehrende Geometrien ohne mechanische Schnittkräfte erfordern.
Produktions- und Qualitätsanforderungen
- Wie hoch sind Volumen, Produktmix, Zykluszeit und Zielausbeute?
- Welche Prüfungen müssen während der Produktionslinie, stichprobenartig oder am Ende der Lebensdauer durchgeführt werden?
- Welche Prozessdaten, Alarme und Nacharbeitsaufzeichnungen müssen aufbewahrt werden?
Anforderungen der Fabrik
- Welche Räumlichkeiten, Versorgungseinrichtungen, Belüftung, Schutzvorrichtungen und Materialflussmöglichkeiten stehen zur Verfügung?
- Wie werden große Bauteile verladen, gewendet, transportiert und sicher gelagert?
- Können Wartungs- und Kalibrierungsarbeiten durchgeführt werden, ohne die kritischen Steuerungsmechanismen zu beeinträchtigen?
Wo Präzisionsmetallfertigung ihren Platz hat
Die präzise Metallbearbeitung kann ausgewählte AWE-Komponenten unterstützen, ohne den gesamten Elektrolyseur abzudecken. Zu den möglichen Komponenten gehören dünne Gitter, strukturierte Metallteile, Unterlegscheiben, Abstandshalter, Durchflussöffnungen sowie ausgewählte Träger- oder Plattenmerkmale.
Chemisches Ätzen ist eine Überlegung wert für dünne, flache Teile mit komplexen Öffnungen, sich wiederholenden Mustern, geringer mechanischer Verformung oder häufigen CAD-Änderungen. Es eignet sich nicht für jedes dicke Gehäuse, tiefgeformte Teil oder fertige Katalysatorelektrode.
Prüfen Sie die Eignung von kundenspezifisch geätztem Metallgewebe oder Edelstahl für dünne Bauteile. Reichen Sie Zeichnung, Güteklasse, Dicke, kritische Qualitätskriterien (CTQs), Menge, Oberflächenanforderungen und Funktion ein. DFM prüft, ob Ätzen, Laserschneiden, Stanzen, Zerspanen oder eine Kombination dieser Verfahren am besten geeignet ist.
Häufig gestellte Fragen
Welche Ausrüstung wird zur Herstellung von alkalischen Elektrolyseuren verwendet?
Typische Ausrüstung umfasst Komponentenschneider, Schweißgeräte, Handhabungssysteme, Montagevorrichtungen, Schraubenspannvorrichtungen, Prüfgeräte und Endmontageständer. Die Auswahl erfolgt anhand der Architektur, der Teilegröße, des Volumens und der kritischen Qualitätskriterien (CTQs).
Wie werden Elektroden für alkalische Elektrolyseure hergestellt?
Das Substrat wird zugeschnitten und geprüft und kann anschließend gereinigt, aktiviert, beschichtet, wärmebehandelt oder verbunden werden. Das Zuschneiden des Gewebes allein ergibt keine fertige Elektrode.
Wie wird der Separator zugeschnitten und eingebaut?
Der Separator wird gestützt, zugeschnitten, geprüft und geschützt. Montagevorrichtungen richten ihn an Elektrode, Dichtung und Verteiler aus. Das Verfahren muss dem zugelassenen Material und der Konstruktion entsprechen.
Warum ist die Schweißqualität in einem alkalischen Elektrolyseurstapel wichtig?
Schweißen beeinflusst die Integrität, die elektrische Leitfähigkeit, die Ebenheit und die Position der Bauteile. Wärmeeinbringung, Passung, Vorrichtungen, Schweißfolge und Prüfung müssen gemeinsam gesteuert werden.
Wie wird ein alkalischer Elektrolyseurstapel komprimiert?
Wiederholte Zellen werden ausgerichtet und mittels Bolzen, Zugstangen oder einem anderen geprüften System vorgespannt. Überprüfen Sie Stapelhöhe, Ebenheit und Vorspannungsgleichmäßigkeit – nicht nur das Drehmoment.
Welche Tests werden vor der Veröffentlichung des Stacks durchgeführt?
Die EOL-Prüfung kann Dichtheitsprüfungen, Druckdichtheitsprüfungen, elektrische Prüfungen, Durchflussprüfungen und kontrollierte Betriebsprüfungen umfassen. Bedingungen und Grenzwerte müssen sich aus der freigegebenen Konstruktion ergeben.
Fazit
Die Herstellung von alkalischen Elektrolyseuren hängt mit der Geometrie des Separators, dem Zustand der Elektroden, der Ebenheit des Rahmens, der Schweißnahtqualität, der Position der Dichtung, der Ausrichtung und der Kompression zusammen.
Verwenden Sie eine einheitliche Logik: Anforderungen → Komponenten → Vorbereitung → Schneiden → Schweißen → Montage → Komprimierung → Prüfung → Freigabe . Definieren Sie für jeden Arbeitsgang vor Produktionsbeginn die Ausrüstung, die kritischen Qualitätsmerkmale (CTQ), die Fehlermodi und die Prüfmethoden.
Falls Ihr Projekt für einen alkalischen Elektrolyseur dünne Metallplatten, strukturierte Siebe, Unterlegscheiben, Abstandshalter, Durchflussöffnungen oder andere präzise flache Bauteile umfasst, reichen Sie Ihre Bauteilzeichnung zur Fertigungsprüfung bei TMNetch ein . Geben Sie dabei Material, Dicke, kritische Abmessungen, Toleranzvorgaben, Stückzahl sowie Oberflächen- oder Verbindungsanforderungen an.