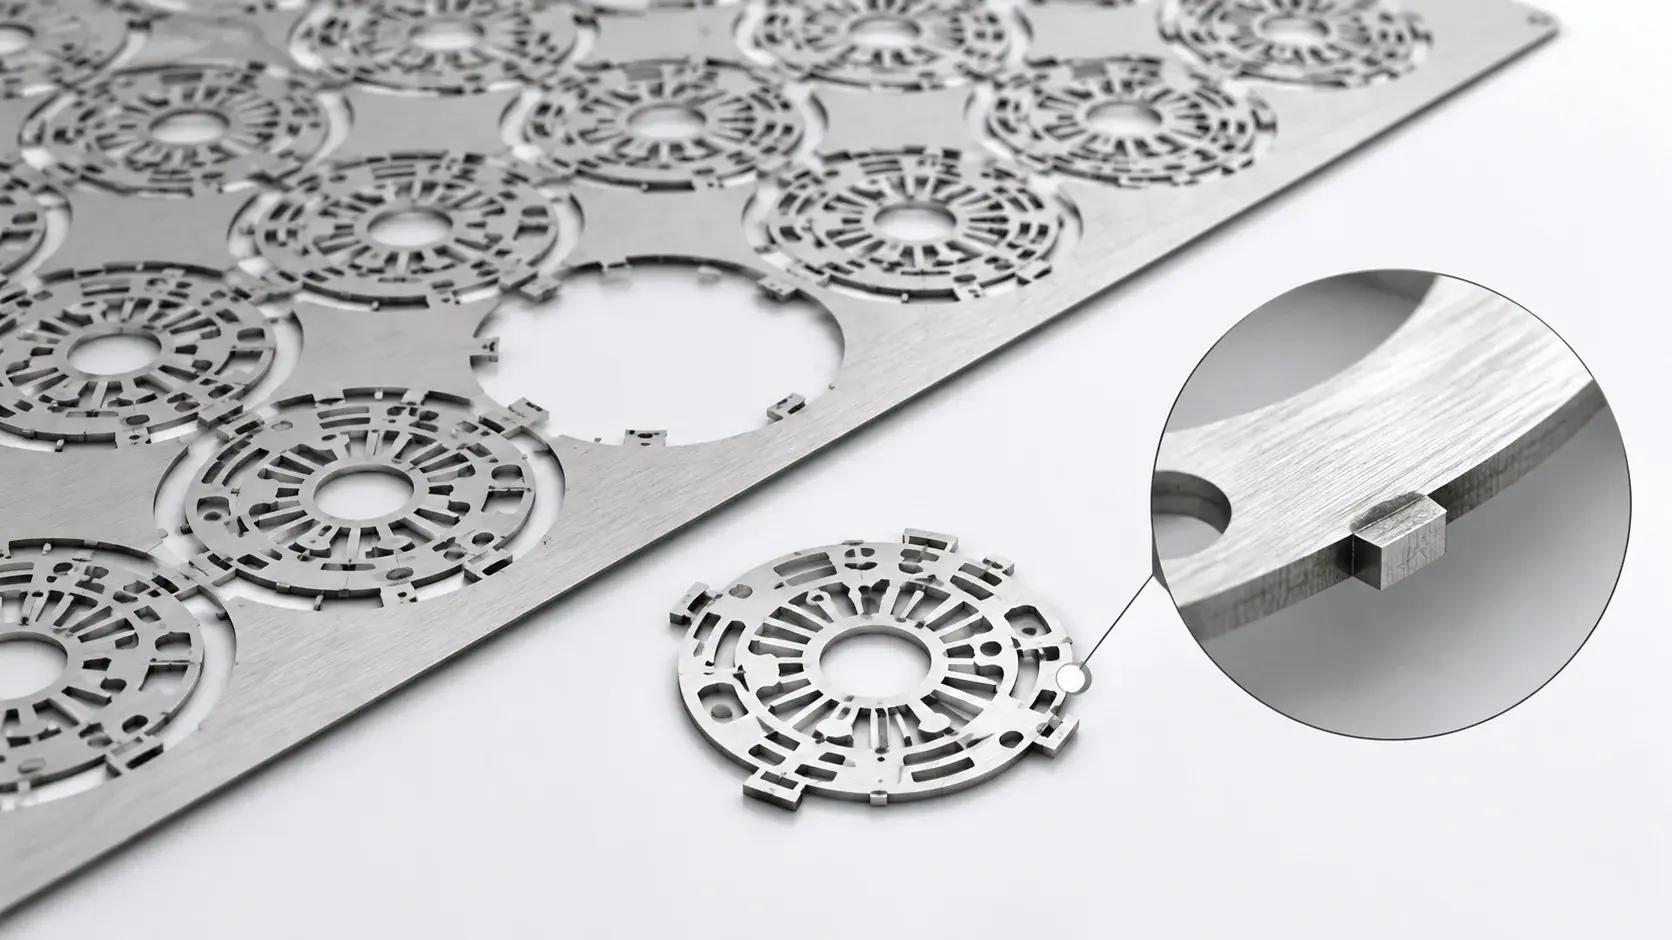
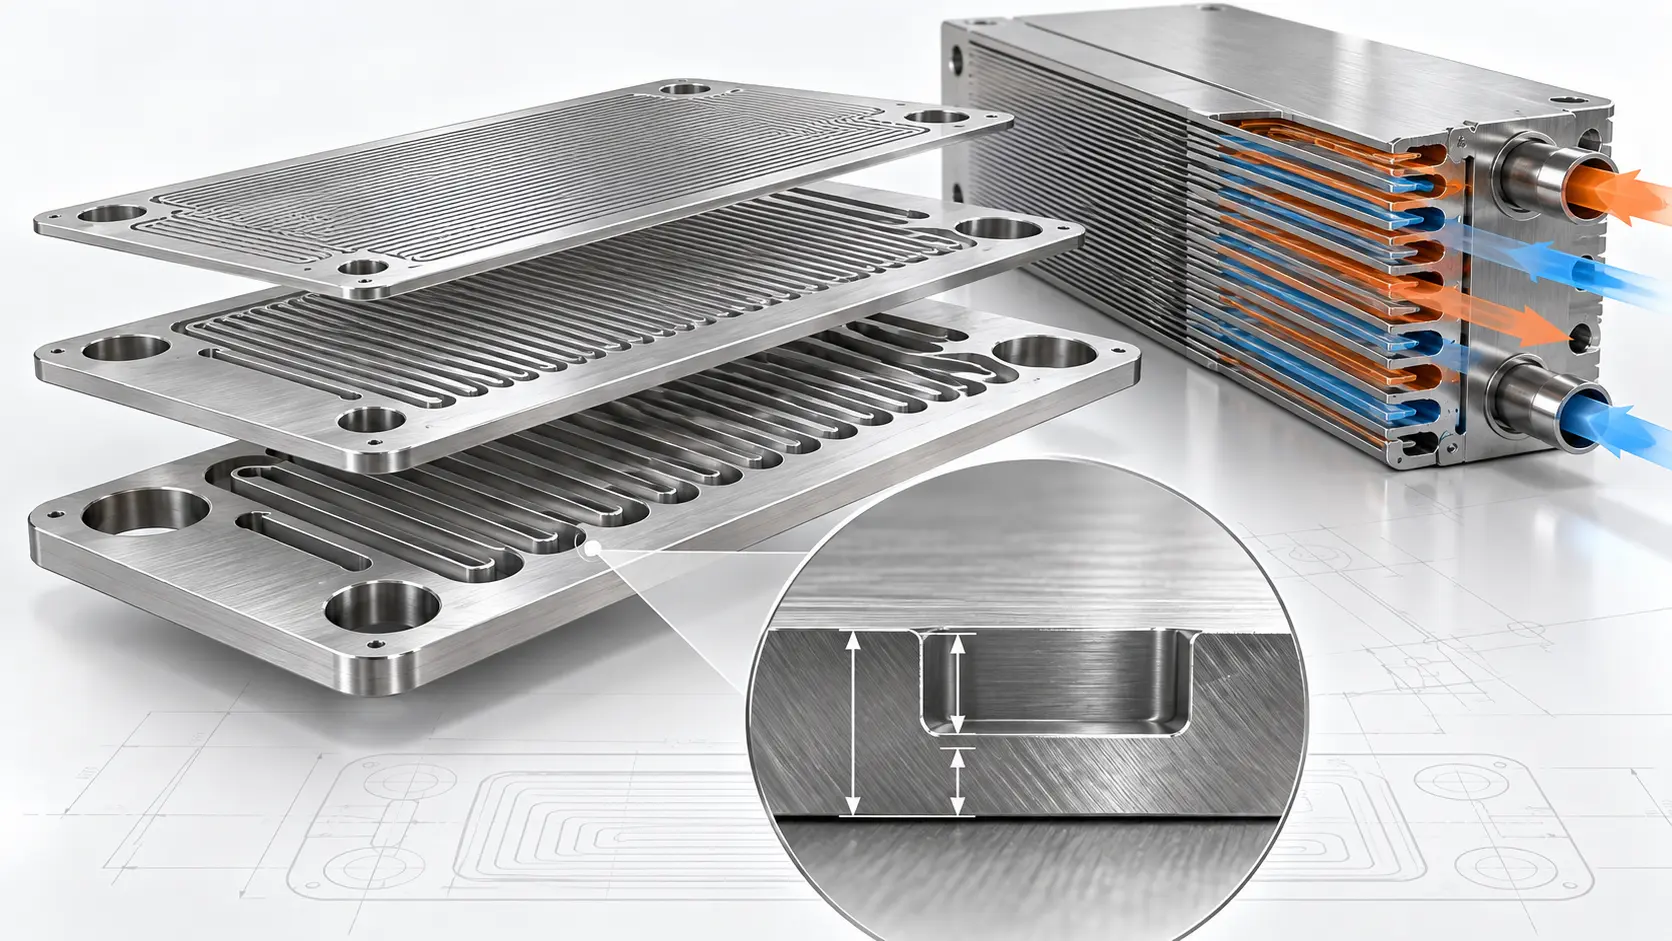
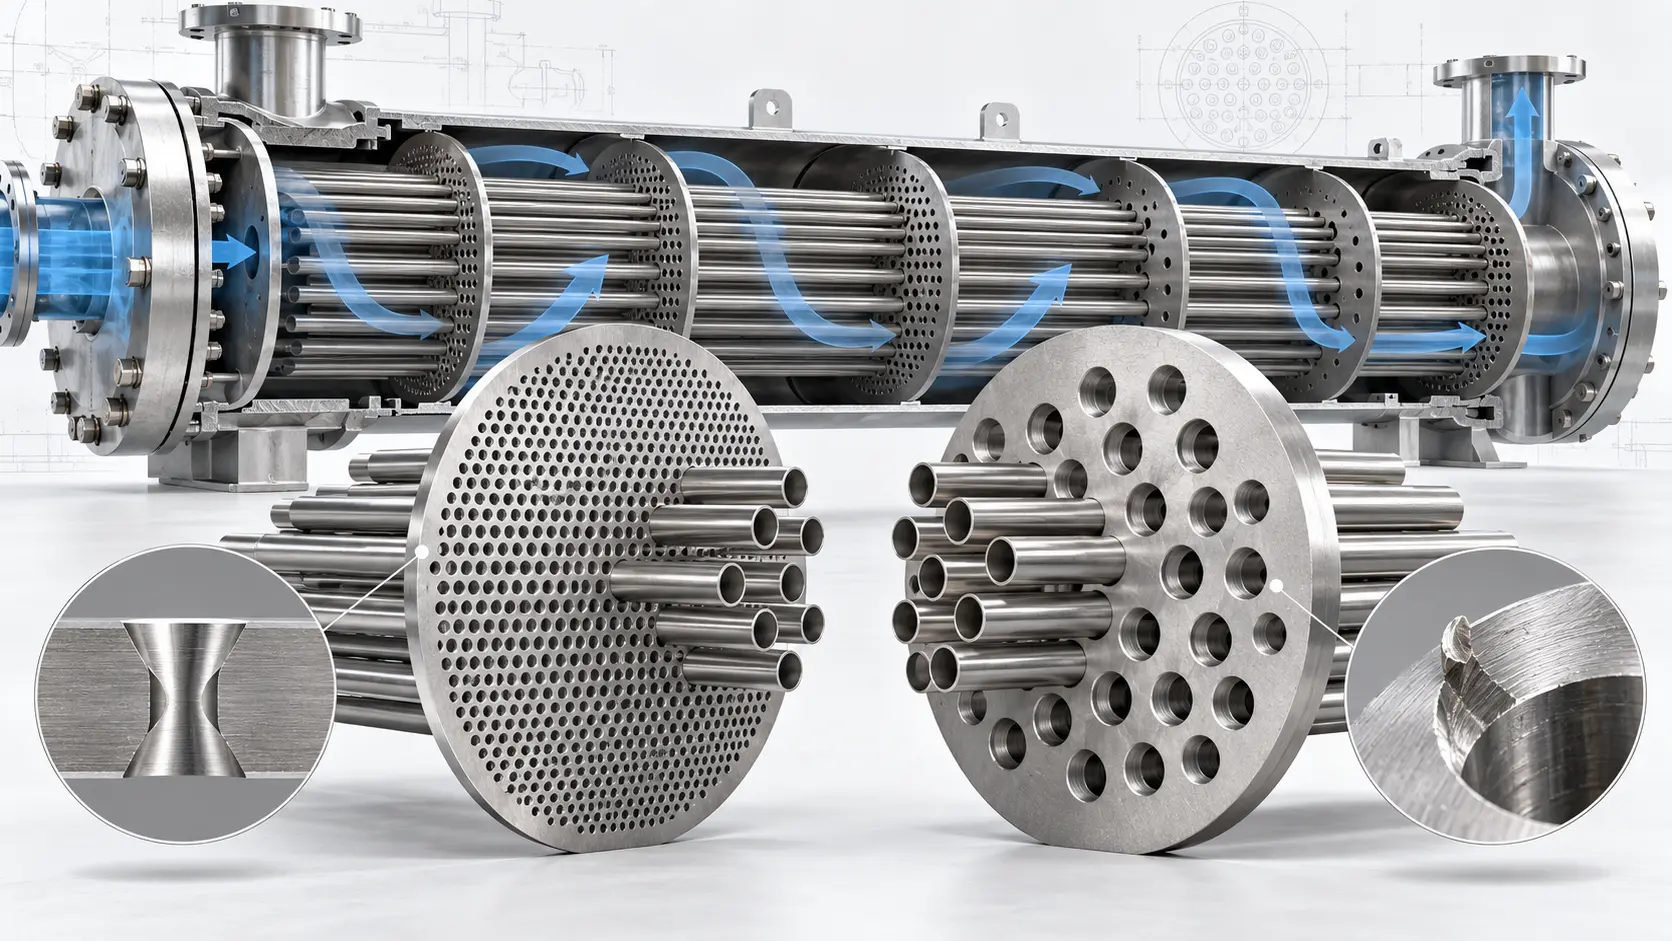
Chemisches Ätzen eignet sich in der Regel besser für dünne Wärmetauscherplatten mit dichten, wiederholten oder nur teilweise tiefenführenden Strömungsstrukturen. Laserschneiden ist üblicherweise besser geeignet für dickere Materialien, große Öffnungen und einfache Durchgangsprofile. Ein Hybridverfahren ist oft am sinnvollsten, wenn eine Platte feine Kanäle mit einer robusten Außenform kombiniert.
Eine erste Prüfung der Möglichkeiten für chemische Ätzverfahren sollte mit der Zeichnung, der Legierung, der Dicke, der Kanalgeometrie, dem Fügeverfahren und dem Volumen beginnen. Ziel ist es, den Weg mit dem geringsten Risiko für die fertige Platte und den verbundenen Kern zu finden.
10-Sekunden-Entscheidungszusammenfassung
- Wählen Sie die fotochemische Ätzung. für eine dünne Platte mit Hunderten oder Tausenden von eng beieinander liegenden Kanälen, Löchern oder Verteilern oder für kontrollierte Teiltiefenvertiefungen.
- Wählen Sie Laserschneiden. wenn das Bauteil von einem Umfang, großen Öffnungen oder weit auseinanderliegenden Durchgangsschlitzen dominiert wird, insbesondere wenn das Material außerhalb des vom Ätzlieferanten zugelassenen Dickenbereichs liegt.
- Erwägen Sie eine Hybridroute wenn die gleiche Platte eine geätzte Strömungsgeometrie sowie lasergeschnittene äußere Merkmale oder große Öffnungen benötigt.
- Entscheiden Sie nicht allein anhand der Dicke. Die Merkmalstiefe, die minimale Stegbreite, die Schnittlänge, die Ebenheit, die Verbindungstechnik und die Inspektion können das Ergebnis verändern.
Wichtige Erkenntnisse
- Beim Ätzen wird ein Muster auf einem Blech freigelegt; beim Laserschneiden folgt man einem programmierten Pfad.
- Die fotochemische Bearbeitung ermöglicht die Erzeugung von partiellen und durchgehenden Ätzstrukturen im selben flachen Bauteil.
- Das Laserschneiden eignet sich gut für einfache Durchgangsgeometrien; die Laserablation ist ein separates Mikrobearbeitungsverfahren.
- Ätzen vermeidet zwar eine thermische Schnittzone, erzeugt aber Hinterschnitte. Laserschnittkanten erfordern unter Umständen die Kontrolle von Wärmeeffekten, Schlacke und Graten.
- Keiner der beiden Prozesse allein legt die Druckfestigkeit des fertigen Wärmetauschers fest.
Was wird verglichen?
Die fotochemische Ätzung, auch fotochemische Bearbeitung genannt, überträgt ein CAD-Muster auf Fotolack. Das freiliegende Metall wird chemisch abgetragen, um Kanäle, Öffnungen, Bohrungen und Profile zu erzeugen. Eine Fertigungsstudie beschreibt die einzelnen Prozess- und Kostenphasen.
Beim Laserschneiden wird ein fokussierter Laserstrahl und ein Hilfsgas eingesetzt, um Material entlang einer programmierten Bahn zu trennen. Es handelt sich hauptsächlich um einen Durchschnitt. Für schwer zugängliche Bereiche ist ein separates Laser-Mikrobearbeitungs- oder Ablationsfenster erforderlich.
Beide Verfahren vermeiden harte Stanzwerkzeuge. Beim Ätzen werden viele Strukturen parallel freigelegt; die Laserzeit steigt im Allgemeinen mit der Weglänge und der Anzahl der Durchstiche.
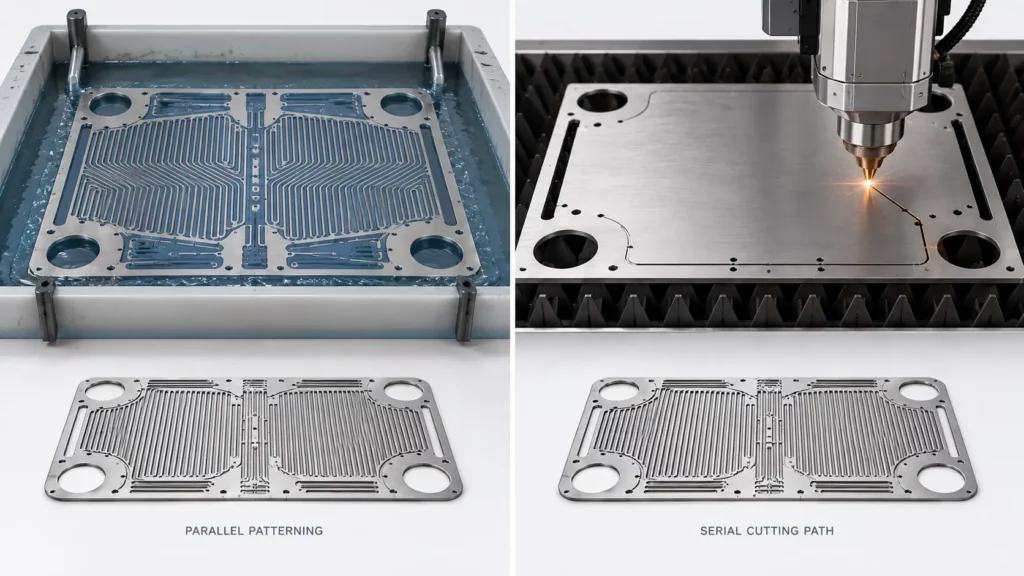
Schneller Prozessvergleich mit Screening-Werten
| Entscheidungsfaktor | Chemisches Ätzen | Laserschneiden | |
|---|---|---|---|
| Optimale Geometrie | Dichte Kanäle, feine Löcher, Verteiler und komplexe Dünnblechmuster | Umfänge, große Öffnungen, einfache Schlitze und dickere Platten | |
| Funktionstiefe | Teilweise Tiefen- und Durchätzungsmerkmale | Hauptsächlich Durchgangsschnitte; Blindstrukturen erfordern Ablation | |
| Allgemeiner Dickenkontext | TMNetch gibt in seiner Liste 0.02–1.5 mm an. Anleitung zum Fotoätzen | ISO 9013:2017 Die untersuchten lasergeschnittenen Oberflächen reichten von 0.5 bis 32 mm. | |
| Minimales geätztes Loch | Schuppen mit Lagerdicke | Hängt von Schnittfuge, Durchstoßverhalten und System ab. | |
| Vorläufige Toleranz | Oft wird die Dicke als Prozentsatz der Dicke angegeben. | Abhängig von Maschine, Material, Dicke und Schnittqualitätsklasse | |
| Hauptproblem am Rand | Hinterschnitt, Verjüngung und abgerundetes Profil | Grat, Schlacke, Riefen, Oxid, Konizität und Wärmeeinflusszone | |
| Kommerzielles Muster | Stark, wenn sich Komplexität auf einem Panel wiederholt. | Stark geeignet bei einfacher Geometrie und kurzen Schnittwegen. |
Dies sind die Ausgangspunkte für die DFM-Prüfung. Überprüfen Sie diese anhand der Legierung, des Musters, des Paneels und des Prüfplans.
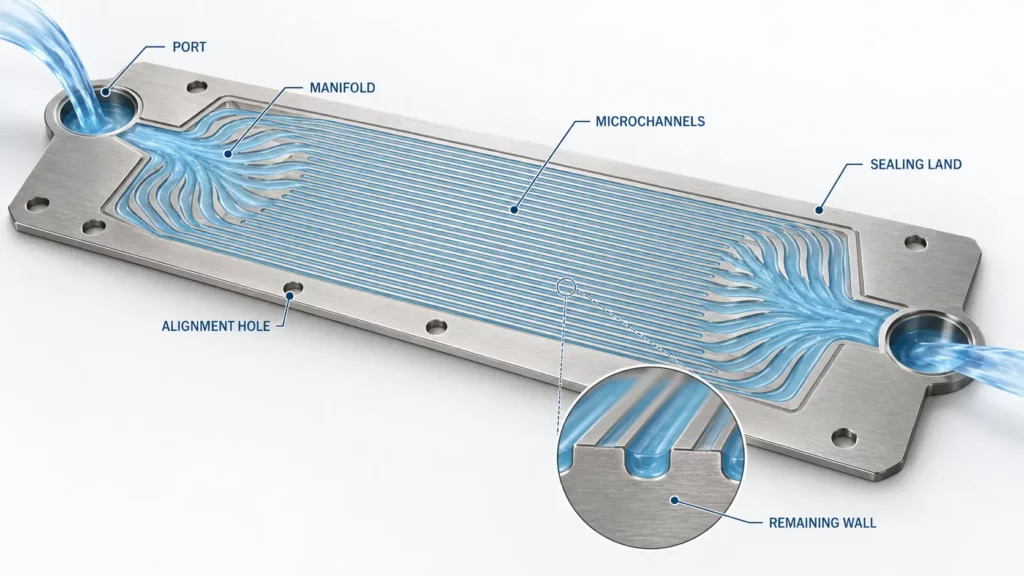
Die Fertigung von Mikrokanal-Wärmetauschern beginnt mit der Strukturierungstiefe
Die erste Frage bei der Zeichnung ist einfach: Endet das Merkmal innerhalb der Platte oder verläuft es durch sie hindurch?
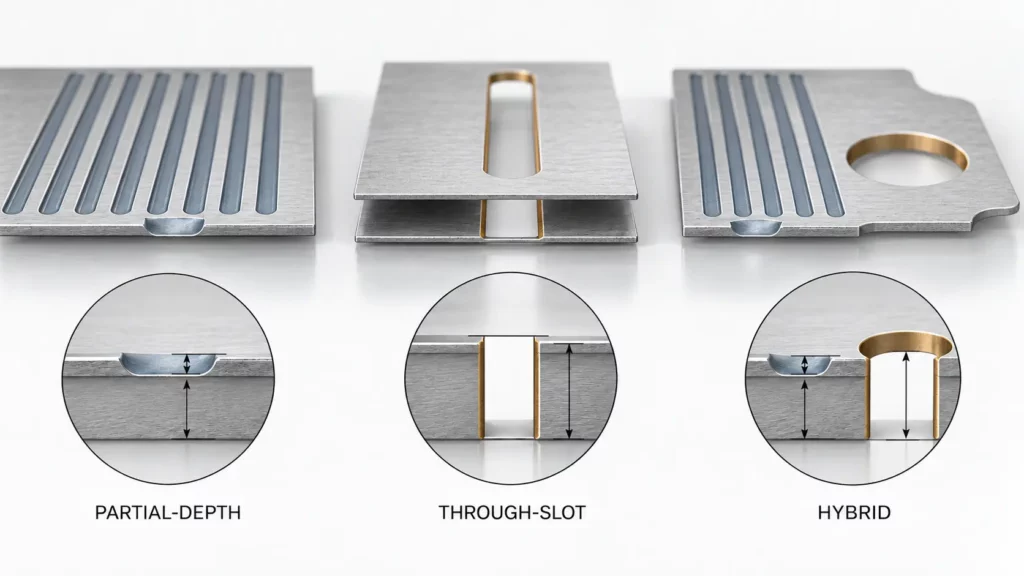
Teiltiefenkanäle
Viele Leiterplatten-Wärmetauscherplatten nutzen offene, in eine Seite eingelassene Kanäle. Durch Ausrichtung und Verbindung werden diese Einlassungen zu abgedichteten Kanälen. Eine Studie des Oak Ridge National Laboratory beschreibt die photochemische Bearbeitung und das Diffusionsschweißen bei der Herstellung von Leiterplatten-Wärmetauschern aus der Legierung 617.
Durch Ätzen lassen sich Kanäle, ein Verteiler, Anschlüsse und Ausrichtungselemente in einem einzigen Kunstwerk darstellen. Die Zeichnungen sollten die obere und untere Breite, die Tiefe und die verbleibende Wandstärke angeben.
Konventionelles Laserschneiden kann keine kontrollierte Wand unterhalb eines Kanals erzeugen. Laserablation hingegen schon, allerdings ist die Leistungsfähigkeit verfahrensspezifisch. In einem Experiment mit 316L wurde ein 43.39 μm tiefer und 64.49 μm breiter Kanal mit einer Oberflächenrauheit (Ra) von 0.37 μm hergestellt. Dieses Beispiel der Lasermikrobearbeitung stellt keine Beschränkung des Anbieters dar.
Durchgangsschlitze, Anschlüsse und äußere Profile
Durchgeschnittene Abstandsschichten können Durchgänge zwischen benachbarten Platten bilden. Große Öffnungen, einfache Umrisse und dicke Abdeckungen sind oft effiziente lasergeschnittene Merkmale.
Durch Ätzen lassen sich Durchgangsöffnungen in dünnen Blechen erzeugen. Mit zunehmender Materialdicke verlängern sich die Ätzzeit und der seitliche Materialabtrag, wodurch kleine Öffnungen schwieriger zu kontrollieren sind.
Toleranzen bei der fotochemischen Bearbeitung, Hinterschneidungen und Mindestmerkmale
Die Dicke legt den Ausgangsmaßstab fest
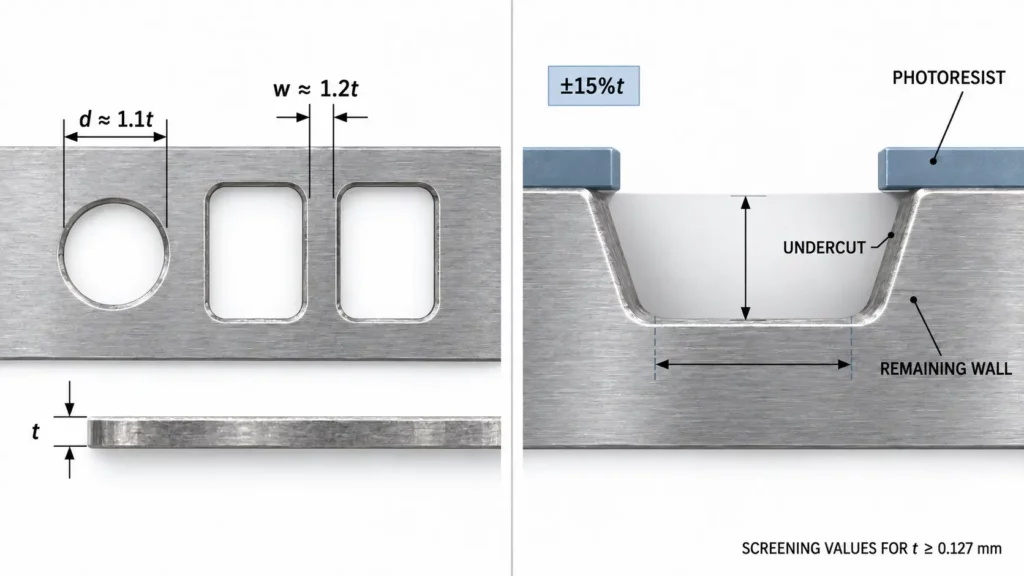
Die Mindestanzahl an Löchern, Schlitzen und Stegen skaliert mit der Blechdicke. Ein PCM-Leitfaden gibt folgende Ausgangswerte für Bleche ab 0.127 mm an:
- Mindestlochgröße: etwa 1.1 × Materialstärke
- Dicht gemustertes Gewebe: etwa 1.2 × Materialstärke
- Anfängliche Maßtoleranz: ca. ±15 % der Materialdicke
Die Verhältnisse werden mit zunehmender Schichtdicke konservativer. Sie sind als Screening-Werte zu betrachten; siehe dazu den veröffentlichten PCM-Designleitfaden.
Was bedeutet Undercut in einfachen Worten?
Das Ätzmittel trägt Metall nach unten und zur Seite unterhalb des Fotolacks ab. Die Oberflächenöffnung wird etwas breiter als der Kanalboden, ähnlich einem flachen Trapez mit abgerundeten Ecken.
Dieses Profil beeinflusst die Strömungsfläche, die Stegbreite und die Anschlussfläche. Öffnungsbreite, Bodenbreite, Tiefe und Restwandstärke sind im RFQ separat anzugeben.
Toleranzarten getrennt halten
Dicke, Kanaltiefe, Lochgröße, Position, Ebenheit und Ausrichtung erfordern unterschiedliche Messmethoden. Eine Profiltoleranz von ±0.03 mm sollte nicht automatisch für Ebenheit oder Tiefe gelten.
Grat- und Kantenqualität beim Laserschneiden von 316L-Platten
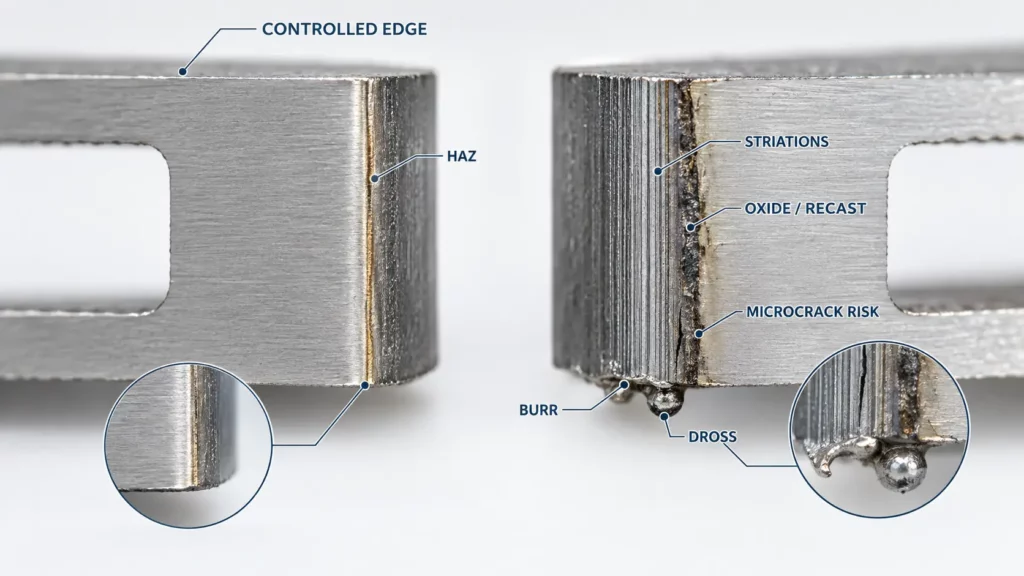
Beim Laserschneiden entsteht eine lokale Wärmeeinflusszone, deren Wirkung von Legierung, Dicke, Geschwindigkeit, Fokus und Hilfsgas abhängt. TWI erläutert die Wärmeeinflusszone und berichtet über einen Versuch mit schlackenfreien Schnittkanten in 3 mm Edelstahl.
Saubere Laserkanten sind erreichbar, müssen aber spezifiziert werden. Eine Studie aus dem Jahr 2025 zu AISI 316L berichtete von minimalen Graten von ca. 3 μm bei CO₂-Laserproben und 18 μm bei Faserlaserproben; die minimalen Ra-Werte lagen bei 1.11 bzw. 1.06 μm. Dies sind testspezifische Ergebnisse für 316L.
Die Kantenbeschaffenheit ist nicht nur optisch relevant. Schlacke und unregelmäßige Oberflächenvertiefungen können unter zyklischer Belastung zu Spannungsspitzen führen. Druckbeanspruchte Platten sollten auf Grate, Oxide, Umwandlungsmaterial, Rauheit und Mikrorissrisiko geprüft werden. Siehe die Studie zur Ermüdungsfestigkeit.
Kosten pro Menge: Kein universeller Break-Even-Punkt
Bei kleinen Platten mit einfacher Kontur und wenigen Öffnungen bietet die Laserbearbeitung oft geringere Einstiegskosten, da kein Fotowerkzeug benötigt wird. Dieser Vorteil kann jedoch bei Tausenden von Kanälen oder Durchstichen verloren gehen.
Das Ätzen verursacht Kosten für Fotobearbeitung und Einrichtung. Die Serienfertigung mit Panels verteilt diese Kosten auf mehr Teile und ermöglicht die gleichzeitige Bearbeitung vieler Merkmale.
Verwenden Sie „weniger als 50 Teile“ nicht als universellen Grenzwert. Fläche, Musterdichte, Tiefe, Schnittlänge, Ausbeute und Qualitätskontrolle können den Break-Even-Punkt beeinflussen.
Verwenden Sie dieses Kostenmodell:
Gesamtkosten des Plattensystems = Rüstkosten + Strukturierung + Materialverlust + Nachbearbeitung + Reinigung + Inspektion + Ausschuss + Fügevorbereitung + Fügerisiko + Validierung
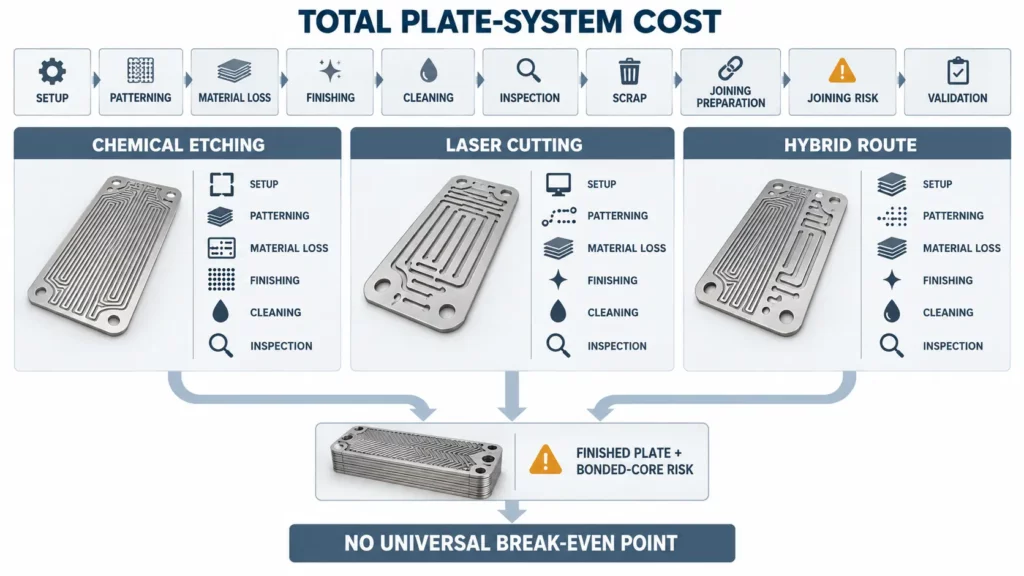
Eine Studie des „Journal of Cleaner Production“ untersuchte sechs Verfahren zur Herstellung einer Mikrokanal-Wärmerückgewinnungseinheit. Laserschneiden mit Diffusionslöten wies die niedrigsten modellierten Kosten auf; Phasenwechselmaterial (PCM) mit Laserschweißen hatte die geringsten modellierten Umweltauswirkungen. Durch Fügeverfahren lässt sich das Ergebnis hinsichtlich der Schneidkosten umkehren.
Verbindungs- und Druckfestigkeitsqualifizierung für Wärmetauscher
Strukturierte Bleche bilden erst nach Ausrichtung und Verbindung einen Kern. Diffusionsschweißen, Hartlöten oder Schweißen stellen zusätzliche Anforderungen an Ebenheit, Reinheit, Rauheit, Oxidkontrolle und Passgenauigkeit.
Untersuchungen an Zickzack-PCHE-Kanälen ergaben, dass Diffusionsschweißen die Kanäle verengen und abflachen und somit die vorhergesagte Leistung verändern kann. Unterscheiden Sie zwischen der geätzten und der endgültig geschweißten Geometrie. Lesen Sie die Studie.
Keiner der beiden Prozesse allein bestimmt die Druckfestigkeit. Materialfestigkeit, Restwandstärke, Verbindungen, Stürze, Inspektion und Belastungsprüfung sind ausschlaggebend für das System. Schnittkantenqualität, Eigenspannungen und Oberflächenbeschaffenheit können die Verbindungen und die Ermüdungsfestigkeit weiterhin beeinflussen.
Fallbeispiel: Ein hybrides TMNetch-Flow-Plate-Projekt
| Projektelement | Aufgezeichnete Informationen |
|---|---|
| Komponentenfamilie | Große, strukturierte Strömungsplatten |
| Fertigungsroute | Chemisches Ätzen plus Laserschneiden |
| Am häufigsten verwendete Materialien | Edelstahl 316 und Titan |
| Größtes aufgezeichnetes Format | 600 × 1,400 mm |
| Lagerumschlag im Projektdatensatz | Bis zu 4 mm |
| Hauptlektion im Ingenieurwesen | Ordnen Sie jedem Prozess, der für die jeweiligen Vorgänge geeignet ist, die Feinströmungsmerkmale und die großen Strukturschnitte zu. |
Die Angabe von 4 mm ist ein Richtwert und keine Aussage darüber, ob jedes 4-mm-Element durchgeätzt werden kann. Der Datensatz demonstriert einen hybriden Arbeitsablauf; er belegt keine Druckqualifizierung.
Wo die Leitbleche des Wärmetauschers passen
Eine dünne, dicht perforierte Prallplatte eignet sich möglicherweise für Ätzverfahren; eine dickere Prallplatte mit großen Löchern ist für Laseranwendungen geeignet. Lasttragende Träger, geformte spiralförmige Prallplatten und Impingementplatten erfordern eine Überprüfung der Steifigkeit und der Schwingungseigenschaften.
In einem Rohrbündelwärmetauscher dient die Prallplatte als Strömungs- und Stützelement und ist keine Mikrokanalplatte. Siehe Auslegung von Prallplatten in Wärmetauschern.
Eine fünfstufige Auswahlmethode
- Klassifizieren Sie das Teil. Handelt es sich um eine Kanalplatte, einen Abstandshalter, eine Abdeckung, einen Verteiler, einen Zündverteiler, eine Prallplatte oder eine strukturelle Stütze?
- Separate Merkmalstiefen. Teiltiefenvertiefungen und Durchgangselemente separat kennzeichnen.
- Vergleichen Sie die Dicke mit der minimalen Geometrie. Prüfen Sie Bohrungen, Schlitze, Stege, Dichtungsflächen und fertige Querschnitte.
- Fügen Sie die Verbindungs- und Prüfanforderungen hinzu. Definieren Sie Ebenheit, Oberflächenbeschaffenheit, Passgenauigkeit und Maße nach dem Fügen.
- Geben Sie vollständige Routen an. Vergleichen Sie die Risiken bei Einrichtung, Bearbeitung, Endbearbeitung, Reinigung, Ausbeute, Inspektion und Fügevorgängen.
Für detailliertere Konstruktionsarbeiten siehe photochemisches Ätzen für Mikrokanal-Wärmetauscher und Toleranzen beim photochemischen Ätzen.
RFQ-Checkliste
- Genaue Anforderungen an Legierung, Härtegrad und Zertifikat
- Plattendicke, Gesamtgröße und Stückzahlen nach Entwicklungsstadium
- Separate Zeichnungen für Teiltiefen- und Durchgangsstrukturen
- Kanalbreite oben, Kanalbreite unten, Kanaltiefe, Neigung und verbleibende Wandstärke
- Mindestbreite der Steg- und Siegelfläche
- Port-, Umfangs- und Ausrichtungslochgeometrie
- Profil-, Positions-, Tiefen-, Ebenheits- und Registrierungstoleranzen
- Akzeptabler Zustand von Grat, Schlacke, Oxid, Hinterschneidungen und Rückständen
- Geplantes Diffusionsschweißen, Hartlöten oder Schweißen
- Arbeitsmedien, Temperatur, Druck und Zykluskontext
- Prüfverfahren, Stichprobenplan und erforderliche Berichte
Häufig gestellte Fragen
Ist chemisches Ätzen besser als Laserschneiden für Wärmetauscherplatten?
Es eignet sich üblicherweise für dünne Platten mit dichten oder nur teilweise tiefen Strukturen. Laserschneiden eignet sich für dickere Materialien und einfache Durchgangsschnitte. Bei gemischten Strukturen können beide Verfahren zum Einsatz kommen.
Kann man mit Laserschneiden Mikrokanäle herstellen?
Konventionelle Schneidverfahren erzeugen durchgehende Schlitze. Lasermikrobearbeitung kann Vertiefungen erzeugen, wobei Tiefe, Konizität und Rauheit vom Laser, dem Material und der Scanstrategie abhängen.
Hinterlässt das Laserschneiden immer Grate oder erhebliche Hitzeschäden?
Nein. Optimierte Systeme können saubere Kanten erzeugen. Kritische Platten sollten dennoch Grenzwerte für Gratbildung, Schlacke, Oxide, Rauheit und thermische Effekte definieren.
Welches Verfahren ist für Prototypen günstiger?
Laserbearbeitung eignet sich oft besser für einfache, einmalige Profile, da kein Fotowerkzeug benötigt wird. Ätzen kann für dichte Prototypen weiterhin eine Alternative sein. Bieten Sie beide Verfahren an, anstatt einen festen Schwellenwert zu verwenden.
Können beide Verfahren auf einer Platte angewendet werden?
Ja. Durch Ätzen lassen sich Kanäle formen; Laser kann große Öffnungen oder den Umfang erzeugen. Die Reihenfolge der Prozesse und die Reinigung müssen das Fügen ermöglichen.
Fazit
Ätzen eignet sich am besten für dünne, komplexe und dicht strukturierte Platten. Laserschneiden ist am besten für dickere Materialien und einfache, durchgehende Geometrien geeignet. Hybride Fertigungsverfahren eignen sich für Designs, die beide Techniken kombinieren.
Die Wahl der Lösung sollte die Kanalgeometrie, die Fügeflächen und die Prüfanforderungen berücksichtigen. Um verschiedene Ausführungen zu vergleichen, reichen Sie bitte Ihre Zeichnung der Wärmetauscherplatte mit Angabe von Legierung, Dicke, Merkmalstiefen, Toleranzen, Fügeverfahren und Volumen ein.