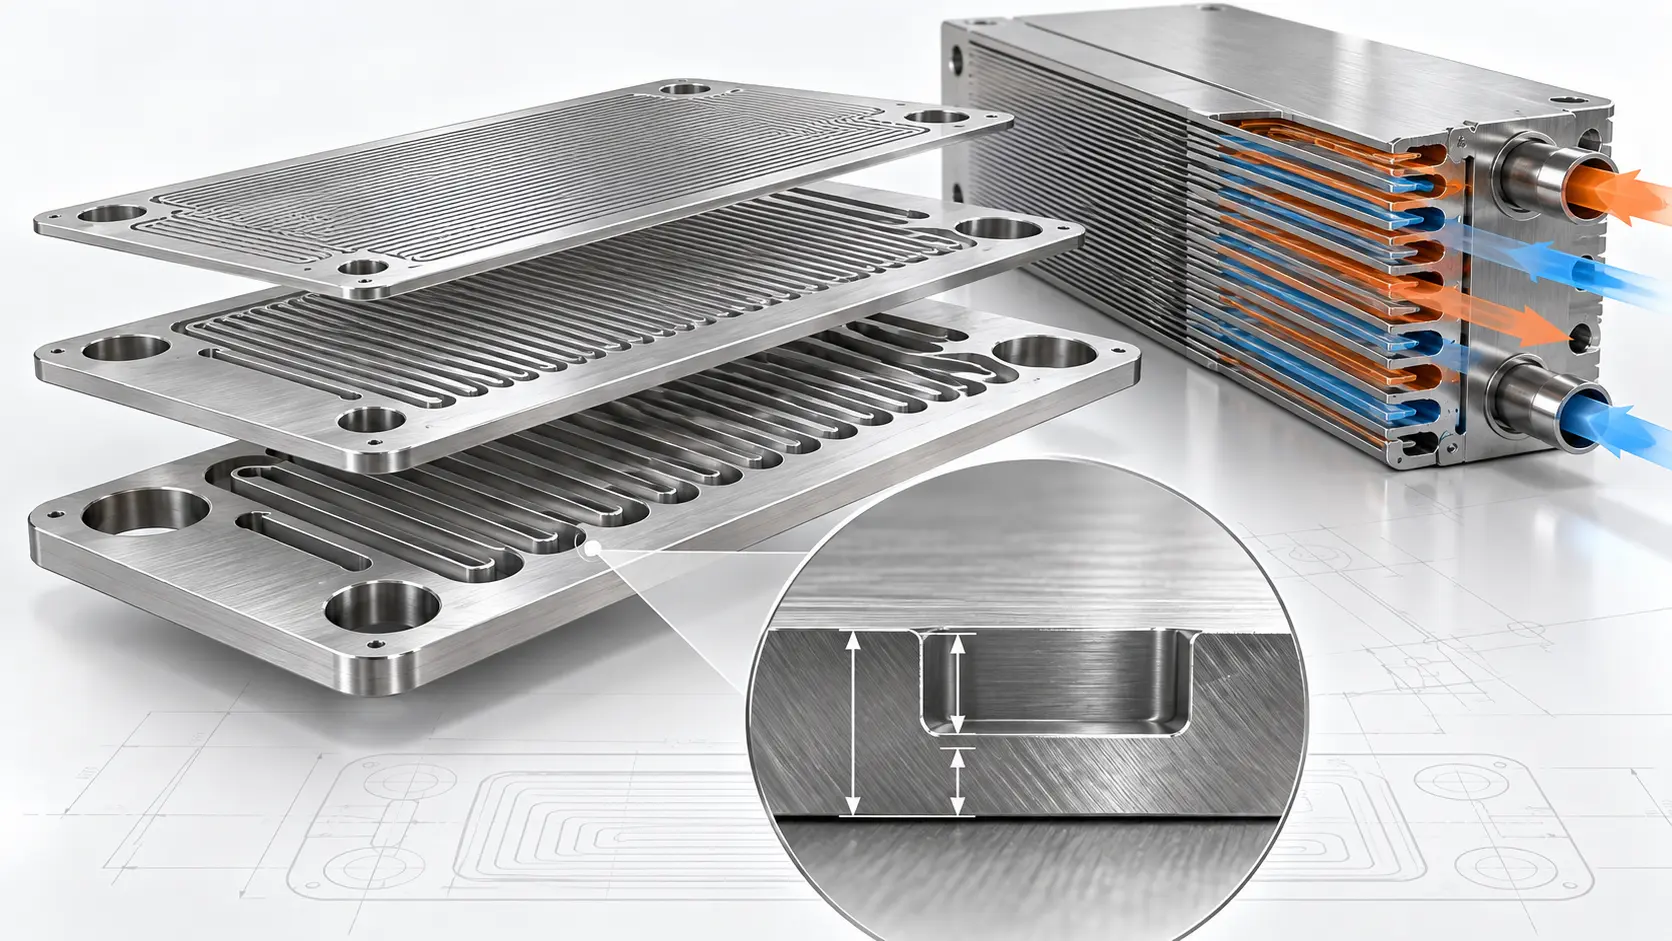
Chemisches Ätzen ermöglicht die Herstellung komplexer Kanäle auf dünnen metallischen Bipolarplatten. Dabei wird ein CAD-Muster in Fotolack übertragen und das freiliegende Metall entfernt. So lassen sich ohne Hartchips Serpentinenbahnen, parallele Netzwerke, Verteiler, Anschlüsse, Dichtungsvertiefungen und unterschiedliche Muster auf jeder Seite erzeugen. Das Verfahren ist besonders nützlich, wenn Ingenieure verschiedene Strömungsfeldvarianten testen müssen, bevor sie sich für ein Design entscheiden.
Die Gestaltungsfreiheit ist jedoch nicht unbegrenzt. Kanaltiefe, Rippenbreite, Restwandstärke, Hinterschneidung, Oberflächenbeschaffenheit und beidseitige Passgenauigkeit bestimmen den praktischen Fertigungsspielraum. Ätzen kann ein Strömungskonzept nachbilden. Es kann jedoch nicht beweisen, dass die fertige Platte den erforderlichen Druckabfall, die Wasserabfuhr oder die Brennstoffzellenleistung erreicht.
Bei Entwicklungsprojekten können Ingenieure den photochemischen Ätzprozess und die Möglichkeiten der kundenspezifischen Ätzung von Bipolarplatten prüfen , bevor sie eine Angebotsanfrage (RFQ) veröffentlichen.
Wichtige Erkenntnisse
- Die photochemische Ätzung ist am stärksten bei komplexen planaren und tiefenkontrollierten Strömungsfeldern in dünnen Metallen.
- Eine einzige Platte kann Kanäle, Verteiler, Anschlüsse, Ausrichtungslöcher und ausgewählte Vertiefungen kombinieren.
- Doppelseitige und mehrstufige Muster sind möglich, jedoch müssen Ausrichtung und verbleibende Wandstärke kontrolliert werden.
- Durch das Nassätzen entsteht eine Hinterschneidung, sodass der fertige Kanal selten ein perfektes CAD-Rechteck ist.
- Die Beurteilung der Strömungsfeldleistung erfordert weiterhin CFD-Simulationen, Maßprüfungen und Brennstoffzellentests.
Warum Strömungskanäle in Bipolarplatten eine Fertigungsherausforderung darstellen
Eine Bipolarplatte dient nicht nur der Gasführung. Das US-Energieministerium erklärt, dass Bipolarplatten benachbarte Zellen trennen, Strom leiten, für strukturelle Festigkeit sorgen und Strömungsfelder für Brennstoff und Luft bilden. Einige Plattenanordnungen enthalten zudem Kühlmittelkanäle.
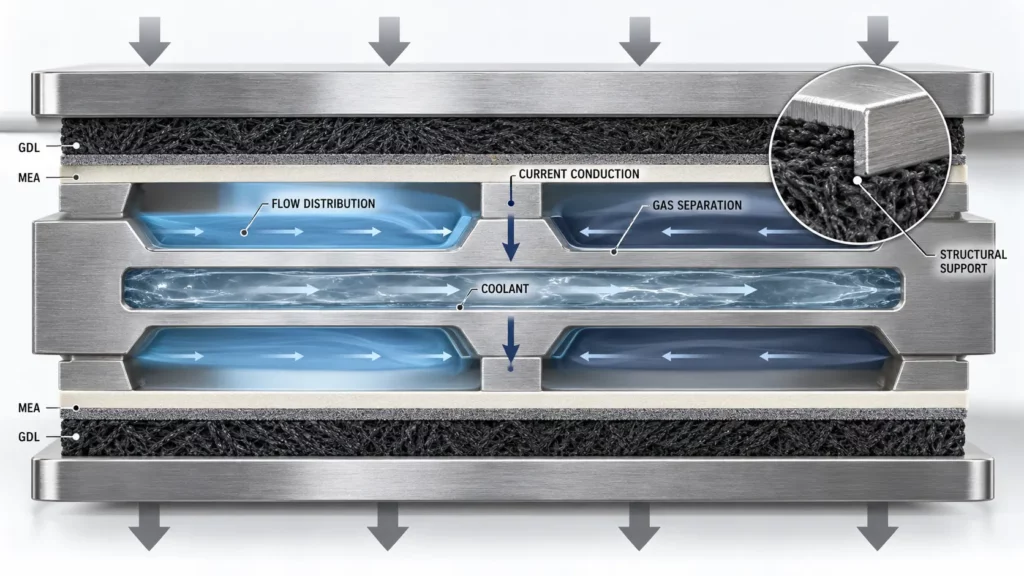
Diese Funktionen konkurrieren um Platz. Breitere Kanäle können den lokalen Widerstand verringern, führen aber zu schmaleren Rippen. Breitere Rippen vergrößern die Kontaktfläche über der Gasdiffusionsschicht (GDL), verringern aber die offene Strömungsfläche. Tiefere Kanäle verändern den hydraulischen Widerstand und das Material, das unterhalb der Nut zurückbleibt. Eine aktuelle Studie zum Strömungsfeld von PEMFCs untersucht diese Zusammenhänge.
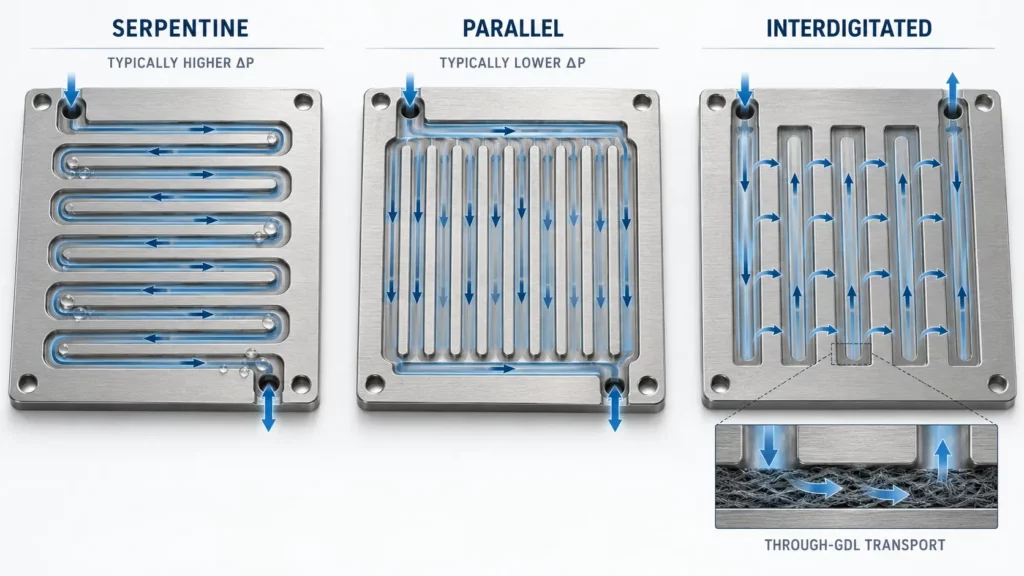
Die Anordnung beeinflusst auch die Bewegung von Reaktanten und flüssigem Wasser im aktiven Bereich. Parallele Felder führen in der Regel zu einem geringeren Druckverlust, können aber unter ungleichmäßiger Strömungsverteilung leiden. Serpentinenförmige Kanäle fördern die Durchmischung und Wasserentfernung, verursachen aber normalerweise einen größeren Druckabfall. Interdigitale Felder erzwingen einen verstärkten Transport durch die Gasdiffusionsschicht (GDL), was den Stoffaustausch verbessern, aber gleichzeitig den Pumpbedarf erhöhen kann.
Ein herstellbares Muster ist nicht automatisch ein gutes Strömungsfeld. Die hydraulische Auslegung muss die MEA, die GDL und die Betriebsbedingungen berücksichtigen. Der separate Leitfaden zur Auslegung des Brennstoffzellenströmungsfelds behandelt diese Aufgabe auf Systemebene.
Wie die photochemische Ätzung ein Strömungsfeld von CAD auf Metall überträgt
Die fotochemische Ätzung, auch fotochemische Bearbeitung oder Fotoätzung genannt, ist ein maskiertes Abtragverfahren. Ein typischer Produktionsablauf umfasst die Reinigung des Blechs, das Aufbringen von Fotolack, die Belichtung des CAD-Musters, die Bildentwicklung, das Ätzen des belichteten Metalls und das Entfernen des restlichen Fotolacks. Eine veröffentlichte Übersicht über den chemischen Ätzprozess veranschaulicht diese Schritte.
Das Fotowerkzeug definiert die Bereiche, in denen Metall verbleibt. Die chemische Reaktion erstreckt sich über die gesamte belichtete Fläche, sodass wiederholte Kanäle gemeinsam bearbeitet werden können. Eine Überarbeitung betrifft üblicherweise die Vorlage und das Fotowerkzeug, nicht jedoch ein Hartformwerkzeug.
Durch partielles Ätzen entstehen Rillen. Durch durchgehendes Ätzen erzeugt Öffnungen, Ausrichtungslöcher oder Profile. Unterschiedliche Ätztiefen können zusätzliche Bildgebungs- und Ätzprozesse erfordern, was die Anforderungen an Messung und Registrierung erhöht.
TMNetch listet auf seiner Webseite für Bipolarplatten-Services doppelseitige Strömungsfelder und Kanalätzungen mit zwei Tiefen auf . Dies sind firmeninterne Angaben, keine allgemeingültigen Spezifikationen. Die Machbarkeit hängt weiterhin von der Legierung, der Plattendicke, der Kanalgeometrie, den Toleranzen und der benötigten Menge ab.

Welche komplexen Strömungskanalstrukturen können geätzt werden?
Das chemische Ätzen bietet eine hohe Gestaltungsfreiheit in der Ebene des Blechs. Es ist weniger flexibel, wenn eine Konstruktion tiefe dreidimensionale Umformungen oder nahezu vertikale Kanalwände erfordert.
| Strömungsfeldmerkmal | Ätzbarkeit | Haupttechnische Prüfung |
|---|---|---|
| Serpentinen- und mehrfach serpentinenförmige Wege | Hoch | Biegeradien, Druckabfall und Wasserabfuhr |
| Parallele Kanalanordnungen | Hoch | Verteilerbalance und Kanal-zu-Kanal-Gleichmäßigkeit |
| Interdigitierte Felder | Hoch | Geschlossene Enden, GDL-Transport und Druckanforderungen |
| verzweigte oder bioinspirierte Netzwerke | Bedingt | Minimale Rippenanzahl, Verbindungsgeometrie und Strömungsgleichgewicht |
| Stifte oder ebene Hindernisanordnungen | Bedingt | Merkmalsabstand, Restmaterial und lokaler Fließverlust |
| Integrierte Verteiler und Anschlüsse | Hoch | Anschlussposition, Übergangsverlust und Dichtungsspiel |
| Unterschiedliche Muster auf beiden Seiten | Bedingt | Registrierung und Mindestrestwand |
| Mehrere Kanaltiefen | Bedingt | Zusätzliche Maskierungsstufen und Tiefenwiederholgenauigkeit |
| Tiefe Wellen oder freigeformte 3D-Kanäle | Niedrig | Erwägen Sie Stanzen, Hydroforming, CNC-Bearbeitung oder additive Fertigung. |
Die Tabelle beschreibt die Herstellbarkeit, nicht die Zellleistung. Veröffentlichte Forschungsergebnisse zeigen, dass die Geometrie den Sauerstofftransport, den Flüssigwassergehalt und den Eigenverbrauch beeinflusst. Das optimale Muster hängt von der gesamten Zelle und ihren Betriebsbedingungen ab.
Kanaltiefe, Rippenbreite und Hinterschnitt definieren die tatsächliche Grenze
Ein geätztes Strömungsfeld sollte nicht nur als „Kanalbreite × Tiefe“ angegeben werden. Die Zeichnung sollte die obere Öffnung, die untere Breite, die Tiefe, die Rippenbreite, Eckübergänge und die verbleibende Wandstärke differenzieren. Außerdem sollten Bezugspunkt und Messmethode für Öffnungen, Dichtflächen und doppelseitige Elemente angegeben werden.
Der Hauptgrund ist die Hinterschneidung. Beim Nassätzen wird Metall nach unten und zur Seite unterhalb des Fotolacks abgetragen. Vereinfacht gesagt, kann die Kanalöffnung breiter als ihr Boden werden, wodurch ein flaches trapezförmiges oder abgerundetes Profil anstelle eines senkrechten Schlitzes entsteht.
Eine von Fachkollegen begutachtete Studie zur elektrochemischen Ätzung von Edelstahl 304L und 430 durch die Maske ergab, dass die Hinterschneidung unter den getesteten Bedingungen annähernd mit der Kanaltiefe zunahm. Die Forscher nutzten eine Maskenkompensation, um die resultierenden Kanal- und Rippenabmessungen zu verbessern. Der von ihnen ermittelte Ätzfaktor bezieht sich auf diesen experimentellen elektrochemischen Prozess und sollte nicht als allgemeine Produktionskonstante verwendet werden.
Die Richtlinien für die kommerzielle fotochemische Bearbeitung setzen Mindestöffnungen, Stegbreiten und Standardtoleranzen in Bezug zur Materialstärke. Diese Werte sind für eine erste Vorauswahl hilfreich, jedoch herstellerspezifisch. Die Zeichnung einer Bipolarplatte erfordert eine Projektprüfung, da für Teiltiefennuten, Durchgangsstrukturen und mehrstufige Ätzverfahren keine einheitliche Toleranzregel gilt.
Eine praxisorientierte DFM-Überprüfung sollte sechs Dimensionen gemeinsam betrachten:
- Materialstärke;
- Kanaltiefe;
- obere Öffnungsbreite;
- Breite unten;
- Rippen- oder Landbreite;
- Mindestens verbleibende Wand.
Die Verhältnisse von Tiefe zu Dicke und Rippenbreite zu Dicke helfen beim Vergleich von Konzepten, aber es gibt kein allgemeingültiges Grenzwertverhältnis. Legierung, Plattengröße, Beschichtung und Prüfung können die Grenze verändern.

Von der CAD-Geometrie zur gemessenen Brennstoffzellenleistung
Das nominale CFD-Modell ist nur der erste Schritt. Ein robuster Entwicklungsweg erfordert eine längere Kette:
CFD/CAD-Geometrie → Fotowerkzeugkompensation → geätztes Kanalprofil → beschichtete Oberfläche → montierte Platte → gemessener Druckabfall → Einzelzellenleistung
Diese Kette verdeutlicht eine häufige Entwicklungslücke. Ein CFD-Modell verwendet möglicherweise rechteckige Kanäle, während die geätzte Probe sich verjüngende Seiten und abgerundete Übergänge aufweist. Dieser Unterschied verändert die Strömungsfläche und den hydraulischen Durchmesser. Beschichtungsdicke, Plattenausrichtung und GDL-Kompression können die resultierende Geometrie weiter vom ursprünglichen Modell entfernen.
Der Druckverlust führt zu einem echten Systemkompromisse. Experimentelle Untersuchungen, die in Scientific Reports veröffentlicht wurden , zeigten, dass ein höherer Druckverlust im Strömungsfeld zwar die Wasserabfuhr verbessern kann, aber gleichzeitig den Bedarf an Hilfsenergie erhöht. Fertigungsteams sollten daher die Abmessungen des validierten Modells kontrollieren, anstatt zu behaupten, dass engere oder komplexere Kanäle grundsätzlich besser seien.
Die empfohlene Validierung erfolgt schrittweise. Zunächst werden Kanalbreite, -tiefe, Rippen, Anschlüsse, Ebenheit und beidseitige Ausrichtung geprüft. Anschließend werden Druckverlust, Durchflussverteilung und Leckage an der Platte oder Baugruppe gemessen. Abschließend wird mithilfe von Polarisationskurven, elektrochemischer Impedanzspektroskopie und Dauerlaufprüfungen ermittelt, ob das fertige Design in der vorgesehenen Zelle funktioniert.
Materialien, Beschichtungen und Verbindungen müssen gemeinsam geplant werden.
Edelstahl wird aufgrund seiner Festigkeit, der guten Verfügbarkeit von Blechen und der flexiblen Fertigungsmöglichkeiten intensiv für dünne metallische Bipolarplatten in PEMFCs untersucht. Allerdings kann seine passive Oberfläche den Kontaktwiderstand erhöhen, und die Brennstoffzellenumgebung kann Korrosionsprobleme verursachen. Ein Übersichtsartikel im Journal of Power Sources analysiert diese miteinander verknüpften Material-, Strömungskanal- und Formgebungsprobleme.
Das Grundmetall darf daher nicht allein aufgrund seiner Ätzbarkeit ausgewählt werden. Die Platte muss auch elektrische, elektrochemische, mechanische und Barriereeigenschaften aufweisen. Der Zielrahmen des US-Energieministeriums (DOE) umfasst Wasserstoffpermeation, Korrosionsstrom, Leitfähigkeit, flächenspezifischen Widerstand und Festigkeit, wobei festgelegte Testbedingungen anstelle isolierter Marktwerte verwendet werden.
Beschichtung und Ätzung sollten als ein gemeinsamer Prozess geplant werden. Das US-Energieministerium (DOE) beschreibt Korrosions- und Oberflächencharakterisierungsverfahren für Bipolarplattenmaterialien. Fragen zur Materialbeschaffung beantworten wir im Abschnitt „ Auswirkungen der Ätzqualität auf die Beschichtungsleistung von Bipolarplatten“ sowie im separaten Leitfaden zur Prüfung von Bipolarplatten.
Auch das Fügen erfordert eine separate Validierung. Eine von Experten begutachtete Überprüfung der Bipolarplattenfertigung betrachtet die Strömungsfeldformung, das Fügen und die Beschichtung als zusammenhängende Entwicklungsstufen. Die Kanalbearbeitung allein gewährleistet weder Gasdichtheit noch Haltbarkeit der Verbindung oder Lebensdauer des Stapels.

Wo chemisches Ätzen vom Prototyp bis zur Serienfertigung zum Einsatz kommt
Chemisches Ätzen ist in der Forschung und Entwicklung oft attraktiv, da sich Strömungswege verändern lassen, ohne ein Präzisionsformwerkzeug neu anfertigen zu müssen. Ingenieure können Kanalmuster, Übergänge und Tiefenkombinationen vergleichen, bevor das Design endgültig festgelegt wird. Die Studie zu micro-DMFC aus dem Jahr 2005 demonstrierte diesen Ansatz anhand von 500 µm dicken Edelstahlplatten mit 750 µm breiten Serpentinenkanälen und Rippen.
Die Studie belegt die Machbarkeit der Fertigung, nicht aber eine aktuelle Spezifikation für die Automobilindustrie. Da sie eine kleine Direktmethanol-Brennstoffzelle verwendete, lassen sich ihre Abmessungen und Leistungsergebnisse nicht auf ein PEMFC-Programm übertragen.
Nach der Validierung können sich die Wirtschaftlichkeitsanforderungen der Produktion ändern. Stanzen ermöglicht schnelle Zyklen, wenn die Geometrie stabil ist und das Volumen den Einsatz von Spezialwerkzeugen rechtfertigt. CNC-Bearbeitung eignet sich möglicherweise für dicke Graphitplatten oder einzelne Laborbauteile. Der Vergleich der Bipolarplattenfertigung verdeutlicht diese Prozessgrenzen genauer.
Was sollte in einer Angebotsanfrage für bipolare Platten enthalten sein?
Eine sinnvolle Angebotsanfrage sollte dem Lieferanten ermöglichen, die vollständige Geometrie zu prüfen, anstatt anhand eines gerenderten Bildes Vermutungen anstellen zu müssen. Folgende Punkte sollten enthalten sein:
- Brennstoffzellentyp und Plattenfunktion;
- Legierung, Güteklasse, Härtegrad und Materialstärke;
- Gesamtabmessungen und aktive Fläche;
- Kanalbreite oben, Kanalbreite unten und Kanaltiefe;
- Mindestrippenbreite und verbleibende Wandstärke;
- einseitige, doppelseitige oder mehrstufige Anforderungen;
- Anschluss-, Verteiler-, Dichtungs- und Ausrichtungsbezugspunkte;
- Grenzwerte für Ebenheit, Rauheit und optische Mängel;
- Beschichtungs- und Fügesequenz;
- Prüfmethoden und Probenahmeanforderungen;
- Prototypenanzahl und prognostiziertes Jahresvolumen;
- CAD-Datei und kontrollierte Zeichnungsrevision.
Der Brennstoffzellenentwickler sollte die Verantwortung für die Durchflussleistung und die elektrochemische Validierung behalten. Der Ätzmittellieferant sollte die Herstellbarkeit, die Prozesskontrolle, die Prüffähigkeit und die Übereinstimmung mit der genehmigten Zeichnung bestätigen.
Häufig gestellte Fragen
Können durch chemisches Ätzen Kanäle auf beiden Seiten einer Bipolarplatte erzeugt werden?
Ja. Bei doppelseitiger Belichtung können auf jeder Oberfläche unterschiedliche Muster entstehen. Die Zeichnung muss die Vorder-/Rückseitenausrichtung, die verbleibende Wand, die Portausrichtung und die Bezugsebene (Seite für jedes Bezugselement) definieren.
Kann eine Oberfläche mehr als eine Kanaltiefe aufweisen?
Durch kontrolliertes mehrstufiges Ätzen lassen sich mehrere Vertiefungstiefen erzeugen. Jede zusätzliche Ebene erhöht die Anforderungen an Fotowerkzeug, Prozesssteuerung und Inspektion, daher muss die vollständige Tiefenkarte vor der Angebotserstellung geprüft werden.
Besitzen geätzte Kanäle senkrechte Wände?
In der Regel nicht. Durch seitliches Abtragen von Material entstehen Hinterschneidungen und ein sich verjüngender oder abgerundeter Querschnitt. Im CFD-Modell und in der Zeichnung sollte das zu erwartende Endprofil verwendet werden, wenn diese Abweichung die Strömung beeinflusst.
Gewährleistet das chemische Ätzen eine gleichmäßige Gasverteilung?
Nein. Es kann ein genehmigtes Muster innerhalb vereinbarter Fertigungstoleranzen reproduzieren. Die Gasverteilung hängt von den fertigen Kanälen, Verteilern, GDL, MEA, dem Montagedruck und den Betriebsbedingungen ab und erfordert daher eine Validierung der Hydraulik und der Brennstoffzelle.
Ist das chemische Ätzen für die Massenproduktion von Bipolarplatten geeignet?
Es eignet sich für die Serienfertigung, jedoch gibt es keine allgemeingültige Mindeststückzahl. Die Kosten hängen von der Plattenausnutzung, der Dicke, der Ätzzeit, der Anzahl der Ätzstufen, der Inspektion, der Beschichtung und der Ausbeute ab. Ein auf hohe Stückzahlen ausgelegtes Design sollte zudem mit dem Stanzverfahren verglichen werden.
Fazit
Chemisches Ätzen wandelt komplexe Strömungsfelder in Bipolarplatten in herstellbare Dünnmetallbauteile um, ohne dass dafür aufwendige Werkzeuge benötigt werden. Die stärksten Anwendungsgebiete sind die Kombination von detaillierten planaren Pfaden, flachen Kanälen, integrierten Anschlüssen und schnellen Designiterationen.
Die besten Ergebnisse erzielen Sie, wenn Sie CAD-Modell, Maskenkompensation, geätzten Querschnitt, Beschichtung, Fügeprozesse und Zelltests als eine einzige Entwicklungskette betrachten. Senden Sie TMNetch die Material-, Dicken-, Kanalgeometrie-, Zeichnungsrevisions- und Mengenangaben für eine DFM-Prüfung der Bipolarplatte.
Die gleichen Prinzipien der photochemischen Bearbeitung können auch für ausgewählte Mikrokanal-Wärmetauscherplatten angewendet werden . Deren thermische Auslegung, Verbindung und Druckqualifizierung unterliegen jedoch unterschiedlichen technischen Anforderungen und sollten daher ein separates Thema für Inhalt und Konstruktion bleiben.