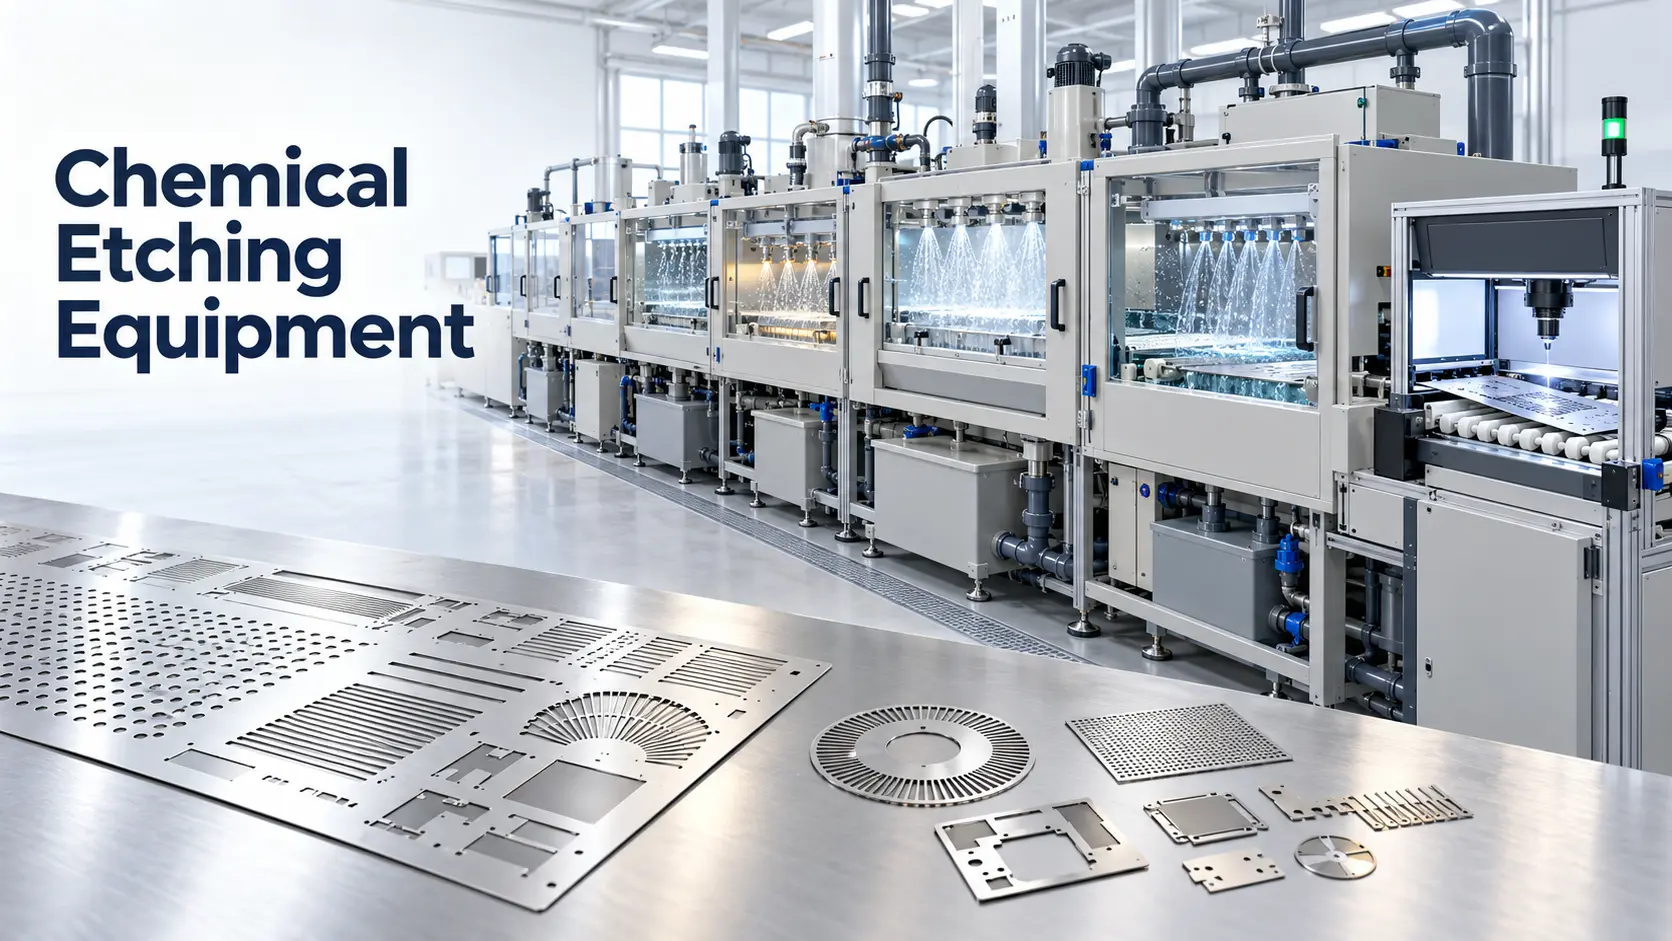
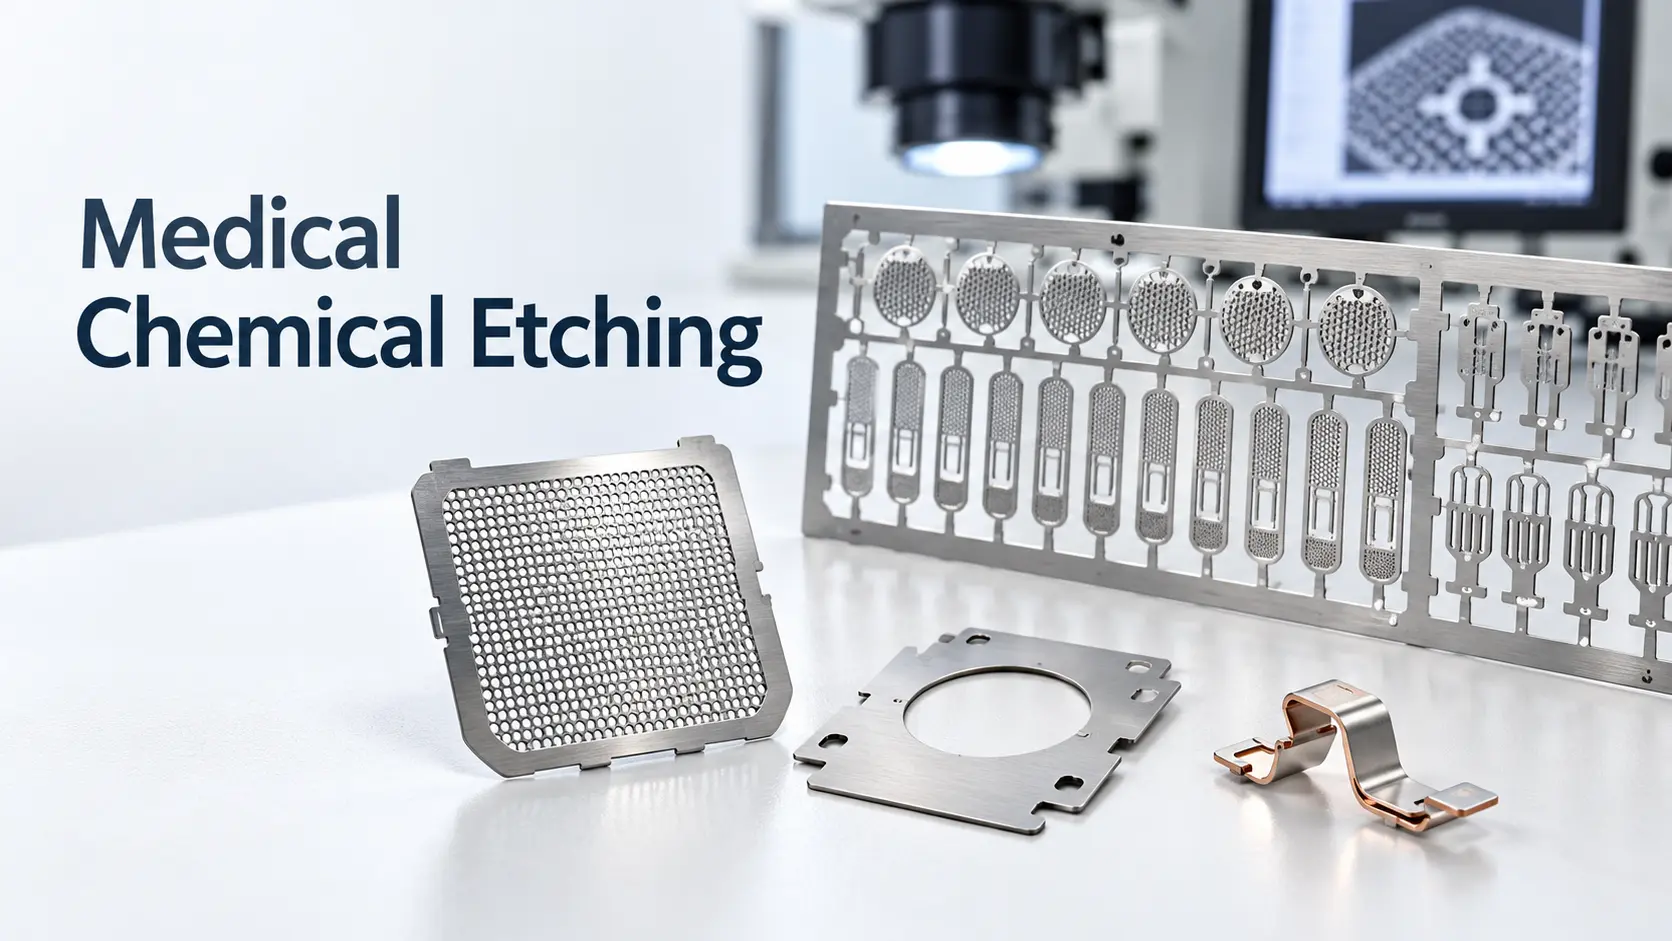
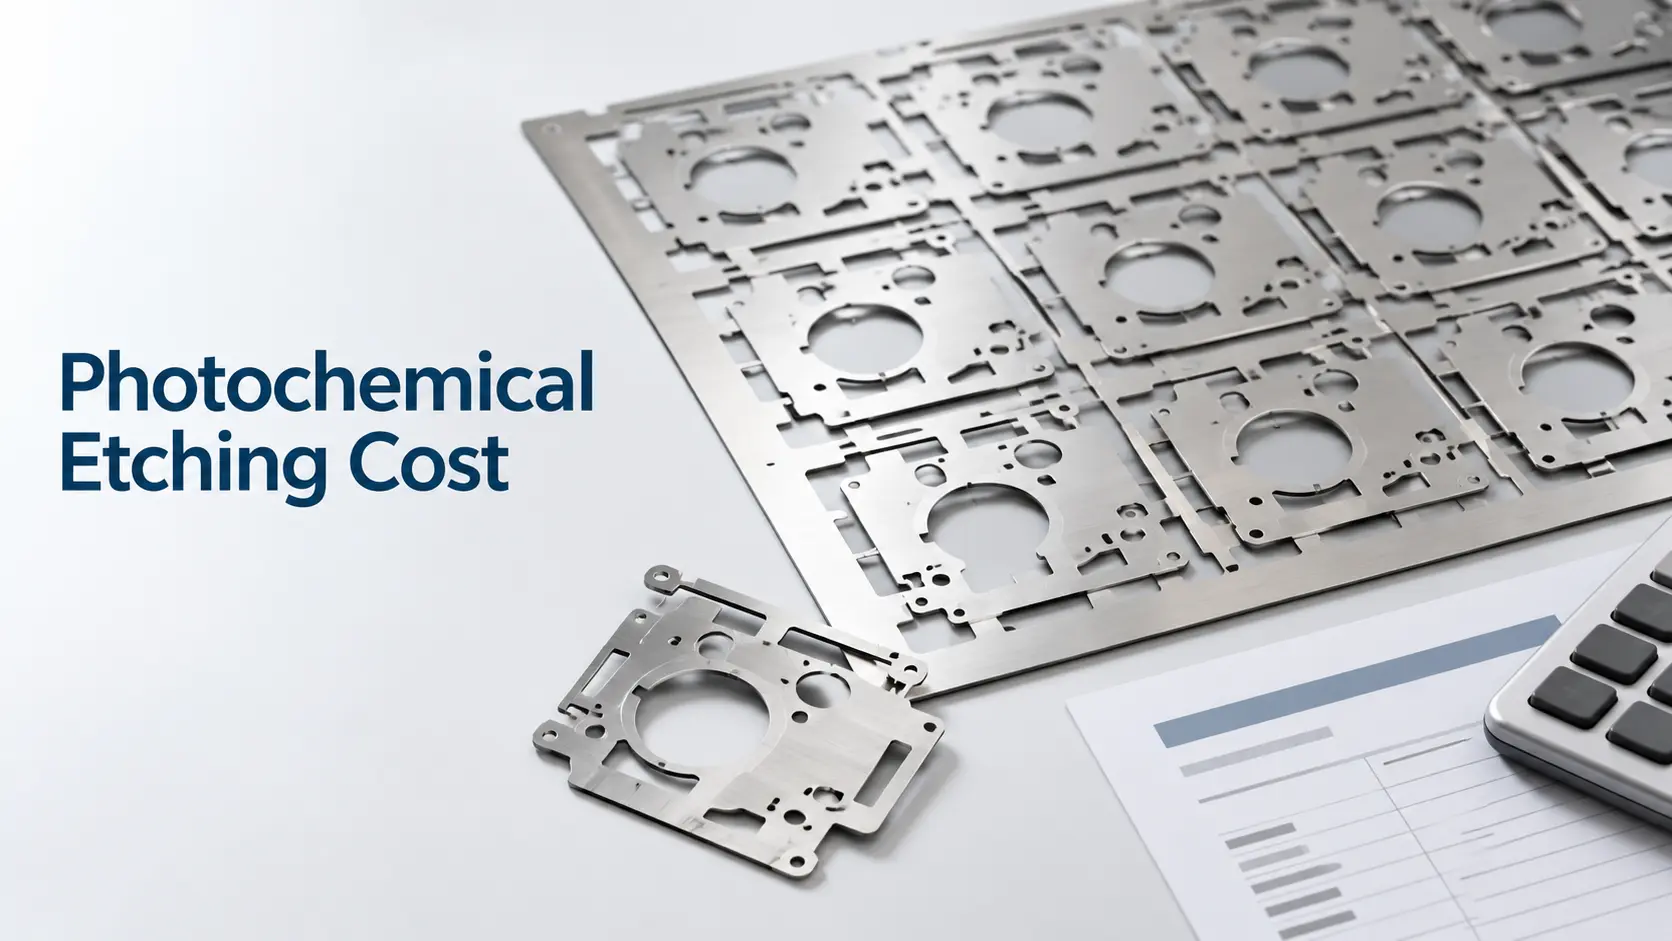
Das chemische Ätzen nutzt kontrollierte chemische Reaktionen, um Metall in präzisen Mustern abzutragen. Ingenieure verwenden dieses Verfahren in der Regel , um gezielt Metallbereiche zu entfernen und komplexe Designs ohne mechanische Spannungen, Wärmeverformung oder Gratbildung zu erzeugen. Die Anwendungsbereiche des chemischen Ätzens beschränken sich jedoch nicht auf die Gestaltung von Metalloberflächen.
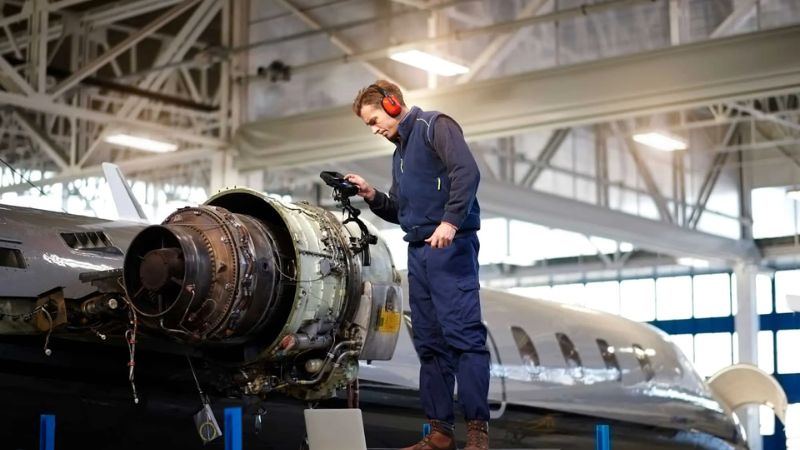
Die Luft- und Raumfahrtindustrie verwendet es auch zur Herstellung von Turbinenscheiben und Präzisionskraftstofffiltern.
Andererseits wird es in der Elektronik- und Halbleiterindustrie zur EMI/RFI-Abschirmung eingesetzt . Beim chemischen Ätzen werden verschiedene Materialien wie Edelstahl, Kupfer und Messing verwendet.
Dies ist der Hauptgrund, warum jeder Sektor dieses Verfahren anderen traditionellen Methoden vorzieht. Lesen Sie den Leitfaden, um mehr über die Anwendungsmöglichkeiten der chemischen Ätzung in verschiedenen Branchen zu erfahren.
Anwendungen der chemischen Ätzung: Wo kann diese Technologie die größte Wirkung erzielen?
Chemisches Ätzen wird üblicherweise zur verzugsfreien Formgebung dünner Metallbleche eingesetzt. Viele Branchen nutzen diese Technologie, um in ihren jeweiligen Bereichen Spitzenleistungen zu erzielen. Im Folgenden finden Sie einen detaillierten Überblick über die Anwendung und die Vorteile des chemischen Ätzens in der Fertigung.
Anwendungen des chemischen Ätzens nach Industrie und Bauteil
Chemisches Ätzen ist besonders vorteilhaft, wenn ein Bauteil dünnes Metall, komplexe Geometrie, wiederholte Öffnungen und hohe Anforderungen an die Kantenqualität aufweist. Die folgende Tabelle zeigt, wie verschiedene Branchen das Verfahren zur Lösung spezifischer Probleme in der Bauteilfertigung einsetzen.
| Branche | Typische geätzte Bauteile | Hauptanforderung an die Konstruktion | Warum chemisches Ätzen geeignet ist |
|---|---|---|---|
| Elektronik und Halbleiter | Leadframes, EMI/RFI-Abschirmungen, Kontakte und Dampfkammerkomponenten | Feine leitfähige Merkmale und komplexe Profile | Erzeugt detaillierte Muster ohne mechanische Grate oder Werkzeugverschleiß. |
| Luft- und Raumfahrt | Filter, Siebe, Unterlegscheiben und Sensorkomponenten | Geringes Gewicht, Wiederholgenauigkeit und zuverlässige Passform | Prozesse dünnes Metall ohne mechanische Spannung |
| Medizinische Geräte | Mikroskalpelle, Filtergewebe, Blenden und ebene Geräterohlinge | Klare Kanten und kleine Details | Vermeidet Schnittdruck und Wärmeeinflusszonen |
| Automobilindustrie | Präzisionsfilter, Unterlegscheiben und thermische Komponenten | Wiederholbare Öffnungen und stabile Abmessungen | Unterstützt komplexe Muster vom Prototyp bis zur Serienfertigung |
| Industrielle Automatisierung | Encoderscheiben, Flachfedern, Kontakte und Mikrosteckverbinder | Positionsgenauigkeit und wiederholte Feinstrukturen | Erzeugt konsistente Schlitze, Schienen und Komponentenprofile |
| Energie und Brennstoffzellen | Bipolarplatten, Strömungsfeldkomponenten und Präzisionssiebe | Kontrollierte Fluidwege und korrosionsbeständige Werkstoffe | Erzeugt komplexe Kanäle und Öffnungen in dünnem Metall |
| Dekorative und Modellprodukte | Namensschilder, Ornamente, Abzeichen und Modellteile | Feine visuelle Details und flexible Anpassungsmöglichkeiten | Verwendet digitale Werkzeuge, die ohne neue Stanzwerkzeuge gewechselt werden können. |
Das Verfahren wird nicht allein anhand des Branchennamens ausgewählt. Material, Dicke, Merkmalsgröße, Toleranz, Produktionsmenge und Geometrie des Endprodukts müssen weiterhin für jedes Projekt geprüft werden.
Luft- und Raumfahrtanwendungen
Systeme für die Luft- und Raumfahrt benötigen leichte Metallbauteile, die während der Montage und des Betriebs ihre Abmessungen zuverlässig beibehalten. Die fotochemische Ätzung eignet sich gut für dünne, flache Teile, da sie Metall ohne Schneiddruck oder Wärmeeinflusszone abträgt.
Typische Anwendungen in der Luft- und Raumfahrt sind:
- Kraftstofffilter und Präzisionssiebe: Wiederholtes Öffnen hilft, Partikel in Kraftstoff-, Hydraulik- und Belüftungssystemen zu kontrollieren.
- Unterlegscheiben und Distanzstücke: Präzise Profile unterstützen die Ausrichtung, Abstandsregelung und Toleranzanpassung zwischen Baugruppen.
- Sensorkomponenten: Feine Schlitze, Öffnungen und leitfähige Strukturen können Druck-, Temperatur- und Positionssensorsysteme unterstützen.
- Antennen- und HF-Netze: Kontrollierte Muster können Kommunikations-, Abschirmungs- und Signalmanagementfunktionen unterstützen.
- Leichte Halterungen und flache Strukturelemente: Komplexe Konturen lassen sich ohne mechanische Verformung des dünnen Materials erzeugen.
Die erforderliche Temperaturbeständigkeit, Korrosionsbeständigkeit und mechanische Festigkeit ergeben sich hauptsächlich aus der gewählten Legierung und der endgültigen Bauteilkonstruktion. Diese Anforderungen sollten unabhängig vom Ätzprozess selbst betrachtet werden.
Anwendungen für medizinische Geräte
Die fotochemische Ätzung wird für dünne, flache medizinische Bauteile und für flache Rohlinge eingesetzt, die später geformt, montiert oder endbearbeitet werden. Mit diesem berührungslosen Verfahren lassen sich kleine Strukturen ohne mechanische Grate oder Schnittdruck erzeugen.
Typische medizinische Anwendungen sind:
- Mikroskalpelle und flache Schneidkomponenten: Durch Ätzen lassen sich feine Profile erzeugen, bevor ein Nachbearbeitungs- oder Endbearbeitungsprozess erforderlich wird.
- Filternetze und -siebe: Kontrollierte Öffnungen können Funktionen zur Steuerung von Flüssigkeiten, Luft oder Partikeln unterstützen.
- Stent- und Implantatrohlinge: Flache Muster können vor dem Formen, Verbinden und der endgültigen Validierung geätzt werden.
- Sensoröffnungen und Diagnosekomponenten: Feine Bohrungen und komplexe Profile können kompakte Sensorsysteme ermöglichen.
- Führungsdraht- und Mikrowerkzeugkomponenten: Durch Ätzen lassen sich ausgewählte flache Teile herstellen, die in minimalinvasiven Instrumenten verwendet werden.
Die chemische Ätzung allein reicht nicht aus, um die Eignung einer Komponente für medizinische Zwecke zu beurteilen. Materialqualität, Biokompatibilität, Oberflächenbehandlung, Reinigung, Rückverfolgbarkeit und behördliche Validierung müssen ebenfalls berücksichtigt werden.
Anwendungen in der Elektronik und Halbleiterindustrie
Elektronikhersteller nutzen chemisches Ätzen zur Herstellung dünner Metallbauteile mit feinen Leiterstrukturen, wiederholten Öffnungen und komplexen Profilen. Digitale Fotobearbeitungswerkzeuge erleichtern zudem die Anpassung des Designs während der Produktentwicklung.
Gängige geätzte Bauteile sind:
- Leadframes: Feine Anschlussdrähte und Gehäusekonturen verbinden Halbleiterbauelemente mit externen Schaltungen.
- EMI/RFI-Abschirmungen: Spezielle Öffnungen, Laschen und Profile helfen, elektromagnetische Störungen zu minimieren und gleichzeitig kompakte elektronische Baugruppen einzubauen.
- Elektrische Kontakte: Bauteile aus Kupfer und Kupferlegierungen können leitfähige Leiterbahnen, Federelemente und Montagedetails kombinieren.
- Dampfkammerkomponenten: Geätzte Kupferbleche, Kanäle und Dochtstrukturen können die Wärmeverteilung in kompakten Geräten unterstützen.
- Fotomasken und Präzisionsblenden: Wiederholte Öffnungen können optische, bildgebende und halbleiterbezogene Prozesse unterstützen.
Chemisches Ätzen ist besonders nützlich, wenn ein Blech viele kleine Bauteile enthält oder sich das Design vor der Serienproduktion noch ändern kann. Materialleitfähigkeit, Federeigenschaften, Oberflächenbehandlung und Anforderungen an die Endmontage sollten im Rahmen des DFM (Design for Manufacturing) überprüft werden.
Automotive-Anwendungen
In Automobilsystemen werden zahlreiche dünne Metallteile für Filtration, elektrische Verbindungen, Abstandsregelung und Wärmemanagement eingesetzt. Chemisches Ätzen ermöglicht die Herstellung komplexer Profile ohne mechanische Grate und unterstützt Designänderungen während der Fahrzeugentwicklung.
Typische Anwendungen im Automobilbereich sind:
- Injektor- und Flüssigkeitssystemfilter: Wiederholtes Öffnen hilft, Partikel zu kontrollieren und nachgeschaltete Komponenten zu schützen.
- Präzisionsscheiben und -ausgleichsscheiben: Dünne Bauteile unterstützen die Ausrichtung, Abstandseinstellung und Toleranzanpassung.
- Batterie und elektrische Kontakte: Bauteile aus Kupfer und Kupferlegierungen können leitfähige und mechanische Eigenschaften vereinen.
- Wärmemanagementplatten und -rippen: Dünne Metallmuster können die Wärmeübertragung in Elektronik- und Energiesystemen unterstützen.
- Sensor- und Abschirmungskomponenten: Spezielle Öffnungen, Abdeckungen und leitfähige Profile unterstützen die kompakte Fahrzeugelektronik.
Ätzen eignet sich am besten für dünne, flache Teile mit komplexen Mustern. Dicke Halterungen, tiefe dreidimensionale Teile und sehr einfache Bauteile in großen Stückzahlen lassen sich besser durch Zerspanen, Umformen oder Stanzen bearbeiten.
Anwendungen für Industrieanlagen
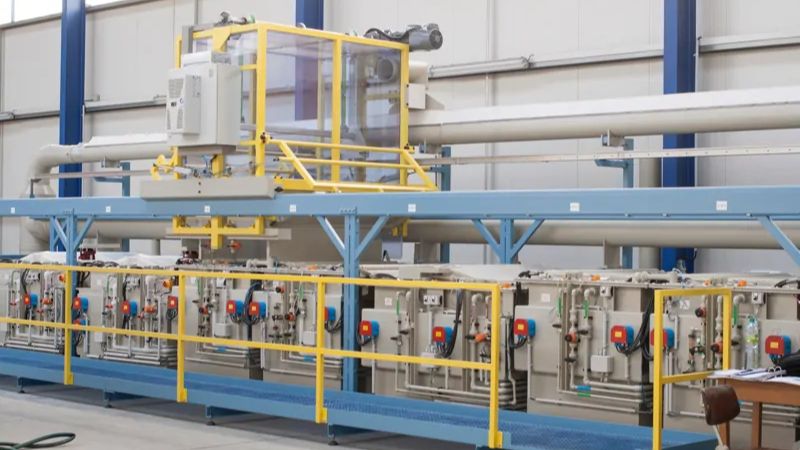
Industrielle Automatisierung und Präzisionsmaschinen benötigen Bauteile, die dieselbe Bewegung, Position oder elektrische Funktion über viele Betriebszyklen hinweg wiederholen können. Durch fotochemisches Ätzen lassen sich detaillierte, ebene Teile herstellen, ohne dass beim Schneiden mechanische Spannungen entstehen.
Häufige Anwendungen sind:
- Encoder-Discs: Wiederholte Schlitze, codierte Spuren und Ausrichtungsfunktionen unterstützen die optische Positions- und Bewegungsmessung.
- Flache Zahnräder und mikromechanische Bauteile: Komplexe zweidimensionale Profile können ohne herkömmliche Schneidwerkzeuge hergestellt werden.
- Flachfedern und Federkontakte: Kupferlegierungen und andere Federmaterialien können zu leitfähigen und flexiblen Bauteilen verarbeitet werden.
- Mikro-Steckverbinder: Feine Kontaktmuster und Montagedetails ermöglichen kompakte elektrische Baugruppen.
- Präzisionsblenden und optische Masken: Kontrollierte Öffnungen helfen bei der Steuerung von Licht, Positionierung und Messung.
- Kalibrierscheiben und Distanzstücke: Dünne Bauteile unterstützen die Maschinenausrichtung und Maßjustierung.
Die endgültige Leistungsfähigkeit einer Feder, eines Zahnrads oder eines Verbindungsstücks hängt von mehr als nur der geätzten Kontur ab. Werkstoffhärte, Faserrichtung, Umformung, Wärmebehandlung, Beschichtung und Betriebsbelastung sollten ebenfalls in die technische Bewertung einbezogen werden.
Dekorative und architektonische Anwendungen
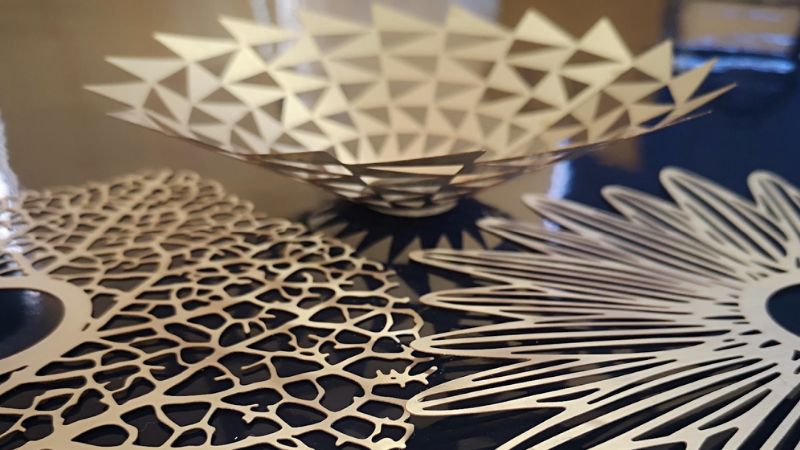
Durch chemisches Ätzen lassen sich feine Muster, Texte und individuelle Profile erzeugen, ohne dass für jedes Design ein separates Stanzwerkzeug benötigt wird. Dadurch eignet sich das Verfahren besonders für personalisierte Produkte, Kleinserien und Designs, die sich häufig ändern.
Typische Anwendungen sind:
- Individuelle Metallornamente: Detaillierte Formen können für saisonale, Werbe- und Dekorationsartikel hergestellt werden.
- Abzeichen und Medaillen: Durchgeätzte Profile und partielle Ätzdetails können visuelle Tiefe und Identifikationsmerkmale erzeugen.
- Namensschilder und Hinweisschilder: Auf Metallbleche können Texte, Logos, Seriennummern und Oberflächenvertiefungen aufgebracht werden.
- Fotogeätzte Modellbauteile: Dünne Bauteile können Gitter, Geländer, Paneele und andere maßstabsgetreue Details nachbilden.
- Dekorative Paneele und Gitter: Wiederkehrende Muster und individuell gestaltete Öffnungen können die Optik mit Belüftung oder Schutz verbinden.
Halbgeätzte Linien können auch für Markierungen, vertiefte Details oder geplante Biegestellen verwendet werden. Die erreichbare Tiefe und das Kantenprofil hängen vom Material, der Dicke und der Prozessgestaltung ab.
Anwendungen in den Bereichen Energie, Brennstoffzellen und Wärmemanagement
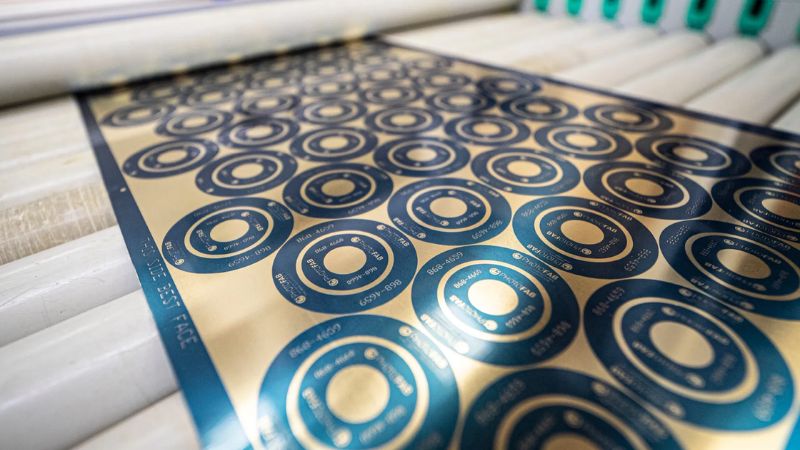
Energiesysteme nutzen dünne Metallkomponenten zur Steuerung von Flüssigkeiten, elektrischem Strom und Wärme. Durch chemisches Ätzen lassen sich komplexe Kanäle und wiederholte Öffnungen ohne mechanischen Schneiddruck erzeugen.
Typische Anwendungen sind:
- Bipolarplatten für Brennstoffzellen: Bipolarplatten für Brennstoffzellen Sie verteilen Reaktionsgase, sorgen für elektrische Leitfähigkeit zwischen den Zellen und enthalten Strömungskanäle, die die Gas- und Kühlmittelverteilung innerhalb der Brennstoffzellenstapel steuern.
- Präzisionsfilter und -siebe: Kontrollierte Öffnungen unterstützen das Management von Gasen, Flüssigkeiten und Partikeln.
- Stromabnehmer und leitfähige Bauteile: Dünne Metallmuster können elektrische Verbindungen und Stromverteilung ermöglichen.
- Batterie- und Wärmemanagementkomponenten: Geätzte Platten, Kontakte und Strömungsstrukturen können kompakte Energiesysteme ermöglichen.
- Anschlüsse für Solar- und Stromversorgungssysteme: Bauteile aus Kupfer und Kupferlegierungen können leitfähige Leiterbahnen mit kundenspezifischen Montagevorrichtungen kombinieren.
Das endgültige Material muss hinsichtlich Leitfähigkeit, Korrosionsbeständigkeit, mechanischer Festigkeit und der Einsatzumgebung ausgewählt werden. Strömungsfeldtiefe, Ebenheit, Verbindungseigenschaften und Oberflächenbehandlung sollten vor der Produktion ebenfalls geprüft werden.
Ist chemisches Ätzen für Ihr Bauteil geeignet?
Eine Branche kann zwar chemisches Ätzen einsetzen, das bedeutet aber nicht, dass jedes Bauteil dieser Branche für dieses Verfahren geeignet ist. Am besten geeignet sind in der Regel dünne, flache Metallteile mit komplexer zweidimensionaler Geometrie, wiederholten Öffnungen oder hohen Anforderungen an die Kantenqualität.
Bevor Sie das Herstellungsverfahren bestätigen, geben Sie bitte folgende Projektinformationen an:
- Metallart und Werkstoffgüte
- Materialstärke
- Gesamtteilabmessungen
- Kritische Toleranzen
- Mindestabmessungen für Löcher, Schlitze und Stege
- Erforderliche Ebenheit und Kantenprofil
- Durchgeätzte und halbgeätzte Merkmale
- Prototypen- und Serienmengen
- Plattieren, Umformen, Wärmebehandlung oder andere Sekundärprozesse
- CAD-Dateien und eine bemaßte Zeichnung
- Funktion und Betriebsumgebung der Komponente
Eine DFM-Prüfung kann Merkmale identifizieren, die durch Materialstärke, seitliche Hinterschneidung oder Bauteilanordnung beeinflusst werden können. Ingenieure sollten vor der Produktion auch die Toleranzen und Konstruktionsgrenzen des fotochemischen Ätzens überprüfen . Außerdem kann so entschieden werden, ob das chemische Ätzen allein oder in Kombination mit Umformen, Galvanisieren, Laserschneiden oder einem anderen Sekundärprozess eingesetzt werden sollte.
Warum die Industrie das chemische Ätzen anderen Herstellungsverfahren vorzieht
Chemisches Ätzen unterscheidet sich grundlegend von Schneiden, Stanzen oder Laserbearbeitung. Es nutzt kontrollierte chemische Reaktionen, um Metall abzutragen. Das Verfahren kommt ohne Hitze aus. Hier sind einige Gründe, warum die Industrie dieses Verfahren bevorzugt.
Präzision ohne körperliche Anstrengung
Beim mechanischen Schneiden kann Hitze die Form dünner Metalle verändern. Dies kann zu Verformungen oder Mikrorissen führen. Chemisches Ätzen hingegen entfernt Metall berührungslos. Da kein Druck wirkt, entstehen keine Verformungen. Das Ergebnis sind exakte Abmessungen bei erhaltener Festigkeit des Metalls.
Komplexität ohne zusätzliche Werkzeugkosten
Beim Prägen werden für komplexe Formen neue Werkzeuge benötigt. Dies verursacht zusätzliche Kosten und Zeitaufwand. Beim chemischen Ätzen hingegen ist das „Werkzeug“ eine fotografische Maske. Um ein neues Design zu erstellen, wird lediglich das Maskenmuster geändert. Dadurch lassen sich filigrane Formen und feine Details realisieren, ohne dass teure Werkzeuge angeschafft werden müssen.
Konsistenz und Wiederholbarkeit
Beim chemischen Ätzen wird der Prozess durch bestimmte Zeiten, Temperaturen und chemische Zusammensetzungen gesteuert. Diese Parameter können über lange Zeiträume konstant gehalten werden. Dadurch haben das erste und das letzte Teil dieselbe Form und Dicke. So wird verhindert, dass sich die Materialdicke am Ende ändert.
Breite Materialkompatibilität
Herkömmliche Schneidverfahren stoßen bei harten Legierungen an ihre Grenzen. Chemisches Ätzen hingegen eignet sich für Edelstahl, Kupfer, Messing, Nickel, Titan und viele weitere Werkstoffe. Selbst sehr harte Materialien lassen sich rissfrei bearbeiten. Dies gewährleistet einen sauberen Materialabtrag, ohne geschützte Bereiche zu beschädigen. TMNetch ist in der Lage, eine Vielzahl von Materialien mit höchster Präzision und Qualität zu bearbeiten.
Gratfreie, saubere Kanten für kritische Anwendungen
Durch das chemische Ätzen werden Metallteile gleichmäßig aufgelöst. Dadurch entstehen glatte, gratfreie Kanten. Das bedeutet bessere Ergebnisse und keine zusätzlichen Entgratungsschritte. Sie können problemlos große Serien fertigen, ohne sich am Ende Gedanken über Blasen und Grate machen zu müssen.
TMNetch – Spezialisten für photochemisches Ätzen in der Metallkomponentenfertigung
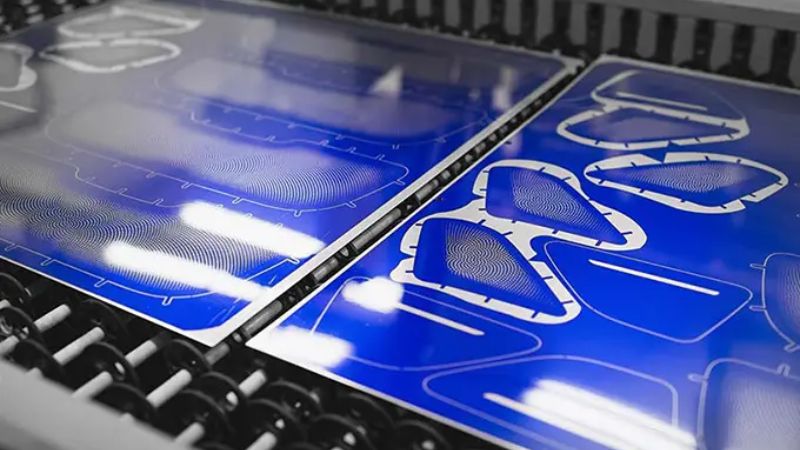
TMNetch fertigt kundenspezifische geätzte Metallkomponenten für die Elektronik-, Automobil-, Medizin-, Luft- und Raumfahrt-, Industrieautomatisierungs- und Energiebranche. Die 4,000 m² große Produktionsstätte umfasst fünf 39 Meter lange, automatisierte Ätzlinien, die Projekte vom Rapid Prototyping bis zur Serienfertigung unterstützen.
Das Ingenieurteam prüft vor Produktionsbeginn Material, Dicke, Toleranzen, Mindestmerkmale und Anforderungen an die Nachbearbeitung. Diese Prüfung hilft, potenzielle Risiken hinsichtlich Hinterschneidungen, Kantenprofil, Ebenheit und Montage zu identifizieren, bevor die Serienfertigung beginnt.
Projektspezifische Toleranzen, Dickenbegrenzungen und Lieferzeiten sollten durch eine Zeichnungsprüfung bestätigt und nicht als universelle Werte angewendet werden.
Hier finden Sie Details zum Materialhandhabungsprozess der Marke sowie deren Spezifikationen.
| Material | Ätzgenauigkeitsbereich | Typischer Dickenbereich | Qualität der Oberflächenbeschaffenheit | Schlüsselanwendungen |
| Messing | ± 0.025 mm | 0.05 - 1.5 mm | Glatt, hell | Dekorative Paneele, elektrische Steckverbinder, Zahnräder |
| Edelstahl | ± 0.025 mm | 0.025 - 1.2 mm | Sauber, korrosionsbeständig | Filter, medizinische Instrumente, Luft- und Raumfahrtteile |
| Kupfer | ± 0.020 mm | 0.025 - 1.0 mm | Hohe Leitfähigkeit, saubere Kanten | Leiterplattenbauteile, EMI/RFI-Abschirmung, Feinelektrikbauteile |
Häufig gestellte Fragen
Wie viele Ätzarten gibt es?
Es gibt zwei Hauptarten des Ätzens: Trockenätzen und Nassätzen. Beim Nassätzen werden flüssige Chemikalien verwendet, um Metall abzutragen. Beim Trockenätzen hingegen werden Gase eingesetzt. Beide Verfahren ermöglichen die Erzeugung feinster Details. Die Wahl der Methode hängt jedoch von den jeweiligen Designanforderungen ab.
Was ist das Prinzip des Ätzens?
Das Grundprinzip des Ätzens besteht darin, Material von einer Oberfläche abzutragen. Dieser Prozess nutzt hauptsächlich Chemikalien und Gase. Eine Maske schützt bestimmte Bereiche. Während die freigelegten Teile reagieren, erzeugt dieser kontrollierte Materialabtrag Muster, ohne die Metallstruktur zu beeinträchtigen.
Worin besteht der Unterschied zwischen Wechselstrom- und Gleichstromätzen?
Beim Wechselstromätzen wird Wechselstrom verwendet, wodurch eine sauberere Oberfläche mit weniger Gratbildung und Oxidation entsteht. Beim Gleichstromätzen hingegen wird Gleichstrom eingesetzt, was tiefere und schnellere Schnitte ermöglicht. Die Wahl des Ätzverfahrens hängt vom Materialverhalten ab.
Fazit
Zusammenfassend lässt sich sagen, dass die Anwendungsmöglichkeiten des chemischen Ätzens in einer Vielzahl von Branchen reichen. Unternehmen, die präzise dünne Metallbauteile benötigen, können die Ätzdienstleistungen von TMNetch für Prototypen und Serienfertigung nutzen. Das Verfahren ermöglicht es Ingenieuren, komplexe Formen zu realisieren. Es eignet sich für viele Materialien wie Edelstahl, Kupfer und Messing.
Der chemische Ätzprozess erfordert jedoch Sorgfalt. Schon ein kleiner Fehler bei der Zeiteinteilung, der Temperatur oder der Konzentration der Chemikalien kann das Muster zerstören oder das Bauteil beschädigen.
Die richtigen Arbeitsschritte, die passenden Werkzeuge und die richtige Schutzausrüstung sind entscheidend. Daher ist es ratsam, Sicherheitsregeln und bewährte Verfahren zu befolgen, um ein präzises und sicheres Projekt zu gewährleisten.